



精密工具とワークホールディングでWhippleスーパーチャージャーローターを最適化、性能向上
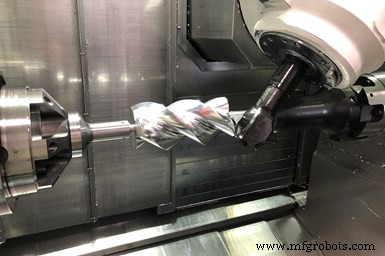
噛み合いヘリカルローターのより精密な加工プロセスを開発したことで、Whippleスーパーチャージャーのモデルは、より効率的にエンジンへ空気を送り込み、より高い馬力向上を実現。カスタムワークホールディングと成形工具により、B軸複合旋盤でスーパーチャージャーローターを1セットアップで精密フライス加工。
元レースチーフ兼カーオーナーのArt Whipple氏によって1987年に設立されたカリフォルニア州フレズノのWhipple Superchargersは、自動車・マリンレーサーやエンジン性能向上を求めるユーザー向けにツインスクリュースーパーチャージャーを製造しています。これらの「パワーアダー」(ターボチャージャーや亜酸化窒素なども同様)は、エンジンが自力で吸入できる以上の空気をエンジンに導入します。より多くの空気はより多くの燃料を意味し、実質的にエンジンの排気量と馬力出力を増加させます。
鍵となるのは、スーパーチャージャーケーシング内の2つのヘリカルローターの精密な非接触噛み合いです。Whipple設計では、メスローターが3つのヘリカルローブ、オスローターが4つを持ち、逆方向に極めて近接して回転すると、スーパーチャージャーデザイナーのGarrett Bright氏は説明します。各ローブが吸気ポートを通過すると、ローターとケーシングの間に空気が閉じ込められます。ローターの回転により空気の占有空間が徐々に減少し、圧縮されます。内側ローブスペースが排気ポートに露出するまで圧縮が続き、大気圧以上の圧力で吸気マニホールド(エンジン上部に位置)へ排出されます。
スーパーチャージャーの効率は、噛み合うローター間およびローターとケーシング間のシール効果に依存します。以前はWhippleも外部サプライヤー製ローターのみを使用していました。一部モデルでは今もサプライヤー製ローターを使用しています。しかし、同社は自社でローターの設計・加工を内製化し、その加工プロセスによりサプライヤー品よりも真円度と精度の高いローターを生産できるようになり、サプライヤー品使用モデル比で5%効率の高いスーパーチャージャー設計を実現しました。
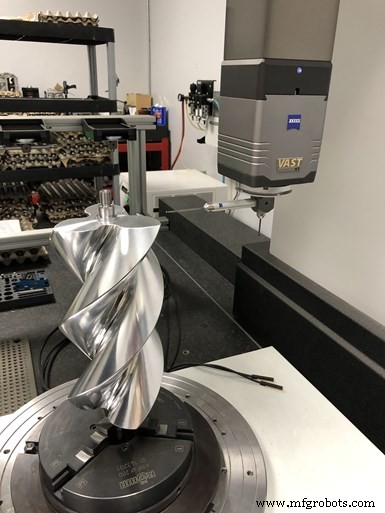
この三次元測定機(CMM)での測定により、Whippleはサプライヤー品ローターと自社内製ローターの精度を比較可能に。目標は噛み合いローター間クリアランス125ミクロンで、内製マルチタスク加工能力により達成可能に。
Bright氏によれば、Whippleが自社加工を決意したのは、自社のZeiss Accura三次元測定機(CMM)でサプライヤー品ローターを測定した結果を見たからです。このCMMはロータリーテーブル、ZeissのVastスキャニング技術、Calypso測定ソフトウェアのGear Proオプションを備えています。Bright氏はこのソフトウェアが噛み合いローター測定に特に有効だと語ります。オス・メスローターのヘリカルプロファイル上の特定制御点を指定し、それらの点でのクリアランスを測定できるためです。各ローターのプロファイルは±63ミクロン以内、目標クリアランスは約125ミクロンと判明しましたが、サプライヤー品ではこれが達成できていませんでした。
加工の内製化
同社の自社ローター加工プロセスは成形工具を使用する点でサプライヤーと似ていますが、ワークホールディングを改良して剛性を高めています。
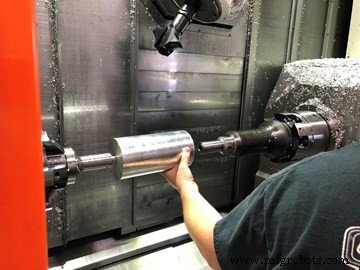
オペレーターが6061アルミニウム製ローター素材を複合旋盤にセットすると、機械のメインスピンドルとサブスピンドルが、突出したスチール製シャフトジャーナルを順に把持します。
このアプリケーションのために数年前に購入した機械は、B軸フライスヘッドを備えたMazak Integrex e-420H-S II複合旋盤です。実はこの機械では旋削加工は一切行いません。
円筒形の6061アルミニウムローター素材は、別の機械で縦方向にセンター穴あけされ、スチールシャフトが圧入されます。オペレーターが素材をIntegrexにセットすると、メインスピンドルとサブスピンドルがシャフトの突出したジャーナルを把持します。次に、機械のB軸を大きく傾けて、その角度で目的のローターフルートプロファイルに一致するカスタム成形工具を向きを合わせます。最後に、回転する成形工具をZ軸方向に移動させながらローターをゆっくり回転させ、各フルートを複数パスで削り出します。
当初は、延長型プルバック式ERコレットでシャフトジャーナルを把持していました。延長が必要だったのは、素材をサブスピンドルから離して配置し、B軸スピンドルがサブスピンドルチャック上まで十分に傾けられるクリアランスを確保するためです。しかし、それらのコレットのプルバック機能により、ローター素材のセットアップが時間がかかり困難でした。コレット締め付け(プルバック発生)でメインスピンドルに過剰な負荷がかかるため、W軸サブスピンドルをトランミングして負荷を調整しなければなりません。そうしないとチャタリングや不良表面仕上げの原因になります。結果として、オペレーターは負荷がほぼ解消されるまで繰り返しクランプ・アンクランプを行い、通常10分かかっていました。さらに、頻繁な締め付け・緩めによる摩耗でコレットを常に交換する必要がありました。
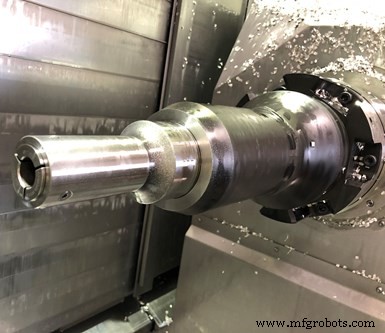
従来のERコレットとは異なり、デッドレングスコレットはワークを引き戻さず、メインスピンドルに調整が必要な負荷をかけません。これによりセットアップ時間が10分から2分に短縮。
このプロジェクトでWhippleと協力したMazakのアプリケーションエンジニア、Kellen Bush氏の助言により、同社はHainbuchに代替ワークホールディングの開発を依頼しました。Hainbuchのセールスマネージャー、Tom Chambers氏によれば、同社のカスタムワークホールディングソリューションは、B軸を必要な角度まで干渉なく傾けられるために必要な延長リーチを提供するだけでなく、デッドレングスコレットの採用により高剛性を実現し、段取り替えを簡素化します。Chambers氏はデッドレングスコレットについて「空間内でクランプする」と表現し、コレット締め付け時にローター素材が動かないことを意味します。その結果、メインスピンドルに調整が必要な追加負荷がかかりません。段取り替えは今やわずか2分です。
Whippleがローター加工に使用するKyocera Unimerco成形工具(サプライヤーも同じ)は、実は金属切削には一般的ではありません。Kyocera Unimercoのセールスマネージャー、Anders Varga氏によれば、このタイプの工具は通常、木材、複合材、その他繊維質材料の切削に用いられます。金属ワークと長いインサート切れ刃の大きな接触面積による圧力が工具にかかるためです。これらの工具がこのローター加工用途で使用できることは、Captoスピンドルインターフェースを持つ機械とカスタムワークホールディングの剛性の高さを物語っています。
ローターのヘリカルフルートプロファイルに一致する成形工具を使用することで(プロファイルはBright氏が改良)、複数のエンドミルでフルートを削り出す場合に必要となる研磨工程を省略できます。ローターはローブを可能な限り大きく、しかし後工程の独自コーティングを考慮してわずかにアンダーサイズで加工されます。Whippleは通常、オス・メス両ローター用に荒加工工具2本、仕上げ工具3本をストックしています。工具には無コート超微粒子超硬インサートを使用。荒加工工具のインサートはネジ止め、仕上げ工具はろう付けです。
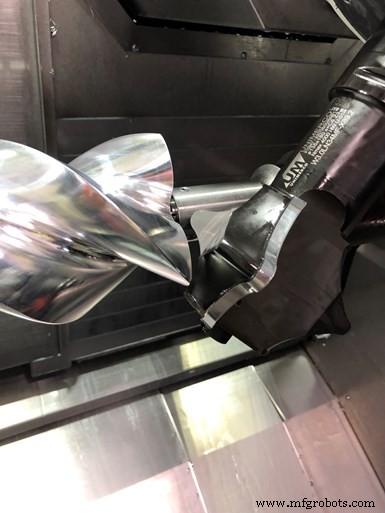
成形工具を使用することで、エンドミルでフルートを削り出す場合に必要な二次仕上げ加工が不要に。
現在、この加工プロセスはBright氏の目標である噛み合いローター間125ミクロンクリアランスを達成しているだけでなく、エンドツーエンドのローター真円度もより一貫しています。従来のワークホールディングでは、ローター片端と他端の真円度差が最大10ミクロンありましたが、これが1ミクロンに削減されました。ローターのサイクルタイムもわずかに短縮されました。オスローター14分、メスローター20分です。しかしWhippleにとってこれは「おまけ」です。主目標であったローター加工精度の向上と段取り替え高速化の両方を実現しました。
産業機器
- メカデミック・ロボティクス、コンパクト産業用ロボットで世界最大市場へ展開加速
- シュリング・ロボティクス、EnergidのActinソフトウェアを高性能Gemini ROVに統合
- TE Connectivity、実践的な製造自動化でデジタルトランスフォーメーションを推進
- 現代製造業におけるライブツーリング:主なメリットと導入のポイント
- ラピッドツーリング:少量生産向け金型製作の加速ソリューション
- 3Dプリントツーリングが切り拓くプロトタイピングの未来
- スイス型機・小型部品製造向け先進工具ソリューション:ユティリスインサート、ねじホイリング、ロータリーブローチ等
- ゲンツインダストリーズ:困難な課題を協働で解決する実証済みアプローチ
- リーン原則を実績に結びつける:e-Connectで生産性90%向上
- カスタム金属加工のトップ5メリット
- ケブラー(Kevlar)徹底解説:その強度と用途の全貌