



Paramount Machine、Y2軸とプログラマブルB軸搭載スイス旋盤で生産性向上
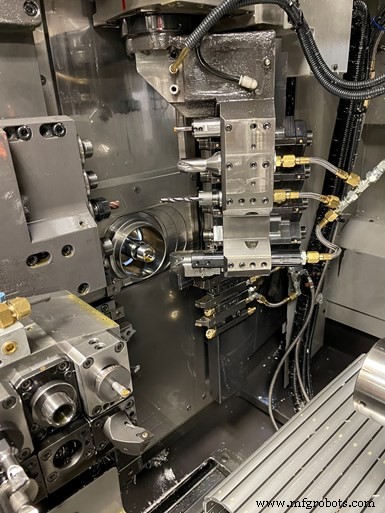
Y2軸搭載スイス旋盤を探していたParamount Machineは、Y2軸に加え、さまざまな角度で輪郭や形状を加工できるプログラマブルB軸を備えた機械の潜在的なメリットに気づきました。
ソルトレイクシティのParamount Machineは、航空宇宙、防衛、医療、鉱業など多様な顧客層に部品とアセンブリを提供しています。オーナーのSteve Van Orden氏のもと、65名の従業員を擁する同社の恒温恒湿工場には、VMC、HMC、CNC旋盤、複合加工機、ワイヤー放電加工機(EDM)、そして2017年まではスイス旋盤が1台ありました。
しかし現在、同社には6台のスイス旋盤があります。
Steve氏の息子で、同社の自動盤リーダー兼旋削技術アドバイザーのEric氏によると、最初の6軸スイス旋盤はライブツーリングを備え、部品の完結加工が可能でしたが、Y2軸がなく、バックワークで実行できる加工の種類が限られていました。
これにより、Y2軸搭載のスイス旋盤を探すことになりました。しかし、この探索中に、Y2軸とプログラマブルB軸の両方を備え、さらに工具容量も増えた機械の潜在的なメリットに気づきました。実は、このような機能は、同社が従来複数の機械で加工していたX線部品ファミリのより効率的な加工に特に有効だと感じられました。
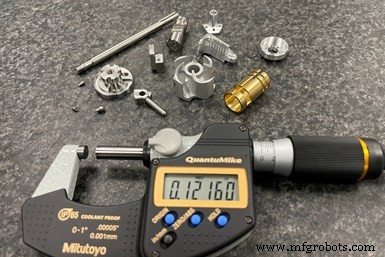
同社は6台のスイス旋盤で多様な部品を生産しています。現在は、直径1.5インチ以下のあらゆる部品をこれらの多機能機で加工することを目指しています。
「そのファミリの1部品の元のプロセスは、チャッキング旋盤で2工程、フライス加工1工程、ワイヤーEDM 1工程、さらにフライス加工1工程でした」とEric Van Orden氏は語ります。「B軸付きスイス旋盤なら、スイス旋盤からワイヤーEDMへ移るだけで顧客に出荷できる部品が製造できると感じました。」
また、Paramount Machineが手掛けていた他のジョブでも、傾斜フライス、穴あけ、タッピングが必要なものがあり、B軸付きスイス旋盤があればメリットがあると感じていました。
複数のソリューションを検討した結果、同社はREM Salesから32mmのTsugami SS327-5AXを購入しました。これは5年前のことです。Van Orden氏によると、Y2軸とB軸以外にも、この機械が選ばれた理由がいくつかあります。一つは、おそらく古風な理由ですが、この機械は他のスイス旋盤より重く、それが剛性に寄与しており、メインおよびサブスピンドルともに高出力モーターを搭載しています。また、John Traver氏やSteve Tragarz氏などREM Salesの担当者からの助言とタイムリーな支援、迅速なメンテナンスサポートも評価しました。
後者について、Van Orden氏は、ホットジョブの最中にサブスピンドル側のウェイカバーを破損した事例を挙げます。「閉店間際にTsugami/REM Salesに電話して、安全に機械を稼働し続けるためにどれくらい早く交換部品を届けられるか尋ねました。在庫があり、チームの一人が帰り道にUPSまで部品を届けてくれたため、翌朝一番に到着し、機械はすぐに稼働を再開できました。」
Van Orden氏は、同社が他の機械で使用していたEsprit CAMソフトウェアと、Tsugami SS327-5AX専用に開発されたポストプロセッサーを使用してこのB軸機械をプログラミングしていることもメリットだと感じています。
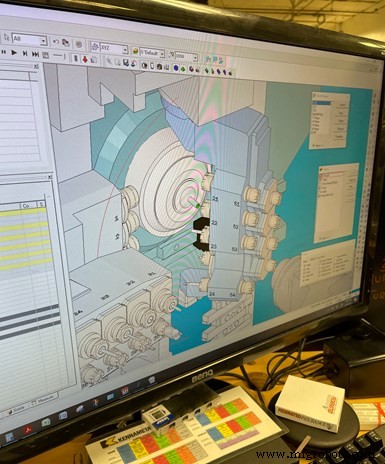
Eric Van Orden氏は、Esprit CAMソフトウェアのシミュレーション機能と、異なる角度オフセットを持つ工具セットアップの必要性を排除する複数ワークプレーンの簡単な作成機能を評価しています。
「私たちの目標は、CAMシステムでツールパスを作成するだけでなく、マシン最適化されたGコードを生成し、エラーなく機械で実行できる完全なソリューションを作ることです」とEsprit CAMの北米セールスディレクターNick Zentil氏は語ります。「SS327-5AXのような複雑な工作機械では、機械の全能力にアクセスできるポストプロセッサーが必要です。Tsugami/REM Salesのアプリケーションチームと緊密に連携し、Tsugami機械用のポストを開発してきました。それが意図通りに機能し、編集不要のコードを生成します。」
「Esprit CAMで工具を正しく設定すれば、そのコードをポストして機械に入れ、問題なく実行できることを完全に信頼しています」とVan Orden氏は言います。
また、Esprit CAMで複数のワークプレーンを簡単に作成できることも指摘します。これにより、プログラマーはソリッドモデルからフィーチャーを選択し、そのモデルからワークプレーンを作成できます。ソフトウェアは、そのフィーチャーを加工する工具に基づいて適切なワークプレーン方向を自動的に決定します。これにより、異なる角度オフセットを持つ工具のセットアップが不要になります。
しかし、X線部品の工程集約でどれくらい生産時間が短縮されたのでしょうか。「3つの別々の機械サイクルを1つのスイスプロセスに置き換えることができ、全体の部品サイクルタイムを92%削減できました」とVan Orden氏は語ります。「これは劇的な時間短縮であるだけでなく、以前は工場内のあちこちに滞留していた仕掛品も解消されました。」
もちろん、これはこの部品ファミリにとって大きな勝利でした。しかし、最終的には、この2台目のスイス旋盤のメリットが、現在複数台のスイス旋盤でどの仕事を加工するか、そしてこの多機能加工プラットフォームの潜在能力をどう最大化するかという、より根本的な戦略変更につながりました。
スイス旋盤の柔軟性向上
最近、Paramount Machineは主に航空宇宙用途の小型部品の需要増加を経験しています。このような部品を大型チャッキング旋盤で加工することも可能でしたが、大型の仕事をそれらの機械に継続して割り当てる方が合理的だと判断しました。それが、最初のB軸付きTsugamiに続いて、B軸付き20mmのTsugami SS207-5AXスイス旋盤を購入した理由の一つです。さらに、Paramount Machineはもう1台のSS327-5AXと、2台のTsugami B0386-III 38mm機を過去数年で導入しました。
これらの導入により、同社の戦略に変化が生じました。「長年にわたりスイス旋盤プラットフォームで非常に効率的になったため、現在では直径1.5インチ未満のほぼすべてのジョブが、従来のチャッキング旋盤ではなくこれらの機械で加工されています」とVan Orden氏は説明します。「典型的な生産ロットは500〜1,000個ですが、5個だけのロットでもこれらの機械でセットアップすることを躊躇いません。」さらに、スイス旋盤のライブツール機能により、チャッキング旋盤で開始された部品で、本来ならフライス盤での2次加工が必要だったものが、不要になることがよくあります。
すべてのTsugamiは「コンバーチブル」モデルであり、ガイドブッシュが必要なジョブ以外は、ほとんどの時間をチャッキングモードで運用し、それに合わせてスケジューリングしています。Van Orden氏によると、これらの機械は80%の時間をチャッキングモードで稼働しています。これにより、新しいジョブへの段取り替え時間が短縮されます。ただし、チャッキングモードとガイドブッシュモードの切り替え時間はわずか30〜45分だと言います。
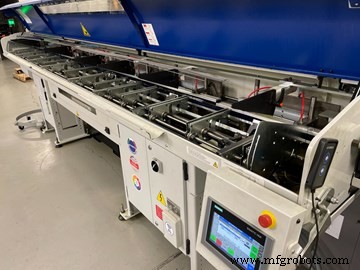
Paramount Machineは、ステップマガジン式バーフィーダーが小径バーの二重送り防止に特に有効だと見出しました。
スイス旋盤のメリットを最大化するためにParamount Machineが実施しているその他の取り組み:
機上でのバリ取り。スイス旋盤のような多機能機の価値は、部品を完結加工できる潜在能力にあります。しかし、バリ取りがまだ必要なら、部品は完成していません。したがって、Paramount Machineはスイス旋盤でバリ取りサイクルを使用しており、Van Orden氏によると、これにより従来必要だった手作業バリ取りの約60%を削減できています。B軸搭載機では、面取りカッターと輪郭ツールパスを使用して、その工具だけで部品全体にアクセスしてバリ取りできます。これは、垂直・平行制約のあるB軸なし機械ではしばしば不可能です。
振動切削の実施。Tsugamiの振動切削技術は、サーボ軸(XまたはZ)を振動させ、難削材の切りくずを分断し、工具が切り込みに出入りすることで切削熱を低減します。Van Orden氏によると、同社は切りくず問題で知られるアルミ部品や、17-4ステンレスの荒加工にこの機能を使用しています。また、パートオフ作業で切りくずを分断し、ワークに巻き付く長い「ストリンガー」を防止するためにもよく使用されます。
この技術では、指定軸の振動とメインスピンドルの回転を同期させて切削を行います。切削の中断により材料が小さな切りくずに分断されます。この機能はソフトウェア駆動型で、追加装置は不要です。機械は振動切削をサポートするように設計されています。振動切削は、開始Gコード(G8.5P2)を指定して実行し、後続のGコード(G8.5P0)でキャンセルされるまで有効です。振動データは、メインスピンドル回転数と指定軸の送り速度に基づいて自動計算されます。
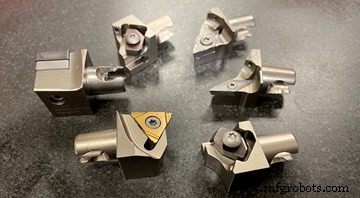
外径旋削では、工具シャンク/クランプユニットをガングプレートに装着したまま、クイックチェンジインサート付き個別ヘッドを簡単に交換できます。
クイックチェンジ工具の使用。Paramount Machineは、スイス旋盤でのセットアップを迅速化・簡素化するためにクイックチェンジ工具を使用しています。一例は、外径旋削用のKennametalのKMマイクロシステムです。この場合、工具シャンク/クランプユニットはガングプレートに装着したまま、インサート付き個別ヘッドを簡単に交換できます。同様に、大径加工用にIscarのモジュラードリルユニットを使用しており、ドリル本体を機械に装着したまま、ドリルヘッドをねじ込み/取り外しできます。
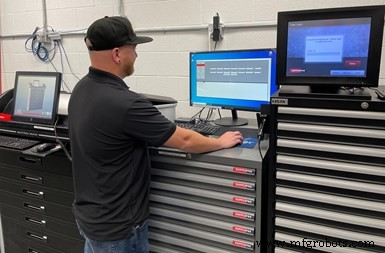
Eric Van Orden氏が、同社で独自開発したソフトウェアをデモしています。このソフトウェアは、同社が使用する3つの異なるベンディングシステムからの工具在庫と消費を追跡します。
新しいカッターへの開かれた姿勢。Van Orden氏によると、同社は有益だと判断した新しい工具のテストに常にオープンです。工具メーカーの担当者が隔週、あるいは毎週訪問すると言います。また、特定の工具ベンダーに縛られることもありません。そうすることで価格メリットがあるかもしれませんが、パフォーマンスメリットがあるとは限らないと指摘します。実際、Paramount Machineは3社のベンディングシステムを使用し、独自開発のソフトウェアでそれらを接続して工具の可用性と消費を追跡しています。
無人運転への配慮
Paramount Machineは無人生産を目指しており、スイス旋盤で長時間の無人運転を安全に行うためのさまざまなプロセス要素を検討しています。
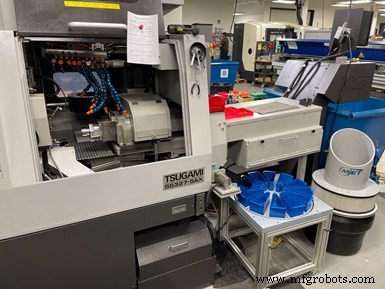
自動キャローセルが、特定の時間間隔でインデックスする回転テーブル上のビンに部品を収集します。最初と最後のビンの部品が仕様内なら、間のビンの部品も仕様内とみなせます。
例えば、同社はいくつかのブランドのバーフィーダーを使用しています。20mmスイス旋盤にはIemca Elite 220ステップマガジン式を使用しており、ステップガイドが立ち上がってバーを持ち上げ、ガイドチャンネルに落とします。Van Orden氏によると、このステップマガジン式は、同機でよく加工する1/8インチ径のような小径バーに特に有効です。重力でバーをガイドチャンネルに送るタイプのフィーダーでは、調整が完璧でないとこのサイズのバーが二重送りされることがあり、場合によってはバーを1本ずつ手動で装填しなければならなかったそうです。Elite 220ではその問題が解消されました。
スイス旋盤の反対側では、Paramount MachineはiSwiss Smart Tablesを使用して、部品の受け取り・収集だけでなく、回転テーブルに取り付けられた扇形のビンに部品を仕分けしています(Smart Table自動部品キャローセルはPressure Tech製、New England Tool Corp.の会社、iSwissが販売)。これらのユニットは、Mコードでプログラムして、特定の個数や指定時間後に新しい空のビンにインデックスできます。Paramount Machineは後者のアプローチを採用しています。このように複数のビンにバッチ分けすることで、最初と最後のビンの部品を測定し、それらが仕様内なら、中間のビンの部品も仕様内とみなせます。
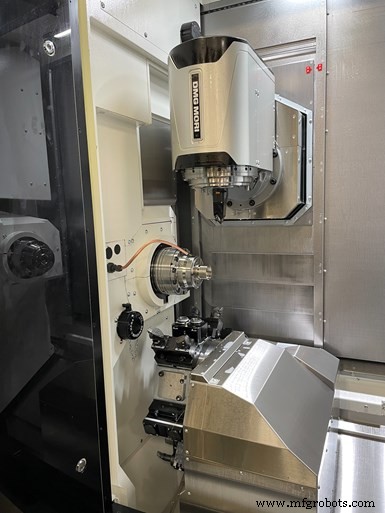
B軸付きスイス旋盤で得た教訓を、新しいDMG MORI NTX 1000機にも適用しています。例えば、その機械のB軸を使って連続輪郭旋削などの作業を実施しています。
無人加工中の工具寿命監視も重要です。Van Orden氏は、一晩で700個を加工した大量生産ジョブを例に挙げます。当初は、工具が寿命に近づいたときにマクロで工具交換していました。しかし、それでは部品の重要フィーチャーについて、公差の上限から開始して工具摩耗により下限まで劣化してしまいました。そこで、100個加工して測定し、工具摩耗による公差の変化を確認しました。それを踏まえ、ラン中に(X個ごとに)必要に応じて工具オフセットを調整するマクロを追加し、そのフィーチャーが常に公称値近くに保たれるようにしました。また、より長持ちする高品質工具を購入することで、無人環境での工具交換やオフセット調整の回数を最小限に抑えることにも役立つことがわかりました。
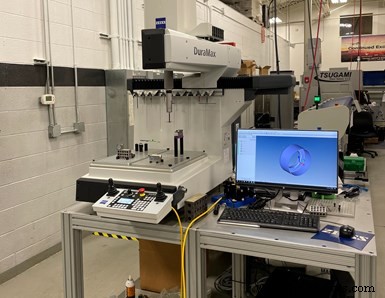
工場内のさまざまな場所にショップフロアCMMを導入し、インプロセス検査能力を向上させました。
今後の展開
Paramount Machineは最近、工場のさまざまな場所にZeiss DuraMaxショップフロア三次元測定機(CMM)をいくつか導入し、インプロセス検査能力を向上させるとともに、継続的に目指している全体的な品質向上に寄与しています。また、機械稼働率を追跡するソフトウェアの導入も検討しています。DMG MORI機で利用可能なMessenger監視・履歴分析プラットフォームを少し活用しています。これは無人加工の取り組みを洗練させるのに役立つとVan Orden氏は感じています。しかし、データ収集は非常に簡単でも、その情報を解釈・分析して現場でのより良い意思決定に役立てるのは、必ずしも簡単ではないと指摘します。
産業機器