



油圧ホース設計&メンテナンスのための10のエキスパートヒント
この3部構成シリーズのパート2では、ホースチューブとルーティングがいかにメンテナンスを簡素化しホース故障を減らすかを議論します。パート1とパート3はこちら。
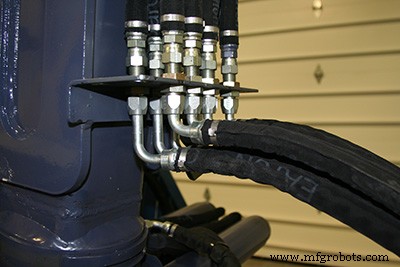
機械プロトタイピング時に流体伝導コンポーネントを正しくルーティングし適切に設置するため、以下の10の一般原則に従ってください。これらのガイドラインは機械プロトタイピング時に最も有用です。通常の生産手順はすべての「バグ」除去後に実施すべきです。
- 大口径ラインから開始 — 最大内径ラインを最初に設置。最も曲げ/操作が困難、特に狭いスペースでは。最も難しい部分が完了。小径ラインはルーティング汎用性が高く、狭いスペースでも容易に配置可能。各ラインを最大スペース効率でルーティング。これは見た目が綺麗になるだけでなく、将来の改造やアクセサリ追加をより容易、便利、経済的にします。
- 適切なホース長 — システムの外観と効率的動作は、適切な長さのホース使用に依存することが多い。過剰なホース長は圧力損失とシステムコストを増大。ホースアセンブリは指定長および長さ増分で製造されることが多く、在庫サイズを最小化。ホース長計算時、ホースは最大2%伸長、最大4%収縮することを覚えておく。
- ホースの屈曲 — ホースアセンブリは屈曲/曲げ用に設計されており、捩じり用ではない。実際、大口径高圧ホースを7°捩じると、耐用年数が大幅に減少、場合によっては90%減。高圧ホースは単一平面でのみ屈曲するようルーティング必須。配管が複合曲げを必要とする場合、ホースを2つ以上のセクションに「分割」し、各々が単一平面のみで屈曲するようにする。スプリングガードは継手付近での最小曲げ半径超過を防止するが、ホース捩じりを防止しない。
-
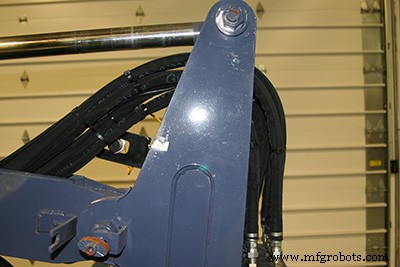
ピボットポイント — ホースが屈曲する必要があるとき、可動コンポーネントの周りを回るピボットポイントを通してルーティング。これによりホースラインの最良かつ最も効率的な屈曲、最小ホース使用量、機械輪郭内への収まりが実現。これを達成するには、ホースをヒンジのように曲がるよう位置決め。そうでなければ、ホースが押されるのではなく曲げられるときに起こりやすいS字屈曲をとる傾向あり。S字屈曲設置は過度なホース動作と耐用年数短縮を招く。可動コンポーネントをホースが最も広く曲がる最遠点まで振り、その時点で継手が平行平面にあれば、コンポーネントを反対側へ振り戻すときヒンジのような屈曲になる。
- 往復運動 — 屈曲に加え、ホースエンドが往復運動する必要がある場合も。これには複数の設計手法:
- ホースリール — 高圧油圧ホース用、高圧スイベルジョイントとスプリングリターン装備でホース巻き取り補助。
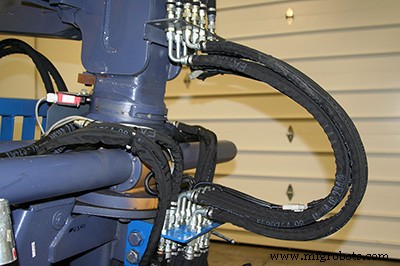
- フェストーニング — ホースを鋼ケーブルからループ状に吊るす。ループの一方が他方から離れると、ループが開いてほぼ直線に。
- ローリング — ホースをアンバランスなU字形に配置、ヒンジ付きトラックでホースを搬送。片脚を固定し長く、もう片脚を第1脚と平行に往復自在に。
-
回転運動 — スイベルまたはロータリジョイントが回転運動提供に一般的。連続360°回転ならロータリジョイント、反転運動ならスイベルジョイントが適切。ホースと併用時、スイベルジョイントは継手でのホース捩じり/曲げを防止。
- オイル飛散制御 — 高温・潜在的危険エリア近くを油圧ラインが通る場合、防火保護必須。破損ラインからのオイルが発火源へ飛散するのを防止。実現方法:
- 鋼管、チャンネル、アングル鉄で作ったトンネルを通してラインを再ルーティング。
- ラインと発火源の間に金属バッフル設置。
- 大口径開放端ホース/スリーブを通してラインをルーティング、ライン故障時オイルが両端から流出。
- ホース被せ型またはホースカバー組み込み型耐火スリーブ使用。
- 故障ホースが鞭打ちのように振るえ油圧オイルが発火源へ飛散するのを防ぐため、ホースを油圧接続されているコンポーネントにアンカー固定。
- 最小曲げ半径 — ホースはその最小曲げ半径に対応できるようルーティング必須。各サイズホースの最小曲げ半径はSAE規格とホースメーカーカタログで確認可能。これらは通常、静的ラインでの最大作動圧力時の最小曲げ半径を指す。最小曲げ半径超過はホースキンク、およびホース/継手インターフェースでの過度応力を招く。これによりカバー亀裂しやすくなり、内部ワイヤー補強の疲労加速、両方とも耐用年数短縮。
-
摩耗回避 — ほとんどの油圧ホースは、補強層を摩耗や湿気損傷から守るタフな外カバーを持つ。しかし、一点での持続的摩耗は最終的に外カバーを貫通し補強層を弱める。これは現場での油圧ホース故障の第1原因。できる限り摩耗を避けるため、適切にルーティングしクランプするか、保護カバーを使用。保護カバーの選択肢:
- コイルスプリング
- スパイラルプラスチック
- コイルストラップ鋼
- ナイロンスリーブ
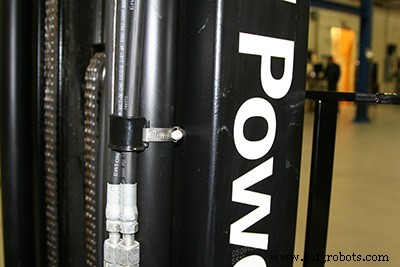
- クランピング — 配管設置は適切にクランプ完了まで終わらない。クランプ選択は非常に重要、しばしば設置の成否を分ける。一般的な薄板クランプでは大口径高圧ホースを保持できない。良いクランプは安価でも高圧サージラインに高効果。高圧ラインでは+2%〜-4%の長さ変化を予測/計画。適切サイズのクランプはホースを確実に把持。クランプがホースを摩耗させないよう、クランプ内径はホース外径より約1/32インチ小さくする。
優れた設置技術は効率的動作と油圧システム最大寿命獲得に不可欠。しかし油圧ホースとチューブは有限寿命の疲労アイテム。最終的にこれら消耗品は故障します。通常、基本メンテナンス技術(目視点検や時間ベース予防スケジュール)だけでは、故障を十分に防止できません。
イートン社
eaton.com
産業機器
- 精密板金設計のための5つのエキスパートヒント
- 効率的なトレンチング&積込みのためのショベルオペレーター実践戦略
- 油圧システムケア:実証済みベストプラクティスとメンテナンスのコツ
- クレーンチェーンホイストの安全性とメンテナンス5つの必須ポイント
- 産業用カップリングメンテナンスの5つのエキスパートヒント
- クレーンチェーンホイストの安全メンテナンス:現場で実践すべき3つの重要ポイント
- 産業用油圧ドリルシステムのメンテナンス:収益を守る実証済み戦略
- 産業機器メンテナンス&安全の必須3ヒント
- 必須機械メンテナンス:定義とオペレーター/エンジニア向け実証済みヒント
- メンテナンスプログラム強化:最適資産パフォーマンスのための実証済み戦略
- 高品質射出成形のためのエキスパート設計ガイドライン