



20の主要鋳造欠陥:原因、症状、実証済み対策
金属鋳造は、溶融金属を砂型や金型に注入して部品を形成する基盤的製造プロセスです。その汎用性とコスト効率から広く用いられますが、プロセス固有の様々な不完全さ、いわゆる鋳造欠陥が固有に発生しやすく、製品品質を損ない、スクラップ率を高め、生産コストを押し上げます。
鋳造欠陥とは?
鋳造では、溶融合金が圧力下でキャビティを充填し、凝固、その後取り出されます。これらの段階でのいかなる中断、汚染、不適切な制御も、部品の機械的性能と外観を損なう欠陥を生み出します。
これらの欠陥の根本原因を理解することで、メーカーは鋳造前、中、後の段階で標的を絞った是正措置を実施でき、歩留まり向上と手直し削減が可能になります。
20の主要鋳造欠陥 – 原因と対策
-
ミスマッチ(シフト)
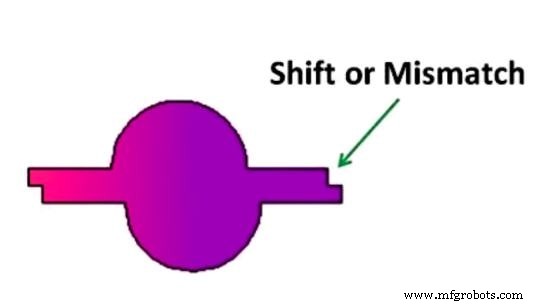
- 原因: コープとドラッグ(上下型半分)のミスアライメント、緩んだボックスピン、誤ったダウェルピン配置、コアの位置ずれ。
- 対策: マッチプレートのアライメント確認、適切なモールディングボックスとクロージングピンの使用、各ラン前のフラスクアライメント検査。
-
スウェル(膨らみ)
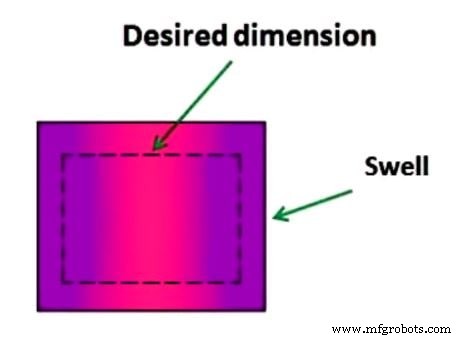
- 原因: 過度なランミング圧力、低強度砂、溶湯圧力で撓む弱い型壁。
- 対策: 強度のある適切にランミングされた砂混合物を使用し、型壁が変形を抑える十分な厚さを確保。
-
ピンホール
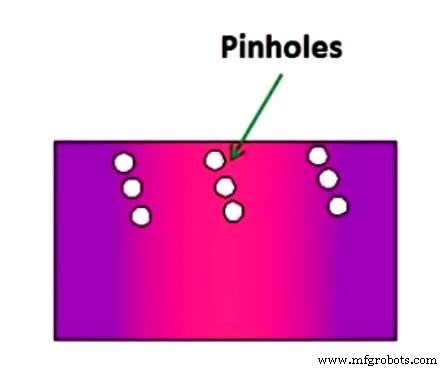
- 原因: 部品上面の小さなポケットのベント不良により、閉じ込められたガスが微小穴を形成。
- 対策: 十分なベント確保、高透気性砂の使用、目視または非破壊検査でクラスターを検出。
-
ブローホール
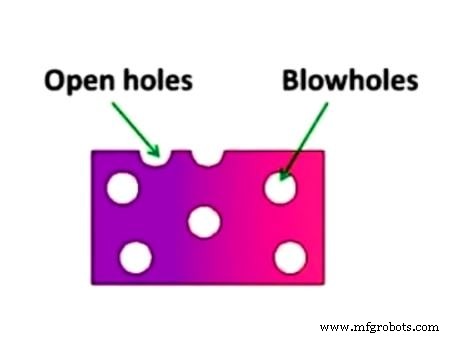
- 原因: 湿ったまたは低透気性砂、不十分なベント、凝固時のガス巻き込み。
- 対策: 砂水分管理、高透気性砂使用、適切なベント設置。X線や超音波検査で検出。
-
オープンホール(ガスポロシティ)
- 原因: 型またはコアのベント不良、砂の過剰水分、ガス透過性不良。
- 対策: ベント強化、使用前の型とコア乾燥、フラックス剤使用、砂透気性改善。
-
カットとウォッシュ
- 原因: 高速流による砂侵食、砂強度不足、特定箇所の過剰溶湯。
- 対策: ゲート設計最適化、コアと砂強化、フェーシングへのバインダー添加。
-
フュージョン(ガラス質クラスト)
- 原因: 耐火性不足の砂、溶湯過熱、砂粒混入。
- 対策: 耐火性砂混合物使用、注湯温度低減、溶湯から砂粒除去。
-
ドロップ
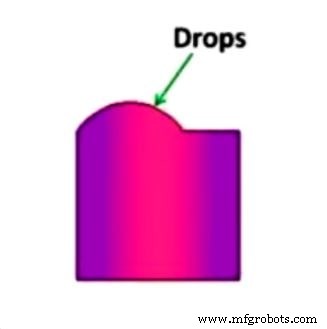
- 原因: 弱い砂、不良フラックス、軟らかいランミング。
- 対策: 高強度砂使用、適切なハードランミング、フラックスで溶湯清浄化。
-
金属浸透
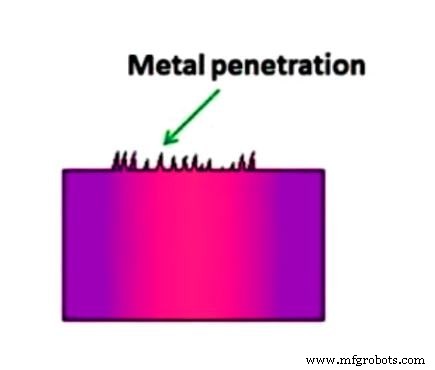
- 原因: 高透気性の粗粒砂、軟らかいランミング、モールドウォッシュ不足。
- 対策: 微粒・低透気性砂採用、ハードランミング、モールドウォッシュバリア塗布。
-
収縮空洞
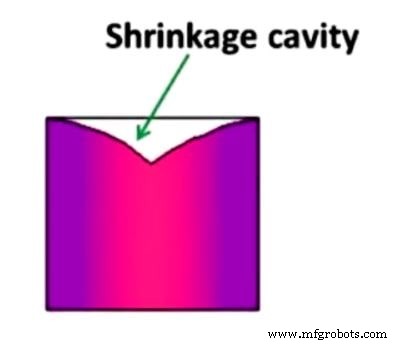
- 原因: 制御されていない凝固と高注湯温度。
- 対策: 方向性凝固適用、チル使用、適正注湯温度維持。
-
ランアウト
- 原因: 不良型、不適切フラスク、不良型設計。
- 対策: 不良型交換、フラスク設計改良、精密ゲート確保。
-
スラグ混入
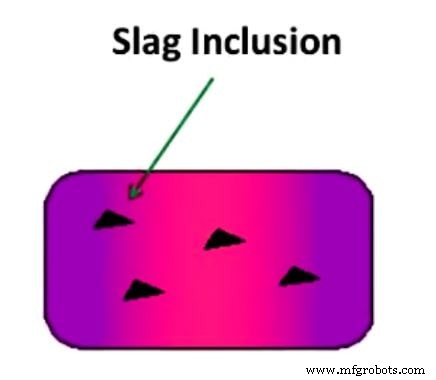
- 原因: 溶湯中のスラグ粒子、不適切ゲート、凝固時の金属間化合物生成。
- 対策: ダイ定期清掃、効果的ゲートシステム設計、清浄で完全溶解した合金使用。
-
ホットスポット / ハードスポット
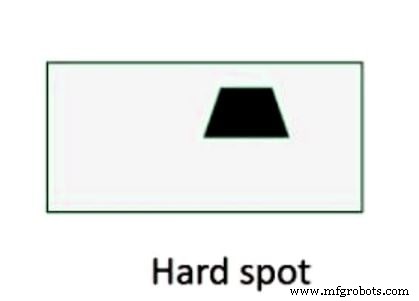
- 原因: 局所的急冷と差動熱勾配。
- 対策: 均一冷却実施、合金組成調整、制御熱処理使用。
-
ホットティア / クラック
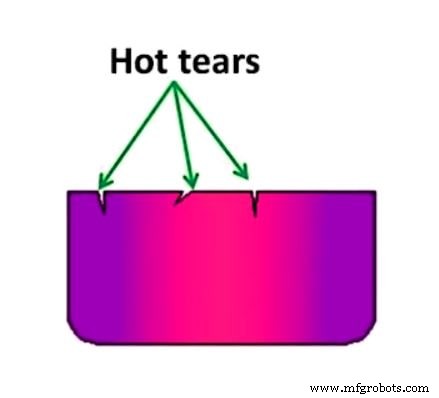
- 原因: 熱収縮、残留引張応力、不適切ゲート配置。
- 対策: 標準化凝固プラクティス採用、最適ゲート配置、均一肉厚維持。
-
コールドシャット
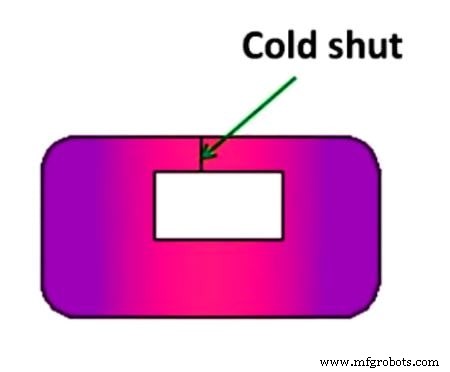
- 原因: 低温溶湯ストリームが融合せず接触、不良ゲート、低溶湯流動性。
- 対策: ゲート最適化、溶湯温度上昇、砂透気性改善。
-
ダート(異物混入)
- 原因: 不適切メンテナンス、砂洗い、溶湯中のスラグ粒子。
- 対策: 設備清潔維持、適切フラックス使用、粉塵フリー作業環境確保。
-
ミスラン
- 原因: 低溶湯流動性と不十分な型/ゲート設計。
- 対策: 溶湯流動性改善、型とゲート再設計、適正注湯温度維持。
-
ハニカミング / スポンジ状
- 原因: 凍結不純物、不十分なスキミング、溶湯中のスラグ。
- 対策: スラグ徹底除去、不純物ろ過、清潔なレードル操業確保。
-
フィンとバーン(フラッシュ)
- 原因: 不正確な型/コア組立、不十分な型重量、不良クランプ。
- 対策: 精密組立確保、適切重量適用、確実なクランプ。
-
歪み
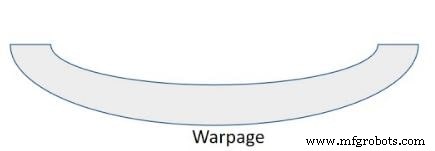
- 原因: 差動凝固速度による内部応力。
- 対策: 熱処理で残留応力除去、大型平板セクション最小化する設計。
追加リソース
鋳造と関連製造トピックについてさらに詳しく:
PDFダウンロード
まとめ
上記20の鋳造欠陥を体系的に特定・対処することで、メーカーは製品品質を劇的に向上させ、廃棄を減らし、より高い運用効率を達成できます。ご質問や経験の共有があれば、以下にコメントをお寄せください。
ニュースレター購読で無料PDFをメールボックスへお届けします。
産業機器