



自動車安全重要アセンブリの溶接検査基準
自動車部品製造メーカーにとって、賭けは高いです。自動車のドライバーと乗客は、設計条件下で耐える溶接品質に依存しています。製造プロセス中の見逃された1つのミスが、特に当該部品がアセンブリにとって「安全重要」である場合、ビジネスを脆弱にするか、それ以上の事態を招く可能性があります。
例えば自動車シートは乗客と直接接触するため、シート溶接は安全重要と見なされます。この分類は生産前の特定プロトコルを指示します。OEM要件は様々ですが、使用される部品、プラント、産業機器によって微妙な違いがあるものの、業界慣行と一貫しており、マイナーな差異で実装されます。基本的なプロトコル要素はこちら:
生産前プロトコル
- パラメータ設定 - 溶接パラメータを確立し、その妥当性を検証。溶接断面の切断・エッチングで溶け込み(15-20%)を検証できます。
- リリースプロセス - 上記検証後に生産を許可・承認する決められたプロセス。
- 変更管理 - 特定限界を超える本質的変数の変更は、切断・エッチングテストによる再検証を要求。
- 品質保証 - OEMが指示する頻度で、生産からランダムに部品を選抜し切断・エッチング実施。
ロボット溶接は、プログラムされた溶接パラメータで常に同じ位置に溶接を配置することで、部品品質を大幅に改善しました。上記手順の遵守が品質溶接製品の生産を助けます。自動車OEMは安全重要溶接に焦点を当て、いくつかの重要要素の再検討をもたらしました:
生産プロトコル
- セキュリティ - 適格担当者が設備にアクセスし、品質に悪影響を与える変更がなされていないことを検証。
- アーク監視 - アーク監視システム導入でプロセスが管理下にあることを検証し、破壊検査頻度の削減を可能にする場合があります。アーク監視は溶接パラメータが設定限界内かを検証。限界外の溶接はさらなる検査のためにフラグ付けされます。
- トレーサビリティ - 変更と溶接結果を追跡し、部品変更が発生した日時とシリアル番号をログ記録する能力を維持。
ヤスカワ電機では、お客様の製造とトレーサビリティ要件を学ぶ時間を取っています。長年にわたり、製造業者が信頼性の高いトレーサブルな溶接検査を実行できるよう、コントローラへのいくつかのソフトウェアとI/O拡張を開発してきました。
セキュリティ機能
パスワード機能
様々なレベルのグローバルパスワードによる標準セキュリティシステムは、プラント内の複数ロボットセルを維持する複数技術者にとって便利です。しかし、グローバルパスワードはプラント担当者間で共有されるリスクがあり、何が誰によって変更されたかの制御がありません。
ヤスカワのDXコントローラのパスワード機能は、パスワードとセキュリティレベルクリアランスを持つユーザーデータベースを作成します。ユーザーはログインしてロボットを操作し、ログ機能がユーザー名と変更内容を記録します。
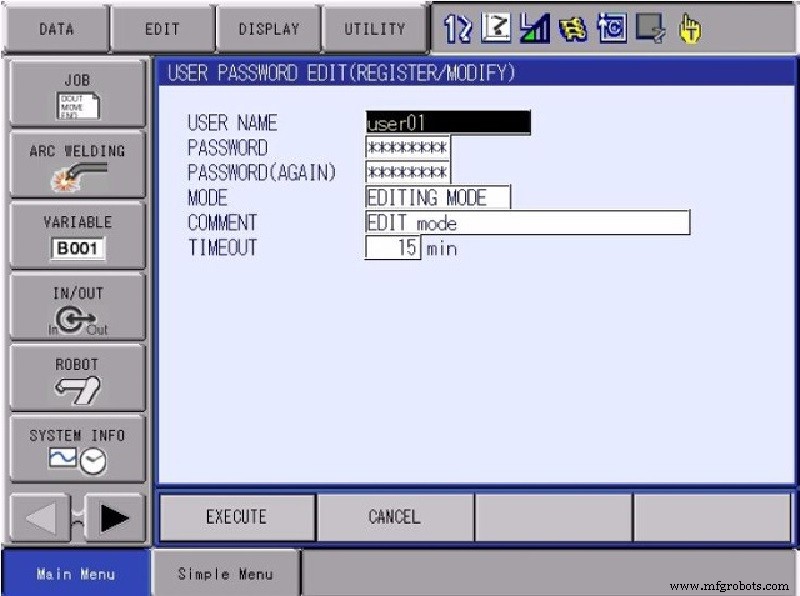
DX200コントローラにソフトウェアが追加され、PLCによるリモートパスワード制御が可能になりました。制御エンジニアは、社内の従業員バッジやセキュリティシステムに基づいて、プラント/セルベースの制御でユーザーとログインをリモート管理するロジックを実装できます。
セキュリティレベル
- 操作レベル - デフォルトでは、この基本レベルでは誰でもプログラムを移動またはステップ実行できますが、ポイントや溶接設定を変更できません。
- 編集レベル - プログラム作成と溶接設定変更を許可しますが、パラメータや上位レベルデータへのアクセスは許可しません。
- 管理モード - パラメータとメンテナンス機能へのフルアクセスを提供。
- 安全レベル - DXコントローラに実装された制御信頼性ソフトウェアリミットと安全ロジック(機能安全ユニット - FSU)の設定と管理へのアクセスを許可。
これらのレベルがユーザーに許可する操作とアクセスはシステムで定義されます。管理がアクセスを制御するレベルはプラント場所によって異なります。
ログ機能
多くの新しいロボットコントローラには、日付と時刻でシステムへの変更を追跡する標準ログ機能が付いています。例えば、日勤オペレータが夜勤の誰かが変更したかを確認できます。ロボットは直近の変更シリーズのローカルファイルを保持し、定期的なデータ保存でユーザー活動の履歴ログを保持できます。ロボットはパスワードセキュリティも使用でき、変更にはログインが必要。変更時にユーザー名も記録されます。
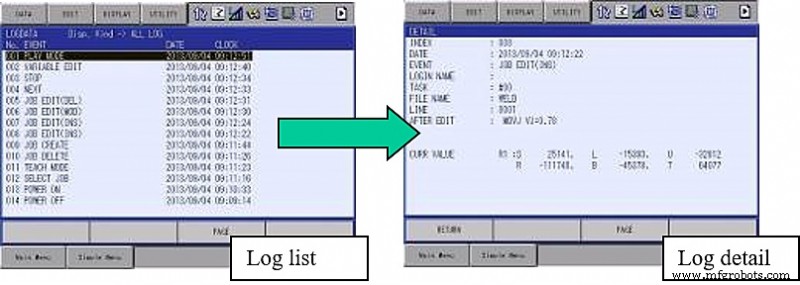
安全リティーチ編集機能
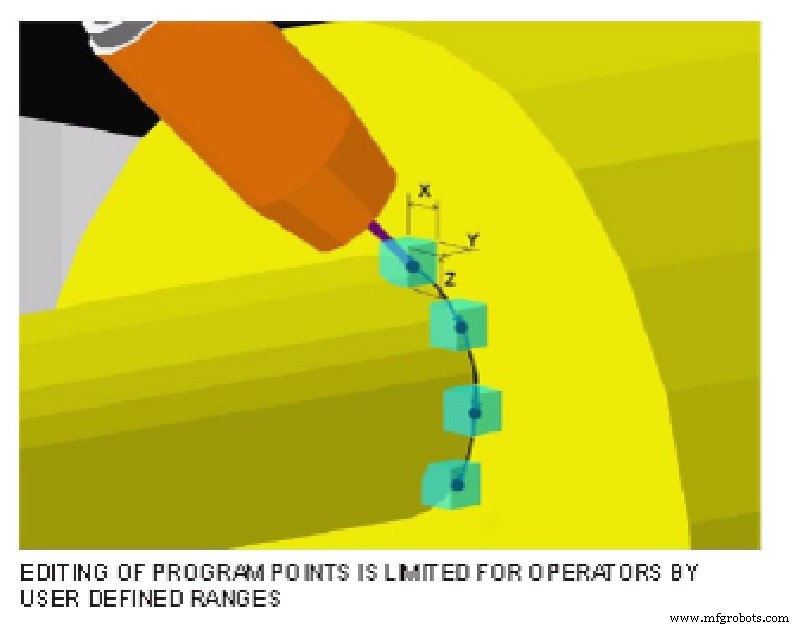
操作レベルではプログラムポイント変更は許可されませんが、一部企業ではオペレータや一次技術者が部品変動のために軽微な変更を許可されます。安全リティーチは、管理モードで定義された3D範囲内で操作レベルユーザーがプログラムポイントを修正できるようにします。これは通常数ミリメートルに設定され、トーチや外部軸の角度変更量を管理者が制限できます。操作レベルユーザーは溶接パラメータを変更できないため、本質的溶接変数は変更されません。これにより反復的な破壊検査を回避できます。安全リティーチは、任意のDXコントローラでパラメータにより管理モードで有効化できます。
アーク監視
溶接システムを統合し、溶接会社とのジョイントベンチャー歴史を基盤とするロボットサプライヤーとして、ヤスカワ電機はアーク監視に関する包括的な経験を持っています。電源メーカーが統合しているアーク監視機能をサポートするよう、溶接インターフェースを設計しています。
Miller Insight Centerpoint™とLincoln Electric Production Monitoring™の統合機能はロボットティーチペンダントからアクセス可能です。WeldCube(フロニウス製)は電源と直接通信。ヤスカワとフロニウスは、監視結果をウェルダステータスビットで報告できるよう取り組んでいます。

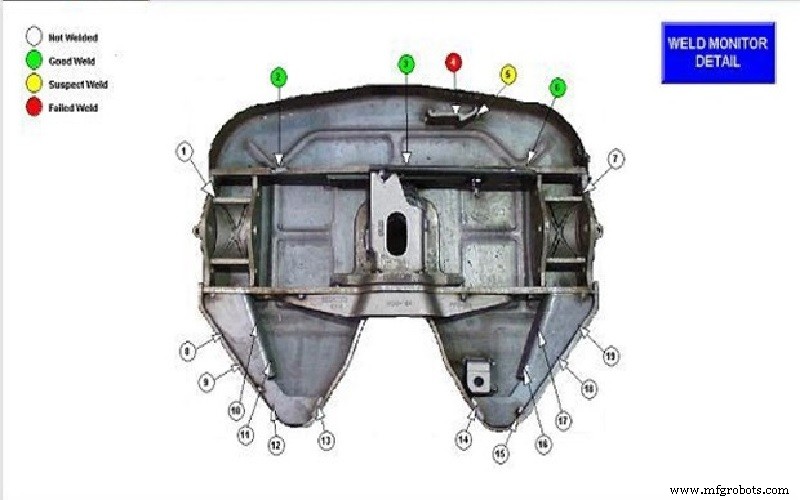
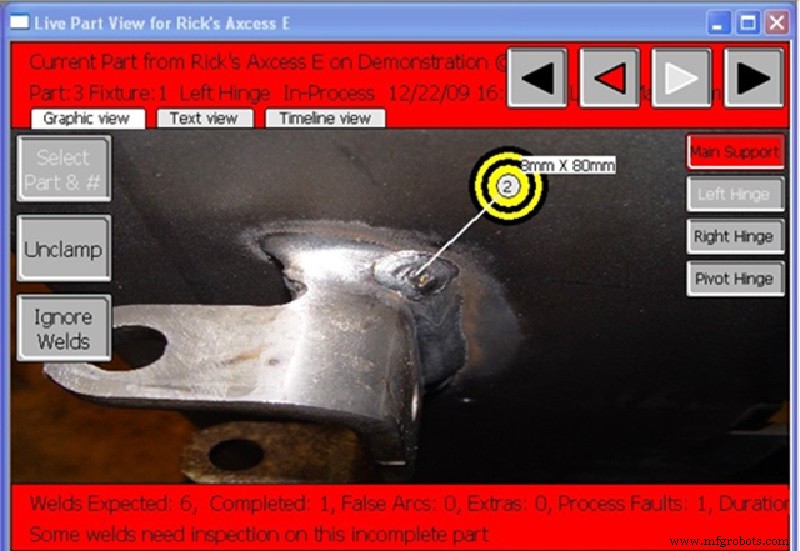
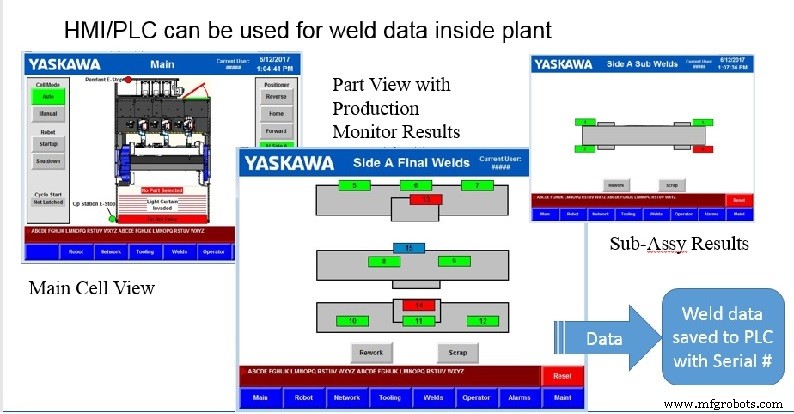
「安全重要」マンデートを満たす課題には、電源アーク監視からの溶接結果を有用な形式で明確に提示することも含まれます。最良の形式は、ロボットセルHMI上の部品図で監視結果をハイライトすることです。これにより、溶接ステーションオペレータが不規則性を簡単に発見し、迅速に反応できます。オペレータは、範囲外の監視結果でシステムがフラグ付けした溶接を視覚的に検査し、溶接が適合か不適合かを判断する必要があります。
ロボットコントローラがアークモニタステータスをローカルHMIで報告できる一方で、電源メーカーもPCやクラウドベースソフトウェアでアークモニタ結果をリモート報告するソフトウェアを提供しています。
Miller Insight Centerpoint
トレーサビリティ
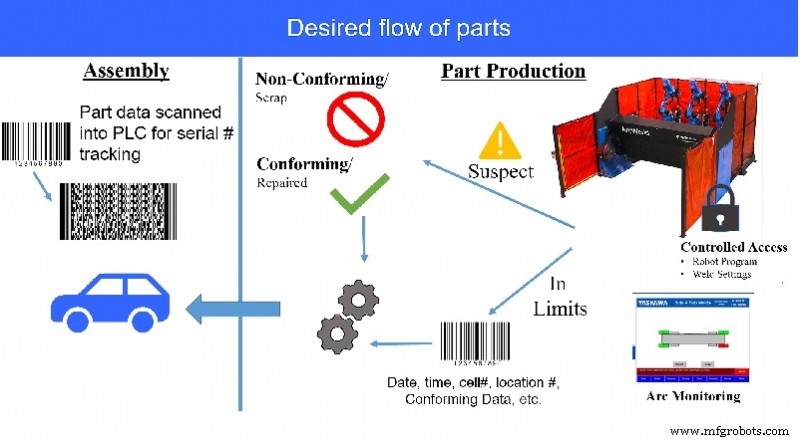
自動車OEMはサプライヤーに良い部品を作るよう求めるだけでなく、部品の溶接結果をシリアル番号に関連付ける「トレーサビリティ」を提供する品質システムの実装を求めています。目標は、不適合部品が検出されたとき、部品が適合していたことが知られている生産時点まで遡れるようにすることです。
トレーサビリティを満たすためには、溶接電源とロボットコントローラからのアーク監視データ、およびリモートアクセスが必要で最終的にPLCにログ記録される部品固有データを取得し、部品シリアル番号に関連付ける必要があります。このデータのマッシュアップをどう調和させるか、そしてその難しさは、メーカーが内部セキュリティプロトコルを妥協せずにアウトオブボックスで統合できるものに依存します。
文字列変数
一つのトリックは、ロボットコントローラの文字列変数作成機能を使って、トレーシングメカニズムとしてユニークな識別子を作成することです。数字や位置を格納するための変数のミックスがあり、これらの変数はフォーマットと桁数によって異なります。文字列変数は最大32文字の文字または数字の組み合わせです。これらはペンダントにメッセージ表示やその他の用途で呼び出せます。
自動車生産の場合、これらを使用して生産中の特定部品のシリアル番号情報を含めました。制御エンジニアはEthernet通信でPLCやバーコードリーダーから値を「読み取り」、他のデバイスに渡せます。
Concurrent I/O
ヤスカワ電機はConcurrent I/O(CIO)を使用して、プログラマブルロジック制御とロボットと電源間のデータ通信を行います。溶接設定に使用される一方、アーク監視結果を電源とロボット間で渡すのにも使用できます。トレーサビリティのため、各溶接位置の溶接結果を連結し、部品シリアル番号とともにプラントPLCに部品記録として送信しました。また、部品シリアル番号をピンスタンパーに送り、溶接モニタをパスした部品にシリアル番号を刻印します。
最近、リンカンエレクトリック生産モニタから溶接検査データを取得し、部品のグラフィック表現でオペレータに提示するシステムを納入しました。各溶接位置のモニタ結果を、限界内か外かに基づいて緑または赤でハイライトします。CheckPoint™監視(外部ソフトウェア)はデータをクラウドに保存するように設計されています。CIOによりProduction Monitor結果に即座にアクセスでき、部品生産中にオペレータに提示できました。
実装
溶接監視データの取り扱いは、生産管理、履歴ログ、トレーサビリティ要件を考慮すべきです。途中で取得されるデータは組織全体で異なる役割で異なるステップで使用され、それらのニーズはすべての役割、すべてのステップで考慮されるべきです。
溶接監視データの使用が、現場オペレータの部品品質検証をシンプルにする一方で、履歴データは監督担当者が品質計画を管理し、困難をトラブルシュートするのに使用できます。セキュリティ機能により、確立されたプロトコルとパラメータから逸脱することはほぼ不可能になり、アーク監視はさらなる検査が必要な溶接をリアルタイムでグラフィカルに表示します。
PLCを最終目的地として、部品固有の溶接データがログ記録、保存、トレース可能になります。完全なデータ調和にはかなりの事前作業が必要かもしれませんが、結果は自信を持った顧客と、あなたの操業の未来を守ることにもつながる品質向上です。
産業用ロボット
- 信頼性の卓越性:より安全で収益性の高い運営への鍵
- レンタル機器の徹底点検で安全を確保
- 燃料タンク溶接の重要安全ガイドライン:爆発・火災を防ぐ正しい手順
- 溶接検査・試験の総合ガイド:検査手法・検査員資格・合否基準
- 元素および高温超伝導体の臨界温度(ケルビン)
- NASAが定める安全クリティカルソフトウェア開発10のコーディングルール
- より安全な未来を築く:スマート食品安全ソリューションの推進
- フリート近代化がコスト削減とサステナビリティ向上をもたらす理由
- 効果的な溶接準備のための必須戦略
- CNC旋盤オペレーターのための安全ガイドライン:職場での必須ルール
- 重機輸送の必須安全5原則:事故リスクを最小化する準備と実践