



光学マイクロフォン監視による金属積層造形のリアルタイム品質保証
積層造形(AM)技術は、近年産業界で著しい採用拡大を見せています。デジタル化とオンデマンド生産により生産現場が完全自動化ラインへとシフトする中、信頼性の高いプロセス監視手法の重要性が増しています。
レーザーによる金属加工において、プロセス中の光学的・音響的放出をリアルタイムで解析し、最終製品の品質と相関させることができることはよく知られています1,2,3。このアプローチは大きな価値をもたらします。製造プロセス中に発生する気孔、亀裂、その他の不均質性は、機械的特性に大きく影響し、不良品リスクを高めるためです。プロセス警告信号への即時対応により、スクラップ材の削減と時間短縮が可能になります。
現在、パイロメーター、高速カメラ、IRカメラ、フォトダイオードなどの光学システムが、学術・産業両面でレーザー基盤AMプロセスの監視に広く用いられています4。これらはレーザー・金属相互作用ゾーンへの重要な洞察を与えますが、レーザー照射終了後の側面、例えば熱応力による割れなどには「盲目」です。
構造伝播音センサーシステムが最近商業化され、例えば粉末床溶融結合(PBF)プロセスで利用可能になっています5。しかし、構造伝播音検出器は、レーザー金属積層(LMD)やワイヤアーク積層造形(WAAM)のように、構造伝播信号経路がビルド中に変化したり遮断されたりするプロセスでは課題を抱えます。このような場合、固定距離の空気結合型音響センサーが有効な解決策となります。
新しい超音波検査技術
従来の振動膜型や圧電型音響センサーとは異なり、XARION Laser Acousticsのブロードバンド光学マイクロフォンは干渉計原理で動作します。その非運動検出原理は、センサーヘッド頂部にある2mmの干渉計キャビティ内の空気の屈折率変化を音波が引き起こすことに依存します(図1a)。これにより、キャビティ内で反射を繰り返すレーザーの波長に微小なシフトが生じます。波長のわずかな偏差は干渉の変化を引き起こし、結果としてキャビティから戻る光強度が変化します。この強度変化を外部フォトダイオードで測定します。
可動部品を完全に排除したこの音響変換方式は、マイクロフォン市場で最も広い周波数範囲を提供し、最先端技術を10倍上回ります。背景騒音(近隣機械など)は通常低周波数(<100 kHz)に限定されるため、光学マイクロフォンの10 Hz〜1 MHzという範囲により、貴重なプロセス信号と不要なノイズをスペクトル上で明確に分離できます。この周波数応答の上限は、媒質自体によって部分的に決まります。空気の吸音が音の伝播を強く減衰させるためです。例えば、空気中の2 MHz音響信号の減衰は約640 dB/mに達します6。
以下のケースでは、いくつかのアプリケーションについて議論します。すべてのセットアップで、センサーのアナログ電気出力を高速データ収集・解析システムに入力し、リアルタイムFFT計算と空気伝播プロセス放出のスペクトル表示を行っています。
レーザー金属積層(LMD)

LMDプロセスでの一般的な問題は、熱応力による亀裂発生です。これらの亀裂は加工中だけでなく、数分後にも発生する可能性があります。ロボットベースのLMDプロセス(ワイヤ供給または粉末供給)では、一定の測定距離を維持できます。ロボットヘッドに搭載された空気結合型音響システムの利点は、レーザー・材料相互作用からの信号と、レーザー照射後の材料挙動の両方を解析できることです。測定セットアップの例と対応する音響シグネチャを図2に示します。
亀裂信号は周波数においてブロードバンド傾向があるため、ハイパスフィルタを適用することで、製造騒音の影響を受けずにプロセス中およびプロセス後の亀裂発生を確実に検出できます。このセットアップでは、350 kHz〜1 MHzのフィルタを適用し、X線撮像や渦電流検査などの非破壊試験による亀裂カウントと最も強い相関を示しました(詳細は文献7参照)。
粉末床溶融結合(PBF)

PBFプロセス中の超音波放出を捉えるため、光学マイクロフォンをビルドチャンバー内、ビルドプレートから約30cmの位置に配置しました(図1b)。典型的な音響プロセスシグネチャを図3に示します。ここでは高周波超音波解析の利点、すなわち残響の不在が示されています。低周波数領域では残響が信号を「ぼやけ」させる可能性がありますが、高周波では優れた時間分解能でプロセスイベントを捉えられます。
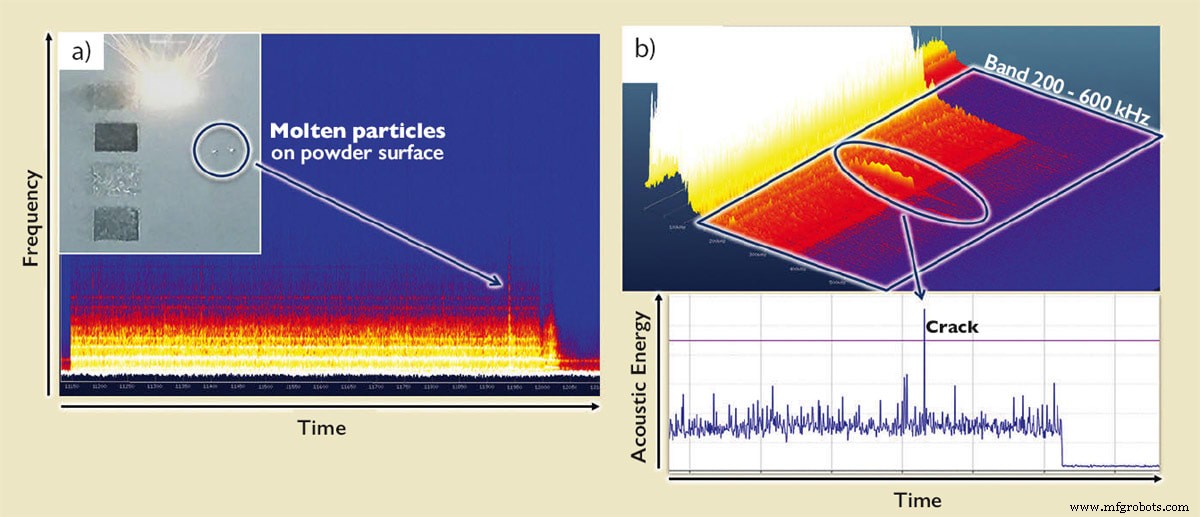
LMDセットアップとは異なり、PBFではガルバノミラーでプロセスレーザーを粉末床上で走査します。この手順により、空気伝播信号の距離依存・周波数依存減衰が生じますが、これは既知の関係に従うため、レーザー座標を同時に追跡すれば考慮可能です。多くの場合、一定の信号基準レベルを維持する必要はありません。例えば短期的なスペクトル異常の検出などです。図4に2つの例を示します。図4aは粉末上の溶融粒子をレーザーが通過した際に生じるスペクトログラム上のブロードバンドピーク、図4bは3Dスペクトログラムビュー(上)と200〜600 kHzの周波数帯で積分した2Dエネルギーカーブ(下)で示される亀裂信号です。
ワイヤアーク積層造形(WAAM)
LMDと同様のセットアップをWAAMプロセスにも適用できます(図5)。音響信号のシグネチャは大きく異なりますが、こちらも600 kHzまでブロードバンドです。主な現象は、ドロップレット形成サイクル(約10 msごとに現れる明確なブロック)、アーク変調レートに関連するトーナル信号(ここでは80 kHz)、金属蒸発に関連するブロードバンドプロセス放出です。

プロセスにおいて最も重要な2パラメータは、アークの安定性とドロップレット形成サイクルです。前者を監視するには、変調周波数とその高調波に狭帯域バンドパスフィルタを適用し、後者にはハイパスフィルタ処理した時間信号にFFT解析を行い、背景ノイズから比較的遅いドロップレットレートを算出します。
結論
可動部のないブロードバンドマイクロフォンが最高超音波周波数で利用可能になったことで、これまでアクセスできなかった情報を活用し、音響プロセス現象をリアルタイムで監視できるようになりました。今後の発展として、三角測量の適用により音源を局在化し、オペレーター、プロセスエンジニア、機械メーカーが潜在的欠陥をより容易に特定できるようにすることが挙げられます。さらに、音響データストリームに適したオンボードAI手法を導入し、より複雑な産業監視アプリケーションへの技術発展を目指します。
謝辞
著者らは、AIMEN Technology Centre(スペイン)とDamon Northeast(Renishaw plc)の支援に感謝します。
参考文献
- D. F. Farson, and K. R. Kim: Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999);
- M. Bastuck et al.: Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfPVerfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013);
- J Shao and Y Yan: Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al.: Review of in-situ process monitoring and in-situ metrology for metaladditive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10 , 2019, Accessed June 26, 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al.: In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
本記事は、XARION Laser Acoustics GmbH(オーストリア・ウィーン)のアプリケーションエンジニアMartin Ursprung氏、R&D責任者Thomas Heine氏、CEO Balthasar Fischer氏、開発エンジニアWolfgang Rohringer氏、アプリケーションエンジニアRyan Sommerhuber氏によって執筆されました。詳細については、Sommerhuber氏までご連絡ください。 This email address is being protected from spambots. You need JavaScript enabled to view it. またはこちらをご覧ください。
センサー
- リバースエンジニアリング×アディティブ製造:産業横断的なイノベーション加速
- アディティブマニュファクチャリング成功への5つの実証済み戦略
- 付加製造(3Dプリンティング)解説:設計から完成品まで
- 付加製造(3Dプリンティング)入門:設計から完成品までの完全ガイド
- 積層造形が航空宇宙産業にもたらす革新とコスト効率
- プロセス製造とディスクリート製造の違いとメリットを理解する
- 現代生産におけるアディティブ製造(AM)の4つの必須ユースケース
- Stratasys:先進的3Dプリントでサステナビリティを推進
- アディティブマニュファクチャリングがMRO運用を変革する理由
- 液体積層造形:液体材料で3Dオブジェクトを造形
- 積層造形 vs 減法製造:違いと3Dプリント成長の理由