



熱間圧延鋼と冷間圧延鋼の違い:専門家による徹底比較
鋼材には多くのグレード、形状、規格、仕上げがあり、それぞれ固有の特性を持ちます。そのため、自動車、家電、航空宇宙部品、電子部品など幅広く使用されています。様々な鋼材タイプを理解するために、熱間圧延鋼と冷間圧延鋼の比較が必要です。
鋼材の特性を最適化することは、化学成分の変更だけではありません。圧延は鋼材の形状、均質性、機械的特性を改善するプロセスです。圧延鋼には冷間圧延鋼と熱間圧延鋼の2つの主要カテゴリがあり、それぞれ異なる特性を持ち、用途も異なります。
プロジェクトで材料を選定する際、圧延鋼の種類による違いを理解することは不可欠です。事前知識があればコストと時間を節約し、追加工程を回避できます。本記事では、熱間圧延鋼と冷間圧延鋼の違い、メリット、デメリット、用途を解説します。
熱間圧延鋼とは
圧延とは鋼材の製造方法を指します。熱間圧延鋼は極めて高温で処理して製造されます。大きな長方形の金属塊(ビレット)から始め、これを加熱して圧延機で平らなロール状に伸ばします。
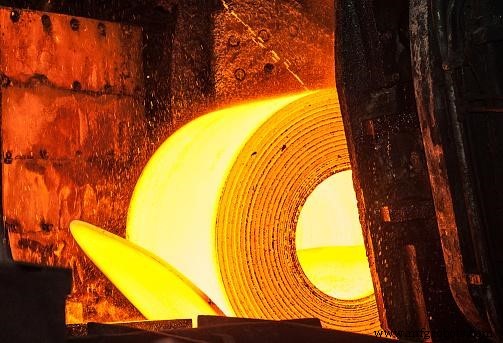
熱間圧延プロセスでは、926℃(1700°F)以上の高温で溶鋼を圧延します。この高温は鋼の再結晶化温度(400~700℃ / 750~1300°F)を超えており、成形・整形を容易にします。所定の形状に圧延後、常温で冷却します。
熱間圧延鋼の特性
- スケール(酸化皮膜)付き表面 — 高温冷却時に酸化物が残り、鱗状に見える。
- わずかな歪み — 冷却時にわずかな台形状になり、完全な直角ではない。
- コーナーとエッジが丸みを帯びる — 収縮と仕上げ精度の低さによる。
熱間圧延鋼のメリット
- 低コスト:冷間圧延より加工工程が少なく安価。
- 内部応力が少ない:常温冷却で正規化されるため、加工硬化や焼入れによる内部応力がほぼない。
- 加工しやすい:高温圧延により成形・整形が容易。UB、UC、RHS、SHS、フラットバー等の一般形状は熱間圧延で生産。
- 公差が厳しくない用途に最適。
熱間圧延鋼のデメリット
- 加熱時の膨張と冷却時の収縮・歪みによる寸法誤差。
- 表面が粗く、スケール除去やショットブラストなどの前処理が必要。
- わずかな歪みがある。
熱間圧延鋼の主な用途
冷却時の収縮により最終形状の制御が難しいため、厳しい公差を必要としない用途に向きます。
- 自動車部品(ホイールリム、フレーム等)
- 農業機械
- 鉄道機器(レール、車両部品)
- 建設資材
冷間圧延鋼とは
冷間圧延鋼は、熱間圧延鋼をさらに加工したものです。圧延には転造、研削、研磨等の仕上げ工程が含まれます。これらの追加工程により、既存の熱間圧延鋼をより洗練された製品に仕上げます。「冷間圧延」とは本質的に常温での圧縮加工を指します。
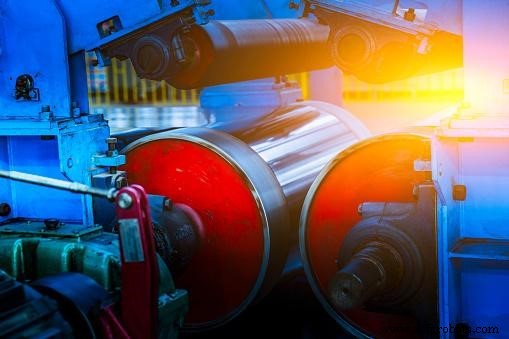
熱間圧延が高温加熱・冷却のみであるのに対し、冷間圧延では冷却後、常温で冷間圧延成形やプレスブレーキにより再圧延し、所望の形状・寸法を得ます。
冷間圧延鋼の特性
- 滑らかな表面で油っぽい手触り
- 優れた表面仕上げと厳しい公差
- 角材はエッジが明確
- 管材は直線度と同心度が高い
冷間圧延鋼のメリット
- 優れた表面特性:スケールや錆のない滑らかで光沢のある表面。美観が重要な用途に適する。
- 高強度:熱間圧延より約20%高強度・高硬度。高応力用途に適する。
- 高精度:成形時に収縮しないため、精密で一貫した形状の部品製造が可能。
- 多様な表面仕上げに対応。
冷間圧延鋼のデメリット
- 追加工程により高コスト。
- 追加処理による内部応力が残り、予期せぬ歪みを生じる場合がある。
- 対応形状が限られる(シート、箱形等)。
冷間圧延鋼の主な用途
優れた金属表面仕上げと厳しい公差が求められる用途に最適。
- 航空宇宙部品
- 機械部品
- 家電製品
- 丸棒、角棒、ストリップ、シート
- 金属家具構造材
冷間圧延鋼 vs 熱間圧延鋼:主な違い
製造プロセスと特性を検討した後、機械的特性の違いを表にまとめます。
| 特性 | 熱間圧延鋼 | 冷間圧延鋼 |
| 引張強さ | 67,000 psi | 85,000 psi |
| 降伏強さ | 45,000 psi | 70,000 psi |
| 伸び(2インチ) | 36 | 28 |
| 絞り | 58 | 55 |
| ブリネル硬度 | 137 | 167 |
機械的特性以外の主な違いは加工温度です。熱間圧延は鋼の再結晶化温度以上、冷間圧延は常温で行われます。
以下の詳細でさらに比較します。
1. 外観と表面品質
熱間圧延鋼のエッジと表面は粗いです。高温冷却で酸化物が残り鱗状になるためです。後続工程のために脱炭処理等の表面処理が必要になることがあります。一方、冷間圧延鋼は高温を用いないため滑らかで光沢のある表面を持ち、表面処理なしで生産工程に使用できます。
2. 再結晶化点
熱間圧延と冷間圧延を比較する際、再結晶化点は重要です。冷間加工では「新しい結晶粒」が形成されます。圧延・曲げで古い結晶粒が破壊されるため、冷間加工は強度を低下させる可能性があり、最終工程で焼鈍(アニーリング)を行います。鋼を720~760℃(1333~1400°F、再結晶化点付近)まで加熱し、徐冷して均一なミクロ組織を形成し結晶粒をリセットします。対照的に、熱間圧延は926℃以上(再結晶化点より高い)で行われ、容易な成形・整形を可能にします。
3. 強度と硬度
冷間圧延のプロセスは均一なミクロ組織を生成し、高強度・高硬度を実現しますが、過度に硬くなく加工性を保ちます。熱間圧延は極端な高温と急冷により応力が結晶粒を回復できず、冷間圧延より強度・硬度が低くなります。
4. 内部応力
強度と硬度は内部応力に大きく影響します。冷間圧延鋼は高強度・高硬度のため内部応力が大きく、加工前に応力除去を行わないと最終製品の歪みを招きます。
5. 歪み
熱間圧延鋼は冷却時にわずかな台形状になるため歪みが生じます(板金曲げ等)。冷間圧延鋼は完全な直角でコーナーとエッジが明確、管材は優れた同心度と直線度を持ちます。
熱間圧延と冷間圧延の比較動画はこちら:
熱間圧延 vs 冷間圧延:どちらが安い?
熱間圧延鋼は通常、冷間圧延鋼より安価です。理由は明確で、追加工程(再加熱・再成形)が不要だからです。冷間仕上げには冷間引抜き、旋削、研削、研磨等が含まれ、これらがコストを押し上げます。
熱間圧延鋼か冷間圧延鋼か:選定基準
板金加工の材料選定はいくつかの要因に依存します。主要な要因は最終製品の用途です。熱間圧延鋼は厳しい公差や美観を必要としない大型構造部品に適します。一方、小型で耐久性と高精度が求められる部品には冷間圧延鋼が最適です。冷間圧延鋼は熱間圧延鋼より強く硬いため、高応力条件下で使用される部品に適しています。予算重視なら熱間圧延鋼が安価です。
RapidDirect — 高品質鋼部品メーカー
どちらの鋼材を選んでも、RapidDirectは航空宇宙、自動車、家電等様々な業界向けにカスタム金属部品を製造可能です。お客様の部品に合わせて高品質な冷間圧延鋼または熱間圧延鋼を使用します。
技術者は鋼部品製造に精通しており、最高の結果を保証します。CADファイルをアップロードすれば、自動DFM解析と12時間以内の見積もりが可能です。
結論
本記事では熱間圧延鋼と冷間圧延鋼の根本的な比較を行い、主要な違いを明らかにしました。各鋼材は適した用途が異なるため、特性・メリット・弱点を理解することが重要です。この知識は設計者とプロジェクト担当者が効率的・効果的にプロジェクトを完遂するのに役立ちます。最高の結果を得るには、トップクラスの製造会社と協業するのが最善です。RapidDirectの専門チームに今すぐお問い合わせください!
複合材料
- 熱間圧延鋼 vs 冷間圧延鋼:あなたのプロジェクトに最適な選択はどっち?
- EN 10139 グレード St 2 冷間圧延鋼 – スキンパス、高強度・溶接性
- EN 10277-3規格 38SMn28鋼:圧延・旋削材、高強度、表面焼入れ対応
- DIN 17111 R10S10 熱間圧延鋼 - ボルト・ナット・リベットに最適
- DIN 17111 R7S6 熱間圧延鋼 - ファスナー用途に最適
- EN 10132-4 C125S:ばね・精密用途向け高級冷間圧延鋼帯
- EN 10326 S550GD 冷間圧延構造用鋼 - 高強度溶融めっき鋼板
- EN 10277-2 グレード S235JRG2C - 冷間成形・折曲用高品質鋼材(±SH)
- EN 10326 S250GD 冷間圧延構造用鋼:高強度・溶融めっき対応
- EN 10326 S280GD 冷間圧延構造用鋼:高強度・溶融めっき対応
- EN 10326 S320GD 冷間圧延構造用鋼:高強度・多彩なめっきオプション