



インコネル718:積層造形に最適な究極の超合金
「材料科学」ブログシリーズでは、一般的な製造材料、その特性、その他関連特性を紹介しています。今回は、積層造形材料の定番であるインコネル718に焦点を当て、このニッケル基超合金の特性と一般的な積層造形用途を探ります。
インコネルとは
インコネルは「超合金」と見なされています。第二次世界大戦後、「超合金」という用語が登場し、航空機部品の極限高温下での性能寿命を延ばすために開発された高性能合金群を指すようになりました。
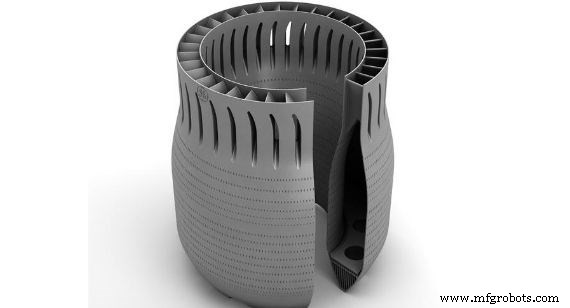
航空宇宙OEM向けに積層造形されたこの燃焼ライナーは、インコネル718で製造されました。
合金は複数の金属を組み合わせて、強度や耐食性など優れた金属特性の「スーパーブレンド」を実現するものです。超合金(高性能合金、耐熱合金、高温合金とも呼ばれる)は、航空宇宙、石油化学、自動車レース、オイル・ガスなどいくつかの業界で主力材料となっています。
1965年に大量生産が始まったインコネル718は、積層造形業界でよく知られたニッケルクロム系の主力材料です。カルノーサイクル(最も効率的な熱機関サイクル)を要約すると、より高温の燃焼がエネルギー効率を高め、エネルギー効率が燃費効率につながります。
これが、インコネル718のような超合金が効率的かつコスト効率の良い設計に不可欠な理由です。極限環境での安定性と、耐食性、クリープ耐性、熱衝撃耐性を維持する能力により、航空宇宙産業に理想的な候補となります。
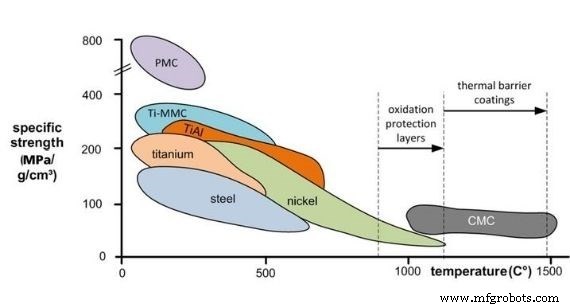
このグラフは高性能材料の比強度を示しています。Image courtesy of laserchirp.com
このニッケル-クロム-モリブデン超合金は、タービンブレードの高温部品、ダクトシステム、エンジン排気システムに使用されます。実際、航空機・ロケットエンジンで使用される材料の50%はニッケル基超合金です。
インコネル718と類似合金は、航空機・ロケット以外の用途でも見られます。化学・石油化学プラント(容器、ポンプ、バルブ、配管)、発電所(産業用ガスタービン)、潜水艦(プロペラブレード、クイックディスコネクト継手、補助推進モーター)、原子炉(熱交換チューブ、継手)、オイル・ガス業界(ダウンホールチューブラ、ウェルヘッドハードウェア、フレアブーム)などで製造・生産に使用されています。
極低温用途でもインコネル718は、極めて低温での脆性破壊に耐える能力があるため使用されます。
インコネル vs チタン vs スチール
上記右側のグラフに示す通り、ニッケル基合金であるインコネル718は、過酷な温度環境での性能においてチタンやスチールより優れた材料候補となり得ます。ニッケル基合金の酸化保護層が機械的性能をさらに高めます。以下の表にインコネル718、ステンレス鋼、チタンの特性をまとめます。プロトラブズのすべての材料詳細については材料比較ガイドをご覧ください。
積層造形インコネル718の特性
条件 |
UTS |
0.2%耐力 |
伸び(%) |
硬度(HRC) |
|---|---|---|---|---|
| 造形直後 (ASTM F3055) | 140 ksi | 95 ksi | 35 | 31 |
| 固溶化処理+時効処理 (AMS 5662) | 207 ksi | 175 ksi | 18 | 46 |
| 固溶化処理+時効処理 (AMS 5664) | 208 ksi | 170 ksi | 21 | 45 |
積層造形17-4 PHステンレス鋼の特性
条件 |
UTS |
0.2%耐力 |
伸び(%) |
硬度(HRC) |
|---|---|---|---|---|
| 固溶化処理+H900 (AMS 5604) | 195 ksi | 175 ksi | 10 | 42 |
積層造形316Lステンレス鋼の特性
条件 |
UTS |
0.2%耐力 |
伸び(%) |
硬度(HRC) |
|---|---|---|---|---|
| 応力除去 (ASTM F3184) | 92 ksi | 70 ksi | 60 | 95 |
積層造形チタン/Ti6Al-4Vの特性
条件 |
UTS |
0.2%耐力 |
伸び(%) |
硬度(HRC) |
|---|---|---|---|---|
| 応力除去 (AMS 2801) | 180 ksi | 165 ksi | 8 | 42 |
| 応力除去 (PRLB) | 143 ksi | 127 ksi | 14 | 35 |
積層造形が果たす役割
非積層造形のインコネルで望ましい設計を実現するのは困難です。従来製造法では、高温耐食性やクリープ耐性などの機械的性能属性に影響を与え、部品性能が低下する可能性があります。また、機械加工、鍛造、溶接のいずれのプロセスでも、最初に焼鈍工程が必要です。インコネル718の積層造形では、機械的特性が損なわれず、鋳造品や鍛造品を上回る特性さえ得られることが示されています。
航空宇宙産業、特にGE Aviationなどは、すでに航空機ジェットエンジン用の積層造形パーツを生産しています。設計自由度、部品点数削減、サプライチェーン効率化により、燃料費とコスト削減が最終的に達成されることで、積層造形航空宇宙部品が脚光を浴びています。
2017年に物理学会(IOP)の材料科学・工学会議で発表された論文では、いくつかの積層造形超合金極低温用途も積層造形を採用していると報告されています。チューブとシェル、極低温懸架・支持システム、インペラやポンプ用構造、バルブステム、冷却チューブ、ヒートパイプ、断熱設計、熱交換器、高多孔質システムでのガス貯蔵などは、-460°F(-273℃)から1,400°F(760℃)までの温度範囲で高強度超合金を必要とする用途に適しています。
粉末冶金の発展と産業用金属3Dプリント機の進歩により、多くの業界で超合金の積層造形メリットを引き出す議論が進んでいます。インコネル718からパーツを製造する能力は、まさに現実のものとなっています。
プロトラブズでは、インコネル718を積層造形材料オプションとして提供し、最大造形ボリューム31.5 in × 15.7 in × 19.7 in(800 mm × 398 mm × 500 mm)まで対応可能です。GE Additive X Line 2000Rマシンの導入により、大型積層造形インコネル718パーツを単一サプライヤーで頼れる道を開きました。
さらに、インコネルの機械的特性を向上させる熱処理オプションも実施可能です。多くの熱処理オプションの一つに熱等圧プレス(HIP)があり、パーツ内の密度向上と気孔削減により機械的特性を改善できます。
| プロトラブズの積層造形生産能力 |
|---|
|
3Dプリント
後加工
粉末分析・材料
機械的試験
熱処理
品質検査・レポート
材料オプション
|
Rachel Huntはプロトラブズの3Dプリント担当マーケティングマネージャー。元プロトラブズ顧客で、医療機器業界でエンジニアリングとマーケティングの職歴を持つ。グローバルにエンドユーザーと製造サプライヤーと協働し、手術デバイスの商品化に携わる。ノースカロライナ州立大学生物医工学士、デューク大学工学管理修士。
複合材料
- 2019年に積層造形が直面する4つの重要課題
- 積層造形とラピッドプロトタイピングのための実践的設計戦略
- 主要な積層造形手法7種類を徹底解説
- アディティブマニュファクチャリングがMRO運用を変革する理由
- 5G時代のPCB製造:トレンドと課題
- なぜ3Dプリンティングが現代製造業に革命をもたらすのか
- 現代製造業で使用される主要な金属切断プロセス5選
- 代表的な5つの積層造形(3Dプリント)プロセスを解説
- 積層造形 vs 減法製造:違いと3Dプリント成長の理由
- ヘンケル、3Dプリント革新を加速するオープンマテリアルプラットフォームを発表
- カーボンファイバー:軽量・耐久・低アレルギー性ジュエリーの究極の選択