



ステンレス鋼溶接の極意:技術、コツ、ベストプラクティス
耐食性に優れたステンレス鋼は耐久性で重宝されるが、この多目的金属の溶接は難しい
1913年に銃身の錆び問題を解決するために初めて作られたステンレス鋼は、あらゆる場所のエンジニア、建築家、工業デザイナーにとって第一選択の金属です。ステンレス鋼は調理器具、キッチン家電、カトラリーから超高層ビル、橋、航空機まで、私たちの日常生活のあらゆる場面で使用されています。
鉄と炭素にクロムを加えたこの多用途な鉄系合金は、強靭で柔軟性があり、錆に強いという特性を持ち、土木エンジニアやデザイナーに求められています。都市計画者や自治体開発者は、洗練されたモダンな公共施設や交通管理ソリューション(ボラード、自転車ラックなど)にステンレス鋼を好んで採用しています。
ステンレス鋼の需要は今後も増加が見込まれ、特に新旧の都市が拡大し続け、鉄鋼生産が増加しているアジアで顕著です。中国は現在、世界のステンレス鋼の半分以上を生産し、市場を支配しています。
何がステンレス鋼を「ステンレス」にするのか?
ステンレス鋼の魔法の成分は、最低10.5%のクロム添加です。これにより金属表面が硬化し、錆に強くなります。酸素は鉄と反応して酸化というプロセスで錆を生成します。クロムが酸素と反応すると、合金を腐食から保護する強力な最表面層を形成し、建設、エンジニアリング、建築、製造における第一選択の金属となっています。
ただ一つ問題があります:この万能金属は溶接が難しいのです。優れた熱保持性と耐食性の最表面層を維持する必要があるため、ステンレス鋼の溶接は経験豊富な溶接工であっても非常にトリッキーです。
なぜステンレス鋼の溶接は難しいのか?
ステンレス鋼の溶接で最初に直面する問題は、この人気合金が熱を非常に効率的に保持することです。つまり、熱を入れすぎると溶接中に歪んだり、冷却過程で歪みや割れが生じたりします。
また、ステンレス鋼は溶接の不完全さが容易に見えてしまうため、装飾的または美観を重視するプロジェクトには寛容でない材料です。
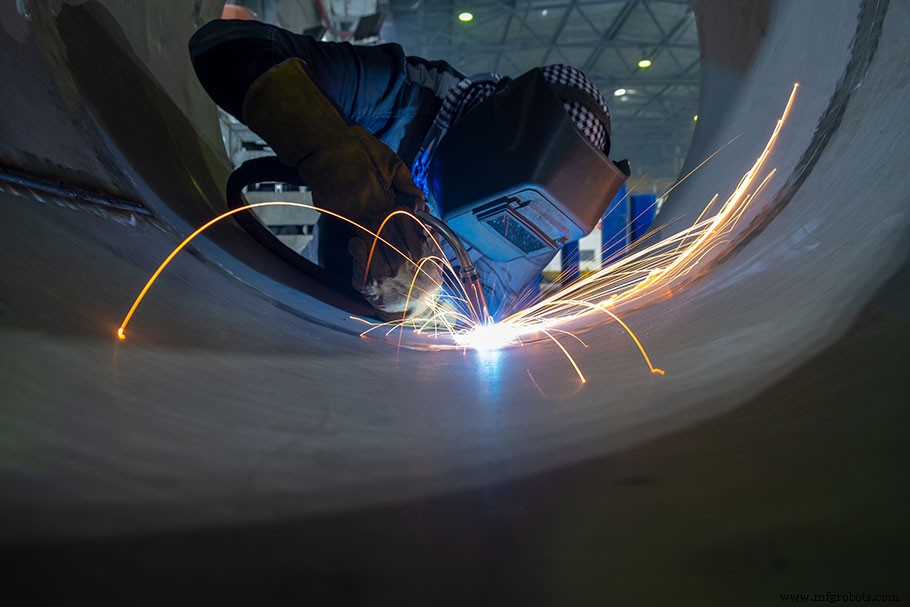
金属が錆に強いクロム酸化膜を維持することを確実にすることは、ステンレス鋼溶接においておそらく最も重要な部分です。溶接プロセス中の熱着色や「青変色」は、ステンレス鋼の保護クロム層が枯渇した明確なサインであり、耐食性を低下させ、溶接部を錆に対して脆弱にします。
ステンレス鋼の溶接では、他の工具に残った炭素鋼の残留物で材料が汚染されないよう注意する必要もあります。これにより溶接部に鉄が混入し、時間の経過とともに腐食を招きます。ステンレス鋼溶接の準備段階と最終仕上げ段階の両方を細心の注意を払って行う必要があります。材料と作業エリアを徹底的に清潔に保ち、完成品を適切に洗浄することが含まれます。ステンレス鋼を溶接する際は、クロスコンタミネーションを防ぐために、別途ラベル付けされた工具、ブラシ、グラインダーを使用するのがベストです。
ステンレス鋼溶接に最適な工法は?
ステンレス鋼の溶接には、TIG、MIG、スポット溶接、スティック溶接などさまざまな工法があります。どの溶接作業でもそうですが、必要な材料と工具は作業するステンレス鋼の種類によって異なります。金属の厚さと組成、作業仕様に基づいて、お使いのステンレス鋼溶接の固有要件を確認してください。作業するステンレス鋼のグレードを正しく特定しているか確認してください。
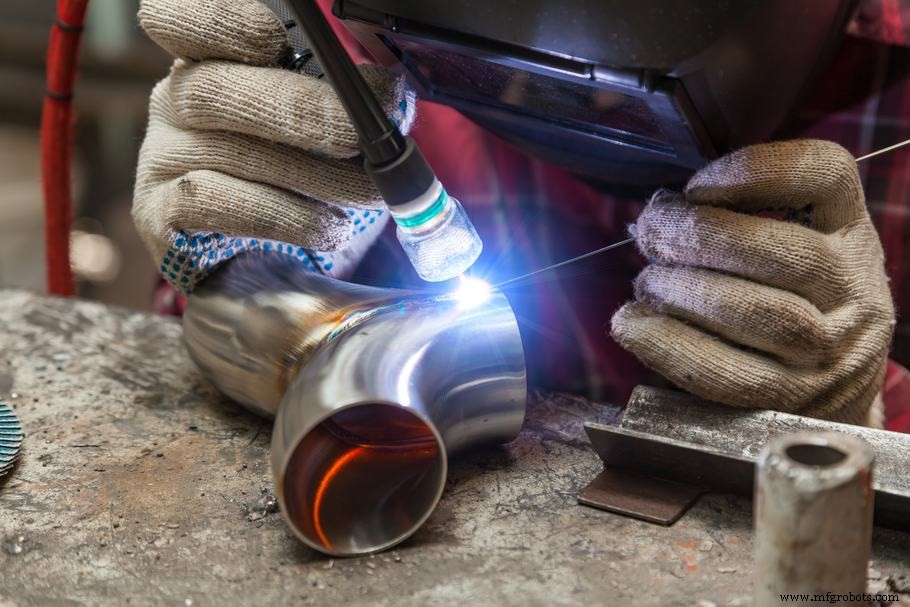
TIG(タングステンインертガス)溶接は、ステンレス鋼溶接においておそらく最良の選択肢です。低熱入力で、より優れた制御性と精度、美しい仕上がりが得られます。TIG溶接はタングステン電極とシールドガスを組み合わせて使用し、「スタッキング」または「レイイングダイム」と呼ばれる美しい溶接ビードを生み出します。TIG溶接は手作業で行われ、高度な技術が必要です。自動化できないため、ステンレス鋼溶接の選択肢としては遅い方です。TIG溶接のクリーンで磨き上げられた仕上がりは、装飾的または美観を重視するステンレス鋼溶接プロジェクトに最適です。
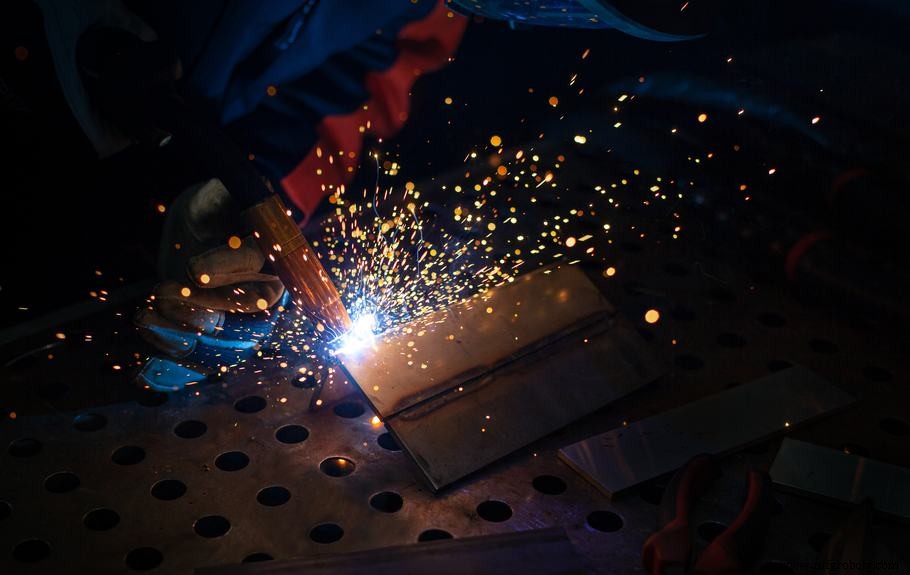
MIG(メタルイナートガス)溶接、またはガスメタルアーク溶接は、ワイヤー電極を使って金属表面に電流を流し、強力な溶接を生み出します。MIG溶接もシールドガスの使用が必要です。MIG溶接はスパッタが発生せず、TIG溶接より速いという理由でステンレス鋼溶接に適しています。特に厚い部材に適しており、堅牢で強力な溶接を作れます。
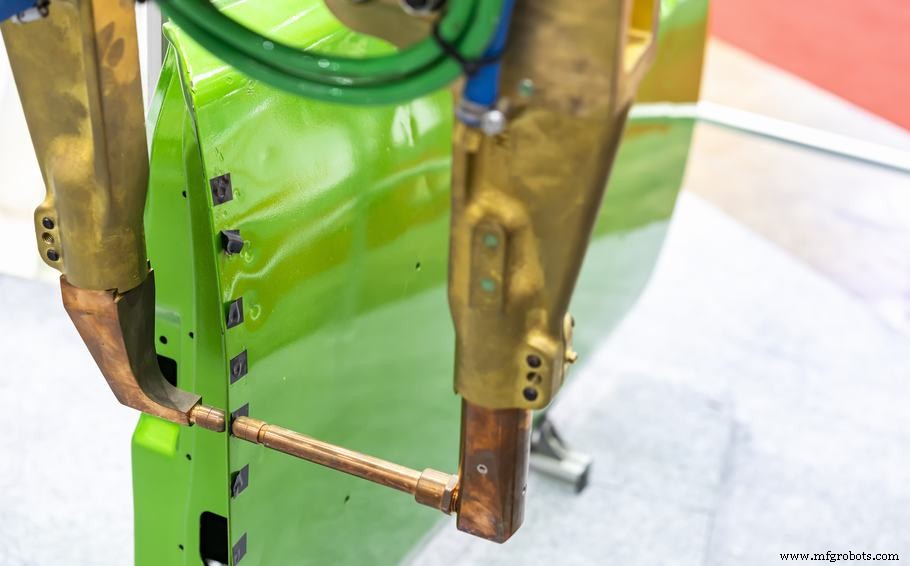
抵抗溶接またはスポット溶接は、ステンレス鋼溶接のもう一つの良い選択肢です。この工法では2つの電極を使って、接合された2枚の金属に電流を流し、溶かして接合します。スポット溶接は製造ラインの高速組み立て向けに自動化でき、充填材を必要としません。電気抵抗と熱保持特性により、ステンレス鋼のスポット溶接は非常に速く完了できます。
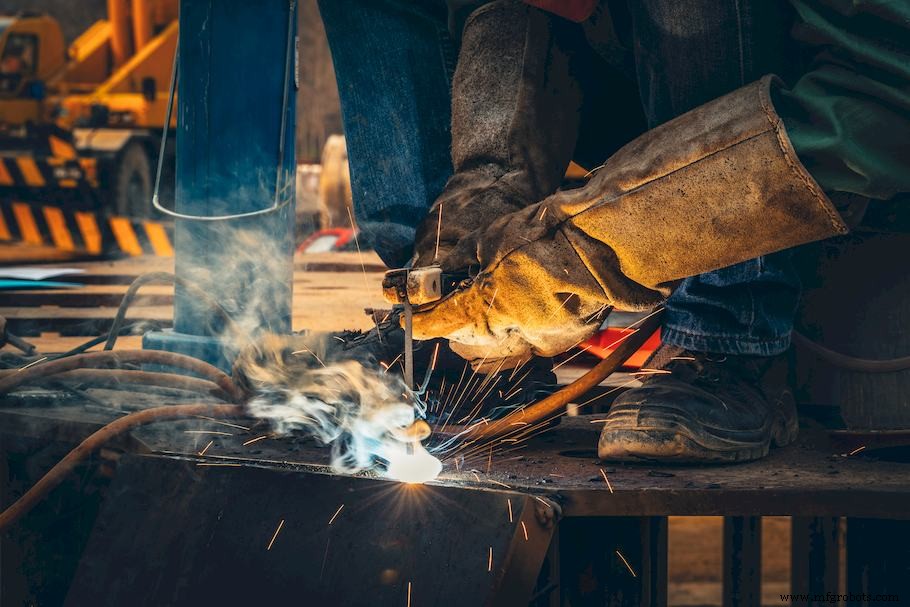
スティック溶接、または被覆アーク溶接は、溶接の外観が問題でない場合に適しています。スティック溶接は最も古く、最もコスト効率の良い溶接形式の一つで、ガスシールドが不要なため、屋外や悪天候下でのステンレス鋼溶接に適しています。スティック溶接は電流を流した電極で金属と溶接継手の充填材を溶かします。残念ながら、スティック溶接は大量のスパッタを発生させます。
金属加工とステンレス鋼
ステンレス鋼は鋳造よりも加工(鍛造・機械加工)されることが多いです。鋼の鋳造には非常に高温と、良好な鋳込みを得るための慎重な型設計が必要だからです。したがって、溶接はステンレス鋼製造において非常に重要な部分です。
弊社のステンレス製品は屋外用に316合金で製造され、ボラード製造ツアーで見られるように溶接部品を含む場合があります。ステンレス鋼の現代的な外観と耐食性の組み合わせにより、ステンレス製ボラードと自転車ラックは現場管理者にますます人気があります。
金属