



単結晶銅ナノ切削における冷却流体の材料除去とサブサーフェス欠陥形成への影響
概要
分子動力学シミュレーションにより、単結晶銅のナノ切削プロセスにおける流体媒質の材料除去とサブサーフェス欠陥進化への影響を調査しました。水系媒質を用いたナノ切削プロセスにおいて、ワークピースの原子移動と転位進化を解析することで、チップ除去機構と加工表面形成機構を検討しました。温度分布とサブサーフェス欠陥の結晶構造変換を、中心対称パラメータ(CSP)と共通近傍解析(CNA)手法で解析しました。結果は、ワークピース材料が切削工具の押出しせん断作用によって除去されることを示しました。水系媒質の潤滑作用により切削力が低減し、切削チップ高さが低下します。特に、流体媒質の冷却作用により、ワークピースのサブサーフェスに典型的な欠陥「準粒界」が形成されます。また、流体媒質使用時にはワークピース温度がナノ切削プロセス中に明確に低下します。
背景
ダイヤモンド切削は、サブミクロン寸法精度とナノメトリック表面仕上げを持つナノ構造表面生成の有効な技術と広く見なされています。ナノスケールでの材料除去機構と加工表面形成機構の解明は、ナノメトリック切削プロセスの加工精度向上に不可欠です。初期研究では、真空環境下でのナノ切削プロセスにおける材料変形、表面欠陥進化、残留応力、結晶相転移に焦点が当てられてきました。しかし、実際の金属材料ナノメトリック切削では、冷却潤滑流体の役割が加工性能向上に極めて重要です。したがって、ナノ切削プロセスにおける流体媒質の材料除去機構とサブサーフェス欠陥進化への影響を研究する必要があります。
近年、分子動力学(MD)シミュレーションはナノ切削プロセスの機構解明に広く用いられ、有効な手法であることが証明されています。例えば、Fangらはナノ切削における回復と側方流動の表面生成および相転移への影響を研究し、側方流動の抑制がナノ切削における生成表面粗さ改善に有効であることを発見しました。UrbassekらはMDシミュレーションでナノ結晶金属のスクラッチを研究し、結晶粒配向がパイルアップ形状に支配的影響を与え、摩擦係数にも強く影響することを明らかにしました。Sharmaらは、ナノスケール切削における6つの異なる結晶配向が材料変形機構、サブサーフェス欠陥、切削力、比切削エネルギー、プラウイング効果、表面粗さに与える影響を調査しました。Luoらは、ナノスケールマルチチップダイヤモンド工具を用いたダイヤモンド旋削によるナノ構造のスケールアップ製造における形状転写性を実証しました。
ナノコンポーネントのサブサーフェス欠陥形成と表面粗さは、切削方向、切削深さ、切削速度、工具形状などの切削パラメータの適切な選択により抑制可能です。しかし、生成機構から表面欠陥形成を抑制し表面品質を向上させることはできません。また、これらの研究は真空環境下でのナノ切削プロセスに焦点を当てています。実際のナノメータ切削では、工具とワークピースの間に大気と冷却液媒質が存在し、ナノ切削機構とナノ構造の表面品質に影響を与えます。
上記を考慮し、多くの学者が流体媒質を用いたナノ加工プロセスの研究を行ってきました。例えば、MylvaganamらはMDシミュレーションでO₂のダイヤモンド立方晶シリコンへのナノインデンテーションへの影響を調べ、O₂分子が酸素原子に解離しシリコン原子と化学結合を形成することを発見しました。Rentschらは切削流体が応力と温度分布に大きな影響を与え、工具摩耗を低減することを指摘しました。Liuらは大気分子がナノ切削における表面品質と工具摩耗に与える影響を研究し、大気分子の潤滑により切削力が低下し工具摩耗が減少することを示しました。Singhらはナノ粒子切削流体の金属除去プロセスへの影響を研究しました。Wangらは水分子がナノインデンテーションプロセスにおける摩擦挙動と特性測定に与える影響を議論し、水分子の参加により初期インデンテーション力が増加し最大インデンテーション力が減少することを発見しました。Chavoshiらは酸素還元条件下での単結晶シリコン高温ナノスクラッチを研究し、シミュレーションで高圧シリコン相の残骸が観察されないことを報告しました。
利用可能な文献から、流体媒質を用いたナノ切削プロセスに関する先行研究は、工具-チップ界面領域に位置する少数分子またはナノ粒子のシミュレーションモデルに基づいています。しかし、他の領域には流体媒質が添加されておらず、流体媒質の潤滑は限定的にしか分析されていません。モデル内の流体媒質が不十分なため、流体媒質の冷却作用はナノ切削プロセスに影響を与えず、冷却作用は潤滑作用と同様に加工精度と表面品質に重要です。
したがって、本論文では切削工具とワークピースを切削流体媒質で完全に囲み、工具-チップ界面作用領域だけでなく、ワークピース表面、加工表面、工具後方領域にも存在させました。これにより、切削工具とワークピース間の流体媒質の十分な潤滑を調査できます。さらに、ナノ切削プロセス中に流体媒質を一定温度に設定し、流体媒質の冷却作用も十分に研究できるようにしました。水系切削流体は超精密加工プロセスで広く使用され、水だけでなく可溶性ベースオイル、ヒマシ油、トリエタノールアミン、ホウ酸、界面活性剤、ポリエチレングリコール、リン酸ナトリウムなどを含みます。しかし、切削流体の主要成分は水媒質であり、切削流体中の水の質量分率は約70%に達します。他の全物質のMDモデル構築の困難さとポテンシャル関数パラメータの未知により、水系切削流体を用いたナノ切削研究を分子動力学計算シミュレーションで行うことはできません。したがって、切削流体の主成分である水媒質を採用し、ナノ切削プロセスシミュレーションで水系切削流体に置き換えました。確立したMDモデルに基づき、ナノ切削プロセスを実行し、水媒質の材料除去とサブサーフェス欠陥形成機構への影響を研究しました。サブサーフェス欠陥進化、切削力変動、ワークピース温度分布、サブサーフェス欠陥結晶変換を、中心対称パラメータ(CSP)、共通近傍解析(CNA)、転位抽出アルゴリズム(DXA)手法で調査しました。
方法
シミュレーションモデル
ナノ切削における流体媒質の材料除去とサブサーフェス欠陥進化への影響を調査するため、水系媒質あり・なしのMDモデルを確立しました(図1)。モデルでは、水分子をTIP4Pモデルに従って構築しました。CHARMM力場とレナード・ジョーンズ(L-J)ポテンシャル関数を用いて水分子の運動を精密に計算し、非結合ポテンシャルエネルギー、結合伸長ポテンシャル、結合角曲げポテンシャルエネルギー、分子振動を包括的に解析することで、水分子シミュレーションの精度を高めました。ワークピース材料は単結晶銅、加工工具はダイヤモンド材料です。モデルは62835水分子、368208 Cu原子、2452 C原子を含みます。ワークピースはニュートン層、温度層、境界層の3層に分割しました。サイズ効果を低減するため、[001]および[010]方向に周期境界条件(PBC)を採用しました。水媒質の圧力と密度を維持するため、[001]方向の両側に反射壁を使用しました。実際の加工プロセスではクーラントが切削熱の大半を除去するため、本研究では水環境を300 Kの一定温度に設定しました。真空環境でのMDシミュレーションモデルは図1bに示し、初期シミュレーション条件は流体環境モデルと類似しています。2モデル間の相違は水系媒質に関する設定のみです。詳細な切削パラメータを表1に示します。
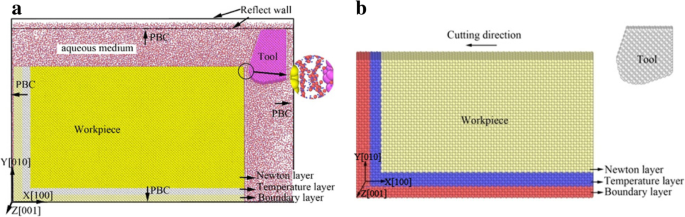
原子間ポテンシャル関数
MDシミュレーションでは、ポテンシャル関数がシミュレーション結果に決定的な役割を果たします。材料特性は原子間相互作用によって根本的に制御されます。本研究では、モデルをワークピース、切削工具、水系媒質の3部分に分け、Cu、C、H、Oの4原子種を含みます。異なる原子間相互作用をモースポテンシャル、埋め込み原子法(EAM)ポテンシャル、レナード・ジョーンズ(L-J)ポテンシャル、テルソフポテンシャルで計算します。異なる原子間で選択したポテンシャル関数の詳細を表2に示します。
モースポテンシャル
ワークピース内Cu原子と切削工具内C原子の相互作用は、式(1)で示すモースポテンシャルで計算します。
$$ u(r_{ij}) = D[\exp(-2\alpha(r_{ij}-r_0)) - 2\exp(-\alpha(r_{ij}-r_0))] $$ (1)ここで、\( r_0 \)、\( \alpha \)、\( D \)はそれぞれ原子間隔、弾性率、結合エネルギーです。これらの値を表3に示します。
EAMポテンシャル
ワークピース内Cu原子間の原子間関数は、式(2)(3)で示すEAMポテンシャルで記述します。
$$ E = \sum_i^N [F(\rho_i) + \sum_{j>i}^N u(r_{ij})] $$ (2) $$ \rho_i = \sum_j f(r_{ij}) $$ (3)レナード・ジョーンズポテンシャル
レナード・ジョーンズポテンシャル関数は、原子間の長距離クーロン力と短距離ファンデルワールス力の両方を含む二重ポテンシャルであり、液体材料のシミュレーションによく用いられます。本論文では、水分子と他原子間の相互作用を式(4)で示すL-Jポテンシャルで計算します。
$$ U_{L-J}(r) = 4\varepsilon[(\sigma/r)^{12} - (\sigma/r)^6] $$ (4)ここで、\( \sigma \)は相互作用ポテンシャルエネルギーがゼロとなる平衡分離、\( \varepsilon \)はポテンシャルエネルギートラップの深さです。異なる材料では、\( \sigma \)と\( \varepsilon \)を式(5)(6)で計算できます。
$$ \sigma_{\alpha\beta} = (\sigma_{\alpha\alpha} + \sigma_{\beta\beta})/2 $$ (5) $$ \varepsilon_{\alpha\beta} = \sqrt{\varepsilon_{\alpha\alpha}\cdot\varepsilon_{\beta\beta}} $$ (6)本研究で使用する原子間L-Jポテンシャルパラメータを表4に示します。
テルソフポテンシャル
ダイヤモンド工具内炭素原子間の相互作用は、式(7)(8)で示すテルソフポテンシャルで計算します。
$$ E = \frac{1}{2}\sum_{i\ne j} V_{ij} $$ (7) $$ V_{ij} = f_c(r_{ij})[V_R'(r_{ij}) + b_{ij}V_A(r_{ij})] $$ (8)ここで、\( f_c(r_{ij}) \)は原子間切断関数、\( V_A(r_{ij}) \)は吸収項の二重ポテンシャル、\( V_R(r_{ij}) \)は反発項の二重ポテンシャル、\( r_{ij} \)は原子iとjの原子間距離です。
欠陥解析手法
単結晶銅のナノ切削では、変形と転位がワークピースのサブサーフェスで核生成します。本論文では、中心対称パラメータ(CSP)を導入し、ワークピースの転位核生成と欠陥進化を解析します。面心立方(FCC)材料のCSP値は式(9)で計算できます。
$$ CSP = \sum_{i=1}^6 |R_i + R_{i+6}|^2 $$ (9)ここで、\( R_i \)は同じ距離の近傍原子、\( R_{i+6} \)は反対方向の近傍原子です。FCC結晶、部分転位、スタッキングフォールト、表面原子のCSP値はそれぞれ0、2.1、8.3、24.9です。典型的結晶構造と原子着色のCSP値範囲を表5に示します。CSP法は原子配置を特定できますが、ワークピースの局所原子結晶構造状態を認識できません。したがって、共通近傍解析(CNA)を導入し、ワークピースの局所結晶構造を特定します。Honeycuttによる元のCNA法では、様々な構造が図で表現されます。現在、OVITOソフトウェアで5種類の構造を高速特定するよう改良されており、それぞれ面心立方(FCC)、密充填六方(HCP)、体心立方(BCC)、イコサヘドラル(ICO)、未知です。本論文では、転位抽出アルゴリズム(DXA)も導入し、転位欠陥の進化を解析します。DXA法により、ワークピース内の異なる結晶構造を異なる色でマークし、転位欠陥を異なる色の線で表現します。
結果と考察
水系媒質存在下でのナノ切削プロセスにおけるサブサーフェス欠陥進化
切削システムの断面図を図2に示し、ナノ切削プロセス中の切削工具、ワークピース、水媒質を含みます。ワークピースの塑性変形を明確に把握するため、CSP法で結果を解析しました。スナップショットをCSP値で部分的に着色して図2に示し、図2aは切削距離5 nm、図2bは15 nmの時点です。単結晶銅表面にコンパクトな水膜層が形成され、図2aで「水単分子膜」として示されています。水膜は切削工具とワークピースの表面全体に広がり、酸素原子が単結晶銅格子の中心を占めています。水分子の規則的配列は、水分子と銅原子間の長距離クーロン力とファンデルワールス力の複合作用の結果です。
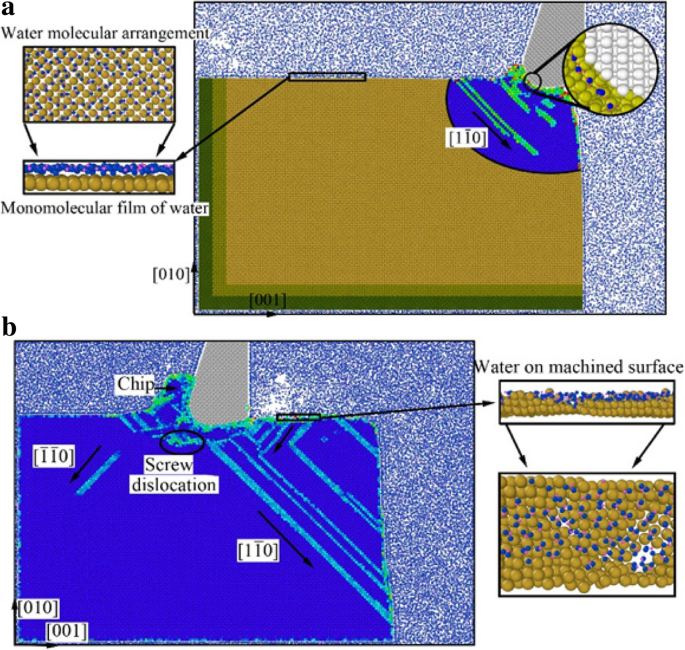
ナノ切削プロセスでは、切削工具の早期圧縮せん断作用により滑り変形が生じ、形成された結晶格子にひずみエネルギーとして蓄積されます。ひずみエネルギー蓄積があるレベルに達すると、ひずみエネルギーが放出され、単結晶銅格子が再配列され、\( [1\bar{1}0] \)方向に沿って転位核生成と延伸が起こります(図2a)。図2aから、ワークピース表面に水単分子膜が形成されることがわかります。さらに、工具-チップ界面作用領域で水分子がワークピースのサブサーフェスに浸透します(図2a右上イラスト)。切削工具とワークピースの間に存在する水分子の潤滑作用により、切削工具の圧縮せん断作用が減衰し、ひずみエネルギー蓄積が減少、転位が不十分に延伸します。また、水系媒質が大量の切削熱を奪うため、核生成した転位拡張のエネルギーが不足します。したがって、転位延伸は不十分で、ワークピースのサブサーフェスにおける転位線は目立たません(図2a)。
切削工具が前進すると、ワークピースは切削工具の逃げ面から生じる押出しと摩擦作用を受けます。切削工具の押出しと摩擦作用により、ワークピースのサブサーフェスで大量の転位が核生成し延伸します。これらの転位の一部はすくい面に沿って上方へ移動し、最終的に切削チップとして除去されます(図2b)。別の一部はすくい面に沿って下方へ移動し、切削工具の逃げ面の押出し摩擦作用後に粗さ加工表面へと変換されます(図2b「加工表面上の水配列」)。その他の部分は\( [\bar{1}\bar{1}0] \)と\( [1\bar{1}0] \)滑り面に沿って内方へ移動し、ワークピース内部で消滅し、ねじり転位形成につながります(図2b)。チップ高さが徐々に増加するため、チップ前方の水分子がチップを越えて切削工具後方へ流れられなくなり、切削工具後方の水媒質密度と圧力が急速に低下し、切削熱が適時に奪われなくなります。したがって、核生成転位はワークピース内部へ延伸する十分なエネルギーを得ます(図2b)。
ナノ切削プロセス中の単結晶銅の転位の根本的変形と局所原子結晶構造を解明するため、CSPとDXA解析手法を導入しました。解析結果を図3–6に示し、図3と4はCSP値に基づきレンダリング、図5と6はDXA解析結果で着色しています。
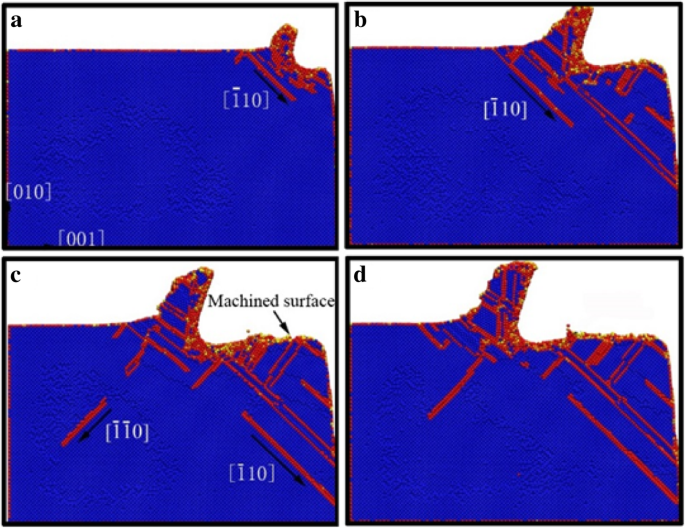
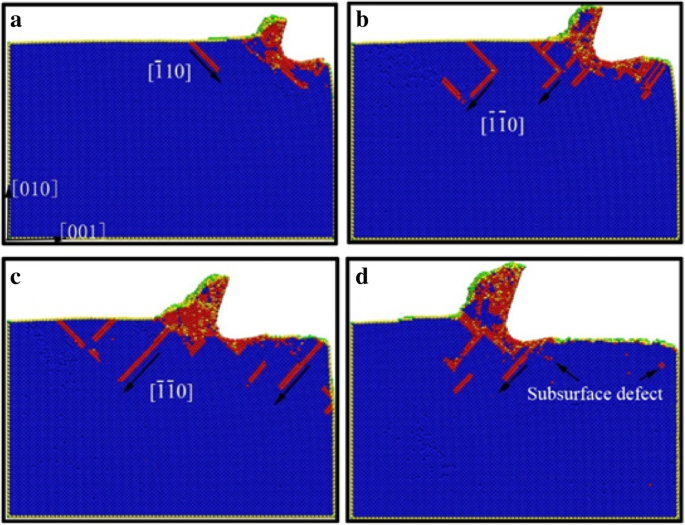
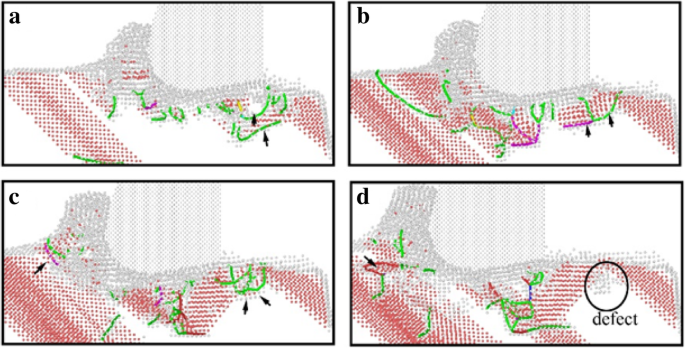
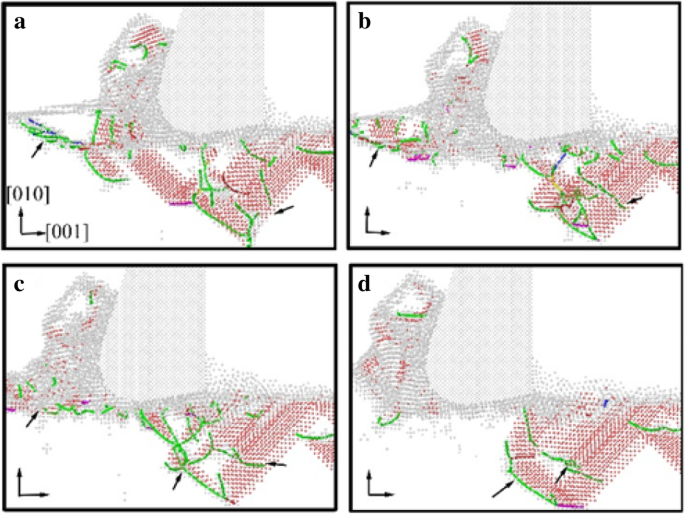
ナノ切削プロセスにおける水系媒質ありのワークピースのサブサーフェス欠陥分布を図3に示し、転位欠陥進化をより明確に観察するため水媒質は表示していません。黄、緑、赤、オレンジ領域はそれぞれ表面原子、表面欠陥原子、転位原子、サブサーフェス欠陥原子を表します。水系媒質なし(真空)でのワークピースの転位分布と延伸を図4に示します。両図から、水系媒質ありでは核生成転位が\( [\bar{1}10] \)滑りベクトルに沿って移動するのに対し、真空下では\( [\bar{1}\bar{1}0] \)滑りベクトルに沿って延伸することがわかります。切削工具のせん断作用は工具前進方向と反対方向、すなわち\( [\bar{1}10] \)滑りベクトルに沿って転位を延伸させます。切削工具の摩擦作用は工具移動と直交方向、すなわち\( [\bar{1}\bar{1}0] \)滑りベクトルに沿って転位を移動させます。真空環境下でのナノ切削プロセスでは、切削工具のワークピースへの作用はすくい面のせん断作用と逃げ面の摩擦作用であり、加工表面とサブサーフェス欠陥の形成は逃げ面の摩擦作用によって引き起こされます。したがって、真空下では転位延伸が\( [\bar{1}\bar{1}0] \)滑りベクトルに沿って広がります。工具とワークピース間に存在する水分子の潤滑により切削工具の摩擦作用が低減するため、せん断作用が加工表面とサブサーフェス欠陥形成で重要な役割を果たします。したがって、水系媒質ありのナノ切削では転位が主に\( [\bar{1}10] \)滑りベクトルに沿って延伸します。
図3と4から、ナノ切削プロセス中の水媒質中のサブサーフェス欠陥スケールが真空より大きいことがわかります。実際、転位欠陥は加工領域全体に広がり、ワークピース深部まで延伸します。切削熱が水媒質によって奪われ、欠陥原子のエネルギーが減少するため、サブサーフェス欠陥は消滅する十分なエネルギーを持たず、転位欠陥残留が増加します。水系媒質ありのナノ切削プロセスではサブサーフェス欠陥層の深さが相対的に大きくなります。水分子、炭素原子、銅原子間の相互作用により、切削工具とワークピース間の押出し摩擦が減衰し、加工表面形成プロセスにおける原子秩序乱れが悪化します。さらに、サブサーフェス欠陥残留が悪化し、サブサーフェス残留応力が増加します。
水媒質の転位欠陥進化プロセスへの影響をより明確にするため、DXA法で水系媒質ありナノ切削プロセスのワークピースを解析し、初期段階と後期を図5と6に示しました。加工表面から数原子層下に安定した結晶欠陥が存在し、2つのスタッキングフォールトの間に位置しています(図5d)。この結晶欠陥の存在は加工表面品質に影響し、加工表面への微小クラック発生を誘発する可能性があります。したがって、欠陥進化プロセスの形成を研究しました。図5aから、欠陥形成の初期瞬間に切削工具逃げ面の摩擦作用により大量のショッキーレ部分転位が核生成することがわかります。これらのショッキーレ転位は切削工具前進に伴いV字型転位ループへ進化します(図5b)。その後、V字型転位は徐々に連続したショッキーレ部分転位へ進化し、最終的にサブサーフェス残留欠陥へ変換されます。切削熱が水媒質によって奪われるため、欠陥原子は消滅するにはエネルギーが不足し、加工表面下の不動欠陥へ変換されます。加工表面粗さが増加し、サブサーフェス残留応力が更なる悪化を招きます。さらに、表面微小クラックが欠陥により誘発される可能性があります。
チップ除去プロセスにおける切削工具のせん断滑り作用への水媒質の影響をDXA法で調査し、図6に示しました。図6aから、切削工具前方で大量のショッキーレ部分転位が核生成し、これらの転位がせん断滑り面を構成することがわかります。以降の切削プロセスで、連続したスタッキングフォールトと部分転位がせん断滑り面上で核生成し延伸します。切削工具前方の転位核生成と運動により、切削チップがせん断滑り面に沿って徐々に除去されます(図6c)。一方、水媒質の潤滑作用により工具すくい面の押出し摩擦効果が減衰します。転位核生成と伝播が不十分で、ナノ切削プロセス中のサブサーフェス欠陥残留は目立ちません(図6a–d)。対応して、切削工具のワークピースへのせん断作用がより顕著になります。したがって、形成チップは水媒質参加下でより容易に除去され、主切削力も同時に低下します(詳細後程)。
水媒質の切削力と切削熱変動への影響
切削プロセスでは、材料除去は切削工具の押出しとせん断作用によって実現されます。金属材料の強度、剛性、靭性により、切削工具のすくい面は材料除去プロセス中にワークピース材料の変形抵抗から生じる反力を受けます。また、工具逃げ面は加工表面の摩擦力抵抗の影響を受けます。これらの力が合わさって切削力を構成します。同時に、切削チップのせん断変形による外部仕事と切削工具とワークピース間の摩擦作用が切削熱に変換され、ワークピース温度上昇をもたらします。材料ひずみエネルギーの蓄積と放出に伴い、ワークピースのサブサーフェス層で転位核生成と拡張が起こり、切削距離に伴って切削力と切削熱が変動します。
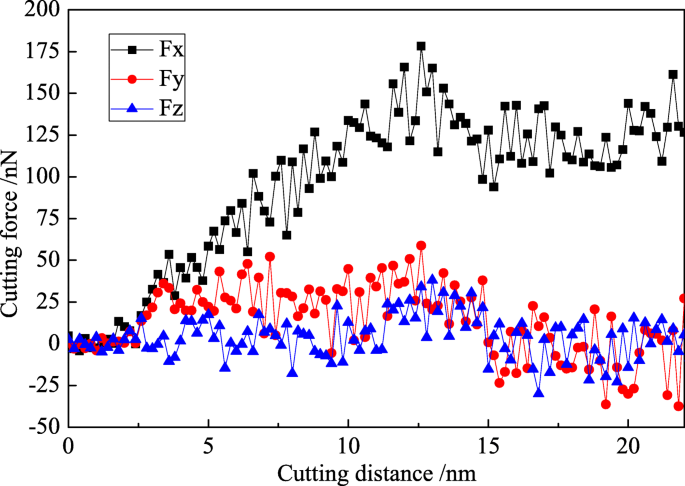
本研究では、水媒質の参加が切削力と切削熱の変動に大きな影響を与えます。水系媒質あり・なしでのナノ切削プロセスにおける切削力と切削距離の変動曲線を図7と8に示し、黒、赤、青曲線はそれぞれ送り力(Fx)、背力(Fy)、切削力(Fz)です。Z方向にPBCを採用し、ダイヤモンド工具がZ方向に柱状であるため、平均切削力(Fz)は図7と8の両方で0 nNレベルにあります。
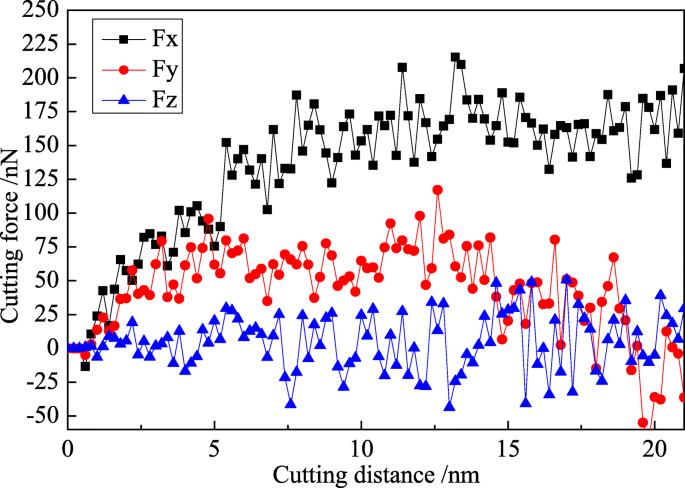
切削プロセスは初期切削段階と安定切削段階に分けられます(図7)。初期切削段階では、送り力と背力が直線的に急増し、切削工具がワークピースに完全に切り込んだ時点で最大値に達します。安定切削段階では、切削力が平衡位置付近で上下変動し、送り力は200 nN以上に達し、平均切削力は約180 nNです。背力は非常に小さく、後期安定切削段階で徐々に減少します。背力の最大値は100 nN未満、平均値は約50 nNです。一般に、平均背力と平均送り力の比(Fy/Fx)は加工プロセスにおける工具材料とワークピース材料間の摩擦係数を表します。本研究では、真空環境下でのダイヤモンドと単結晶銅間の摩擦係数は0.278です。
水媒質ありナノ切削では、送り力と背力が真空環境と比較して減少します(図8)。最大送り力は150 nNに達し、平均送り力は120 nN付近で変動します。背力の変動傾向は真空環境と類似し、平均力は約25 nNです。水媒質使用時、水の潤滑により切削工具とワークピース間の摩擦係数が低下し、切削工具逃げ面が受ける摩擦抵抗が減少します。これにより、切削工具すくい面の押出しせん断作用が効果的に強化され、ワークピース材料の除去が容易になります。したがって、切削力が減少します。前述の分析から、水分子が切削工具とワークピース間の摩擦を防ぐ潤滑剤として作用するため、水媒質では送り力と背力の値が減少します。送り力と背力の比は0.208であり、水媒質中のダイヤモンドと銅の摩擦係数は0.208で、真空環境(0.278)より大幅に低いです。
図7と8のFy変動を比較すると、真空と水媒質の両ケースで切削距離15 nm以降にFy成分が大幅に減少する一方、Fx値は20 nmまでほぼ安定していることがわかります。転位核生成と消滅の動的平衡が達成され、チップが安定して除去されるため、20 nm前まで切削力は切削距離に対してほぼ安定です。一定距離(本研究では15 nm)で切削プロセスが実行されると、新規転位核生成と前回転位消滅の動的平衡が確立され、ワークピース内部欠陥スケールがあるレベルで安定します。転位核生成と消滅は切削工具に+Y方向の効果を及ぼし、Fy成分減少をもたらします。また、安定切削チップが15 nm以降に除去され、チップから切削工具への作用力がY方向で減少します。したがって、Fy値が減少します。しかし、切削距離が15 nmから20 nmまでの範囲では、転位欠陥の運動とチップ除去が切削工具にX方向で異なる影響を与えません。したがって、主切削力(Fx)値はほぼ安定です。
水系媒質あり・なしでのナノ切削プロセス中のワークピース温度分布を図9に示します。図9a、bと図9c、dの切削距離はそれぞれ5 nmと12 nmです。図9b、dから、真空環境ではワークピース温度が同心円状の勾配分布を示し、最高温度がせん断滑り領域と摩擦領域全体に広がり420 K以上です。チップと加工表面温度は他領域より高く、360–390 Kの範囲です。ワークピース全体では340–360 Kの高レベルです。図9a、cから、水媒質ありでは温度分布も同心円状勾配ですが、最高温度はチップ上部領域に分布し約370 Kです。ワークピース全体の温度は320 K未満の低レベルです。せん断滑り領域、摩擦領域、加工表面温度が他領域より高く、320–340 Kの範囲です。
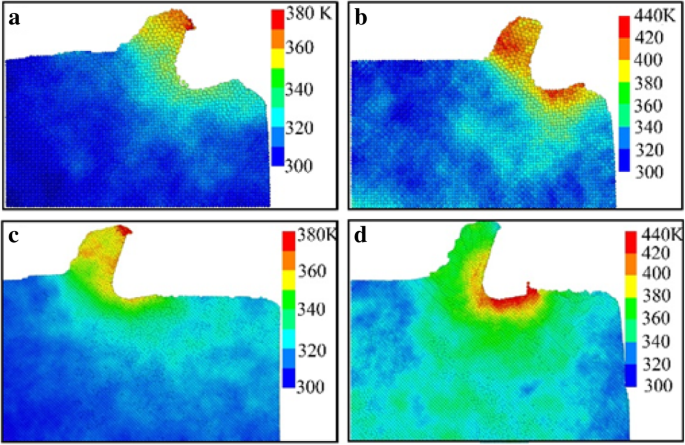
水媒質ありナノ切削プロセスでは、ワークピースの最高温度領域が摩擦領域から切削チップへ移動します(図9)。水媒質の追加使用により、ワークピースの最高温度と全体温度が顕著に低下し、温度低下は約40–60 Kに達します。水分子の潤滑効果により、水媒質ありナノ切削プロセスでは切削工具と加工表面間の摩擦が低減します。したがって、摩擦領域温度が劇的に低下します。同時に、最大せん断変形がチップ領域で発生し、最大格子変形エネルギーがチップに蓄積されるため、チップ温度が摩擦領域より高くなります。したがって、最高温度領域が摩擦領域から切削チップへ移動します。同時に、大量の切削熱が水媒質によって奪われ、工具、ワークピース、切削領域を冷却する役割を果たします。単結晶銅分子の熱運動が弱まり、原子熱運動の運動エネルギーと格子変形エネルギーが顕著に減少します。したがって、ワークピースの全体温度と最高温度が低下し、低下度は40–60 Kに達します。最終的に、ワークピースの熱応力と熱変形が顕著に低減されます。水媒質参加により、切削プロセス中に切削工具逃げ面とワークピース間の摩擦作用が弱まるため、切削工具とワークピース間の摩擦熱発生が減少します。これにより、ワークピースの最高温度領域が逃げ面摩擦領域からチップ領域へ移動します。より重要なのは、水媒質の冷却効果と潤滑が、ワークピースサブサーフェスにおける転位の核生成、拡張、消滅に影響し、最終的にワークピースのサブサーフェス損傷層の形成と進化に影響を与えることです。
水系媒質のサブサーフェス欠陥構造変換への影響
ナノ切削におけるワークピースのサブサーフェス欠陥を明確に特定するため、CNA法でナノ切削後のワークピースを解析しました。ワークピースを異なる原子構造で着色しました。水系媒質あり・なしでのナノ切削プロセス中のワークピース欠陥構造分布を図10と11に示し、緑、赤、青、灰色はそれぞれFCC、HCP、BCC、未知構造を表します。
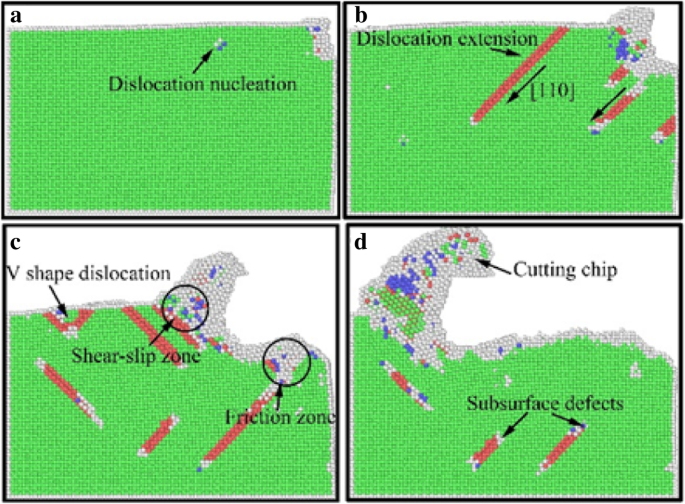
真空環境下ナノ切削プロセスでは、切削工具の押出しとせん断作用によりワークピースのサブサーフェスで転位核生成が起こり、結晶構造がBCCに変換されます(図10a)。核生成転位は\( [\bar{1}\bar{1}0] \)方向に延伸し、結晶構造がHCPに変換されます。せん断滑り領域の多くの原子結晶構造がBCCになります(図10b)。2つの部分転位が\( [\bar{1}\bar{1}0] \)と\( [1\bar{1}0] \)方向に延伸し、互いに妨害されロマー・コットレル転位ロックを構成します。最終的に典型的なV字型転位ループが形成されます(図10c)。せん断滑り領域の一部原子がすくい面に沿って上方へ移動し切削チップとして除去されます。他の部分は逃げ面に沿って下方へ移動し、切削工具の押出し摩擦により粗さ加工表面へ形成されます(図10d)。
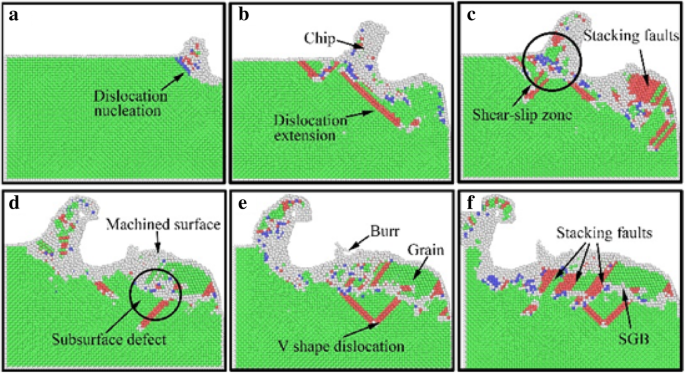
水媒質使用ナノ切削におけるワークピースのサブサーフェス欠陥分布と進化を図11に示します。図から、転位核生成と結晶構造変換の機構は真空環境下切削プロセスと類似しています。主な違いは、水媒質ありナノ切削プロセスでは転位核生成と延伸が不十分であることです。さらに、ワークピースのサブサーフェスに多くのスタッキングフォールトが核生成します。スタッキングフォールト構造はHCP構造に変換されます。それにもかかわらず、ワークピースのサブサーフェスに典型的欠陥「準粒界(SGB)」が形成されます。
ナノ切削プロセスでは、切削工具の押出し、せん断、摩擦作用によりワークピースに激しい変形が生成されます。大量の変形エネルギーと切削熱が発生します。切削熱とひずみエネルギーの放出により、サブサーフェスの原子格子再配置が生成され、サブサーフェス欠陥と局所結晶構造変換が形成されます(図11a、b)。水媒質がナノ切削プロセスに参加すると、大半の熱とエネルギーが奪われます。したがって、転位欠陥は延伸と移動に不十分なエネルギーしか持ちません。さらに、スタッキングフォールトがワークピースのサブサーフェスで消滅し、結晶欠陥構造が残留します(図11c)。これらの結晶欠陥構造が一体として連結し、新たに形成された転位とともにサブサーフェス損傷(SSD)層を構成します(図11d)。その後のMD緩和後、一部サブサーフェス転位欠陥が消滅しFCC構造に変換され、「準結晶粒」に類似した構造が加工表面とサブサーフェス欠陥層の間に形成されます(図11e)、元のサブサーフェス欠陥は典型的構造「準粒界(SGB)」に変換されます(図11f)。SGB構造上に典型的なV字型転位ループが形成されます(図11e、f)。
SGBと「準結晶粒」構造の形成による影響で、変質層がワークピースのサブサーフェスに明確に形成されます。さらに、多結晶材料に類似した新たに形成された結晶構造は、単結晶材料の力学的性能と加工性に影響を与える可能性があります。また、加工ナノコンポーネントの性能にも影響を及ぼす可能性があります。
結論
水系媒質あり・なしの単結晶銅MDモデルを確立し、ナノ切削プロセスのシミュレーションを実施しました。流体媒質の材料除去とサブサーフェス欠陥進化への影響を分析しました。サブサーフェス欠陥進化、切削力変動、温度分布、サブサーフェス欠陥結晶構造変換を、CSP、DXA、CNA手法で調査しました。新規知見を以下にまとめます。
(1) ワークピースの材料除去は、切削工具のせん断押出し作用によって実現され、水媒質の参加は材料除去機構に影響しません。切削工具とワークピース間に存在する水分子の潤滑作用により、ワークピース変形が減少、切削力が低減、切削チップ高さとサブサーフェス損傷層深度が低下します。
(2) 水媒質の追加使用により、ナノ切削プロセス中の最高温度領域が摩擦領域から切削チップへ移動します。ワークピースの最高温度と全体温度が顕著に低下し、温度低下は約40–60 Kに達します。これにより、ワークピースの熱変形が低減し、サブサーフェス欠陥原子量が減少します。
(3) ワークピースのサブサーフェス層では、核生成転位の結晶構造がBCCに、延伸転位がHCPに変換されます。せん断滑り領域の原子結晶構造がBCCになります。流体媒質の効果下で、サブサーフェス欠陥がSSD層で典型的欠陥構造「準粒界(SGB)」に変換され、単結晶材料の力学的性能と加工性に影響を与える可能性があります。さらに、加工ナノコンポーネントの性能にも影響を及ぼす可能性があります。
略語
- MD:
- 分子動力学
- CSP:
- 中心対称パラメータ
- CNA:
- 共通近傍解析
- DXA:
- 転位抽出アルゴリズム
- PBC:
- 周期境界条件
- EAM:
- 埋め込み原子法
- L-J:
- レナード・ジョーンズ
- FCC:
- 面心立方
- HCP:
- 密充填六方
- BCC:
- 体心立方
- ICO:
- イコサヘドラル
- SGB:
- 準粒界
- SSD:
- サブサーフェス損傷
ナノマテリアル
- 精密平面研削サービス:エキスパートプロセスと品質
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- 酸素燃料切断(ガス切断)完全解説:プロセス・メリット・デメリット
- 相互接続欠陥:デブリ駆動型と銅結合不良の解説
- 材料別切削液選定実践ガイド:被削材に最適なクーラントを選ぶ
- 現代製造業で使用される主要な金属切断プロセス5選
- レーザー切断:現代製造業における精度、汎用性、主要メリット
- 焼鈍(アンネリング)完全ガイド:定義、プロセス、3段階
- 主要な機械加工プロセス:整形、旋削、穴あけ、フライス加工の基礎
- 単結晶銅のナノメトリック研磨切削における衝撃角の影響:分子動力学研究
- 金ナノシェルの吸収-散乱バランスへの表面散乱の影響