



工具とプロセス選択が面フライス加工品質を決定する理由
フライス加工面の形成は何に依存するのでしょうか?使用される工具の種類とプロセスによって、結果として得られるフライス加工面は軸方向面、半径方向面、または複雑な面となる可能性があります。
フライス加工面のための工具タイプ
01. 軸方向生成面
ブレード底部の形状が、結果として得られる表面の品質を決定します。工具ノーズアーク(RE)は時にカスプ(尖点)を生成します。尖点のサイズはアーク半径と送りに依存します。
平行切れ刃(BS)を持つインサートは平坦な面を加工できます。フライスカッターの軸方向公差と振れによると、最も突出したインサートが最終表面を生成します。
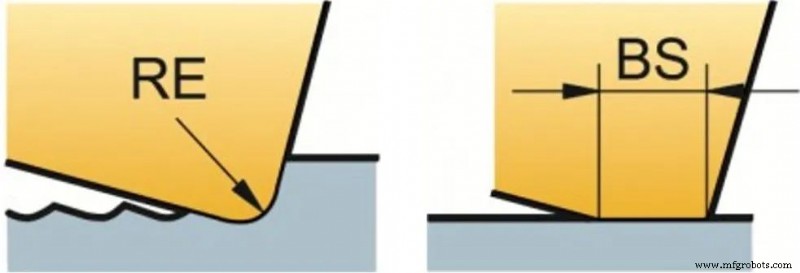
最高のフライス加工面品質を得るには、1回転あたりの送り(fn = fz×zn)がBSの80%未満であることを確認することが重要です。
フライスカッターの直径が増加すると(超密歯フライスカッターの場合も)、歯数と1回転あたりの送りが増加し、より大きなBSが必要になります。1回転あたりの送りが平行ランドの幅を超えると、フライスカッターの軸方向振れが表面品質に影響を与えます。
最高のフライス加工面品質を得るには:
- BSがfnより少なくとも25%大きいワイパー(ワイパー)インサート、またはワイパー付きの他のフライスインサートを使用する
- サーメットブレードを使用するとより良い仕上げが得られる
- 切削液を使用して溶着を防ぐ
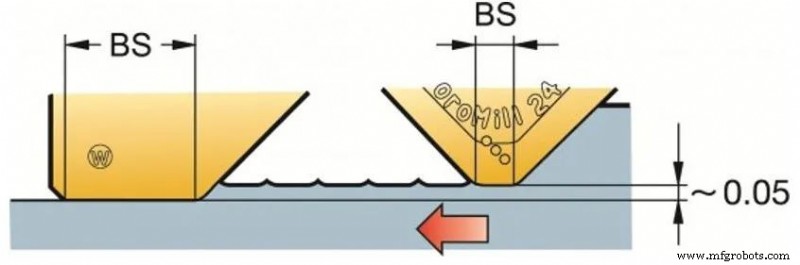
ワイパーブレード
ワイパーブレードまたは長い平行ブレードは、より大径の仕上げ加工を可能にします。ワイパーブレードは標準ブレードより高く、ワイパーブレードが最終表面を生成することを保証します。最大fnはBSの80%を超えてはなりません。
丸ブレード
丸ブレードまたは大型ノーズ半径ブレードは極めて高い生産性を達成できますが、高品質な表面は生成できません。フライスカッターの直径が大きくなるほど、表面品質は悪化します。
02. 半径方向生成面
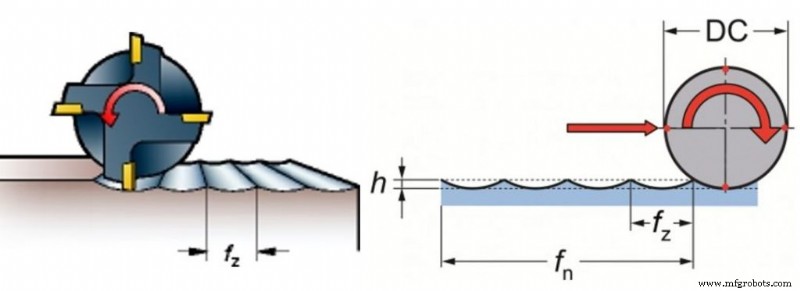
エンドミル、ショルダーフライスカッター、フェイスミルを使用すると、半径方向の面が生成されます。半径方向に生成される面では、プロファイルが工具の側面切れ刃で加工されます。
各歯はチップ(h)で加工され、チップ幅は1歯あたりの送りfzに等しく、チップ深さはフライスカッターの直径とfzの関係で決まります。理論計算で得られるチップのサイズが最小です。
03. 複雑な面の生成
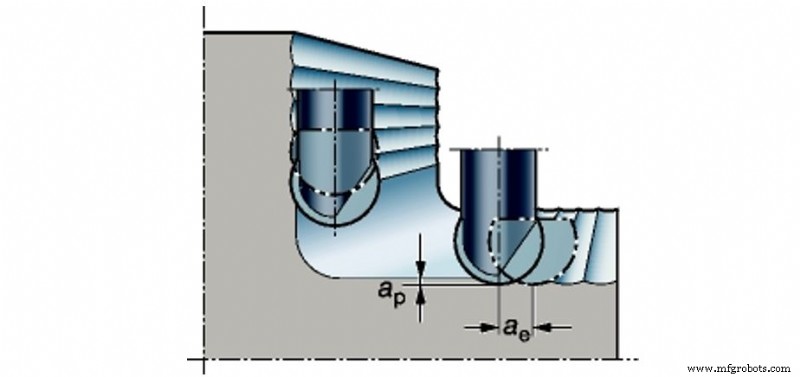
ボールエンドミルを使用すると、複雑な面が生成されます。
面フライス加工のプロセス
面フライス加工方法によって、工具先端軌跡法、成形工具法、生成法の3つに分類できます。
工具先端軌跡法は、工具先端のワークピース表面に対する相対運動軌跡に依存して、ワークピースが要求する表面幾何学を取得します。外径旋削、平面削り、外径研削、マスタを使用した成形面旋削などが該当します。軌跡は、工作機械とワークピースによって提供される切削工具の相対運動に依存します。
成形工具法は成形法と略されます。ワークピースの最終表面プロファイルに一致する成形工具や成形砥石などを使用して成形面を加工します。成形旋削、成形フライス、成形研削などが該当します。成形工具の製造が困難なため、一般的に短い成形面の加工にのみ使用されます。
生成法はホブリング法とも呼ばれます。加工中に切削工具とワークピースの相対生成運動があり、工具とワークピースの瞬時中心線が互いに純粋に転がり合い、両者の間で一定の速度比関係を維持し、加工される面はこの運動におけるブレードの包絡面となります。ギアホブリング、ギアシェーピング、ギアシェービング、ギアホーニング、ギア研削はすべて生成プロセスの一部です。一部の切削プロセスは、工具先端軌跡法と成形工具法の両方の特性を持ちます。例えば、ねじ切り旋削などです。
製造プロセス