



酸素燃料切断(ガス切断)徹底解説:原理・メリット・デメリット
酸素燃料切断とは?
燃料ガス(アセチレン、プロパン、天然ガス等)と酸素で金属を切断/溶接するプロセス。1903年フランスのフーシェとピカールが酸素アセチレン溶接開発。純酸素使用で炎温度上昇、常温環境で局所溶融実現。炎温度:プロパン/空気≈1980℃、プロパン/酸素≈2253℃、酸素/水素≈2800℃、酸素/アセチレン≈3500℃(最高)。
切断前、酸素炎で鋼を着火温度(≈960℃、合金依存)まで予熱。この温度で鋼は酸素に対する保護性喪失しつつ固体。高圧純酸素噴流で酸化発熱反応、酸化鉄液(スラグ)生成。スラグ融点<鋼融点のため、酸素流で吹き飛ばし切断継続。発熱反応持続のため切断中も予熱炎継続。
酸化物融点<母材融点の金属のみ切断可能。そうでなければ酸化皮膜で自己保護・反応停止。低炭素鋼と一部低合金鋼のみ実用的切断可。
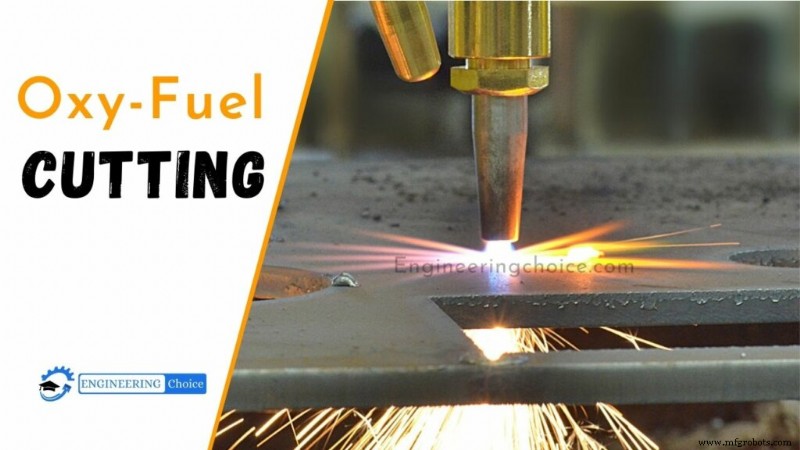
酸素燃料切断の作動メカニズム
純酸素と鋼の化学反応(酸化鉄生成)を利用した「制御された高速錆び」。予熱炎で表面≈1800°F(鮮やかな赤熱)まで昇温。高圧純酸素微細噴流で酸化・吹き飛ばし→キャビティ形成。予熱炎と酸素噴流を定速移動で連続切断。同上条件(酸化物融点<母材融点)必須。低炭素鋼・一部低合金鋼のみ有効。
ステップ1:予熱
着火温度≈1800°Fまで昇温。トーチ内で燃料+酸素混合→円形ノズル多孔から微細ジェット噴出→ノズル外で着火→予熱炎形成。燃料:アセチレン、プロパン、天然ガス等。燃料/酸素比調整で最高温度・最小炎に集中、鋼板表面小領域に熱集中。
ステップ2:ピアッシング(穴あけ)
表面着火温度到達で中央単孔から純酸素噴流(切断酸素)噴出。急速酸化発熱反応開始。酸化鉄溶融スラグ生成、吹き飛ばしながら貫通。板厚により瞬時〜数秒。貫通時、溶融スラグ噴出(大量噴出or適正制御で少量)。
ステップ3:切断進行
貫通後、トーチ定速移動で連続切断。スラグは板下面排出。発熱反応で切断前方予熱されるが不確実なため予熱炎継続必須。切断品質に影響:速度、切断酸素圧、予熱炎調整、切断高さ、板温等多数。
プラズマ切断との比較特性
- 材質:酸素燃料は低炭素鋼専用。プラズマはステンレス/アルミ/非鉄も可。
- 板厚:酸素燃料は厚板(〜300mm超)対応可。プラズマはエネルギー制約で薄〜中板主体。
- 切断角度:酸素燃料70°まで可能(酸素ビーム集中)。プラズマ45°限界(ビーム偏向、自動化で補正可)。
- 直線性:プラズマは急角度で偏向傾向。
- コスト:酸素燃料が初期/消耗品/ランニング全て安価。処理速度は20mm未満でプラズマ優位(3Dプロファイリング重厚鋼材業界考慮)。
酸素燃料切断のメリット・デメリット
メリット
- 直線エッジ品質高・高精度
- ベベル(傾斜)切断可
- 4インチ(101mm)〜5インチ(127mm)厚までピアッシング、10インチ(254mm)〜12インチ(304mm)厚までエッジスタート切断
- 複数トーチ同時使用で多面取り・時間短縮・省力化
デメリット
- ステンレス鋼切断不可(通常条件)
- プラズマ比で切断速度遅い
- 薄板は熱歪みリスク
- 板厚2倍未満の小孔加工困難
製造プロセス
- ヒートポンプのメリット・デメリット:導入前に知っておくべきこと
- 二ストロークエンジン:用途、利点、欠点
- フラッキング(水圧破砕)完全解説:プロセス、歴史、影響と議論
- 酸素燃料切断(ガス切断)完全解説:プロセス・メリット・デメリット
- 電解切断(ECC)のメリット・デメリット:2軸金属切断の選択肢として
- 研削切断のメリット・デメリット:精密金属切断への適用性
- 2軸金属部品におけるウォータージェット切断の長所と短所
- ワイヤ放電加工(EDM)のメリット・デメリットと最適な用途
- ワイヤー放電加工(Wire EDM)のメリット・デメリットと選定指針
- ステンレス鋼ハンドルのメリット・デメリット・専門家の見解
- ポリスチレン断熱材の長所・短所・重要な考慮点