



アディティブ・コンポジット製造の進展:トレンド、技術、将来の方向性
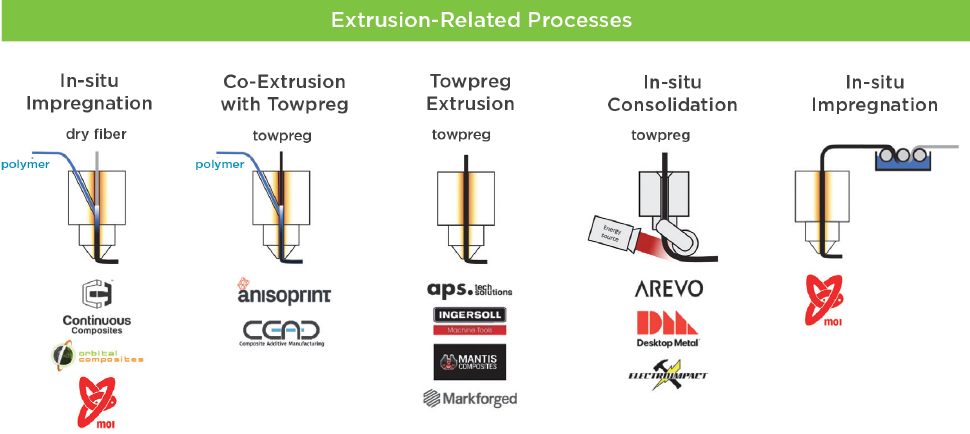
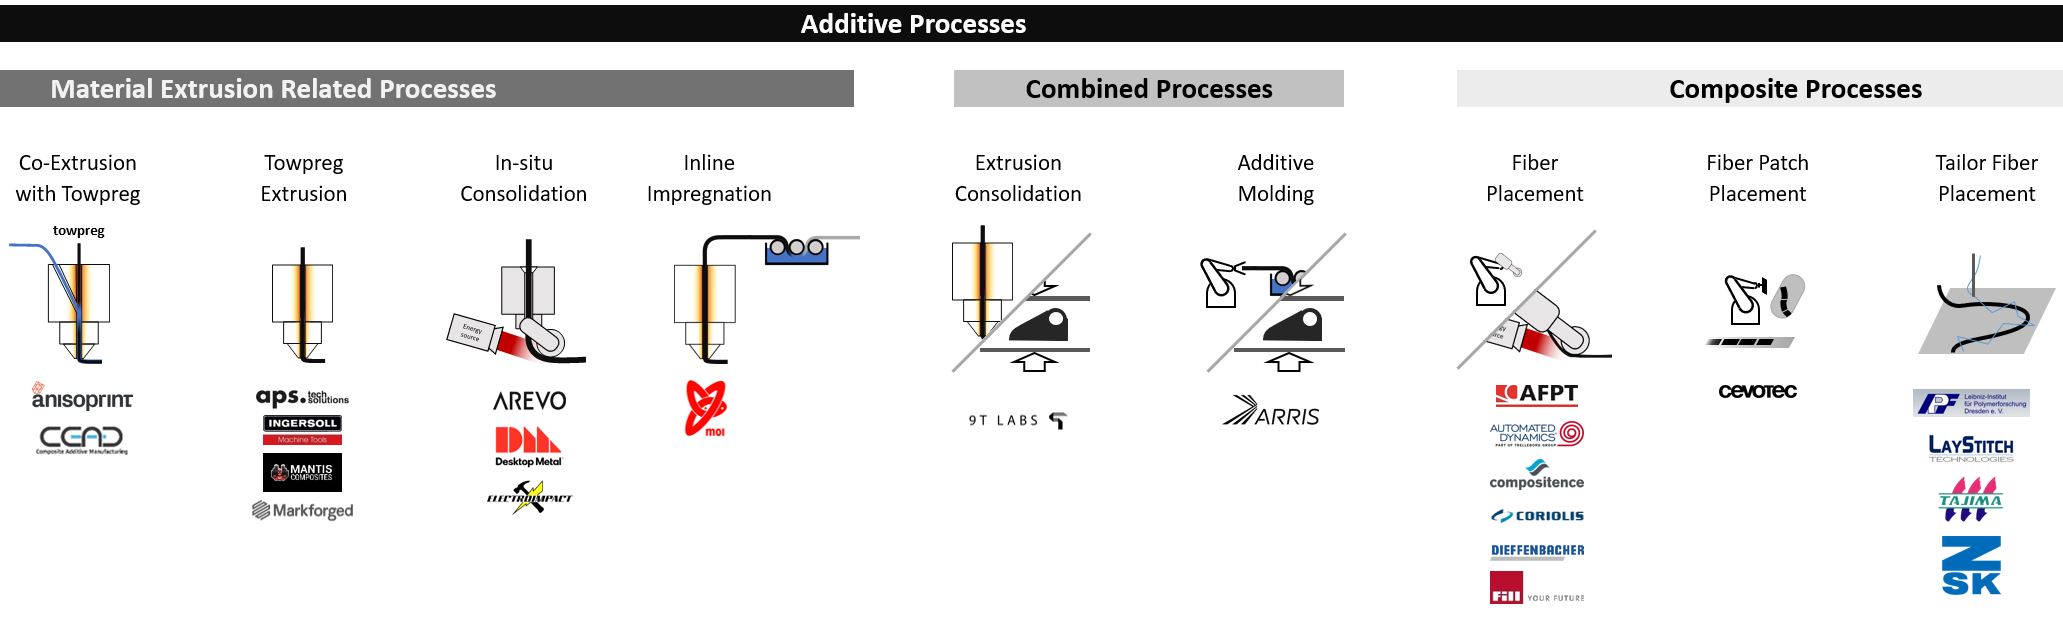
2020年10月、CWは連続繊維を用いたコンポジット3Dプリントについて報道し、開発中の技術ランドスケープと使用されているプロセスの分類を提供しました。後者は、ミュンヘン工科大学のアディティブ・マニュファクチャリング研究員兼エキスパートであるアレクサンダー・マッチンスキー氏と、カーボン・コンポジット研究部門(Lehrstuhl für Carbon Composites、LCC、ドイツ・ミュンヘン)によって提供されました。
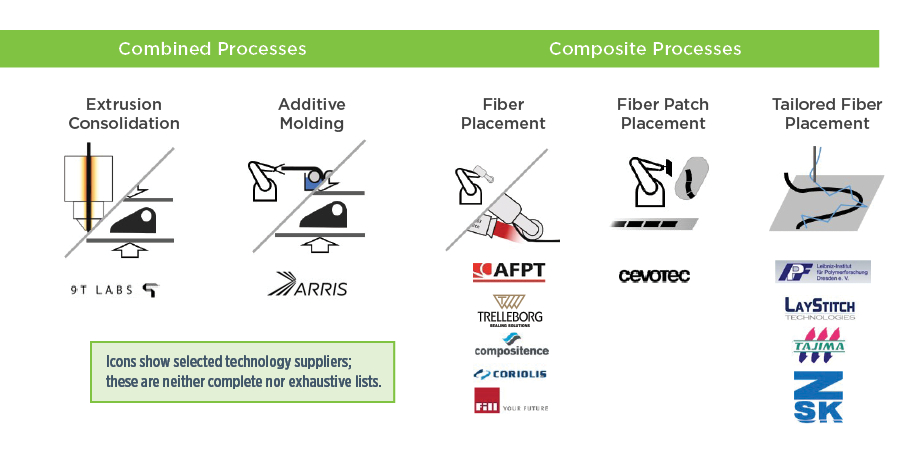
CWは再びLCCとタッグを組み、今度は従来のコンポジット製造とアディティブ・マニュファクチャリング(AM)のインターフェースで開発されているプロセスに焦点を当て、より広範なアディティブ・コンポジット製造(ACM)のランドスケープを考察します。「連続繊維3Dプリントの分類から外れる技術が増えており、自動化コンポジット製造とAMを組み合わせ、これまで不可能だった新たなソリューションを提供しています」とLCC研究者のトーマス・ヴェッテマン氏は指摘します。
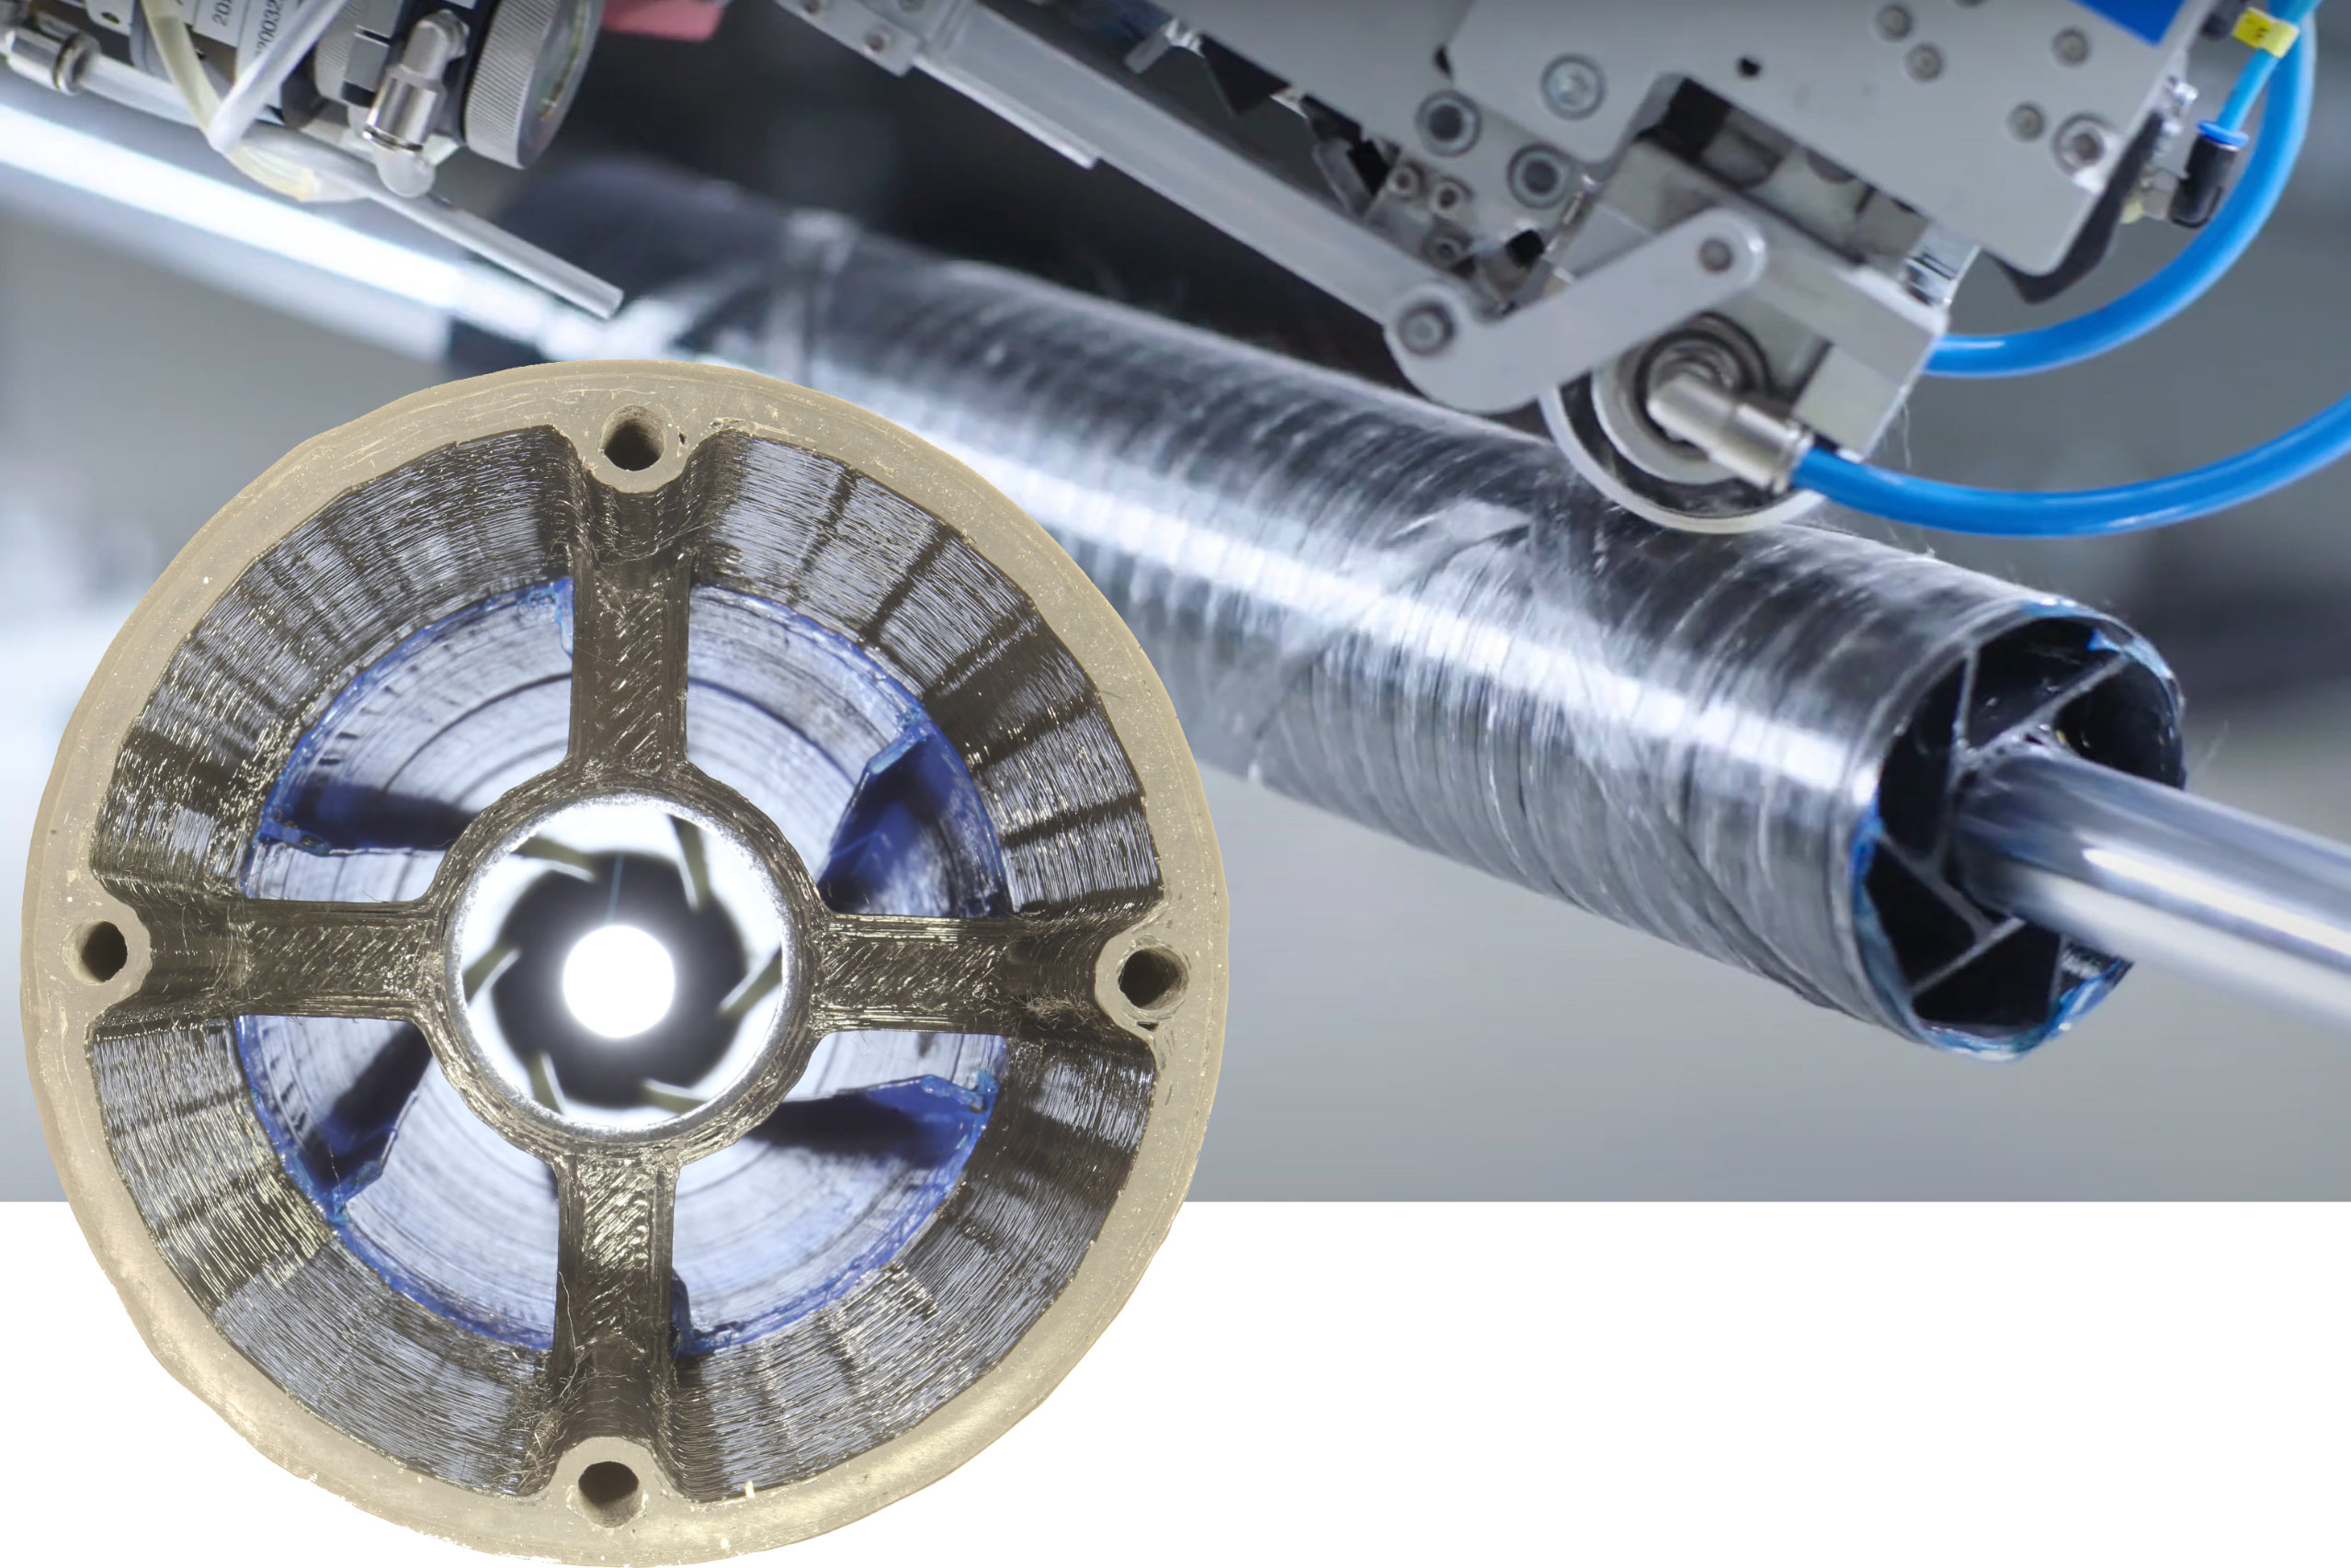
LCC自体、自動ファイバー配置(AFP)とフィラメントワインディング(FW)を押出ベースのACMと組み合わせることで、従来プロセスと3Dプリントの境界を曖昧にしています(「将来のコンポジット製造——AFPとアディティブ・マニュファクチャリング」参照)。「また、樹脂移転成形[RTM]向けに開発した技術を超音波と組み合わせ、従来の熱可塑性樹脂押出から熱硬化性樹脂による3Dプリントへ移行しています」とLCC副部長のスウェン・ツァレンバ博士は述べます。同時に、LCCはACMの標準化、材料・プロセスの改善にも取り組んでいます。
なお、切断繊維充填フィラメントを溶融積層造形(FDM)で押出するプロセス、粉末繊維材料を選択的レーザー焼結(SLS)で処理するプロセス、磁気配向フィラーと光造形(DLP)を用いた高度に調整された部品製造(ボストンのFortify社が開発)など、より広範なACMランドスケープも存在します。これらも確かにコンポジット部品を生産し、新たな市場と用途を開拓していますが、本稿では連続繊維強化の領域に焦点を当てます。
ACMとは何か
「通常、最初にこの議論を行い、これらの新技術開発の動機を確認します」とツァレンバ博士は言います。ヴェッテマン氏が2019年1月のSAMPEプレゼンテーションで説明したように、動機は大量生産を超えたコスト効率の良い生産——ロットサイズ1を含む——であり、同時に資源を節約し、廃棄物を最小限に抑えまたは排除し、環境・気候に優しいものです。「また、コンポジットプロセスチェーンを完全にデジタル化する道でもあります」と同氏は付け加えます。「これは数十年にわたる変革の第一歩です。」
LCCによるACMの定義の主要要素には以下が含まれます:
- 長いプロセスチェーンを単一ポイントの「ボックス内加工」に短縮
- 全体的な統合/重合を局所的な材料処理と繰り返し熱処理に置き換え
- 無金型生産
「ACMは、それまで長かったプロセスチェーンを、いわば『ボックス内製造』という単一ポイントに集約します」とツァレンバ博士は説明します。したがって、マッチンスキー氏は「そのボックス内で材料を処理し、金型なしで部品に形状を与えます」と付け加えます。両氏は、「ボックス」が非常に大きなACMセル、例えばエレクトロインパクト社(米国ワシントン州ムキルテオ)が2020年に発表したSCRAMセルのようなものになり得ることに同意しています。「ACMは単一のボックス外でも使用可能です」とツァレンバ博士は言います。「例えば、より大きなAFP部品への局所補強や小さなフィーチャー追加への取り組みなどです。」
しかし、ヴェッテマン氏は「コンポジットプロセスチェーン全体が自動化ラインやセルに収められた例が見られますが、これは私たちがACMと定義するものではありません」と指摘します。対照的に、SCRAMセルは、in-situ統合(ISC)熱可塑性AFPヘッドと溶融積層造形(FFF、FDMの別称)3Dプリントヘッドを組み合わせることで、工具なしで材料処理と成形を可能にしています。「私たちにとって、AFPによるin-situ統合こそがLCCにおけるACMの始まりでした。配置・積層と同時に硬化/統合されたコンポジットが生成されるからです」とツァレンバ博士は述べます。
これがLCCのACM定義の第2の重要ポイントにつながります。「従来は常に全体的な統合工程があり、理想的にはオートクレーブ、オーブン、加熱金型、プレスで成形される際に部品全体で同じ材料処理と履歴を持っていました」とツァレンバ博士は説明します。「ACMでは、部品を構築しながらこの熱処理と統合を局所的に行います。」
ヴェッテマン氏は、ISCが自動化コンポジット製造からAMの世界への入り口となったことを指摘します。「しかし、これは材料とプロセスにとって実質的な課題も提示します。この局所的な材料処理は繰り返し熱処理でもあるからです。当初は単に射出成形用材料を3Dプリント向けに適応させていただけでしたが、それがFFFプリントには真に最適化されていないと気づきました。そこで企業は、繰り返しの樹脂加熱・冷却、必要な速度、層間接着、反り防止に対応するため、自社プリントシステム向けに材料を改良し始めました。後者が、より多くの企業が連続繊維の導入を求める理由でもあります。」
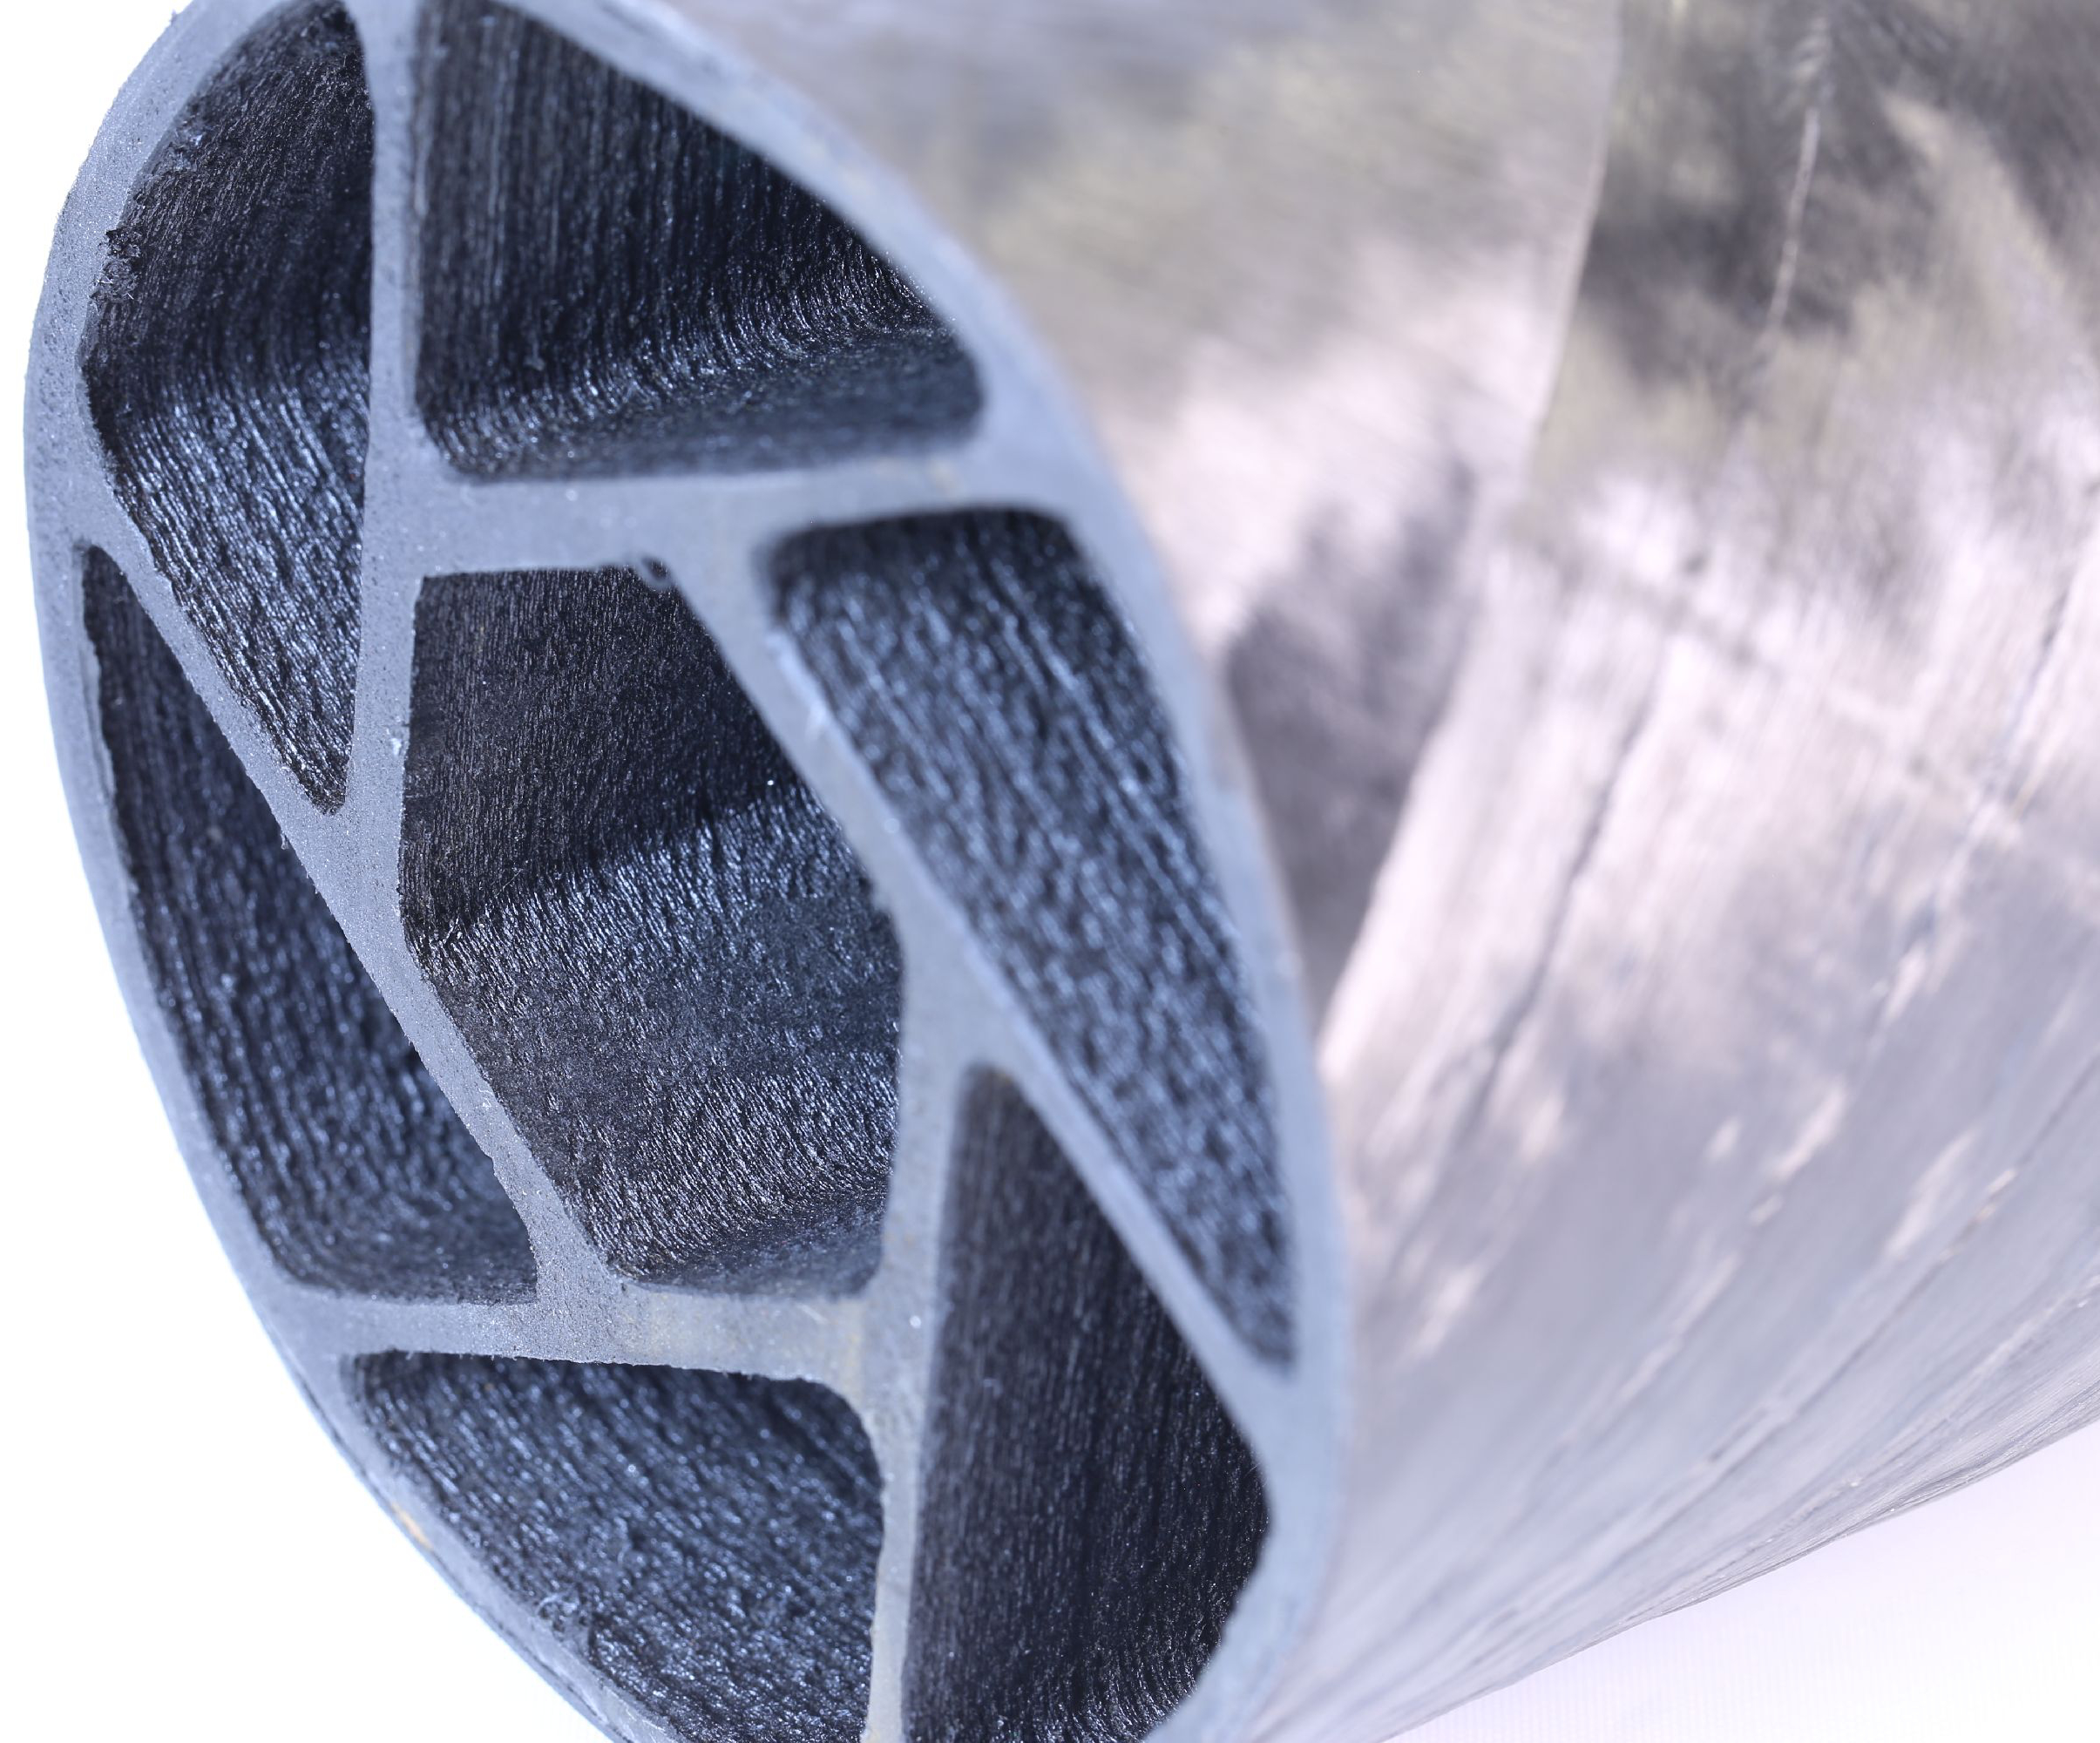
しかし、連続繊維の統合にも課題が生じます。「それが私たちがACMに惹かれた理由の一つです」とツァレンバ博士は言います。「3Dプリントプロセスは多くの成果を約束しましたが、構造用や航空宇宙用など私たちが期待する品質を提供する結果にはなりませんでした。連続繊維を用いた先進コンポジットとAM技術が提供できるものの間にギャップがあることがわかります。LCCはこれらの世界を融合し、約束された可能性を実現するとともに、技術を組み合わせて新たなソリューションを実現することを目指しています。」
二つの世界の融合
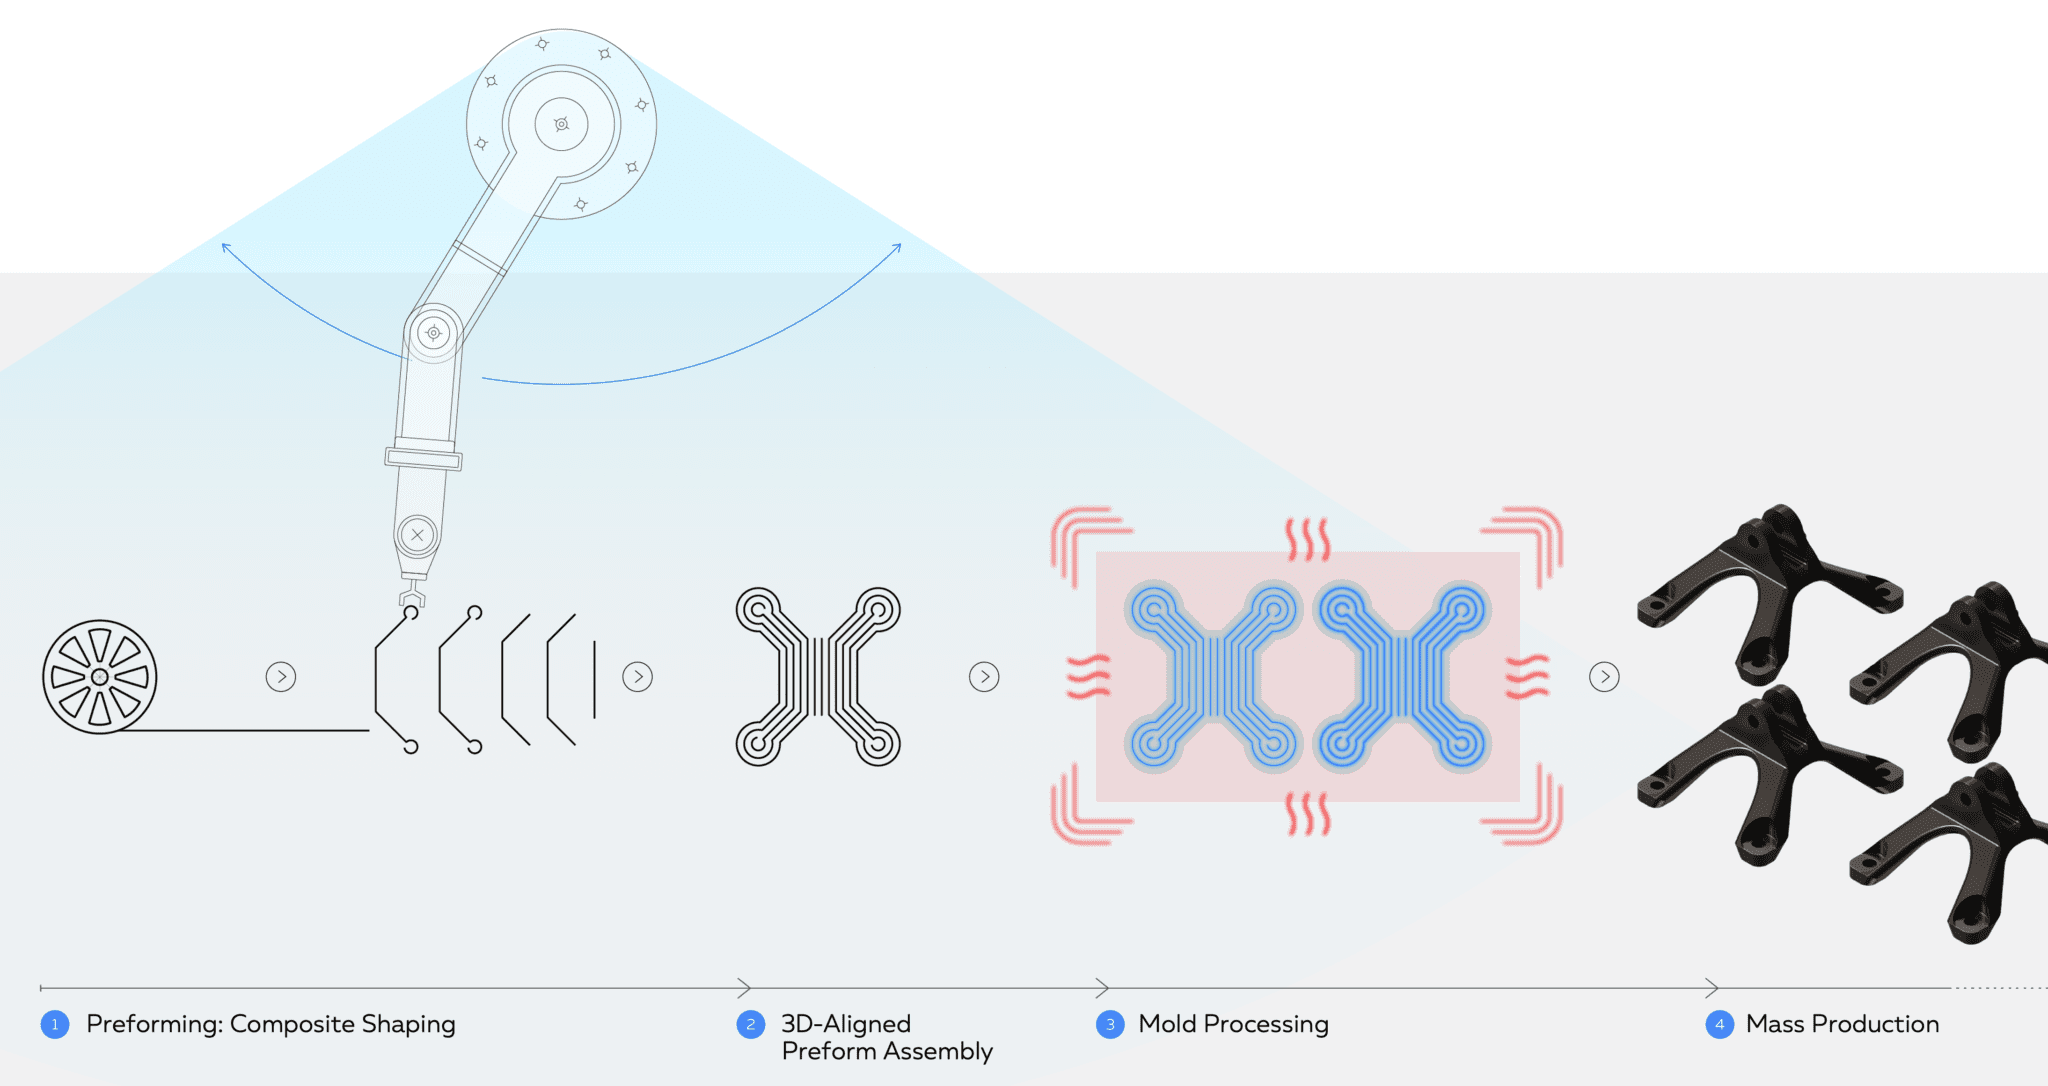
LCCは多くの新たなソリューションを見ています。例えば、アリス・コンポジッツ社(米国カリフォルニア州バークレー)が開発したアディティブ・モールディングプロセスや、9Tラボ社(スイス・チューリッヒ)が開発した3Dプリント用融着ボンディングセルは、いずれも大量生産向けプロセスです。「これらのプロセスのいずれも、アディティブプロセス内で最終部品形状を与えるものではなく、一種の金型とその金型での第二工程を使用します」とマッチンスキー氏は言います。「したがって、これらはACMの定義には適合しません。しかし、従来のコンポジット製造とAM技術を組み合わせた興味深いソリューションを提示しています。」
「9Tラボは確かに3Dプリンターを使用しています」とヴェッテマン氏は指摘します。「しかし、プリフォームを作成し、それをデジタル化された成形プロセスで処理して、これまでコンポジット技術が適用できなかった市場に対応する軽量熱可塑性コンポジット部品を製造しています。」同氏は、射出成形では十分な性能が得られない金属部品の置き換えを目指す9Tラボの目標に言及します。「LCCでも射出成形への連続繊維導入を研究してきましたが、射出プロセスで連続繊維を精密に配向させるのは非常に困難です。」対照的に、9Tラボの技術は、高性能部品の製造において導入しやすい手法のように見えます。
アリス・コンポジッツは異なるアプローチを取りますが、桁違いに高い生産量を目指しつつ、ある程度似た目標を達成しています。「連続繊維部品の大量生産を可能にするだけでなく、動的部品統合を解き放つ多機能性も付与します」とアリス・コンポジッツ共同創業者兼CTOのライリー・リース氏は述べます。「例えば、17部品からなるアセンブリを単一パーツに統合し、強度を向上させながら電波透過性などの特性を付加しました。SMC[シートモールディングコンパウンド]などの圧縮成形とコスト競争力がありながら、連続繊維の性能を発揮します。」
直接ACMと間接ACM
LCCのACM定義の第3の主要要素に戻ると、金型を用いるか用いないかの議論があります。「直接アプローチとは、最終形状がプリントから得られるもの——金型を一切持たない——です」とヴェッテマン氏は説明します。「利点は金型製造から完全に自由になることです。金型がある限り、それは間接プロセス、またはAM技術によって支援されるより従来のコンポジット製造について語っていることになります。」
ヴェッテマン氏は、このようなハイブリッドアプローチが、従来のコンポジット製造のコストと時間を増大させる統合と金型の課題に対処するのに役立つと指摘します。「2015年から2017年にかけて、シンガポール工科大学デジタル製造デザインセンターやミクロサム社[マケドニア・プリレップ]による開発で、AFP型プロセスだが工具なしで先進コンポジット部品を製造する自動ロボットが開発されたのを見ました」と同氏は説明します。「したがって、両アプローチとも工具なしの自由空間でのデジタル製造に成功しており、ACMに向けて前進していますが、さらなる開発が必要です。金型の必要性を減らすことは鍵であり、それによりコンポジット部品の製造方法と製造可能な部品タイプの両方に新たな可能性が生まれます。」例えば、トポロジー最適化やジェネレーティブデザインソフトウェアが出力する有機的な荷重経路は、骨や木のような生物学的構造の効率性を追求していますが、連続繊維での製造は非常に困難です。
LCCにおける将来の開発
「直接部品製造において、あなた方のランドスケープで示されているのと同様に、境界線が曖昧になり、よりハイブリッドな製造アプローチへ移行しています」とLCC研究者のパトリック・コンサル氏は述べます(「CFRP金型3DプリントによるRTMフラペロン、外骨格など」参照)。今年初め、彼のチームは、材料押出と指向性エネルギー堆積(DED)をレーザーベースのプロトタイプ機で組み合わせ、予め統合されたラミネートと非常に大型の3Dプリントを非加熱チャンバーでプリントするハイブリッドアプローチの初期試験を完了しました。「ACMと切削加工、AFPの組み合わせにも取り組んでおり、これらはすべて複雑なツールパスに依存するため非常に相性が良いです」と同氏は言います。「それらの間の移行が比較的容易で、追加のトレーニングもほとんど不要です。これによりプロセスチェーンが短縮、デジタル化、簡素化されます。」
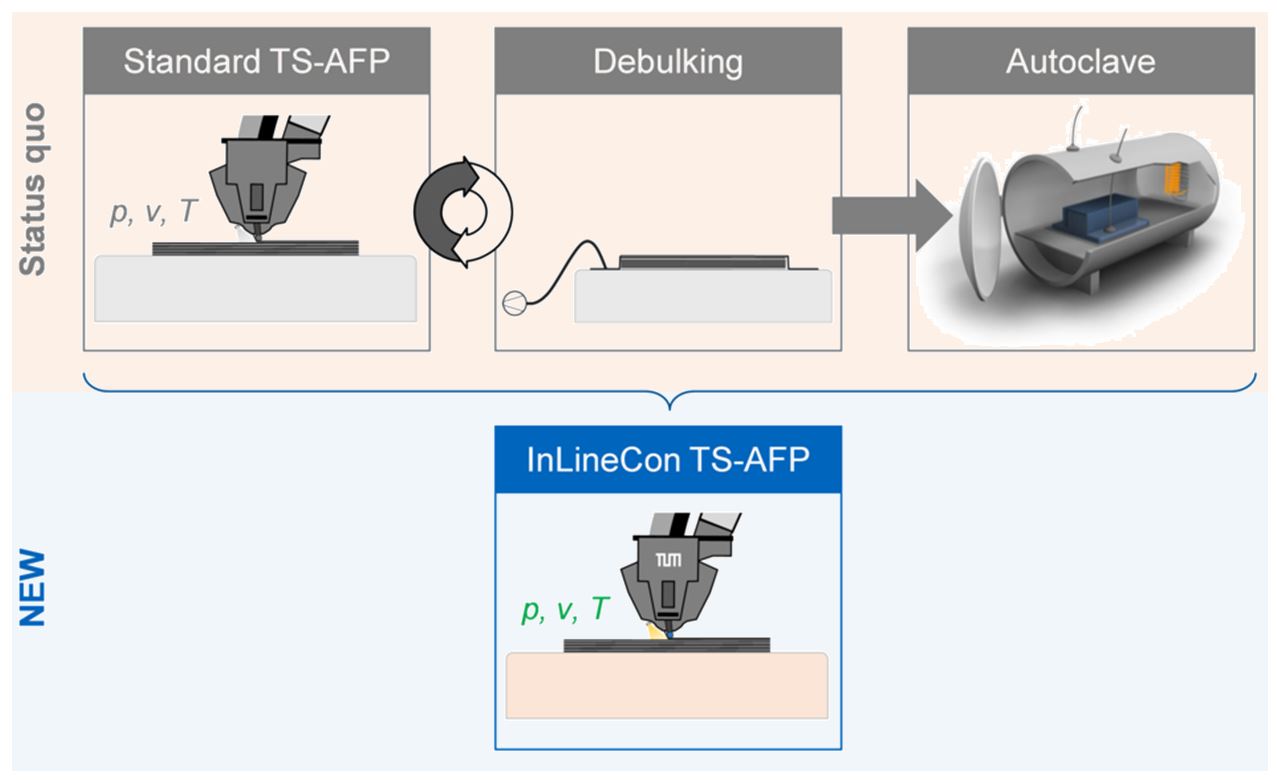
LCCは、RTM向けに開発した技術と3Dプリントを組み合わせることでもハイブリッドアプローチを推進しています。「結果は『オンザフライ硬化』に似ていますが、より大きな部品を造る際にUV硬化樹脂は少し高価すぎるため、そこから脱却したかったのです」とツァレンバ博士は説明します。「代わりに、RTM向けに開発した新規超音波混合技術を、自動車産業向けに開発された安価で速硬化型エポキシとともに、典型的な押出機で使用できるよう適応させました。」
マッチンスキー氏はこの技術をさらに説明します。「超音波振動を用いて、プリント中に浸透繊維を堆積させながらエポキシ樹脂をほぼ瞬時に混合・硬化させます。」これは、ブラウンシュヴァイクのDLR複合構造・適応システム研究所が使用している超音波(詳細:「連続繊維3Dプリント材料コストの削減」)とどう違うのでしょうか? マッチンスキー氏は「DLRは超音波振動を、熱可塑性マトリックスの広がった繊維への浸透改善に用い、連続繊維強化3Dプリンターフィラメントを作製し、従来の材料押出でプリントしています。一方、私たちは連続繊維強化熱硬化性フィラメントの硬化に超音波を使用しています。」と説明します。
「アリス・コンポジッツ、9Tラボ、LCCの私たちのチームなど、コンポジットの世界とAMの世界の両方にルーツと従業員を持つ組織は興味深いです」とヴェッテマン氏は言います。「それらが融合し、資源・成長制約に直面し、気候危機に苦しむ潜在的な未来経済から脱却するために、今必要なソリューションへの道筋を提供する新技術を生み出しています。」
樹脂
- 産業メンテナンスの進化:事後対応から予知へ
- メンテナンス実践の進化:リアクティブ修理からプロアクティブ・リスクベース戦略へ
- オスロのAHO、RP Platformとの提携でアディティブマニュファクチャリングを前進
- ハイブリッド製造:積層と除去技術の融合が拓く生産の未来
- ラピッド・プロトタイピング:3Dプリンティングの進化と製品開発へのインパクト
- 聴診器から手術ロボットへ:医療機器の進化を辿る
- 3Dビジョン技術が現代オートメーションをどう変革するか
- 3Dプリンティングが自動車業界にもたらすイノベーション、効率化、カスタマイゼーション
- 医療材料が整形外科手術をどう変えたか
- 3Dプリント vs 積層製造:主な違いを理解する
- SAMPE 2018基調講演:コンポジット材料の未来を展望