



先進アディティブマニュファクチャリングへ向けた異方性複合材3Dプリントの開拓
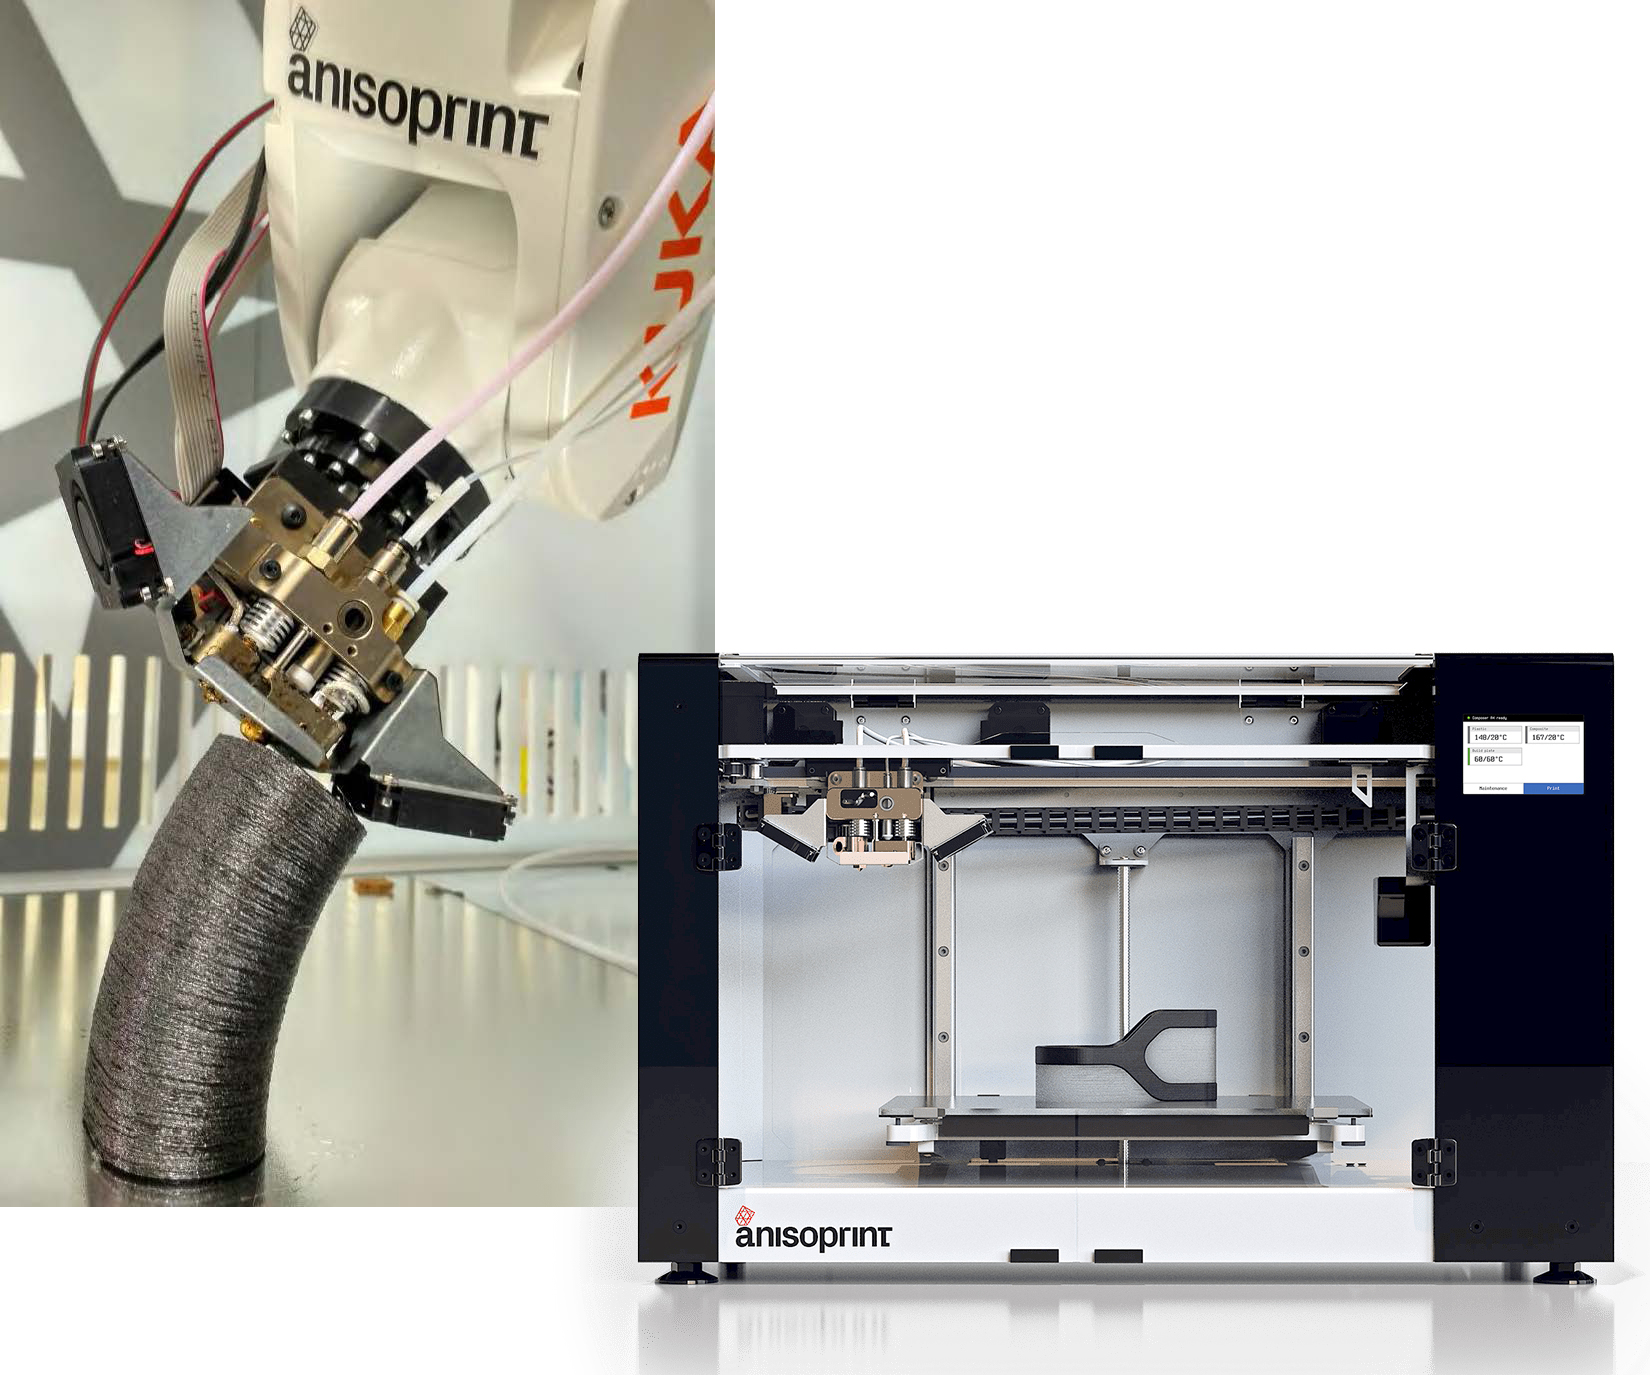
2014年にCEOのフェドール・アントノフ氏によって設立されたAnisoprint(ルクセンブルク・エシュ=シュル=アルゼット)は、連続繊維による複合材3Dプリントを前進させる成長中のテクノロジー企業の一つです。しかし同社は、金属から複合材へアディティブマニュファクチャリング(AM)を移行させるパイオニアとして知られたいと考えています。
「複合材の方向性特性は欠点ではなく利点です」とアントノフ氏。「単方向カーボンファイバー複合材は金属より強く、軽いです。従来製造と金属ベースAMは複合材の方向性異方性を克服すべき欠点と見なします。しかしAnisoprintのアプローチはこの異方性を活用し、ファイバーを配向・配置して構造荷重に精密に対応させ、高強度・高剛性を維持しながら部品重量を大幅に削減します。」
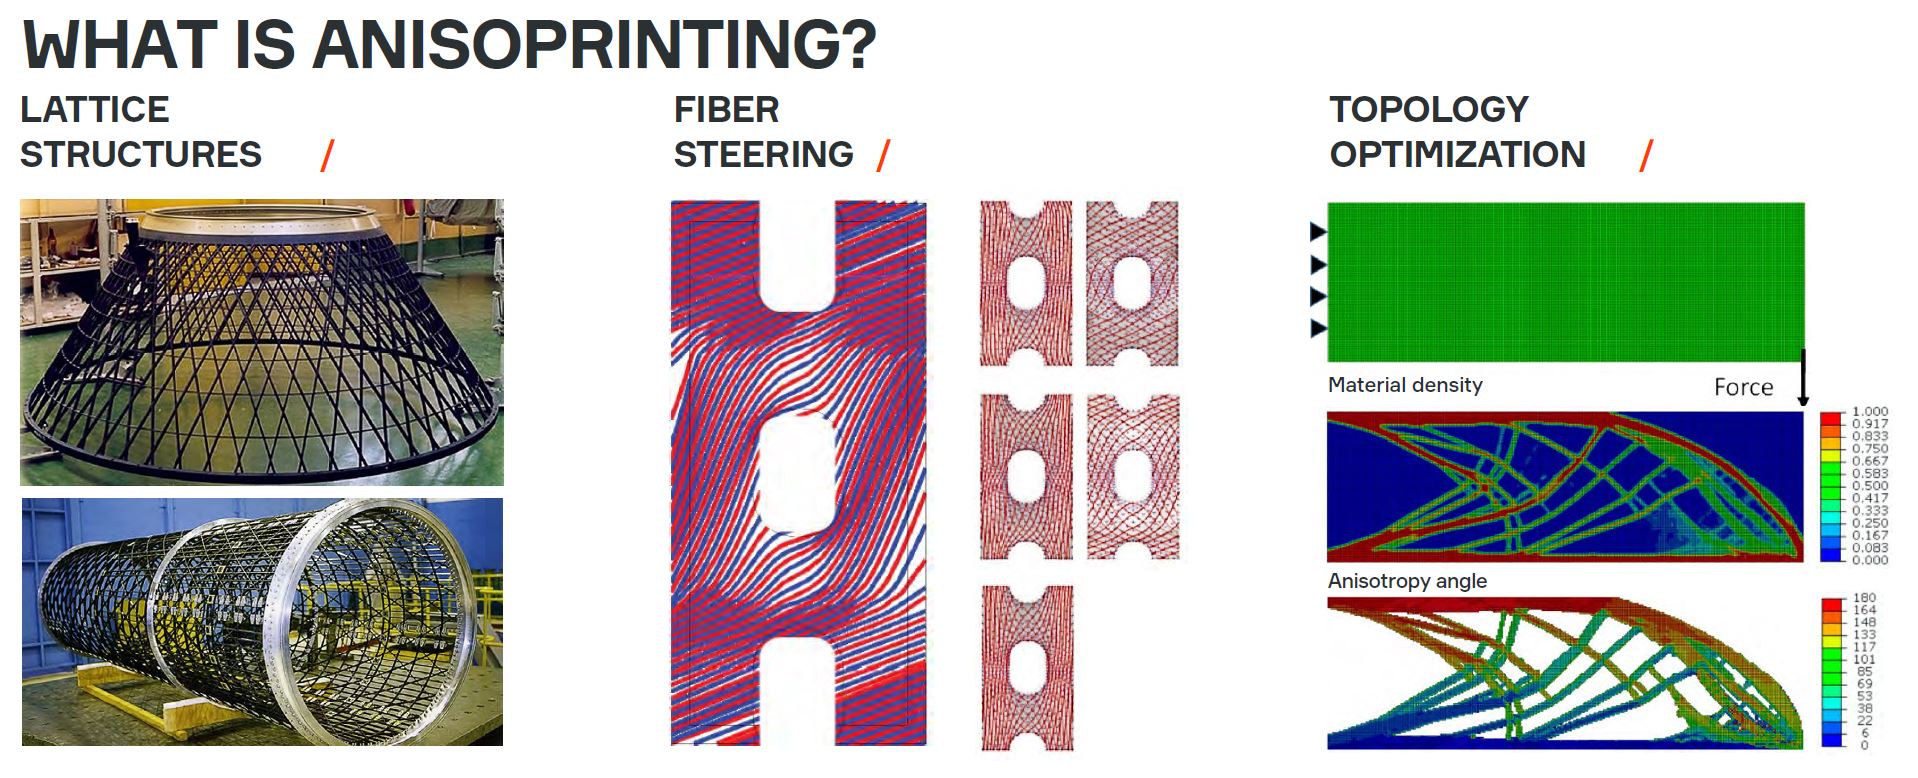
より効率的な複合材を可能にする
アントノフ氏は、従来の複合材製造が金属業界の慣習、すなわち準等方ラミネート、穴あけ、機械的ファスナーを用いてきたことを指摘します。「これらは複合材の重量と性能の利点を無効化します」とアントノフ氏。「Anisoprinting技術は、はるかに高速で柔軟な自動化生産手法を提供します。」また、トポロジー最適化とジェネラティブデザインソフトウェアが出力するより効率的な構造を実現する方法も提供します。
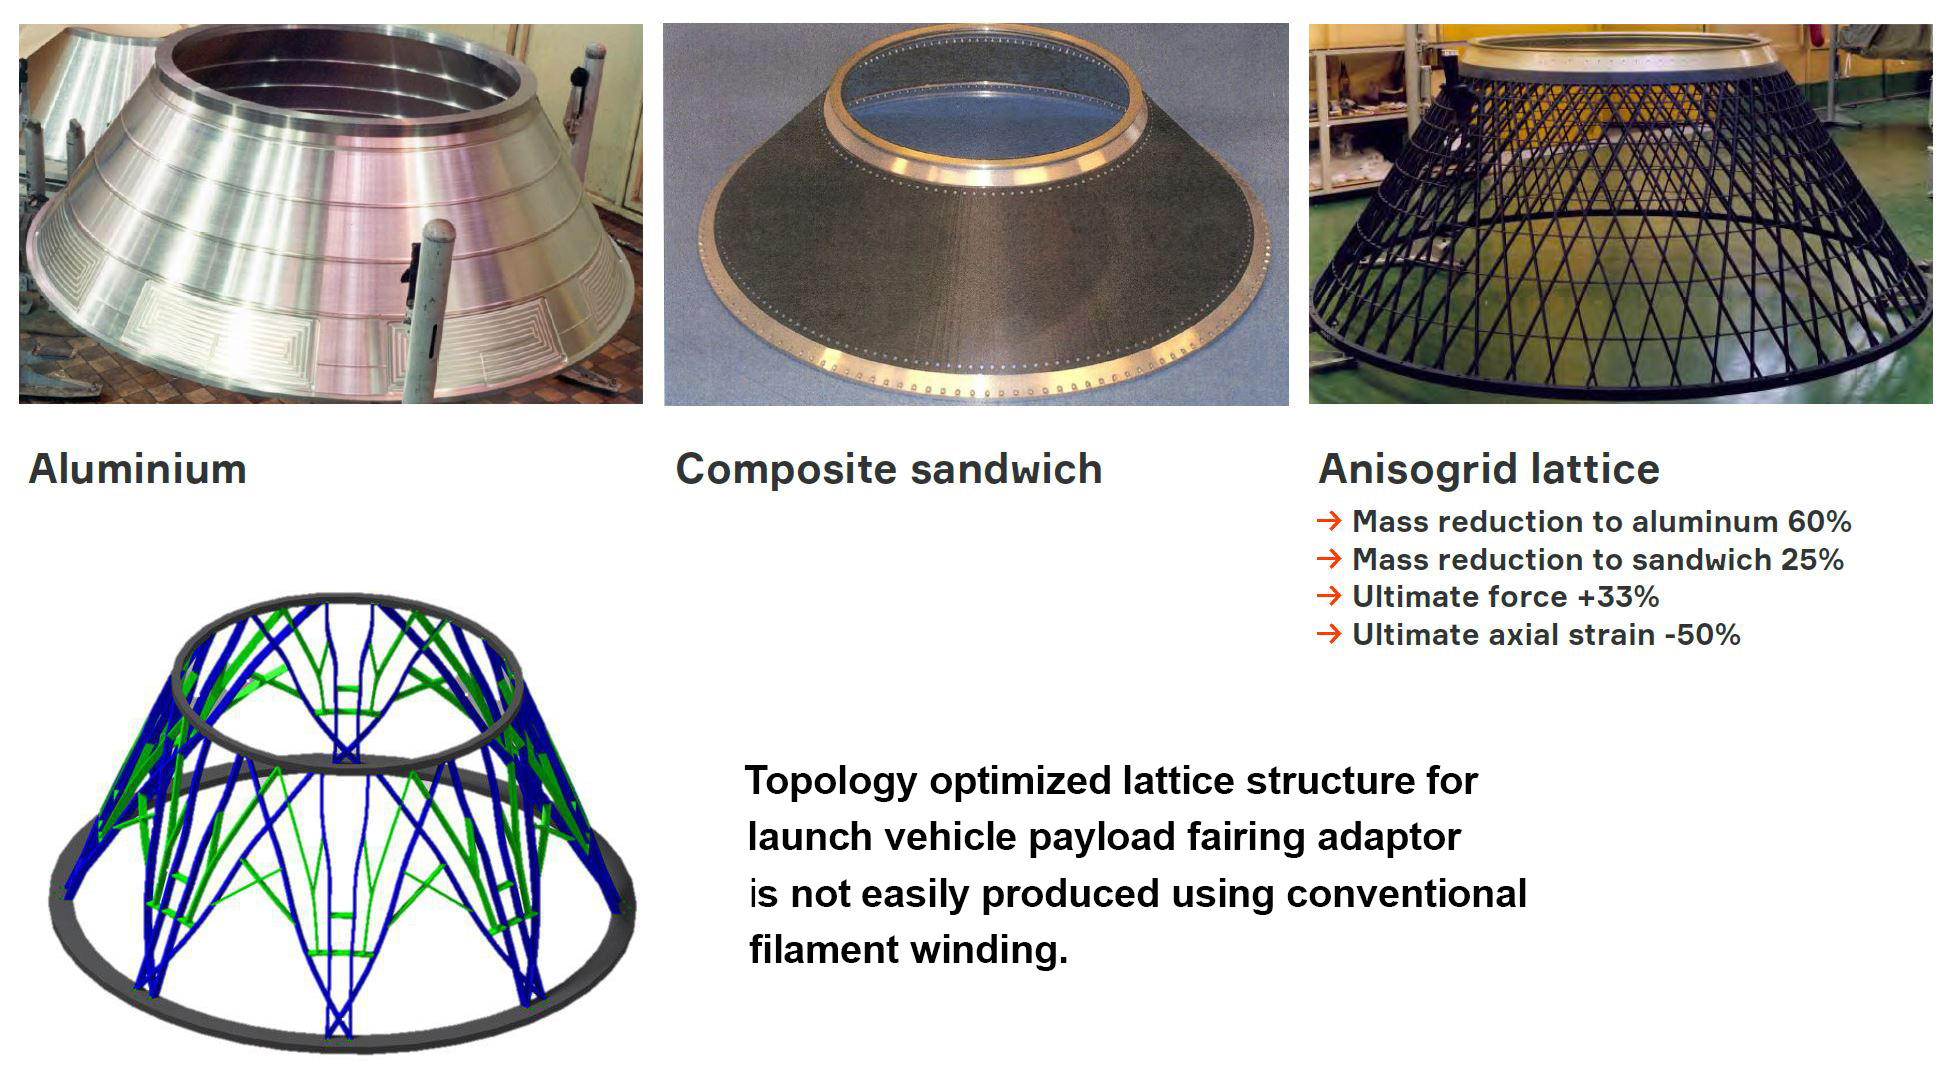
「自然界の最も効率的な構造、木や骨は方向性特性を活用し、荷重伝達材料を主に荷重パスに沿って配向させています」とアントノフ氏は断言します。しかし、このようなトポロジー最適化構造の製造は困難です。例えば、宇宙機ペイロードフェアリングアダプターを可能にした強靭軽量なラティス構造は、通常フィラメントワインディングで製造されます。しかし、トポロジー最適化版ではさらに30%の軽量化が可能ですが、従来の複合材プロセスではもはや容易に製造できず、より最近の自動ファイバープレイスメント(AFP)でも同様です。
「従来の異方格子フィラメントワインディング構造は、工具の溝を利用し、リブの繊維体積率を比較的低くすることで交差を可能にしています」とアントノフ氏。「これがAFPでは機能しないのは、ファイバー体積含有率が常に一定であり、ファイバーを切断せず、局所的な厚み変化なしにリブを交差させることが不可能だからです。」
(参考:https://www.researchgate.net/publication/321081593_Anisogrid_Payload_Adaptor_Structure_for_Vega_Launcher)
ファイバーステアリング
ファイバーステアリングは、AFPを用いた複合材生産に現在適用されている技術で、ファイバーを曲線経路で配置することを可能にします。AFPは伝統的に直線経路を使用してきました。ファイバーステアリングにより、ファイバー経路、ひいては複合材パネルの力学的応答を最適化し、従来ラミネートより高い性能を発揮させられます。一例では、このアプローチで宇宙機太陽電池アレイ用複合材基板パネルを製造し、同質量の直線ファイバー経路従来パネルと比較して第1固有振動数が44%高い(振動振幅を最小化し、より速い減衰を可能にする)結果を得ました。あるいは、同等の振動性能でより軽量なパネルを実現できます。
ファイバーステアリングにより、衛星用構造パネルや高速機械部品など、非常に高性能な部品の設計・製造が可能になります。繰り返し可能なプロセスで高品質を安定達成し、革新的な新設計を可能にします。同一幾何設計での軽量化にも使用できます。出典:「先進複合材パネルのためのファイバーステアリング技術」(元リンクはesa-tecサーバで利用不可:https://www.esa-tec.eu/space-technologies/from-space/fibre-steering-technology-for-advanced-composite-panels/)
「Anisoprintingは、ラティス構造とファイバーステアリングの組み合わせで、トポロジー最適化部品を実現するものです」とアントノフ氏。「これはプリント複合材の鍵技術です。例えば、カットアウトや穴を持つ民間機胴体パネルをどう作るか?」
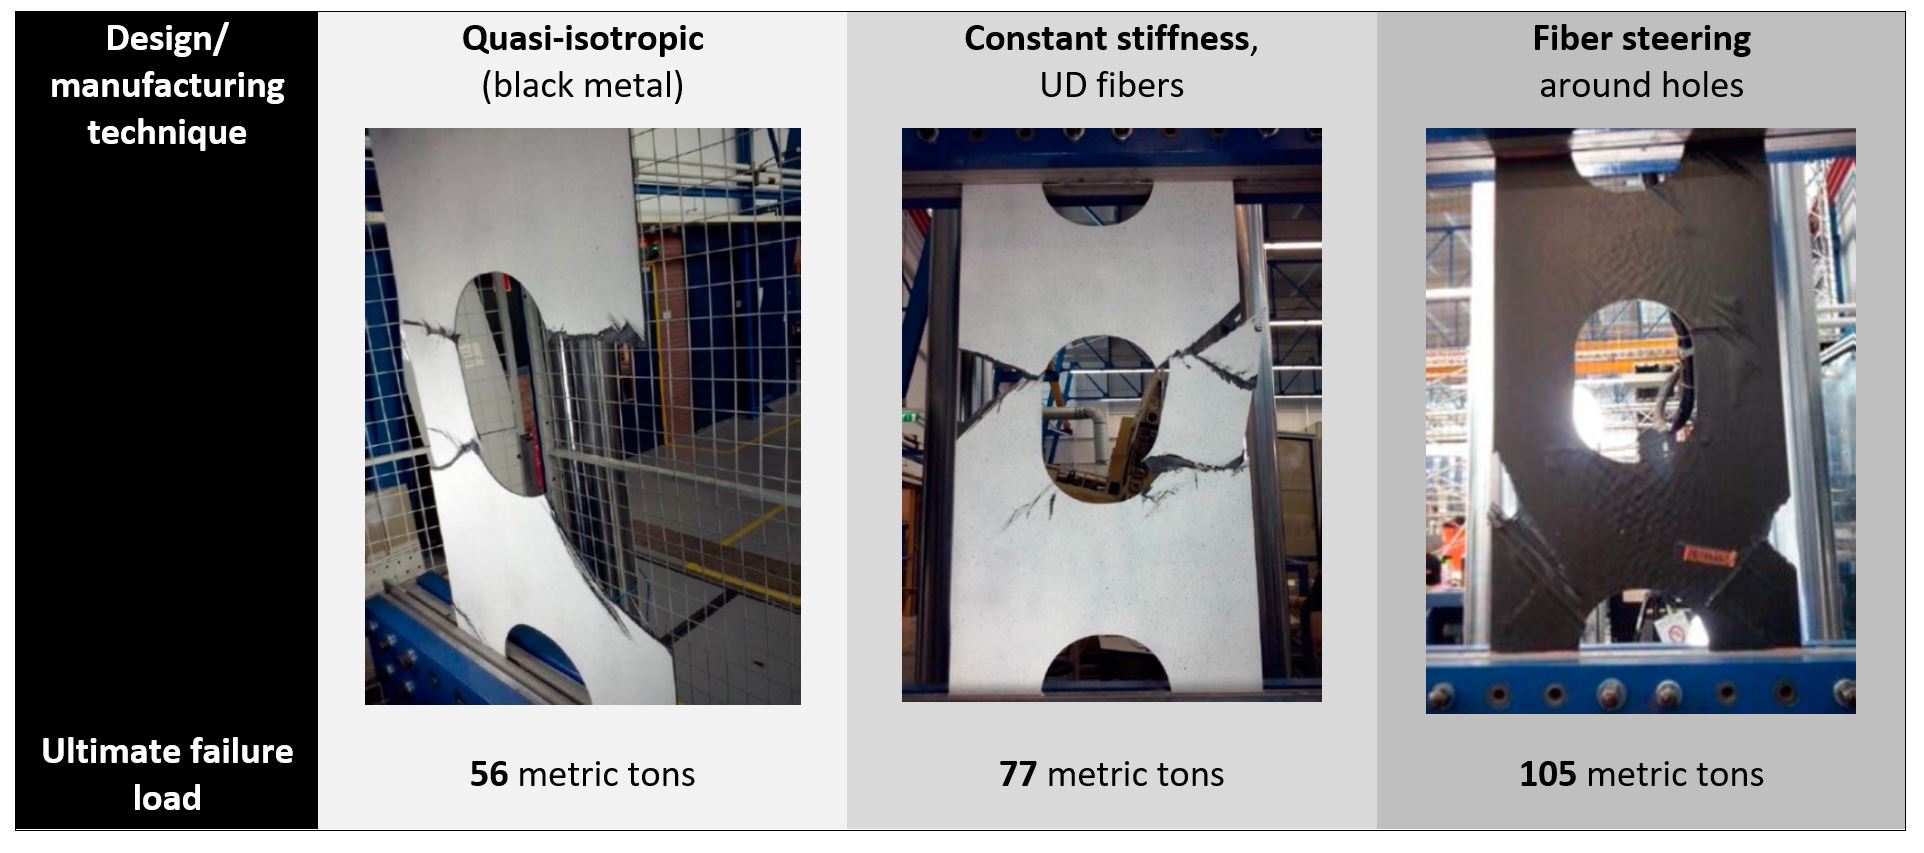
同氏は、同じ厚さと重量の複合材サンプルを製造する3つの異なる技術を示し、それぞれにCNC加工で穴を開けています(下表参照)。圧縮試験では、ファイバーステアリングで作ったサンプルの極限圧縮荷重が、準等方複合材(「ブラックアルミニウム」)の2倍、一定剛性UDラミネートより30%高いとしています。「したがって、ファイバーステアリングは強力なツールです」とアントノフ氏。「Anisoprintingはファイバー体積率と生産性の向上に伴いAFPファイバーステアリングへ進化し、AFPもより柔軟性を持って我々に近づくでしょう。」
アントノフ氏が言う「柔軟性」とは、三次元空間で任意の経路にファイバーを配置できる程度の尺度です。連続繊維3Dプリントを商業化するもう一つの企業Arevoは、この種の柔軟性を持つと主張しています。「Arevoの技術は、Coriolis、Automated Dynamics、ElectroimpactなどのAFP企業とそれほど変わりません」とアントノフ氏。「単に小型化し、薄く幅広いテープの代わりに太く狭いテープをレーザーAFPヘッドで使用しているだけです。すべて同じです。」Arevoの3Dプリント技術は当初からロボットベースです。Anisoprintの技術はロボットプラットフォームへ移行するにつれどう変わるのでしょうか?
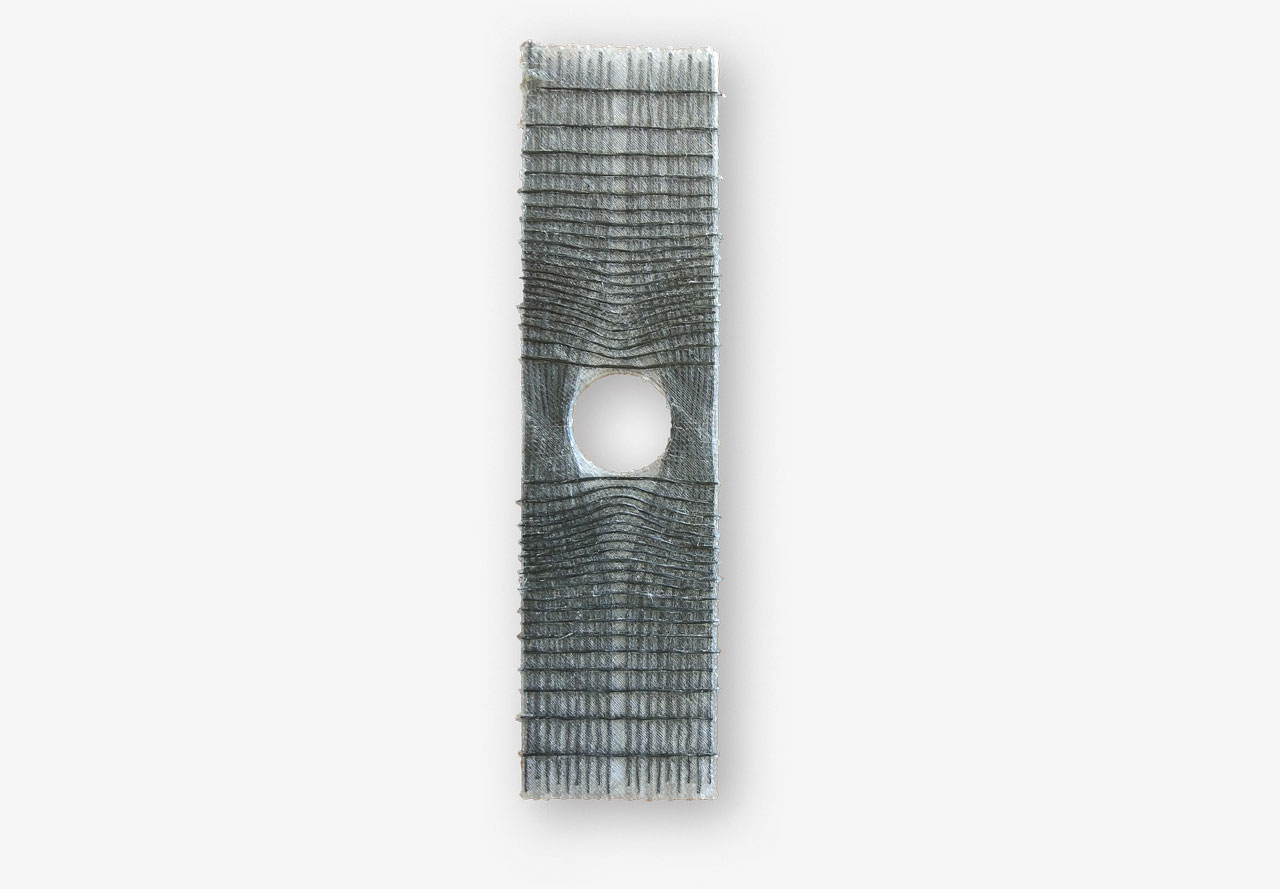
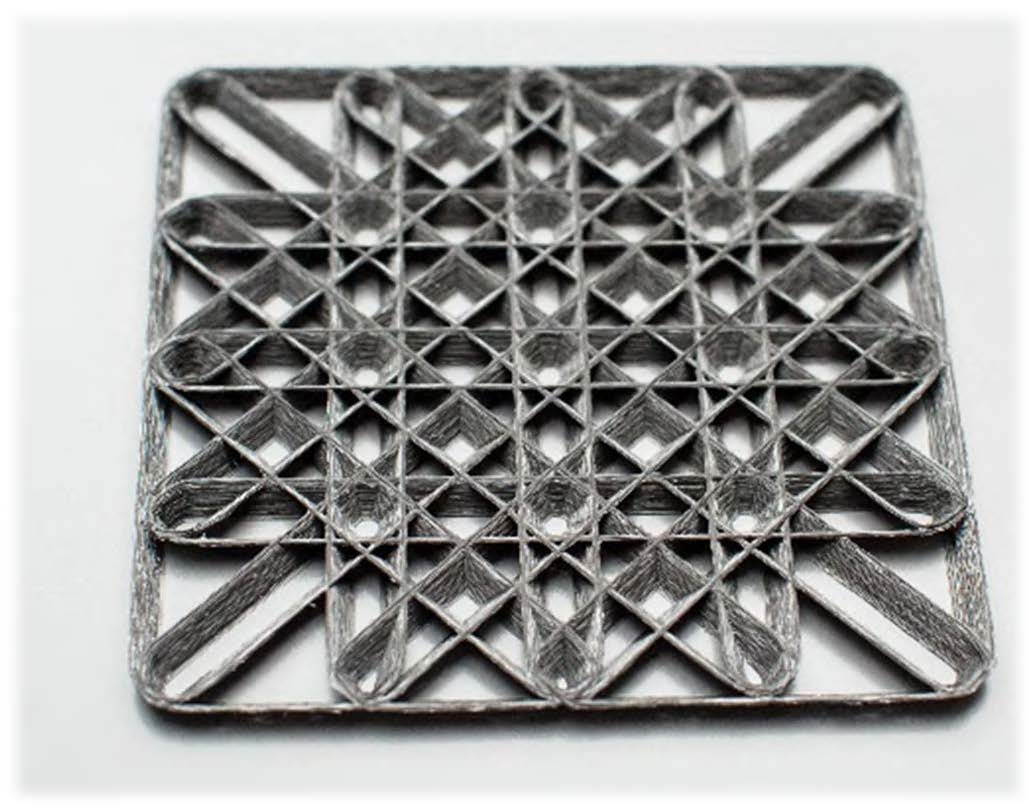
ファイバーステアリングを用いたAnisoprint 3Dプリント複合材サンプルの例。
Anisoprintの歴史とTS-TPアプローチ
アントノフ氏と共同創業者たち(アンドレイ・アザロフ氏、アレクセイ・ハジエフ氏、ミハイル・ゴルベフ氏、ザファー・ギュルダル氏)は、2011年設立のモスクワ西部にある新しい大学、スコルコボ科学技術研究所(Skoltech)にいました。2014年、アントノフ氏はSkoltechの新しい複合材技術センター構築に取り組みながら3Dプリント開発を開始。当時の複合材センター長はザファー・ギュルダル氏で、2015年にサウスカロライナ大学のマクネアセンターへ戻りました。同センターは現在、複合材と連続繊維3DプリントのR&Dで知られています。
「ザファー・ギュルダル氏が去ったとき、Skoltechからスピンオフすることを決めました」とアントノフ氏は説明します。「2015年夏までにCFCプリントヘッドのプロトタイプを開発しました。次の目標はデスクトッププリンターの開発でした。」
Anisoprintは2017年にComposerデスクトッププリンターを発表しました。Markforgedの連続繊維プリンターと同様に、AnisoprintのComposerは2つのプリントノズルを使用します:一つは連続繊維強化用、もう一つはプラスチックマトリックス用。ガラス製プリントチャンバー内にあり、ガラス製プリントベッドは120℃まで加熱可能で、収縮の影響を最小化できます。現在2サイズで提供されています:
- A3(420×297×210mm)
- A4(297×210×147mm)
標準ノズル径0.4mmで、Composerのプリント速度は非強化時10〜80mm/秒、連続繊維強化時1〜20mm/秒とされています。AnisoprintはPLA、PETG、ABS、ナイロン、PCなど多くのプラスチックを押出可能で、独自の複合材カーボンファイバー(CCF)材料で強化でき、最近複合材玄武岩ファイバー(CBF)プリント材料も発売しました。
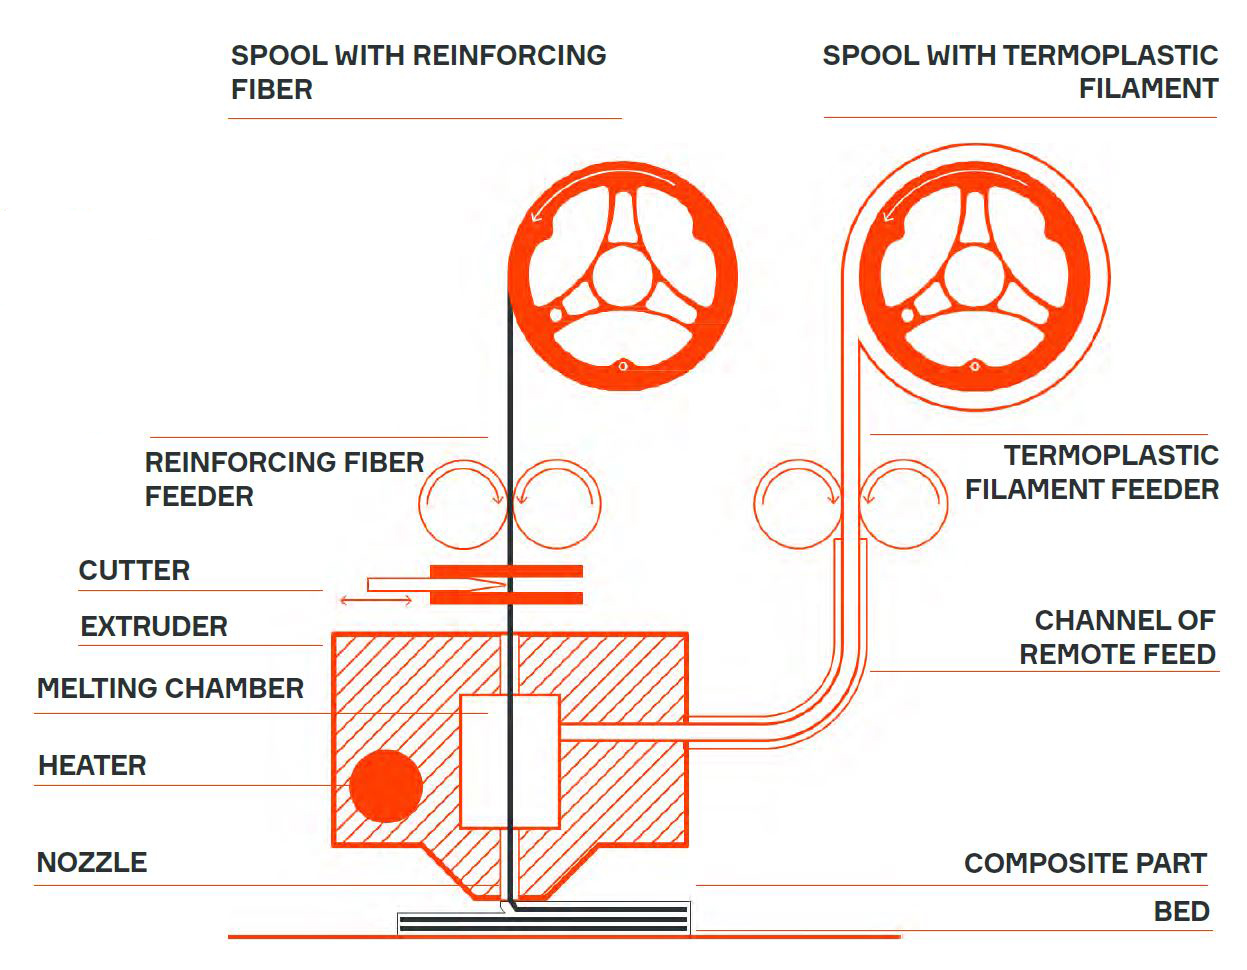
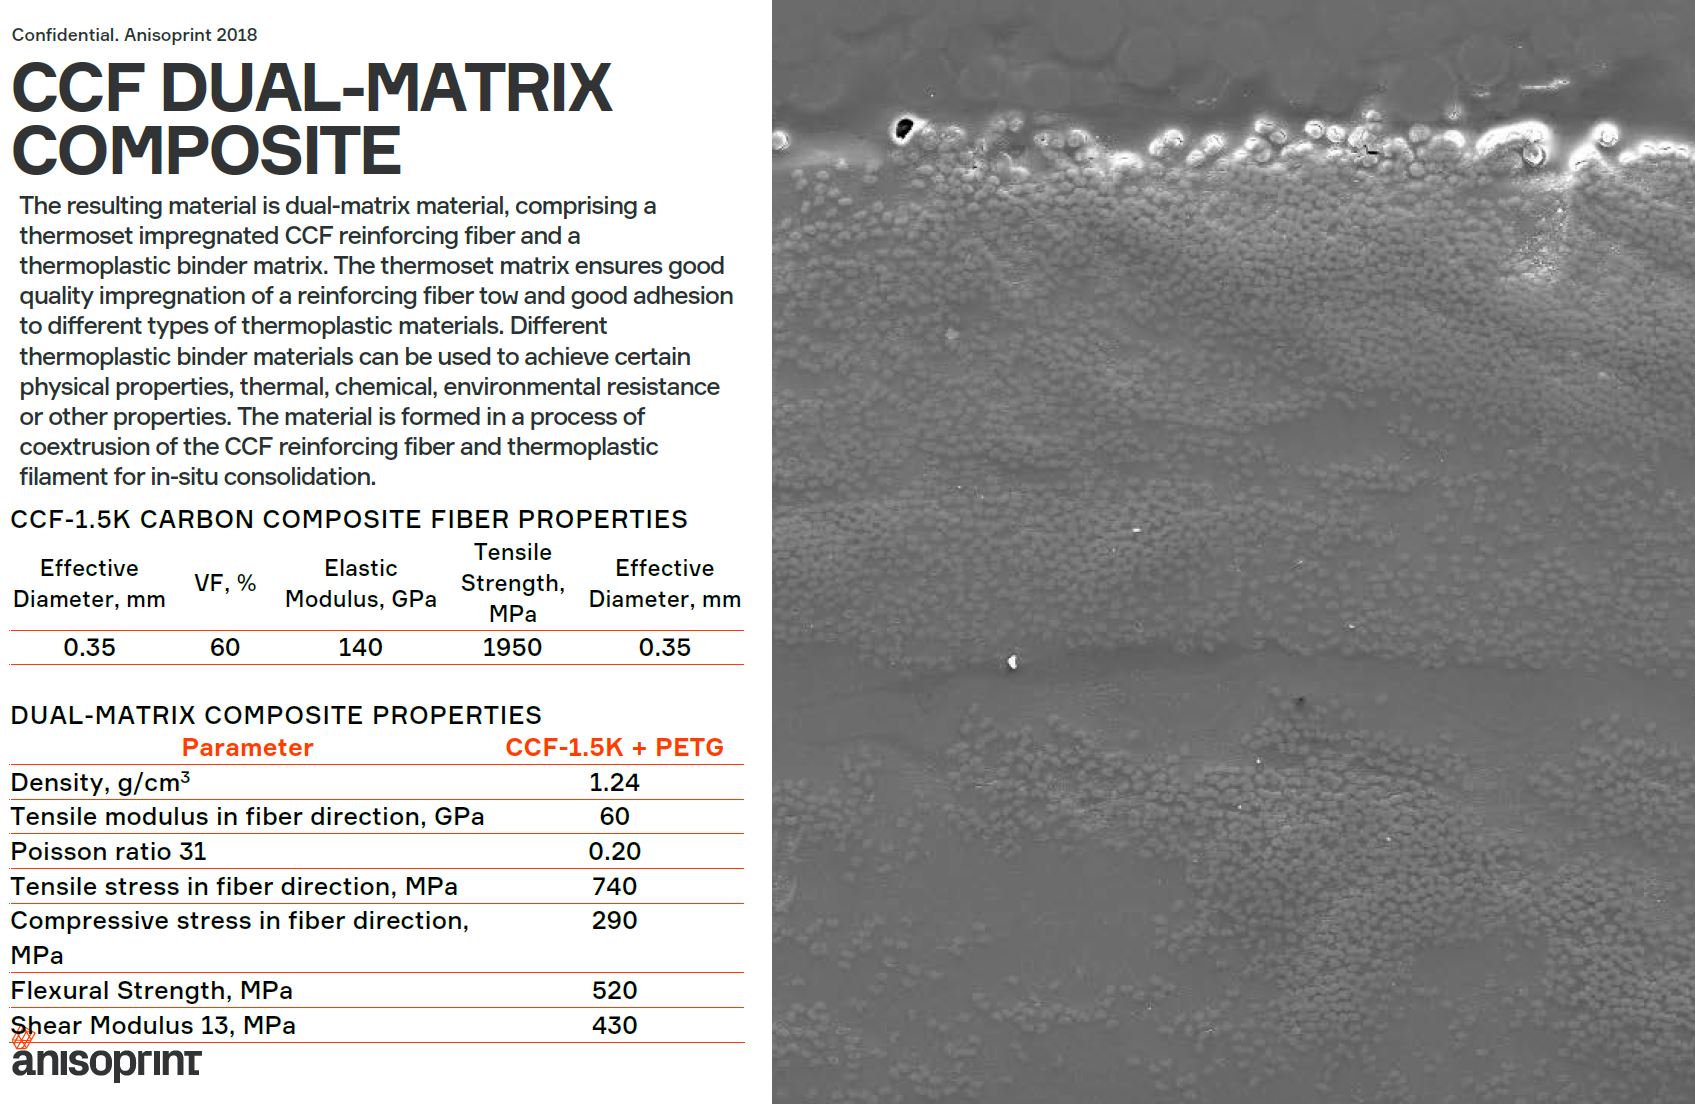
しかし、Anisoprintは他の連続繊維3Dプリント技術と大きく異なります。連続繊維強化材をまず熱硬化性ポリマーで含浸させ、プリント時に溶融熱可塑性フィラメントへ押出するからです。「この二重マトリックスアプローチにより、低気孔率、ファイバーとポリマーの良好な密着性、優れた機械的特性が確保されます」とアントノフ氏は強調します。
同氏は続けます。「プロトンMロケットペイロードアダプター用フィラメントワインディング異方格子の発明者、V.V.ヴァシリエフ氏が我々のアドバイザリーボードにいますが、この熱硬化性-熱可塑性(TS-TP)デュアルマトリックス材料のアイデアが、単一熱硬化性または熱可塑性マトリックスよりメリットがあることを実証しました。熱硬化性マトリックス材料は脆性の問題があり、ファイバーが破壊するよりずっと早い段階でマトリックスがクラックし始めます。ヴァシリエフ氏はデュアルマトリックスアプローチでこれを緩和できることを証明しました。」
Anisoprintが使用する熱硬化性樹脂は多成分エポキシで、最終プリントラミネートのファイバー含有率はミュンヘン工科大学(TUM)の試験で最大45%に達します。
Anisoprintの特許出願中の提供内容には:
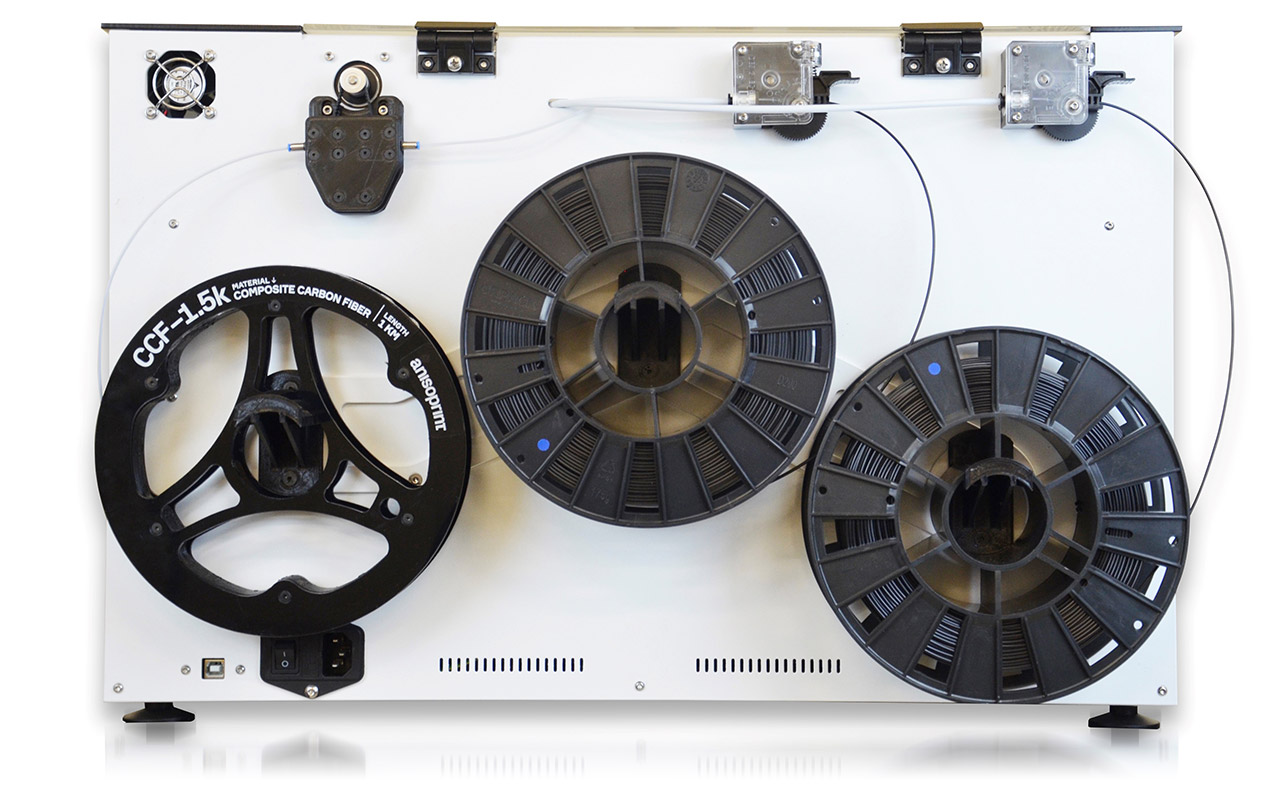
複合材ファイバー共押出(CFC)技術:アディティブマニュファクチャリング用、異なる熱可塑性ポリマーを連続繊維で強化(カーボン、玄武岩など)、工具も後処理も不要な自動化シングルステージプロセスでコンソリデート・硬化。
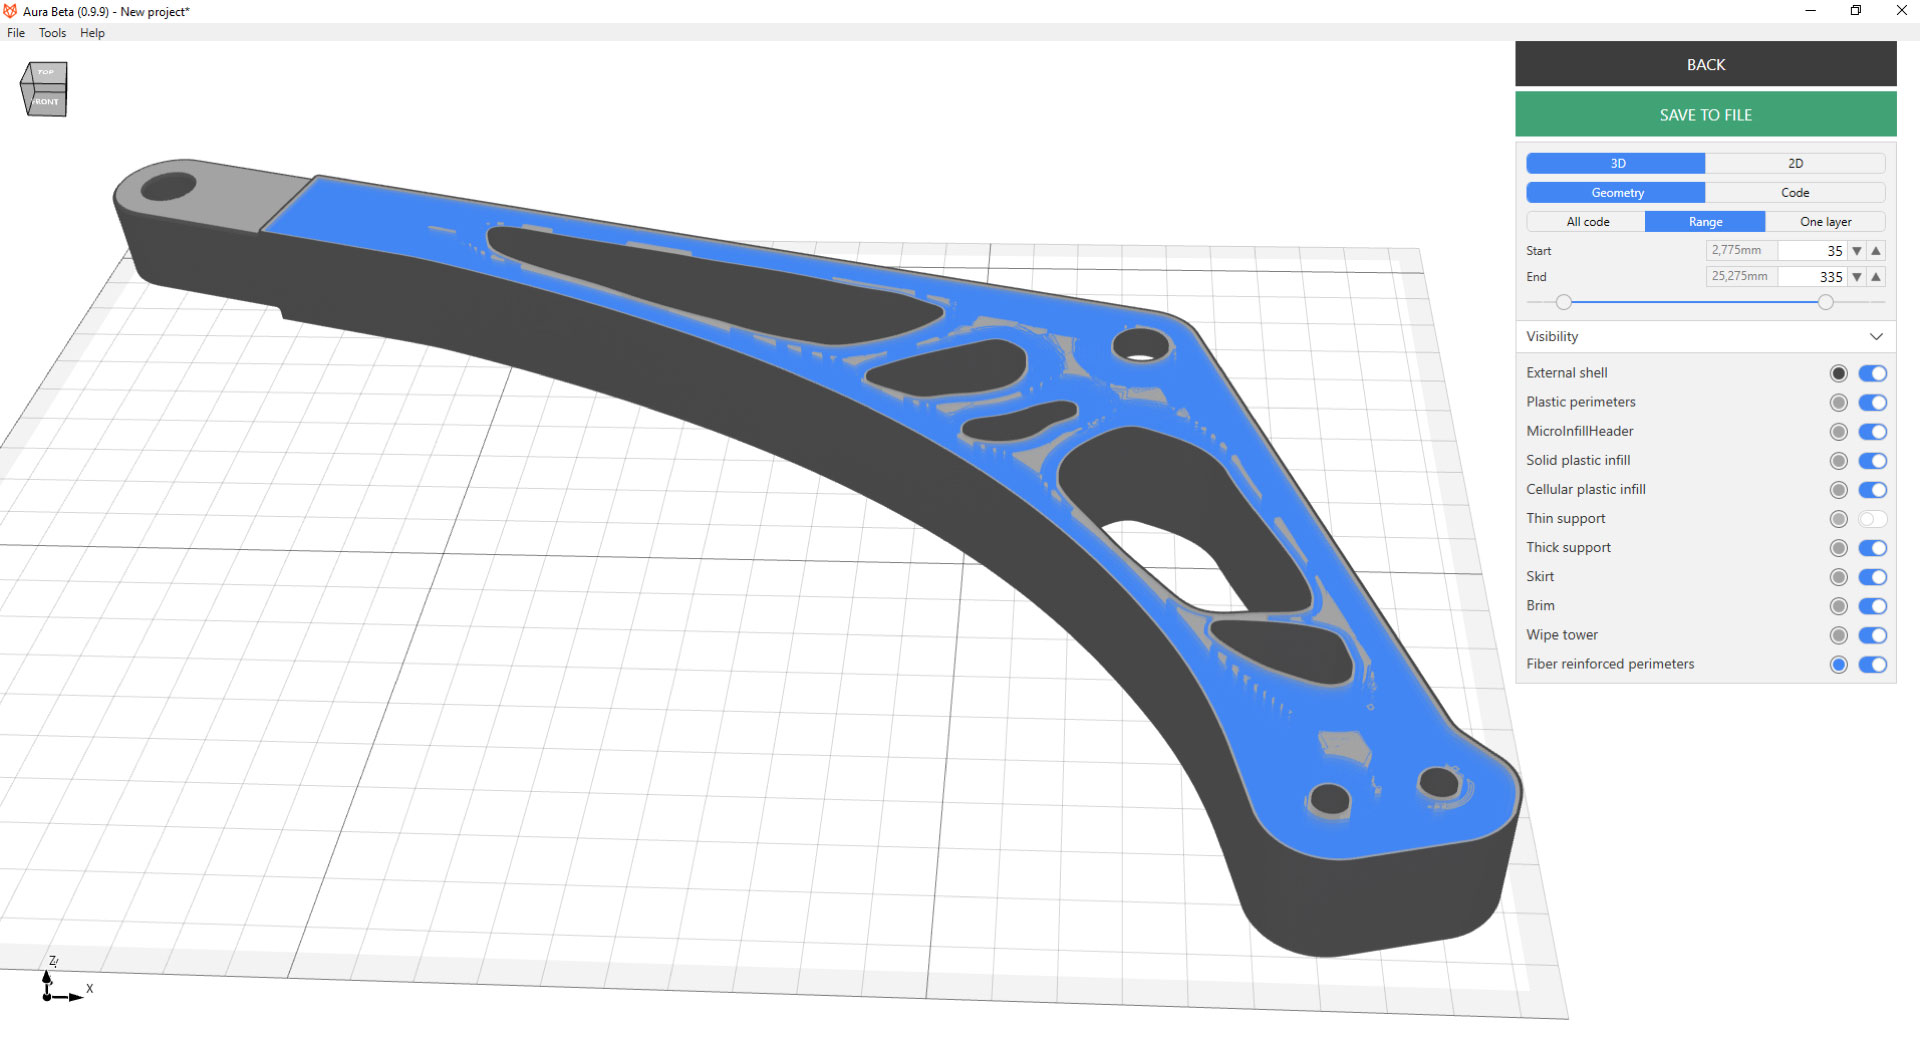
Auraスライサーソフトウェア:Composer CFCプリンターおよび従来のFFFプリンターで部品製造するための3Dモデル準備。
Composerデスクトップ3Dプリンター:3サイズ(A4、A3、A2)で提供。
PROM産業用プリントシステムファミリー:ロボットとガントリー オプション、2020年から商業提供開始。
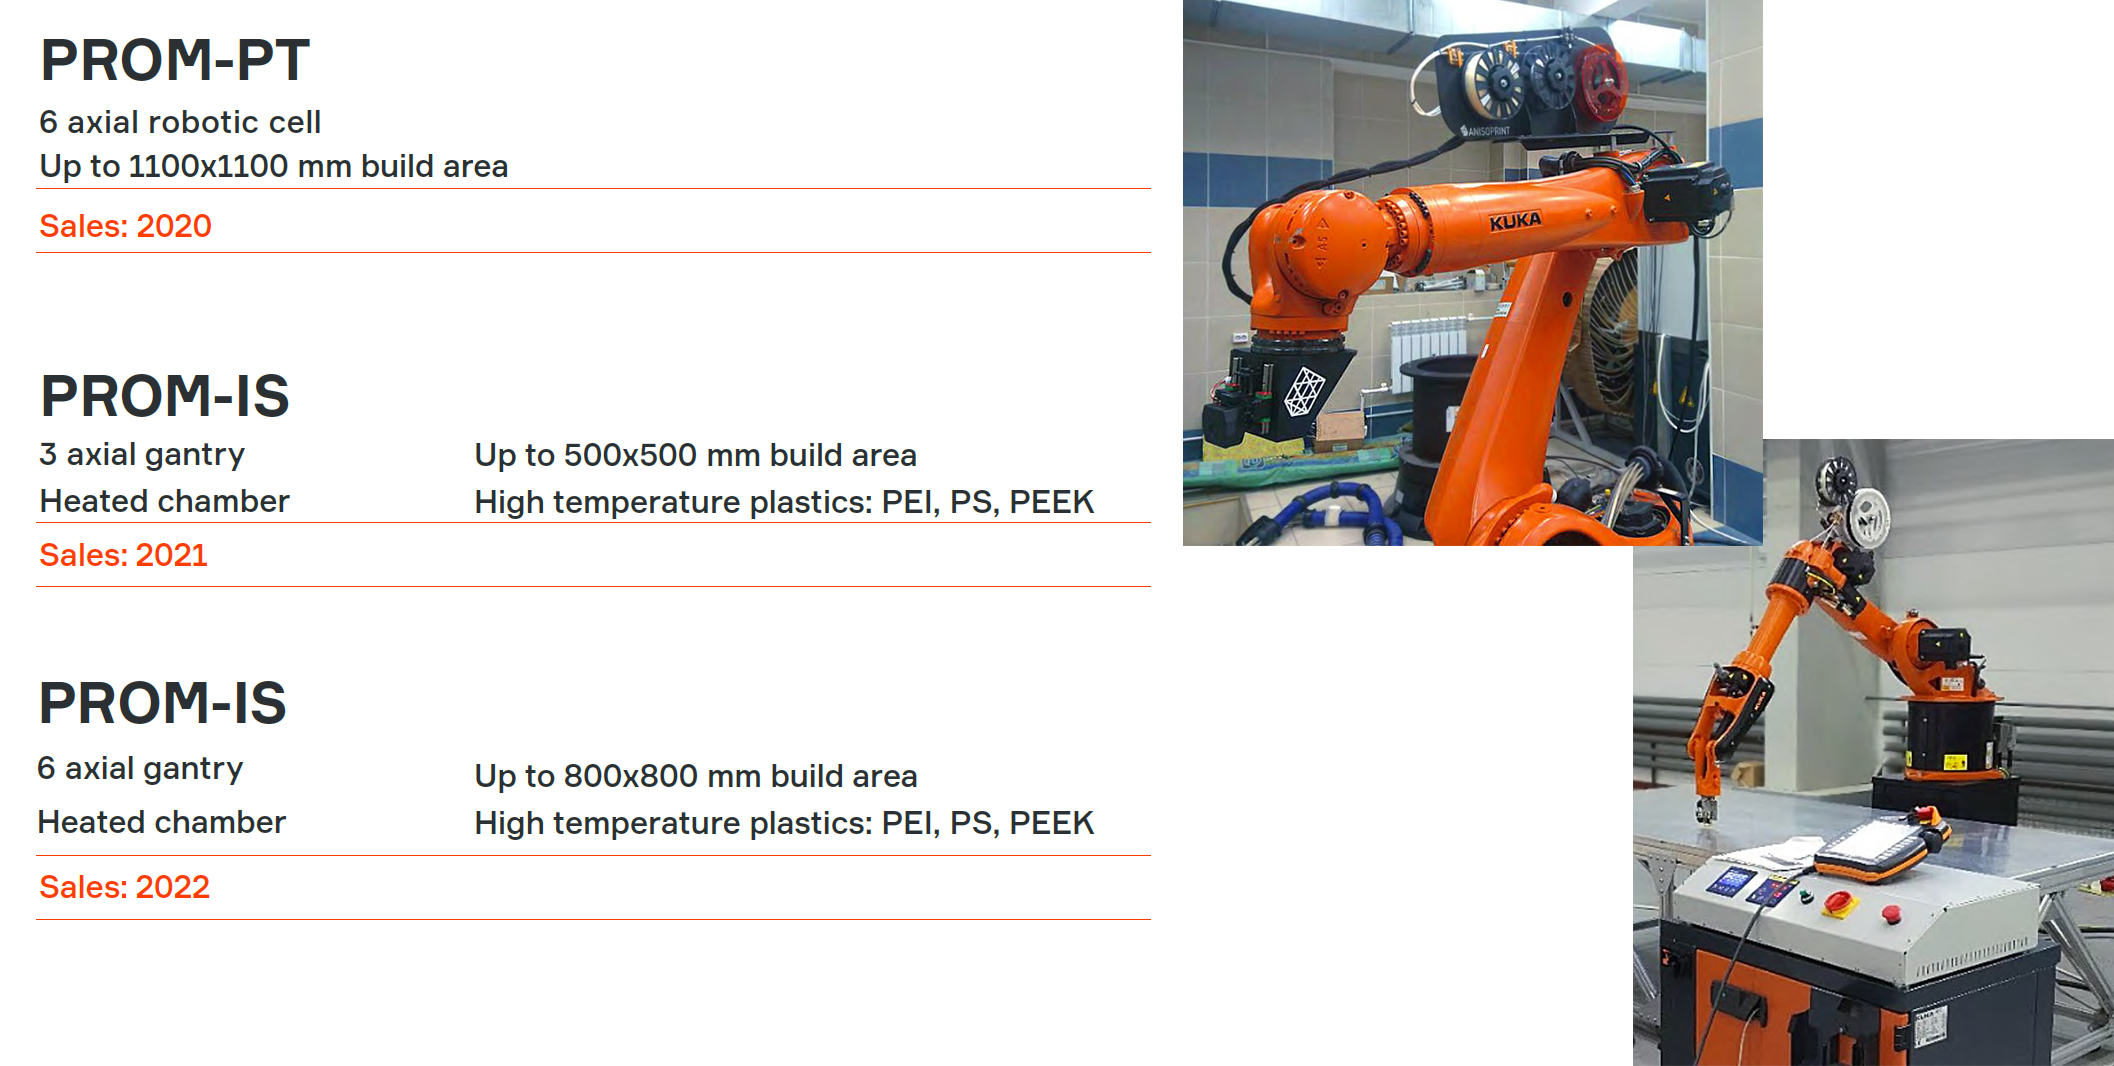
ロボット開発 vs デスクトップ
「ロボットには異なるプリントヘッドが必要です。プリント中に制約のある空間にフィットし、到達するためヘッドを動かす必要があるからです」とアントノフ氏は説明します。「2D平面では問題になりません。だが3D空間では、既に構造がある場所にファイバーを置く必要があります。理想的なアクセシビリティは針で達成されます。なので妥協点、より針のようなプリントヘッドが必要です。」
他の違いとして、産業用制御を挙げます。「デスクトッププリンターはArduinoなどの民生用エレクトロニクスベースです。だが大型ロボットシステムでは、産業用モーション制御とインターフェース、レーザー測定などのインシチュ品質保証(Markforgedが大型機で搭載)が必要です。加熱/冷却センサーと制御の変更も必要です。これらすべてに時間とリソースがかかり、過去2年間の優先順位はデスクトップマシン開発でしたが、今ロボットシステムにも取り組んでいます。」
ソフトウェア:Aura
アントノフ氏はAnisoprintのソフトウェアを柔軟で、初心者から上級者まで対応可能と説明します。「ソフトウェアは使いやすいですが、R&Dラボがプリントパラメータを変更できることが重要です」と同氏。顧客にはMFPA研究所(ドイツ・ワイマール)、Brightlands Materials Center(オランダ・ヘレーン)、ミュンヘン工科大学、Schunk Carbon Technology、Airbus、BMWなどのメーカーが含まれます。
Anisoprintが3Dプリントした複合材マイクロサテライト部品、軽量金属比で最大45%軽量化達成。
継続的ソリューションのためのパートナーシップ
オープンマテリアルプラットフォームを掲げるAnisoprintは、新しいプリント材料と部品のための更なるパートナーシップ開発も模索しています。6月、マルタ拠点のThought3Dと協定を結び、同社のMagigoo接着剤を使用することになりました。これらは最初のプリント層をプリントベッドに固定し、パーツ剥がれを防ぎます。「悪い最初の層密着はプリントパーツを台無しにする最も一般的な問題の一つで、必ずしもビルド開始時とは限りません」とアントノフ氏説明します。「これは特にオープンマテリアルシステムで重要で、顧客が異なるタイプの熱可塑性樹脂を選べます。それぞれ異なるプリントパラメータを必要とするため、Auraスライサーソフトウェアに複数の最初の層設定を導入しました。これがまた、すべてのComposerボックスにMagigooスティックを同梱し、顧客が最初の層密着の適切なソリューションを手元に持てるようにする理由でもあります。」
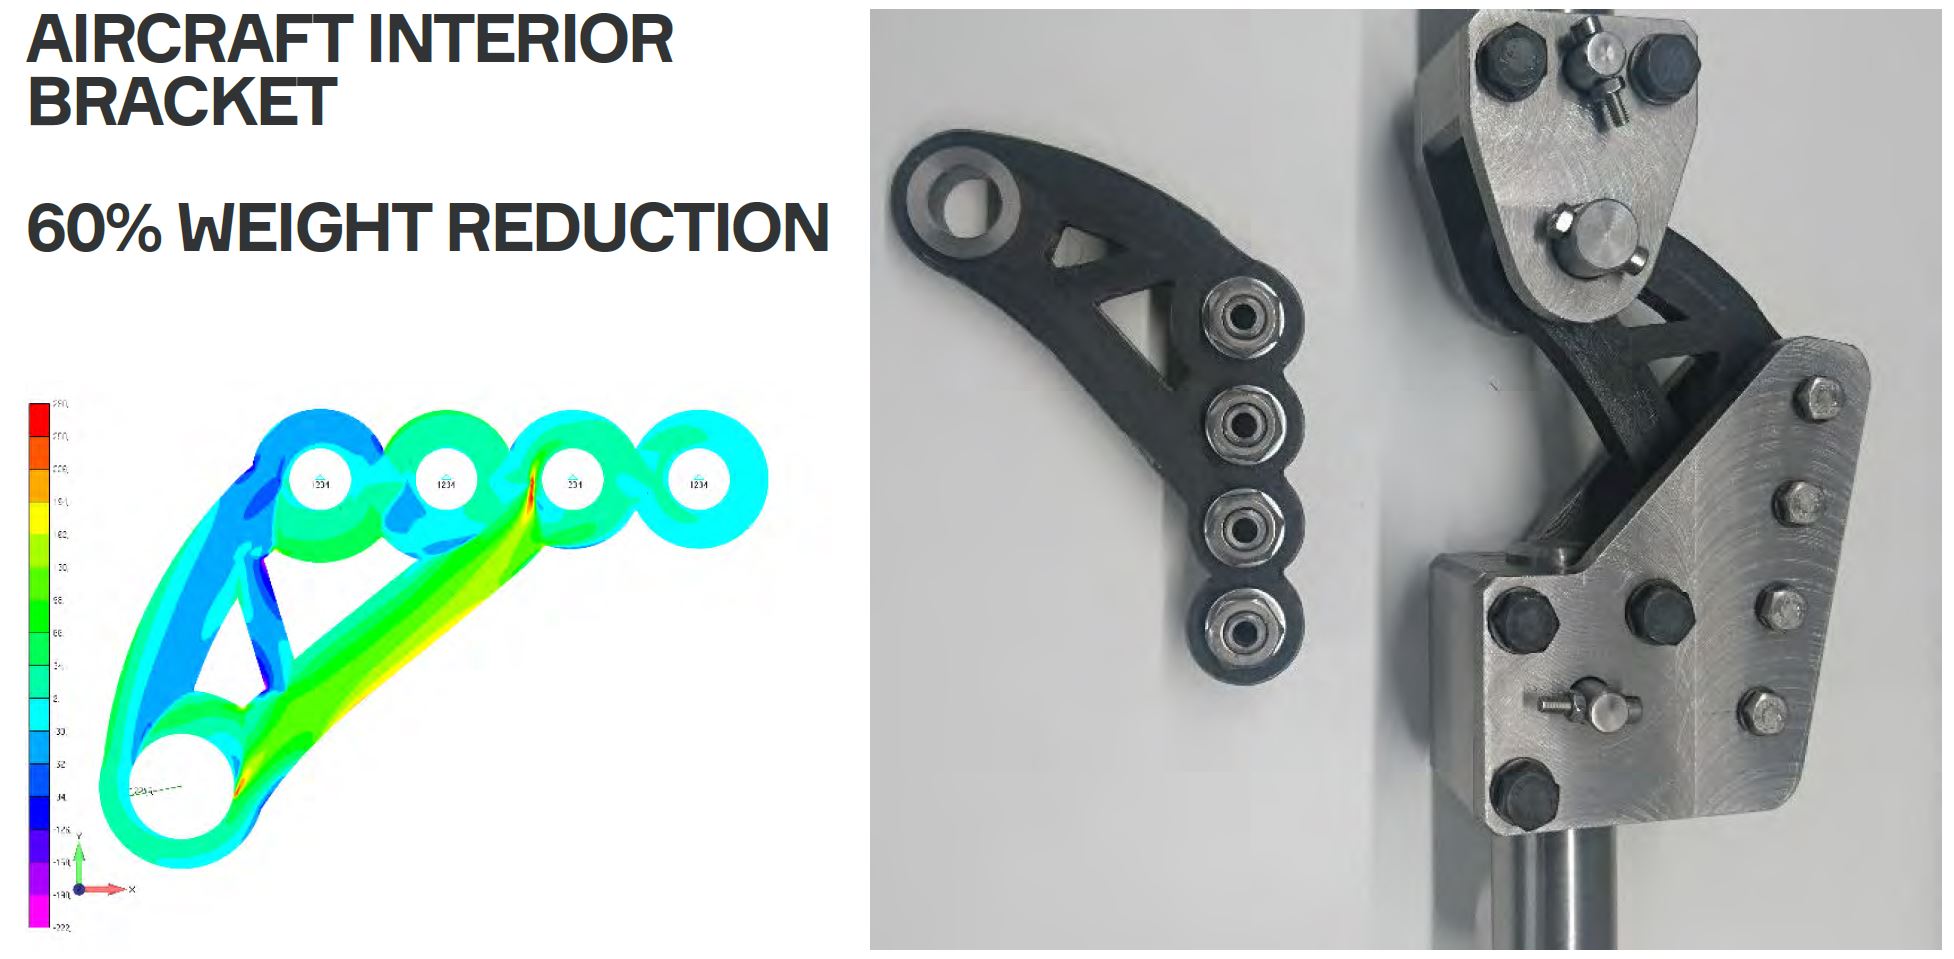
Anisoprintingの応用
Anisoprintは、航空宇宙からコンシューマー製品、ヘルスケアまで多くの分野で技術適用可能としています。一例は、1.5トンの荷重を支える航空機シートサポートで、アルミニウム比40%軽量化。平均的な単通路旅客機に100個あるこの器具で、燃料と総合運用コストの大幅な節約につながります。
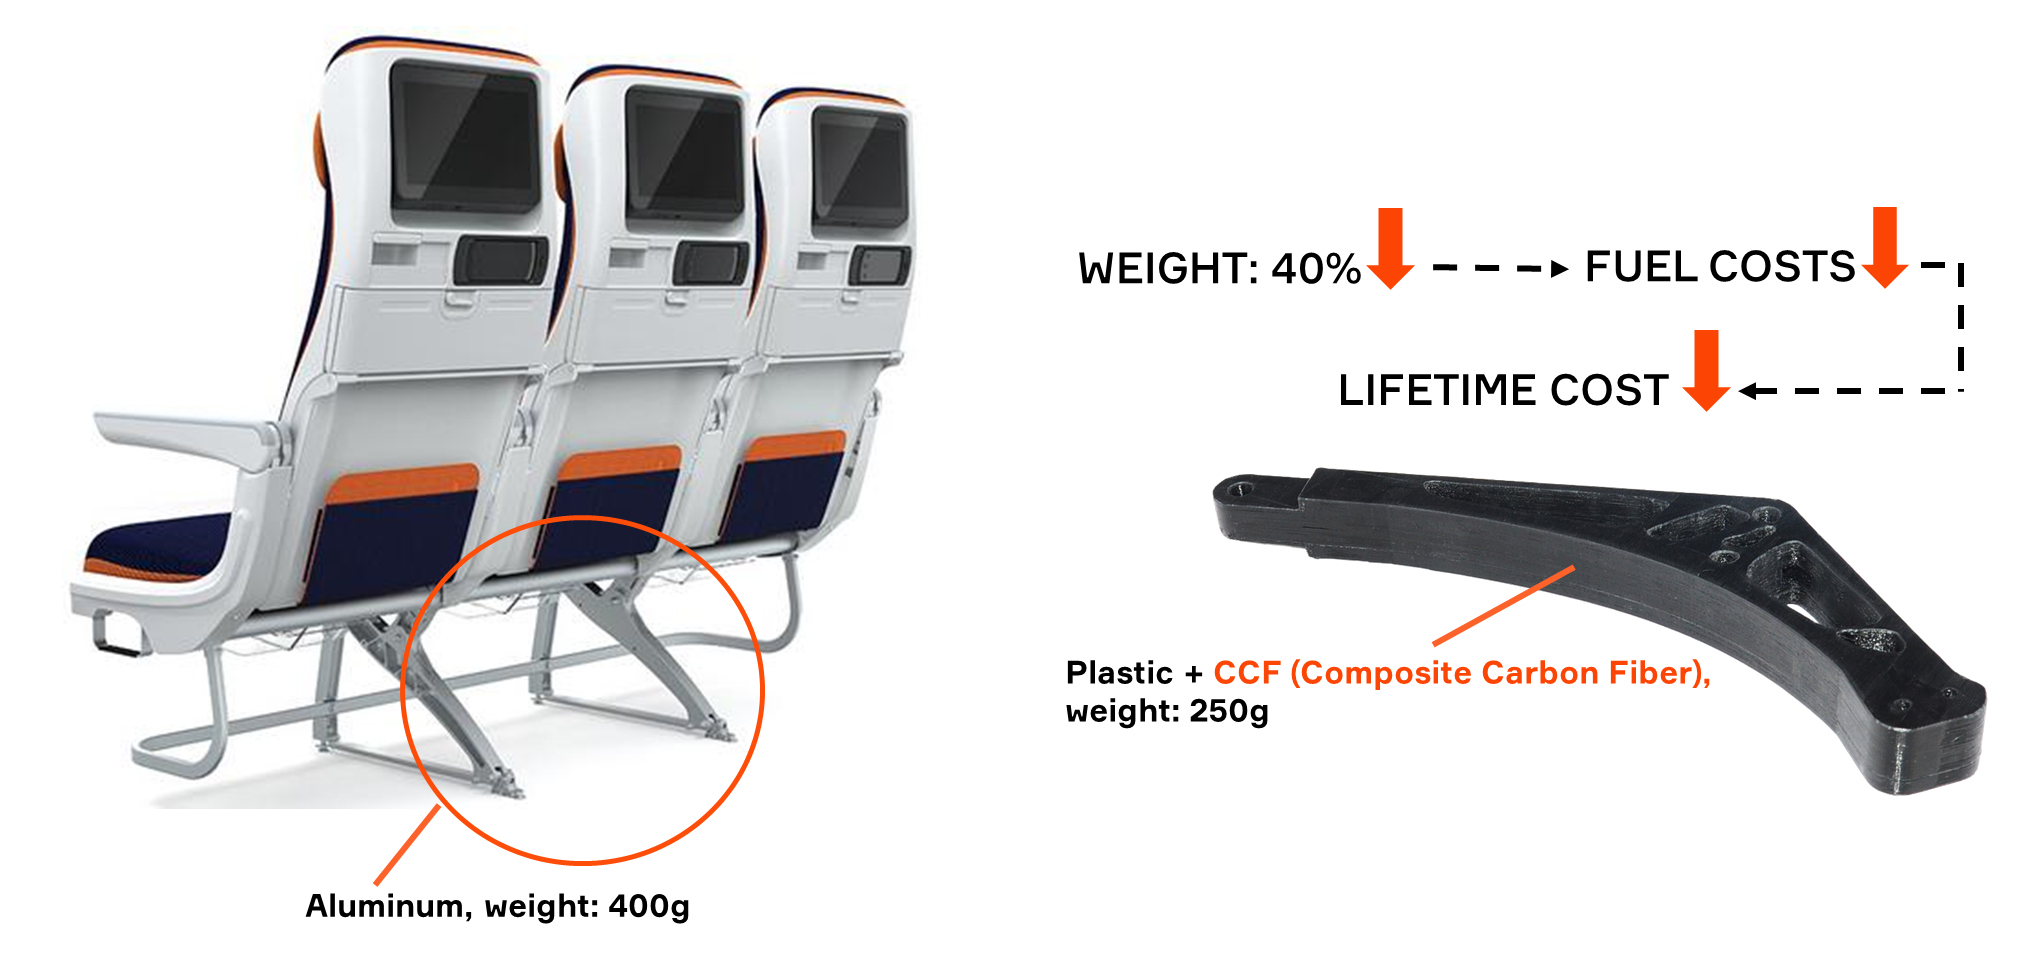
Anisoprint 3Dプリント複合材航空機シートサポート、アルミニウム比40%軽量化達成。
もう一つの事例は、ヨーグルトポット成形用ピストンで、乳製品生産ラインで使用されます。このようなピストンは通常削り出しポリアミド製ですが、破損時の交換に3カ月かかり、その間生産ラインが停止します。Anisoprint Composerでプリントした部品は寿命が長く、生産ライン停止時間を3カ月から24時間に短縮できたと報告されています。
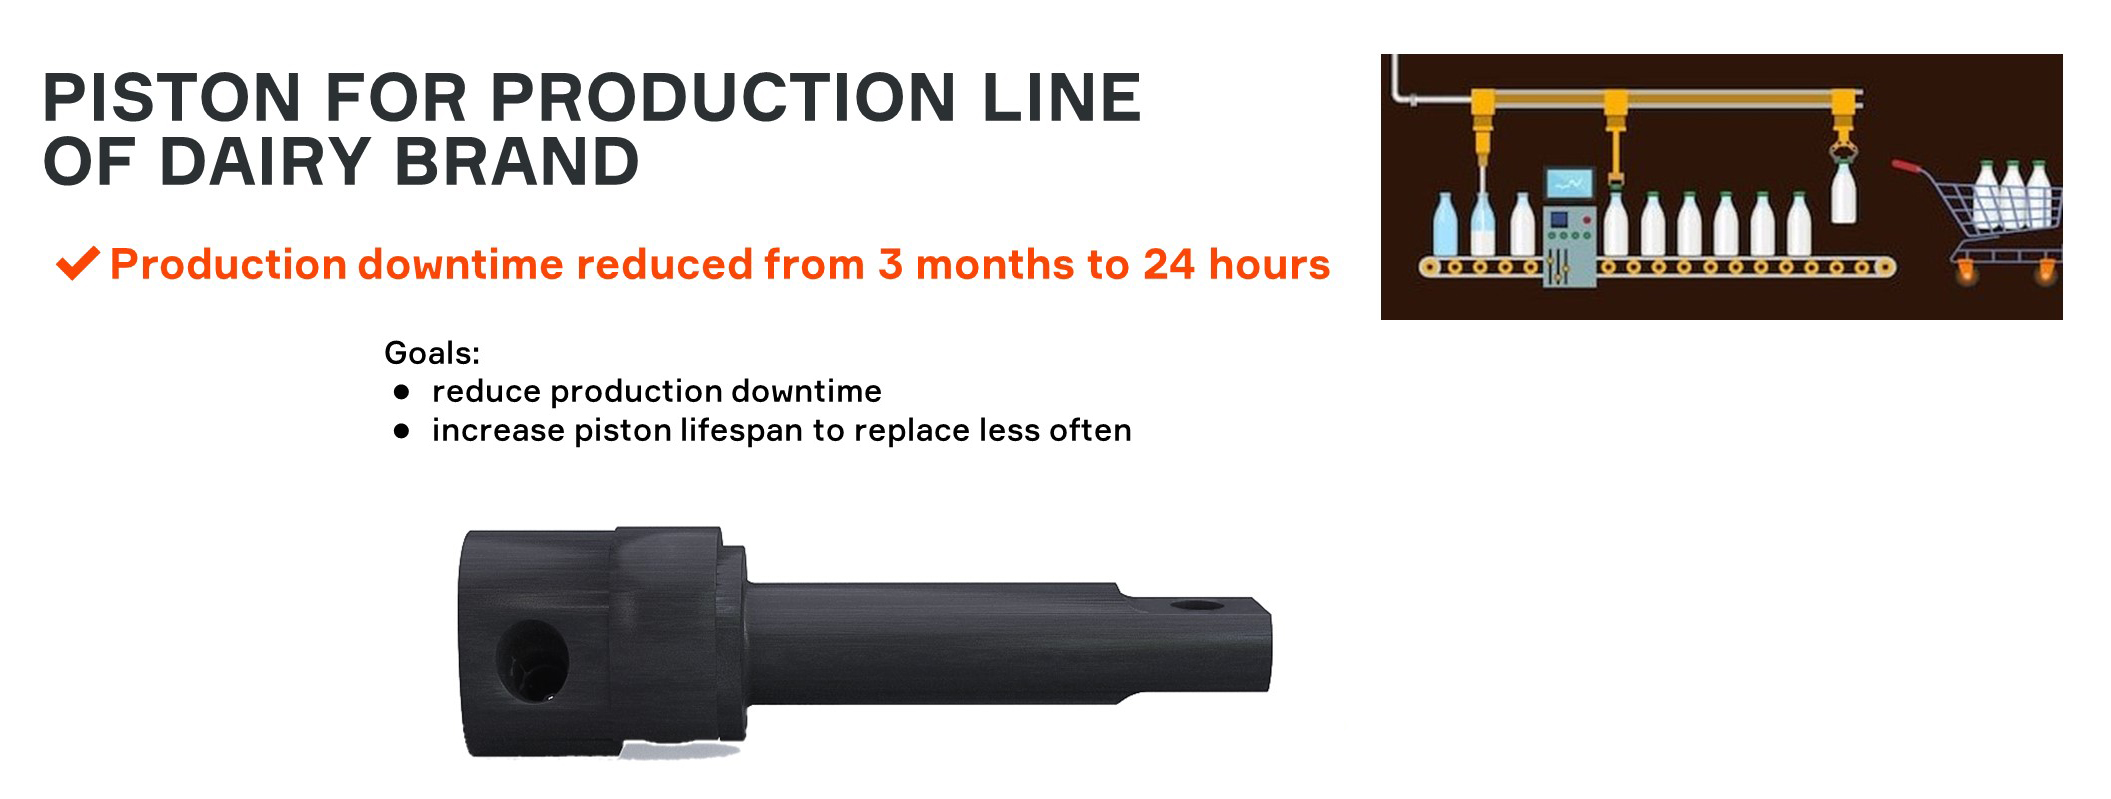
Anisoprint、乳製品生産ライン部品の要件を3Dプリント複合材ピストンで満たし、交換時間を大幅短縮。
「Anisoprintingは複合材ファイバー共押出により、最適な複合材構造の設計と生産を可能にします」とアントノフ氏。「熱可塑性ポリマーが連続繊維で強化され、シングルステージ・完全自動化プロセスでコンソリデート・硬化、後処理不要。その結果、従来の金属とプラスチックより数倍強く、軽く、安価で、従来複合材よりも優れた部品が得られます。」
樹脂
- 積層造形ワークフロー調査:あなたの知見を共有ください
- エピソード3:最先端3D印刷トレンド——交換部品、医療進歩、大気品質
- 複合材料の積層造形:航空宇宙・防衛分野を前進させる
- 積層造形による電子機器生産の変革
- 積層造形が航空宇宙産業にもたらす革新とコスト効率
- アディティブマニュファクチャリングがMRO運用を変革する理由
- 代表的な5つの積層造形(3Dプリント)プロセスを解説
- 積層造形 vs 減法製造:違いと3Dプリント成長の理由
- ヘンケル、3Dプリント革新を加速するオープンマテリアルプラットフォームを発表
- 複合材製造を再定義するトップ10ブレークスルー
- 複合材製造:航空宇宙・エネルギー・ヘルスケアを先導する先進材料