



シボレー・シルバラード2019:軽量熱可塑性バンパーブラケットで性能向上

GMの2019年型シボレーシルバラードピックアップには、目立たないが非常に効果的な場所でコンポジットの新しい構造用途が採用されています:スチールバンパーの裏側、左右フロント側です。ハイブリッド熱可塑性コンポジット/金属ブラケットは、限られたパッケージスペースで質量削減、モーダル・応力・疲労・衝突試験での同等以上の性能、腐食と保証リスクの低減、大幅な部品統合を実現しています。すべての写真提供:ゼネラル・モーターズ社
フルサイズピックアッププログラムに携わるOEM設計エンジニアにとって、その仕事は容易ではありません。一方では、これらの車両を可能な限り安全で、機能豊富で、燃費効率の良いものにしたいと考えます。他方では、特に建設業や農業の顧客は毎日車両を酷使し、何が耐久性のある材料で何がそうでないかについて確固たる考えを持っています。彼らはスチールを知り、信頼しています。コンポジット? たぶん、そうではないかもしれません。
クリス・ヒオ氏(ゼネラル・モーターズ社[GM、米国ミシガン州デトロイト]フルサイズピックアップ担当リード設計リリースエンジニア)と彼のチームが最新世代のシボレーシルバラードピックアップの作業を開始したとき、車両質量削減のために金属からコンポジットへ転換できる用途について議論しました。
2019年型では、スタイリングされたバンパーインパクトバー——スタイリングされたA面表面と仕上げ(クロムメッキまたはボディ同色塗装)を持つプレススチールバンパー——を車両の前後で維持することがすでに決定されていました。スタイリング主導の形状とスチールシェルの質量のため、このようなバンパーは通常、バンパーを車両フレームに接合し、GMのバンパー耐久性、車両損傷性、衝突性能、パッケージング要件を満たすために、1つ以上のスチール補強ブラケットを必要とします。この場合、バンパーの左右コーナーを覆う一対のブラケットが使用されていました。チームメンバーは、これらの重く複雑なマルチピースプレス部品を、性能や耐久性を犠牲にすることなく、より軽量なものに転換できないかと考えました。
「バンパーの金属スキンを維持しながら、隠れたコンポーネントを軽量材料に転換する方法を議論しました」とヒオ氏は振り返ります。「バンパーのような重い部品を保持するには頑丈なブラケットが必要で、バンパーとブラケットの両方が車両の寿命を通じて性能を発揮しなければならないため、これは挑戦になるとわかっていました。また、これらのブラケットは要求の厳しいオフセットバリア衝突試験をクリアするための鍵であり、金属でもそれらはパスが難しい試験です。」
最初の挑戦
挑戦を恐れず、GMチームは取り組みを開始し、車両指定のバンパーサプライヤーであるフレックス・N・ゲート社(FNG、米国イリノイ州アーバナ)を早期に巻き込みました。当初、外装スタイリングがまだ最終決定段階だったため、合同チームは1年間、業界の選択肢を調査し、機能しそうなアプローチについて議論しました。「最終スタイリングによって使用する設計とアプローチが変わる可能性があったため、適切なタイミングを待っていました」とヒオ氏は説明します。
「別の会社が、構造部品ではない非常に小さなブラケットをトラックバンパーでコンポジット化していた事例があり、そこからスタートできました」と、FNGエンジニアリンググループマネージャー・R&Dプラスチック/金属のスティーブ・ペルッカ氏は付け加えます。FNGはすでに乗用車で構造金属部品を熱可塑性コンポジットに転換する豊富な経験を持っており、それがチームに前進の自信を与えました。
設計上の考慮事項
ピックアップの外装設計が固まると、合同チームはブラケット独自の設計作業を、要望と必要事項のリストとともに開始しました。ベンチマークブラケットは、炭素鋼より高い機械的特性と改善された耐食性を持つ高張力/低合金(HSLA)鋼からプレス成形されていました。ブラケットの公称厚さは3ミリメートル、各重量は4.362キログラムでした。まず、コンポジットブラケットは概ね同じパッケージスペース(バンパー裏側の限られたスペース)に収まる必要がありました。したがって、部品厚みが大幅に増さない十分な強度を持つ材料が必要でした。
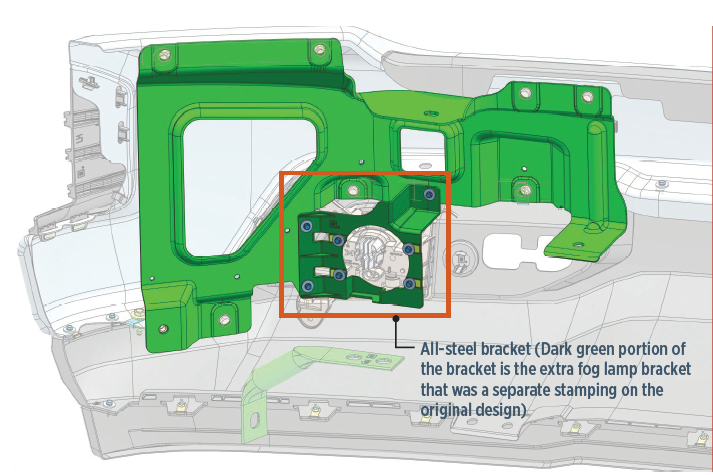
第二に、フロントバンパーは通常、車両前面のコーナーを覆うように回り込み、デザインスタジオが望むスタイリングキューを実現します。しかし、硬いスチールブラケットでフレームに固定されているため、高速衝突時にバンパーが内側に押し潰されてホイールに干渉し、ホイールの向きとステアリングのロックに悪影響を及ぼす可能性があります。衝撃側のホイールをできるだけ長く保護するため、衝突時にバンパーブラケットが破断・離脱することが望ましいです。一方、保証問題を避けるため、通常使用時には車両寿命を通じてバンパーが取り付いたままである必要があります。したがって、チームはこれらの競合するニーズのバランスをどう取るかを決定する必要がありました。
チームが解決したいもう一つの問題は、スチールの成形限界により、ベンチマークブラケットをフォグランプ保持形状にできなかったことです。これにより、もう一対の重い金属ブラケットが必要でした。可能であれば、フォグランプ支持機能をコンポジットブラケットに統合したいと考えました。
さらに、ブラケットを通過するワイヤーハーネスのピンチポイントを避け、ワイヤーハーネスとワイヤーの摩耗・断線(ヘッドライトやファンなど重要機能のショートにつながる)を防ぐことも重要でした。金属ブラケットではワイヤー通過用の穴を開けるために追加のパンチング工程が必要となり、設計自由度の制約から工具コストが増大しました。したがって、この問題もコンポジットブラケットで解決したいと考えました。もちろん、車両組立工程を変更せずにコンポジットブラケットを使用できることも重要でした。自動車用途ではよくあることですが、コンポジットブラケットは理想的には金属ベンチマークより軽量かつ低コストであることが望まれました。最後に、現在利用可能なCAEモデルが、不連続繊維強化熱可塑性樹脂の高サイクル疲労/耐久性を正確に予測できるかという懸念もありました。
ハイブリッドアプローチ
要望リストを手に、チームは作業を開始しました。早期の決定事項は使用材料の選定——FNGが経験を持ち、GM承認済みの材料——でした。ロッテケミカル(韓国・ソウル)製の黒色40%繊維重量分率(FWF)長繊維ガラスポリプロピレン(LFT-PP)「Supran PP1340 GMW15890P」を選択しました。ブラケットは日光にさらされず、エンジン熱からも十分離れているため、タフなオレフィンポリマーで十分な耐熱性が得られます。高流動性・射出成形グレードで溶融流動指数(MFI)40を持ち、複雑形状への良好な充填を追加ゲートなしで実現します。追加ゲートは周囲材料より弱いノットラインを生じ、特に衝突試験をパスしなければならない構造部品では避けるべきです。
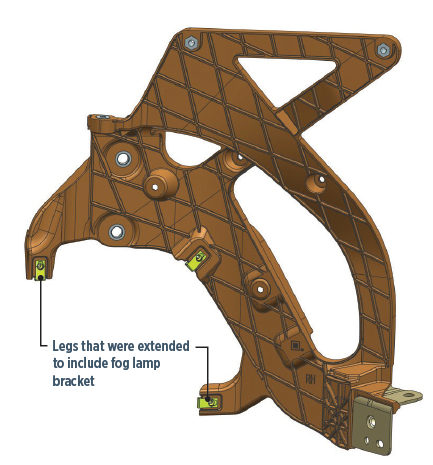
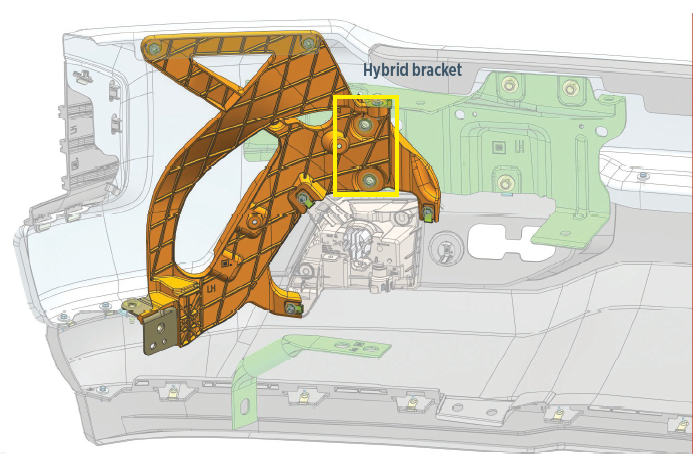
長期耐久性と高い衝突性能という競合するニーズのバランスを取るため、チームはハイブリッドアプローチを採用し、ブラケットを分割しました。バンパーをフレームに接合する部分はHSLA鋼のままとし、外側部分をコンポジットに転換しました。このアプローチにより、部品統合、質量削減、フォグランプ組み込みのためのより大きな設計自由度が得られますが、コンポジット部分は高速側面衝突時に破断・離脱するよう設計され、ホイールの向きが可能な限り縦方向に保たれ、ステアリング機能の維持を助けます。GMのすべての要件を満たすため、コンポジット側に金属インサートを追加し、組立時の調整を可能にする3つのブッシングも設けました。設計者は、材料に問題なくブラケットのレッグ(コンポジット/茶色のCAE設計に示された曲がった端部)を延長してフォグランプを包含できることを発見し、その場所での別ブラケットの必要性を排除しました(図1)。
プロジェクトが進み、物理部品が製造・試験されると、チームはCAEモデルがかなり正確であることを知って喜びました。「当初、高サイクル疲労(耐久性の観点)と高G荷重(衝突モデリングの観点)を予測しようとしていたため、部品を適切にシミュレートできるか疑問でした」とヒオ氏は述べます。「驚くべきことに、シェーカー試験の予測値と実測値の相関は、衝突試験でも近いものでした。」最終ブラケット設計は6ヶ月未満で完了しました。サイズは約41 x 46センチメートル、公称壁厚3ミリメートル、より高い機械的特性のためのリブを備えています。
金型はインテグリティ・ツール・アンド・モールド社(カナダ・オンタリオ州オールドキャッスル)が製造し、十分なベントを持つ2+2スタック金型で、プレートあたり2キャビティ、2つのダイレクトドロップ(コールドランナー)とシーケンシャルバルブゲートを備え、シルバラードプラットフォームの高生産量に対応して1サイクルで4部品を生産します。FNGのベントラ・エバート部門が成形を担当。ボタン・トゥ・ボタンのサイクルタイムは60秒です。
重要な成果
初の商用採用となったGMの構造バンパーブラケットへのハイブリッドアプローチ(図2)は、多くのメリットをもたらしました。まず、モーダル、応力、疲労、衝突試験で同等以上の性能を達成しました(下表参照)。
設計
10 Gx
20 Gx
1st モード周波数 (Hz)
最大変位 (mm)
最大応力 (MPa)
最大変位 (mm)
最大応力 (MPa)
ハイブリッド鋼/コンポジットブラケット
2.00
213
3.97
381
31.7
ベンチマーク全鋼ブラケット
2.36
259
4.45
480
30.1
ハイブリッドコンポジットブラケット(金属インサート付き)は質量を削減しただけでなく、調整された形状により応力とモーダル性能の両方を向上させました。
第二に、コンポジットの設計自由度により、比較的小さなパッケージスペースでより積極的なスタイリングが可能になりました。第三に、ハイブリッドブラケット一対の質量は車両あたり2.5キログラム削減されました。さらに質量複合効果により、より軽いバンパーコーナーによってバンパーマウントブレースや他のコンポーネントも薄肉化でき、フロントバンパーシステム全体で、従来の2016年型比7.3キログラムの質量削減を達成しました。
また、コンポジットブラケットは錆びないため、腐食リスクと保証コストが削減されました。質量削減は燃費向上や、法定道路荷重制限を超えずにより重いペイロードを積載可能にすることで消費者にメリットをもたらします。
ピース単価ベースでは、射出成形金型の追加コストによりハイブリッドブラケットはトントンでした。システムコストベースでは、追加コンポーネントの薄肉化によりコスト削減がありましたが、実際の削減額の算定は困難です。このブラケットは3年以上問題なく生産されています。
次世代シルバラードでは、ヒオ氏のチームはフロントバンパーブラケットでハイブリッドブラケットを継続使用する予定ですが、すでにチームメンバーにリアバンパーブラケットでのハイブリッドアプローチ適用について検討を開始するよう課しています。これは、リアバンパーにコーナー部のステップアシスト機能(ピックアップボックスへの乗降を容易・安全にする)があり、さらにバックアラートセンサーなどのコンポーネントがスチールスキン裏に配置されており、パッケージスペースがより制限されることで複雑化します。
「製品の使用実態と機能要件を見極め、エンベロープを押し広げるというスマートなエンジニアリングアプローチを継続します」とヒオ氏は結んでいます。
樹脂
- コベストロ、新テープラインとハイブリッド射出成形でCFRTPポートフォリオを拡充
- CW Trending Episode 4:Oribi Compositesが語る熱可塑性複合材とホイール革新
- 熱成形マスター:熱可塑性複合材料のエキスパートトラブルシューティング
- Toray Advanced Compositesが新高温ラミネートプレスで熱可塑性複合材生産を強化
- Teledyne CML Compositesが新熱可塑性加工セルで生産能力強化
- Cato Compositesが新熱可塑性複合材施設で生産能力強化
- 熱可塑性複合材のレーザーアシストテープワインディングにおける主要課題への対応
- ACMA、2020年熱可塑性複合材カンファレンスプログラムを発表
- 初の熱可塑性ドアが切り拓く先進自動車複合材の道
- 熱可塑性複合材ガイドレールでサンルーフ設計に革命:軽量化、コスト削減、組立簡素化を実現
- 専門家ガイド:熱可塑性複合材溶接の科学と技術