



熱可塑性複合材のレーザーアシストテープワインディングにおける主要課題への対応
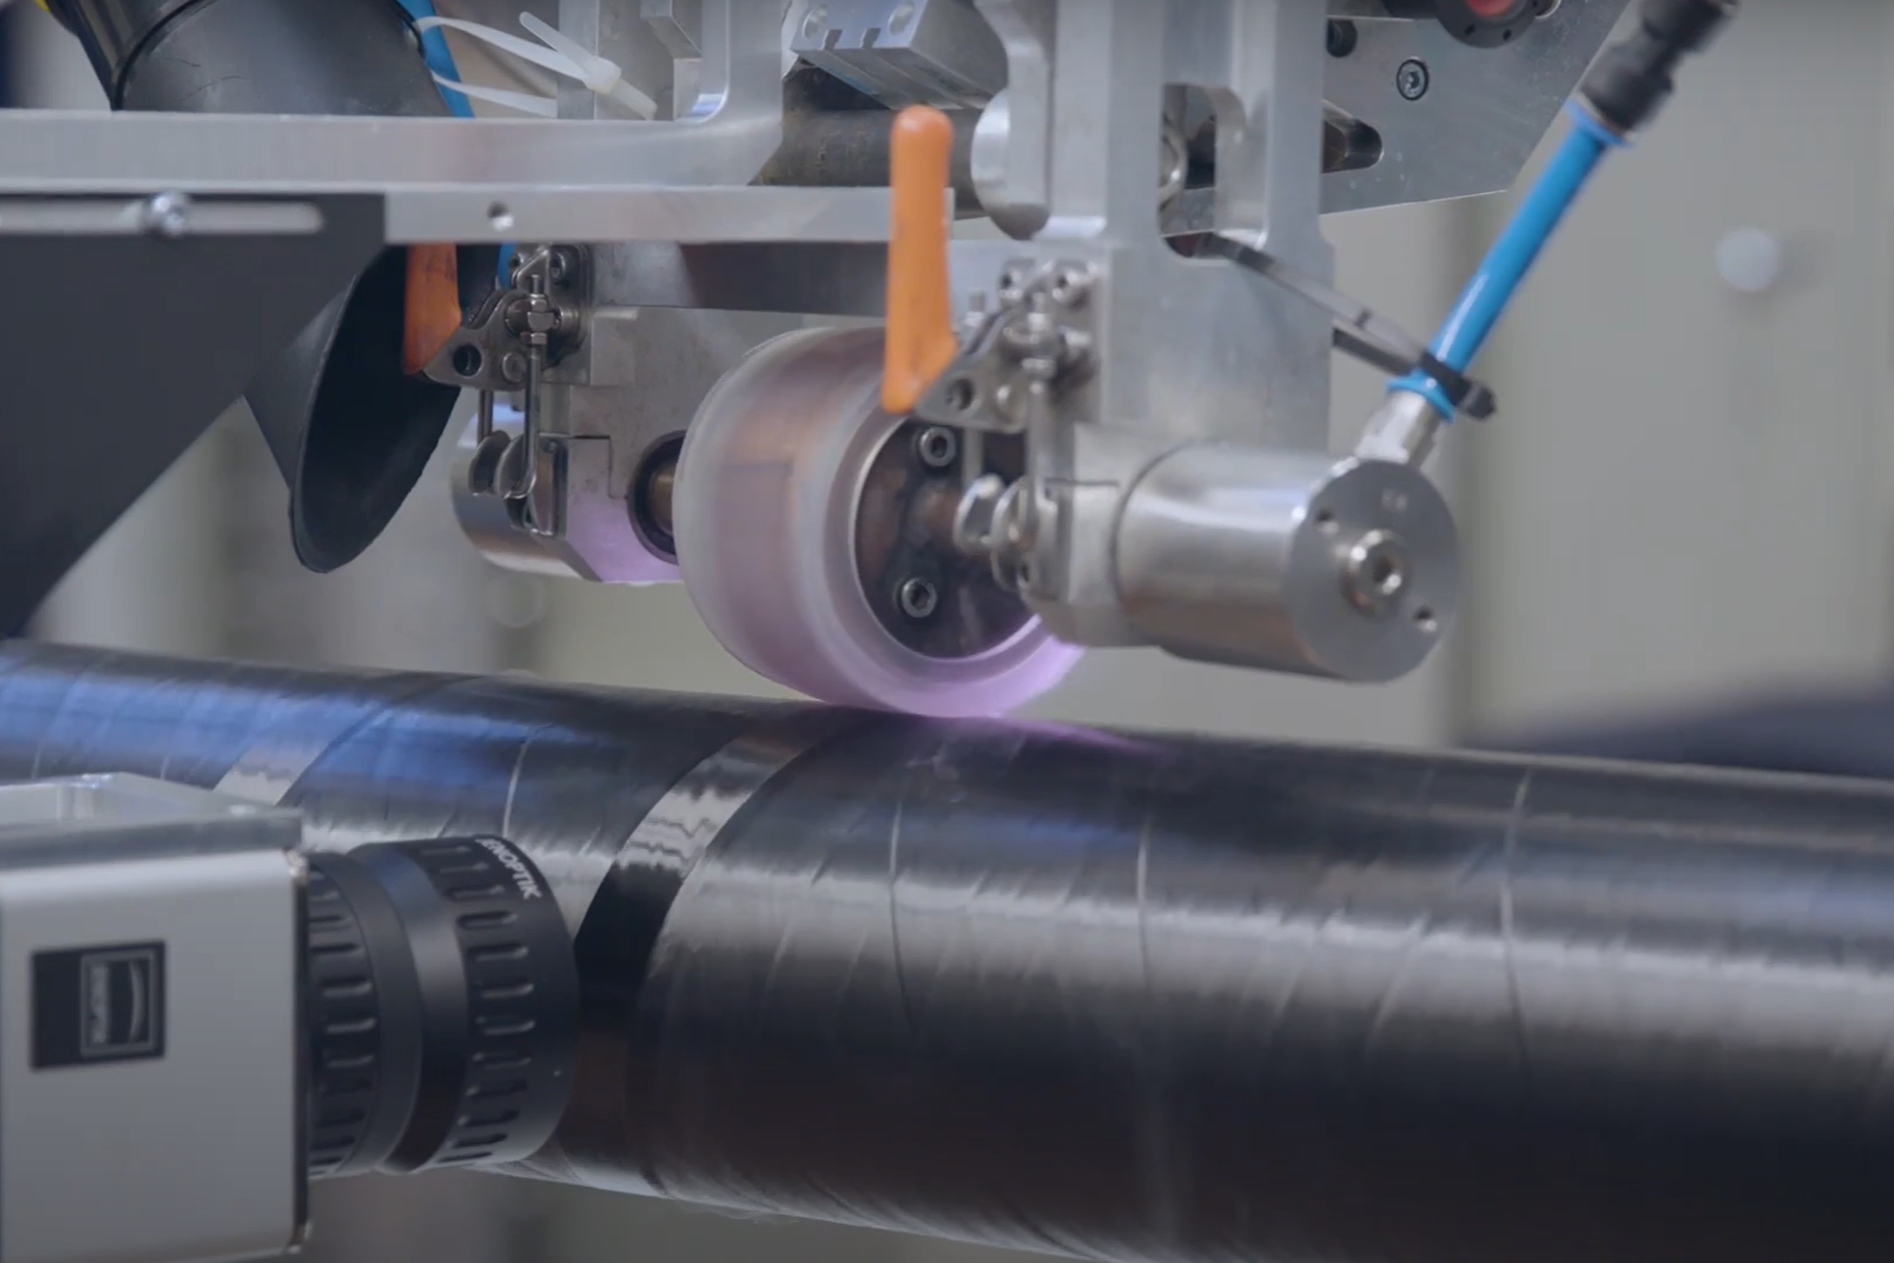
熱可塑性複合材(TPC)は、生産速度向上と軽量化の高いポテンシャルがあるため、近年広く推進されています。TPCで生産速度を高めるために最も議論されるトピックの一つが、自動ファイバー/テープ積層(AFP/ATP)時のインサイチュ統合(ISC)です。
ISCは実は、チューブなどの拘束構造物で最初に実証され、現在もフィラメントワインディング型圧力容器や貯蔵タンクへのオーバーラップに大きな可能性を秘めています。これらの構造物は、レーザーアシストテープワインディング(LATW)で製造可能です。LATWはレーザーアシストテープ積層(LATP)機と回転マンドレルで構成されます(図1)。
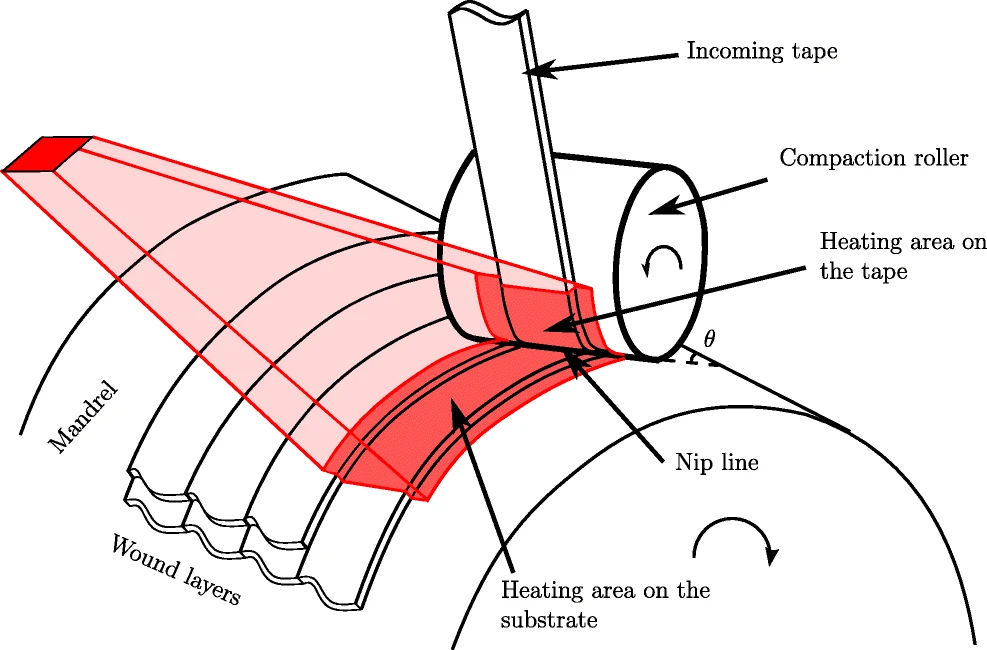
AFP/ATPヘッドはCNC 6軸ロボットに搭載され、レーザーで供給テープと基材を加熱して熱可塑性ポリマーを溶融。テープをローラーで基材に押し付け、層間接着と統合を促進します。
初層戦略
あらゆる積層造形プロセスと同様、LATWにおける初層は対処すべき課題です。金属マンドレル(アルミニウムが推奨)でチューブを製造する場合、巻き取り後のマンドレル抜き取りを考慮し、離型剤を塗布する必要があります。
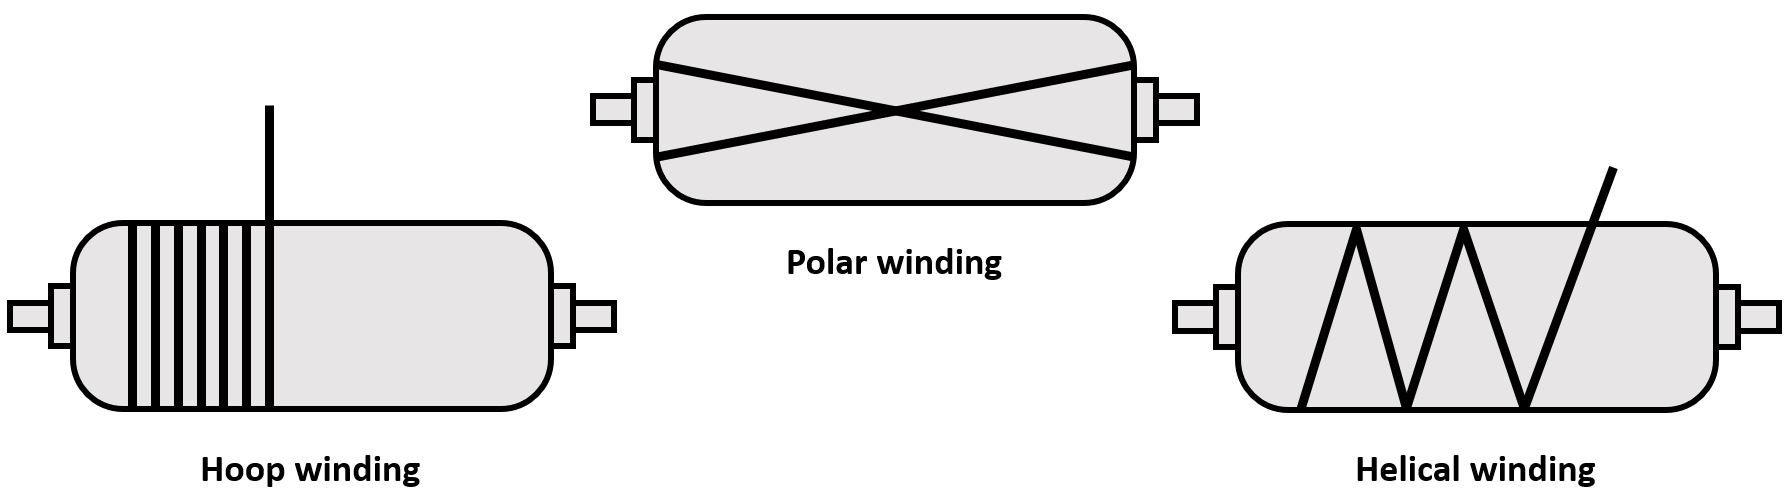
もう一つの考慮点は固定です。初層に周方向巻き(ホープ巻き)を適用する場合(ヘリカルやアキシャル積層と対比、図2)、コースの開始点と終点に手動で粘着テープを貼り、安定性と供給テープへの接着性を向上させます。ヘリカルまたはアキシャル積層が必要な場合は、完全なテープリングをシリンダー端部に適用し、粘着テープで固定してスリップを防ぎます。
タイプIV圧力容器(プラスチックライナーにカーボンファイバー複合材オーバーラップ)やプラスチックパイプへのオーバーラップの場合、供給テープがライナーに融着するため、粘着テープによる固定は不要です。ただし、プラスチックライナーとTPCテープは同一基盤ポリマーである必要があり、適切な接着を確保します。
プラスチックライナーの加熱に問題が生じる場合があります。例えば、レーザー加熱を吸収できない場合や金属マンドレルを使用する場合、レーザー角度を調整して供給テープを完全に加熱することを検討します。つまり、レーザーを供給テープと基材「の間に」分配する典型的な位置決め(図1)ではなく、レーザーを「よりテープ側に」向けます。これによりレーザー反射を防ぎ、テープのより均一な加熱とエネルギー消費削減が可能です。
積層角度や形状変化に伴うレーザー分配の変化
前述の通り、通常LATPとLATWプロセスではレーザーは供給テープと基材の間に分配されます。この分配は、半径形状と積層方向が一定の場合に一定です。しかし考慮事項があります。例えば、チューブラーマンドレル上での「アキシャル」積層(図3のフラット金型とほぼ同等)では、供給テープはホープ積層と「同じ」放射を受けますが、基材はホープ積層より「多く」のレーザー投影を受けます。なお、大径チューブではこれは無視できます。
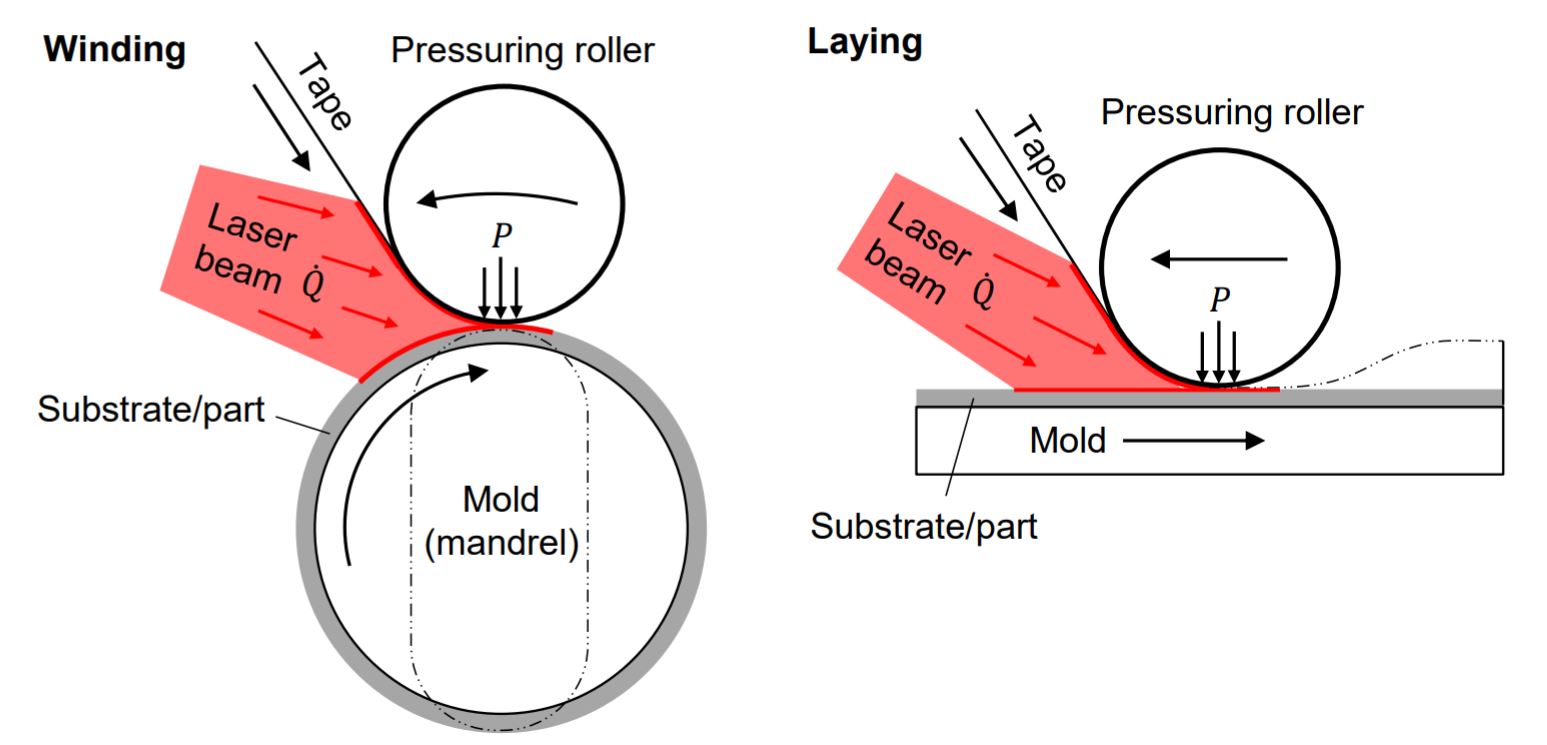
加熱中、熱可塑性テープは温度と積層速度(加熱時間)に応じて、ポリマー粘度低下により広がり薄くなります。閉ループ制御システムで「温度」を加熱エリアで一定に保つ場合、アキシャル積層ではホープ積層より幅広いテープになります。一方、「出力」一定制御では、アキシャル積層は低温で進行し、テープ幅の拡大は抑制されます。この理解と対応が重要です。テープ寸法の不均一な変化は望まない隙間やオーバーラップを生じ、ボイド含有率増加の原因となります。
チューブ巻きでは半径形状は一定ですが、圧力容器ではエンドドームがあるため形状が変化します。ドームに進入・離脱する際、ロボットが減速し、基材上のレーザースポットサイズが縮小。両方の作用で温度が急激に上昇し、薄肉部、異なる材料特性、さらにはポリマー損傷を引き起こす可能性があります。
もう一つの考慮点は、巻き取り中に部品の繊維層が積み上がるにつれ、巻き付けられるコア(マンドレル+これまでの積層)の寸法が変化することです。したがって隙間を避けるため積層角度を調整する必要があります。マンドレル径を更新するソフトウェアを搭載したLATP/LATWシステムが一部サプライヤーから提供されている場合があります。なければ、手動またはインライン検査システムで巻き取りを検査し、必要に応じて修正しなければなりません。
上記考慮事項に対処しても、隙間、オーバーラップ、厚み変動などの欠陥を100%排除することは不可能です。したがってワインディングプロセスは、「完璧な部品」を追求して不必要なコストをかけるのではなく、部品の設計許容値を達成するよう開発されるべきです。
機械的特性、層間接着、結晶化度の最大化
熱管理は、適切な層間接着と熱可塑性マトリックスの最大結晶化度達成の鍵です。初期層はマンドレルに近く、これがヒートシンクとして働きます。これが分子間拡散を妨げ、層間接着不良、低結晶化度、高ボイド含有率を招く可能性があります。この課題を克服するには、積層速度低減、温度上昇、レーザー角度調整で加熱時間を延ばし、分子拡散を確保することを検討します。
しかしこれは完全な結晶化を保証しません。分子拡散(溶融後の冷却時に分子再絡み合いを再形成)は、分子が整列して秩序ある結晶構造を形成する結晶化よりもはるかに速いプロセスだからです。薄い部品(概ね2ミリ未満)では、厚い部品(より多くの統合パスを受け、マンドレルへの熱損失が少ない)より低い結晶化度が予想されます。薄い部品「も」厚い部品「も」、初期層ではより遅い積層速度を検討すべきです。
完全な結晶化に達するためには、以下を検討してください:
- 巻き取り後、熱可塑性マトリックスのTg(ガラス転移温度)とTm(融点)の間の温度でアニーリング(熱浸漬)する。経験則として、二温度の中間で最速の結晶化キネティクスが得られます。
- 初期層の結晶化を促進する加熱マンドレルを使用する。これは常に可能ではなく、コスト増の可能性があります。加熱マンドレル「を」使用する場合、マンドレルが熱膨張する可能性を考慮してください。
- 統合パスをプログラムする。つまり、供給テープなしでレーザーを基材に完全投影する巻き取りパスを含める。これは主にパス数が少ない後期層で行われますが、初期層でも層間接着改善のために実施可能です。
テープ寸法 - 設計柔軟性と生産速度
テープ寸法はテープワインディングの重要パラメータです。サプライヤーから一定幅・厚さのテープが安定供給されれば、再現性と均一性のある製品が可能です。しかしテープ寸法は設計柔軟性も定義します。例えば、チューブラーマンドレル上のアキシャル積層では、テープ幅はマンドレル曲率に準拠できる程度に狭くする必要があります。マンドレル径が大きいほど幅広いテープが使用可能。幅広テープは高スループット、狭いテープは曲率変化への追従性と操舵性に優れ、設計に優しいです。
LATWにはまだ多くの課題がありますが、良好な部品製造は可能であり、水素やその他ガス貯蔵用途で複合材チューブとタンクが使用されるにつれ、この製造法はさらに進化し続けるでしょう。
著者について
イェヒエル・シャハム
イェヒエル・シャハムは、主要なイスラエルのプラスチックおよび防衛企業で、熱可塑性樹脂の開発と製造に約12年の経験を持つプラスチック・ポリマーエンジニアです。2016-2020年には、RAFAELで熱可塑性複合材(TPC)リードエンジニアを務め、TP-AFPを専門としました。現在、イスラエル産業でのTPC普及を目指して活動しています。
樹脂
- コベストロ、新テープラインとハイブリッド射出成形でCFRTPポートフォリオを拡充
- テナックスPPS炭素繊維TPUD:高性能・低コスト単方向テープ
- Fraunhofer IPT、水素貯蔵・航空機エンジンブレード等への熱可塑性複合材イノベーションを推進
- CW Trending Episode 4:Oribi Compositesが語る熱可塑性複合材とホイール革新
- RECONTRASプロジェクト、リサイクル可能複合材生産向けマイクロ波・レーザー溶接を前進
- OTOMcomposite、Composites 4.0向けレーザー支援テーププレースメント・ワインディング先進ソフトウェアを発表
- 熱成形マスター:熱可塑性複合材料のエキスパートトラブルシューティング
- ACMA、2020年熱可塑性複合材カンファレンスプログラムを発表
- INOMETA、レーザーアシストテープワインディングシステムでポートフォリオ拡大
- 熱可塑性複合材ガイドレールでサンルーフ設計に革命:軽量化、コスト削減、組立簡素化を実現
- 専門家ガイド:熱可塑性複合材溶接の科学と技術