



熱流束センサーを用いたRTMプロセスの加速
航空機重量の3-5%を占める着陸装置は、航空機効率改善のための軽量化対象として長年注目されてきました。これは、エネルギー・排出削減型電気推進システムへの移行が迫る中で、さらに重要になっています。
例えば、サフラン・ランディング・システムズ(フランス・ヴェリジー)は、航空機着陸装置ホイールに統合された電気モーターによるエンジンオフ・電気タキシングを実現し、NOx、CO2、CO、未燃焼炭化水素排出をそれぞれ51%、61%、73%、62%削減します。これはより持続可能な航空への大きな前進ですが、電気モーターには電力が必要で、それを供給するバッテリーは重いのです。
したがって、軽量着陸装置構造への需要はコンポジット適用に最適と思われますが、一つの問題があります。「着陸装置は単一荷重経路構造であるため、構造コンポーネントの故障は深刻な緊急着陸事態を招く可能性があります」とGKNフォッカー・ランディング・ギア(オランダ・ヘルモンド)の技術者ピート・フェルグーウェン氏は言います。GKNフォッカー・ランディング・ギアは10年以上にわたり、F-35ライトニングII用炭素繊維強化ポリマー(CFRP)ドラッグステイブレースの開発など、コンポジット着陸装置構造の技術的実現可能性実証に取り組んできました。「その重要性から、着陸装置構造は商用機の中で最も保守的なものの一つです。」したがって、これらは主に高強度金属で製造されてきました。
しかし、その潮流は変わり始めています。クリーンスカイ2は、HECOLAG(High Efficiency Composites LAnding Gear)プロジェクトで、2つの用途でCFRPコンポーネントによる30%の軽量化を追求しています。第一用途では、リープヘル・エアロスペース(ドイツ・リンデンベルク)が本来開発・製造していたA350-1000ノーズランディングギア用の既存アルミニウムアッパードラッグステイのCFRP代替を開発。HECOLAGパートナーのオランダ王立航空宇宙センター(NRL、マークネッセ)とGKNフォッカー・ランディング・ギアが、リープヘル要件に合わせてこのCFRPドラッグステイを設計。NRLが社内開発の自動プリフォーミング技術でCFRPドラッグステイの機能プロトタイプを製作し、GKNフォッカー・ランディング・ギアが試験しました。
HECOLAGで評価されている第二用途では、NRLとGKNフォッカー・ランディング・ギアが、電動メインランディングギア用のCFRPローワーサイドステイをサフラン・ランディング・システムズと共同開発しました。CW は、全体的なHECOLAGプロジェクト結果を2021年後半に具体的に報告しますが、ここではGKNフォッカー・ランディング・ギアがトピックマネージャーを務め、樹脂移転成形(RTM)を用いたCFRP着陸装置構造の高度自動化生産を前進させるINNOTOOL 4.0サブプロジェクトに焦点を当てます。具体的には、INNOTOOL 4.0は、より小型・軽量な金型による高速生産サイクル、容易な取り扱い、エネルギー消費削減、自動化促進によるコスト削減、コンポジット4.0インテリジェントプロセス制御への道を開くセンサー統合金型の実証を目指します。INNOTOOL 4.0プロジェクトは、EUのホライズン研究イノベーションプログラムの下、クリーンスカイ2共同事業体により、GAP番号821261で資金提供されています。
INNOTOOL 4.0の目標
このHECOLAGの第2部デモンストレーター(冒頭画像参照)は、より汎用的な部品だとフェルグーウェン氏は説明します。「単通路機に必要な性能、生産レート、コストを提供する部品設計、シミュレーション、製造方法論の実証が目的です。」2017年末までに、HECOLAGコンソーシアムは初期CFRPデモンストレーター部品と生産金型を定義し、金型熱挙動を解析し、性能試験を実施。この大型複雑製品は予備設計審査をパスし、技術成熟度レベル(TRL)4に到達しました。「その最初のデモンストレーターから得られた課題と教訓に基づき、RTM金型技術を開発して硬化サイクルを最適化・短縮するパートナーを探していました」とフェルグーウェン氏は述べます。2018年にクリーンスカイ2のパートナー公募が行われ、装置・自動化サプライヤーのテクニ・モジュール・エンジニアリング(TME、フランス・クード)と樹脂注入スペシャリストのアイソジェット・エキップマン(フランス・コルバ)で構成されるINNOTOOL 4.0コンソーシアムが採択されました。2019年4月に着手し、2021年3月に初期マイルストーンを完了。
「コンポジット部品は鍛造鋼とアルミニウムとコスト競争力を持たなければなりません」とGKNフォッカー・ランディング・ギアのフェルグーウェン氏は指摘します。「それは自動化によってのみ可能です——極めて少ない工数と、現在の航空宇宙グレード・オートクレーブ硬化CFRPより安価な材料を実現するために。」
したがって、INNOTOOL 4.0はRTM金型にセンサーを統合し、樹脂流れフロント検出を含む注入と硬化プロセスを監視・管理することを目指しました。「目標は完全自動化——プリフォームをロードし、ボタンを押せば成形装置が温度、圧力、真空、硬化を管理する——ことです」とTMEの商業ディレクター、ステファン・ベッソン氏は言います。しかし、これはGKNフォッカー・ランディング・ギアとTMEが硬化監視に取り組む初めてのケースです。「温度と圧力センサーでの経験はありますが」とベッソン氏は言います、「樹脂流れと重合用センサーは初めてです。」
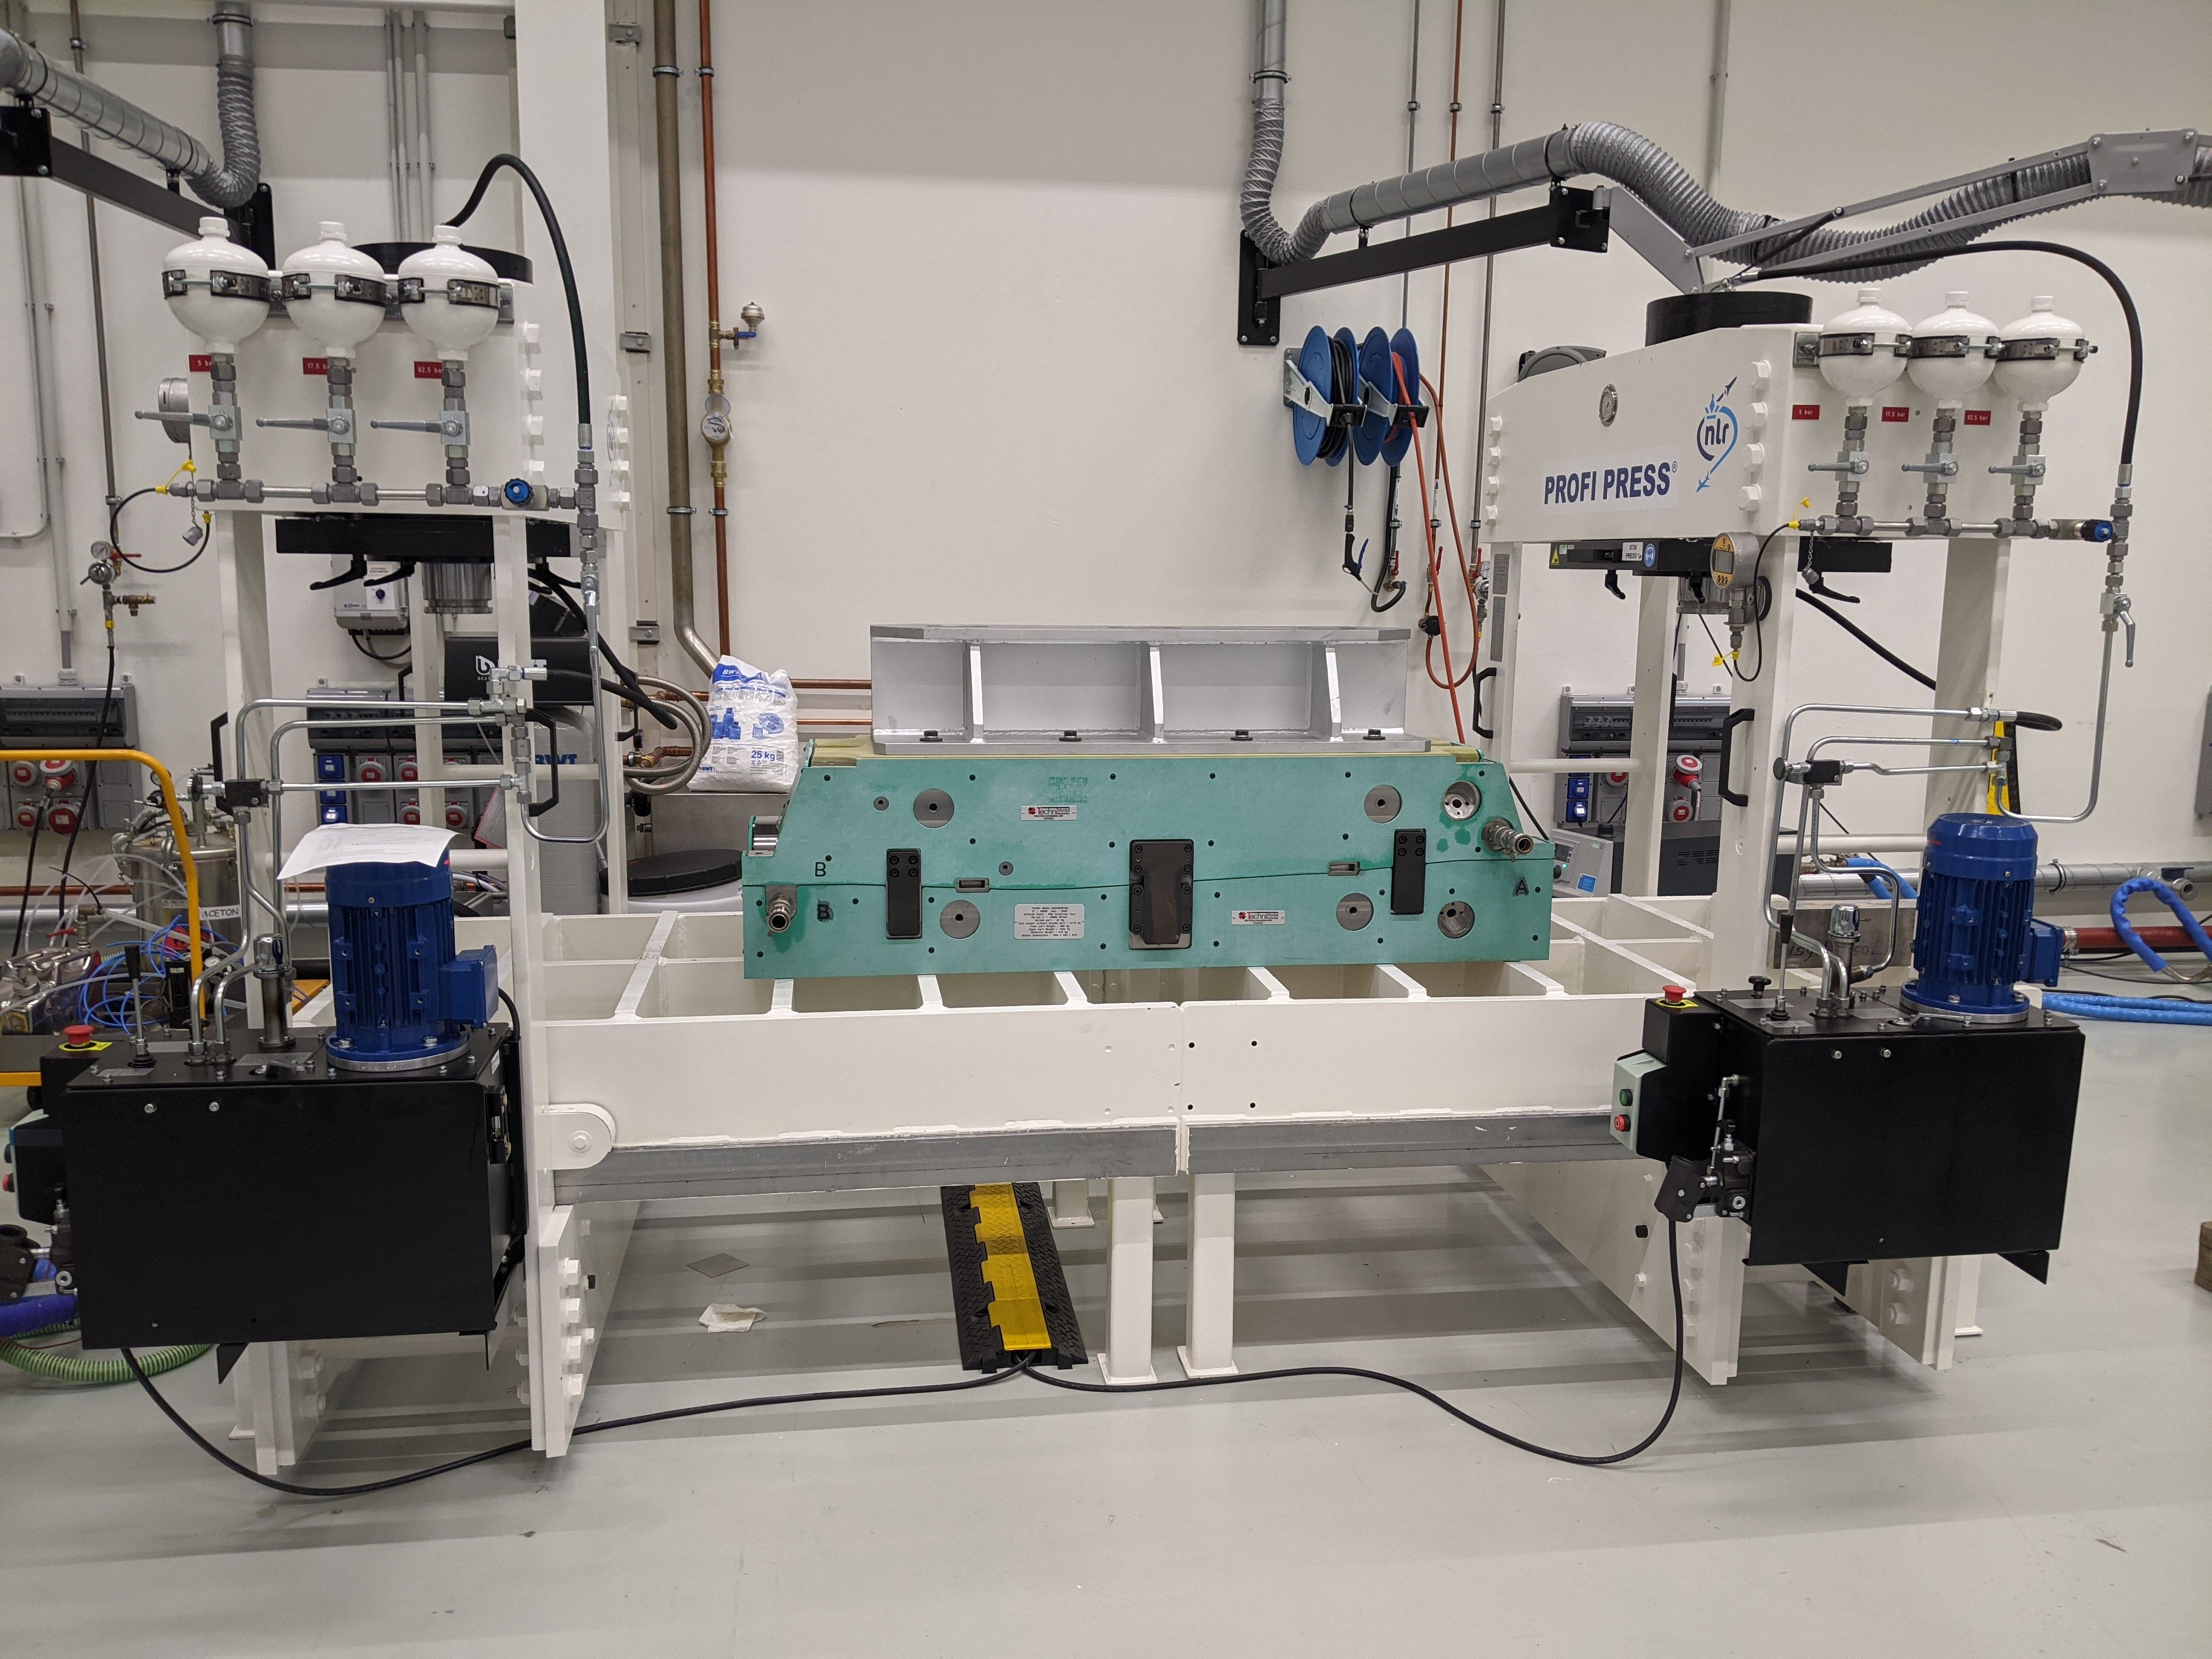
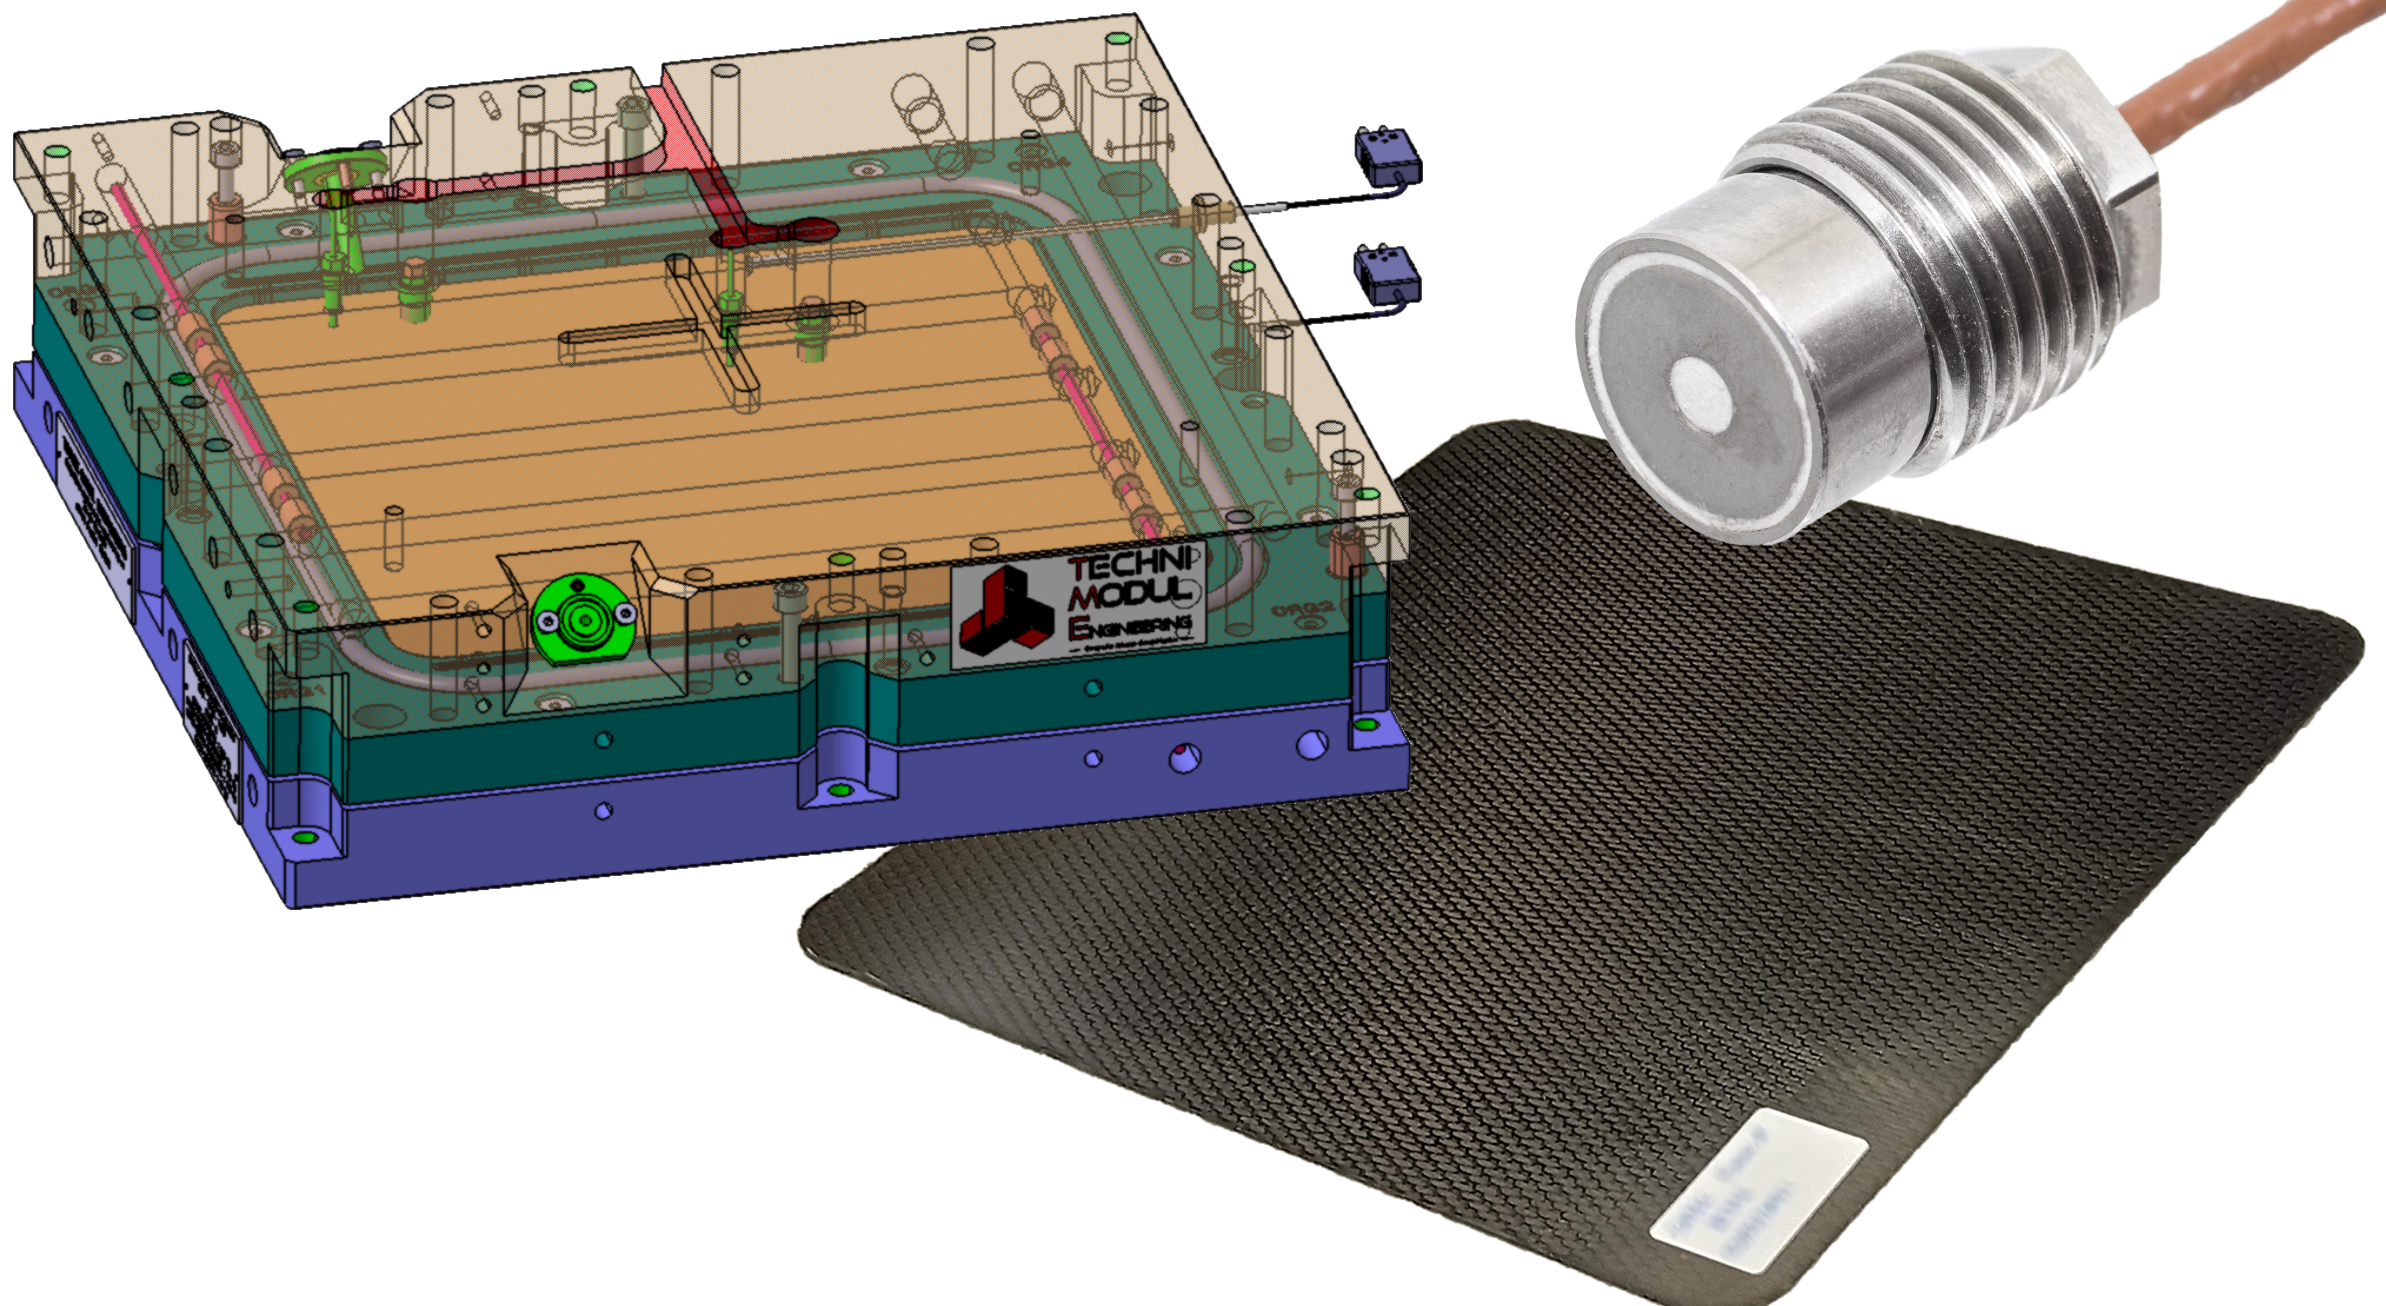
INNOTOOL 4.0プロジェクトの初期マイルストーンでは、TMEとアイソジェットがセンサー搭載成形金型と注入システムをNRLに納入し、2021年3月と4月にデモンストレーター部品製造に使用することが求められました。並行して、TMEはCFRPプレート製造用の既存金型——600 x 600ミリメートル、厚さ1-8ミリメートル——を同センサーで改造し、自社施設でプロセス制御試験に使用しました。「初めてなので、大型金型・高コスト部品で直接やるより、小規模で試す方が良いでしょう」とフェルグーウェン氏。したがって、TMEは別金型だが同センサーを使用し、能力と深度を示しました。このテスト完了後、NRLがメインHECOLAG金型を再利用し、新たなCFRPデモンストレーターを製造して実際の部品でプロセス制御をさらに最適化します。
RTM生産金型設計
TMEは、ダッソー・システムズ(フランス・ヴェリジー=ヴィラコブレー)のCATIA V5ソフトウェアで機械・電気設計、ANSYS(米国ペンシルベニア州カノンズバーグ)で熱・力学シミュレーションを行い、RTM金型設計を制作。この金型は、アイソジェットのピストンベース1K-2K(1液・2液樹脂対応)システムと組み合わせ、ヘキセル(米国コネチカット州スタンフォード)HexFlow 2K RTM 6とソルベイ(米国ジョージア州アルファレッタ)1K PRISM EP 2400単一成分航空宇宙グレードエポキシ樹脂を、最大20バールの注入圧力で注入します。
「この成形金型の形状は非常に複雑です」とベッソン氏は指摘します。「3Dドライプリフォームの厚み変化と閉管形状が組み合わさり、複雑な厚み遷移、プリフォーム組立、合板端精度、内部温度勾配、樹脂収縮の問題、加熱方法と内部マンデルの加熱能力最適化による短サイクルタイム実現などの課題が生じます。短サイクルタイムを実現するには、金型のすべての要素がシンプルで堅牢、急速加熱・冷却可能でなければなりません。」INNOTOOL 4.0プロジェクトでは一時的に非金属金型ソリューションが要請されたものの、成形時の皺最小化とファイバー配向確保に必要な圧力のため、典型的な上下金型のマッチドセットが採用されました。
マッチド上下金型とマンデルは加熱・冷却されます。「マッチド金型は統合水循環を使用し、マンデルは電気加熱です」とベッソン氏は説明します。「水循環により部品サイクルタイム短縮のための迅速な加熱・冷却が可能で、スペースが限られたマンデルでは電気加熱で同じ効果を得ます。」
「もう一つの課題はマンデルの部品数でした」とベッソン氏は言います。「複雑な形状と成形後のマンデル取り外し必要性により、6つの自己加熱コンポーネントと、センサーが通過してマンデルピース内部温度を制御する2つのサポート要素で構成されました。使用時、ベースサポートのガイドで手作業でこれらの要素を組み立てます。」インフレータブルマンデルを解決策として取り組むのはより大きなHECOLAGプロジェクト内で完了予定ですが、INNOTOOL 4.0サブプロジェクトには含まれていません。
熱流束センサー
TMEは当初、誘電センサーで樹脂流れと硬化を監視する計画でした(「ACとDC誘電測定の組み合わせによるコンポジット硬化監視」参照)が、TFX(スイス・ボンクール)の熱流束センサーに切り替えました。「開発が進むにつれ、制御対象のポリマーとコンポジット材料と直接接触せずに測定できるセンサーが欲しくなりました」とTMEプロジェクトマネージャーのホルヘ・ロペス・トーレス氏は説明します。「TFXセンサーは熱流束を測定するためこれが可能です。熱流束は材料を伝播するからです。」同氏は、これは基本的に示差走査熱量測定(DSC)と同じ測定原理だと指摘します。DSCはポリマーやコンポジットの硬化状態を分析する実験室技法です。注目すべきは、TFXセンサーとDSC試験の両方が重合/硬化時の放出熱を測定し、熱流束対温度と時間の曲線を生成することです。
TFXセンサーの温度データは、熱流束センサー内部の温度センサーから得られます。誘電センサーも同様に内部温度センサーを備えていますが、両センサーは大きく異なります。「誘電センサーは硬化中のポリマー特性を直接測定します」とTFXマネージャーのファビアン・カラ博士は説明します。「熱流束センサーは、与えられた瞬間の材料状態を示しません。しかし、樹脂流れと重合で生成される熱を測定することで、プロセスの振る舞いと各部品生産での硬化サイクル再現性を良好に把握できます。DSCと同様、硬化プロセス全体の曲線を見る必要がありますが、硬化監視能力は非常に信頼性が高いです。」
数十年の経験
2000年にサーモフラックスとして設立されたTFXセンサーは、世界中の100社以上の顧客によりR&Dセンターと産業用途で試験・使用されてきました。「RTMでの作業は15年以上前から始めました」とカラ氏は言います。「最初はBMWの自動車部品で、また現在溶接研究所[フランス・サン・アヴォルド]として知られる技術センターでも。2006年と2012年、RTMと3D織りプリフォームで製造される航空機エンジンファンブレードの硬化監視で2つの大型プロジェクトを開始。サフランはパリ近郊のコンポジットラボで使用するデータ取得システムを開発しました。熱流束、温度、圧力の最大100信号を同時記録し、硬化とプロセスサイクルの監視・分析が可能です。」TFXはまた、フランス・レ・アベニエールのヘキセルラボで、ドライプリフォームへの熱硬化性樹脂注入時の品質とプロセスサイクル監視でも協働。IRT-M2P(フランス・ポルセレット)とのプロジェクトでは圧縮RTM(詳細はこちら)実証でTFXセンサーが使用されました。「私たちのセンサーは、SMCとBMCモールディングコンパウンドを含む圧縮成形などの高速プロセスに非常に効率的です」とカラ氏は指摘します。「2016年、ハンツマン・アドバンスト・マテリアルズ[スイス・バーゼル]との開発『1分未満でオートクレーブ品質の構造用エポキシ部品』でJECイノベーション賞を受賞。」
TFXは、センサーへの熱伝達方法に基づき、あらゆるタイプのコンポジット成形プロセス用センサーを提供:伝導(RTM、圧縮成形、射出成形)、対流(オートクレーブ、オーブン)、放射(フィラメントワインディング、AFP)。INNOTOOL 4.0プロジェクトで使用されたセンサーは伝導型で、金属RTM金型への埋め込み設計です。「金型表面とコンポジット材料から最大1ミリメートルの距離で、非常に再現性の高い信号を提供します」とカラ氏は述べます。
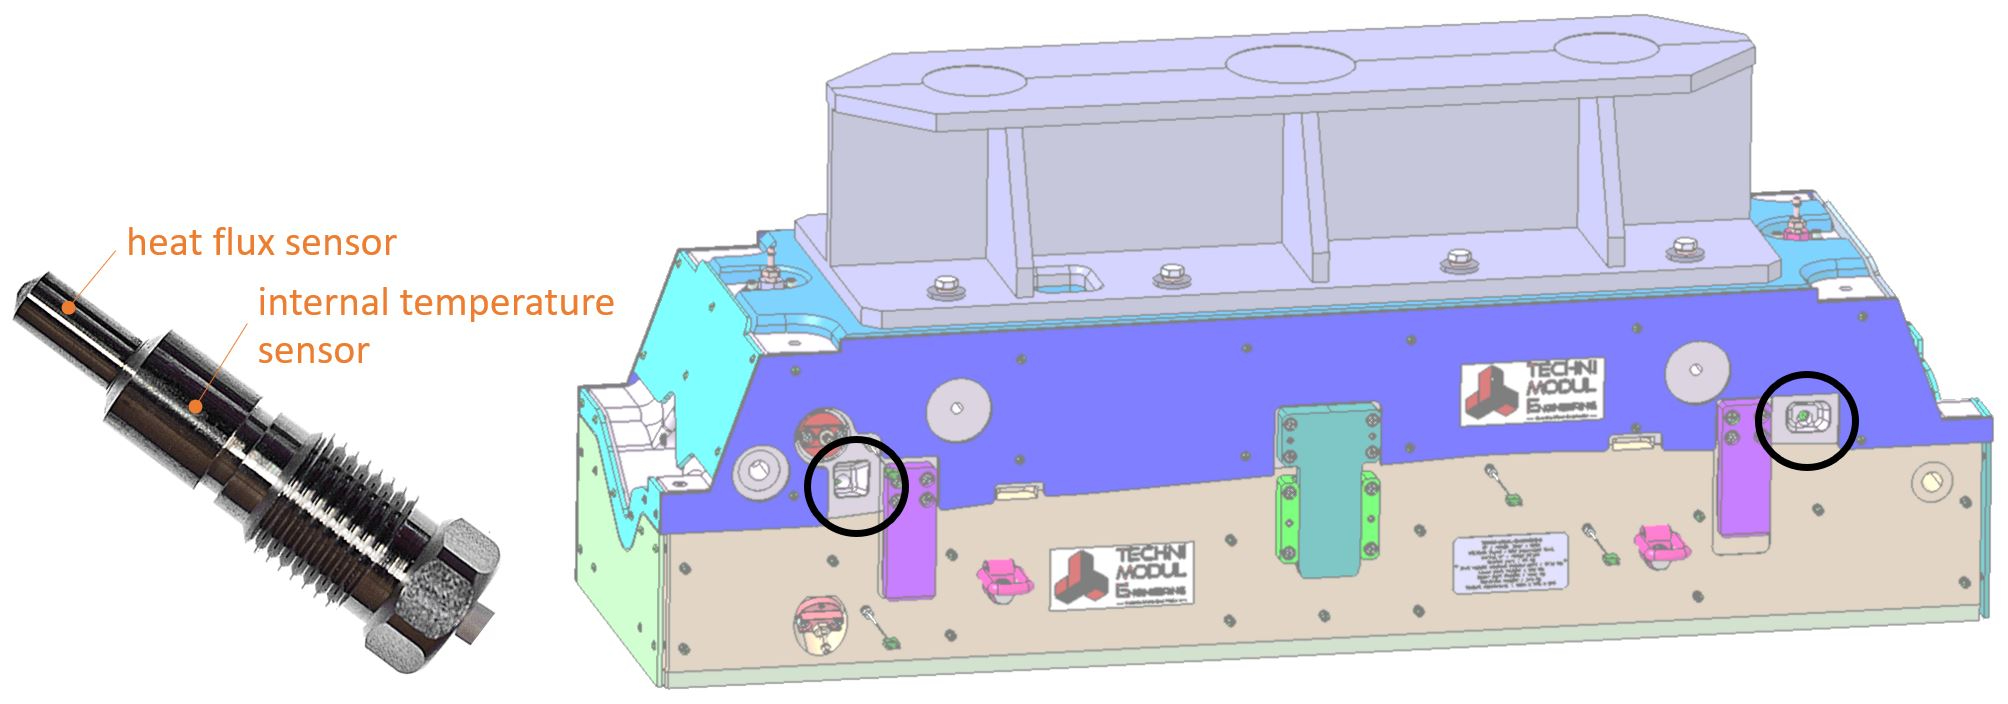
TMEはTFX-191センサーを2個——樹脂注入口と排出口に各1個——マッチド生産工具セットの上部金型に設置し、NRLに送りました(図1、2)。TFX-191センサーは厚肉金属工具用です。
並行して、TMEはサンプルCFRPプレート製造用の小型社内金型を、薄肉工具用のより短いTFX-224センサー2個で改造しました(図3)。このRTMプレート金型セットは、上述のINNOTOOL 4.0目標に従いセンサー実証試験に使用されました。「これらはサフランで使用したものと似ていますが」とカラ氏は言います、「現在はよりコンパクトで高感度に改良されています。」センサーは部品中心付近と樹脂排出口付近に配置。熱流束センサーに加え、TFXは2つのデータ取得システムを開発・供給——一つはアイソジェットに納入、もう一つはTMEがCFRPプレート試験で使用。
INNOTOOL 4.0試験結果
TMEがプレート金型(TFXセンサー搭載)で実施した試験では、2種類の樹脂——HexFlow RTM 6とPRISM EP 2400——および部品厚みと全硬化時間の影響をテストしました。「センサーから硬化サイクル監視に適した良好な信号が得られました」とカラ氏は言います。「チームは硬化曲線を解析し、RTM 6の硬化時間が規定の2時間から少なくとも30分短縮可能であることを示しました。」
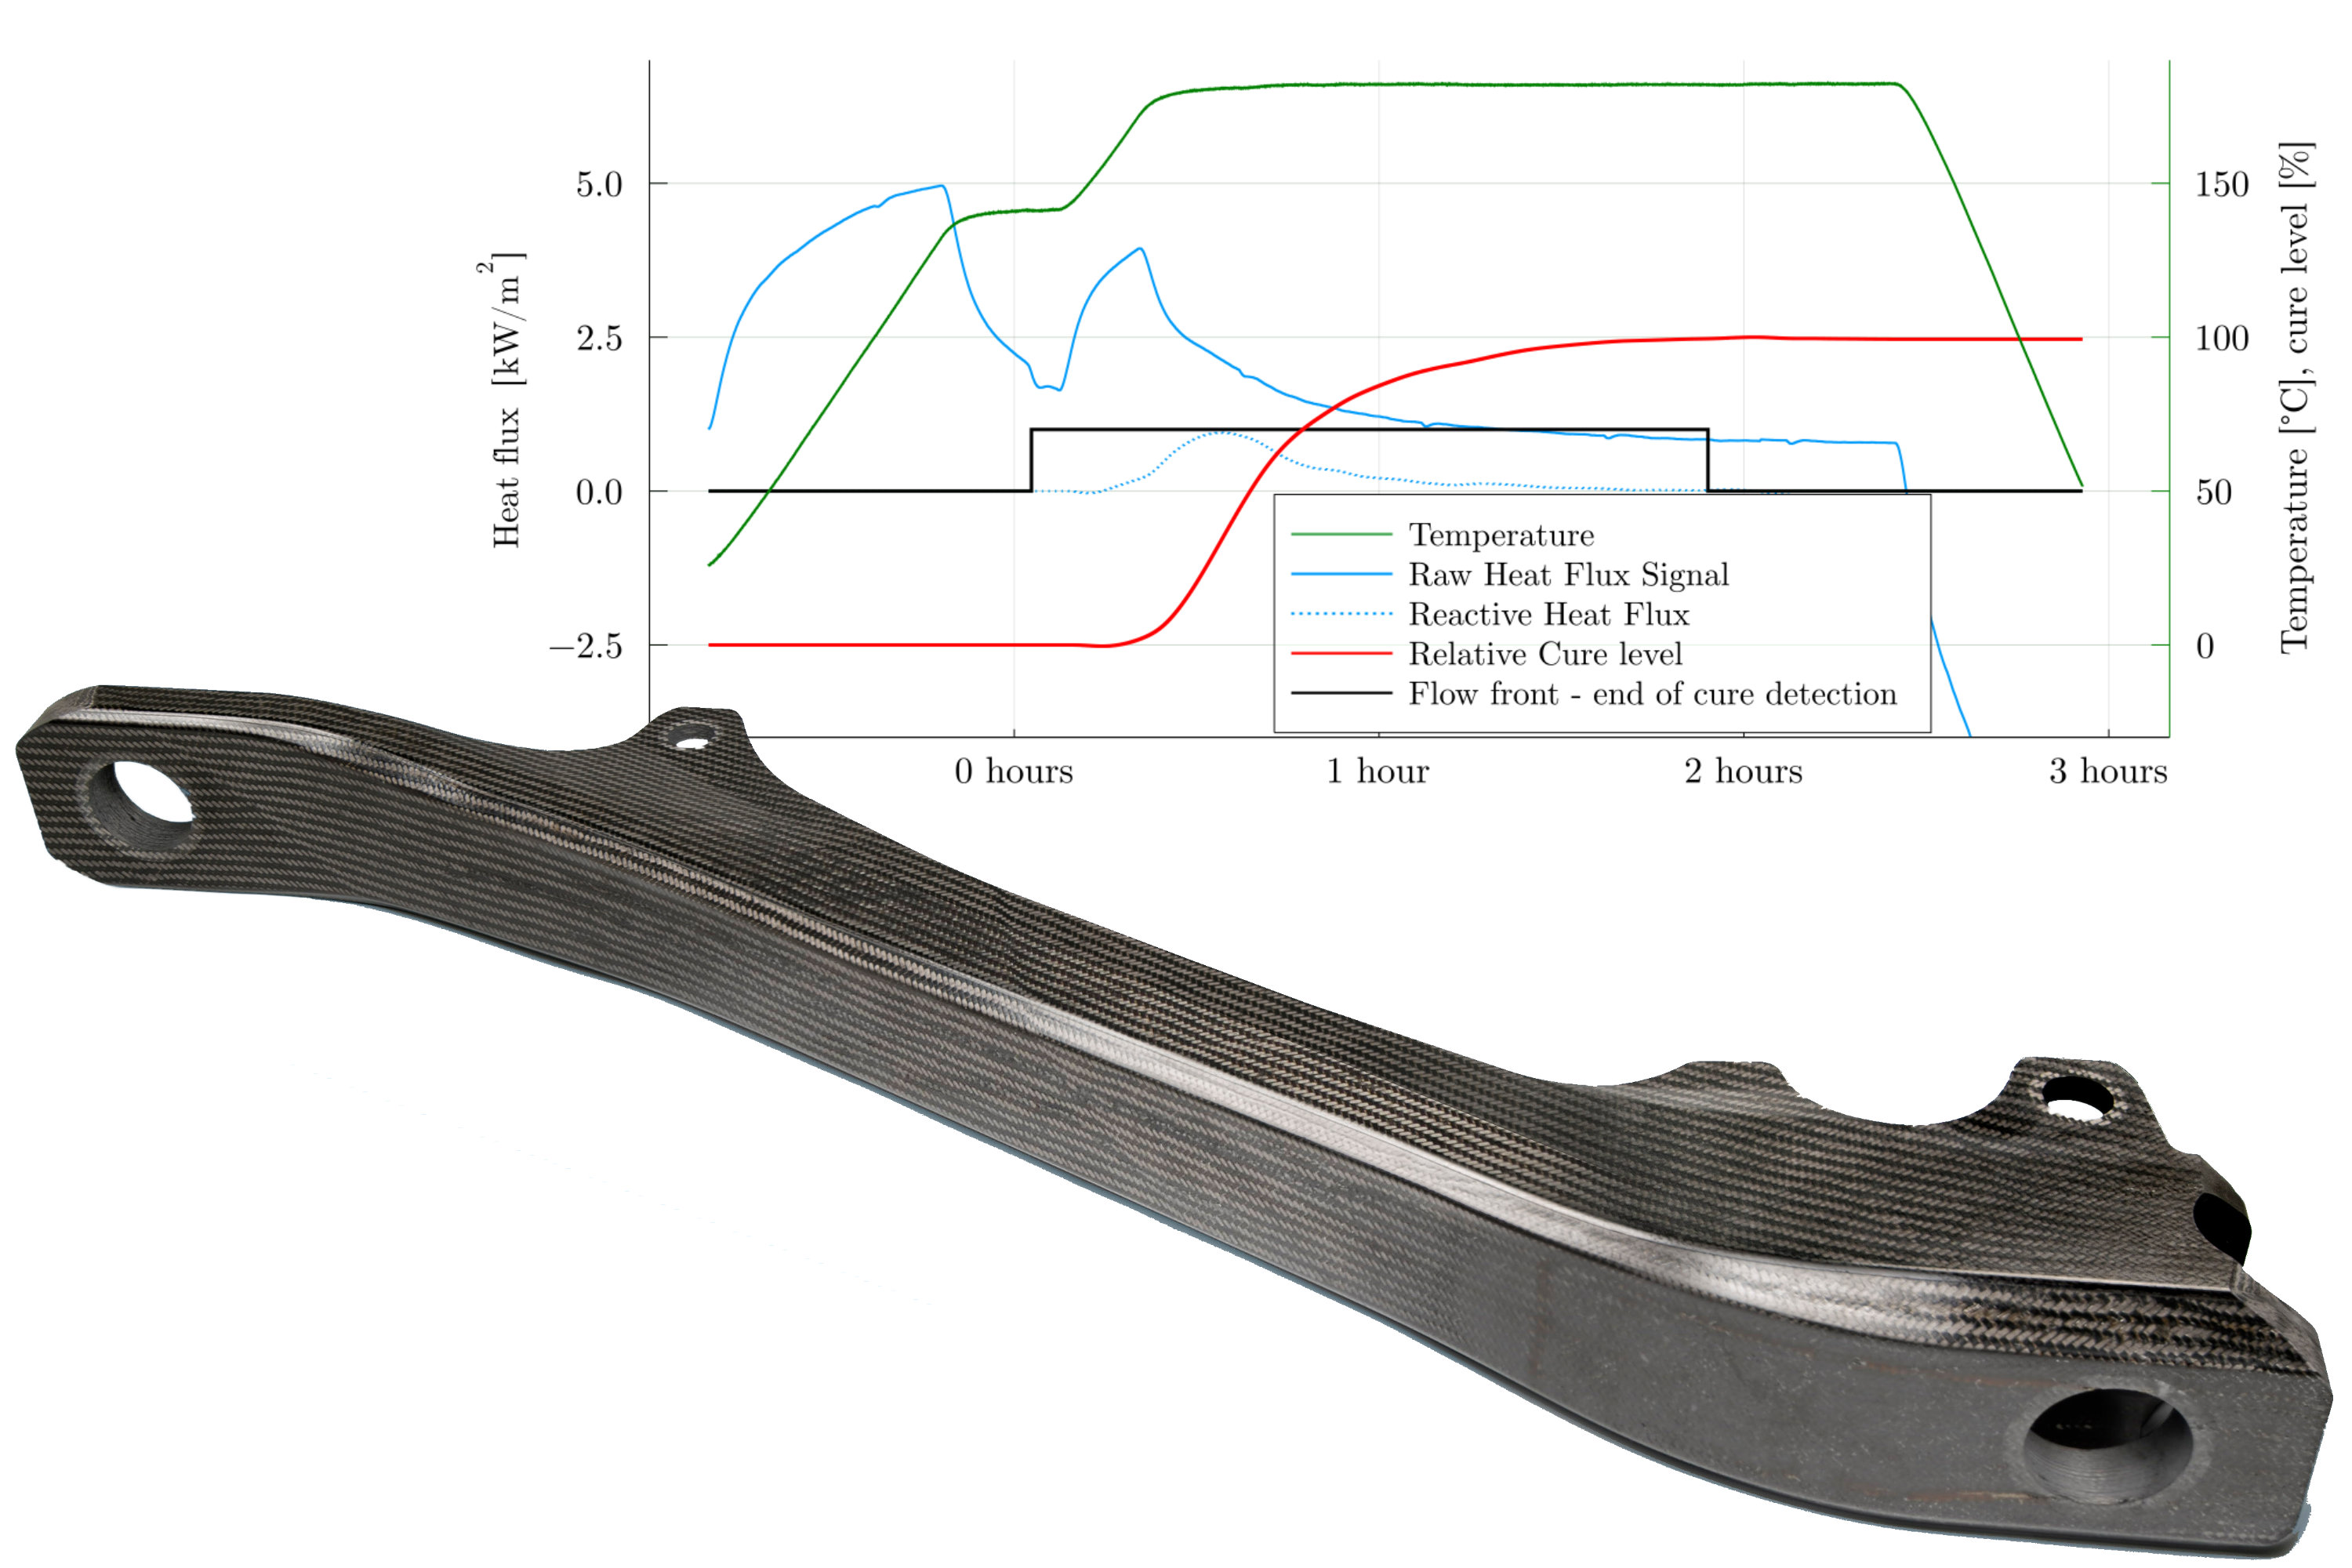
これは以下の曲線で確認できます。t=0時間は注入開始時点。硬化時間は温度が180℃に達したときから始まり、硬化終了は相対硬化度99%に対応(右側垂直軸参照)。硬化終了は生熱流束の安定化と一致します。
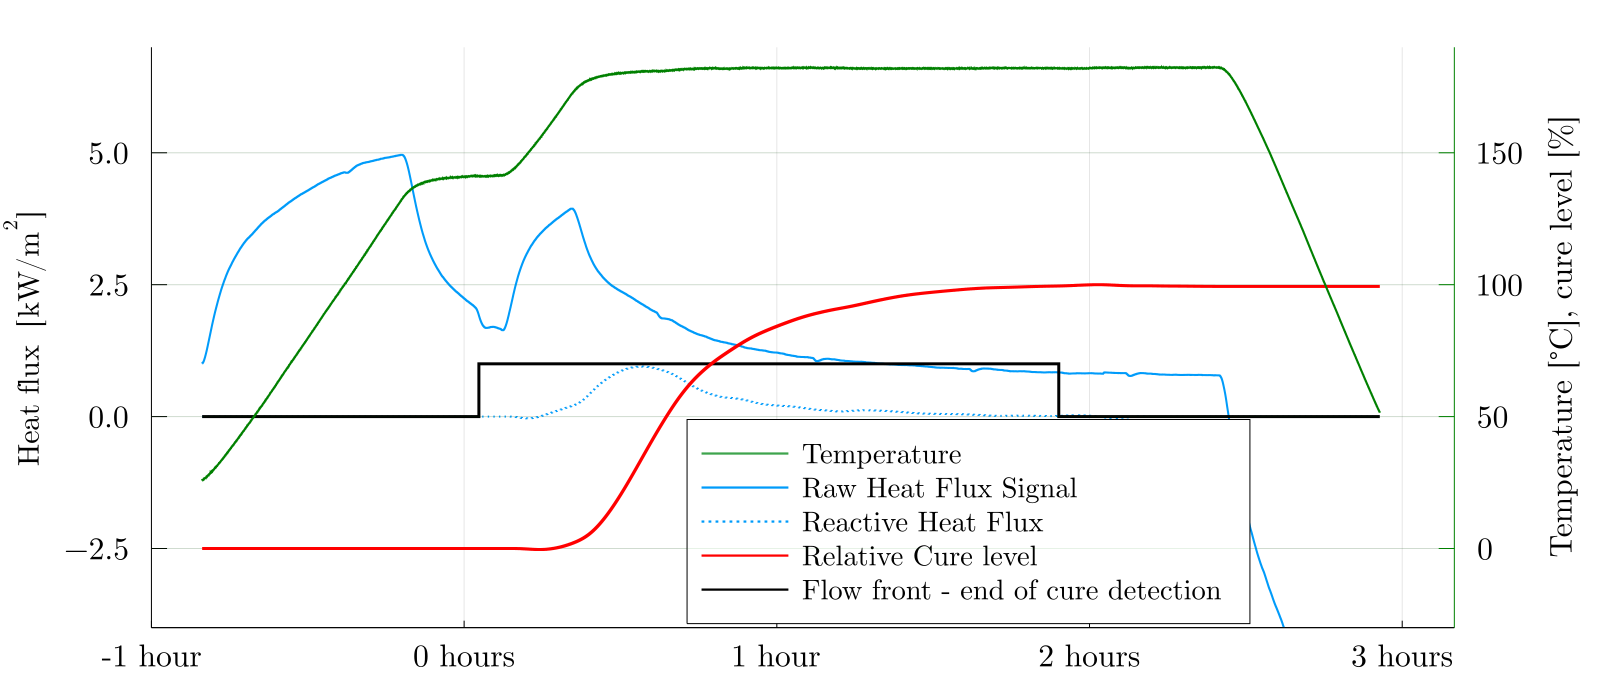
これは、脱型部品の動的機械分析(DMA)による硬化状態測定で検証されました。DMAはコンポジットのガラス転移温度(Tg)を測定するDSCの代替実験室技法です。「DMA結果は、RTM 6樹脂で180℃、90分硬化後のTgが変わらないことを確認しました」と同氏は付け加えます。
厚みの影響も調査されました。「TMEのセンサー実証試験で最初にテストされたCFRPプレートは2ミリメートル未満の薄肉でした」とカラ氏は指摘します。「これらのプレートは高ファイバー体積率(50-60%)で、エキゾームと熱応力・部品品質への潜在的問題を防ぐため低速硬化サイクルでした。これらは航空宇宙部品として非常に正常ですが、樹脂量が非常に少なく、樹脂反応による放出熱流束が小さかったのです。つまり、工具と部品の加熱という大海の中で、樹脂硬化による熱流束という針を探している状態でした。」
カラ氏が説明するように、「ほとんどの航空宇宙RTM硬化サイクルは、ある温度で樹脂注入後、より高い第二の温度までランプアップして硬化します。したがって、注入完了後、工具を硬化温度まで加熱し、システム全体に大きな熱流束を生成します。」しかし、DSC試験と同様、熱流束センサーで硬化を監視する鍵は、重合/硬化時の放出熱を測定し、成形システム内の温度と時間に対する熱流束の曲線として表示することです。「そこで、金型加熱のベースラインとその熱が部品に伝導する分を差し引く手法を考案し、樹脂反応の熱流束を特定可能にしました。」
したがって、初期薄板でのプロセス条件は非常に挑戦的でしたが、とカラ氏は言います、「樹脂反応からの熱流束を確認できました。しかし、より厚い部品も作ることで、部品厚みに応じた熱流束レベルの違いを正確に把握でき、薄板での硬化監視が検証されました。」なお、上記曲線(冒頭写真にも掲載)は、3.2ミリメートル厚プレートでRTM 6樹脂を用いて取得されたものです。
しかし、樹脂流れフロント検出の結果はより問題がありました。「排出口付近のセンサーでは流れを良好に検出できましたが、中心付近のセンサーでは樹脂到達が非常に遅く、検出できませんでした」とカラ氏は言います。「熱流束センサーによる流れフロント検出には、樹脂流れが局所熱場の変化を生む必要があります。これは樹脂とプリフォームの温度が異なるときに起こります。」同氏はΔTが0.1℃以上あれば検出可能と指摘します。「しかし、薄肉CFRPプレート試験では金型内温度が非常に均一で、樹脂到達が遅かったため、システム全体の熱雑音に対して熱コントラストが不十分でした。一方、排出口での樹脂到達はランナー[プリフォームと金型端の隙間、詳細は「RAPM複雑形状部品の製造」参照]により速く、より大きな熱コントラストが生じ、検出・監視が容易でした。」
カラ氏は、TFXが新たに開発した内蔵加熱機能付きアクティブセンサーでこの樹脂流れフロント監視を改善できると示唆します。「これにより、本来熱コントラストが生じにくい部品とプロセスで、センサーが必要な熱コントラストを提供するのを助けます。」
コンポジットプロセス制御能力の拡張
「これまでの作業に満足していますが、これはあくまで第一歩です」とトーレス氏は言います。「目標は、これら熱流束センサーを生産環境でのコンポジットプロセス管理に使用することです。」カラ氏によれば、樹脂到達に基づく注入装置への自動信号送信と、硬化曲線のゼロ傾斜に基づくプレスへの自動信号送信により可能です。トーレス氏は、TMEが注入機とRTMプレスのプロセス制御システムを持ち、温度と圧力を管理していると付け加えます。「次のステップは、TFXセンサーをこれらの制御システムに統合し、ラップトップから全体プロセスを管理することです。」カラ氏は、TFXセンサーとデータ取得システムが圧力センサー(例:キストラー、スイス・ヴィンタートゥール)とも連携し、全体的なプロセス制御を支援し、熱流束、温度、圧力を単一集積デバイスで測定するセンサーも開発中と述べています。
しかし、このプロセス制御は手頃なのでしょうか? カラ氏は、監視システムへの初期投資1万〜3万ドルが、一般的に開発段階で試行錯誤を改善されたプロセスと部品理解により削減することで回収されると述べます。「その後、生産段階でサイクルタイム短縮、再現性確保、ドリフトや不適合の早期検知によりコスト削減を継続します。」
GKNフォッカーのフェルグーウェン氏は、サイクルタイム短縮とコスト改善の実証ができれば、「INNOTOOL 4.0とHECOLAGプロジェクトで実証されたタイプの着陸装置コンポーネントだけでなく、あらゆるタイプの部品でコンポジットを想像できるようになります。それにより設計空間が開かれ、軽量着陸装置の限界をさらに押し広げられます。」と信じています。ベッソン氏はさらに広い応用を見ています:「このタイプのプロセス制御は、あらゆる種類の金型とコンポジット部品に開発可能です。」
樹脂
- 低コストセンサーで実現するコスト効率の良い室内温度マッピング
- 複数DS18B20 1-WireセンサーをRaspberry Pi接続で精密温度監視
- Satellite CCRMAキットでセンサー駆動オーディオエフェクトを構築
- Raspberry Piで単一GPIOピンを使ってアナログセンサーを測定
- Raspberry PiとZabbixでアナログセンサーを読み取り - ステップバイステップガイド
- スマート灌漑コントローラー:Windows 10 IoT、Raspberry Pi、XBee水分センサーで実現
- ams、Sensors Expo 2019で最先端光学センサーテクノロジーを披露
- センサー種類と回路図の包括的ガイド
- 先進接着技術でセンサー製造を効率化
- 統合治癒センサー搭載の先進創傷ドレッシングで感染をリアルタイム監視
- IoTセンサーが大気汚染モニタリングと公衆衛生に革命をもたらす