



自動化航空複合材製造:液体成形vs溶接熱可塑性、戦略的比較概観

OEMとサプライヤーが次世代航空機を実現する材料・プロセスを探索する中、2つの異なるアプローチが実証されています。一つはドライファイバープリフォームの液体成形。例:Spirit AeroSystems(英国プレストウィック)のエアバスA320スポイラー向け高速樹脂移動成形(RTM)ライン、エアバス主導の「Wing of Tomorrow(WOT)」プログラムでの自動非クリンプファブリック(NCF)配置と液体樹脂注入、オートクレーブ外(OOA)オーブン硬化(関連記事:「高速自動化航空宇宙RTMラインが次世代スポイラーを実現」「アップデート:下翼スキン、Wing of Tomorrow」参照)。
もう一つは熱可塑性複合材(TPC)。例:Clean Sky 2「多機能胴体実証機(MFFD)」での自動ファイバー配置(AFP)による stiffened skin作成(上半分はインサイチュ統合、下半分はオートクレーブ統合)、その後溶接で組立。両プログラムとも自動化で生産速度・品質向上とコスト削減を図るが、両者はどう比較されるか?
ドイツ航空宇宙センター(DLR)構造・設計研究所はアウグスブルクに軽量生産技術センター(ZLP)を運営。多数の複合材製造プロジェクトの中でも、PROTEC NSRとFast Lane RPBは、それぞれ液体成形熱硬化性(TS)リアプレッシャーバルクヘッド(RPB)(エアバスA350双通路機向け)と熱可塑性(TP)RPB(エアバスA320単通路機向け)を、同一Tier 1サプライヤーPremium Aerotec Group(PAG、ドイツ・アウグスブルク)で、自動化実証しながらサイクルタイムとコストを評価するユニークな比較機会を提供。
液体成形熱硬化性バルクヘッド(PROTEC NSR)
「長年PAGとAZIMUTプロジェクトで複合材製造手作業プロセスを分析してきた」とZLPアウグスブルク接合・組立技術部門長Lars Larsen博士。「最初の自動化ソリューションは積層工程、その後更なる工程自動化を推進。」PROTEC NSRの主目標は、RPB製造用特化ソリューションを単一自動化プロセスチェーンに統合することと、Fast Lane RPBプロジェクトマネージャーMarcin Malecha博士(DLR)は説明。
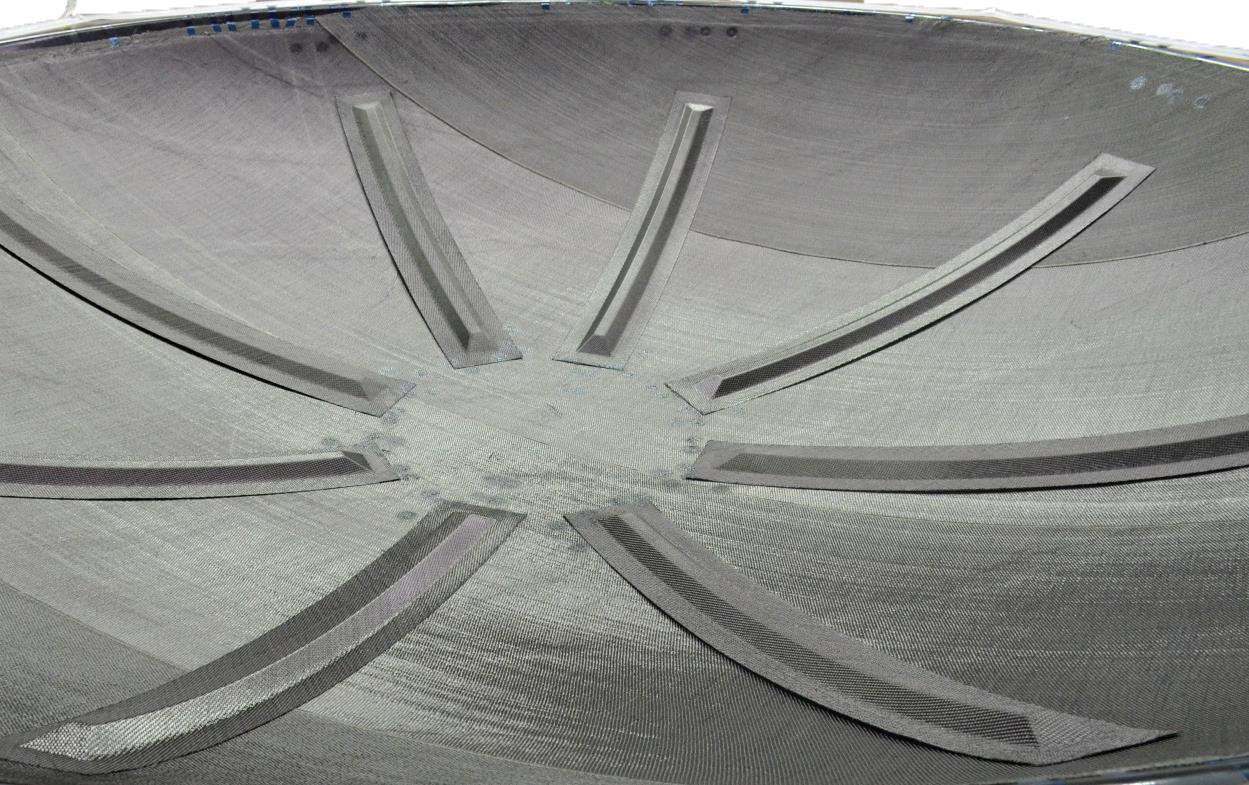
プリフォームとグリッパー。 真空袋詰めドライプリフォーム作成工程を図1に示す。エアバス特許の真空支援プロセス(VAP)でRTM6エポキシ樹脂を注入、半透膜採用で気孔率低減。プリフォーム積層:最大5m長、1.27m幅の5ハーネスサテンカーボンファブリック全幅使用で16プライ×2セット。間に最大1.5×2.5mの複雑形状補強材25個を挟み込み、上部に8本のストリンガー配置。
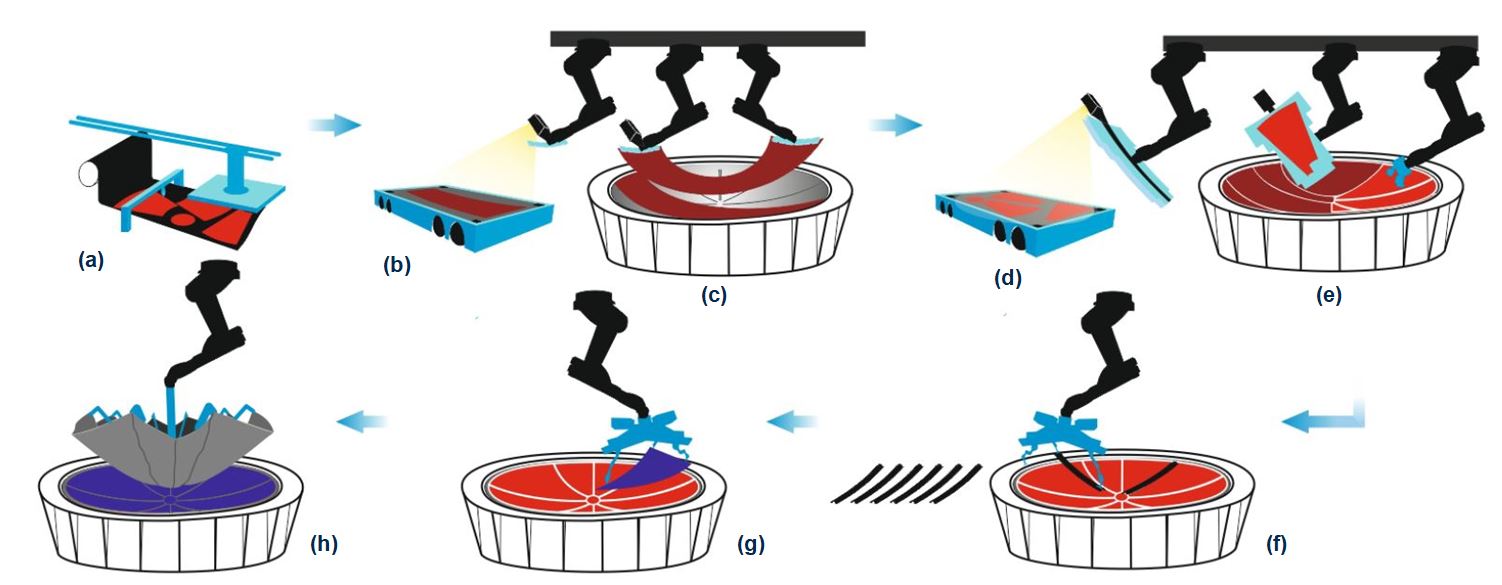
「必要精度でドレープ・ハンドリングできる工具とグリッパー開発が最大課題の一つ」とLarsen氏。複雑なプライ組み合わせで3種類のドレープ機構が必要だったため:
- ロールからの全幅材料直接適用、金型形状への適応
- 大型カット構造プライのドレープ:2台ロボット協働、各々一辺担当、目標金型ジオメトリ作成し皺なく配置
- 小型成形プライ(最大1.5×2.5m)対応
「協働ロボット用に、球面関節で接続された6モジュール含むエンドエフェクターを開発」とLarsen氏。「蛇のように変形し、目標金型ジオメトリに追従可能。輸送・成形中にファブリック内バインダーを活性化する統合加熱装置で、配置後も3D形状と位置を保持。」
自動ドレープと配置
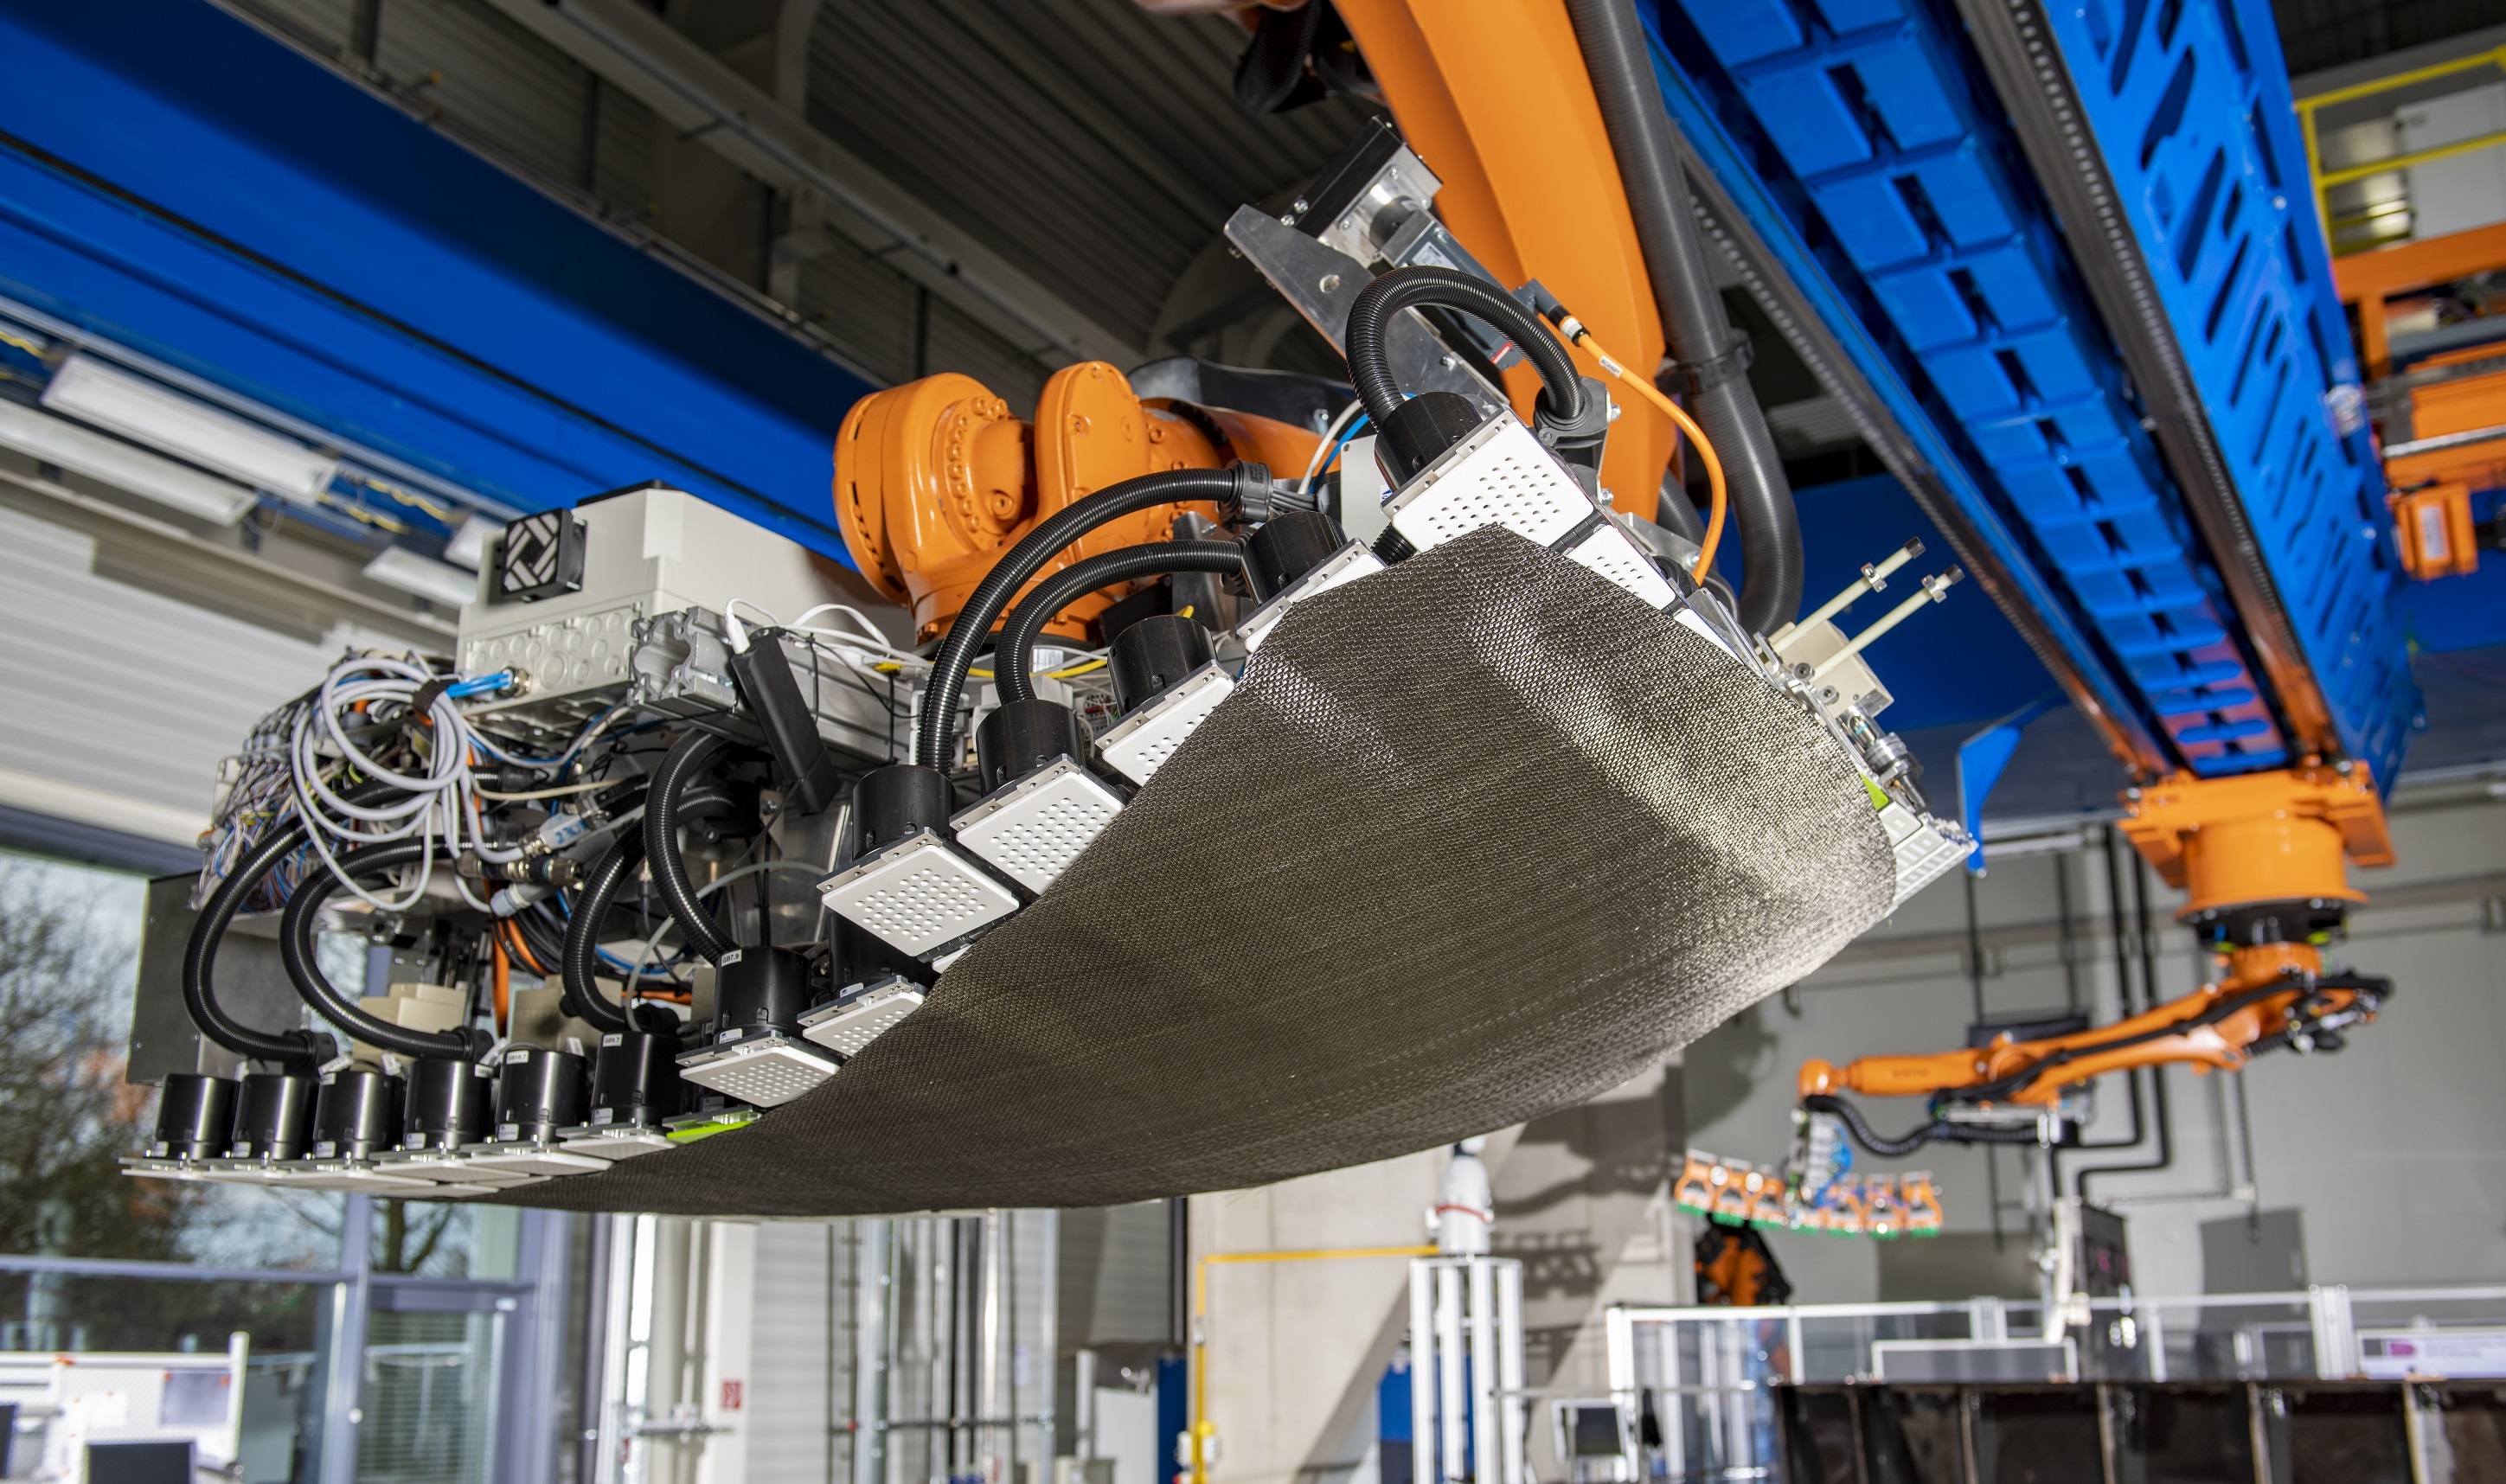
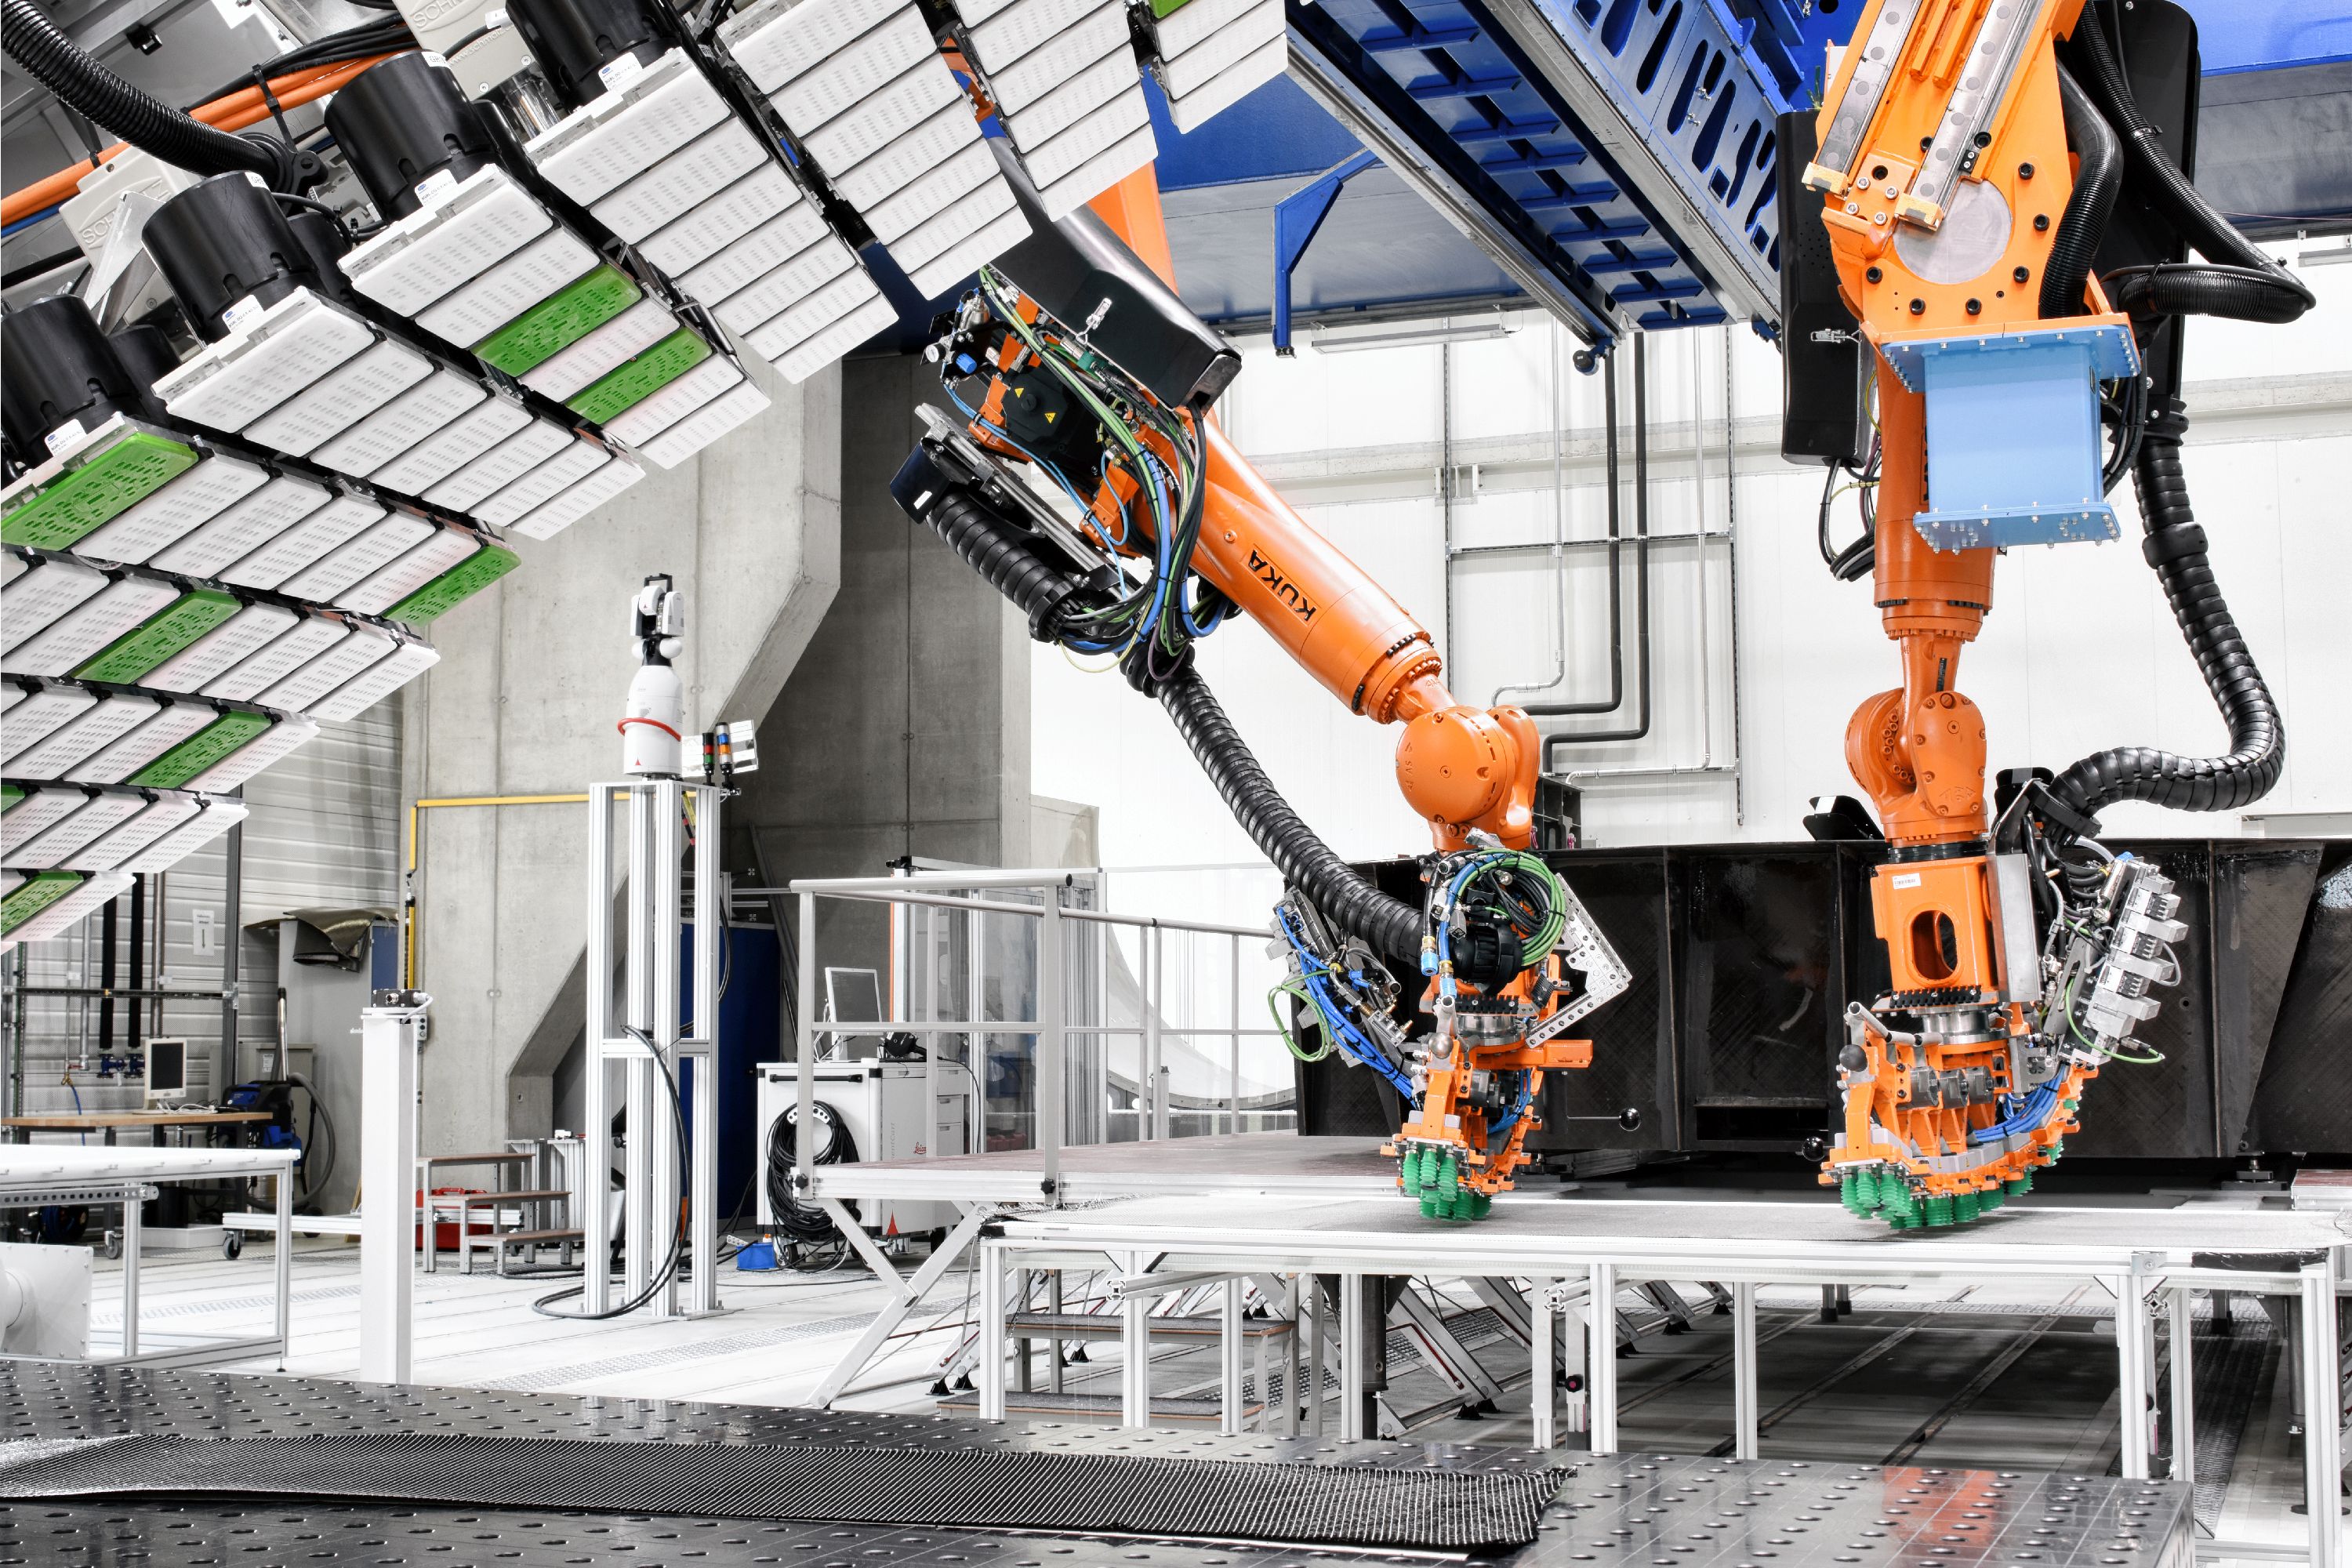
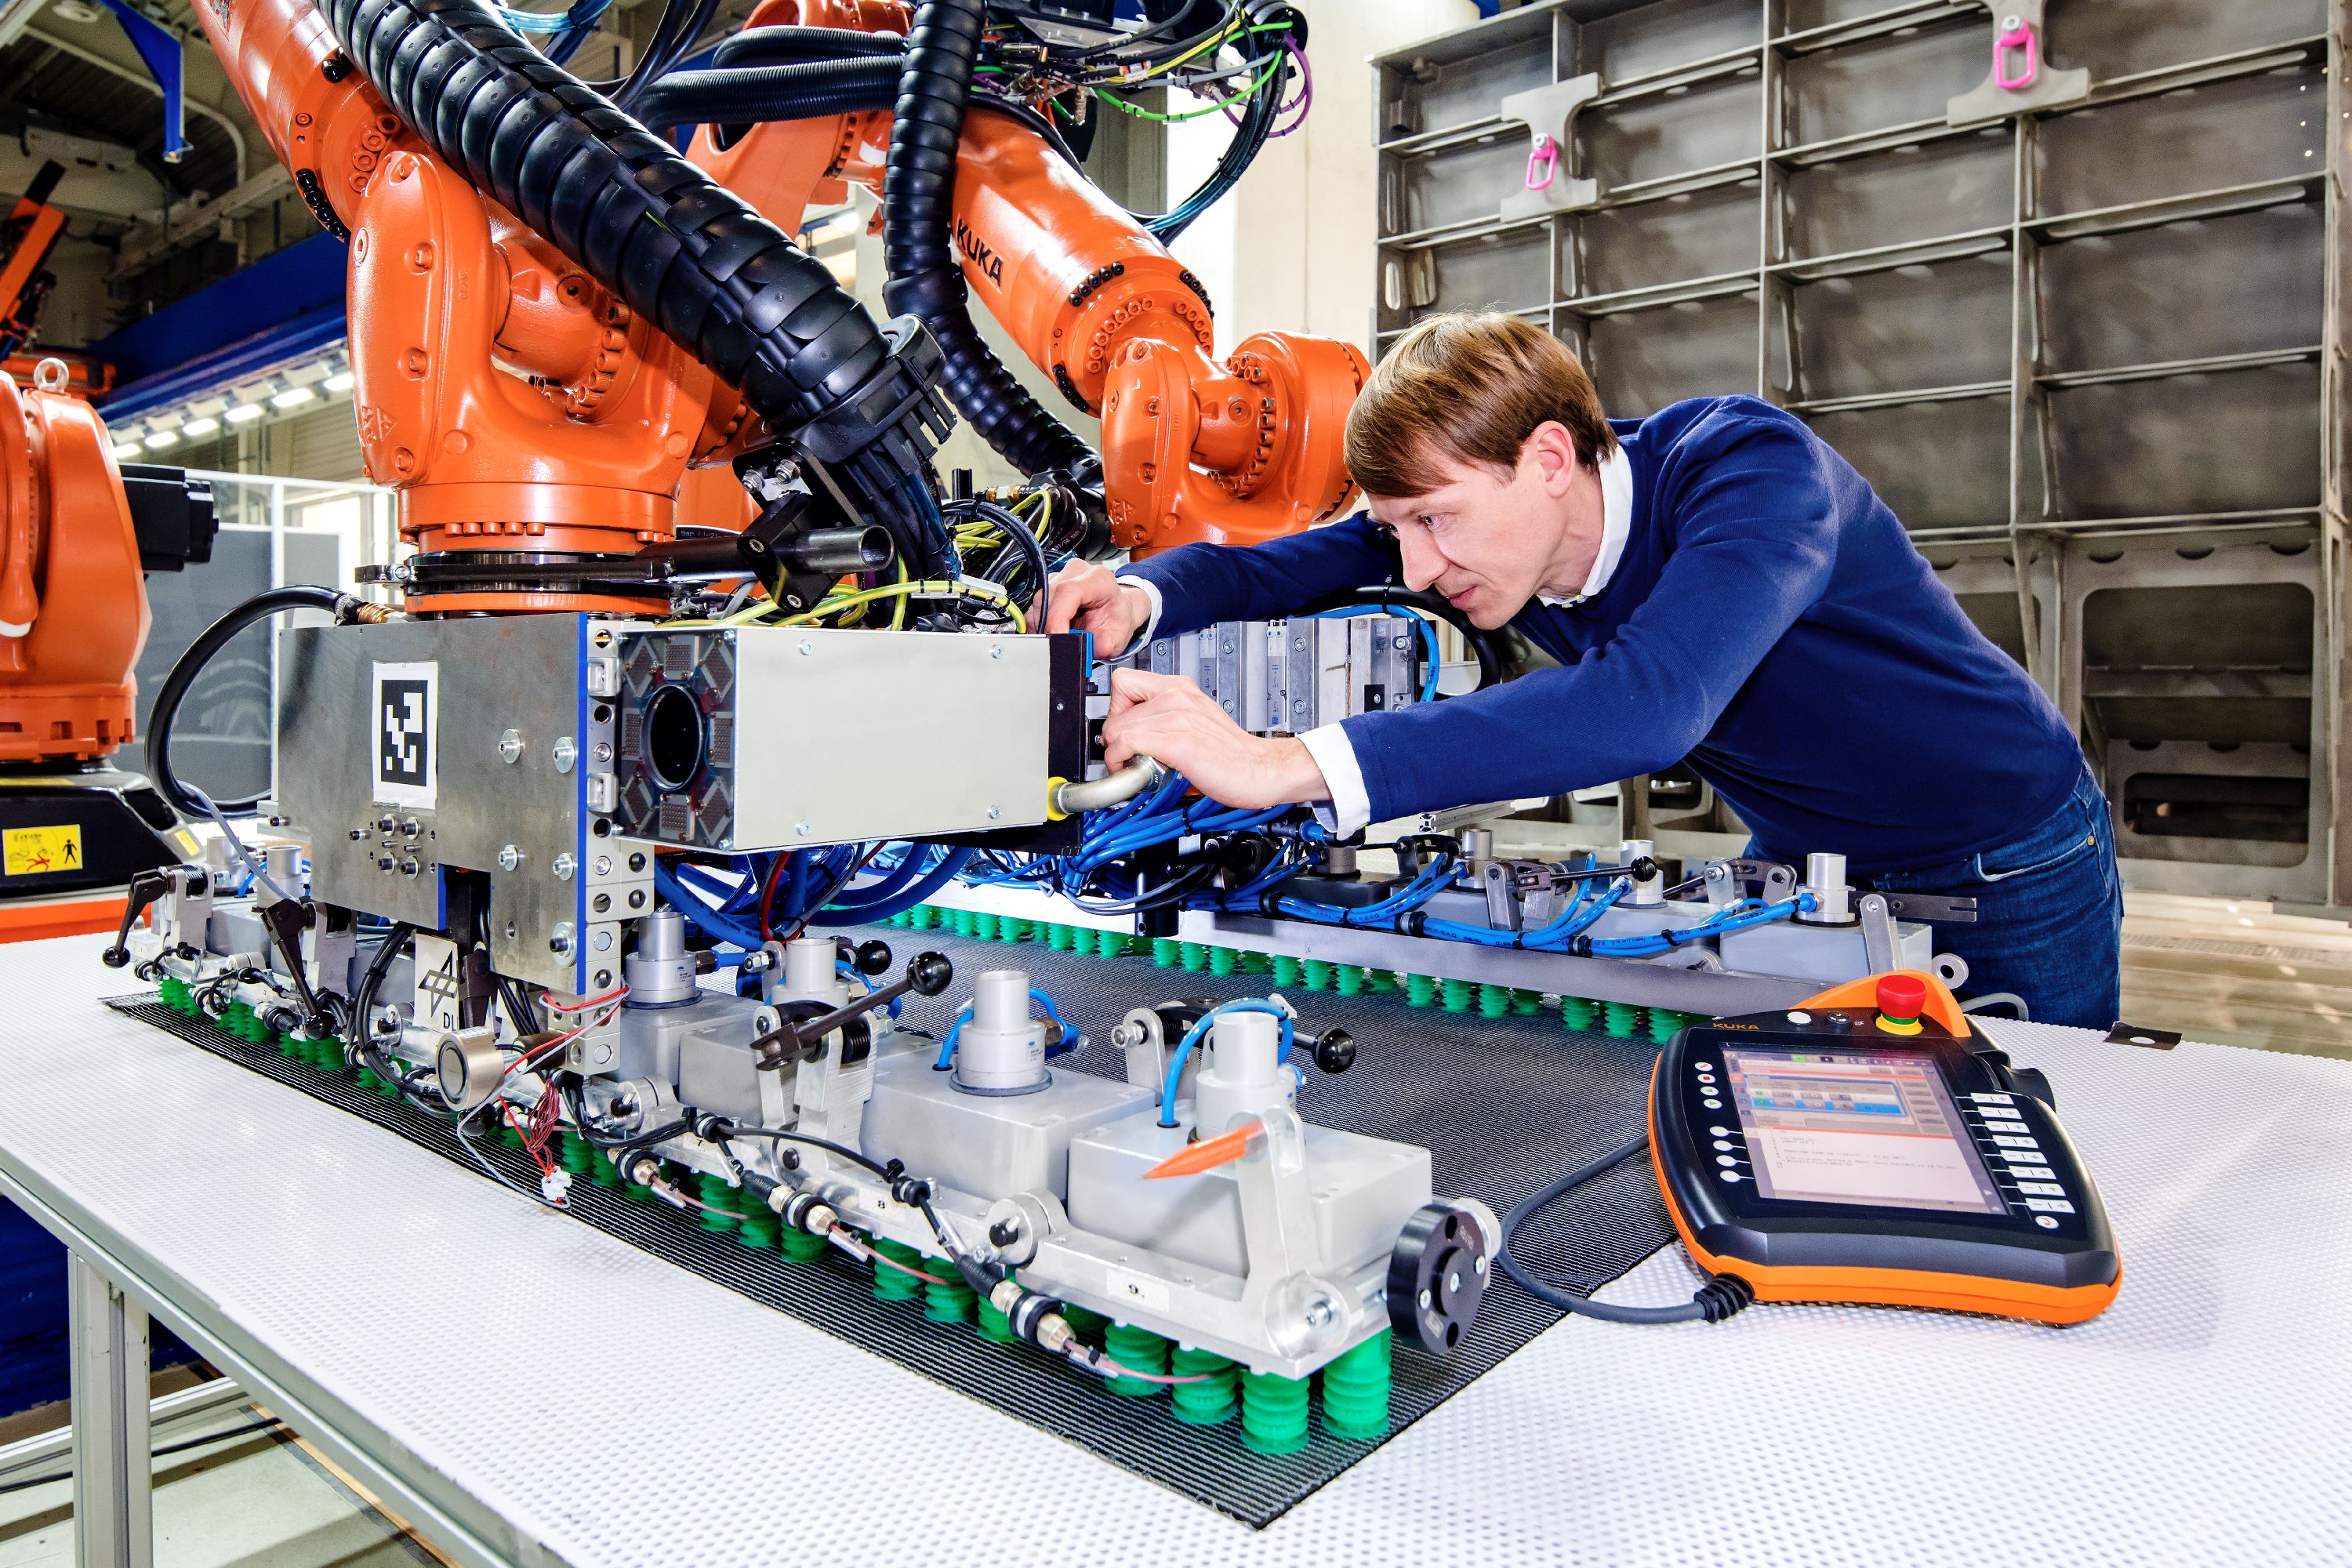

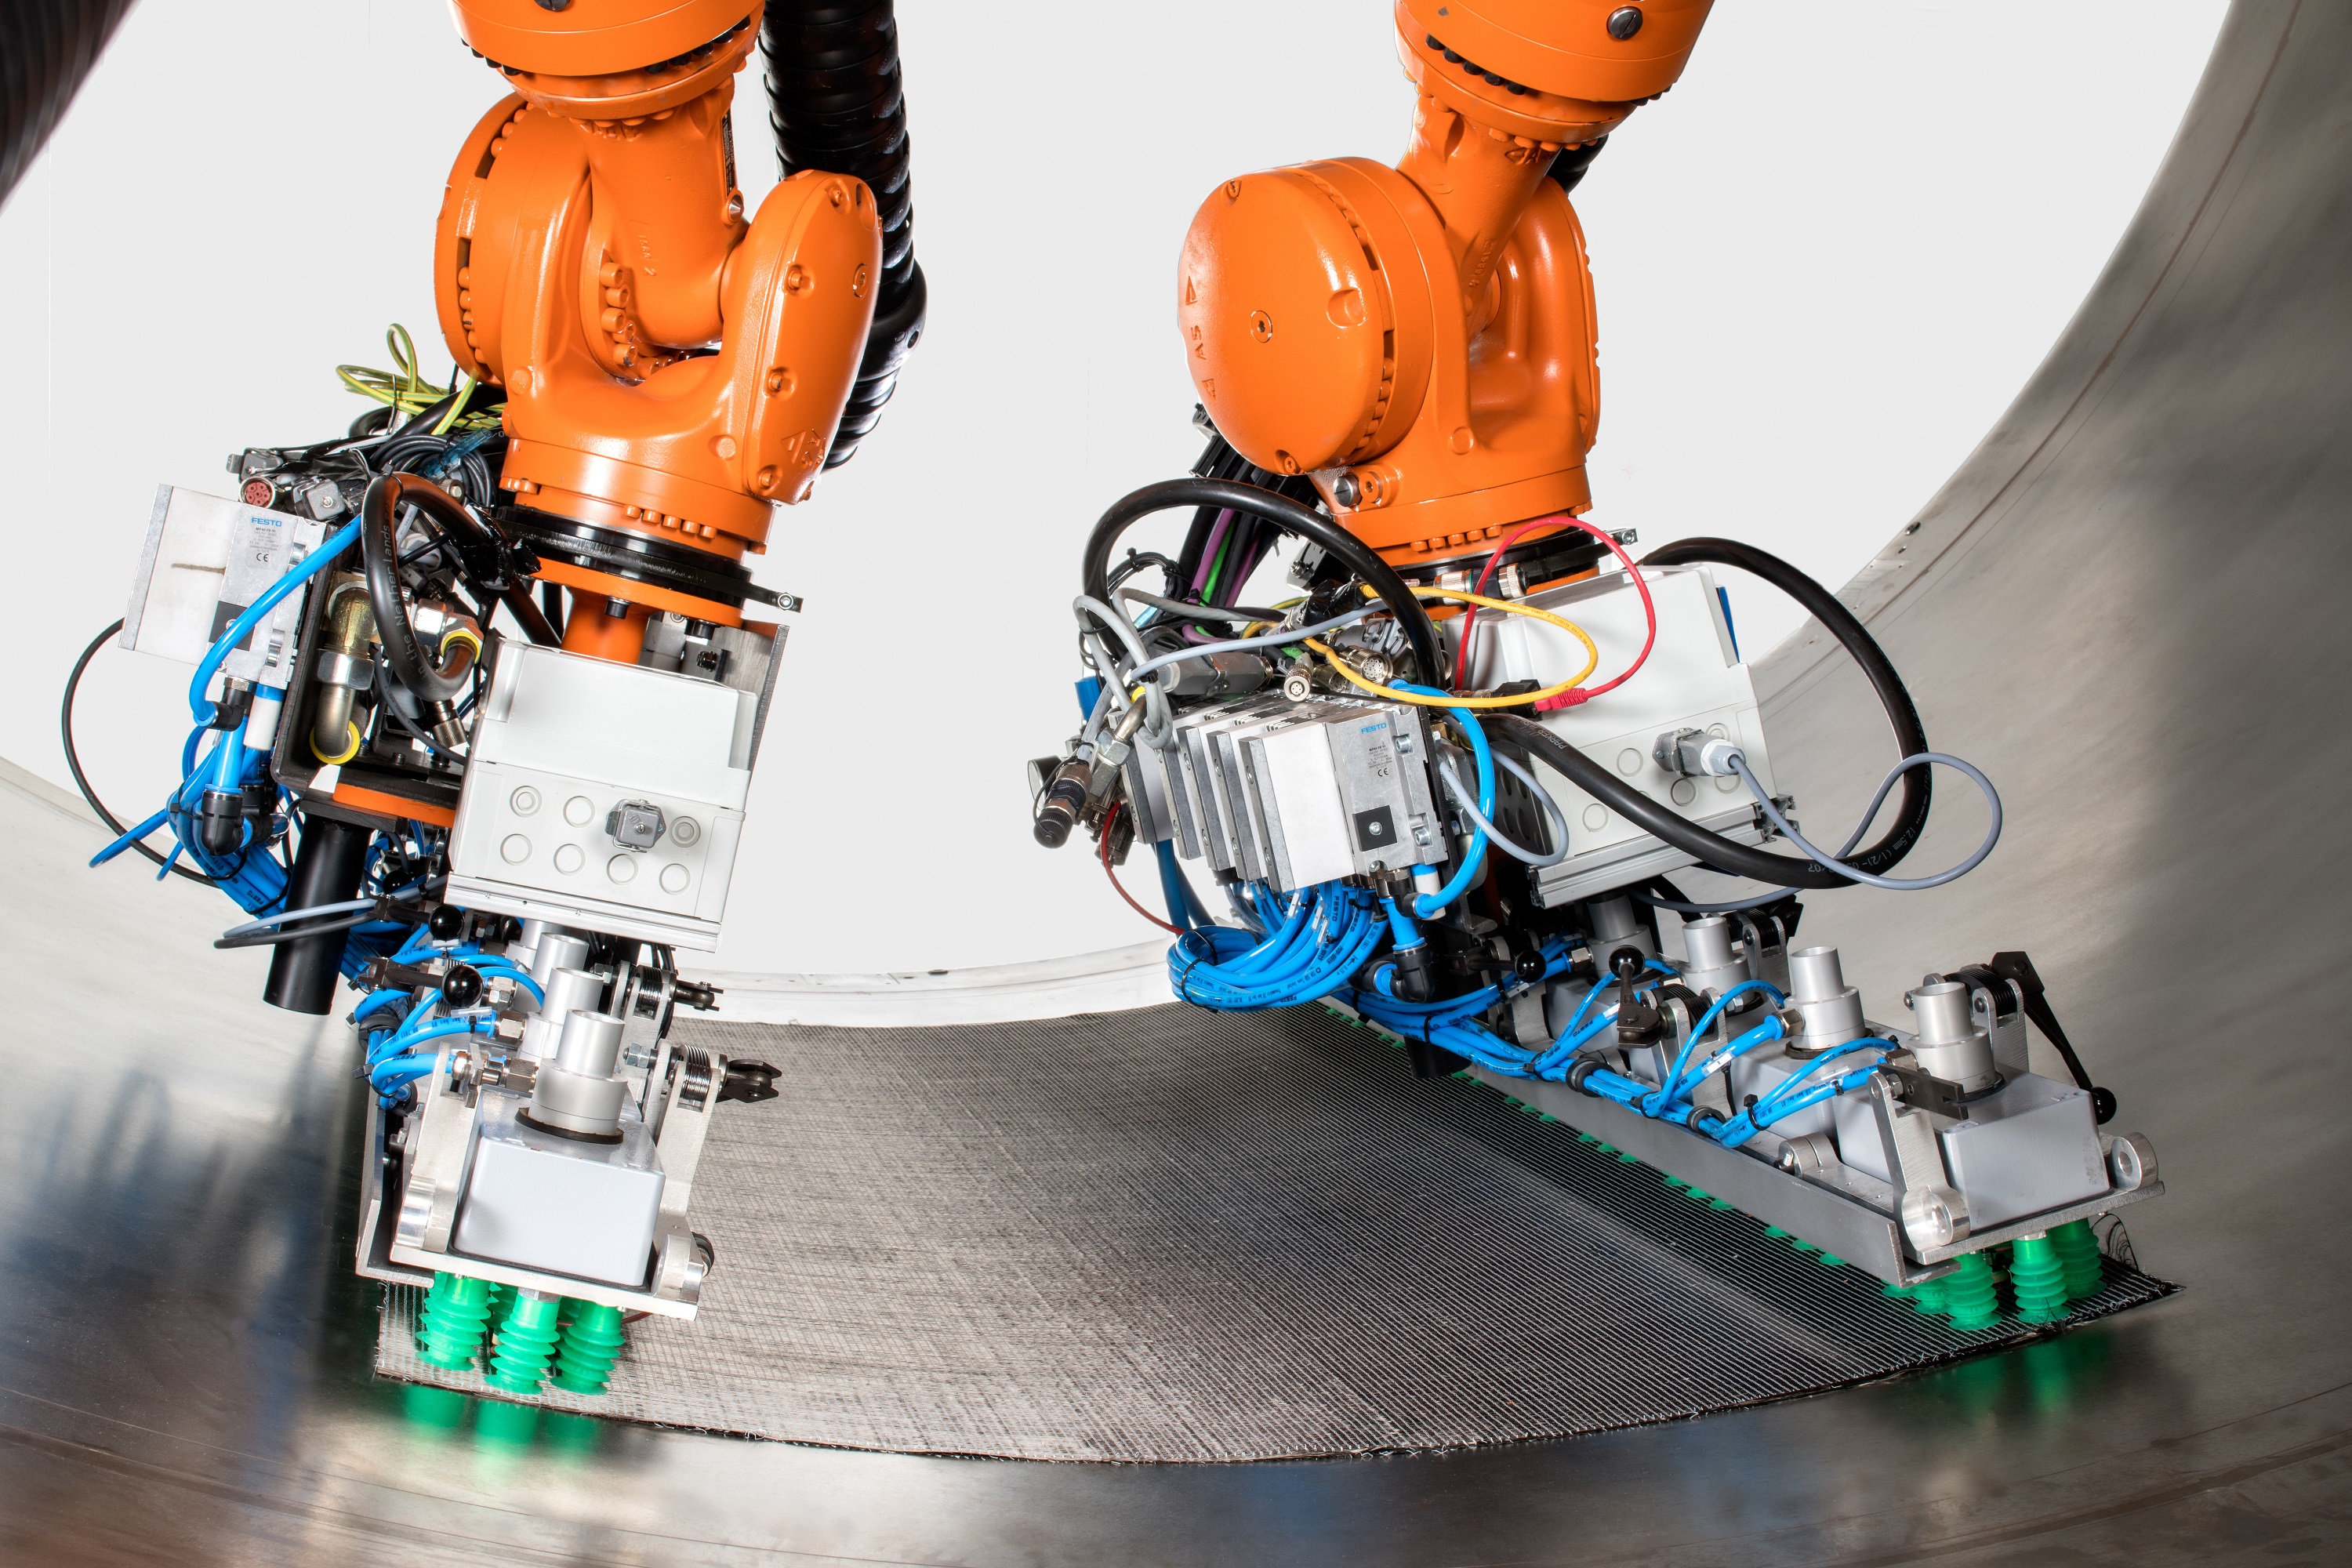
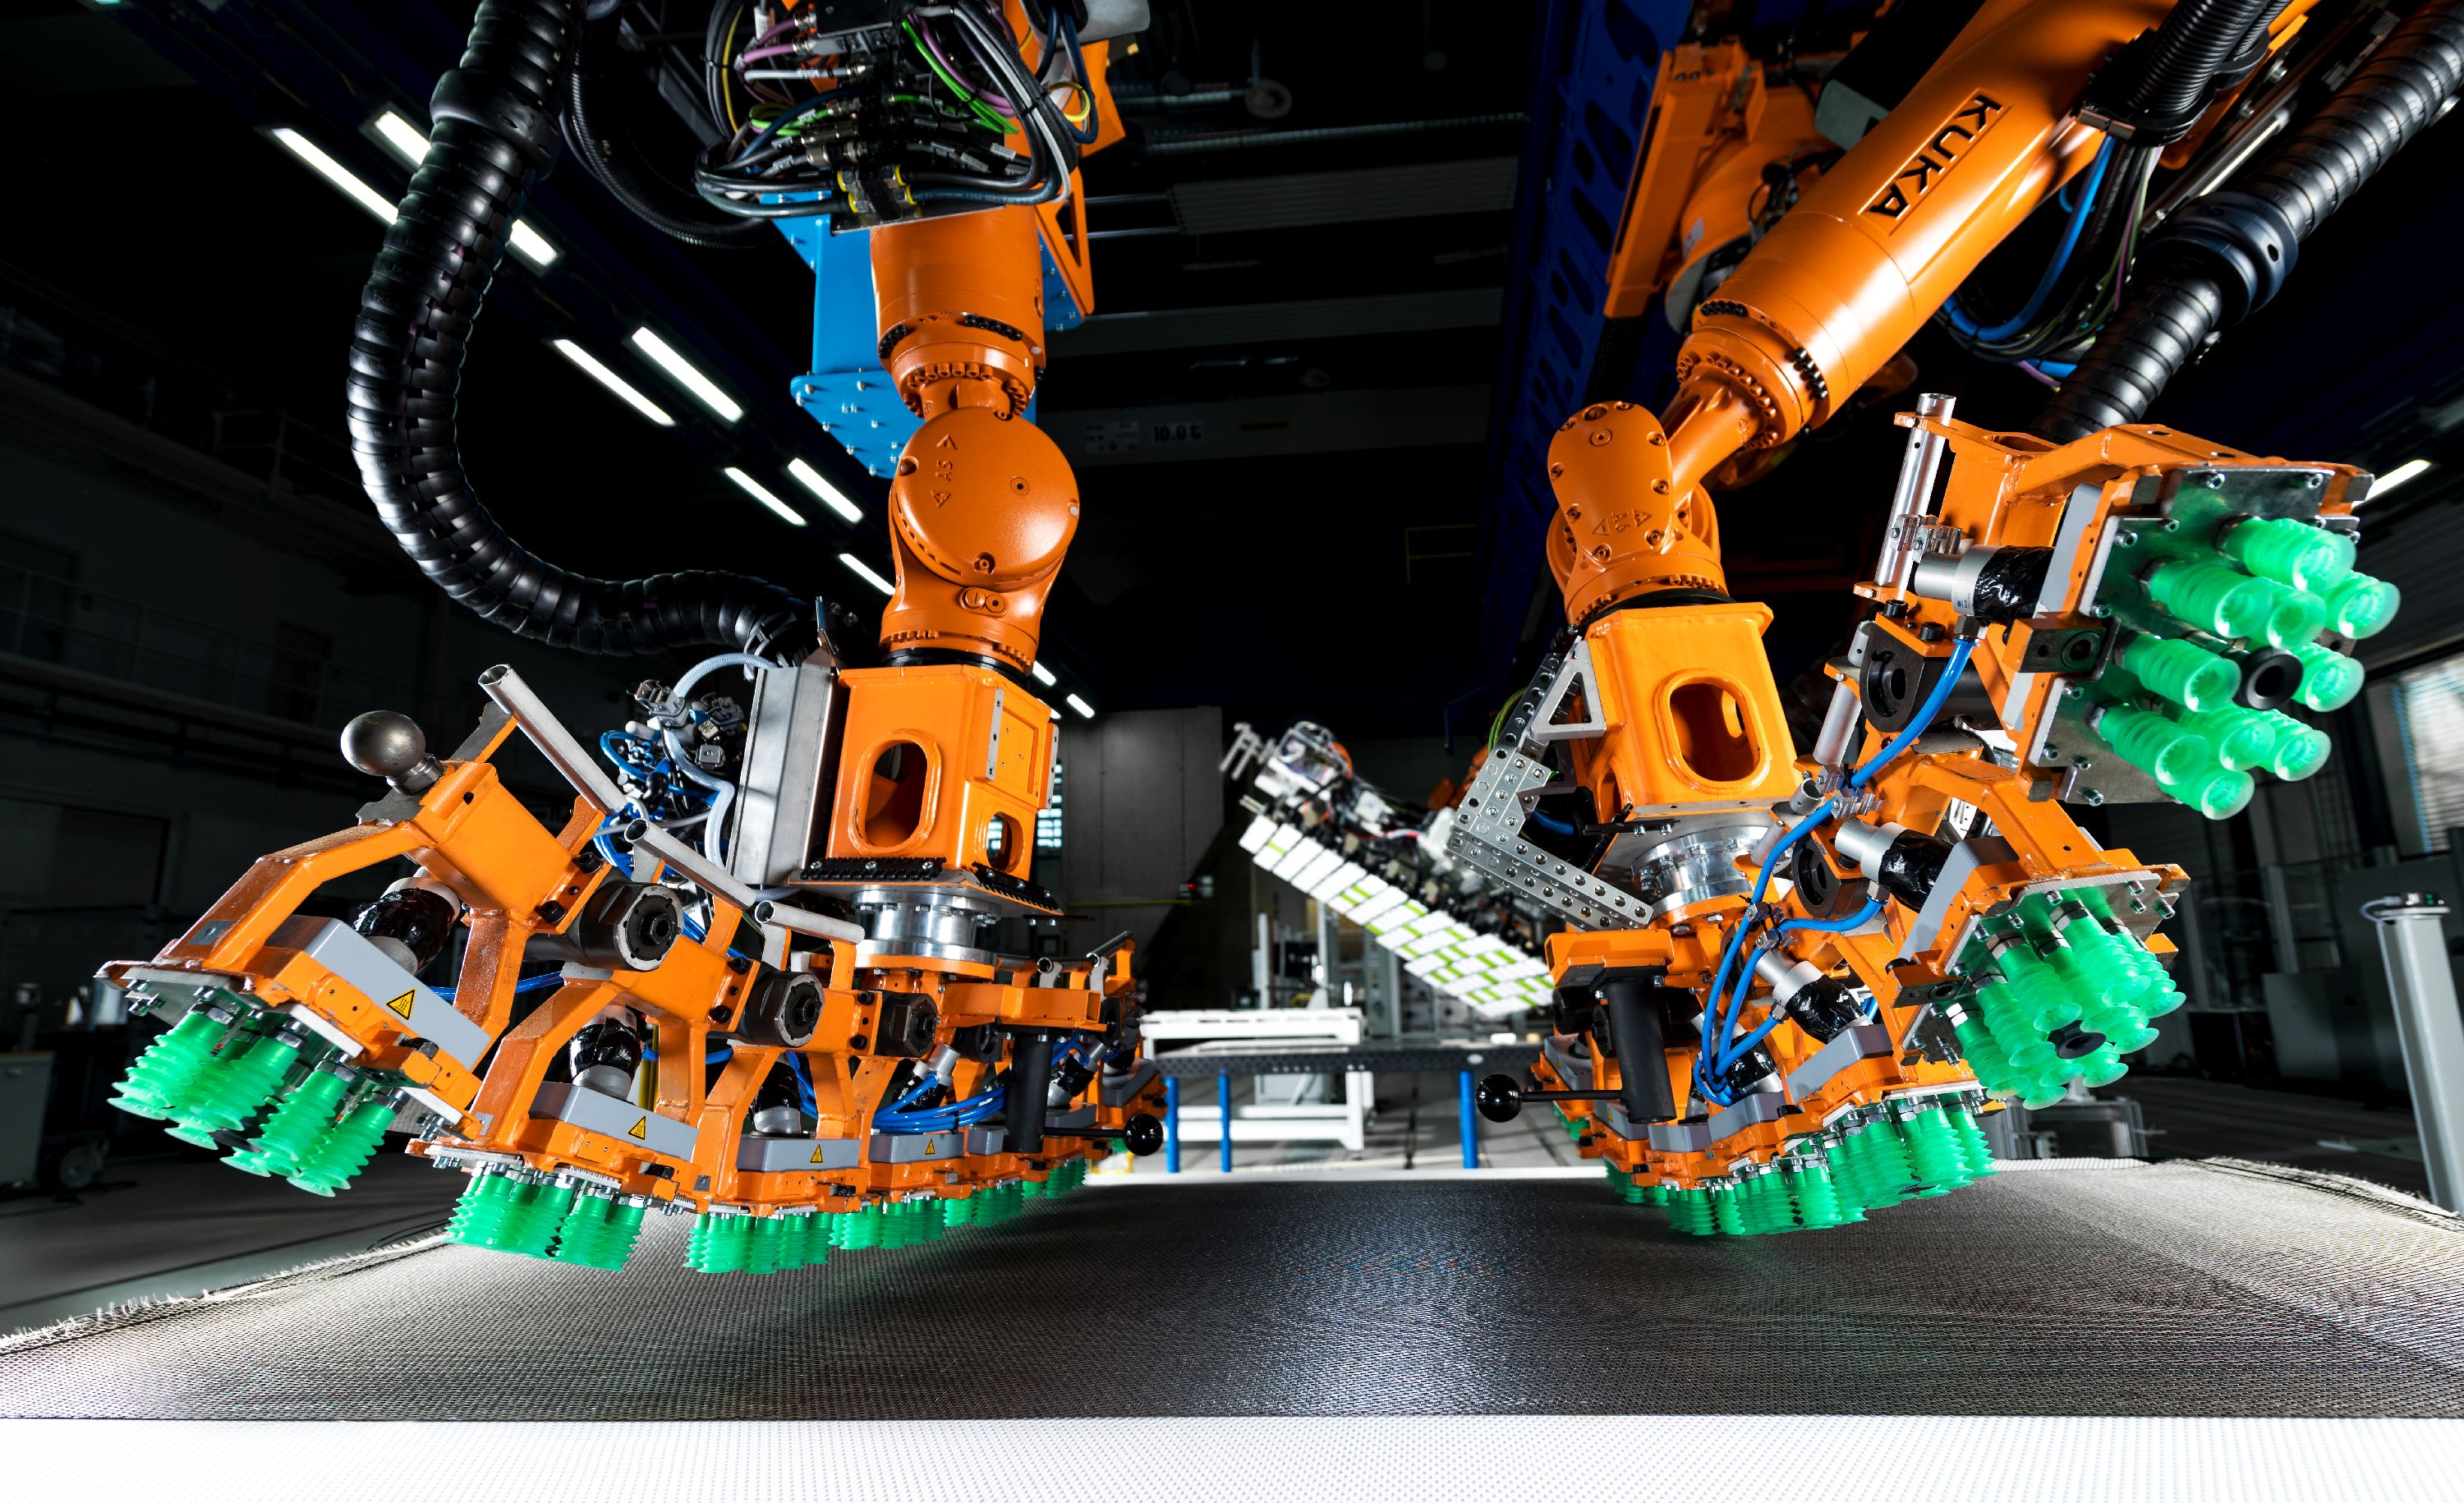
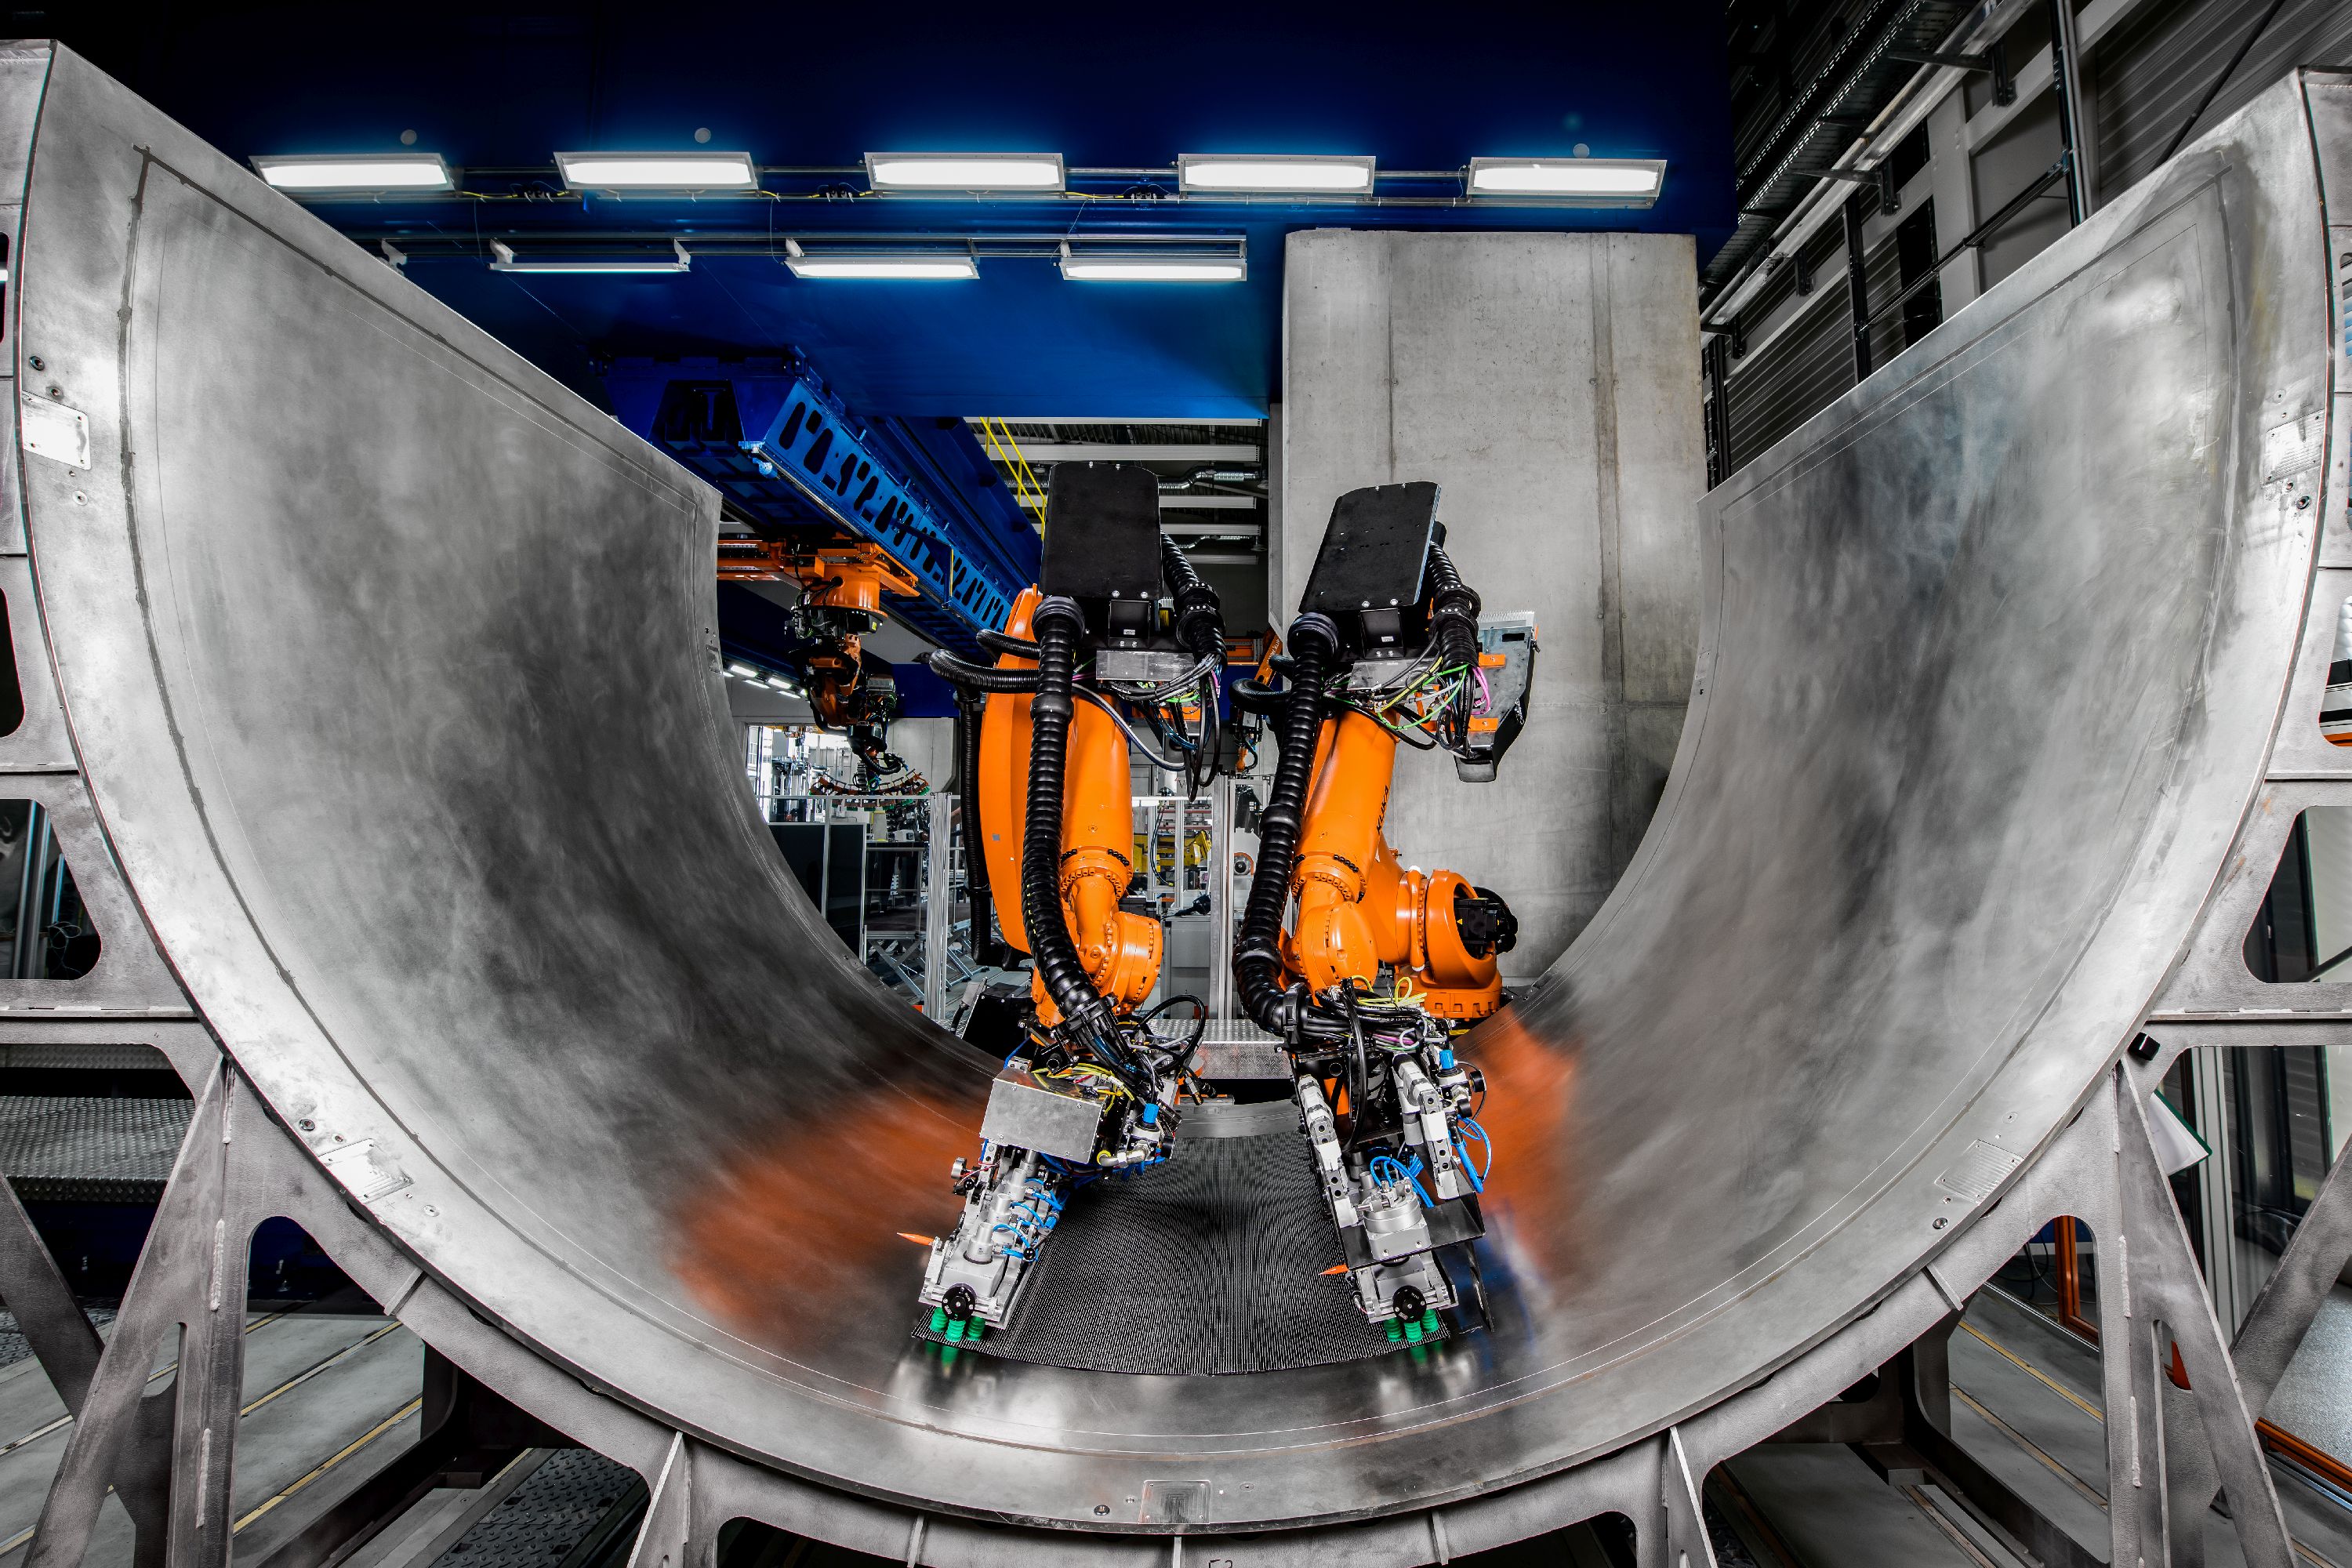
小型成形プライ(最大1.5×2.5m)用には、真空吸着装備127モジュールグリッパーを第2種として開発。「2D状態で材料ピックアップ、目標ジオメトリへ3D変形」とMalecha氏。「127モジュールのどれを保持・どれを滑らせるか判断し、2Dプライを3D形状に変形。手でドレープするのと非常に似ている。どこを保持・解放するか多くの実験と経験で習得。モジュール把持力で力調整可能。」
インライン検査。 モジュラーグリッパー内光学センサーでドレープ監視。プライ配置後、Leica T-Scan(Hexagon Manufacturing、英国コバム)とProfactor(オーストリア・シュタイア)製カメラベース繊維角度測定システム組み合わせエンドエフェクターで品質検査。「まず繊維角度をCADデータと比較、次に各ピースのエッジ位置をCADと照合」とMalecha氏。
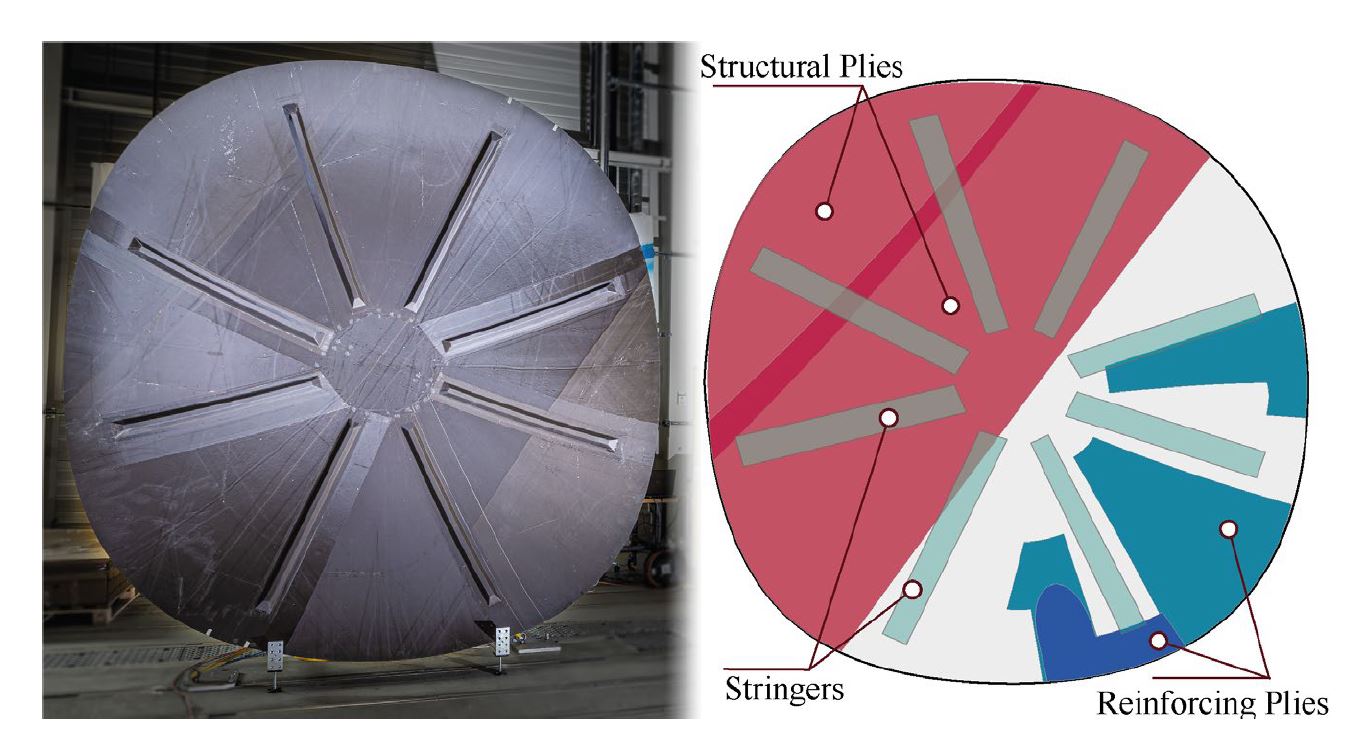
ストリンガーと真空袋詰め。 プリフォーム完了後、8本のストリンガー(補強材)を上面に装着。Multi Kinematic Gripperを開発・使用、真空袋詰め補助材も適用。このグリッパーは、産業用6自由度(DOF)ロボットのセンターフランジに、3台の小型独立6-DOFロボットとリジッドアームを搭載。真空袋詰め補助材(ピールプライ、穿孔離型フィルム、樹脂流動媒体(ツール側補助材))は事前カット・事前接合、配置箇所に合わせ設計。「ドレープ不要、配置のみ」とMalecha氏。プレファブ半透膜は「傘型」機構エンドエフェクターで半自動適用、タッキーテープと外側真空袋は手作業だが自動化も可能。
サイクルタイムとコスト。 Malecha氏にとって最大課題は、モジュラーAIベース製造実行システム(MES)構築でプロセスチェーン監視・制御。「全く異なるプロセスを統合し、単一データ交換ポート経由でMESから指令できるデータ管理システム構築が必要。必要に応じフライングで起動可能、厳格な製造オーダー順守より柔軟で幅広い運用可能。」
PROTEC NSR技術は2019年1月フルサイズ実証機製造で検証、2019年中盤までにTRL 5-6達成。PAG現行最先端技術比で、ロールファブリック適用サイクルタイム58%短縮、カットプライピックアンドプレース50%短縮。これら工程の製造コストはそれぞれ11.5%と31%削減。
熱可塑性バルクヘッド(Fast Lane RPB)
「2018年PAGとIVW(カイザースラウテルン・複合材研究所)と共に、大型部品・一次構造への熱可塑性複合材適用可能性を実証開始」とZLPアウグスブルク溶接技術エキスパート、Fast Lane RPBプロジェクトマネージャーStefan Jarka博士。「RPBは機械的要求が翼・胴体ほど高くないため『一次構造』とは言えないが、大型・平坦・緩やかな曲面構造での可能性を示せる。わずか4ヶ月で、既存アルミ構造から熱可塑性複合材への転換例としてA320 RPB実証機を開発。」
本実証機はCetexカーボンファイバー(CF)ファブリック/ポリフェニレンサルファイド(PPS)オルガノシート(Toray Advanced Composites、オランダ・ナイフェルダル)と抵抗溶接を使用。被溶接面間に抵抗発熱体を配置、溶接後も構造内に残留。GKN Fokker(オランダ・フーフェフェン)が数十年、着陸装置ドアと固定前縁で同技術採用。本A320 RPBでは従来ステンレスメッシュ代わりにCF発熱体を使用。
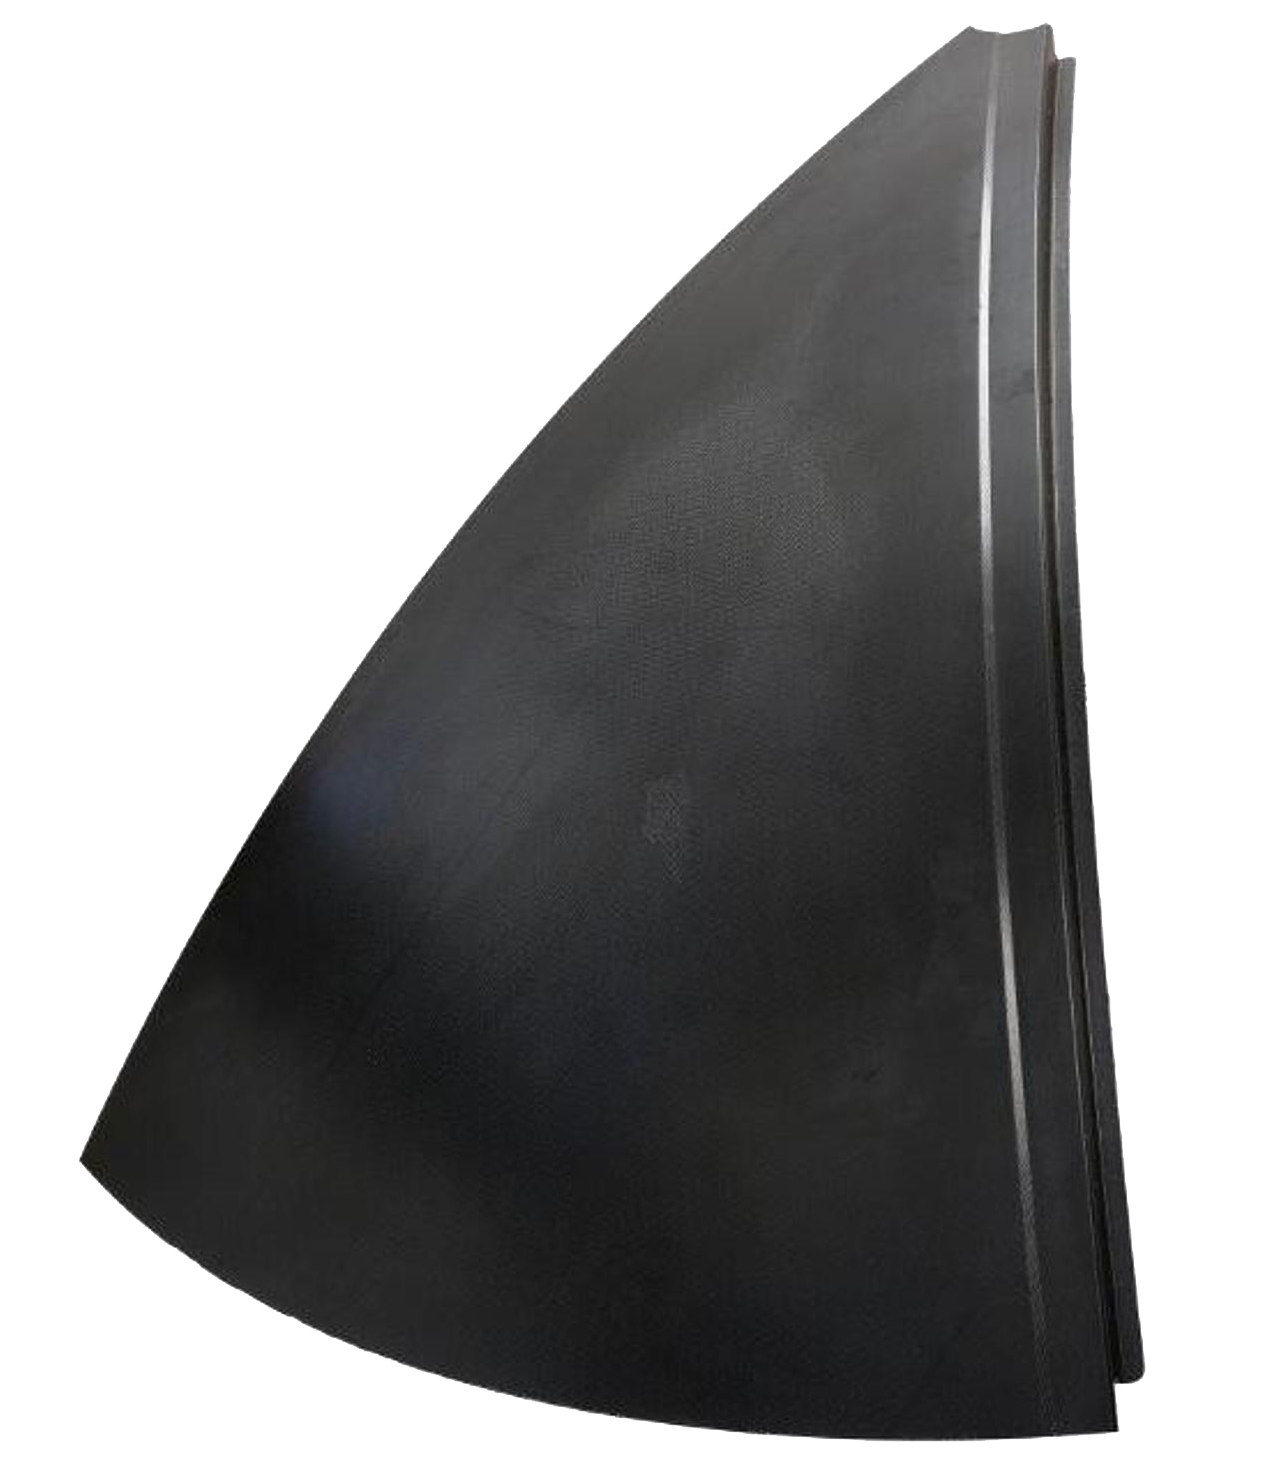
「熱可塑性複合材RPBを同価格以下にする必要があったが、材料費は大幅に高い」とLarsen氏。したがって自動化による製造コスト削減が鍵、8つの同一花弁セクション活用も重要。「二重曲面形状形成にはこのセクション分割が必要」とJarka氏。「一体熱成形には巨大プレス必要でコスト高。したがって8小セクションに分割、IVWが金型合わせプレス成形。熱可塑性プレス成形の自動化レベルは熱硬化性より高い。主課題は高温一定維持だが、自動プレスサイクルが非常に高速。」
実証機RPB全工程ステップを図2に示す。「溶接プロセス自体は新規ではないが、直径3m部品の1.5m長・40mm幅継ぎ目溶接と品質検査システム統合のため更なる開発必要」とJarka氏。「部品を位置決め治具で固定、通電で溶接ゾーンに溶融生成。」
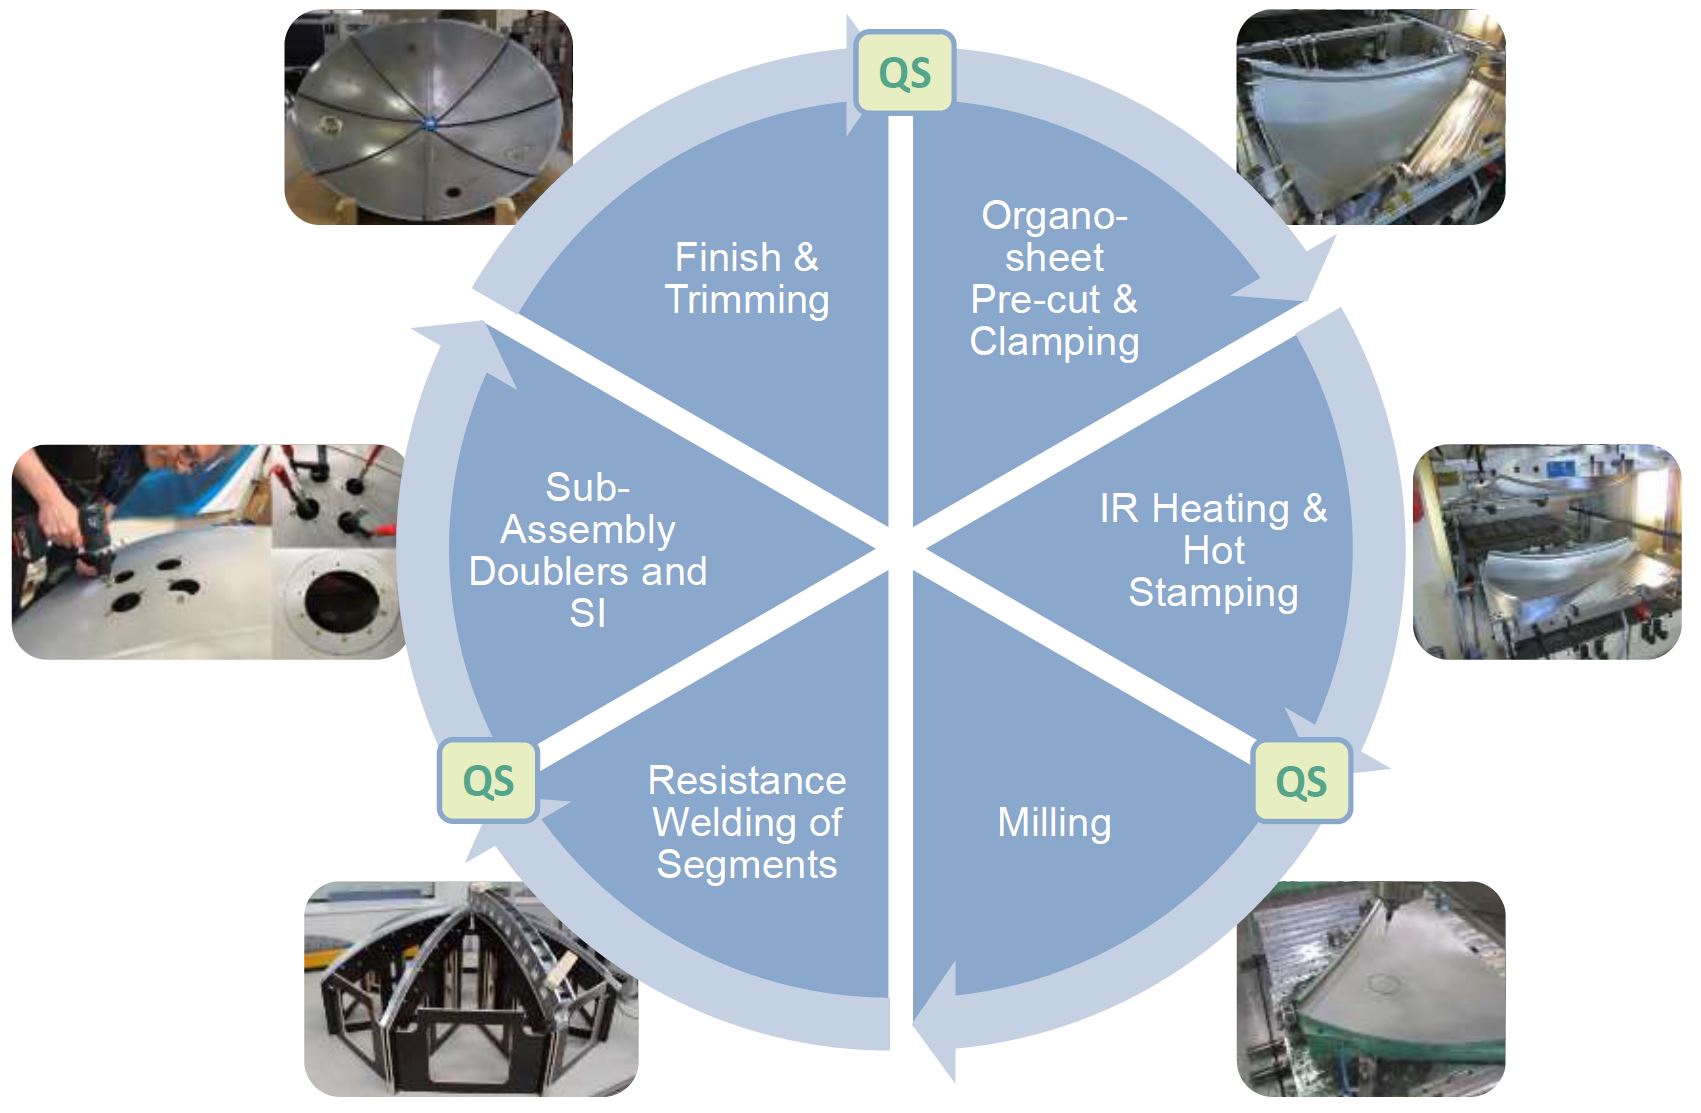
図2. 熱可塑性RPB工程ステップ
CF/PPSオルガノシートをスタンプ成形で8セクション(下段)製造、抵抗溶接で接合しA320バルクヘッド実証機形成。Photo Credit: DLR構造・設計研究所
品質保証統合。 「フラッシュランプ・超音波励起両方のサーモグラフィ試行したが、溶接ゾーン測定は容易でない」とJarka氏。「サーモグラフィは高速だが、良好な統合かどうか判別しにくい。」代わりに標準試験リグで複数溶接サンプル作成、電流・電圧・温度測定。超音波試験(UT)で検査し、プロセスパラメータと良好統合の相関確立。「良パラメータなら良品。溶接中取得データと初期ベースライン比較用プロセスシミュレーションも構築」とLarsen氏。
自動化とサイクルタイム。 「全プロセスが自動車部品レベルで非常に高速」とJarka氏。2019年レビューでTRL 3達成、以降TRL 4に成熟。2021年末までにTRL 6達成見込み。パンデミック前はPAGが2021年熱可塑性RPB量産開始予定。将来不透明だが、熱可塑性RPBは「明日の胴体」を可能にし、重量41→35kg削減、工程・組立時間75%短縮、総合部品コスト10%以上削減が見込まれる。
熱硬化性vs熱可塑性複合材の比較
「熱可塑性プロセスは非常に高速で、アルミニウムより安価に、月産100機ペースにも対応可能」とJarka氏。「RPBは熱可塑性溶接にも自動化にも好適な用途」とMalecha氏。「ドライファイバー液体成形RPBは自動化コストが高い。」
「だがその自動化も興味深い。部分工程自動化だけで実利益得られるから」とLarsen氏。「例:補助材自動化で真空袋詰めを約1時間で完了、手作業比約10倍高速。」しかしコストが導入障壁と認める。「デジタルツール・ロボット・開発コストがRPB単一部品には過大。だがモジュラーアプローチで多部品展開できれば、コスト分散で削減時間・人件費と合わせ採算可能。」ZLPはまさにこれを達成、CW2020年7月特集「Composites 4.0:デジタル変革、適応的生産、新パラダイム」で詳述。
「熱硬化性と熱可塑性複合材構造の比較はまだ少ない」とMalecha氏。「だがプロセス比較を開始している。」次目標は熱可塑性溶接ラインが航空機翼・胴体に必要な特性を持つこと実証。大型一体液体成形翼でも同様性能実証必要。これらはMFFDとWOTプログラムが目指すところ。これらおよび他多数のClean Sky 2・ECプロジェクトの成果を待ち、次のステップを見極めたい。
樹脂
- FINEXプロセス:鉄鉱石微粉と非コークス炭による先進的溶銑製造
- オークマとTHINCパートナーズ:油井管カップリング生産の自動化セルでチップ処理を解決
- 生産合理化:初日から自動化を導入せよ
- EconCore ThermHex:軽量高性能サンドイッチ構造向け先進熱可塑性ハニカムパネル生産
- カールマイヤー、高品質FRP構造向け熱可塑性UDテープ量産ラインを発表
- INEOS Styrolution、先進StyLight熱可塑性複合材の新生産サイト建設計画を発表
- Herone GmbHが2019年JECイノベーション賞航空宇宙部門を受賞、熱可塑性中空プロファイルの自動量産技術で
- 2分熱可塑性オーバーモールディング(熱硬化性対象):自動車複合材向けワンセルプロセス
- ランデス、継続繊維強化熱可塑性複合材「Tepex」の生産能力を増強
- エアテック、先進熱可塑性成形向け高温真空バッグフィルムを発表
- 液状シリコーンゴム射出成形 - 医療機器向けの精度と品質