



コンベアベース積層による高速・高精度熱可塑性複合材製造
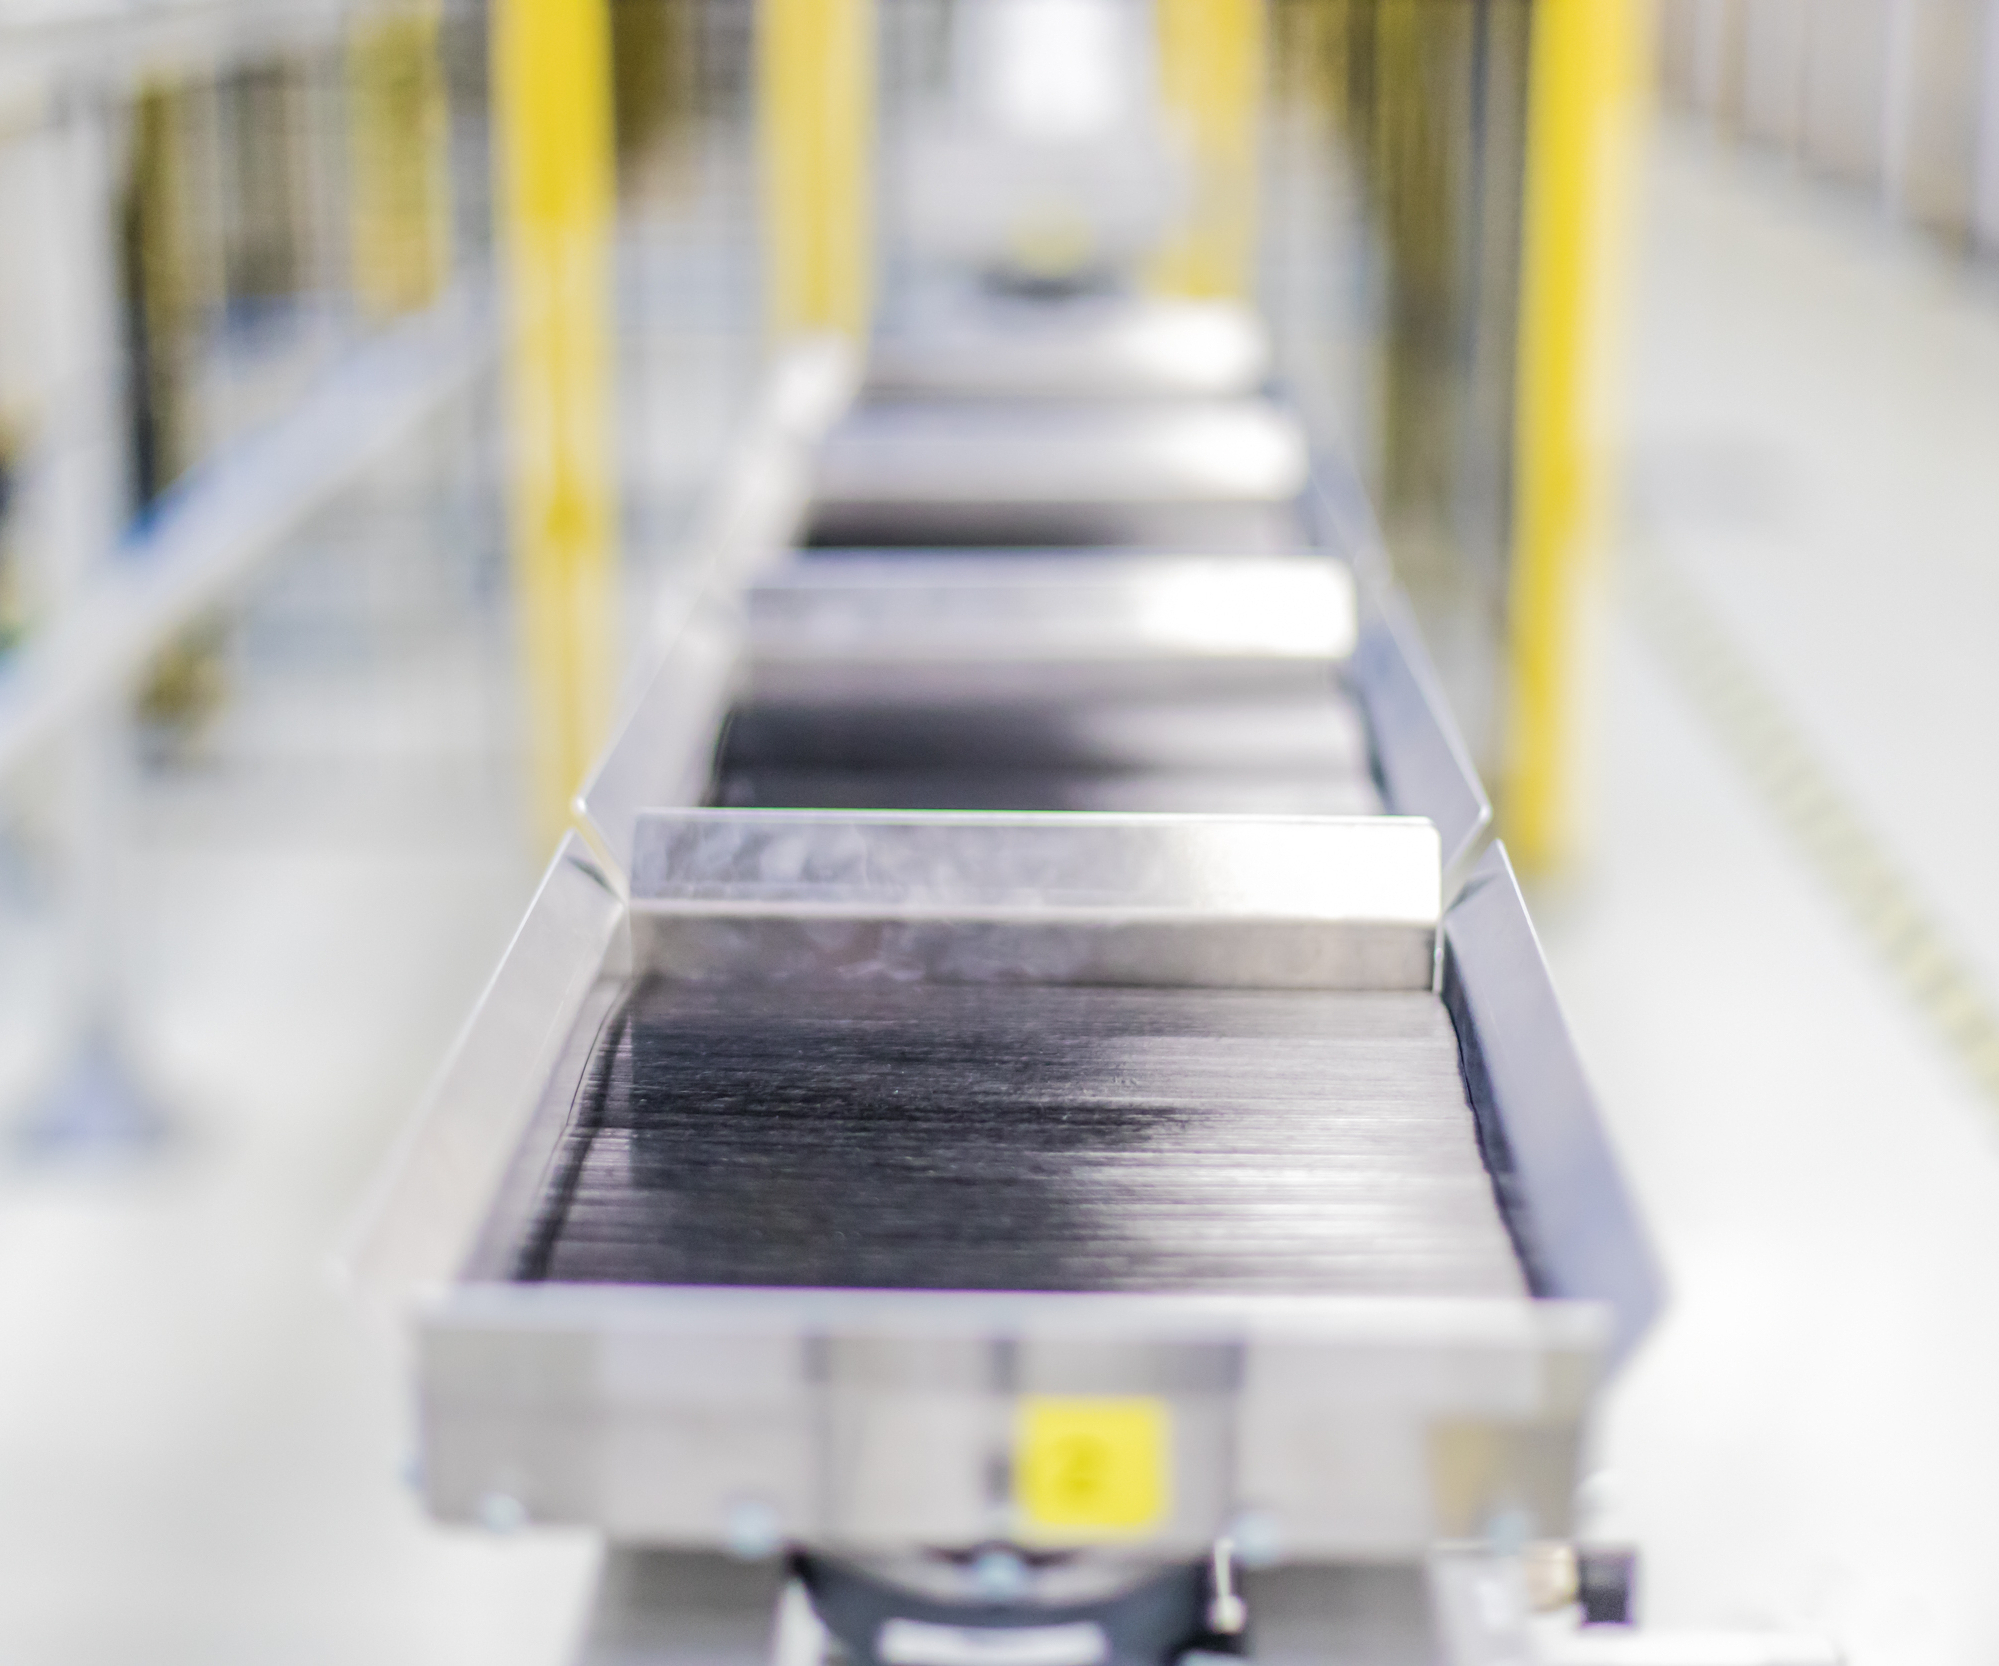
積層を高速化しつつ設計柔軟性を維持するため、SABICとAirborneは郵便システムから着想を得て、熱可塑性複合材テープの積層プロセスを開発しました。コンベアシステム上を移動する複数の安価なトレイがフィーダーユニット下で一時停止。各フィーダーが正しい寸法と配向のテーププライ1枚をカットしてトレイに投入し、トレイは次のフィーダーユニットへ進みます。与えられたラミネートの設計要件を満たす適切な枚数と配向のプライが各スタックに積まれるまで、トレイはフィーダーユニットを循環し続けます。出典:SABIC
熱可塑性複合材テープからコンソリデートラミネートを製造する新しい高速システム「デジタル複合材製造ライン(DCML)」は、1分間に最大4枚(各最大15プライ)のラミネート、年間150万枚を単一生産ラインで製造可能とされ、完全検査(100%デジタル、入庫材と出荷ラミネートの測定とデータ追跡を含む)も含まれます。この生産レートは、熱可塑性・熱硬化性を問わず、他の商業用テープハンドリングシステムより著しく速く、特に消費者向け電子機器業界が要求する高出力と効果的な変換コストを満たすよう設計されています(「消費者向け電子機器:ハイブリッド複合材カバー」参照)。幸い、この市場の部品は航空宇宙や自動車ほど大規模ではありませんが、OEMは年間数千万個規模の大量生産を必要とします。
「ハイボリューム生産、コスト効率、再現性を実現できるテープ技術が本当に必要でした。現在の技術は比較的労働集約的で高価、かつ遅いためです」とSABICグローバル複合材リーダーのジーノ・フランラート氏は説明します。「そのため、薄く軽い部品を高い美観、耐衝撃性、機械的性能、さらにリサイクル性で製造するこれらの材料の多くのメリットを、高〜超高生産量産業で経済的に正当化し活用することが困難でした。生産速度を飛躍的に高め、完全自動化されたハンドリングと検査なしでは、熱可塑性テープは航空宇宙と自動車に限定された高コストなニッチ製品であり続けるでしょう。」
DCMLは、SABIC(オランダ・ベルゲン・オプ・ゾーム)とAirborne(オランダ・ハーグ)、シーメンスAG(ドイツ・ミュンヘン)、KUKA AG(ドイツ・アウクスブルク)の技術により開発されたものです。SABICは材料技術と複合材モデリングツールを提供し、カスタム材料開発と部品バーチャルプロトタイピングを加速。Airborneはラインを構築し、自動化、デジタル化、複合材生産プロセスの産業化における専門知識を提供。シーメンスは統合PLMとPLCソフトウェアを提供し、自動化強化と機械学習を促進。KUKAは産業用ロボットと工場自動化ソリューションを提供。2018年以来複数のプレスイベントで概要が説明されてきましたが、多くの詳細は未公開です。現時点で分かっていることを紹介します。
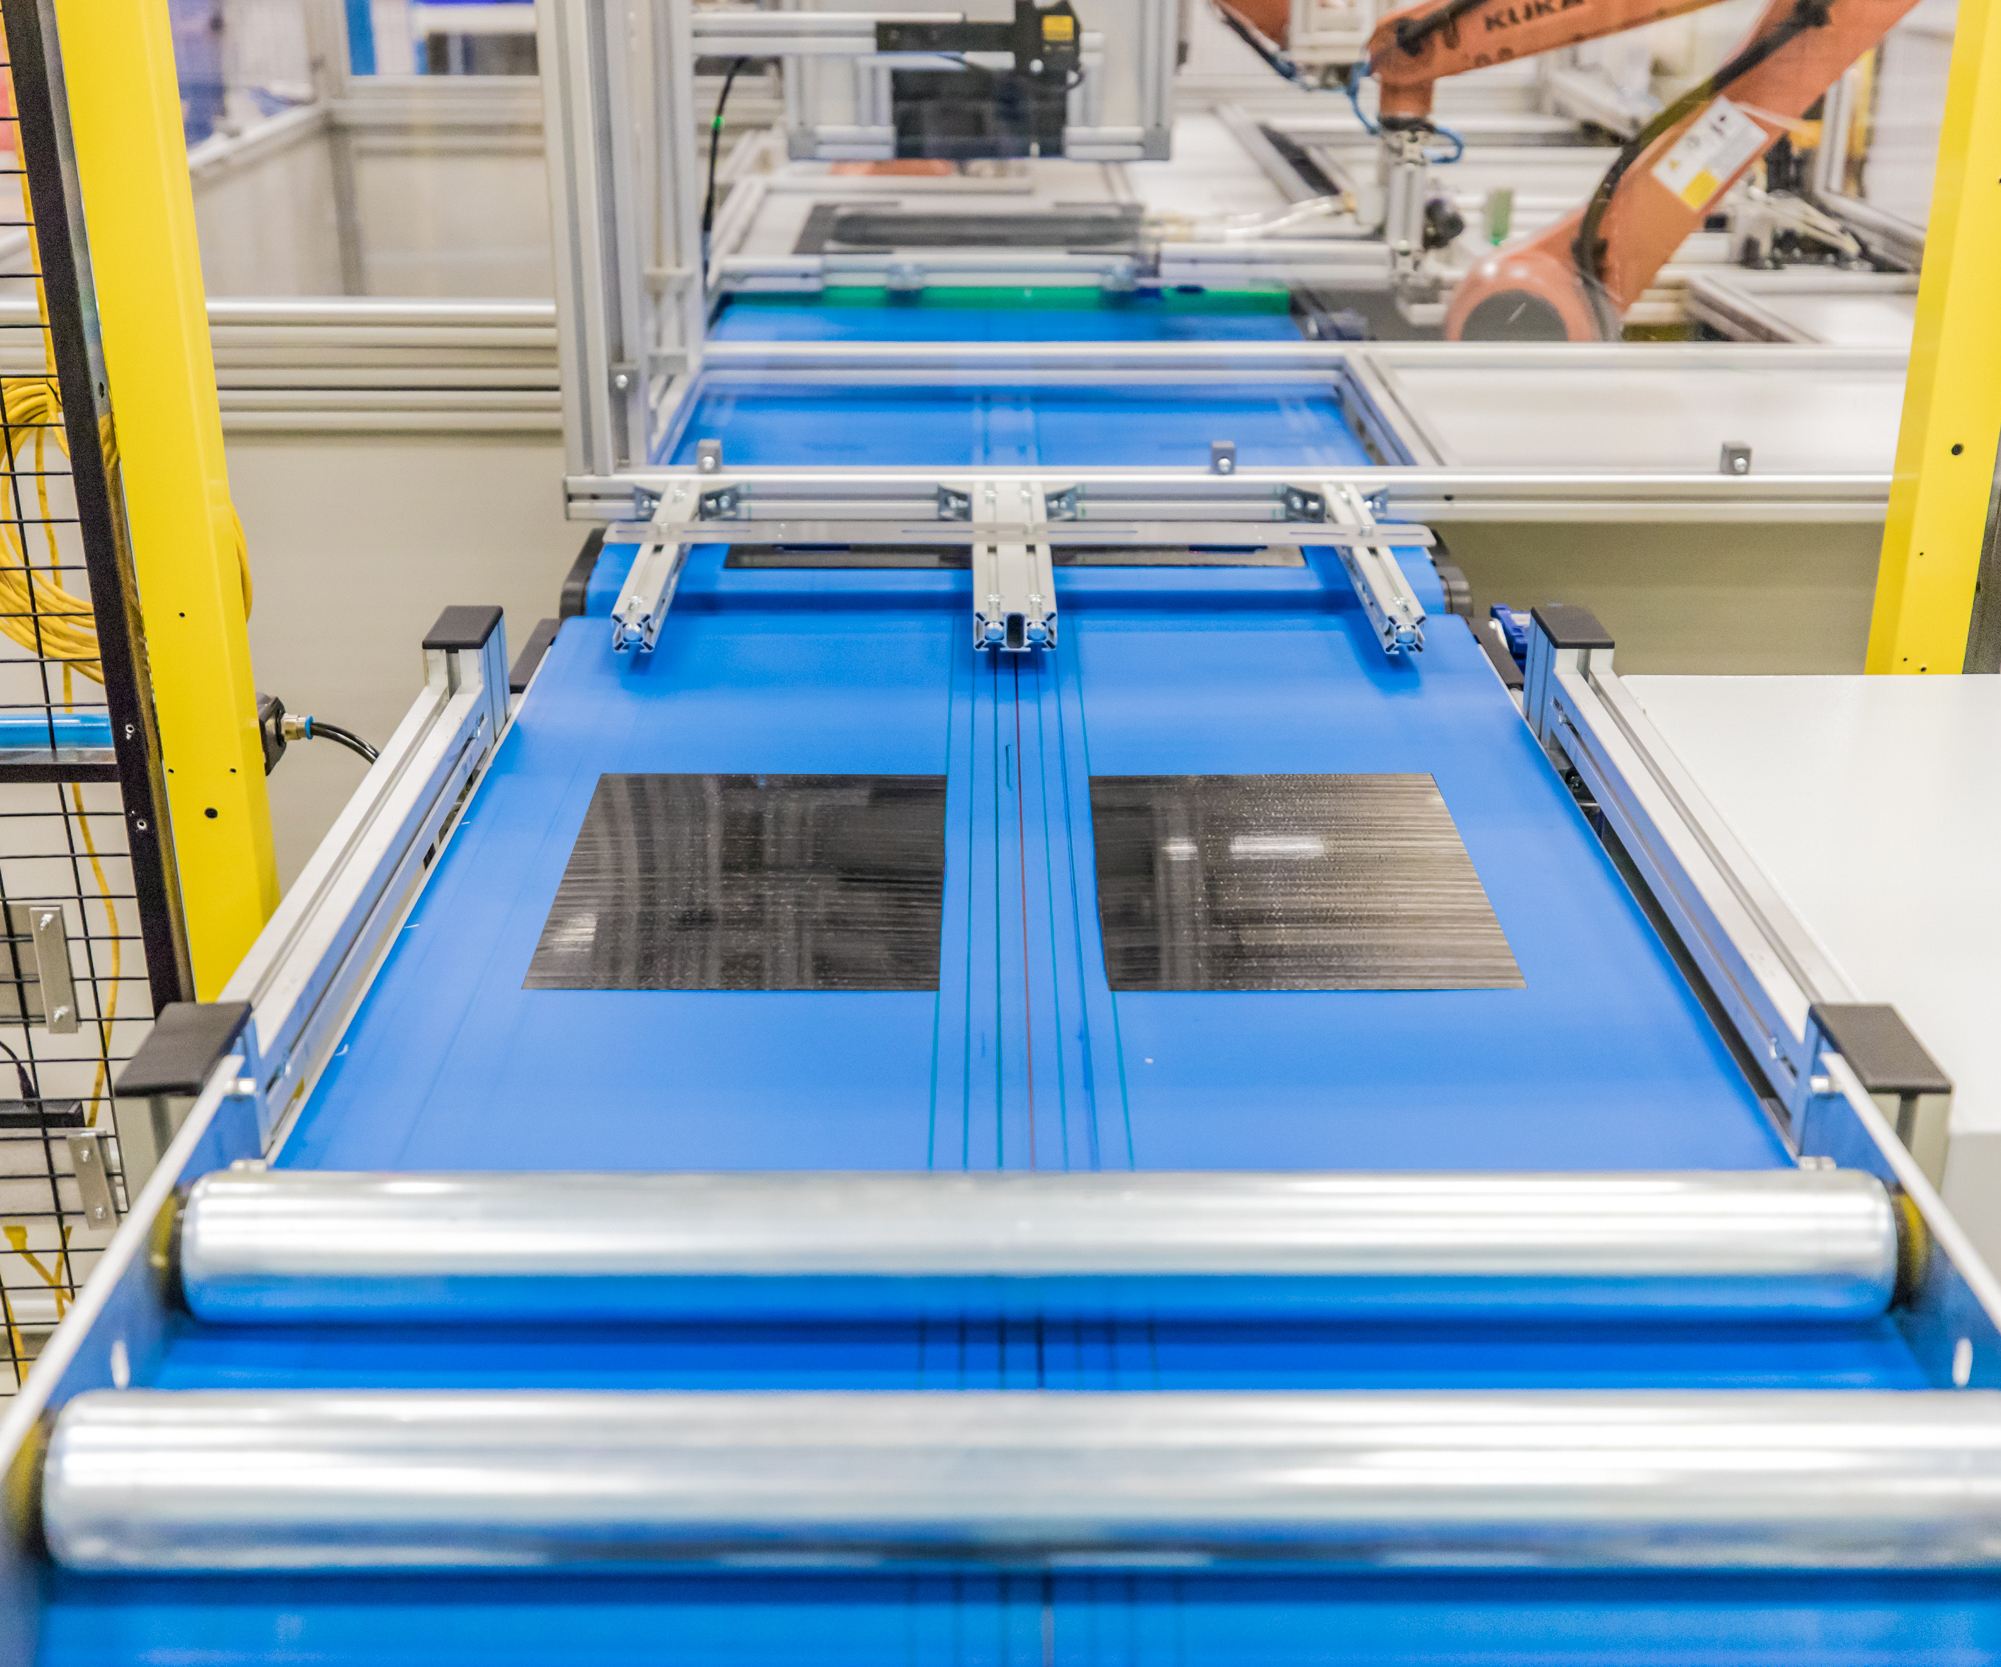
コンベアループを離れたトレイは溶接ステーションへ向かい、各スタックが2箇所でタック溶接され、コンソリデーションステーションでのロボットハンドリングを容易にします。コンソリデーション後、ラミネートはトリミングと検査へ(ここに示す)。出典:SABIC
このラインは、単方向(UD)熱可塑性テープからカスタマイズ可能なネアネットシェイプ平板ラミネートを製造するよう設計されており、積層、コンソリデーション、トリミング、デジタルおよび目視検査、自動リリース、出荷用梱包までを提供します。最大4枚/分のラミネート製造が可能で、各ラミネートは異なる積層スケジュール、配向、プライ数を持ち、理論上は異なる材料(異なる補強材と樹脂マトリックス、ただし追加フィーダーユニットが必要)も使用可能です。
異なる積層を同時に実現するのは、与えられたラミネート設計を持つ特定のトレイが、各フィーダーを何回通過して正しいプライ数と配向を積み上げ、積層スケジュールを完了するかの問題です。消費者向け電子機器ではモデルチェンジが非常に速いため、柔軟性がシステムの中心にあり、フロントエンドにフィーダー追加、バックエンドに機能追加(穴あけ、プリフォーミングなど)で拡張可能です。当初はSABICの単方向カーボンファイバー強化ポリカーボネートテープで稼働するようセットアップされていましたが、システムはポリエチレン(PE)、ポリプロピレン(PP)からポリエーテルエーテルケトン(PEEK)まで、単方向カーボンファイバーまたはガラスファイバー、または両方、さらには織布で強化された熱可塑性テープにも対応可能と報告されています。
このシステムはインダストリー4.0対応で、複合材製品開発から工場現場での物理生産までエンドツーエンドのデジタル化を実現し、機械学習ベースの完全品質管理により、時間とともに継続的な品質向上を自動的に達成します。ラインはリモート監視・制御可能で、メーカーは積層スケジュール、プライ数などの設定をその場で変更し、設計と材料特性を修正できます。
機能的には、DCMLには3つの主要セクションがあります:プライ積層、コンソリデーション、トリミング/検査。
ユニークなのは、プライ積層セクションが自動テープ積層(ATL)マシンを使用しないことです。ATLマシンは通常、テープを長さにカットし、インデキシングテーブル上で必要な配向と位置に配置します。代わりにチームは、郵便物の仕分け・配送の仕組みに基づく斬新で高速なアプローチでプライスタックを構築したと報告されています。コンベアシステム上を移動する複数の安価なトレイがフィーダーユニット下で一時停止。各フィーダーユニットが正しい寸法と配向(高解像度カメラで検証、テープの欠陥と変化を検査し、複数箇所で幅と厚みを測定)のテーププライ1枚をカットしてトレイに投入し、トレイは次のフィーダーユニットへ進みます。スクラップ削減と積層高速化のため、テープは特定プロジェクトに必要な幅で製造されます。トレイはフィーダーを循環し、各スタックに適切なプライ数が堆積したらタック溶接(2箇所)へ進み、コンソリデーションステーションでのハンドリングを容易にします。このアプローチにより、設計柔軟性を保ちながら高速積層が可能になります。
コンソリデーションでは、ロボットが4つの溶接スタック(一度に2スタック)をトレイから持ち上げ、別コンベアシステム上の金属プレートセット間に配置します。プレートが加熱され、ラミネートを加熱・コンソリデート(接触加熱)、その後冷却されロボットで第3コンベアシステムへ降ろされます。前回のコンソリデーションで使用された金属プレートはプレートリターンラインへリサイクルされ、再びコンソリデーションシステムへ戻ります。毎分4スタックがこのセクションに出入りします。
コンソリデート済みラミネートの最終ステーションは検査、トリミング、梱包です。ここで各ラミネートは片面を検査・トリミングされ、第2ロボットで裏返され反対側から検査されます。トリミング技術の詳細は不明です。
DCMLにも、あらゆる製造システムと同様に制約があります。主に、利用可能なプライ配向、プライサイズと形状、最終ラミネートサイズ、穴/窓の積層能力で妥協があります。しかし、速度、出力、スクラップ率、変換コストの面ではこれを十分補って余りあります。
報告によれば、Airborneのオランダでの初のフル商用ラインが来年生産開始予定で、同社が消費者向け電子機器顧客向けにカスタム設計熱可塑性ラミネートを生産します。また、SABICのポリマー加工開発センター(PPDC、米国マサチューセッツ州ピッツフィールド)にはラボ規模の第二ラインがすでにあり、技術を試しラミネート品質を評価したい顧客向けに提供されています。
消費者向け電子機器のほか、航空宇宙、自動車、大量輸送、スポーツ用品、ヘルスケアなども本技術の潜在的ターゲット産業とされています。
樹脂
- コベストロ、新テープラインとハイブリッド射出成形でCFRTPポートフォリオを拡充
- CW Trending Episode 4:Oribi Compositesが語る熱可塑性複合材とホイール革新
- 熱成形マスター:熱可塑性複合材料のエキスパートトラブルシューティング
- シボレー・シルバラード2019:軽量熱可塑性バンパーブラケットで性能向上
- Toray Advanced Compositesが新高温ラミネートプレスで熱可塑性複合材生産を強化
- Teledyne CML Compositesが新熱可塑性加工セルで生産能力強化
- Cato Compositesが新熱可塑性複合材施設で生産能力強化
- 熱可塑性複合材のレーザーアシストテープワインディングにおける主要課題への対応
- SABICがJEC World 2019でデジタル複合材製造ラインを披露
- 熱可塑性複合材ガイドレールでサンルーフ設計に革命:軽量化、コスト削減、組立簡素化を実現
- 専門家ガイド:熱可塑性複合材溶接の科学と技術