



射出成形で実現する高性能・ユニタイズド熱可塑性複合構造物

ユニタイズド複合材ギアドライブシャフト。 heroneはブレード熱可塑性複合材プリプレグテープをプリフォームとして用いるプロセスで、ドライブシャフトラミネートをコンソリデートし、ギアなどの機能要素をオーバーモールドし、重量、部品数、組立時間、コストを削減するユニタイズド構造を生産します。すべての画像出典:herone
現在の予測では、今後20年間で商用機 fleet(機隊)が倍増するとされています。これに対応するため、2019年の複合材多用ワイドボディ機の生産レートはOEMごとに月10〜14機、ナローボディ機はすでに月60機に達しています。Airbusは特に、A320の従来型で時間のかかる手積層プリプレグ部品を、ハイプレッシャーRTM(HP-RTM)などの20分サイクルタイムの高速プロセスで作る部品へ切り替えるべくサプライヤーと協働し、月100機への更なる推進を支援しています。一方、新興の都市型航空モビリティ・輸送市場では、年間3,000機の電動垂直離着陸機(eVTOL)需要が予測されています(月250機)。
「業界は、熱可塑性複合材(TPC)が提供する機能統合も可能な、サイクルタイム短縮された自動化生産技術を必要としています」とherone(ドイツ・ドレスデン)共同創業者兼マネージングパートナーのダニエル・バルフス氏は言います。同社はポリフェニレンサルファイド(PPS)からポリエーテルエーテルケトン(PEEK)、ポリエーテルケトンケトン(PEKK)、ポリアリルエーテルケトン(PAEK)まで高性能熱可塑性マトリックス材料を用いる複合材技術・部品製造企業です。「我々の主目的は、TPCの高性能と低コストを両立させ、より幅直なシリアル製造用途と新用途向けにテーラード部品を可能にすることです」と、heroneのもう一人の共同創業者兼マネージングパートナー、クリスティアン・ガルトハウス博士(Dr. Christian Garthaus)は付け加えます。
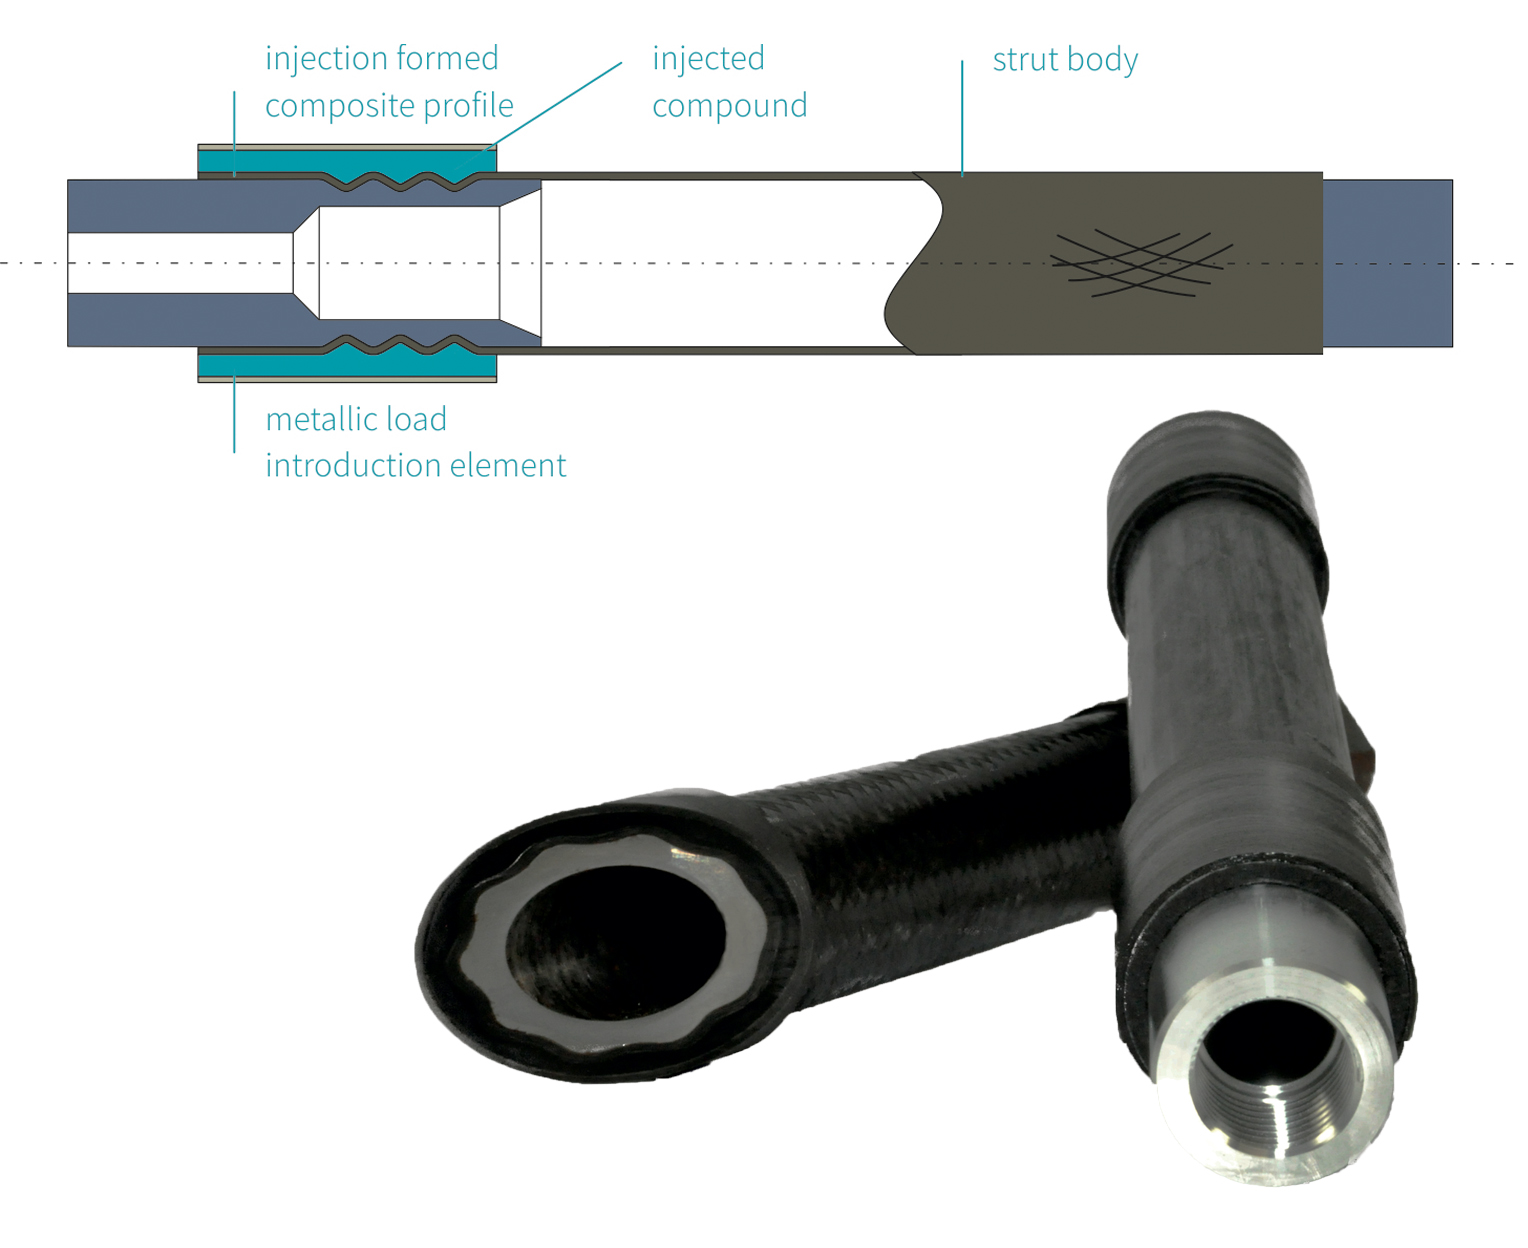
これを達成するため、同社は完全含浸連続繊維テープから始め、これらをブレードして中空プリフォーム「organoTube」を形成し、可変断面と形状のプロファイルへコンソリデートする新アプローチを開発しました。その後、TPCの溶接性と熱成形性を利用して、ドライブシャフトへの複合材ギア、パイプへのエンドフィッティング、引圧縮ストラットへの荷重導入要素などの機能要素を統合します。バルフス氏は、ケトンマトリックスサプライヤーVictrex(英国ランカシャー・クレベリーズ)と部品サプライヤーTri-Mack(米国ロードアイランド州ブリストル)が開発したハイブリッドモールディングプロセス(プロファイルに低融点PAEKテープ、オーバーモールドにPEEKを使用し、接合部で融合した単一材料を実現、「PEEKの複合材での適用範囲拡大:オーバーモールディング」参照)を使用するオプションもあると付け加えます。「我々の適応により幾何学的フォームロックも可能になり、さらに高荷重に耐えられる統合構造を生み出せます。」
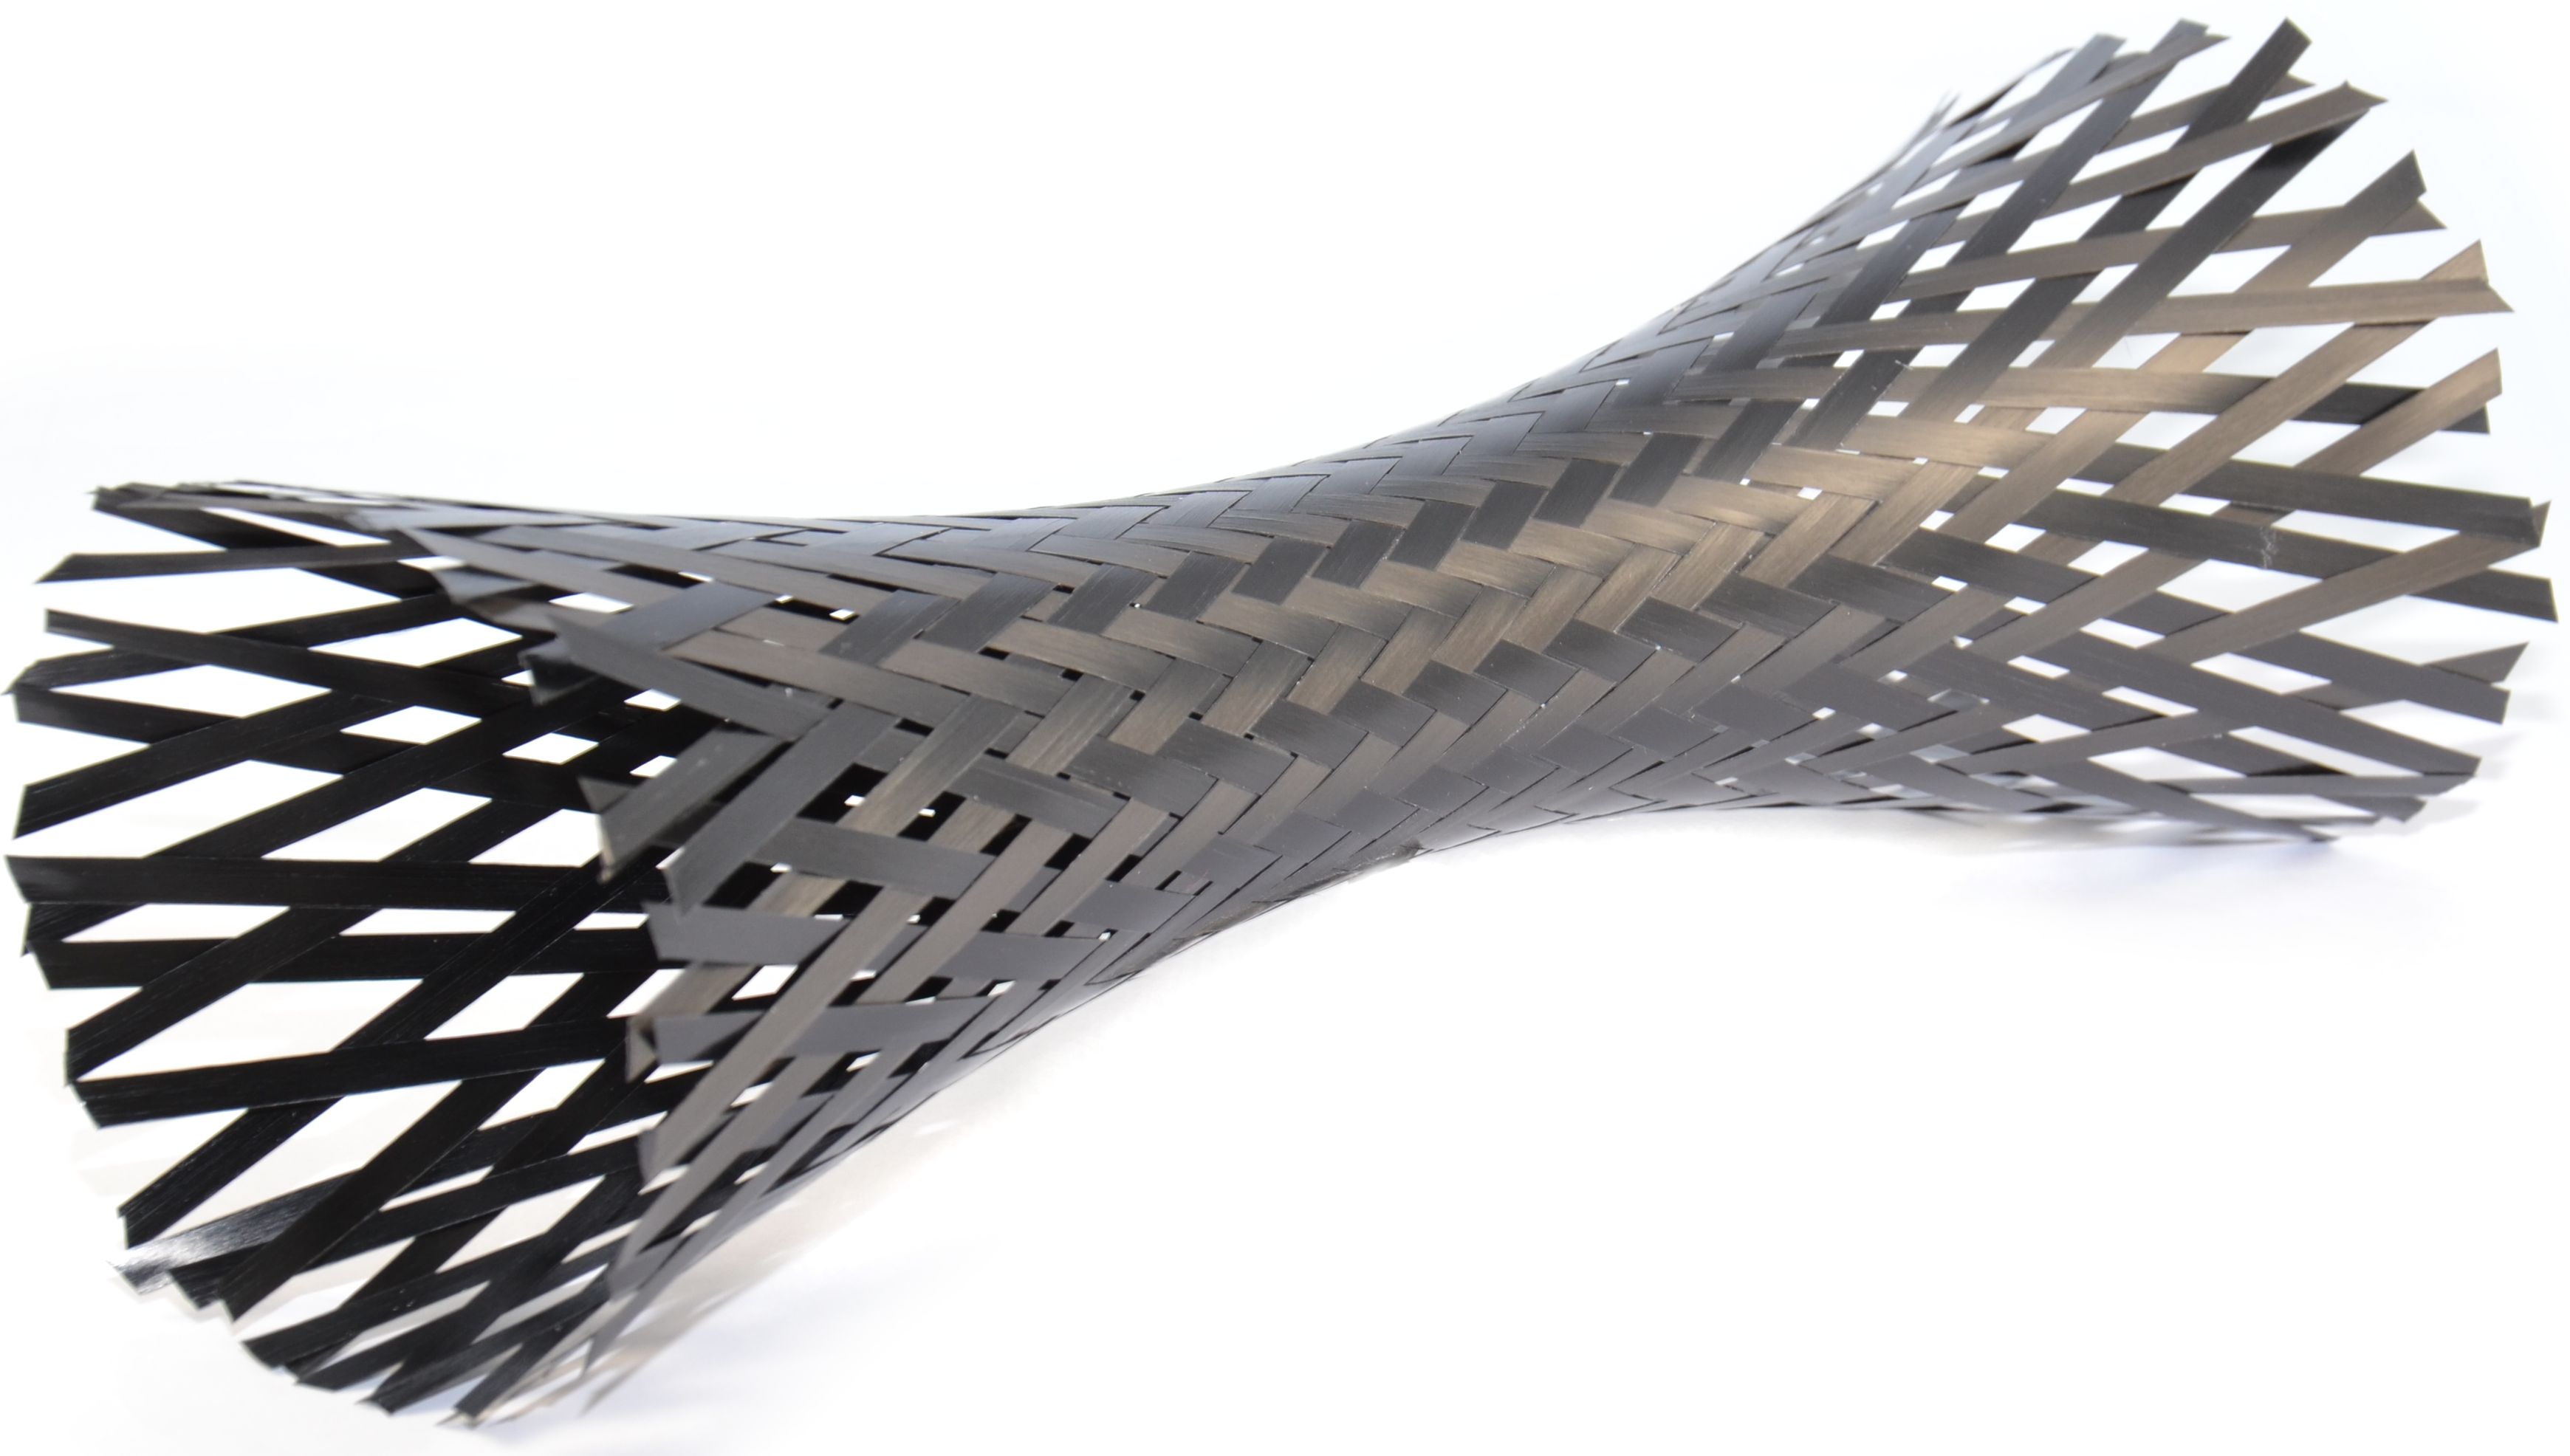
ブレードorganoTubeベース成形プロセス
heroneプロセスは、完全含浸カーボンファイバー強化熱可塑性テープをブレードしてorganoTubeとし、コンソリデートすることから始まります。「10年前からこれらのorganoTubeで航空機用複合材油圧パイプを開発してきました」とガルトハウス氏。「既存技術では、航空機油圧パイプは二つとして同じ形状がないため、それぞれに金型が必要でした。個別のパイプ形状を達成するために後処理可能なパイプが必要でした。そこで、連続複合材プロファイルを作り、CNCベンドで所望の形状にするアイデアが生まれました。」
図2 ブレードプリプレグテープがheroneの射出成形プロセス用ネアネットシェイププリフォーム「organoTube」を提供し、多様な形状の製造を可能にします。
これはSigma Precision Components(英国ヒンクリー)の取り組みと似ています(「複合材パイプでアエロエンジンを再ドレスアップ」参照)が、カーボンファイバー/PEEKエンジンドレッシングを扱っています。「彼らは類似部品を見ていますが、異なるコンソリデーション方法を使っています」とガルトハウス氏説明。「我々のアプローチでは、航空宇宙構造物で2%未満の気孔率など、性能向上の可能性を見ています。」
ガルトハウス氏の博士論文(ILKでの研究)では、連続熱可塑性複合材(TPC)プルトルージョンでブレードチューブを製造することを探求し、TPCチューブとプロファイルの特許取得済み連続製造プロセスにつながりました。しかし現在は、航空機サプライヤーと顧客との協業で非連続成形プロセスを採用しています。「これにより、曲線プロファイルや可変断面を含むあらゆる形状、局所パッチとプライドロップオフの適用が自由にできます」と同氏説明。「ローカルパッチの適用自動化と、複合材プロファイルとの共コンソリデーションに取り組んでいます。基本的に、フラットラミネートとシェルでできることはすべて、チューブとプロファイルで可能にします。」
これらのTPC中空プロファイル製造は実際に最も困難な課題の一つだったとガルトハウス氏。「スタンプ成形やシリコンブラダーブロー成形は使えないため、新プロセスを開発する必要がありました。」しかしこのプロセスは、非常に高性能でテーラーラブルなチューブ・シャフトベース部品を可能にします。また、Victrexが開発したハイブリッドモールディング(低融点PAEKをPEEKでオーバーモールドし、organoSheetと射出成形をシングルステップでコンソリデート)も可能にしました。
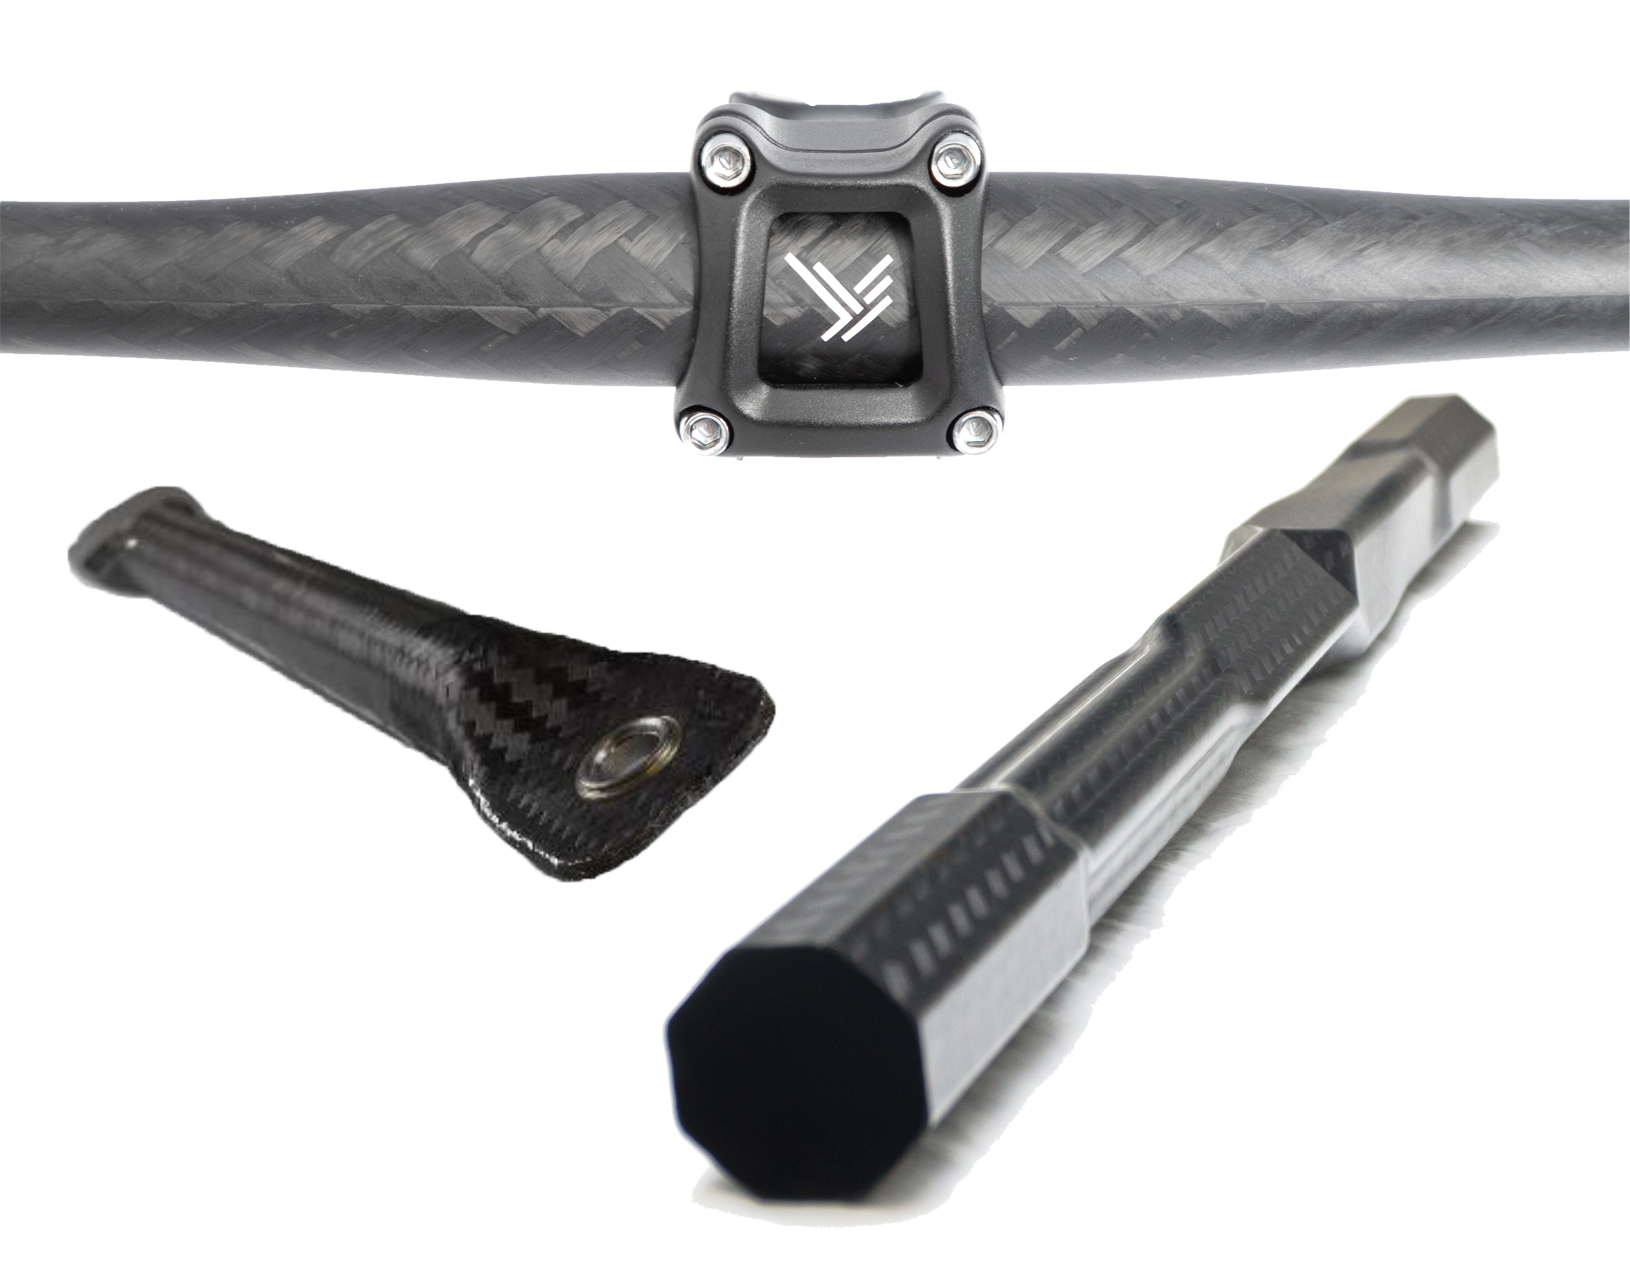
organoTubeブレードテーププリフォームを使用するもう一つの注目点は、廃棄物が非常に少ないことです。「ブレードでは2%未満の廃棄物で、TPCテープなのでこの少量の廃棄物をオーバーモールドに再利用し、材料利用率を100%にできます」とガルトハウス氏は強調します。
会社設立とギアシャフトデモンストレーター開発
バルフス氏とガルトハウス氏は、ドレスデン工科大学の軽量工学・ポリマー技術研究所(ILK)の研究者として開発を開始しました。「ここは複合材とハイブリッド軽量設計でヨーロッパ最大級の研究所の一つです」とバルフス氏。2人はほぼ10年間、連続TPCプルトルージョンやさまざまな接合技術など多くの開発に取り組みました。その作業が最終的に現在のherone TPCプロセス技術へと集約されました。
「その後、ドイツのEXISTプログラムに応募しました。これはこのような技術を産業へ移転することを目的とし、幅広い研究分野で年間40〜60プロジェクトを資金援助しています」とバルフス氏。「設備投資、4名の従業員、スケールアップへの次ステップ投資の資金を獲得しました。」2018年5月、JEC World出展後にheroneを設立。
JEC World 2019までに、heroneは軽量・高トルク・一体型ギアドライブシャフト(ギアシャフト)を含むデモンストレーション部品群を生産しました。「カーボンファイバー/PAEKテープのorganoTubeを部品要求角度でブレードし、チューブへコンソリデートします」とバルフス氏説明。「これを200℃で予熱し、380℃で短繊維カーボンファイバー強化PEEKを射出してギアをオーバーモールドします。」オーバーモールドはAutodesk(米国カリフォルニア州サンラファエル)のMoldflow Insightでモデリング。充填時間を40.5秒に最適化し、Arburg(ドイツ・ロスブルク)ALLROUNDER射出成形機で達成しました。
このオーバーモールドは組立コスト、製造工程、物流を削減するだけでなく、性能も向上させます。PAEKシャフトとオーバーモールドPEEKギアの融点差40℃により、分子レベルでの凝集的溶融接合が二者間で可能になります。第二の接合メカニズムであるフォームロックは、射出圧力を利用してオーバーモールド中にシャフトを同時熱成形し、フォームロック輪郭を作ることで実現されます。これは図1下部の「射出成形」として見られます。ギア接合部で平滑な円形断面ではなく、波状・正弦波状の円周を作り、幾何学的なロック形態を生み出します。これにより一体型ギアシャフトの強度がさらに向上し、試験で実証されています(右下グラフ参照)。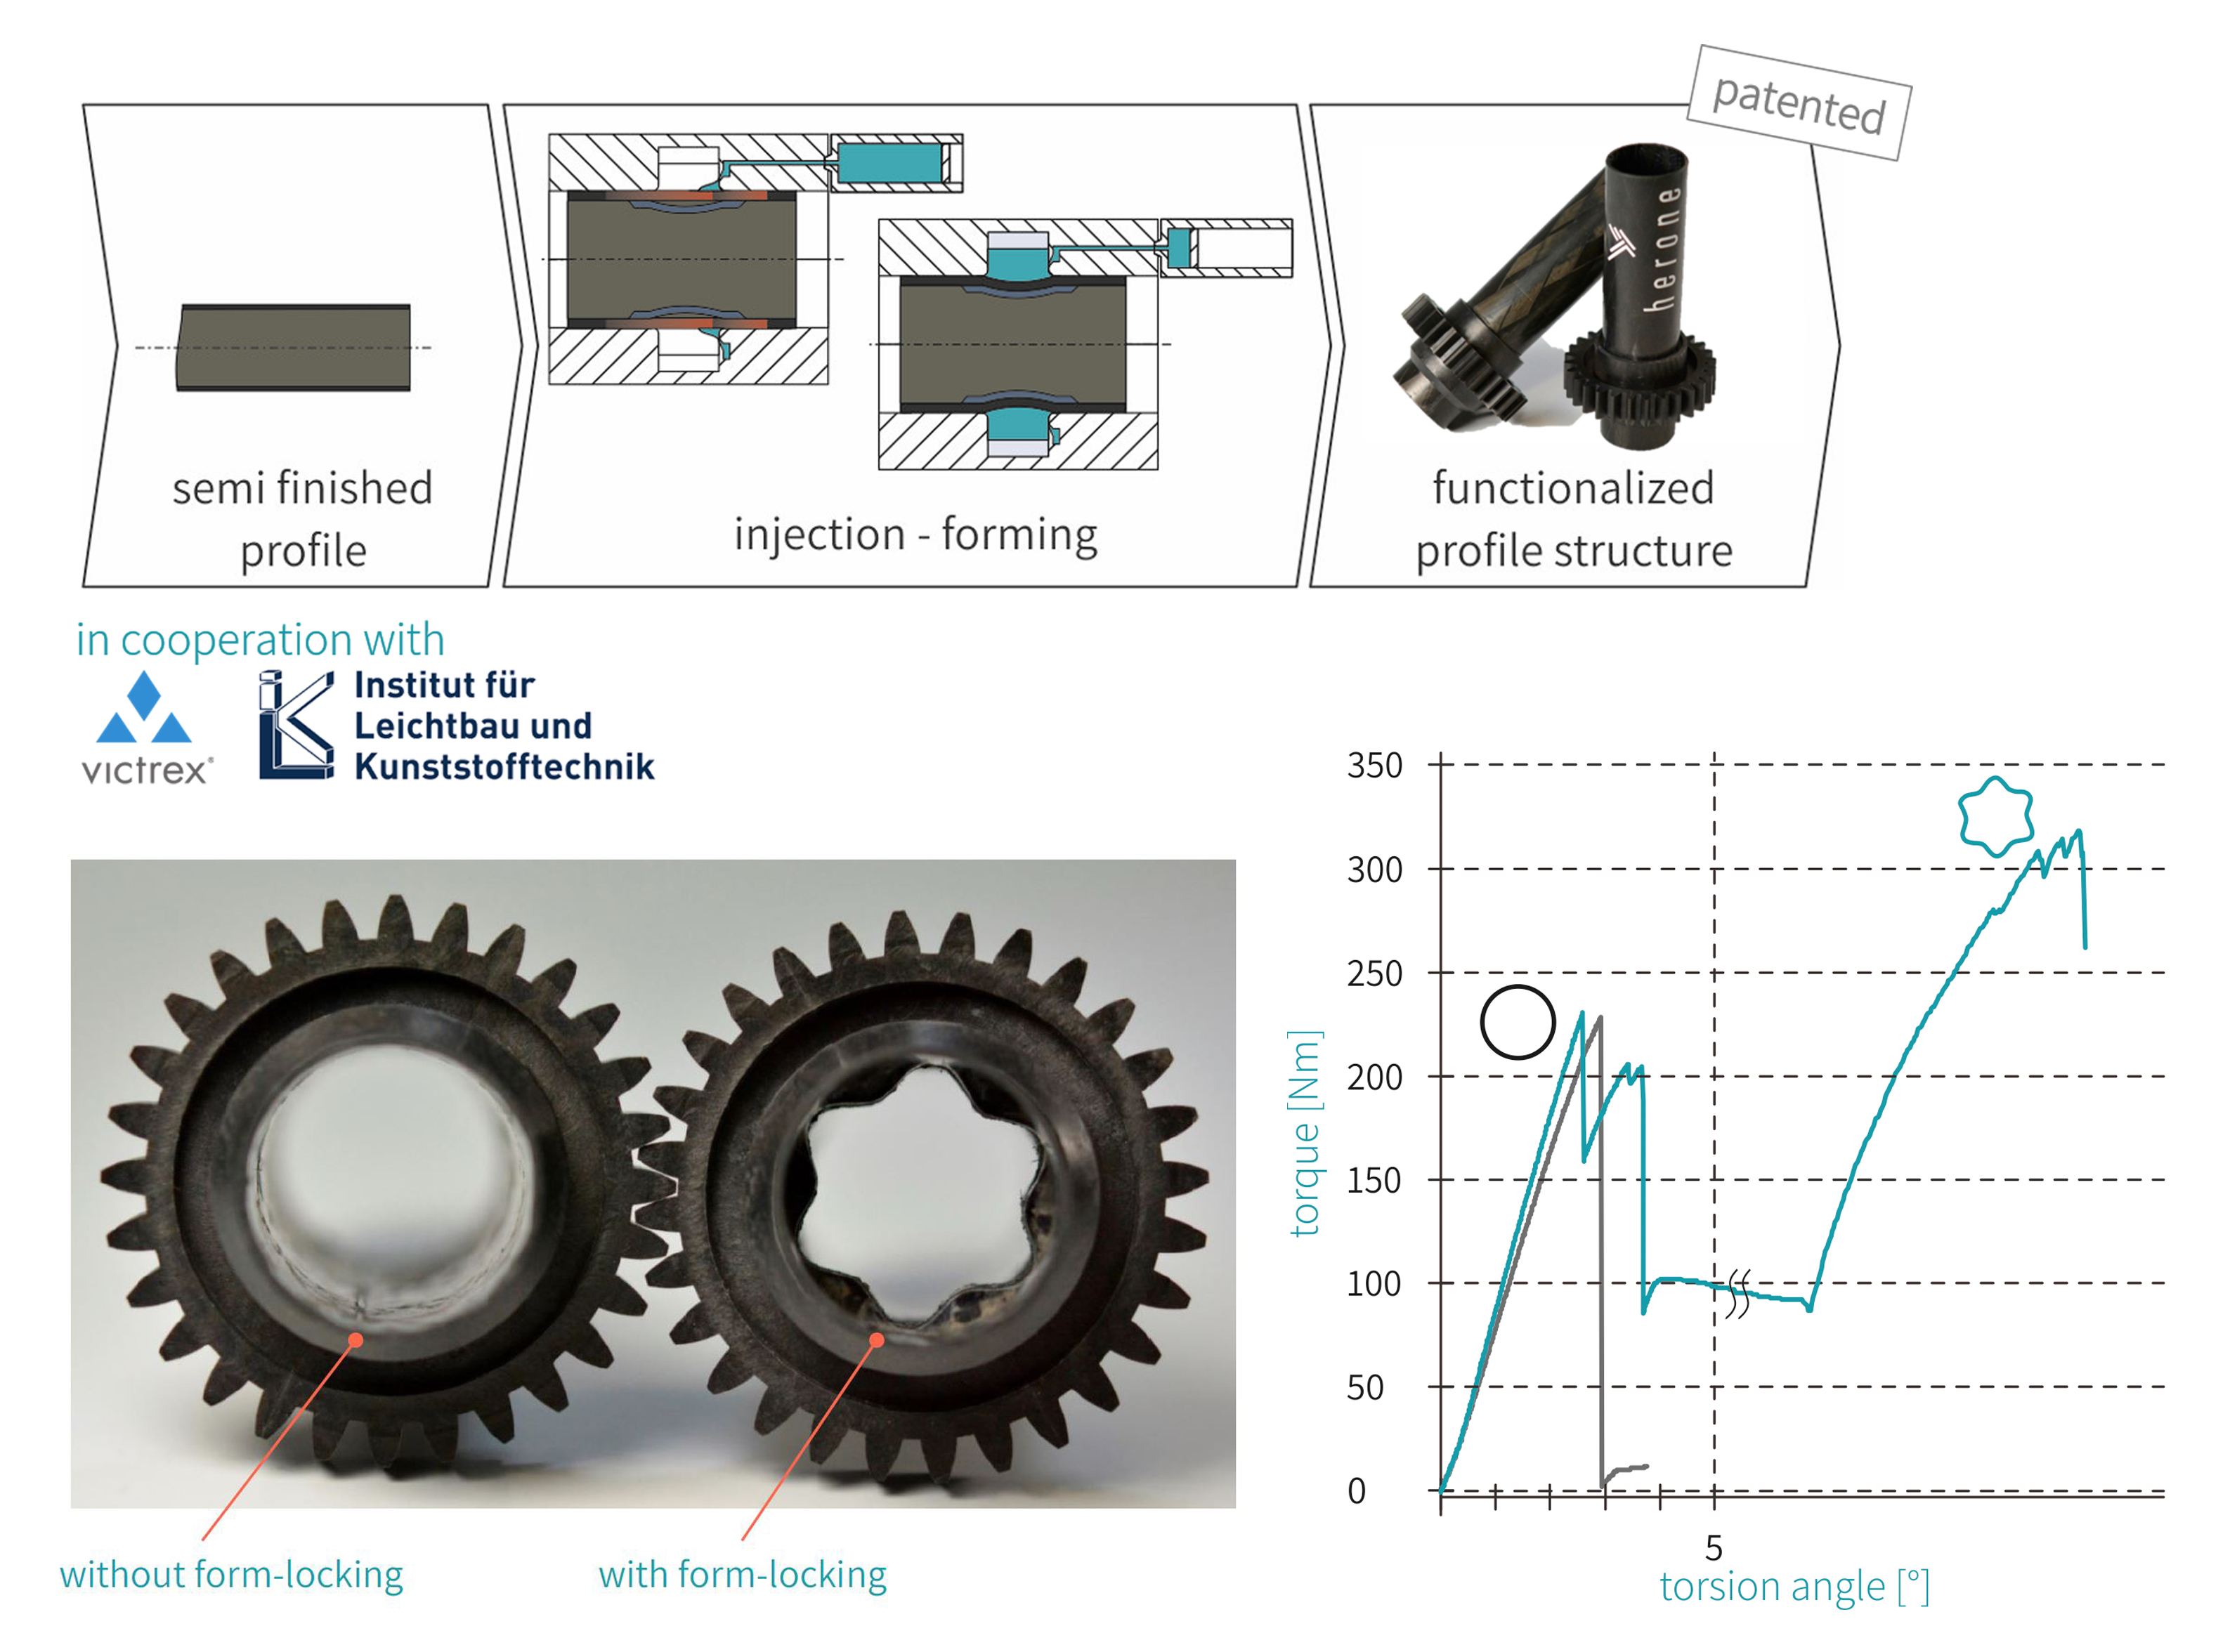 図1. VictrexとILKとの協働で開発、heroneはオーバーモールド時の射出圧力で一体型ギアシャフトにフォームロック輪郭を作成(上)。この射出成形プロセスにより、フォームロック付き一体型ギアシャフト(グラフ緑曲線)がフォームロックなしオーバーモールドギアドライブシャフト(グラフ黒曲線)より高トルクを維持可能。
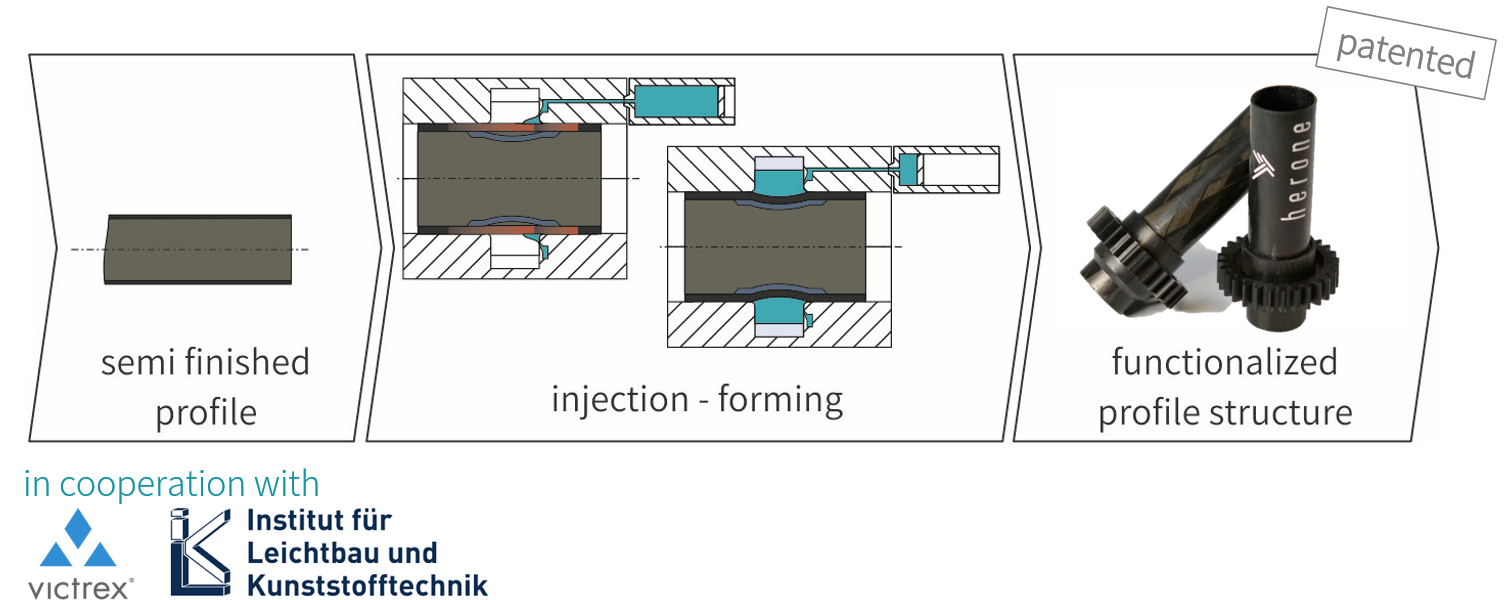
「我々が提供する主なメリットは部品数削減です」と同氏。「これにより疲労がシンプルになり、これは航空機ストラット用途の大きな課題です。フォームロックは熱硬化性複合材でもプラスチックや金属インサートで使われますが、凝集的接合がないため部品間でわずかな相対移動が生じます。我々のアプローチでは、そうした移動のないユニタイズド構造を提供します。」
ガルトハウス氏は耐損傷性をもう一つの課題として挙げます。「ストラットに衝撃を与え、その後疲労試験をする必要があります」と同氏説明。「高性能熱可塑性マトリックス材料を使用しているため、熱硬化性比で最大40%高い耐損傷性が達成でき、衝撃からの微細クラックも疲労荷重で成長しにくくなります。」
デモンストレーターストラットには金属インサートが見えますが、heroneは現在オール熱可塑性ソリューションを開発中で、複合材ストラット本体と荷重導入要素間の凝集的接合を可能にします。「可能な限りオール複合材に留め、繊維強化タイプ(カーボン、ガラス、連続、短繊維など)を変えることで特性を調整することを好みます」とガルトハウス氏。「これにより複雑さと界面問題を最小化します。例えば、熱硬化性と熱可塑性の組み合わせに比べ、はるかに問題が少ないです。」さらに、PAEKとPEEKの接合はTri-Mackで試験され、ベースUD CF/PAEKラミネート強度の85%を持ち、業界標準エポキシフィルム接着剤による接着接合の2倍の強度があるとの結果が出ています。
新工場、新部品、新市場
バルフス氏によれば、heroneは現在9名の従業員を抱え、技術開発サプライヤーから航空部品サプライヤーへ移行中です。次の大きなステップはドレスデンでの新工場開発です。「2020年末までにパイロットプラントで初の量産部品を生産する予定です」と同氏。「すでに航空機OEMと主要Tier 1サプライヤーと協働し、多様な用途向け設計をデモンストレートしています。」
同社はeVTOLサプライヤーや多様な米国コラボレーターとも協働中。航空用途を成熟させる一方で、バットや自転車部品などスポーツ用品用途での製造経験も蓄積しています。「我々の技術は、性能、サイクルタイム、コストメリットを備えた幅広い複雑部品を生産できます」とガルトハウス氏。「PEEK使用時のサイクルタイムは20分、オートクレーブプリプレグでは240分。広い機会分野を見ていますが、当面は初の用途を量産化し、その価値を市場に示すことに注力しています。」
HeroneはCarbon Fiber 2019でも発表予定。詳細はcarbonfiberevent.comで。
樹脂
- 新規熱可塑性バイオマテリアル、分解速度と機械的特性を独立制御し医療用途へ
- Fraunhofer、Engelの最新自動化導入で熱可塑性複合材R&Dを前進
- Composites Evolution、高性能プリプレグと新熱可塑性UDテープ技術を発表
- 熱可塑性テープ:複合材料航空機構造のイノベーションを牽引
- UBQマテリアルズ、廃棄物由来熱可塑性樹脂でISO 9001およびISO 14001認証を取得
- HexcelとArkema、HAICoPASでカーボンファイバー熱可塑性複合材を革新
- カールマイヤー、高品質FRP構造向け熱可塑性UDテープ量産ラインを発表
- INEOS Styrolution、先進StyLight熱可塑性複合材の新生産サイト建設計画を発表
- Herone GmbHが2019年JECイノベーション賞航空宇宙部門を受賞、熱可塑性中空プロファイルの自動量産技術で
- AeroLas、熱可塑性ハイブリッド糸向け革新的エアガイド紡績技術を開発
- 初の熱可塑性ドアが切り拓く先進自動車複合材の道