



ENGEL、大型熱可塑性複合材の効率的生産向け赤外線駆動ロボットセルを発表
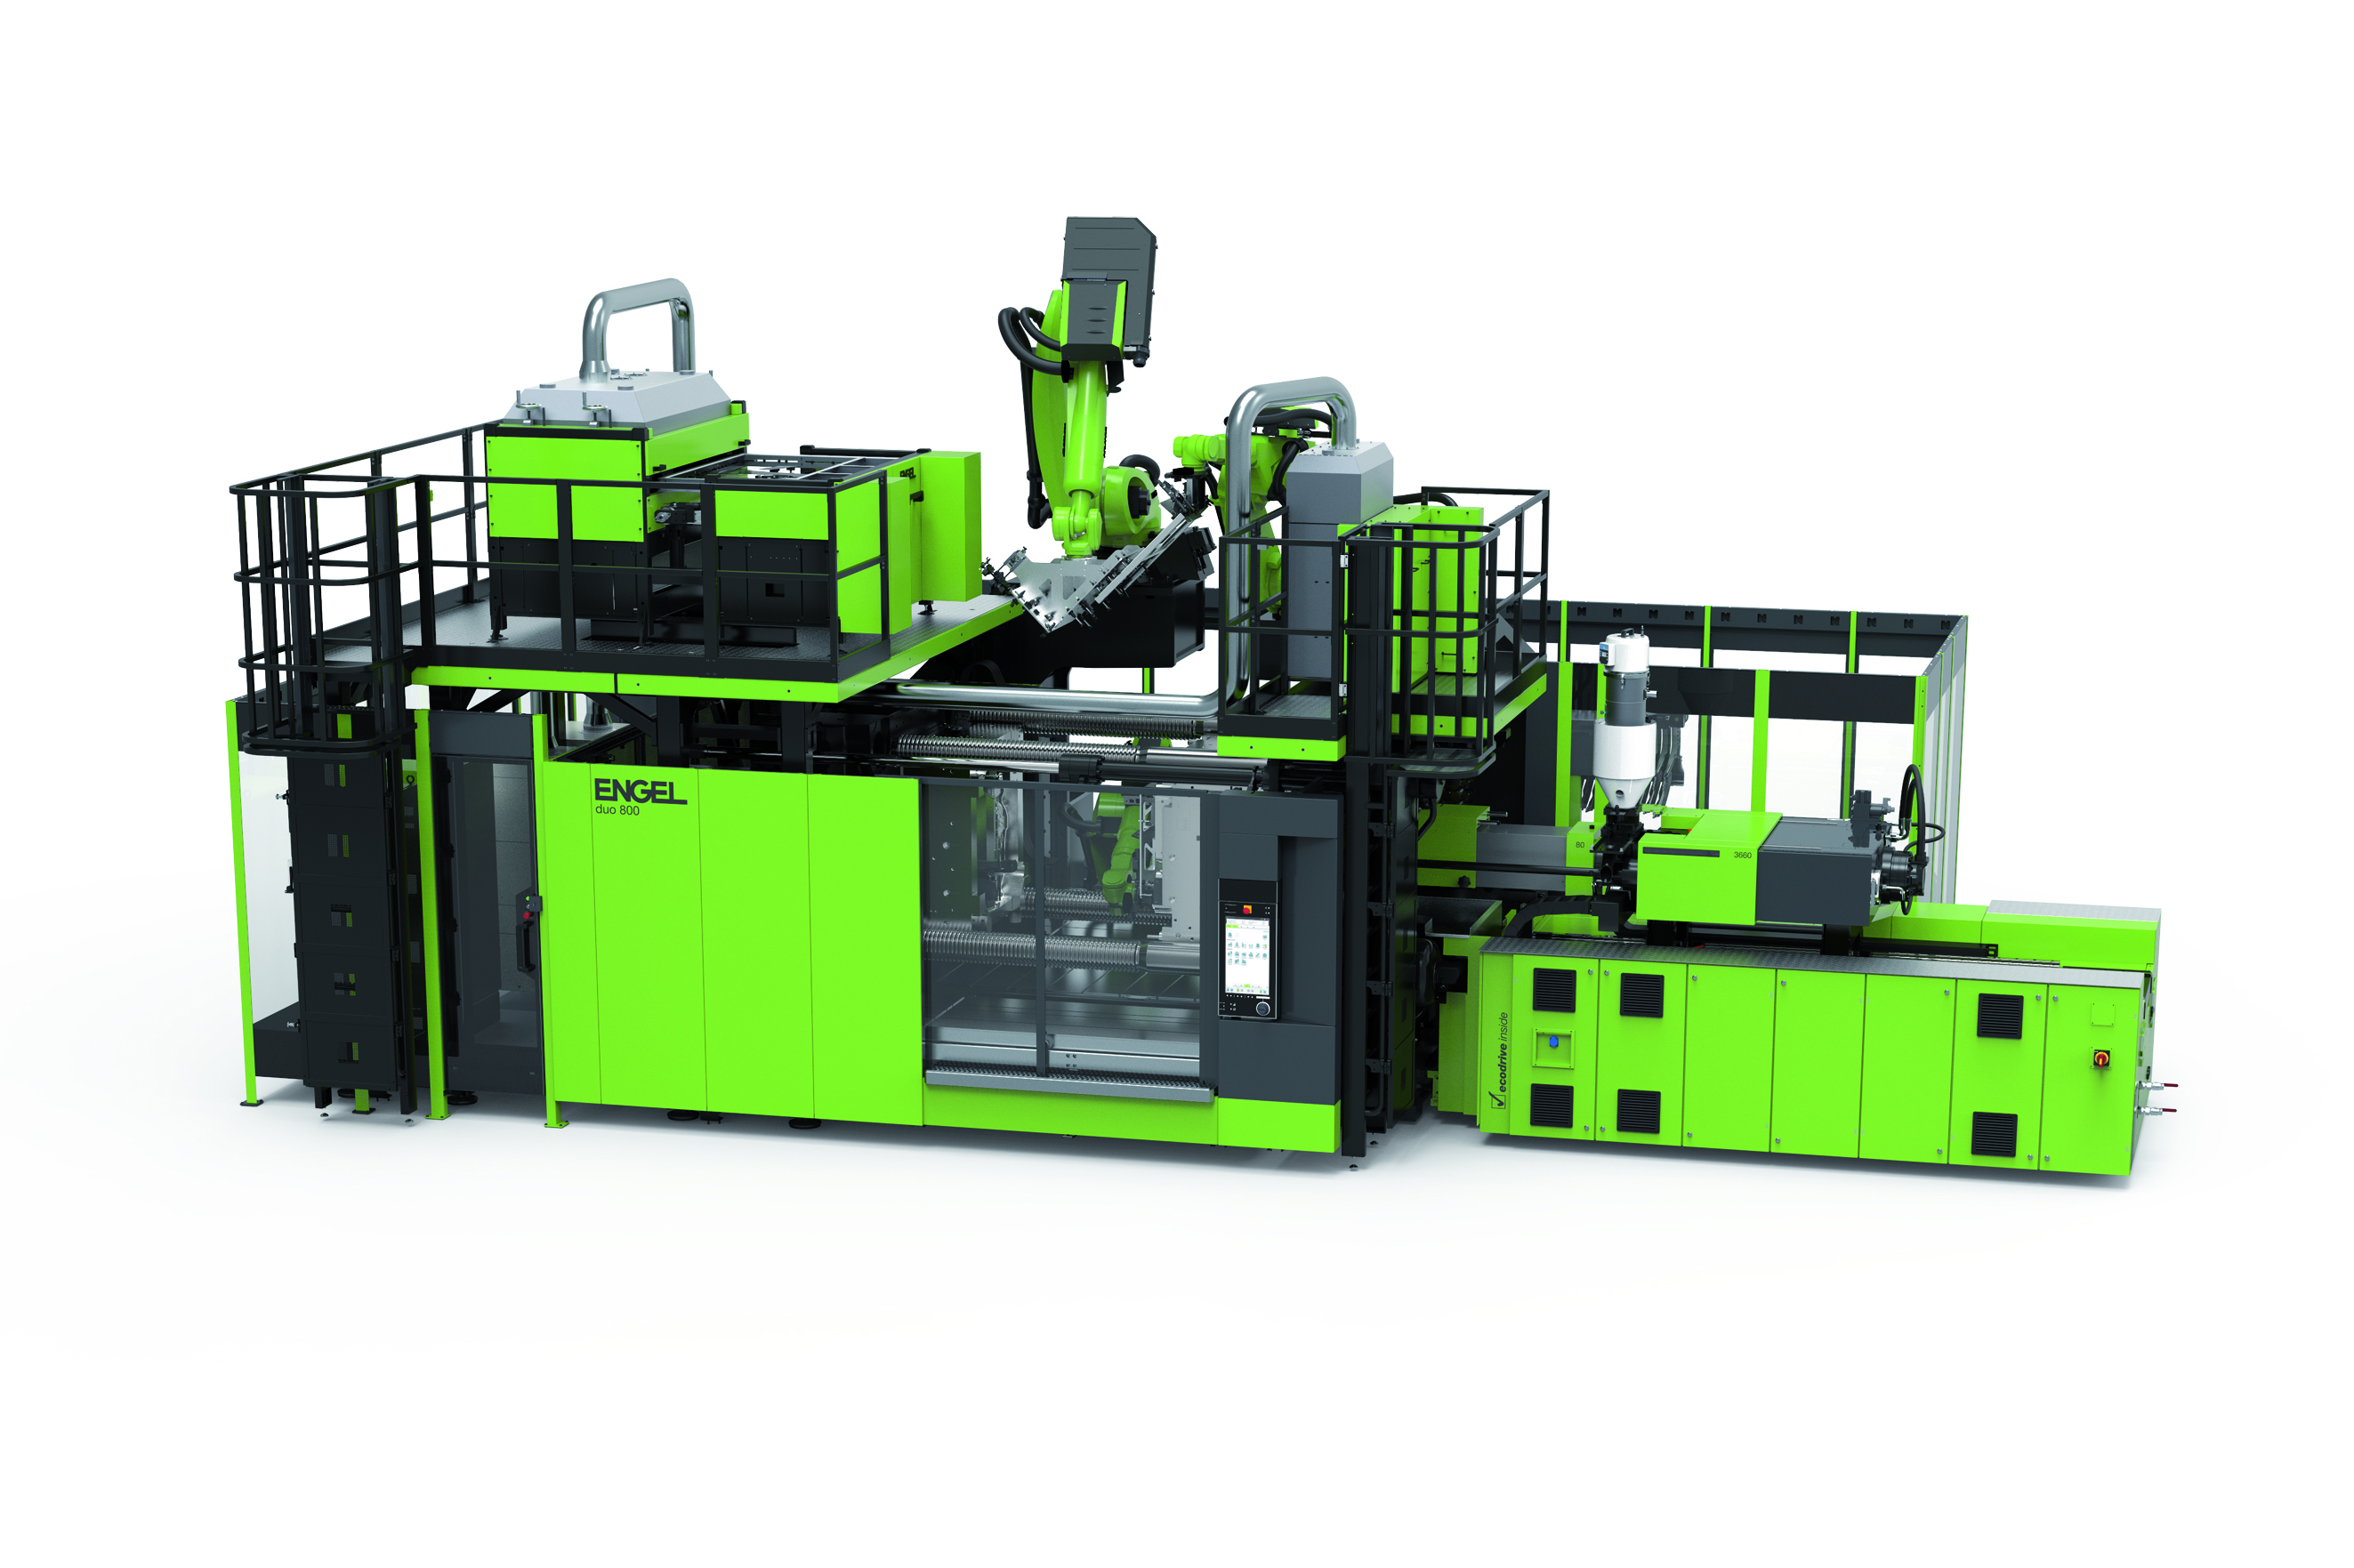
ENGELの生産セルは、赤外線放射を用いて異なる厚さの3枚のオルガノシートを加熱・成形し、同一射出成形工程で高品質な外観面を形成します。出典:ENGEL
射出成形機メーカーおよびシステムソリューションプロバイダーのENGELアウストリアは、K 2019見本市(ドイツ・デュッセルドルフ、10月16-23日)において、熱可塑性射出オーバーモールディングを伴う複合材プリフォーミングを特徴とする製造セルの一環として、赤外線硬化技術を導入すると発表しました。
ENGELはオルガノメルトプロセスを使用し、自動車ドアモジュール向けの最新イノベーションを反映したデモ部品を製造します。ENGELの生産セルは、異なる厚さの3枚のオルガノシートを赤外線放射で加熱・成形し、同一射出成形工程で高品質な外観面を形成する世界初のシステムとされています。このシステムには、3台のENGEL easix多関節ロボットが同時に作動する装備がなされています。
「熱可塑性複合材は、自動車業界における軽量化の面で重要性を増しています」と、ENGELの軽量複合技術センター長ノルベルト・ミュラー博士は述べています。
これには主に2つの理由があります。第一に、一貫した熱可塑性アプローチにより、繊維強化プリプレグの成形と機能化を効率的に統合でき、単位コストを削減できます。第二に、熱可塑性ポリマーのみを使用することで、リサイクル戦略の策定が容易になります。
「コンポジット部品を使用寿命終了時にマテリアルループに戻すことは、電気自動車分野での継続的開発の優先事項の一つです」とミュラー氏は指摘します。「熱可塑性ソリューションは、航空機建設においてもますます一般的な手法になりつつあります。」
持続可能な輸送へのENGELの答えはオルガノメルトです。オルガノメルトプロセスでは、オルガノシートやテープなどの熱可塑性マトリックスを持つ繊維強化プリプレグを加熱し、金型に挿入して成形し、そのまま熱可塑性樹脂でオーバーモールディングします。このプロセスはすでに大量生産で使用されており、ENGELオルガノメルトはフロントエンドキャリアなどの完全自動生産に採用されています。
プロセスがさらに発展するにつれ、ENGELは顧客やパートナーとともに、標的荷重分布を考慮した複合部品設計の生産面に取り組んでいます。
「将来的には、各部品に対して複数の異なるプリプレグを組み合わせ、関連する部品形状と部品内の個別領域にかかるさまざまな応力に合わせて軽量構造特性を調整することになります」とミュラー氏は説明します。「Kショーの生産セルは、その大きな可能性を明確に示すでしょう。」
成形プロセスは、自動車サプライヤーのブローゼ(ドイツ・コーブルク)とのパートナーシップで開発されました。ENGELによれば、この生産セルは現在、0.6mmから2.5mmの厚さの3枚の異なる形状のオルガノシートを、統合されたIRオーブンを用いた完全自動プロセスで同時に処理できる世界で唯一のシステムです。個々の部品領域にかかる異なる応力は、荷重分布に基づくオルガノシートの標的選択により対応可能です。これは、さまざまなシミュレーションプロセスを通じてブローゼが確保した成果です。Kショーで製造されるデモ部品は、例えば、窓枠領域ではドア内側よりも高剛性です。
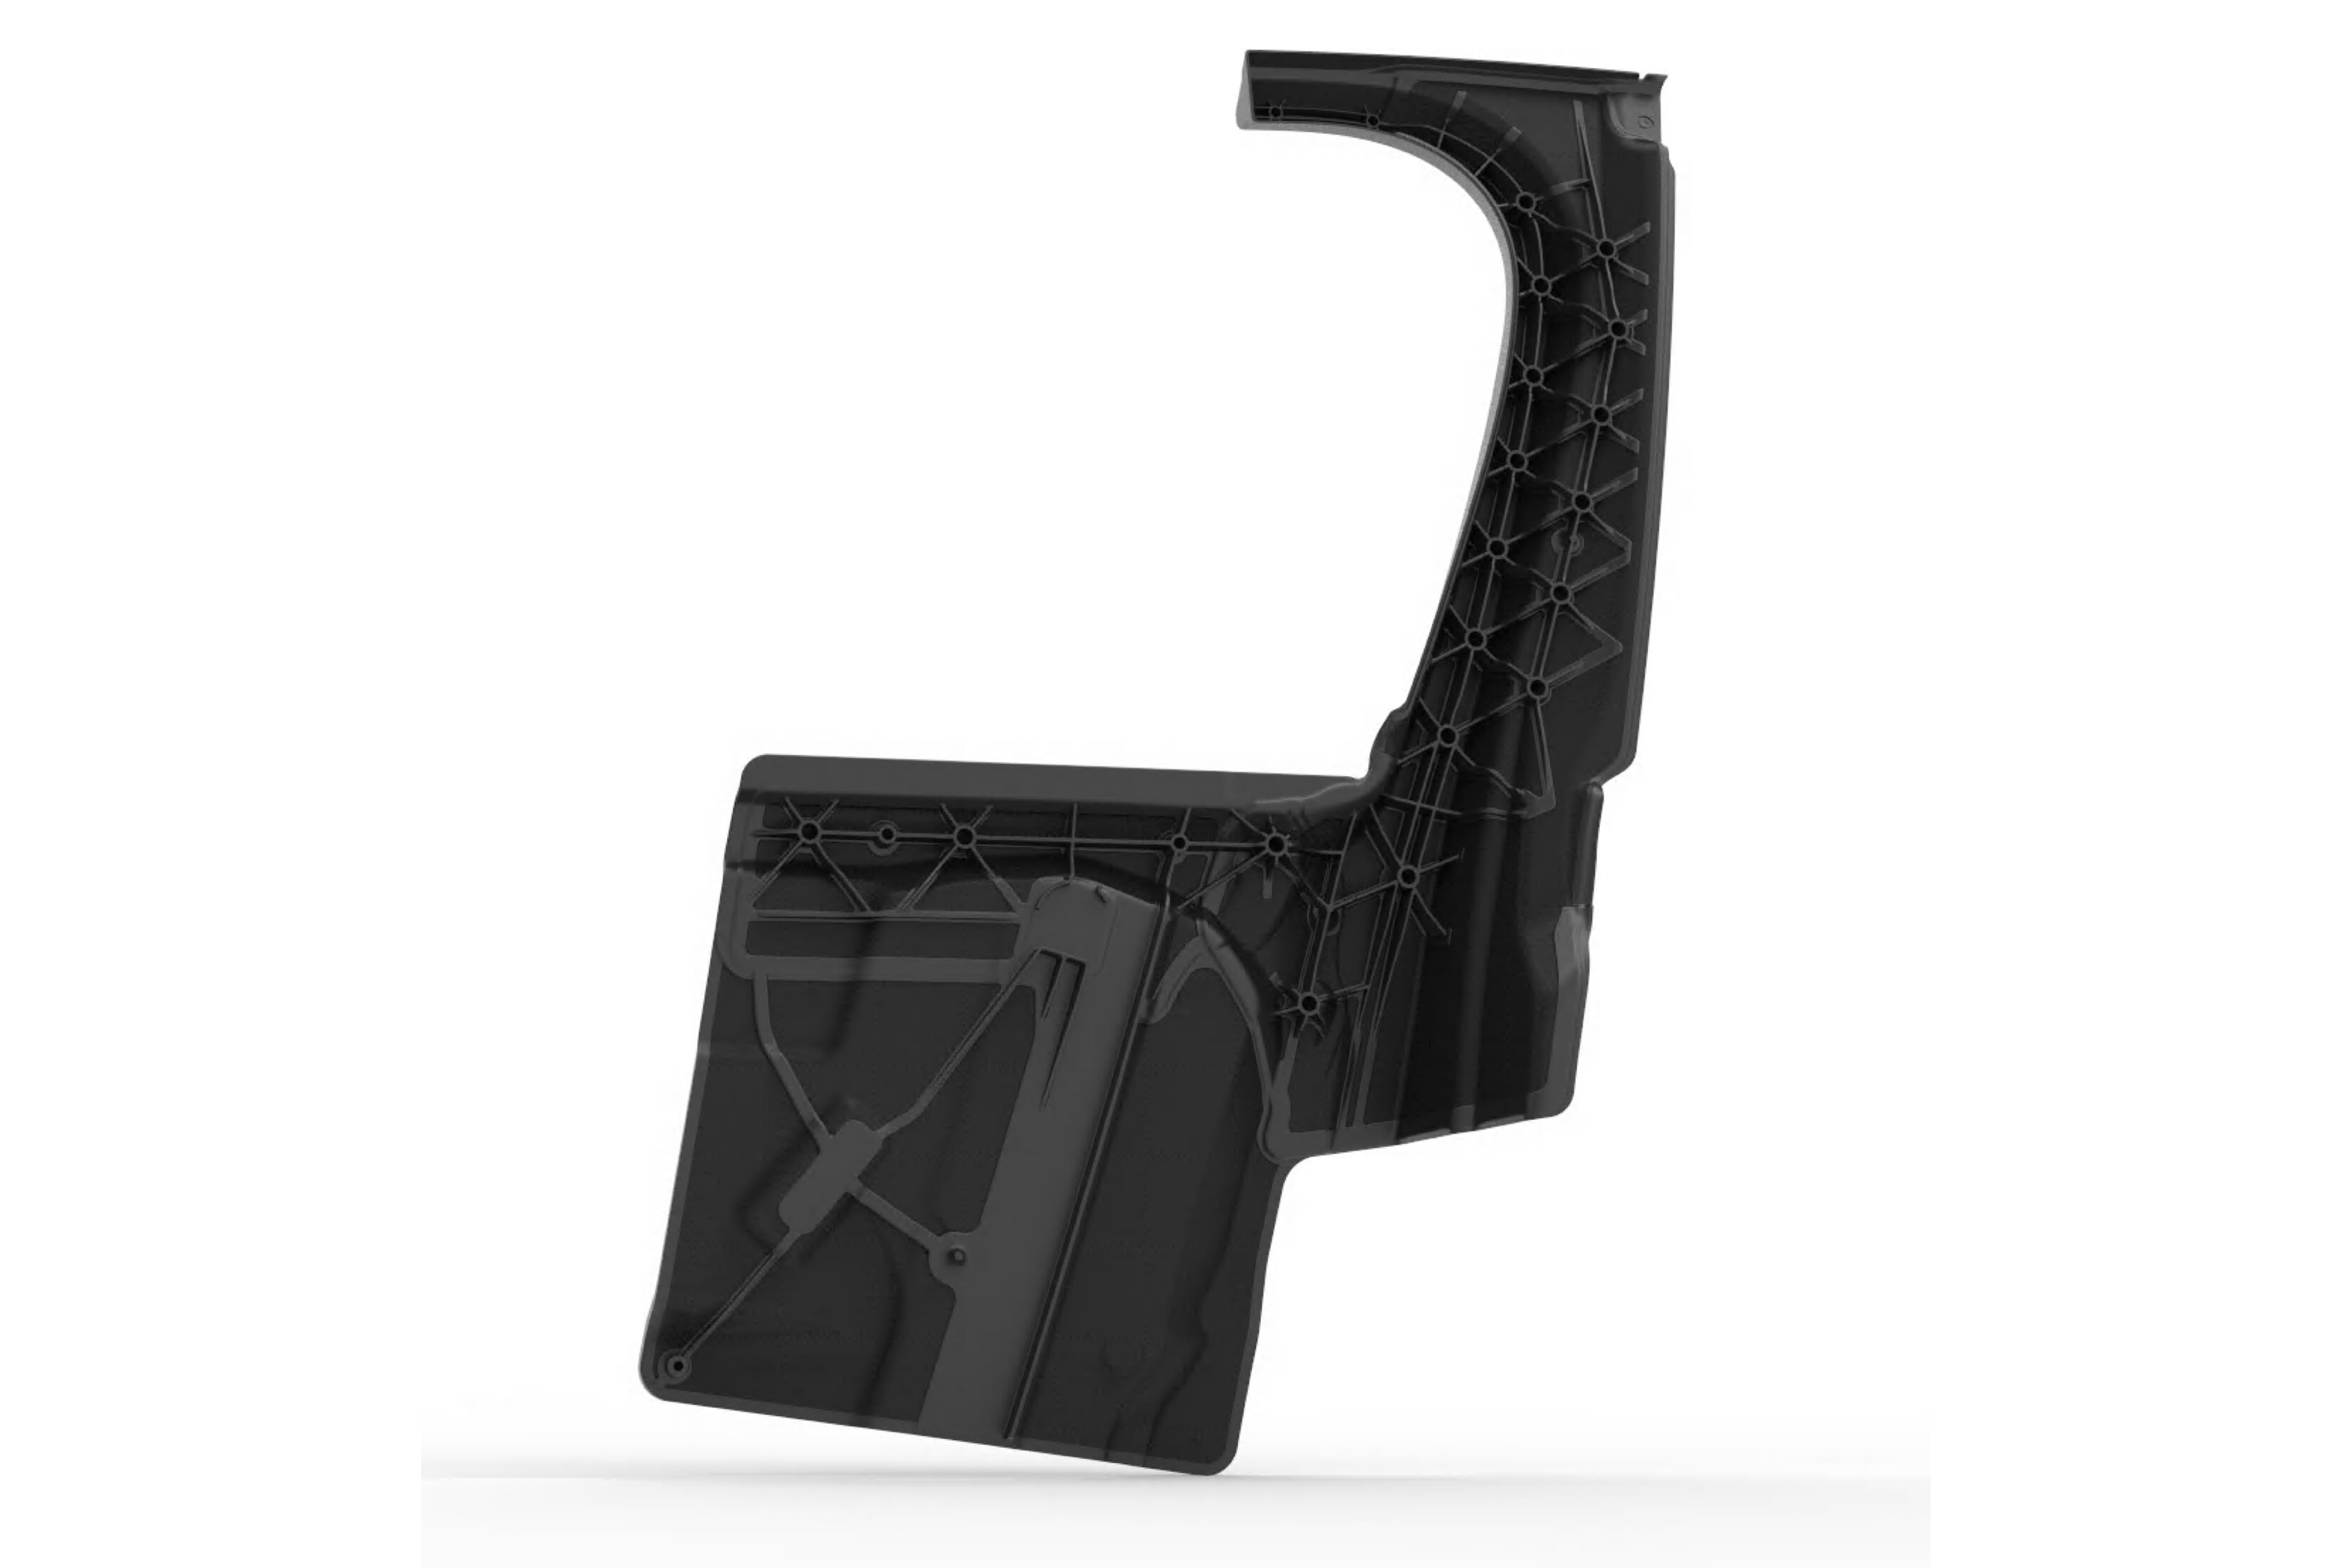
個々の部品領域にかかる異なる応力は、荷重分布に基づくオルガノシートの標的選択により対応可能です。出典:ENGEL
超コンパクトなIRオーブン統合
オルガノシート処理の課題の一つは、プリプレグの加熱です。加熱と冷却にかかる時間は厚さに依存します。材料を損傷せずに速やかに加熱すること、加熱されたプリプレグを速やかに金型に移送することが重要です。このため、ENGELのオルガノメルト生産セルは、duo 3660/800射出成形機をベースに、2基の統合IRオーブンを備えています。クランプユニット真上に垂直IRオーブンを配置し、厚さわずか0.6mmのオルガノシートを加熱します。これにより、薄いオルガノシートが速やかに金型に到達し、冷却されて成形不能になるのを防ぎます。標準的な水平IRオーブンを可動盤上の台座に設置し、2枚の厚いオルガノシート(1mmと2.5mm)に使用します。この配置により、オーブンと金型の距離が短縮され、オーブンに別途床面積を必要としないため省スペースです。両IRオーブンはENGEL社内で開発・製造されました。これらと3台のeasixロボットは、IMMのCC300制御ユニットと完全に統合され、機械のディスプレイから一元制御可能です。
3枚すべてのオルガノシートを同時に加熱します。3台のeasixロボットのうち2台がオルガノシートのハンドリングを担当し、クランプユニット上部に並んで配置されます。第1ロボットが2枚の厚いオルガノシートを、第2ロボットが最薄シートを扱います。加熱工程全体で、第2ロボットは薄いオルガノシートを垂直放射フィールドの前で保持し、設定加熱時間後に金型へ投入します。第3ロボットはクランプユニット横に配置され、成形部品を取り出すと同時に、3枚のオルガノシートの1枚を射出成形工程用に金型へ移動させます。
中国の原料メーカーKingfa(上海)から調達したオルガノシートは、ガラス繊維を使用し、マトリックス材料としてポリプロピレンを採用しています。Georg Kaufmann Formenbau(スイス・レメッチヴィル)製の金型が閉じると、オルガノシートが成形されます。直ちに、同一金型内でガラス繊維強化ポリプロピレンでオーバーモールディングされます。部品背面には補強リブが、見え面にはレザー調木目が形成されます。
「オルガノシートを直接オーバーモールディングすることで、これまでオルガノシートでは不可能とされていた優れた木目調レザールックを実現できます」とミュラー氏は言います。「この点で、将来的にオルガノメルトプロセスを用いた大型構造用熱可塑性ドア構造の生産基盤を築いています。」
自動化が鍵を握る
ENGELの軽量複合技術センターで開発された生産ソリューションは、高効率とコスト効率が特徴で、これらは大量生産用途における必須要件です。
「ENGELの自動化における豊富な専門知識が主要な役割を果たしています」と、ENGELの自動化・複合システム部門バイスプレジデントのヴァルター・アウマイヤー氏は述べています。
3台のENGEL easix多関節ロボットが同時に作動する、ENGELの見本市ブースのオルガノメルトセルは、統合複合材処理の最先端例であり、ENGELが見本市でこれまで披露した中で最も複雑な生産セルです。
「工程段階を多く組み込み、個別システムを多く含めれば、プロセス全体はより複雑になります」とアウマイヤー氏。「システムソリューションプロバイダーとして、ENGELはセル全体で一貫した操作ロジックと統合データ管理を確保し、多関節ロボットの操作を大幅に容易にしています。easixロボットは、現場の射出成形作業者が比較的簡単に操作できます。」
ENGELシステムの特徴は、IRオーブンもCC300制御ユニットに完全統合されており、プロセス全体で統一された操作ロジックを確保している点です。さらに、成形機、ロボット、周辺機器がすべてENGELシステムソリューションの同一データベースにアクセスするため、エラーリスクが低減し効率が向上します。追加ハードウェアなしで、easix多関節ロボットは金型内の動き(コアプルやエジェクタなど)と動きを同期させられます。
「その結果、特に大規模システムにおいて、サイクルタイムと設備投資の両方を削減できます」とアウマイヤー氏。
樹脂
- 軽量オーバーモールディング向け先進熱可塑性ハニカムサンドイッチ
- Fraunhofer、Engelの最新自動化導入で熱可塑性複合材R&Dを前進
- Cato Compositesが新熱可塑性複合材施設で生産能力強化
- ソルベイとレオナルド、熱可塑性複合材の共同研究ラボを設立
- カールマイヤー、高品質FRP構造向け熱可塑性UDテープ量産ラインを発表
- INEOS Styrolution、先進StyLight熱可塑性複合材の新生産サイト建設計画を発表
- Hexionが先進二液型エポキシシステムを発表、航空宇宙複合材製造を効率化
- 初の熱可塑性ドアが切り拓く先進自動車複合材の道
- ランデス、継続繊維強化熱可塑性複合材「Tepex」の生産能力を増強
- IRGコシモコンソーシアム、最先端熱可塑性複合材施設を始動
- IRG CosiMoコンソーシアム、航空宇宙・自動車向け熱可塑性複合材の大量生産を目指す