



スペインでClean Sky 2向けRTM熱可塑性複合材イノベーションを推進
EURECAT Centro Tecnológico de Catalunya(EURECATカタルーニャ技術センター、スペイン・バルセロナ)は、11施設、650名の従業員、年間売上5,000万ユーロを持つ民間非営利R&D組織です。「スペインで第2位のR&Dセンターです」と、EURECATの航空宇宙・宇宙市場プログラムディレクターAngel Lagraña Hernandez氏は説明します。収益の一部はカタルーニャ政府からで、残りの半分は民間企業(主に中小企業)、もう半分はEU資金のClean Sky 2プログラムなど公的資金からとなっています。「現在18のClean Skyプロジェクトを抱えています」とLagraña氏は述べ、「これらはすべて提案公募への競争的応募で獲得したものです。」
Clean Sky 2の多数の目標と計画された技術デモンストレーターにおける複合材の活用例には:
- 次世代多機能胴体デモンストレーター - 熱可塑性材料でよりクリーンな空を目指す
- 循環経済:地域航空機向け複合材胴体が形に
- モーターレーシングの専門知識をClean SkyのFastCanに活用
「EURECATは自動車、鉄道、その他産業でも航空宇宙以外で幅広く活動する横断的な組織です」とLagraña氏。「IT分野でもデータ分析やブロックチェーンなど多くの活動があります。Composites 4.0は戦略的分野の一つです。」複合材分野では、主にオートクレーブ外(OOA)技術に取り組んでいます。「熱可塑性と液状圧縮成形、リアルタイムプロセス監視(加工中のレジンのガラス転移温度Tg監視を含む)に焦点を当てています。」(詳細は最後にあるCOFRAREのセクションで、このTg監視について詳しく説明します。)
EURECATのClean Sky 2における最近の複合材関連プロジェクトには:
- KEELBEMAN:熱可塑性複合材キールビームの実証(このプロジェクトは、EUのHorizon研究イノベーションプログラムの下、Clean Sky 2共同事業体から資金提供を受けています。GAP番号785435 KEELBEMAN)
- WINFRAME 4.0:Clean Sky(2008-2017)のグリーン地域航空機(GRA)デモンストレーター向け熱可塑性複合材(TPC)窓枠の製造、Clean Sky 2(2014-2024)の地域航空機IADP(革新的航空機デモンストレータープラットフォーム)に延長(このプロジェクトは、EUのHorizon研究イノベーションプログラムの下、Clean Sky 2共同事業体から資金提供を受けています。GAP番号821323 WINFRAME 4.0)
- COFRARE 2020:RTM(樹脂移動成形)で製造される熱硬化性胴体フレームとTPCシアータイ(このプロジェクトは、EUのHorizon研究イノベーションプログラムの下、Clean Sky 2共同事業体から資金提供を受けています。GAP番号821261 COFRARE 2020)
熱可塑性複合材キールビーム
Clean Sky 2 - JTI-CS2-2017-CFP06-LPA-02-20. プロジェクト期間:2018年3月〜2019年12月
KEELBEMANプロジェクトの目的は、A320タイプ航空機向けの製造指向キールビーム構造を開発し、熱可塑性複合材により高い航空機生産レートを手頃なコストで実現することです。EURECATがプロジェクトコーディネーターを務め、パートナーには:
- Airbus(フランス・トゥールーズ)がトピックマネージャー
- CETMA(欧州技術設計材料研究センター、イタリア・ブリンディジ)
- CT Engineering Group(CT Ingenieros、スペイン・マドリード):Airbusと複数年契約を結び、ハンブルグオフィスで胴体・翼・後部の研究、スペインで後部研究、トゥールーズで胴体・動力装置関連構造研究、ブリストルで翼開発を行うグローバルオフィスを持つ企業
- Sofitec(スペイン・セビリア):航空構造製造・組立の専門家、複合材における専門知識と生産能力を持つ
CT Engineering Groupがトゥールーズオフィスでキールビーム形状の完全モデリングを提供し、Sofitecが非破壊検査(NDT)を開発しました。「このような閉鎖的な箱構造では非常に困難です」とLagraña氏は指摘します。
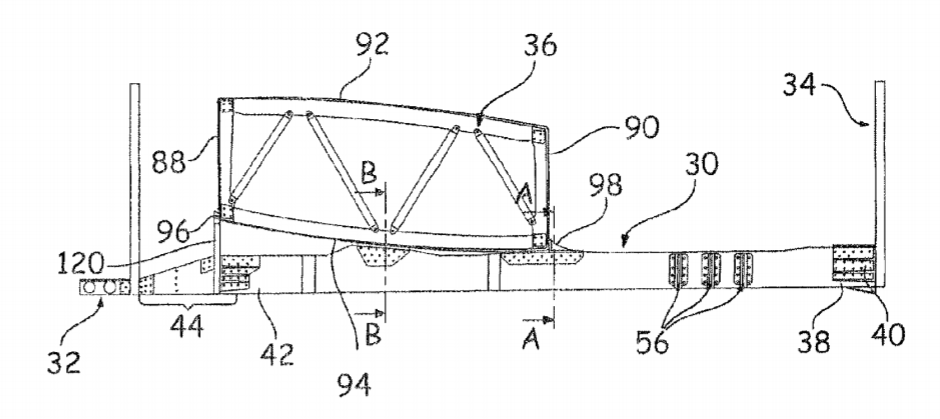
キールビーム構造の開発
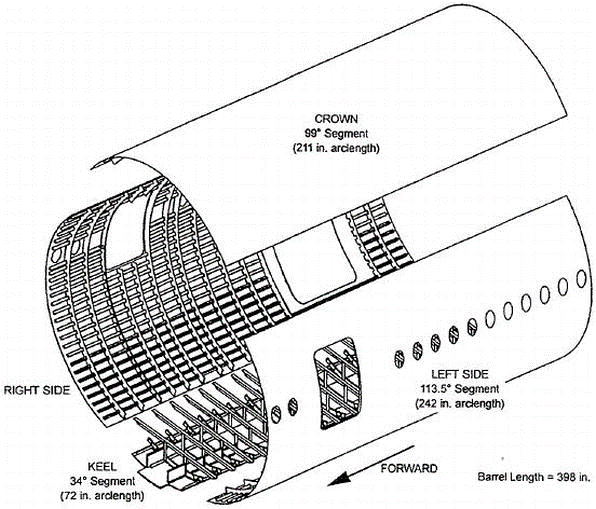
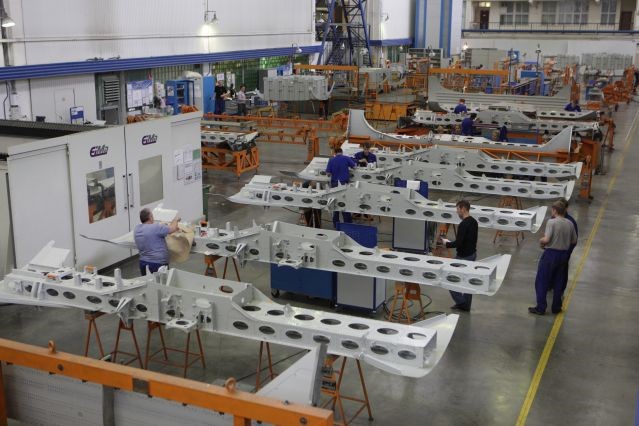
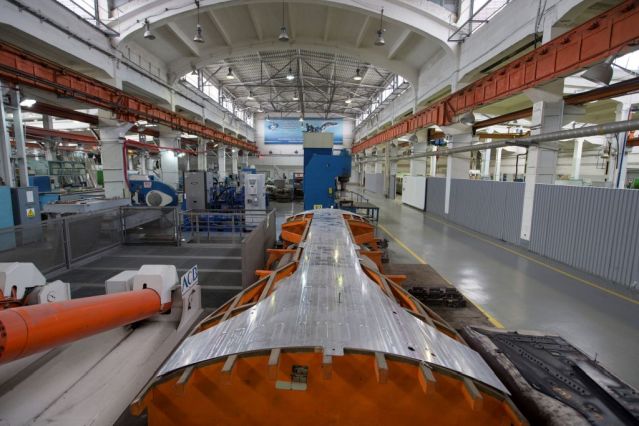
「現在、ほとんどの航空機キールビームは金属製ですが、Airbus A350のみが単片炭素繊維複合材です」とLagraña氏。「これには大量のリベットと多くの組立時間が必要です。」キールビームは胴体の重要構造だと説明します。「着陸時にキールビームが破損し、胴体全体が割れて壊れた事例があります。」
Steve Wilhelm氏の2011年記事によると、A350キールビームは70%が複合材、全長54フィート(16.5m)、10,000本のファスナーで組み立て、重量1.2トン、航空機の背骨を形成しています。Wilhelm氏は、競合のBoeing 787は「このような頑丈なキール構造に依存していない。船体強度の多くが複合材バレルの端対端接合から来ているため」と指摘。記事ではG2 Solutions LLC航空宇宙コンサルタンシー(米国ワシントン州カークランド)のマネージングパートナーMichel Merluzeau氏が、Airbus設計を「より従来的」で「リスクが少ない」と評しつつ、「キールビームはその航空機の構造的完全性に不可欠」と指摘しています。
Airbusは実際、2001年にA340向けに複合材キールビームを先駆けました。しかし前述の通り、必要なリベットの多さが複合材による軽量化のメリットを相殺しています。したがって、KEELBEMANプロジェクトの重要目標は、熱可塑性複合材コンポーネントを溶接で接合することでファスナーを最小限に抑えることです。
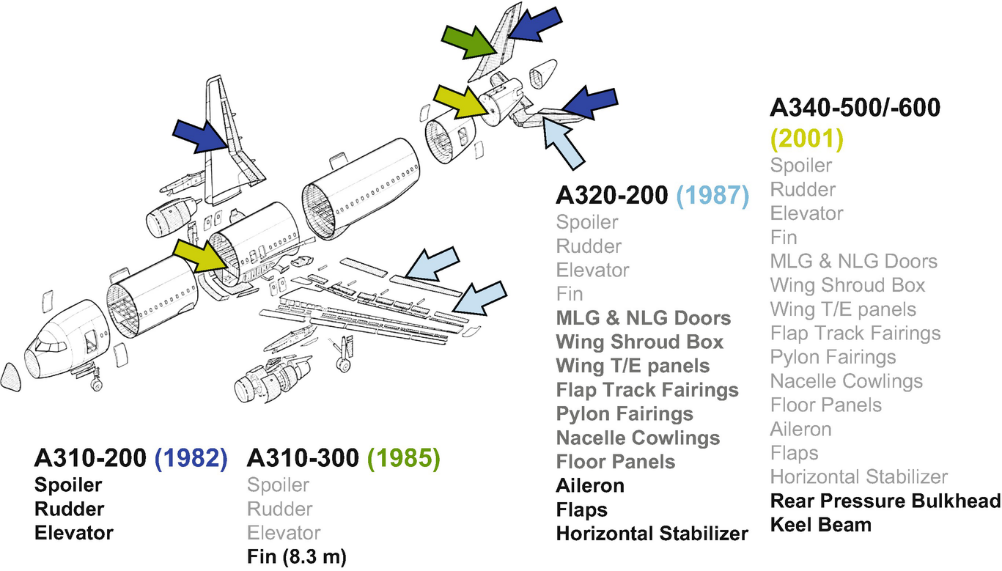
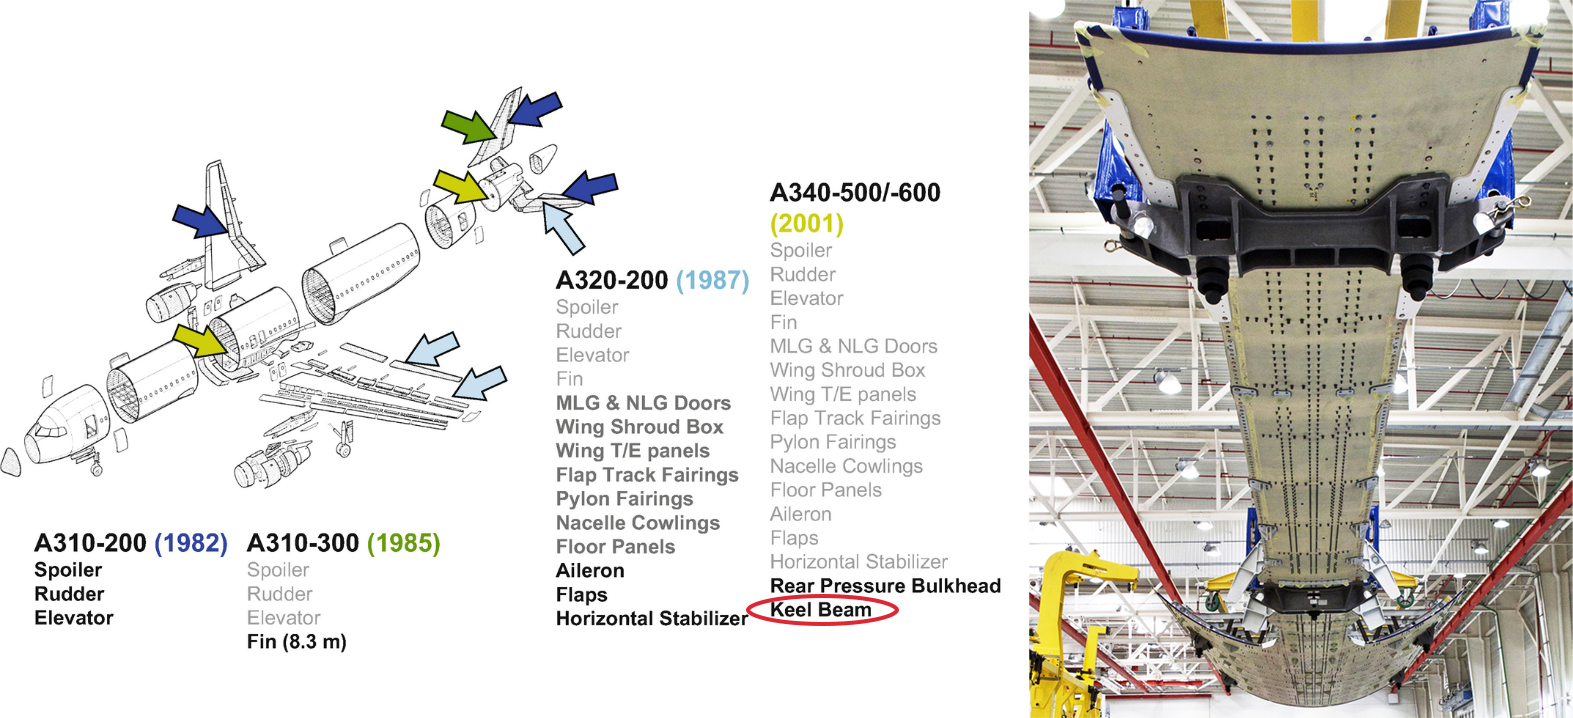
TPCキールビーム
「溶接組立による熱可塑性複合材キールビームの開発は、Wing of TomorrowやFuselage of Tomorrowなどのプログラムを含む、Airbusの『明日の航空機』開発の一環です」とLagraña氏。「KEELBEMANでは、ストリンガー付きの250mm×500mm×1m長のキールビーム実証セクションを製造し、可能な限り自動化された溶接でこの構造の実現可能性を実証しました。」
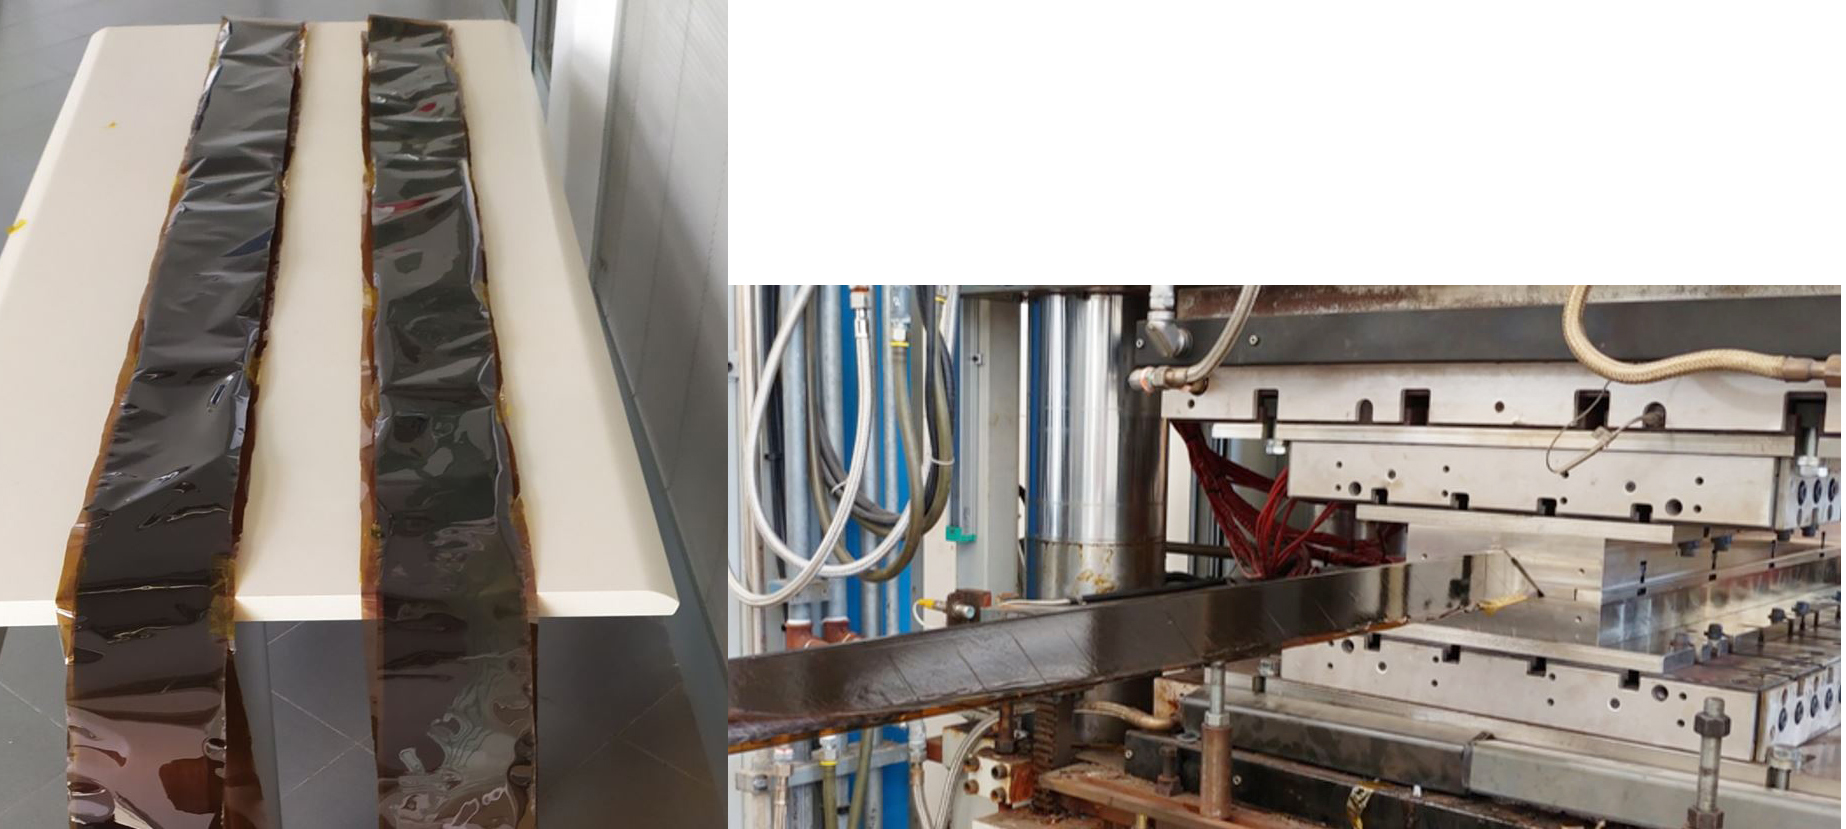
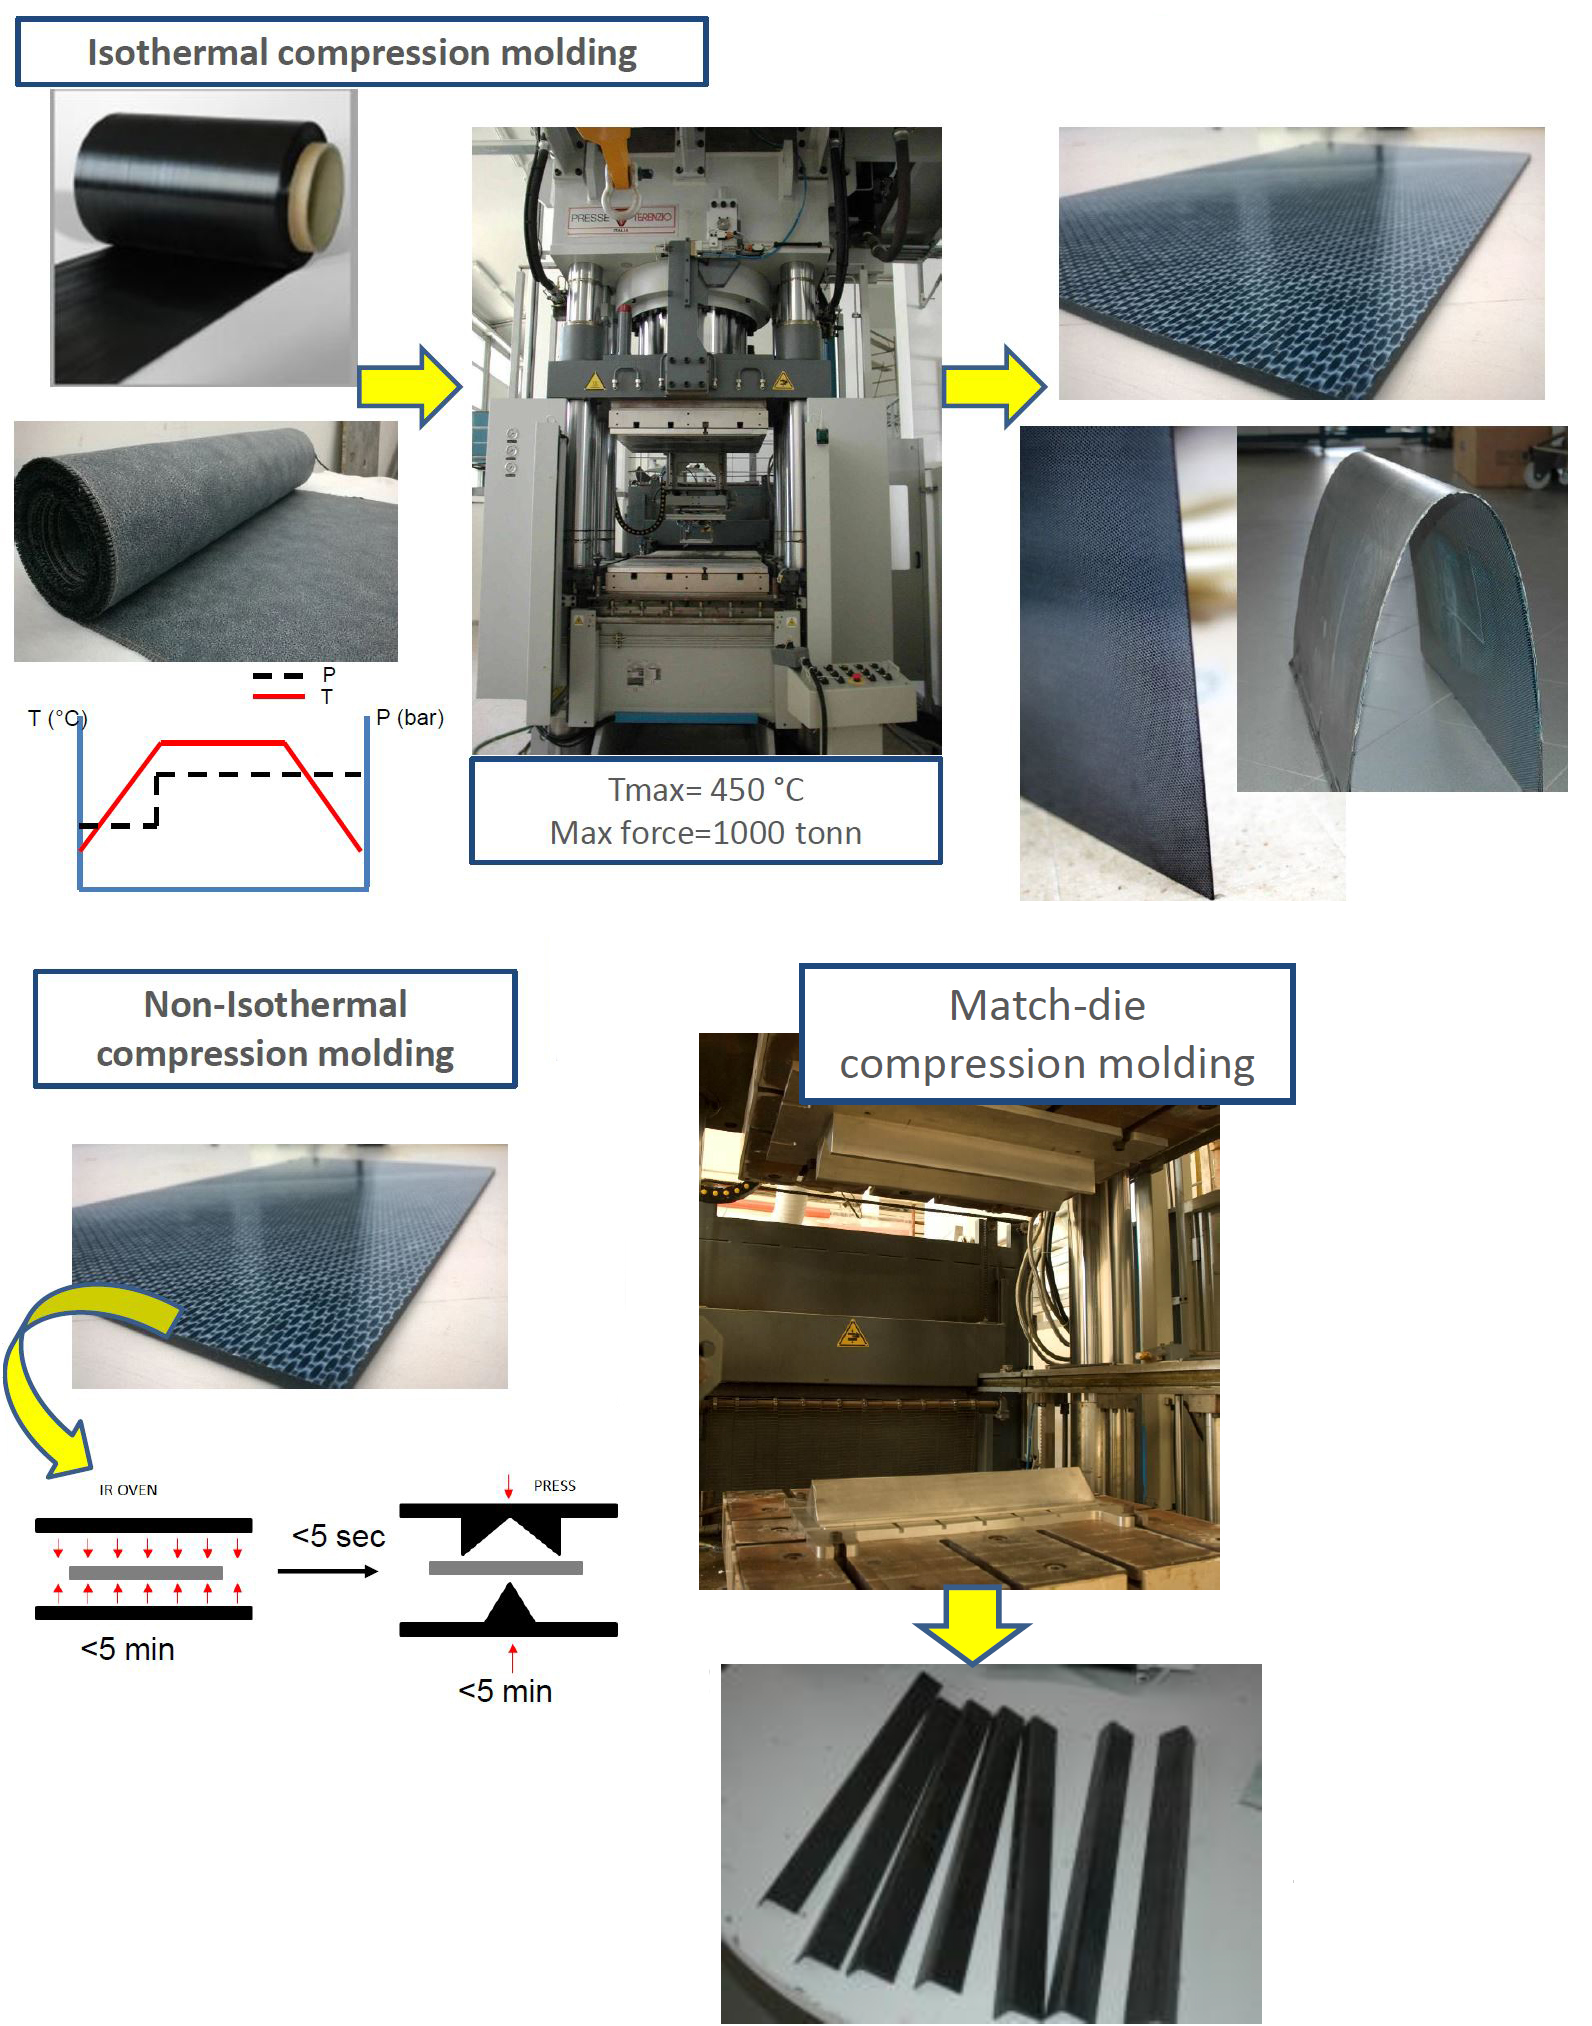
Lagraña氏によると、デモンストレーターの壁板とストリンガーは、CETMAが開発した連続圧縮成形(CCM)プロセスを用いた炭素繊維/ポリエーテルケトンケトン(PEKK)単方向(UD)テープで製造されました(「航空宇宙グレード圧縮成形」および「PEEK vs PEKK vs PAEKと連続圧縮成形」参照)。「横方向スタiffener用のリブもあり、これはEURECATが従来の非等温圧縮成形で製造しました。」とLagraña氏は付け加えます。
誘導加熱溶接:キーエネーブラー
「CETMAはKEELBEMANの部品製造だけでなく、特許取得済みの誘導加熱溶接機と技術を用いたデモンストレーター組立でも重要な役割を果たしました」とLagraña氏。この溶接は、最初のClean SkyプログラムのECO FAIRSプロジェクト(2011-2014年)で、等温・非等温圧縮成形とともに開発されました。ECO FAIRSでは、Agusta Westlandヘリコプター尾部の既存上部パネル(ストリンガー補強スキンパネル)と曲面スポンソンフェアリングデモンストレーターに基づくプロトタイプデモンストレーターをこれらの技術で製造しました。これらはCETEX(TenCate提供、現Toray Advanced Composites)T300 3K 5HS炭素繊維テキスタイルと両面PPS(ポリフェニレンサルファイド)フィルムで作られましたが、CETMAはPEEKとPEI複合材でも誘導加熱溶接を実証しました。
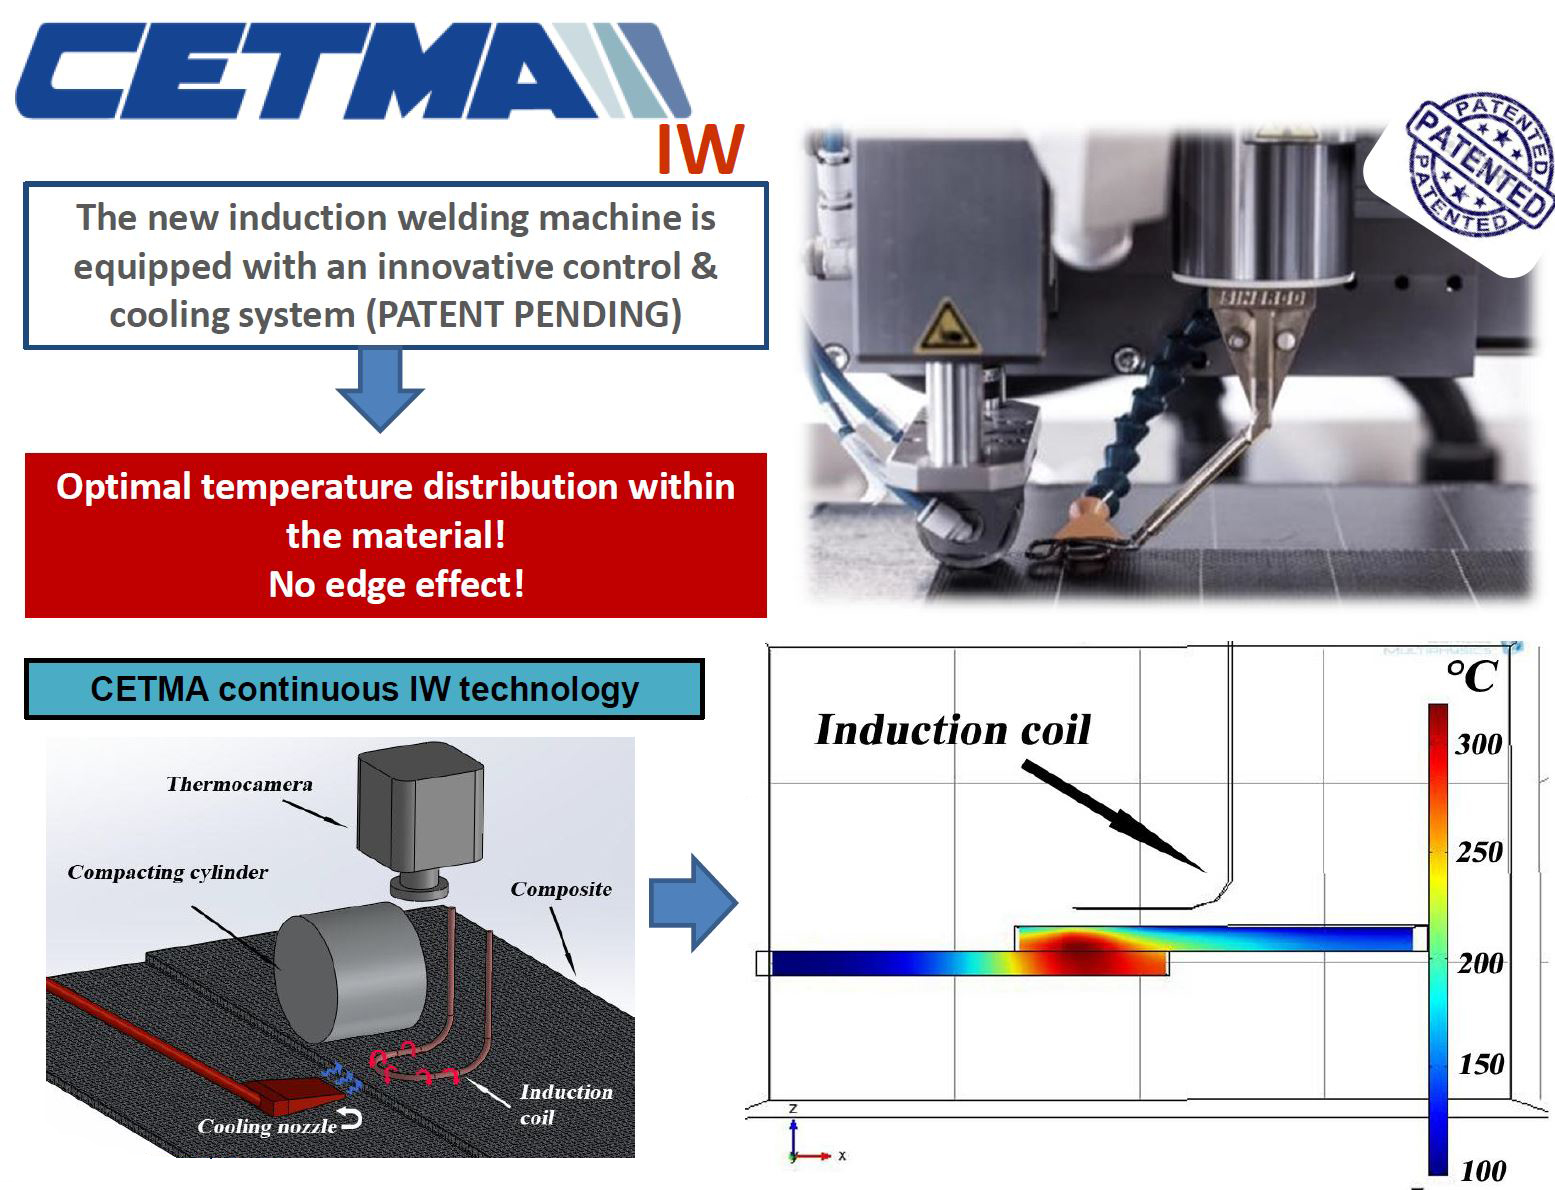
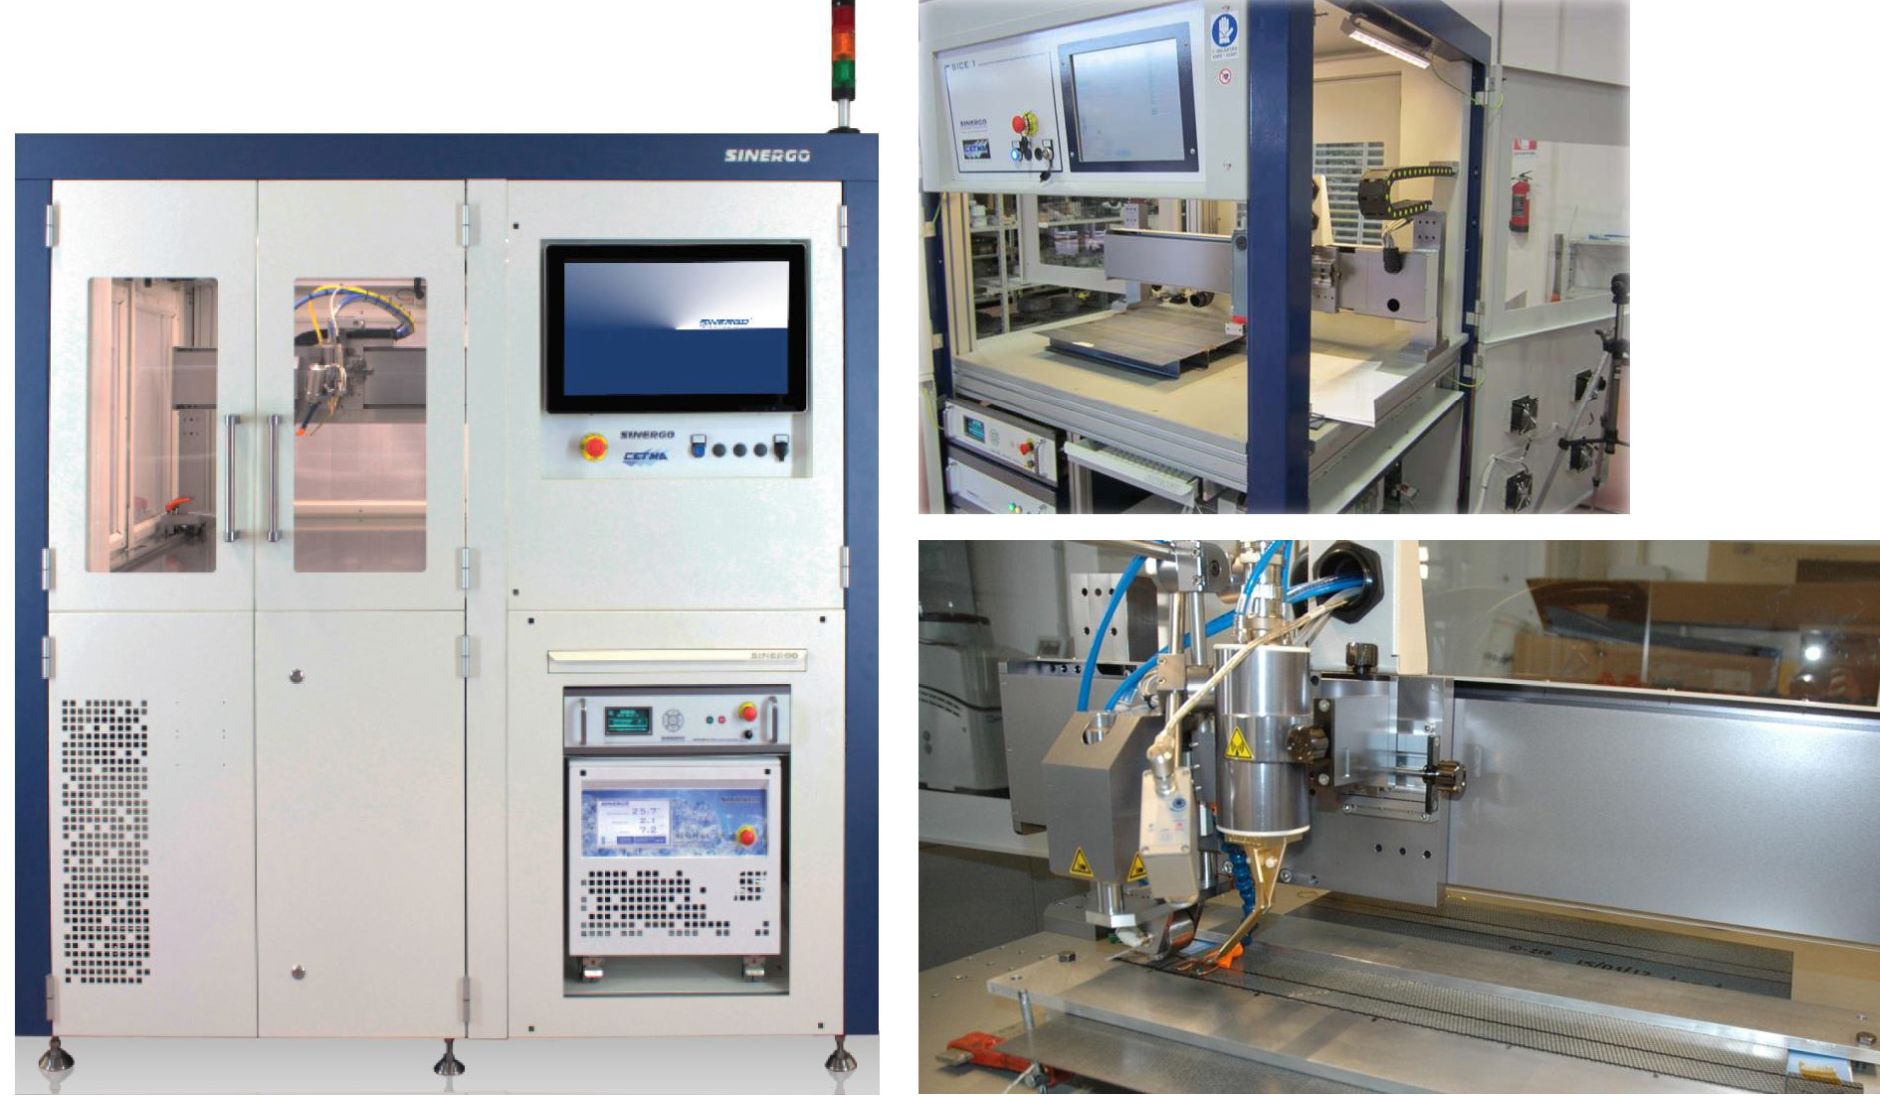
CETMAは熱可塑性複合材溶接技術の中で誘導加熱溶接(IW)を最も有望と判断し、溶接・電子工学エンジニアリング専門企業SINERGO srl(イタリア・ヴァルドッビアデーネ、トレヴィーゾ)と協力して新しい誘導加熱溶接機を開発しました。SINERGOが提供するガントリー型SICE 1 WIDEマシン(下図参照)は、最大1m×1mの航空宇宙品質部品の連続溶接が可能です。最適化された温度分布を確保する堅牢な制御システム、冷却シリンダーによる圧縮圧力適用、エッジ部での誘導渦電流の流れが制約され高電流密度と過熱が生じる箇所への空冷システムを備えています。また、CETMAの誘導加熱溶接ヘッドを6軸ロボットアームに搭載し、幾何学的に複雑な形状の溶接も可能です。
CETMAはまた、COMSOL Multiphysics(米国マサチューセッツ州バーリントン)有限要素モデリング(FEM)ソフトウェアを用いた数値解析によるシミュレーションツールで誘導加熱溶接プロセスを最適化する能力も開発しました。多数の物理試験でこれらのモデルを検証しました。CETMAは溶接クーポンのシングルラップ試験で最適化されたプロセスパラメータを確認し、せん断強度値が文献報告の最大値に非常に近いことを確認しました。特に、構造用接着剤使用時の最大値よりもはるかに高かったとCETMAは述べています。
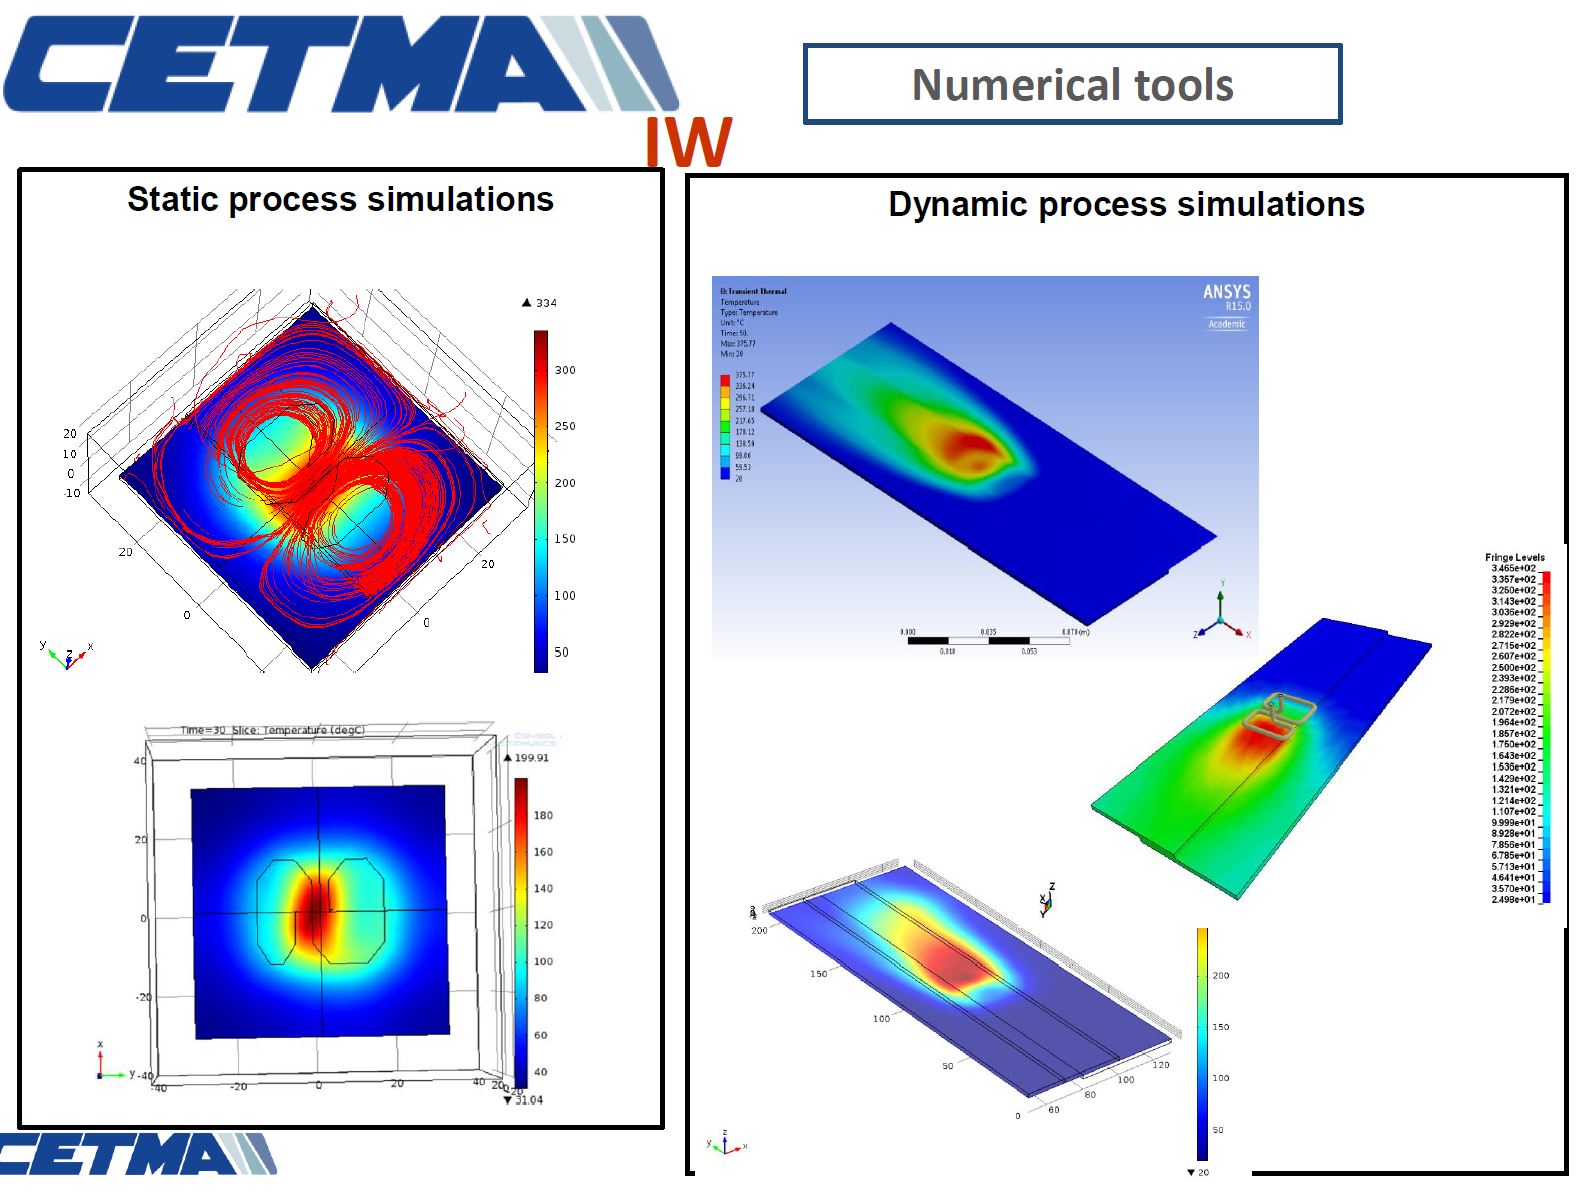
CETMAは織布・UD炭素繊維、PEEK、PEI、PEKK、PP、PA6、PA12など幅広い材料での溶接能力を実証しており、熱硬化性CF/エポキシと熱可塑性PVB(ポリビニルブチラール)ハイブリッド層を用いた遷移溶接も可能です。(このセクションの多くはCETMAコンピテンスプレゼンテーションとECO FAIRSのCORDIS最終報告書から引用。)CETMAは2014年に欧州特許を出願し、発明者Silvio Pappada氏とAndrea Salomi氏が2016年に特許EP2801472A1を取得。CETMAはこの技術に関する多数の論文とプレゼンテーションを発表しています:
- 「オートクレーブ外技術開発を支援する有限要素シミュレーション」、A&D、2012年10月11-12日
- 「PPS-炭素複合材の連続誘導加熱溶接を支援する有限要素シミュレーション」、SEICO 13、2013年3月11-13日「パリ」
- 「航空宇宙セクター向け新誘導加熱溶接機の開発」、イタリア航空宇宙学会第22回会議ナポリ、2013年9月9-12日
- 「航空宇宙セクターにおける誘導加熱溶接」、TPRC熱可塑性複合材ヨーロッパコンソーシアム、Web会議、2013年12月
- 「航空宇宙セクター向け熱可塑性コンポーネントの実物大試験」、SEICO 14、2014年3月10-11日「パリ」
- 「航空宇宙セクター向け新誘導加熱溶接装置」、JECマガジンNo.87、2014年3月、pp.89-91
KEELBEMANの現状と今後の道筋
Airbusが12月にCETMAを訪問し、1mデモンストレーションセクションの最終溶接を見学、KEELBEMANチームも技術成熟度レベル(TRL)の最終レビューを行いました。「良い結果が得られており、技術をTRL 3からTRL 4へ成熟させています」とLagraña氏。次のステップとして、TRL 6までの更なる開発と、Clean Sky 2のデモンストレーター(WP 2.3.2実物大下部中央胴体など)への設置に向けた実物大キールビームの製造が考えられますが、これはまだ決定していません。
WINFRAME 4.0プロジェクト:TPC窓枠
EURECATのもう一つの熱可塑性複合材(TPC)プログラムがWINFRAME 4.0で、地域航空機胴体/キャビン統合地上デモンストレーター(Clean Sky 2の地域航空機と実物大革新的胴体・乗客キャビンデモンストレーターの説明参照)向けに24個の窓枠を開発・製造することが目標です。WINFRAME 4.0パートナーには:
- 多国籍航空宇宙企業Leonardo(イタリア・ローマ)がトピックマネージャー
- EURECAT
- Sofitec
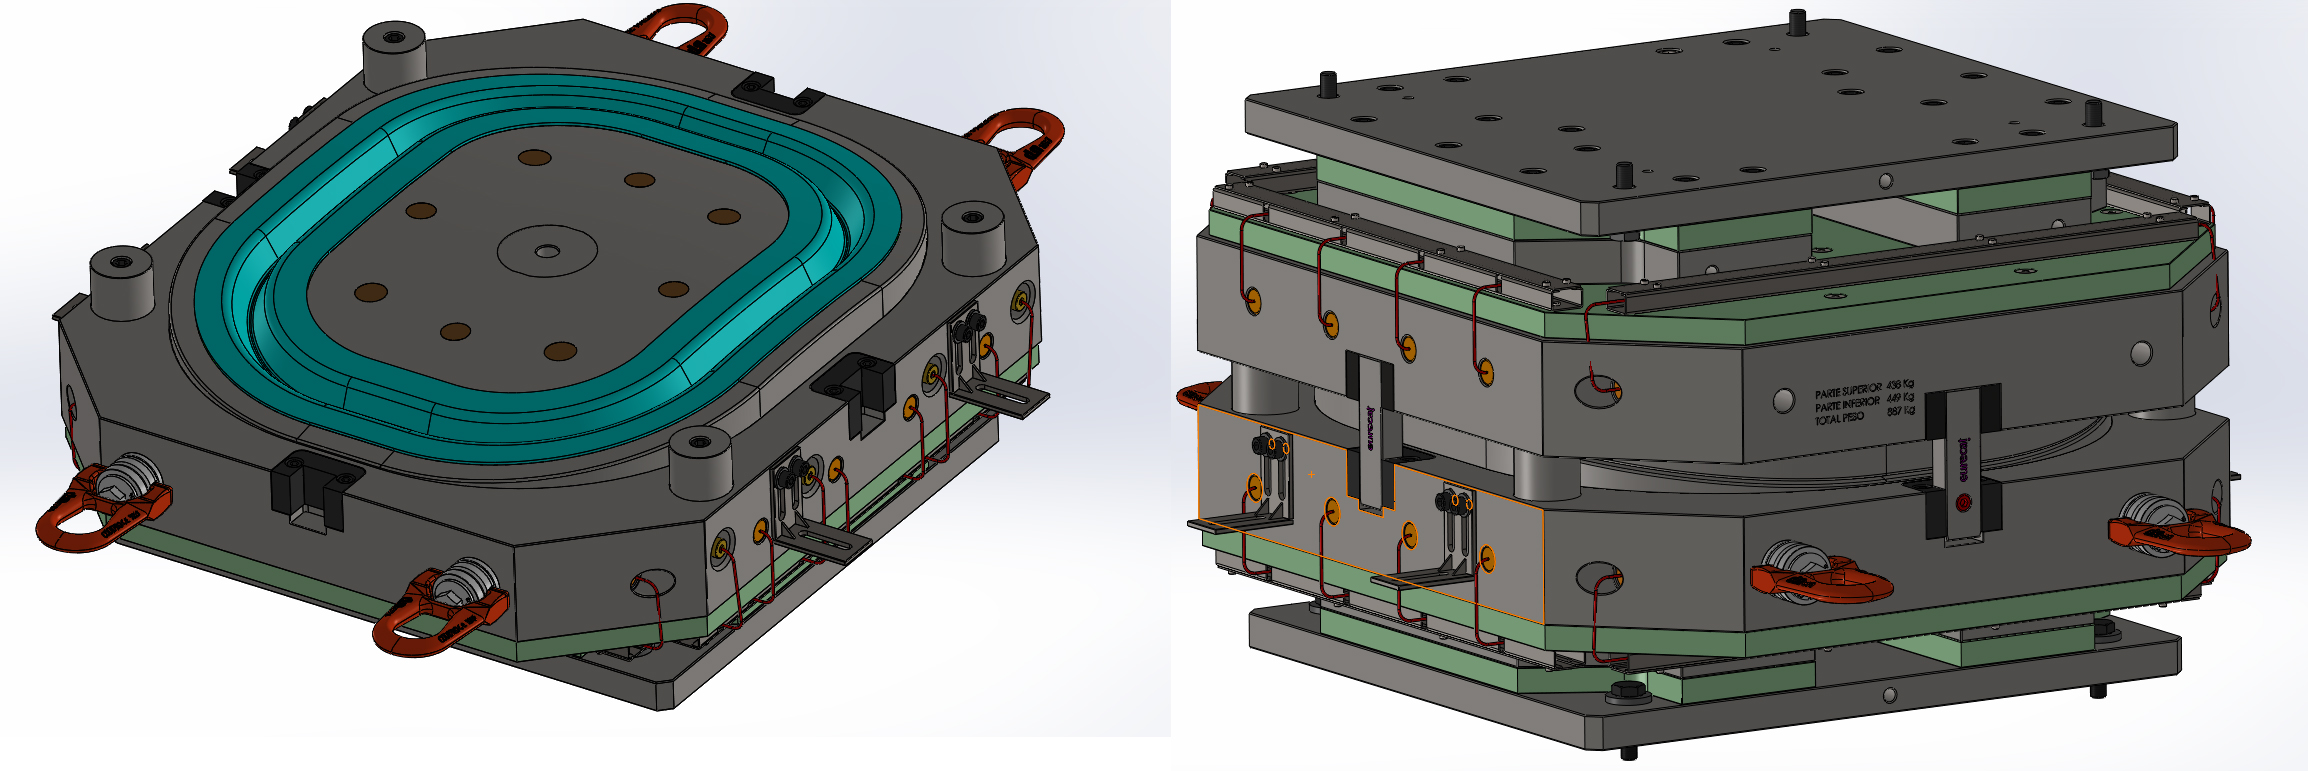
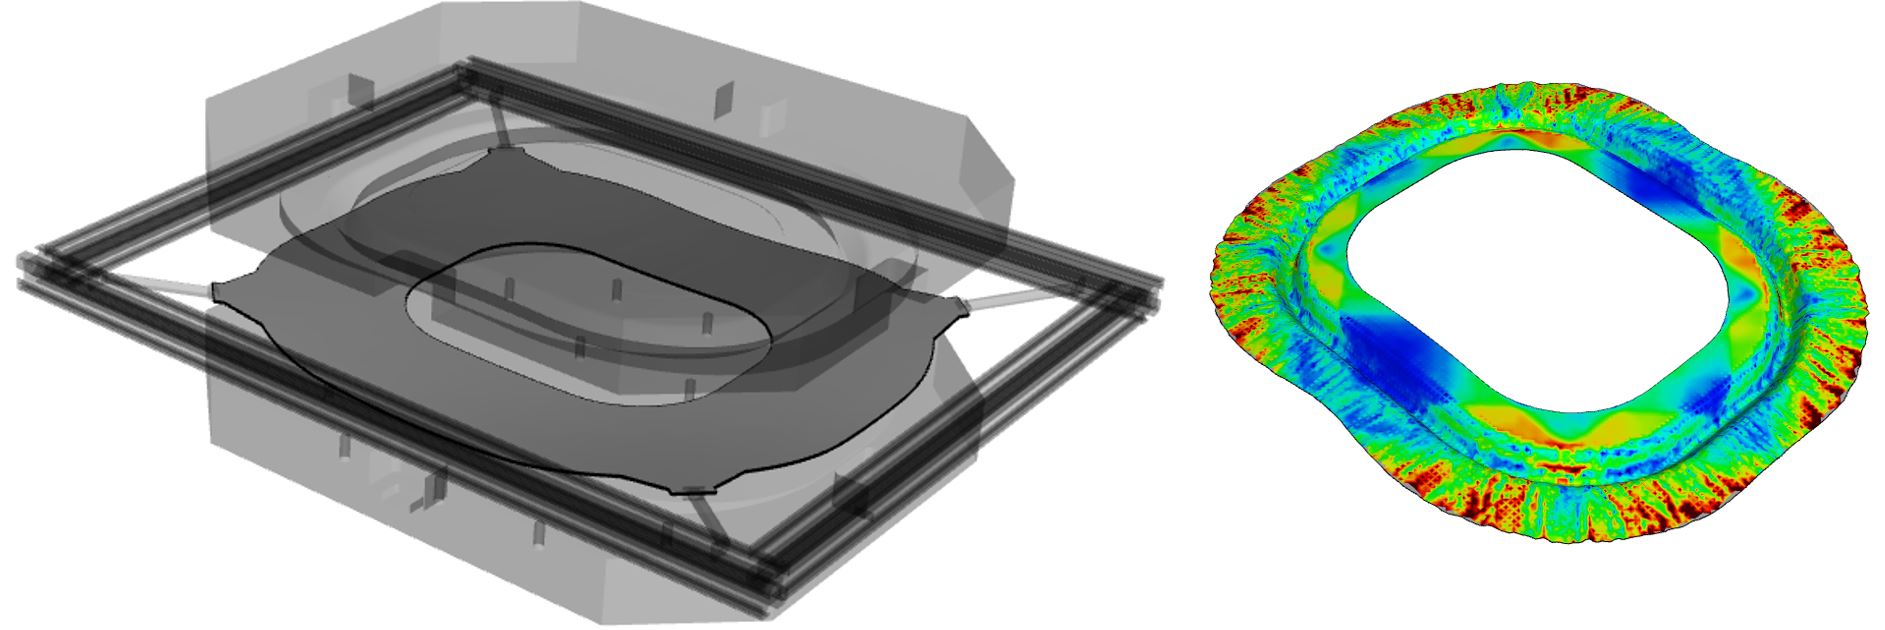
「使用している方法では10分ごとに1つの窓枠を製造できます」とLagraña氏。製造ステップ:TPCラミネートブランクをオーブンで加熱、金型へ移送、プレスで金型を閉じ、10-20分加熱・加圧、完成部品を脱型。「このアプローチは液状成形より短いサイクルを達成するだけでなく、工具コストもはるかに安価です。」同氏は付け加えます。「このプロセスは自動車業界ではよく知られており、高度に自動化された構成の圧縮成形で部品品質を向上させますが、航空宇宙材料は異なり、今回は炭素繊維強化PPSとToray Advanced Composites(旧TenCate)の炭素繊維を使用します。このプロジェクト終了時にはこれらの技術でTRL 6を達成する予定です。」
COFRAREプロジェクト:RTM Cフレームと熱可塑性シアータイ
COFRARE 2020プロジェクトは初期COFRARE 2.0プロジェクトの延長です:
Clean Sky 2 - JTI-CS2-2015-CFP02-AIR-02-16.「高生産レート・低コスト複合材フレーム製造のプロセス開発」プロジェクト期間:2016-2018年。
Clean Sky 2 COFRARE 2.0プロジェクトの目標は、地域航空機向け複合材パネルベース胴体に使用する炭素繊維複合材フレームの競争力があり実現可能な製造プロセスを開発することでした。パートナーには:
- ナポリ拠点のティア1航空宇宙サプライヤー兼エンジニアリング/産業化企業DEMA(Design Manufacturing SpA、イタリア・ソンマ・ヴェズビアーナ)
- EURECAT
- LGAI Technological Center S.A.、Applus+ Laboratoriesの部門(スペイン・バルセロナ)が試験を担当
次世代COFRARE 2020プロジェクトの目標は、Clean Sky 2胴体/キャビン統合地上デモンストレーターで使用される実物大複合材フレームとシアータイの製造です。このデモンストレーターはClean Sky 2の地域航空機IADP(革新的航空機デモンストレータープラットフォーム)で構成され、2015年3月共同技術プログラム文書の第5.2.2節で詳述されています:
「地域航空機はClean Skyの重要な要素 であり、専用ITD(統合技術デモンストレーター)- グリーン地域航空機(GRA)を通じて、環境を尊重し、安全でシームレスなモビリティを確保し、欧州の産業リーダーシップを構築する航空輸送システムに向けた不可欠なビルディングブロックを提供します。Clean Sky 2では, ……地域航空機IADPのデモンストレーション目標は、予算と時間の制約の中で活動を強いられた現在のClean Sky GRAプロジェクトよりもはるかに複雑で、包括的で、挑戦的です。……」
2015年共同技術プログラムでは、地域航空機開発に2機の飛行試験機と5つの大型統合地上デモンストレーターが含まれると概説されています。後者には実物大革新的胴体・乗客キャビンデモンストレーターが含まれます:「胴体は、複合材料、構造、製造の技術を実物大で実証し、[達成を目指す]重量とコスト削減、エコデザインとライフサイクル全体でのエネルギー消費最適化による環境影響の最小化(ゼロインパクトに向けて)」。
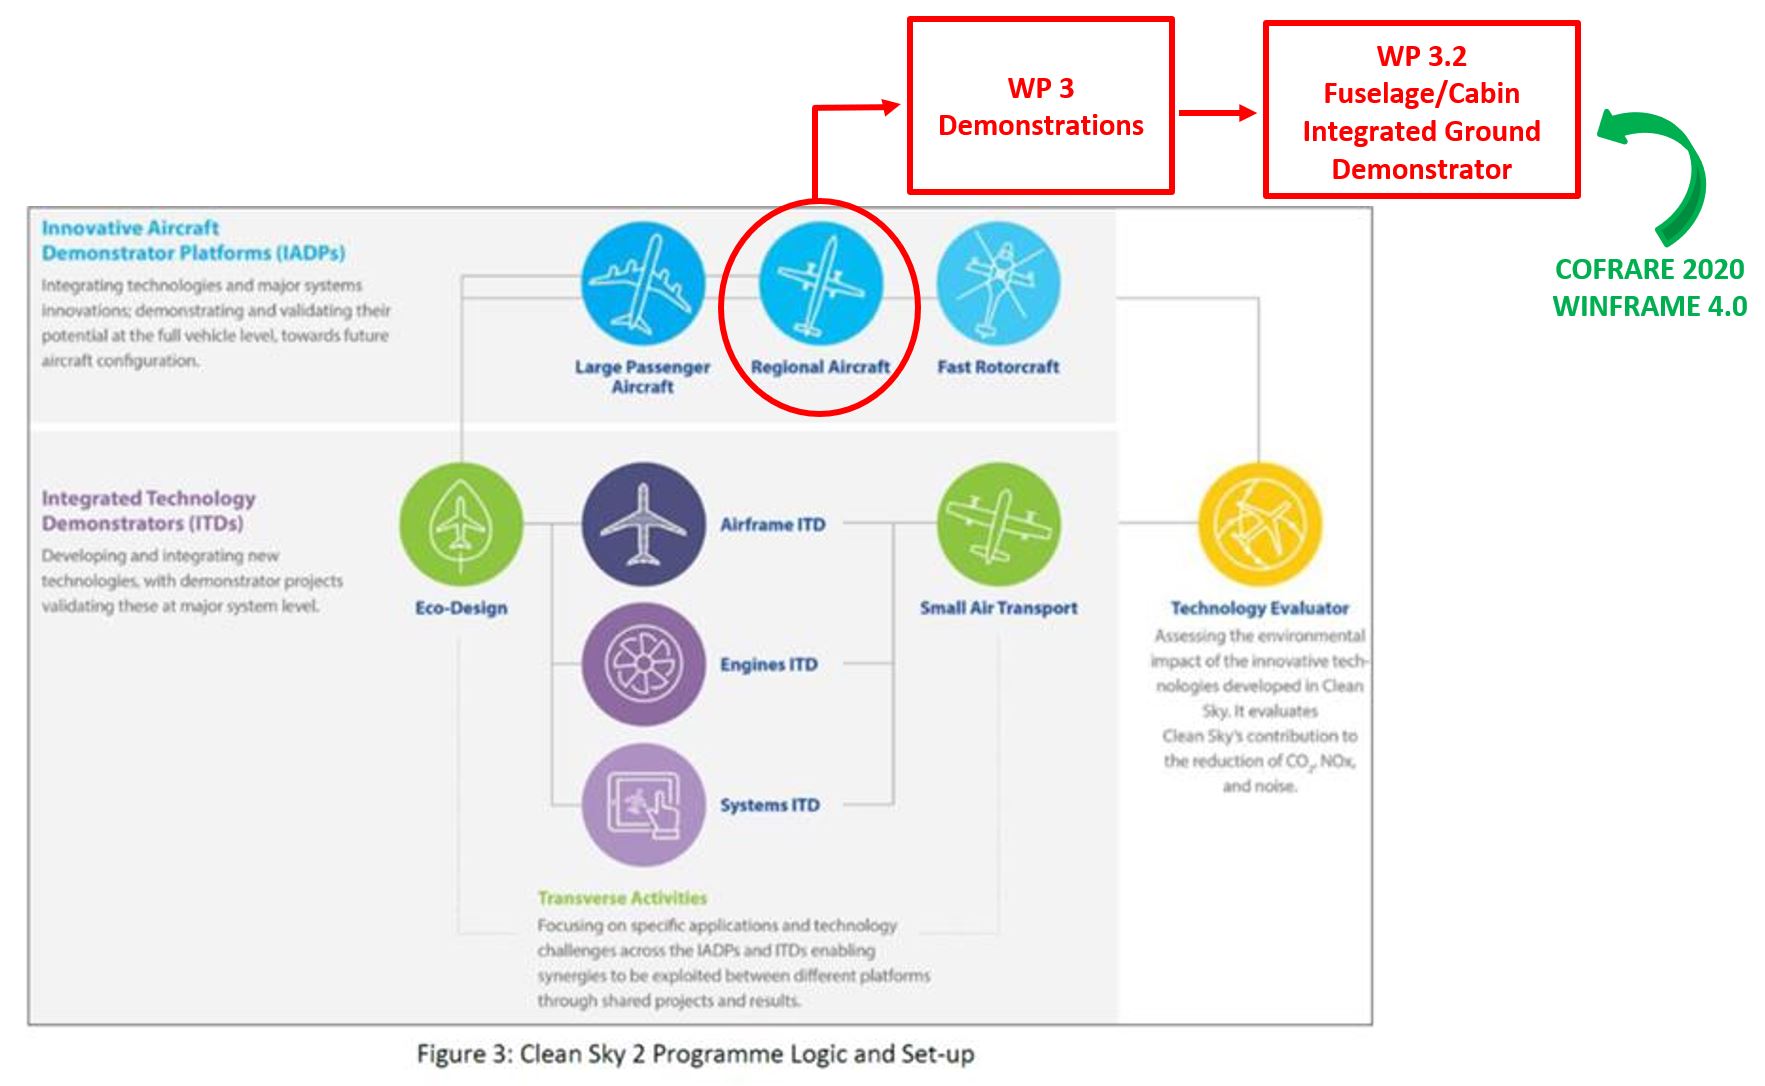
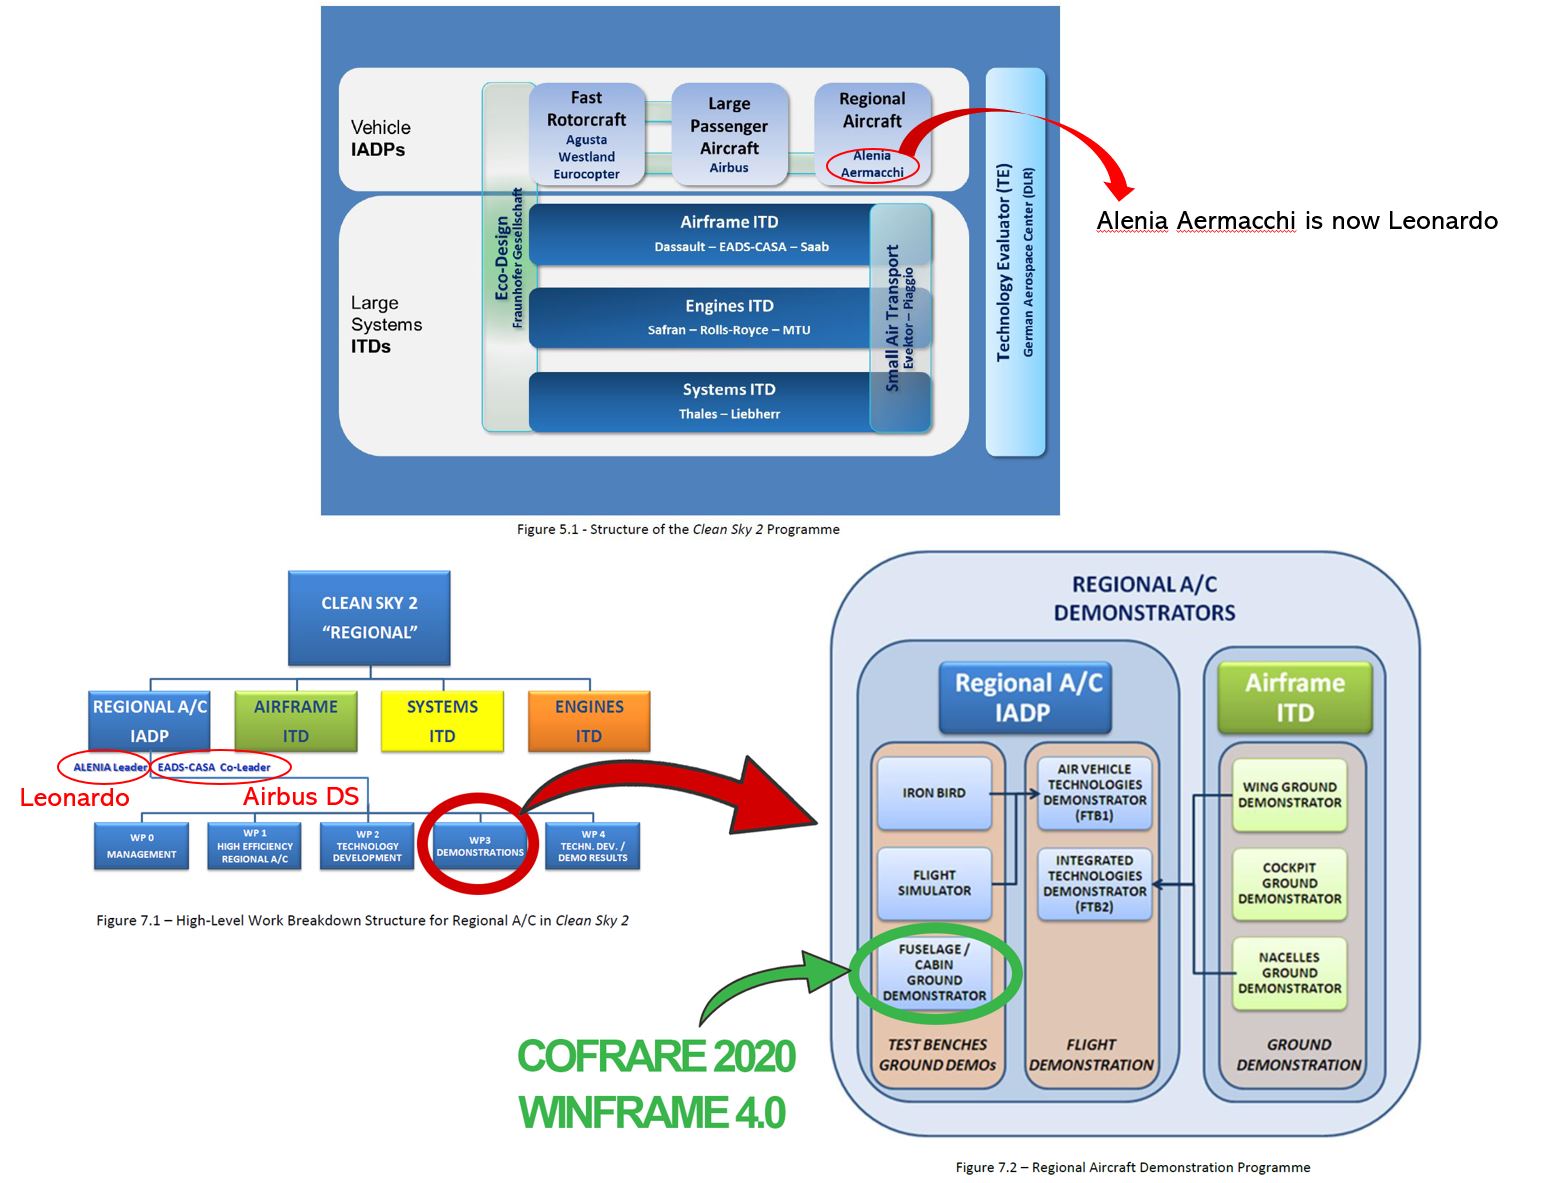
COFRARE 2020プロジェクトパートナーには:
- Leonardoがトピックマネージャー
- EURECAT
- DEMA
- 航空機コンポーネント・組立製造A. Abete(イタリア・ノラ/マリリアーノ)
「COFRARE 2020では、RTM(樹脂移動成形)で胴体フレームを製造し、胴体デモンストレーターに統合します」とLagraña氏。「Shikibo(日本・大阪)のZiplusテクノロジーを使用しており、レジン注入に適したプリフォームを生産します。」Shikibo Ltd.はComposite Alliance Corp.(米国テキサス州ダラス)の一員で、多様なテキスタイルプリフォーミング技術を提供しています。
このプログラムの興味深い側面の一つは、Synthesites(ベルギー・ウックル)のセンサーを用いたレジン到達、温度、圧力、Tg、硬化のリアルタイム監視です。「センサーは複合材部品とRTM工具の特定箇所に配置され、レジン注入戦略を最適化します」とLagraña氏は説明します。注入は、Composite Alliance Corp.の一員でもあるISOJET(フランス・コルバ)供給の高度に自動化されたシステムで実現されます。Synthesitesセンサーは誘電センサーですが、ほとんどの誘電分析(DEA)が交流(AC)ベースであるのに対し、Synthesitesは直流(DC)を使用します。「高抵抗率材料であるレジンでもセンサーは良好に機能し、単一電圧を適用するため複数周波数を分析する必要がなく、硬化末期でも高精度を達成できます」とSynthesitesディレクターのDr. Nikos Pantelelis氏は説明します。
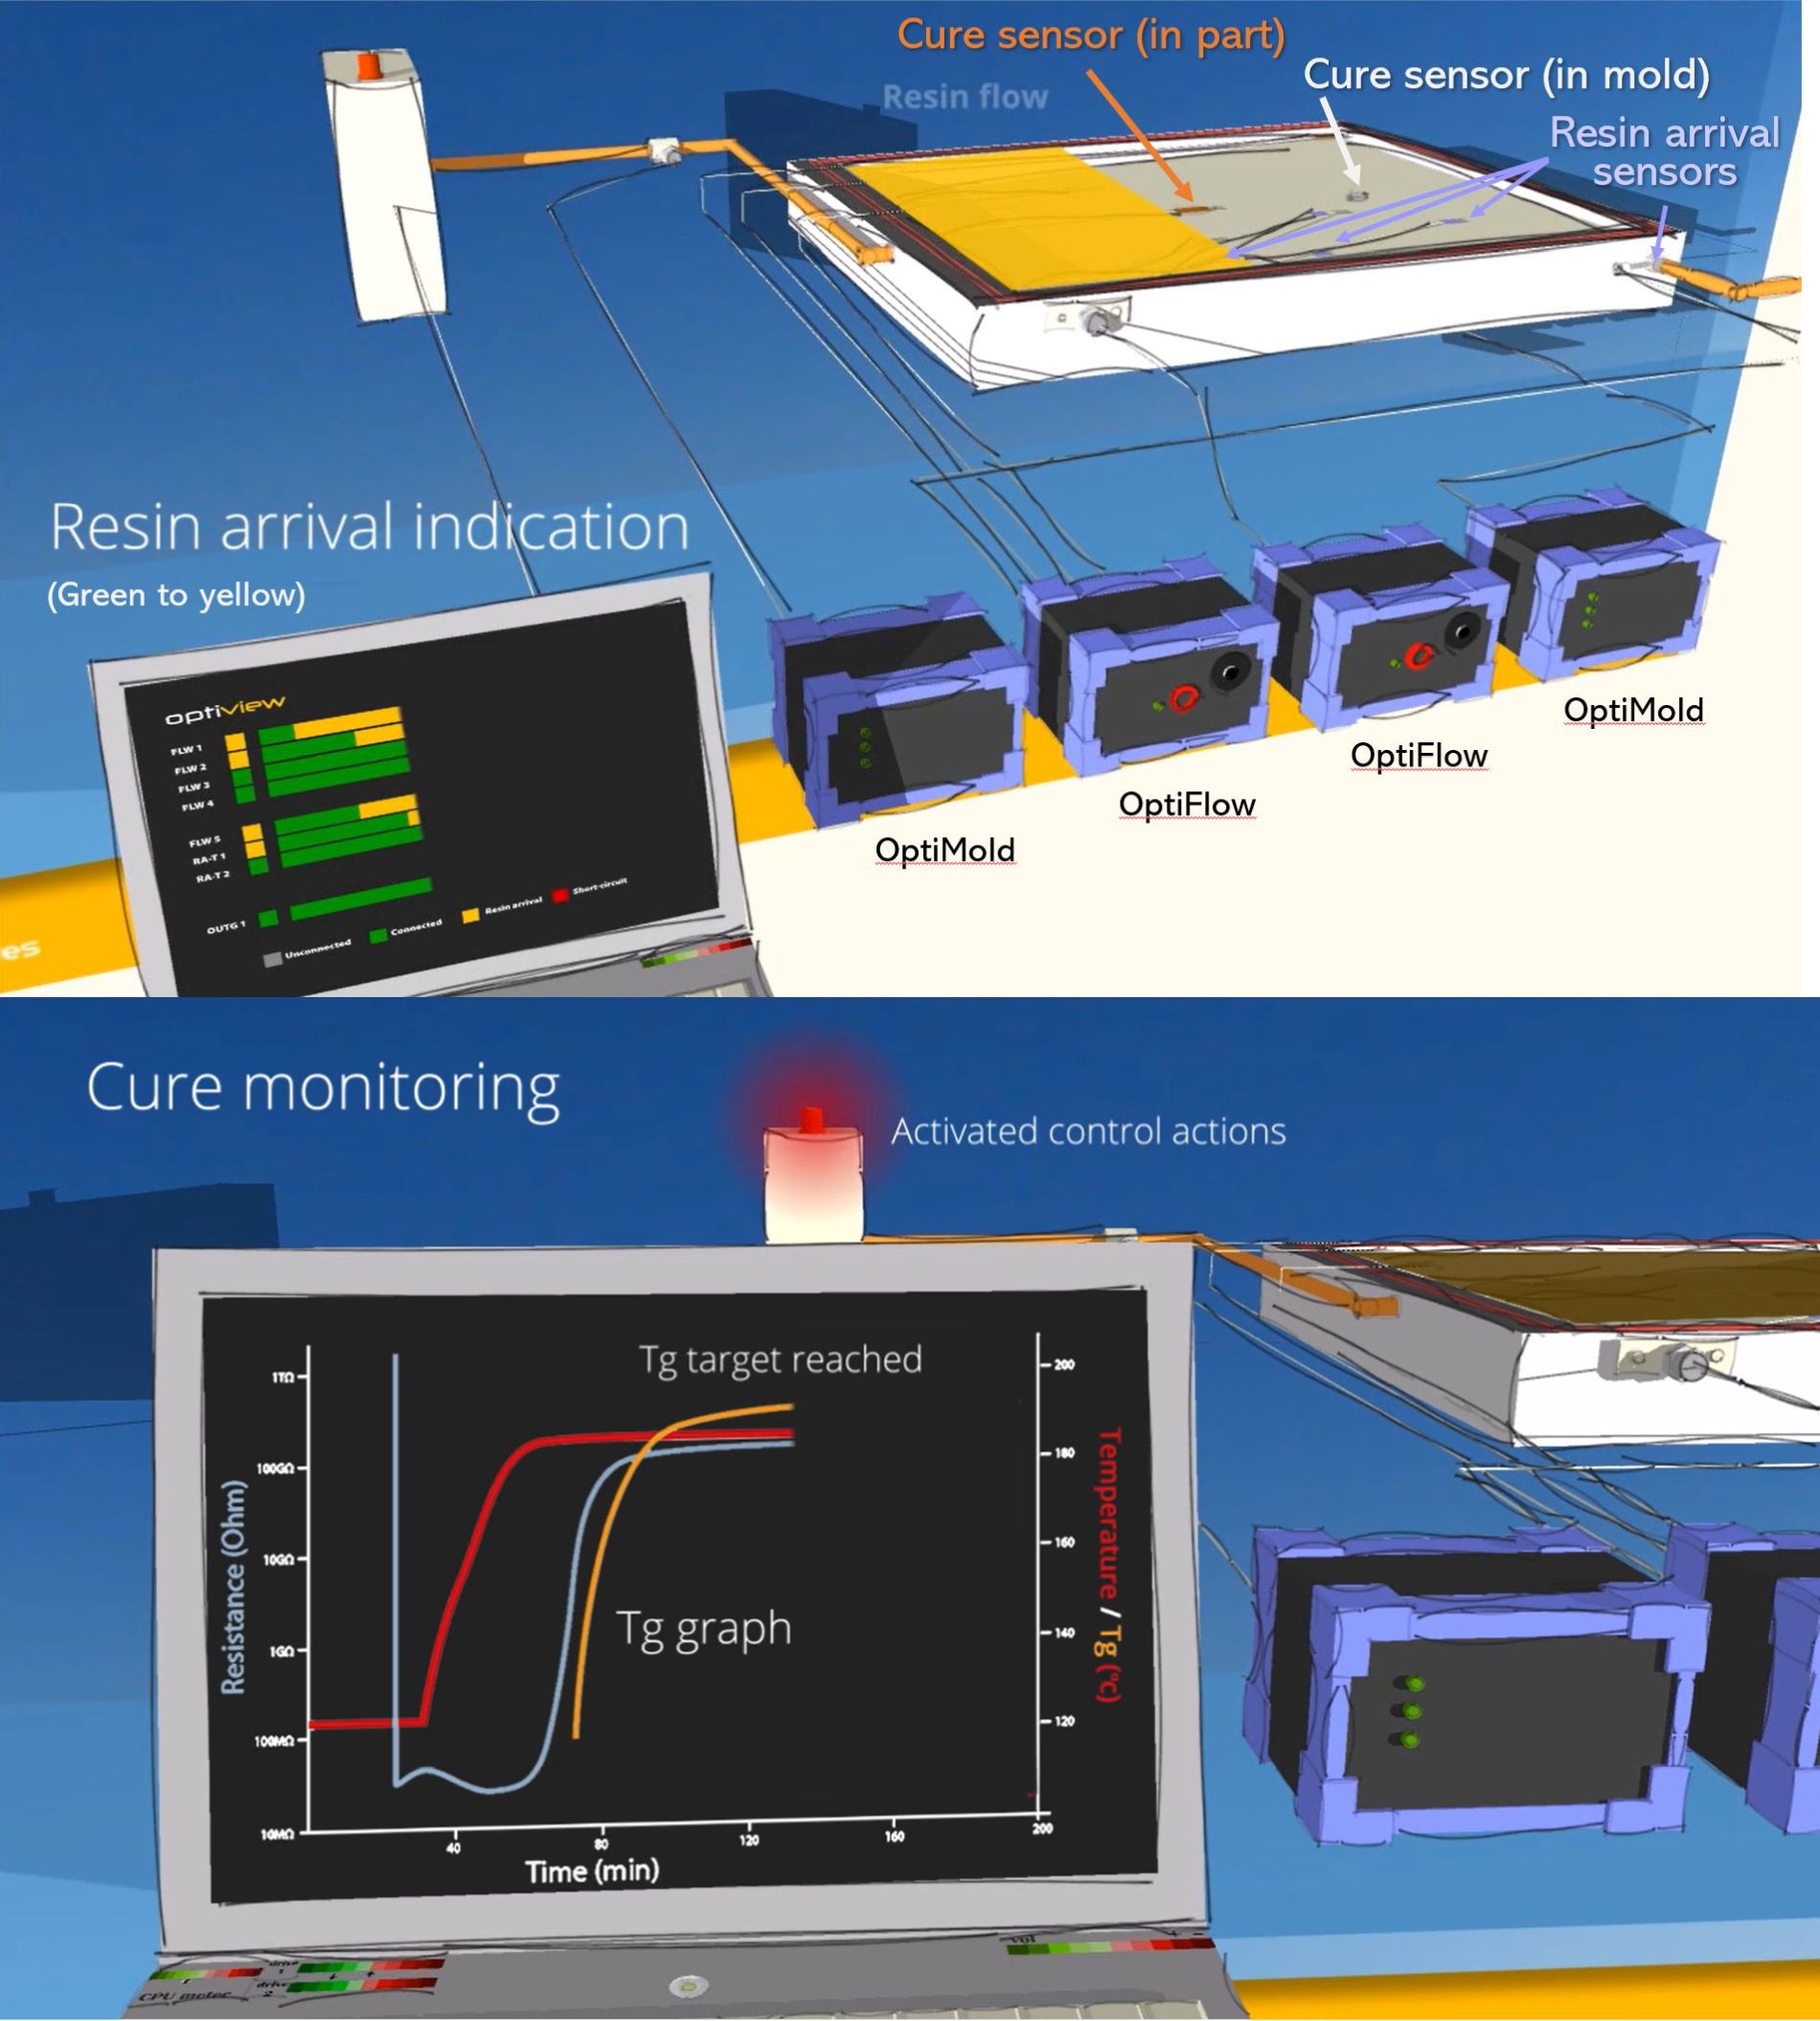
「2011年のSAMPE会議でSynthesitesと出会いました」とLagraña氏は振り返ります。「彼らは硬化サイクル短縮のためのセンサーについて語っていました。胴体フレームのプリフォーム自動化やHP-RTM(高圧RTM)による更なる高速処理も検討していますが、それでも3-4時間のプロセス時間です。しかしSynthesitesを用いると、Tg監視により硬化サイクルを50%短縮できました。現在特性試験中です。これらのセンサーは高圧でも動作しますが、当社のRTM処理では8 barのみ使用しています。」
SynthesitesのDC誘電センサー、OptiFlow液状レジン流動監視システム、OptiMold硬化監視システムは、様々な風力ブレードメーカーで生産実証されています。また、Bombardier Aerospace(英国・ベルファスト)でもCシリーズ(現Airbus A220)の液状複合材成形翼の製造に使用されています。ドイツ航空宇宙センター(DLR、ドイツ・シュターデ)はオートクレーブプリプレグとRTMの両方で最大50%の硬化サイクル短縮を実証。英国国立複合材センター(NCC、ブリストル)は、高反応性レジンでも、レジン温度と抵抗率のセンサー測定からリアルタイムで計算されるTgが、示差走査熱量測定(DSC)で硬化パネルから測定されるTgと同等の精度であることを実証しています。
フレームとTPCシアータイの接合
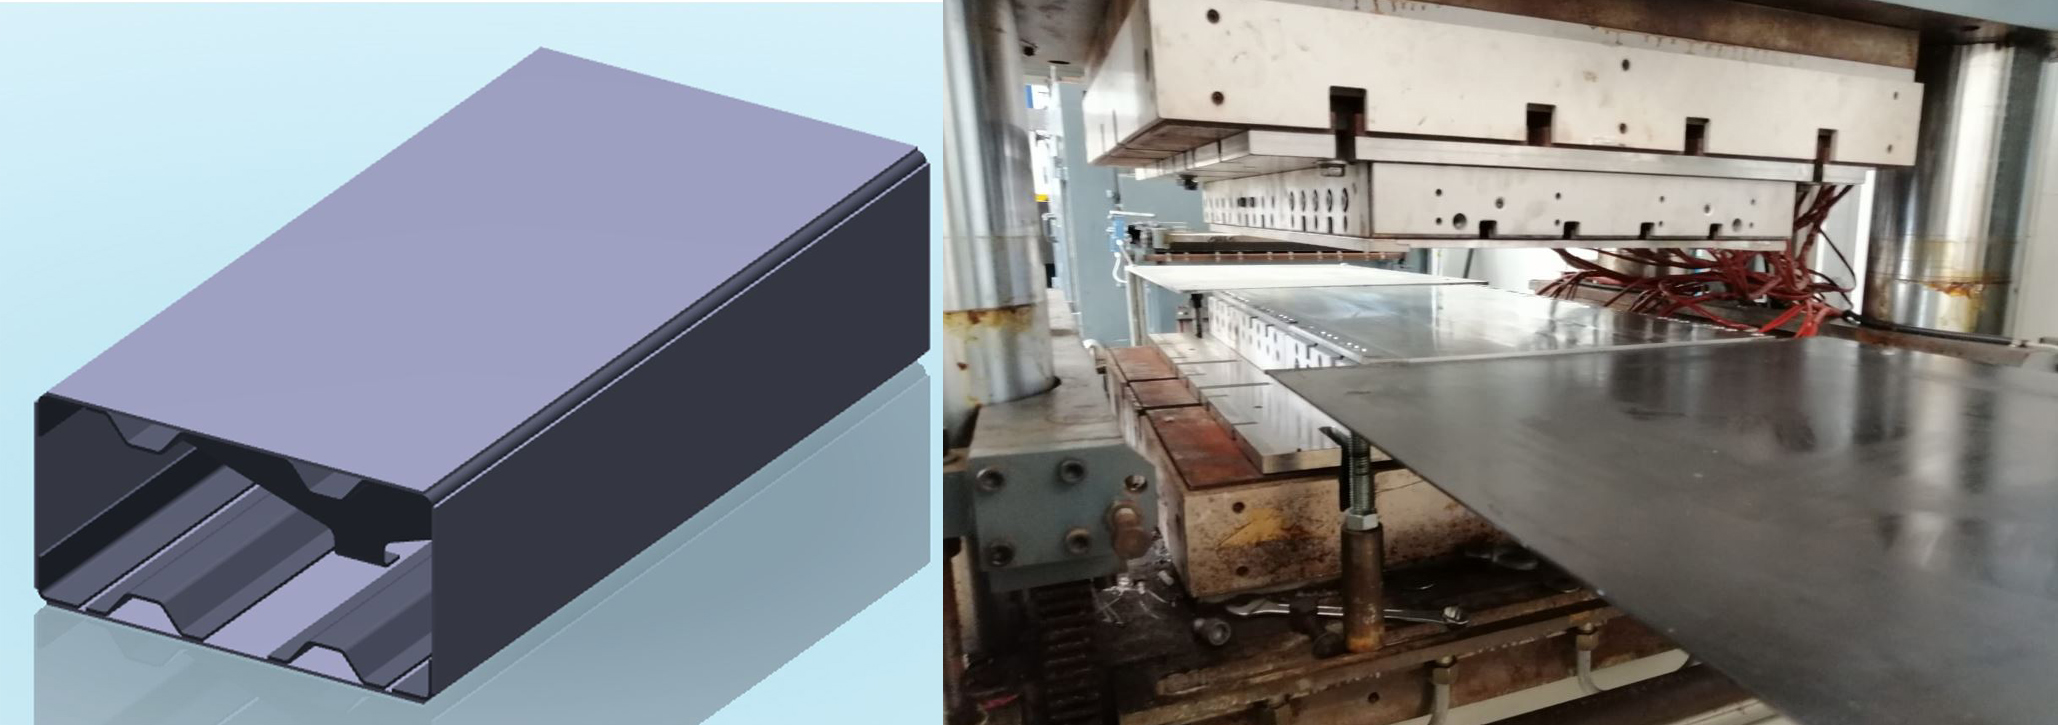
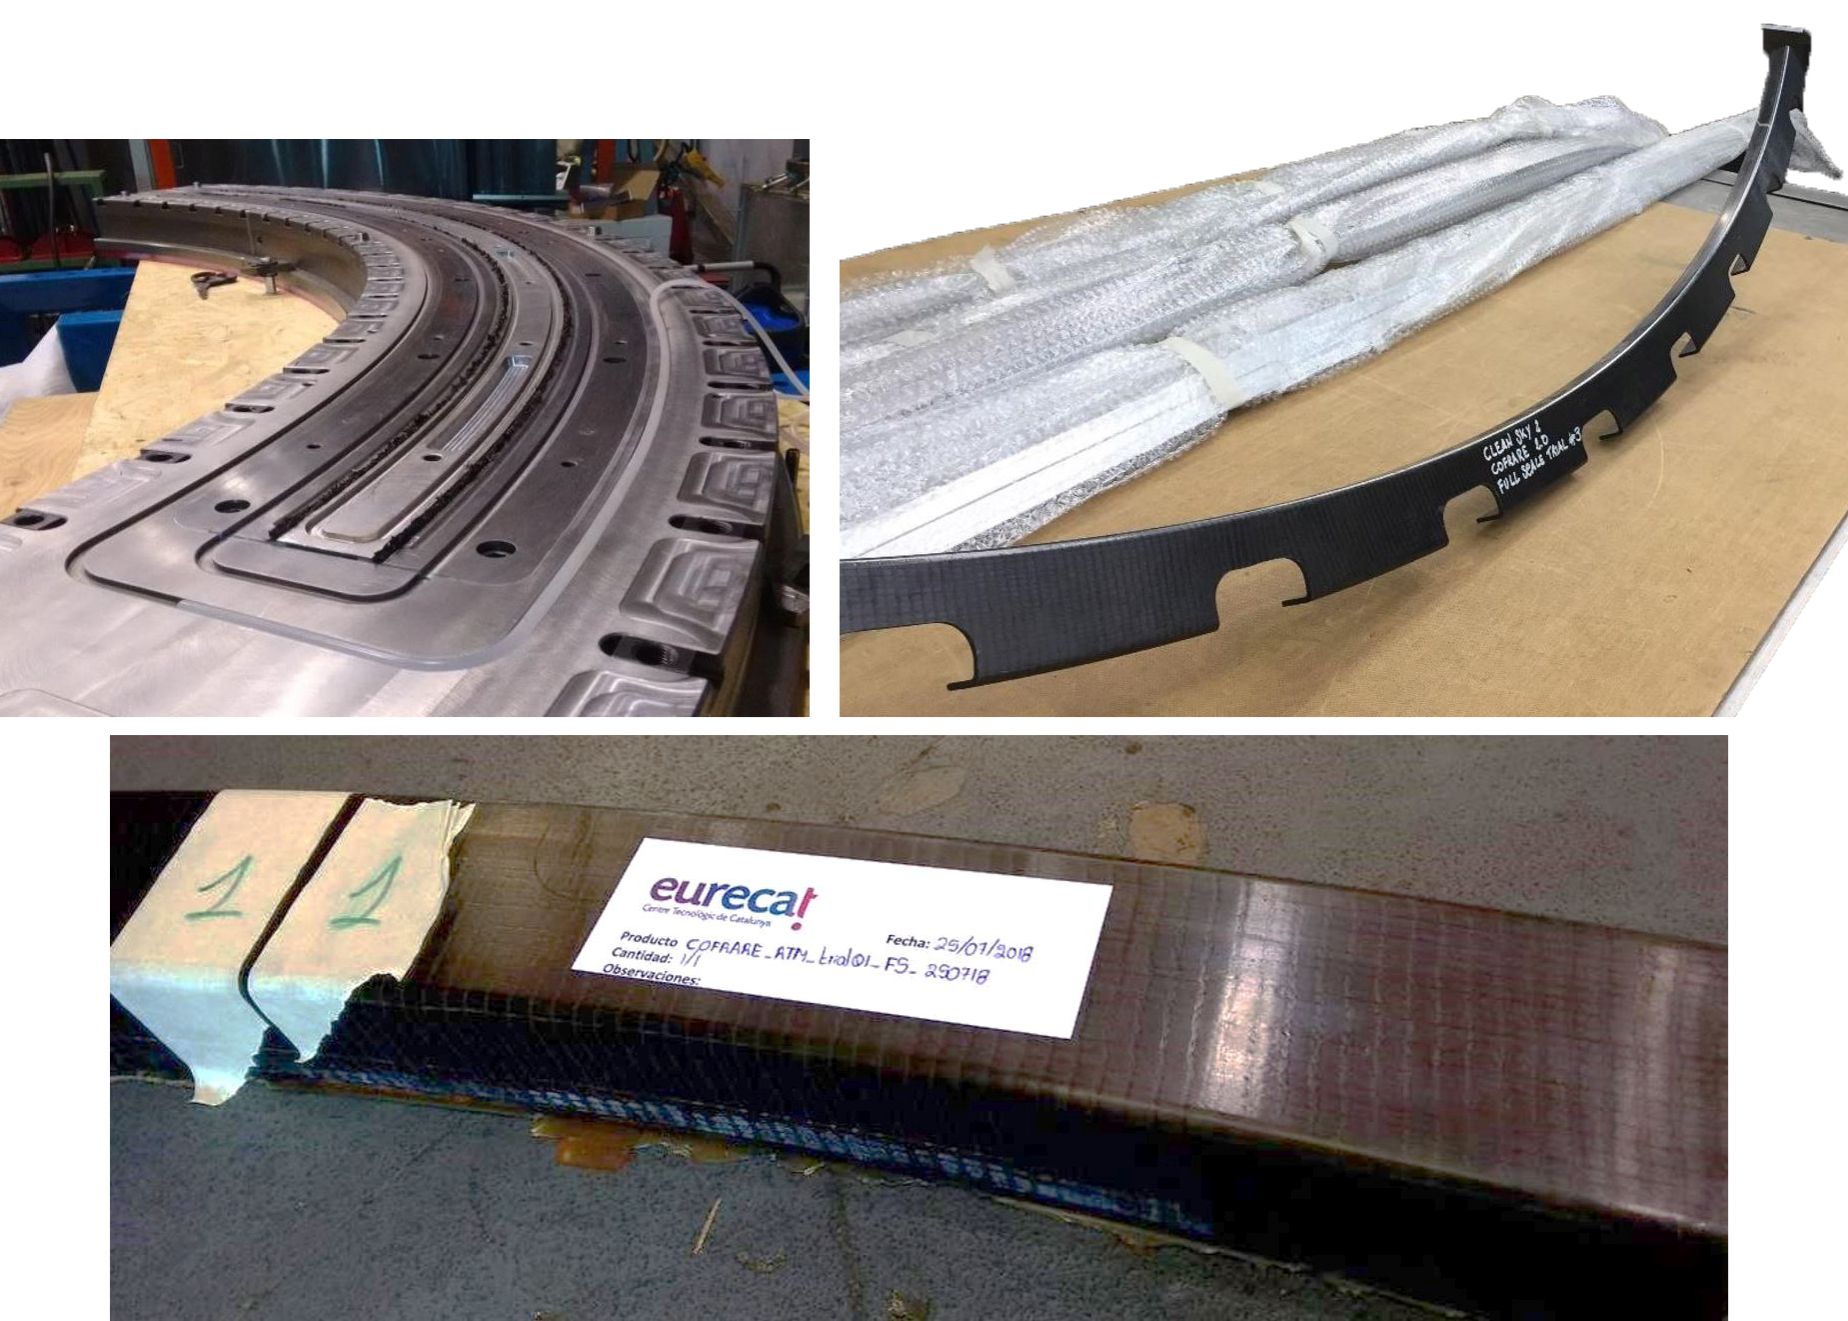
COFRARE 2020のもう一つの重要な部分は、RTM胴体Cフレームを複合材胴体パネルに接合するために必要な何百ものシアータイとブラケットを、より高生産量で製造する方法です。「圧縮成形で製造される255種類の異なる形状の熱可塑性複合材ブラケットを開発しています」とLagraña氏。(注:GKN FokkerはLarge Passenger Aircraft IADPの多機能胴体デモンストレーター向けTPCブラケットを製造する複数のClean Sky 2プロジェクトを持っています;COFRARE 2020でのこの作業はより小型の地域航空機向けです。)基本的な方法は下図の通り、合わせ鋼工具と加熱プレスを使用します。「このような圧縮成形工具のコストはわずか2,000ユーロで、RTM工具と比較して非常に安価です。」と同氏は付け加えます。「スタンピングも非常に短いサイクルタイムを達成します。」
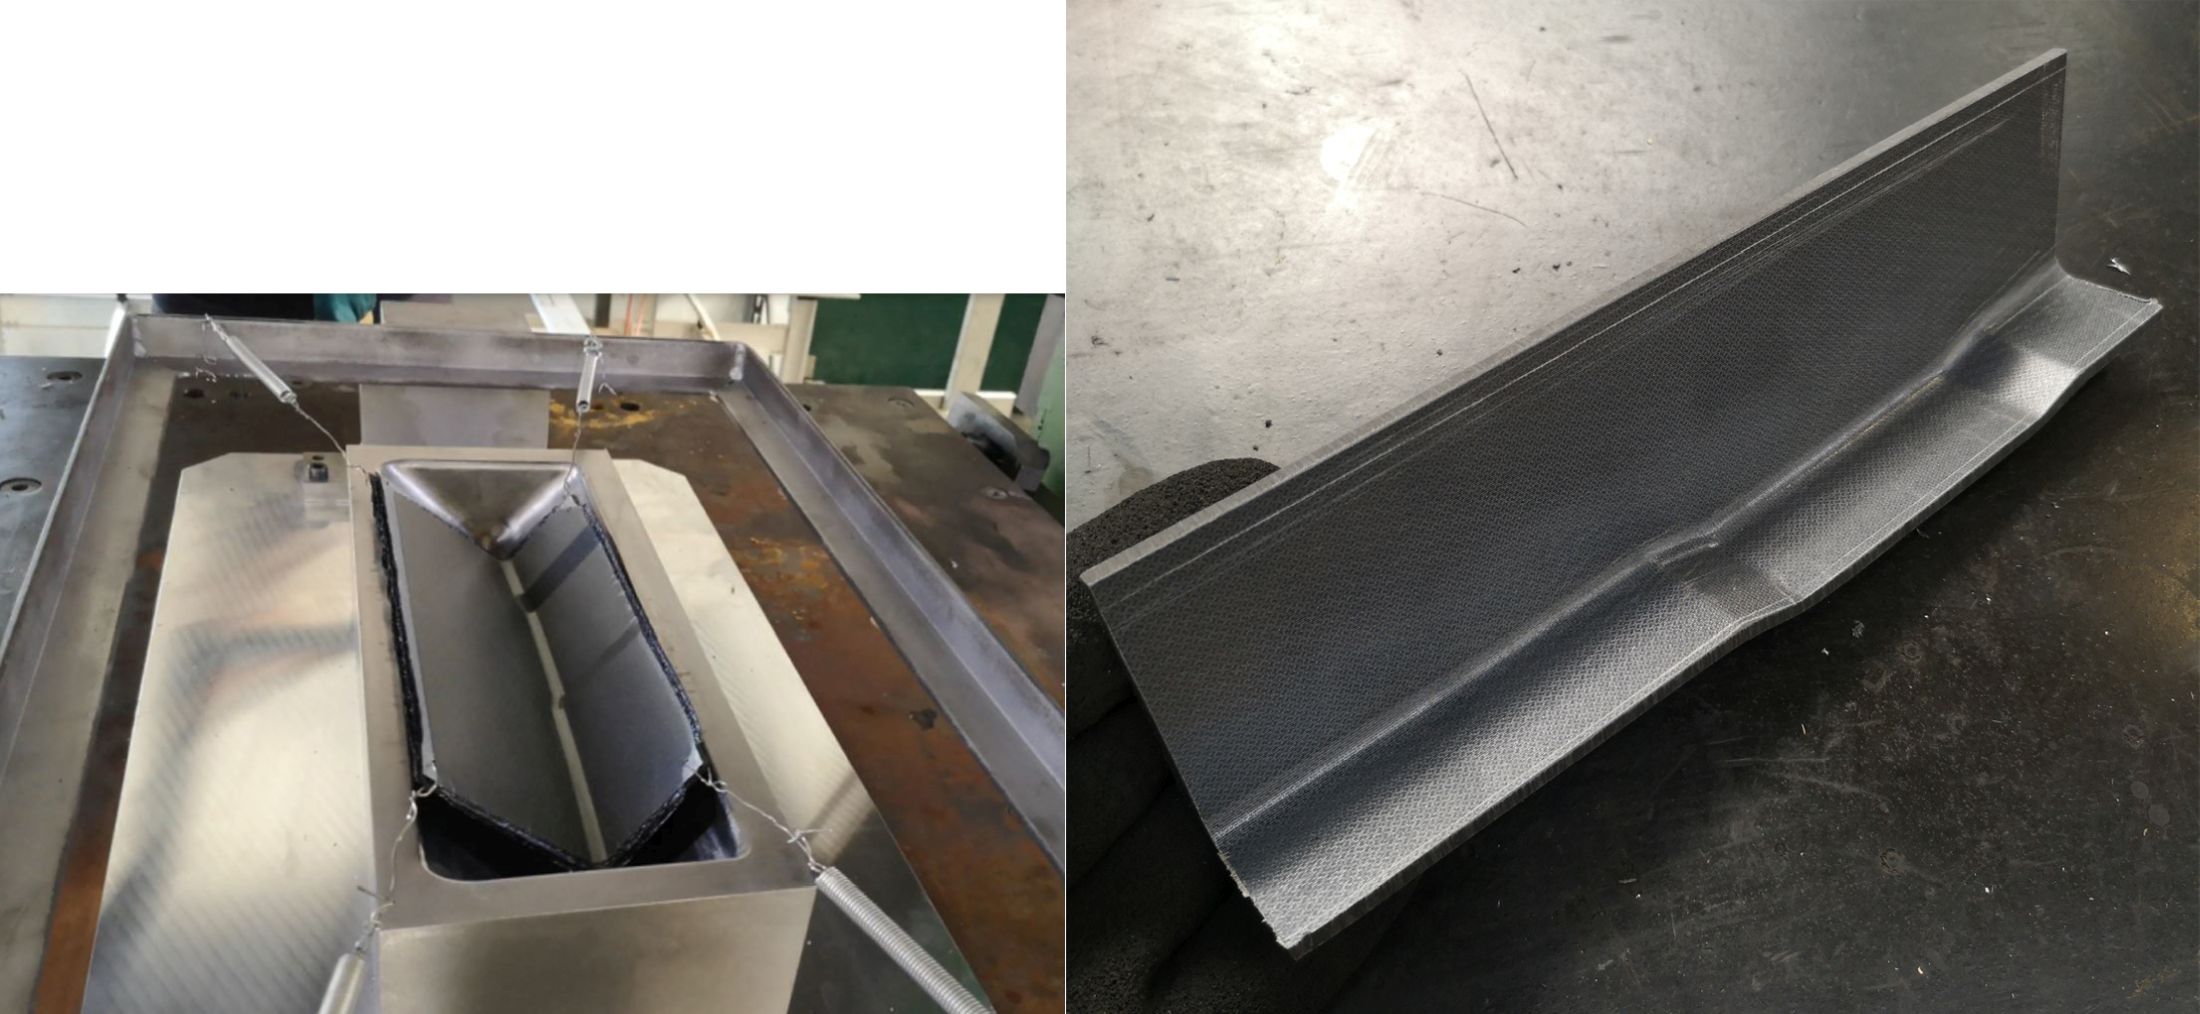
「EURECATは複合材技術開発の最前線に留まり続けるために投資しています」とLagraña氏。「クリーンな環境への圧力があらゆる輸送分野での複合材使用を劇的に増加させ、手頃な価格と性能が両立すると信じています。だからこそ、自動化されたオートクレーブ外技術に焦点を当て、顧客に提供しています。」
Clean Sky 2のSTUNNINGとMECATESTERSプロジェクトについての今後のブログもお楽しみに。多機能胴体デモンストレーター向け溶接TPCブラケットの開発と、このプロジェクト向けPAEKの完全特性評価について議論します。またSynthesitesとCETMAの複合材開発についてもさらに詳しくブログで取り上げます。2020年は複合材にとって非常に興味深い年になりそうです!
樹脂
- 軽量オーバーモールディング向け先進熱可塑性ハニカムサンドイッチ
- 複合材製造の最適化:プロセス制御用カスタム超音波センサー
- 持続可能なエポキシ樹脂:航空宇宙複合材向けの再加工・修理・リサイクル可能なソリューション
- ACとDC誘電センサーの組み合わせで複合材硬化監視を精密化
- ソルベイとレオナルド、熱可塑性複合材の共同研究ラボを設立
- 多層熱可塑性テープ、AFP、樹脂インフュージョンでコンポジット生産を民主化
- 初の熱可塑性ドアが切り拓く先進自動車複合材の道
- ランデス、継続繊維強化熱可塑性複合材「Tepex」の生産能力を増強
- TPACとTPRC、高性能熱可塑性複合材の持続可能リサイクル「TPC-Cycle」を発表
- 専門家ガイド:熱可塑性複合材溶接の科学と技術
- IRG CosiMoコンソーシアム、航空宇宙・自動車向け熱可塑性複合材の大量生産を目指す