



TPU 3Dプリンティング完全マスター:柔軟で耐久性のあるパーツ制作ガイド

柔軟なパーツを3Dプリントしてみたいと思ったことはありませんか? もしそうなら、熱可塑性ポリウレタン、通称TPUはぜひリストに加えるべき材料です。
TPU 3Dプリンティングは、ABS、PLA、ナイロンといった他の3Dプリンティング材料では実現できないユニークな可能性を提供します。プラスチックとゴムの両方の特性を兼ね備え、TPUは容易に曲げたり圧縮したりできる、弾力性があり高耐久性なパーツを生産できます。
今日のチュートリアルでは、TPUのメリットと応用、材料に対応する技術、そしてTPUでの3Dプリンティングを可能な限り簡単かつ効率的にするためのヒントをいくつか探ります。
他の3Dプリンティングプラスチックガイドもご覧ください:
ABSプラスチック3Dプリンティング:知っておくべきすべて
PLA 3Dプリンティング:知っておくべきすべて
FDM 3Dプリンティング:ASA、PETG、PCフィラメント比較
ナイロン 3Dプリンティング:知っておくべきすべて
ULTEM & PEEK:高性能3Dプリンティング材料究極ガイド
TPUとは?
熱可塑性ポリウレタン(TPU)は熱可塑性エラストマーの一族に属し、熱可塑性樹脂とゴム(熱硬化性樹脂)の両方の優れた特性を兼ね備えています。
TPE——ThermoPlastic Elastomer——という用語の方が馴染み深いかもしれません。かつてフレキシブル3Dプリンティングの定番材料だったTPEは、非常に柔らかくゴムのようなプラスチックで、変形せずに曲げたり伸ばしたりできます。しかし、その柔らかさ故にTPEは機械エクストルーダーでの3Dプリントが非常に困難な材料です。
一方、TPUはTPEの新世代版と捉えられます。TPUはゴムのような弾力性、高い引裂き・耐摩耗性、高い破断伸び、熱安定性を備えています。
さらに、TPUは油、グリース、多様な溶剤にも耐性があります。TPEより硬いため、3Dプリントもはるかに容易です。
| メリット | デメリット | 用途 |
|---|---|---|
| 弾力性があり柔らかい材料 | 吸湿性 | スポーツ用品 |
| 破断伸びに応じて非常に伸縮可能 | ストリンギングと詰まりのリスク | 保護ケース |
| 低反りと収縮 | 低温プリントが必要 | 自動車ブッシュ |
| 耐化学性 | 後処理が困難 | 振動減衰部品 |
| 優れた耐衝撃性 | ||
| 優れた振動減衰と衝撃吸収 | ||
| 豊富なカラーバリエーション |
用途
TPUは幅広い用途を持ちます。例えば、曲げや圧縮が必要な機能プロトタイプや最終部品の3Dプリントに適しています。
消費財
消費財では、スマホケース等のアクセサリー、フットウェアコンポーネントの製造に最適。
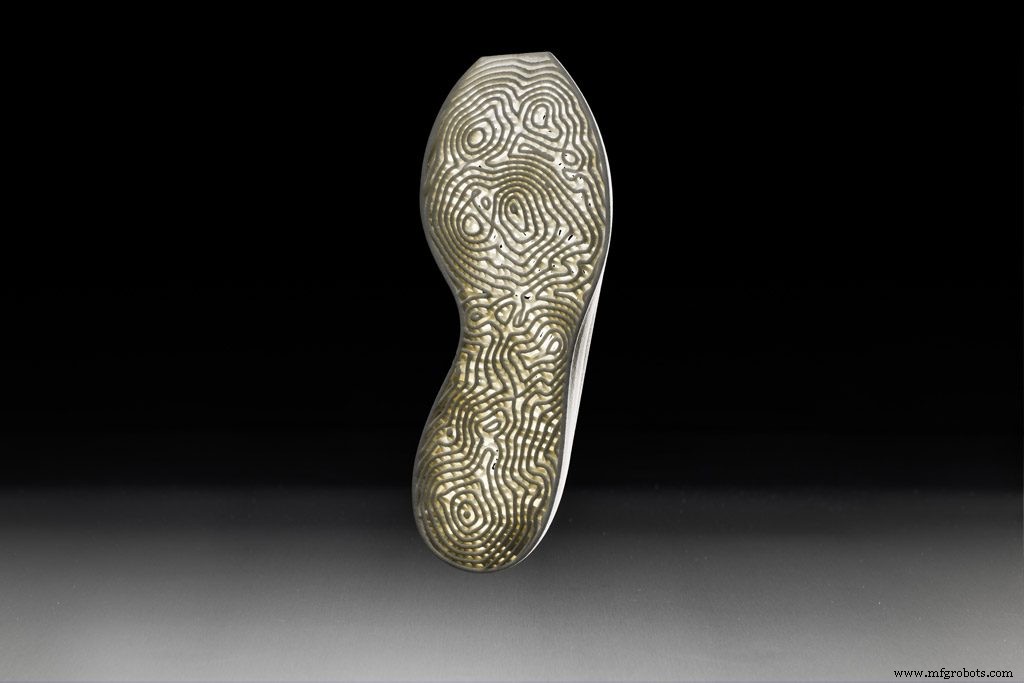
2015年、New BalanceはTPU 3Dプリントミッドソールを採用したランニングシューズを発表。3D SystemsのDuraForm Flex TPU、3Dプリンティング、ジェネレーティブデザインを活用し、ミッドソールに高い柔軟性、強度、最適重量、耐久性を同時に実現しました。
医療
医療分野での興味深い応用例も。整形外科モデルの作成等に使用可能。2016年、米国Graphene 3D Labが導電性TPUフィラメントを発表、フレキシブルエレクトロニクス、リストバンド型ウェアラブル医療デバイス等の製造に適しています。
自動車
油とグリースへの高い耐化学性により、シール、ガスケット、プラグ、チューブ、保護用途等の自動車アプリケーションに最適。
革新的な例として、中国スタートアップXEV Limitedの3Dプリント電気自動車。約100パーツで構成され、その多くがTPU、PLA、ナイロンで3Dプリントされています。
利用可能なTPU材料
| 材料メーカー | 材料ブランド名 | ショアA硬度 | 主要特性 | 技術 |
|---|---|---|---|---|
| 3D Systems | DuraForm TPU Elastomer | ショアA硬度は可変 | 耐摩耗・耐引裂き 加工容易 破断伸び 200% | SLS |
| Prodways | TPU-70A | 70A | 高解像度 破断伸び 300%以上 | SLS |
| Advanc3D | Adsint TPU 80 shA | 80A | 優れた耐摩耗・耐化学性 破断伸び 600% | SLS |
| Sinterit | Flexa Soft | 40-55A | 破断伸び 137% | SLS |
| Sinterit | Flexa Black | 80-90A | 破断伸び 155% | SLS |
| Sinterit | Flexa Grey | 70-90A (調整可能) | 破断伸び 137% | SLS |
| Sinterit | Flexa Bright | 79A | 破断伸び 317% | SLS |
| LUVOCOM | LUVOSINT® TPU 92 Shore A | 88A | 高強度・高耐摩耗性 破断伸び 500% | SLS |
| Lubrizol | Estane® 3D TPU F70D-045TR UV | 70D | 低温柔軟性とUV安定性 | FFF, SLS, Multi Jet Fusion (MJF) |
| Lubrizol | Estane® 3D TPU F50D-045SR GP | 50D | 高剛性・優れた耐化学性・耐油性 | FFF, SLS, MJF |
| Lubrizol | Estane® 3D TPU F98A-030CR HC | 98A | 優れた機械的特性、低反り・低収縮 | FFF, SLS, MJF |
| Lubrizol | Estane® 3D TPU F75D-035 TR UV | 75D | 高弾性率・優れた加工特性 | FFF, SLS, MJF |
| Ninjatek | Ninjaflex TPU | 85A | 耐摩耗性 ABS比20%向上、PLA比68%向上 耐化学性 破断伸び 660% | FFF |
| Ninjatek | Cheetah TPU | 95A | 優れた耐衝撃性 耐摩耗性 ABS比40%向上、PLA比76%向上 破断伸び 580% | FFF |
| Ninjatek | Armadillo TPU | 75D | 高剛性・耐摩耗・タフ 優れたブリッジング能力、事実上反りなし | FFF |
| Polymaker | PolyFlex™ TPU95 | 95A | 加工容易 破断伸び 330% | FFF |
| rigid.ink | rigid.ink TPU | 94A | タフで耐久性 破断伸び 500% | FFF |
| MatterHackers | MatterHackers PRO TPU | 95A | 耐摩耗・耐グリース・耐油性 | FFF |
| Fillamentum | Flexfill TPU | 92A and 98A | 耐油性、優れた層間密着 | FFF |
TPUでの3Dプリンティング:技術
このフレキシブル材料で3Dプリンティングを探求したい場合、選択肢は主に2つの技術があります:選択的レーザー焼結(SLS)と溶融積層造形(FDM)。
それぞれの可能性を掘り下げます。
選択的レーザー焼結
選択的レーザー焼結(SLS)はレーザービームで粉末材料を選択的に溶融・融着させる粉末床溶融3Dプリンティング技術です。
SLSは機能部品を優れた機械的特性で生産可能なため、産業製造に多くのメリットを提供します。さらに、サポート構造不要で、サポート除去跡なしの自由形状パーツが可能。ただし、より良い表面仕上げには何らかの後処理が必要です。
当初は様々なナイロンで使用されていましたが、最近の材料研究進展により、TPU粉末での焼結が可能になりました。
現在、様々なショア硬度のTPU粉末を提供するメーカーがいくつか市場に存在します:
– 3D Systemsは独自のDuraForm TPU Elastomerを提供、Pro 60 HD-HS 3Dプリンターと互換。
– フランスAMスペシャリストProdwaysはTPU-70Aを材料ポートフォリオに追加、破断伸び300%以上。TPU-70Aではエネルギー入力でショア硬度調整可能。
– 2017年、ドイツ材料メーカーAdvanc3DがAdsint TPU 80 shAを発表、SLS技術で市販されている中で最も伸縮性の高い材料と謳われています。
TPU粉末使用時の設計ヒント
最小壁厚
TPU粉末使用時の最小壁厚は1.5mm。1.5mm壁のパーツは非常に柔軟ですが、壁厚を3mmに増やせばより剛性を高められます。
最小フィーチャーサイズ
TPUパーツのディテール設計時、最小0.5mmサイズを確保。エンボス・彫刻ディテールの視認性のため、高さと幅は1.5mm以上に。
複雑設計
粉末床技術として、SLSは密閉・嵌合パーツを造形可能、個別プリント部品の組み立て不要。成功させるにはパーツ間クリアランスを最小1mm確保。大型オブジェクトではクリアランスを増やす必要あり。
エスケープホール
中空化はプリント時間短縮と材料節約に有用。ただし、造形後にパーツ内部に残る粉末除去のため、直径1.5mm以上のホールを設計に組み込むことを忘れずに。
溶融積層造形
FDM技術でもTPUフィラメントを使用可能です。
TPUパーツ製造にSLSではなくFDMを用いる主なメリットは2つ:第一にFDMは低コスト、第二にフィラメント使用時の方が粉末より典型的に高速にTPUパーツを生産可能。
一方で、FDMでTPUフィラメントを使用した3Dプリントは、寸法精度が劣り、目立つ積層痕が平滑化できません。また、TPUはABSやPLA等の熱可塑性樹脂と比較して柔らかい材料であるため、特にエクストルーダー機構内でフィラメントが屈曲し、フィラメントのコイル化とエクストルーダー詰まりを引き起こす可能性があります。しかし、この材料の柔らかさこそが、TPUプリントの層間密着を強固で耐久性のあるものにしています。
TPUフィラメントでの3Dプリント5つのヒント
基本プリンター要件:
- エクストルーダー温度:225-250°C
- エクストルーダータイプ:ダイレクトドライブエクストルーダー推奨
- ヒーテッドプリントベッド:50 ±10 °C
- 冷却:パート冷却ファン推奨(中〜高設定)
- エンクロージャー:不要
- ビルド表面:カプトンテープ(PEI)、ブルーペインターテープ
プリント温度
推奨押出温度範囲は225-250°C、使用プリンターとTPUフィラメントのタイプによります。ただし、高温ではフィラメントがより速く溶け、ノズルから流れやすくなることを留意してください。
速度
TPUは通常低速で最良の結果。平均速度の半分(15mm/s〜20mm/s)に設定するのが良い習慣で、高品質プリントを確保できます。
押出倍率
押出倍率は3Dプリンターの設定で、ノズルから出るフィラメント量、つまり押出流量を制御します。TPUフィラメントはプリント中に不適切に押出されることがあり、層と周壁の不適切なボンディングを招きます。この問題への対処法の一つは、押出倍率をわずかに増やすことです。
リトラクション
リトラクションは溶融フィラメントのオージング防止のため、フィラメントをエクストルーダーへ後退させる機構。PLAやABS等の硬いフィラメントでは非常に有用ですが、TPUフィラメントではリトラクションが困難で、ノズル内でフレキシブルフィラメントが伸び縮みし、詰まりを招く可能性があります。そのため、リトラクションを無効化し、柔軟フィラメントの伸び縮みを防ぐことを強く推奨します。
ラフトとスカート
ラフトはパーツをプリントするための捨て水平面で、反り防止に使用されます。しかし、TPUパーツは通常反らないため、ラフトは推奨されません——少なくとも高速プリントによる追加トラブルを招くため。対照的に、スカート——プリント周囲の数ループ——をプリントし、フィラメントフローを確認し、最初の数レイヤーの成功を保証するのは賢明です。
結論
TPUはユニークな特性と幅広い応用可能性を提供する非常に有用な材料です。
しかし、材料のユニークな特性ゆえにTPUでの3Dプリンティングはトリッキーになり得るため、プリント前にTPUの可能性と限界を理解することが重要です。このガイドで、あなたが3DプリントTPUパーツの成功へ向け、順調に進められることを願っています。
3Dプリント
- シリコーン3Dプリント入門:最先端生産へのビギナーズガイド
- バインダージェッティング3Dプリント:仕組み、メリット、ベストプラクティス
- マテリアルジェッティング3Dプリンティング:精度・フルカラー・革新の究極ガイド
- 社内3Dプリンティング vs 外注:実践的選択ガイド
- 金属3Dプリンティングが航空宇宙・自動車向け軽量部品に革命をもたらす理由
- 社内生産: Fuse 1が自らのパーツをプリント
- HP MJF 3Dプリント設計ガイドライン:精度向上のためのパーツ最適化
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド
- 3Dプリントが自動車業界に革命をもたらす理由
- 3Dプリント完全ガイド:基礎から先進技術まで
- フレキシブルマグネット実用ガイド:種類、メリット、活用法