



等方性ファイバー充填: 最強3Dプリントパーツを構築 – 第2部
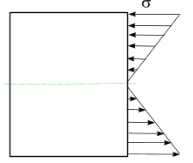
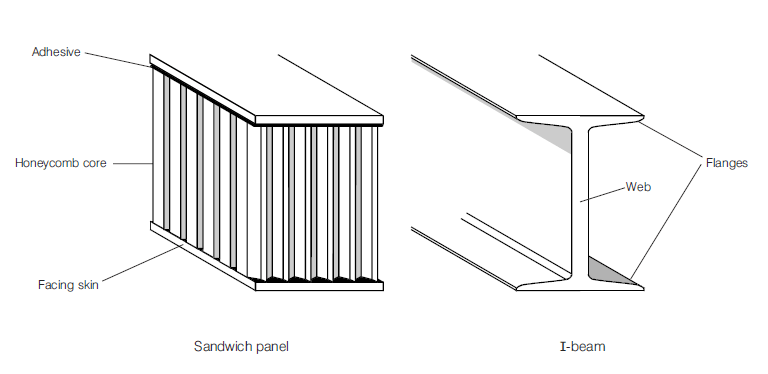
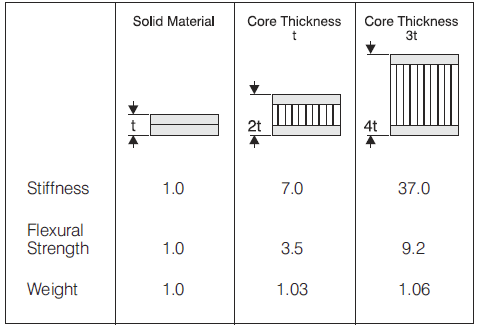
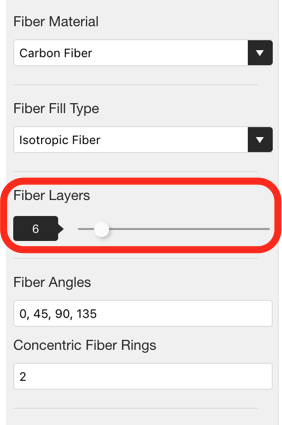
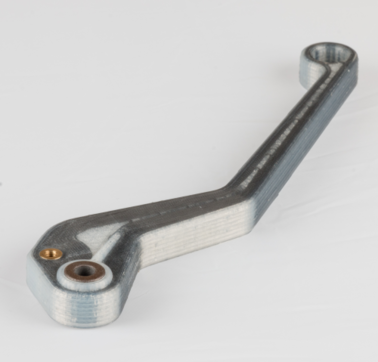
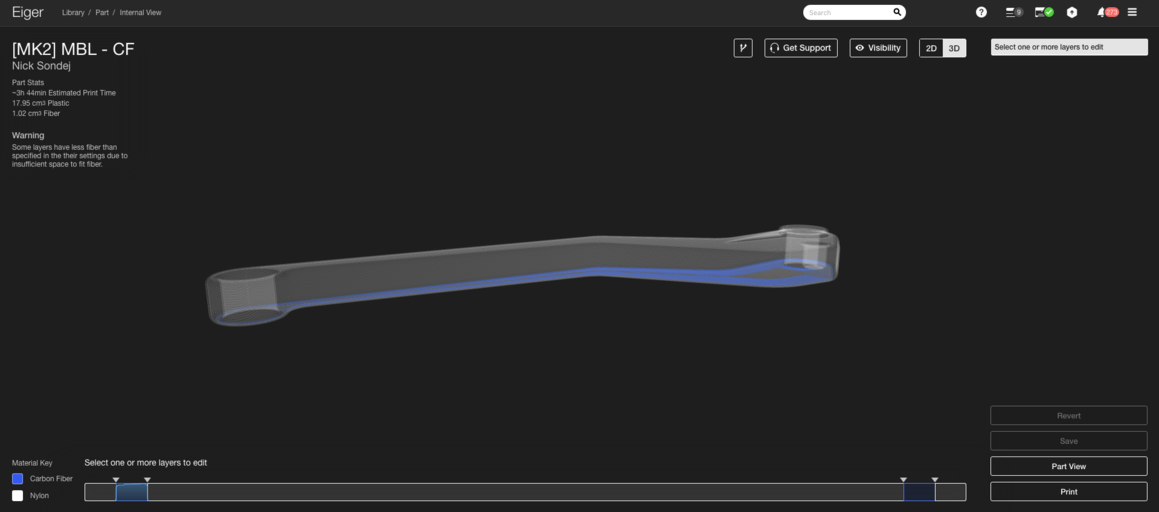
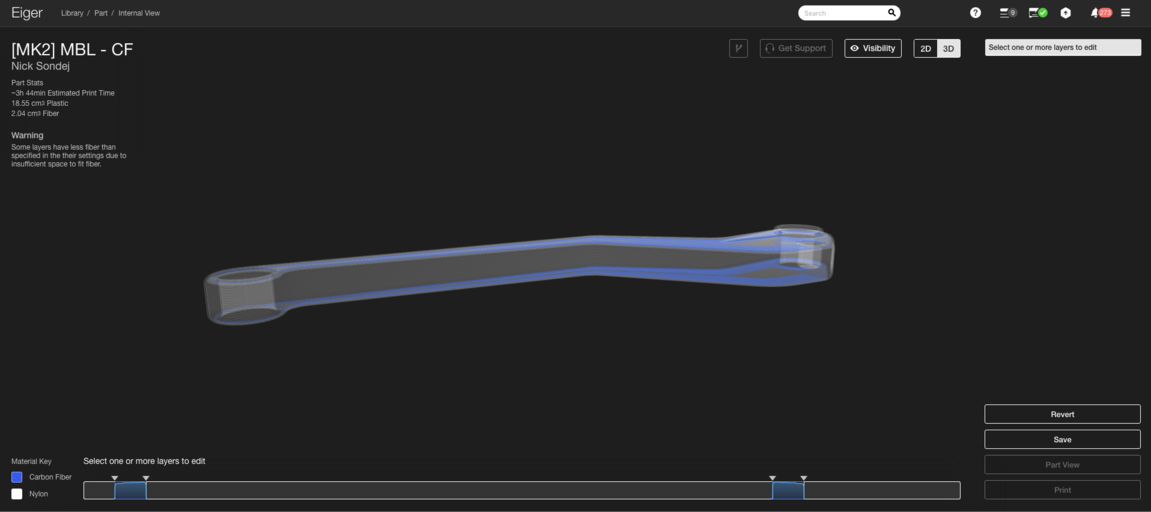
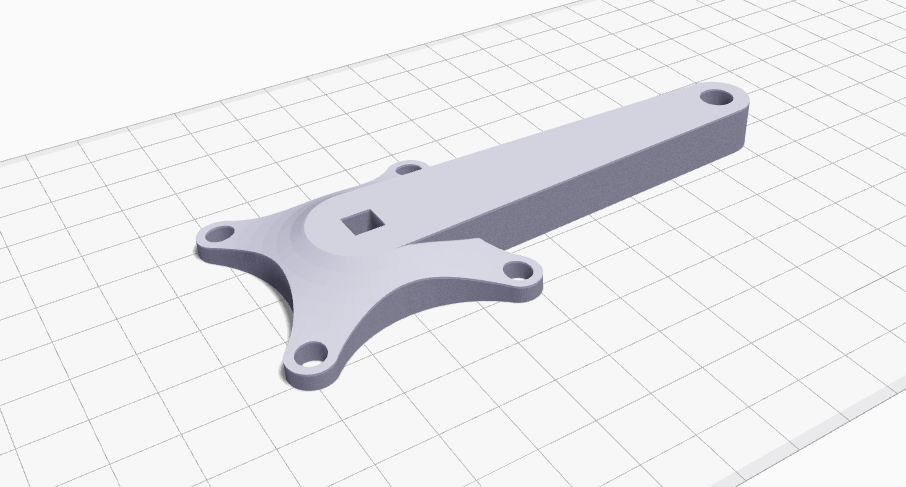
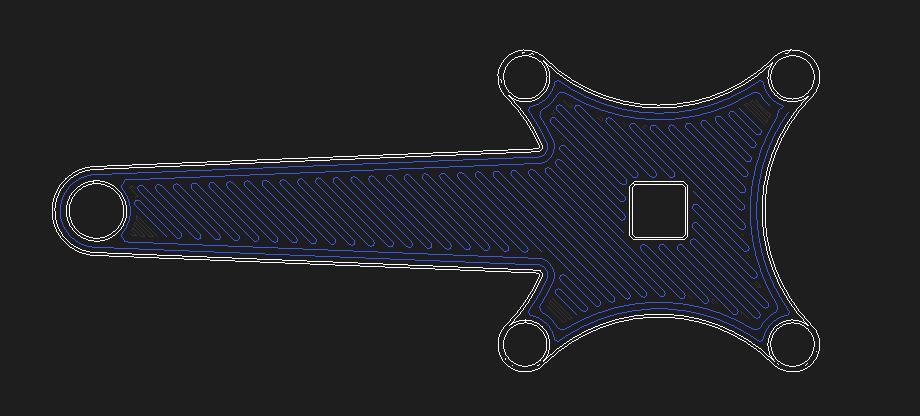
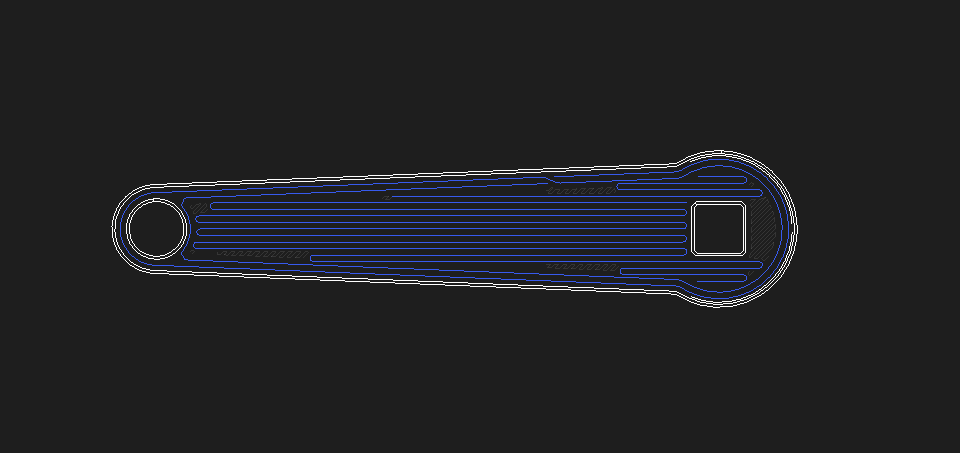
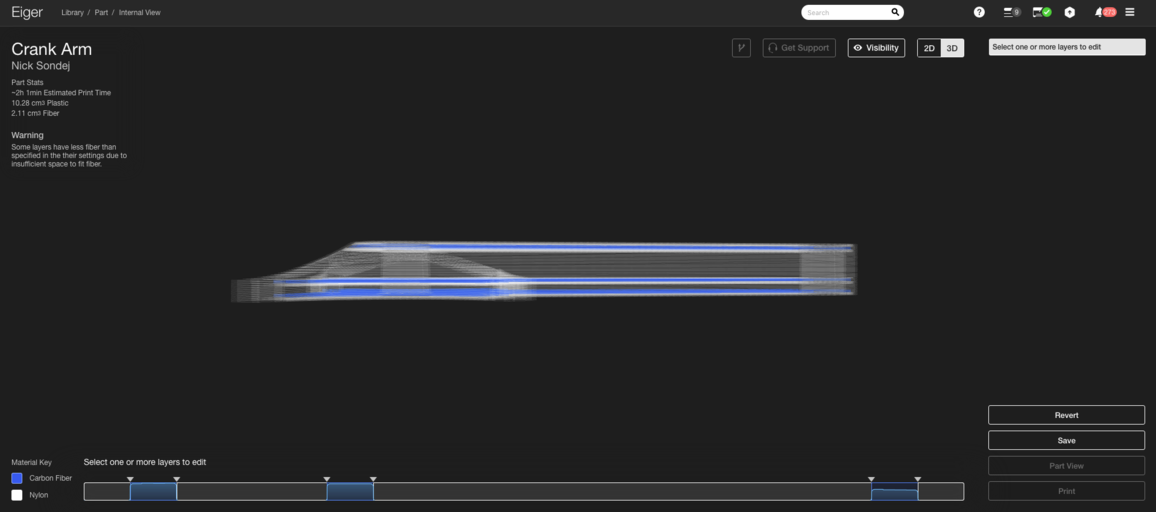
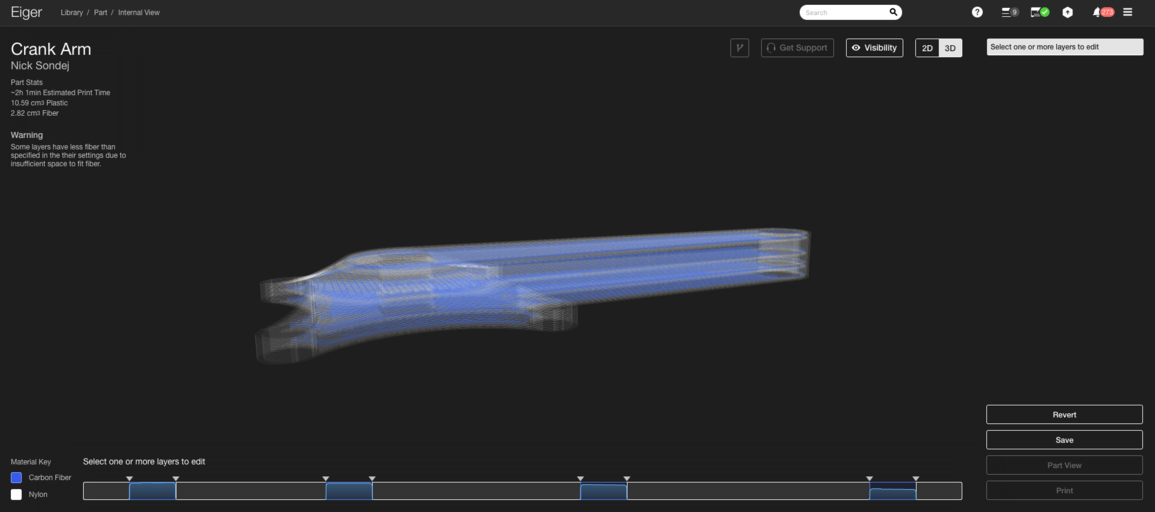
更新: 異なる充填がパーツをどう強化するか、その科学を学びたい方は、6月21日午前11時(EDT)のウェビナーにご参加ください。 こちらから登録 執筆者注: これは、Mark Twoでカーボンファイバーを用いたEigerの等方性ファイバー充填で最強パーツを設計する2部構成シリーズの第2弾です。前回は複合補強の基礎と独自等方性パターンの理由をカバーしました。ここでは、その充填を最も効率的に適用し、重量とコストを最小化しながら最強パーツを生み出す方法に焦点を当てます。 複合補強の基礎とEigerでのファイバー方向はすでに探りました。今度は補強効率、つまり不必要な質量や費用を加えずに強度を最大化することに踏み込みます。Eigerの等方性ファイバー充填で層を補強すると剛性と強度が増しますが、常に必要なのでしょうか? 答えは、その層がパーツの受ける荷重に対してどの位置にあるかにあります。 補強前に、物理パーツが外力にどう応答するか理解することが不可欠です。両端支持でx軸方向に自由移動可能な単純支持梁を考えます。 力Fが加わると、梁は下向きにたわみます。たわみの大きさはF、梁の形状、材料特性に依存。曲げ下の梁断面図を見ると、荷重側が圧縮、反対側が引張状態にあります。 図は梁厚み全体での曲げ応力σを示します。矢印の長さが応力大きさ、方向が圧縮(上向き矢印)または引張(下向き矢印)を表します。中立軸(応力ゼロ)は中心を通過。これは、最大応力が外表面で発生することを意味します。したがって、曲げるパーツを補強するなら、Iビームやサンドイッチパネルの設計原理を反映し、それら外表面近くに高強度材料を配置すべきです。 Iビームとサンドイッチパネルは、最小重量で高強度・高剛性を達成するために開発されました。曲げ応力が外表面でピークになるため、そこに高強度材料を追加すれば、質量を低く保ちながら耐荷重能力を最大化できます。サンドイッチパネルは荷重をより広い面積に分散させ、より軽いコア材料を可能にし、集中したウェブの必要性を減らします。 Eigerでは、パーツビューページからファイバーを追加すると、デフォルトアルゴリズムがサンドイッチパネルを作成します。選択したファイバー層の半分をパーツの上面(上部4層ソリッドプラスチック層の下)に、残り半分を下面(最初の4層ソリッドプラスチック層の上)に配置します。これは、ビルドプレートに平行な面について対称なパーツ(オリン大学がプリントしたSnotbotドローンの着陸脚など)でうまく機能します。 写真のように、アルゴリズムがパーツの上下に各10層のケブラー補強を追加し、バランスの取れたサンドイッチパネルを生成しました。しかし、パーツが非対称な場合(トレードショーでよく使うオートバイブレーキレバーなど)、デフォルトアルゴリズムはファイバーを最も必要な場所に配置できません。 この場合、アルゴリズムは下面のみにファイバーを追加し、ブロンズブッシュからの小さなリッジが対称性を崩すため上面が過小補強のままです。最大サンドイッチパネルを作るには、上部層グループを再配置し、ファイバーがレバー本体の上面まで届くようにする必要があります。 Mark Twoで強いパーツを作る第一指針は、最も離れた層で等方性ファイバー充填(1-2同心リング付き)を使い、最大・最厚サンドイッチパネルを最初に構築することです。 ブレーキレバーでは、ファイバーがレバー本体の上面を走るまで上部層グループを下げます。以下に図示。 複数の潜在的サンドイッチパネル領域が重なる場合(2016年UW-Madison人力車両チームのクランクアーム設計など)、パネルを重ね合わせできます。クランクアームには補強に有益な複数領域があります: メインボディの上下、ボルト誘導応力コーンを受けるフランジエンド。 まず、デフォルトアルゴリズムでパーツ全体の上下に等方性ファイバー充填4層を追加。2層の断面積が異なっても、このアプローチでサイクリストの曲げ荷重に対するパーツ抵抗力を最大化します。 次に、クランクと接続するフランジを補強。第1ステップでフランジ底面はすでに補強済みなので、フランジが終わる約25層目付近に層グループを追加。これにより、より薄い第2サンドイッチパネルが生まれ、大きいパネルと底面スキン層を共有します。この概念を「重ね合わせ」と呼びます。 最後に、自転車クランクアームは複雑なねじり荷重を受けるため、中立面付近でせん断応力がピークになるのを打ち消す追加ファイバー層を中間面に追加。これにより、一連のサンドイッチパネルを形成する4つの異なるファイバーグループ構成が完成します。 これらのステップで、Eigerで達成可能な最強かつ軽量な構成の一つが生まれます。 ファイバー補強による高強度3Dプリントの3つの重要指針: 例外は存在しますが、これらの指針は堅牢なパーツ設計の強固な基盤を提供します。自分でパーツを補強してみませんか? 今すぐMark Twoを探求してください!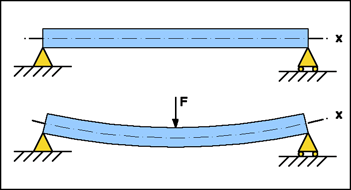
Eigerでのサンドイッチパネル重ね合わせ
3Dプリント
- FDM 3Dプリントの手軽な後処理
- CTスキャンが3Dプリントの品質保証に革命をもたらす理由
- 3Dプリント:インダストリー4.0の基盤技術
- メタル3Dプリント部品を最適化するための主要設計原則
- 3Dプリンティング:ラピッド・プロトタイピングから本格的な最終部品生産へ
- マルチマテリアル3Dプリント用マルチボディSTLファイルの作成方法
- 3Dプリント配向マスター:表面仕上げ、強度、サポート効率の最適化Tips
- AION500 MK3:小ロット生産向け世界最速FFF 3Dプリンタ
- AION500 MK3による高速3Dプリント:比類なき速度・精度・強度
- 先進3Dプリント技術:第2回-積層製造の探求
- Mar-Balの3Dプリンティングとプロトタイピング:複合材イノベーションを加速