



3Dプリントパーツへのナット埋め込みで産業グレードファスナー強度を実現
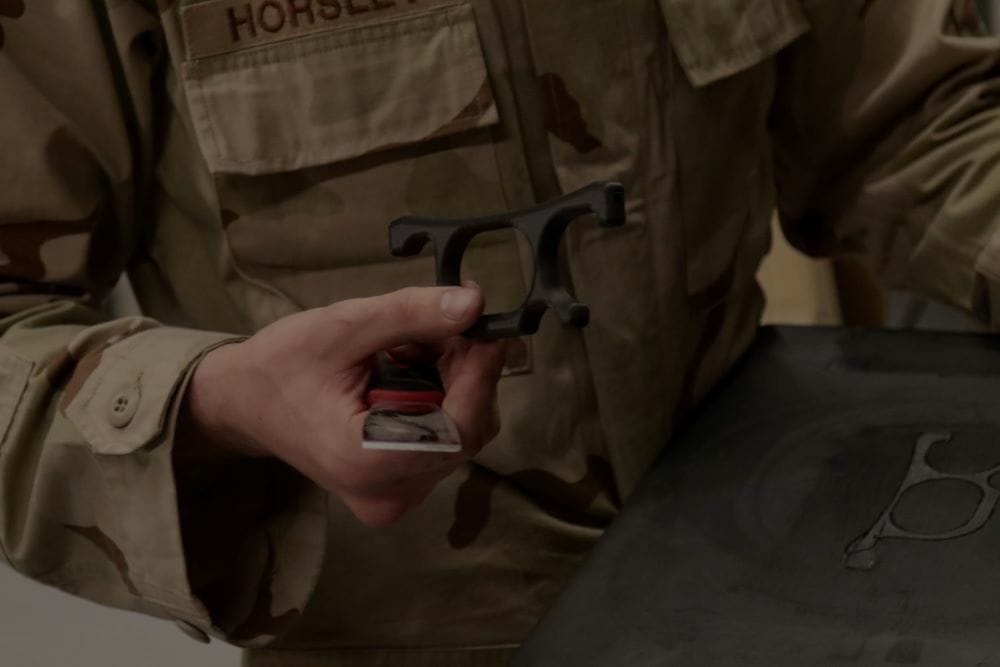
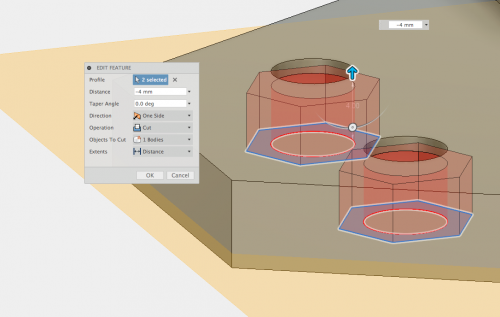
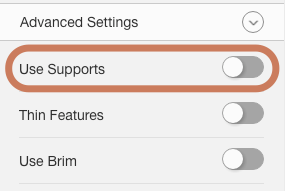
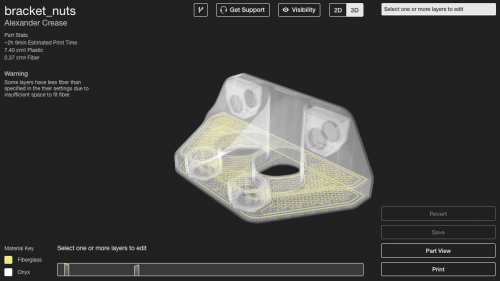
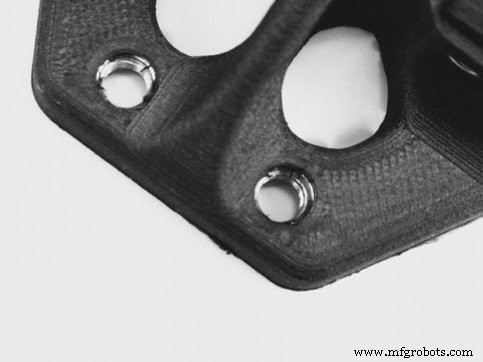
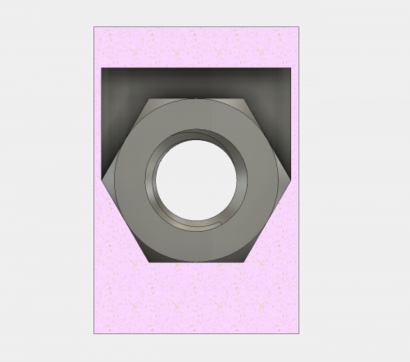
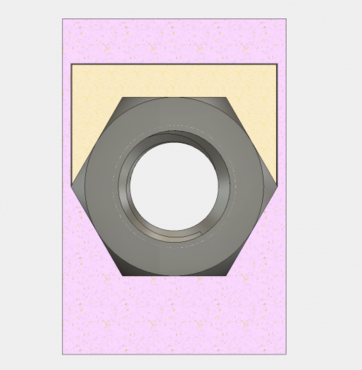
ほとんどの3Dプリントプラスチックは、特に小さな空洞では信頼性の高いネジ穴やタップ穴を生成するのに苦労します。固有の材料降伏強度が従来の金属ファスナーに劣り、ネジの微小寸法が一般的なコンシューマーグレードプリンターの限界を押し広げるためです。Mark TwoやX7のようなファイバー強化ポリマーを用いても、補強ファイバーがネジ山形状に影響するには小さすぎるため、ネジ山強度の大幅な向上には寄与しません。対照的に金属ネジは本質的に高精度で、より信頼性の高い噛み合いを提供します。 米陸軍の主要訓練基地に関する最新のお客様成功事例をお読みください。 ヒートセットねじインサートはプラスチックパーツに金属を追加し、周囲材料をリフローさせて強度を高められますが、設計制約があります。インサートはパーツ表面とフラッシュでなければならず、引き抜き強度は周囲プラスチックの材料特性を超えられません。 オーバープリント—コプロセッシングと埋め込みプリント—は実用的な代替手段です。概念は射出成形のオーバーモールドに類似:コンポーネントを金型内に配置し、周囲にプラスチックを流し込みます。3Dプリントではビルドを一時停止し、コンポーネントを挿入、再開することで、プリント構造内に効果的にカプセル化します。 3Dプリントパーツにナットを埋め込むことで、従来のインサートを超える性能の隠れた産業グレードボルト接合を創出できます。ボルトとナット間の追加材料とオプションのファイバー補強により、より強力で信頼性の高いジョイントが得られます。プロセスはナットサイズの空洞設計、空洞天面手前のレイヤーでプリント一時停止、ナット挿入、ビルド継続という手順です。 1. 空洞設計 — ノギスでナット寸法測定、ボルト穴中心に空洞スケッチ。各面約0.05mmクリアランス(総計+0.10mm)追加し確実なフィット確保。例: M5六角ナット実測7.85mm × 3.85mm → 丸めて8.0mm × 4.0mm空洞。 スケッチを所望空洞深さまで押し出し。空洞内に面取りやフィレットは避ける—ナット挿入を妨げる可能性。 2. 一時停止追加 — Eigerで「レイヤー後一時停止」を空洞天面レイヤー直前に有効化。サポートは不要なら無効化(詳細設定)。 3. ファイバー追加 — 空洞隣接部位にファイバー補強。ナット側面や空洞壁にファイバーをレイヤーし引き抜き強度向上。 4. パーツプリント — ビルド開始。一時停止発動でナット(必要ならセカンダリパーツも)挿入、任意でビルドプレートグルーを上面に薄塗布し密着改善、再開。 5. サポートと複雑形状の管理 — サポート必要なら一時停止時にニードルノーズプライヤーで除去。非平坦天井の空洞なら、傾斜オーバーハングやセカンダリパーツで平坦挿入面を確保検討。 非XY平面へのナット埋め込みには、プリントヘッド用の平坦天面を提供するセカンダリフィーチャーが必要。例:ビルドプレートと平行な軸で六角ナット埋め込みには、ナット上部の空洞を埋め微小クリアランス残すセカンダリパーツを設計。 セカンダリパーツとメインコンポーネントを同時プリント。ビルド一時停止でナットとセカンダリパーツ両方挿入、再開でノズルがセカンダリピース平坦天面上にプリント。 この技法で任意角度・任意平面にナット埋め込み可能、複雑アセンブリへの新たな可能性を開きます。ご自身で実験し、Twitter、Facebook、Instagramで成果共有を!米陸軍事例
概要
設計ガイドライン
XY平面へのナット埋め込み
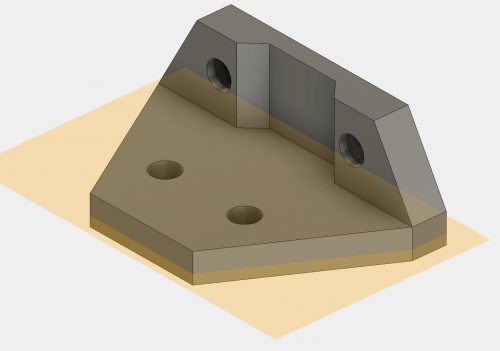
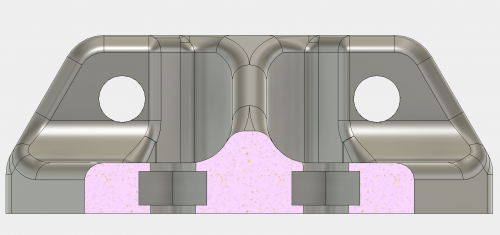

他平面へのナット埋め込み用セカンダリパーツプリント
3Dプリント
- ビジネスに見逃せない積層造形の6つの意外なメリット
- 3Dプリント部品へのメッキ:実践的エキスパートガイド
- ロウソククレヨンで3Dプリント部品を着色:新しい後処理技法
- 粉末汚染:高性能金属3Dプリントへの静かな脅威
- 3Dプリントカーボンファイバー金型と実用パーツでFormula Studentレースカーを革新
- 3Dプリントドローンが南極で迅速・低コストなデータ収集を実現
- 3Dプリント部品の寸法精度を保証する:技術別比較と設計指針
- 3Dプリント部品の耐水性を高める10の実証済みソリューション: 材料と後処理
- 3Dプリント部品の強度を高める実証済みテクニック
- 3Dプリントエンジン部品の高度検査戦略-第3部
- 3Dプリント医療機器における金属部品研磨のエキスパートガイド