



3Dプリンティングにおけるサポート構造の必須知識:技術別実装とベストプラクティス
はじめに
3Dプリント部品は層ごとに構築されるため、次の層を構築するための前層が必要です。特定の3Dプリンティング技術と3Dモデルの複雑さに応じて、サポート構造が必要になる場合があります。
3Dモデルをどの技術で造形するか検討する際、サポート構造とそれが最終結果にどう影響するかを考慮することは重要です。サポート構造は表面仕上げに影響します。除去のために後処理作業が必要となり、傷や表面粗さの原因になるためです。
本記事では、サポート構造について、各3Dプリンティング技術での実装方法、そしてサポート使用が設計意思決定プロセスにどう影響するかを解説します。
FDMにおけるサポート
熱溶解積層法(FDM)は、溶融フィラメントを所定パスでビルド面上に押出します。材料が押出されると冷却し、固体表面を形成して次の材料層の基盤となります。これを層ごとに繰り返し、オブジェクト完成まで続けます。
FDMでサポートが必要な場合
FDM造形では、各層が加熱フィラメントスレッドのセットとしてプリントされ、それらが下層および周囲のスレッドに接着します。各スレッドは前層からわずかにオフセットしてプリントされます。これにより、モデルを前層幅を超えて最大45°まで構築可能です。
フィーチャーが45°を超えるオーバーハングでプリントされる場合、たわみが生じ、それを支えるサポート材が下部に必要になります。オーバーハングとFDMの詳細はこちらを参照してください。
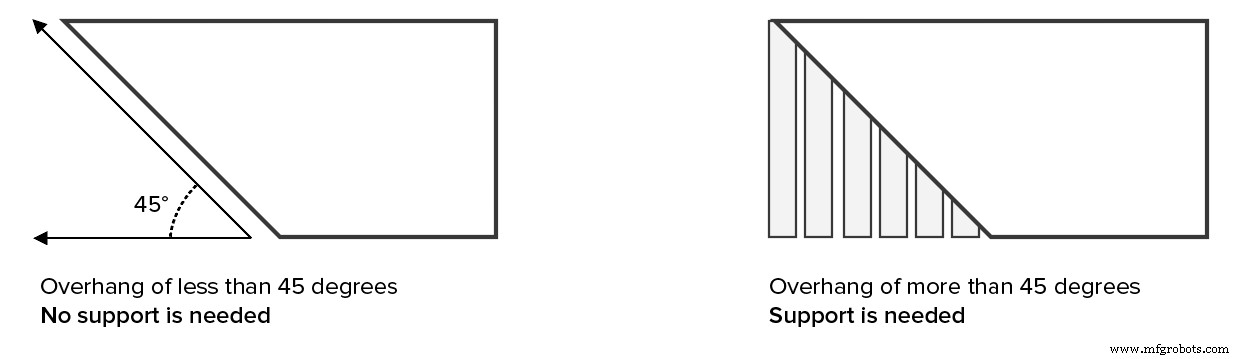
ブリッジング vs サポート
このルールには例外があります:
高温材料を2点間で短距離伸ばす「ブリッジング」という手法で、サポートなしで最小限のたわみで造形可能です。ブリッジ長が5mm超の場合、一般的に正確な表面仕上げのためにサポートが必要です。
ブリッジングとFDMの詳細はこちらを参照してください。
FDMサポートのYHTルール
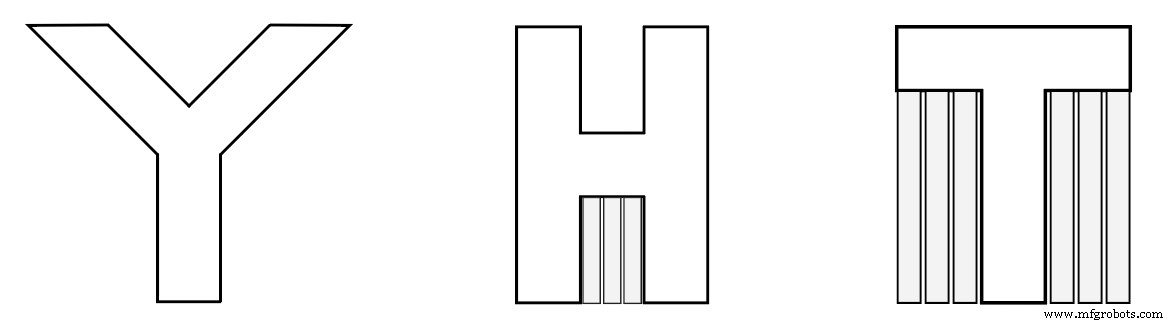
文字Y、H、Tと、それに対応する3Dモデルを考えます。
- 文字Yのモデルの腕は容易にプリント可能。腕が伸びていますが、45°以下で伸びるためサポート不要。
- 文字Hはやや複雑ですが、中央ブリッジが5mm未満ならサポートなしでたわみなくプリント可能。5mm超ならサポート必要。この例では中央ブリッジが5mm超なのでサポート必要。
- 文字Tの腕にはサポート必要。外側の腕をプリントする基盤がなく、サポートなしでは材料が落下するだけ。
以下の画像は、ライトグレーでサポート材を示したYHTモデルです。
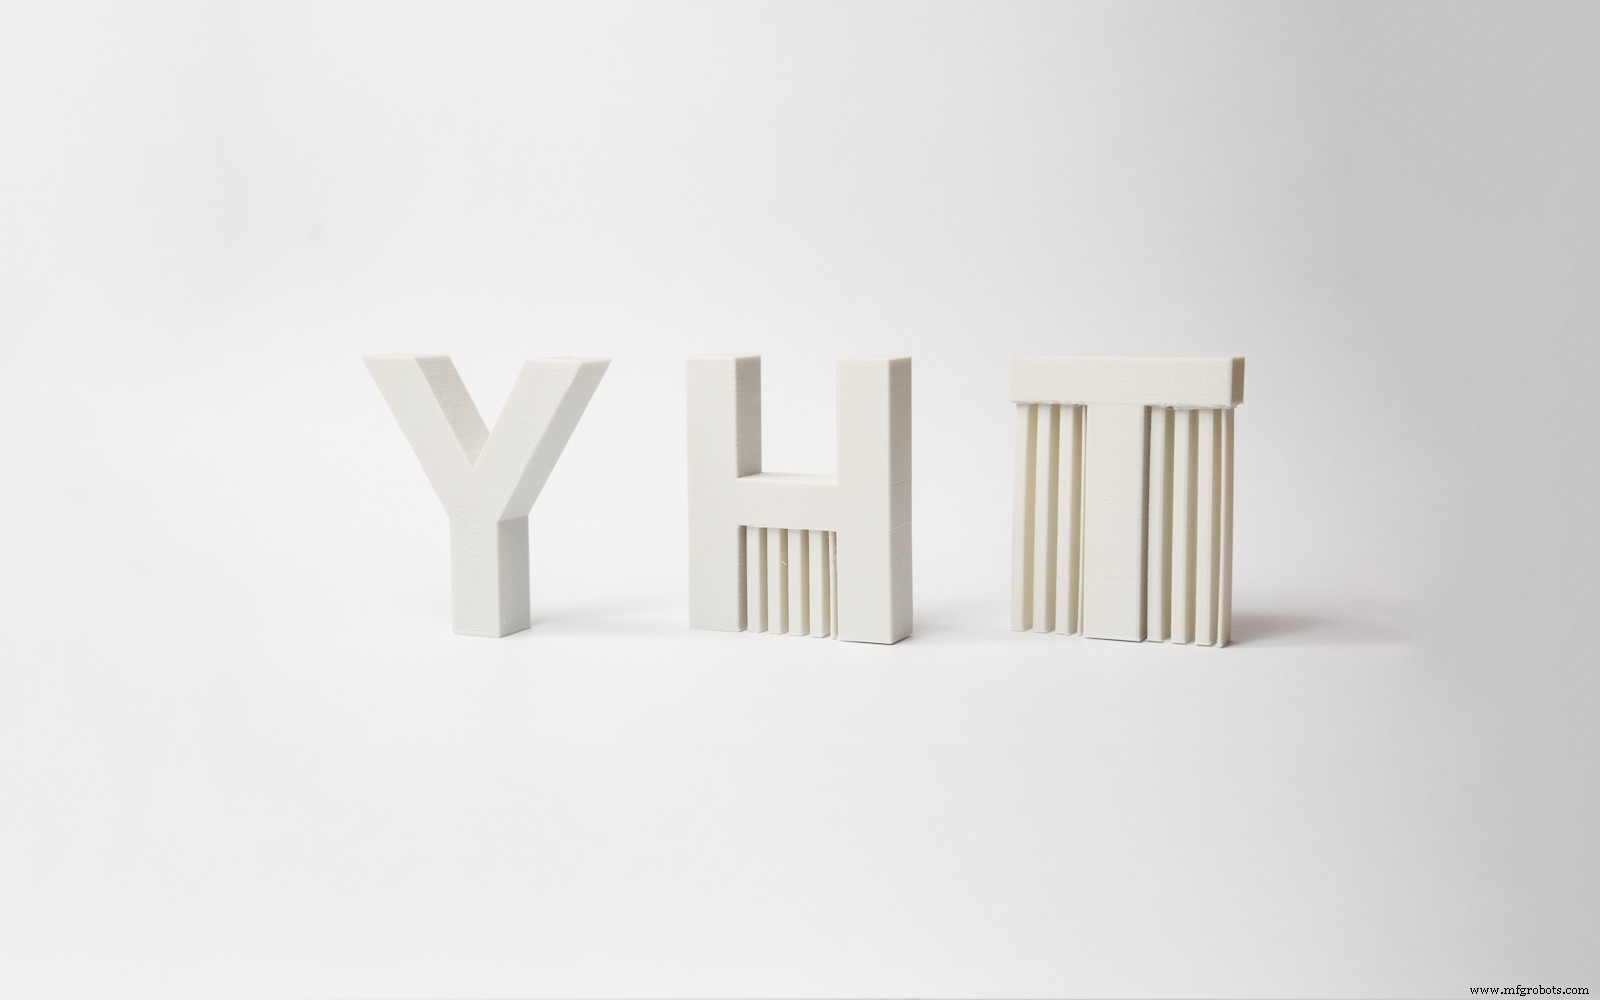
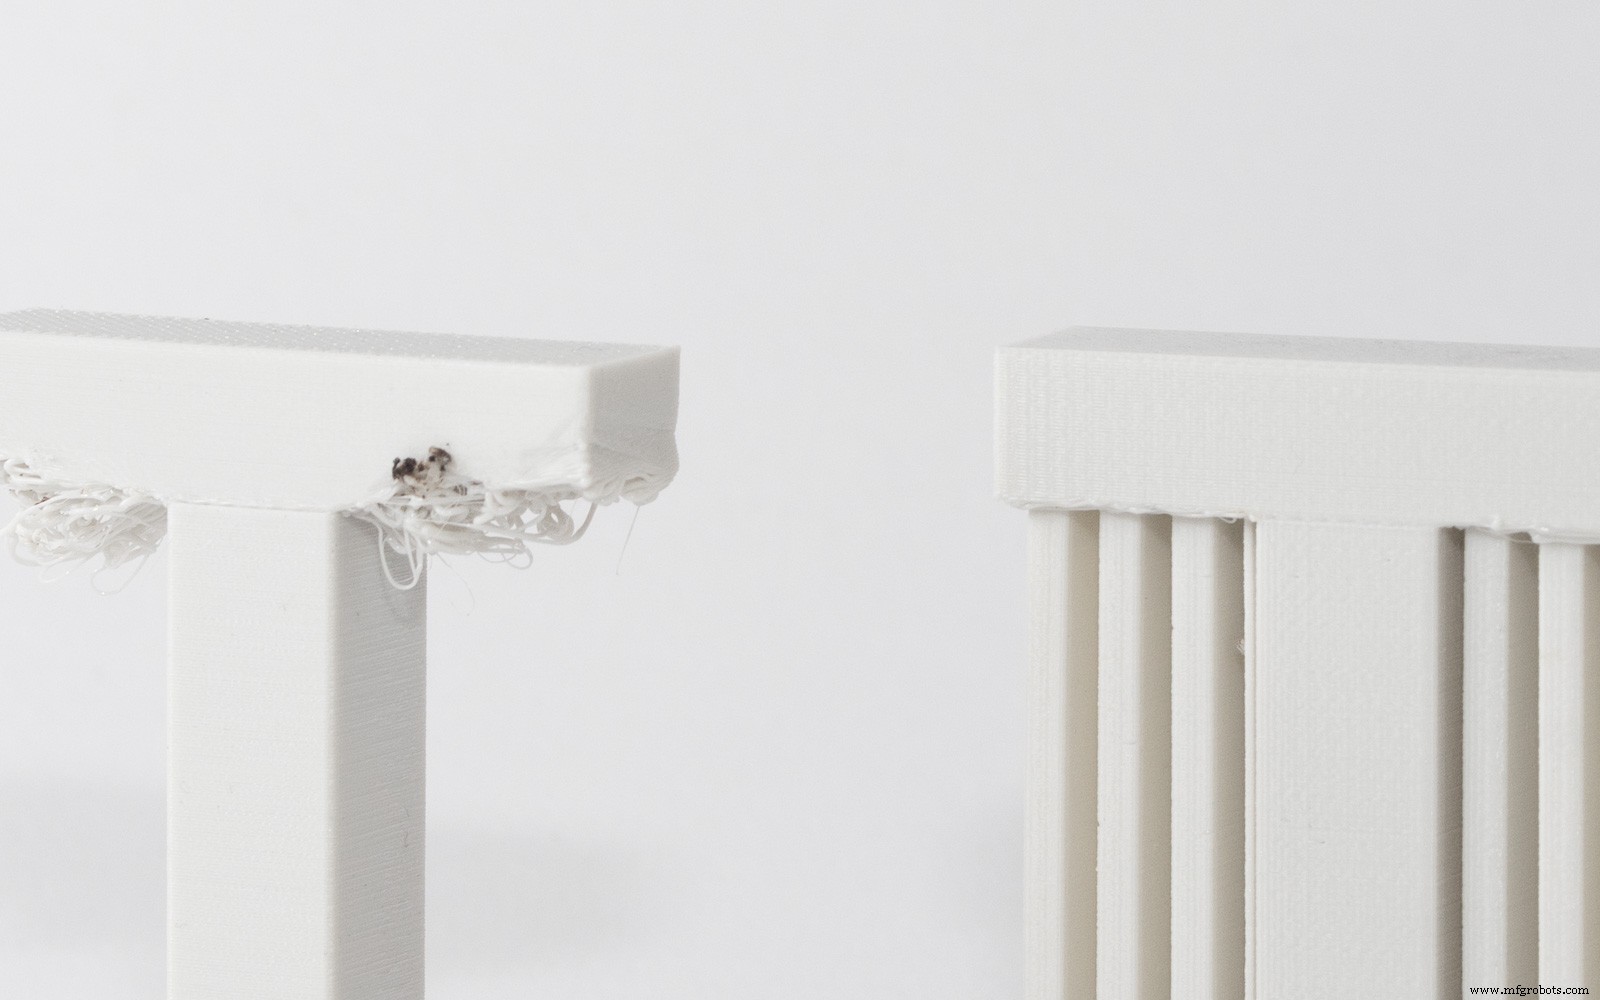
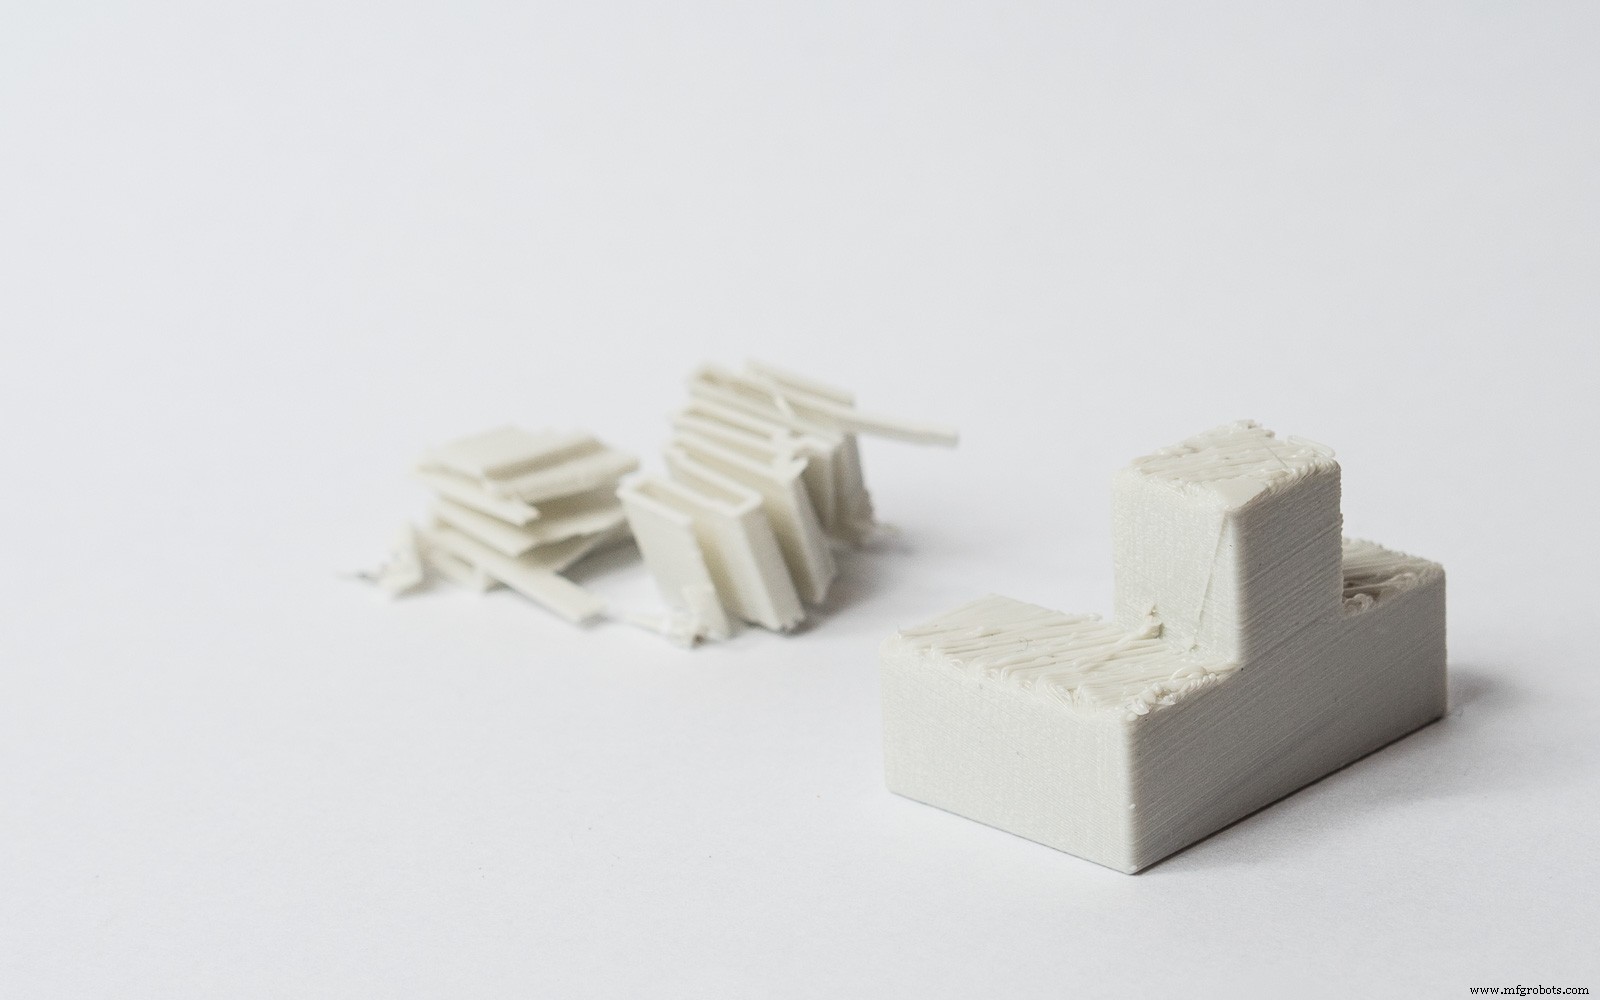
実際にプリントしたYHTの様子です。以下画像は、サポートなしでプリントしたTの結果。表面に著しいたわみが生じ、大量の後処理が必要になります。
FDMサポート材のデメリット
FDM造形でサポートを使用する制約の一つは、後処理が常に必要で、サポート接触面に跡や損傷が残ることです。
もう一つの問題は、サポート上にプリントされる層が、ソリッド層よりわずかに不安定なため、完全でない仕上がりになることです。
サポートは、小さく複雑なフィーチャーから部品を壊さずに除去するのが困難な場合があります。
さらに、サポートには追加造形材料が必要で、追加コストが発生します。サポート除去作業も必要で、3Dプリンティングサービスプロバイダーの作業増となり、総造形コスト増の要因になります。
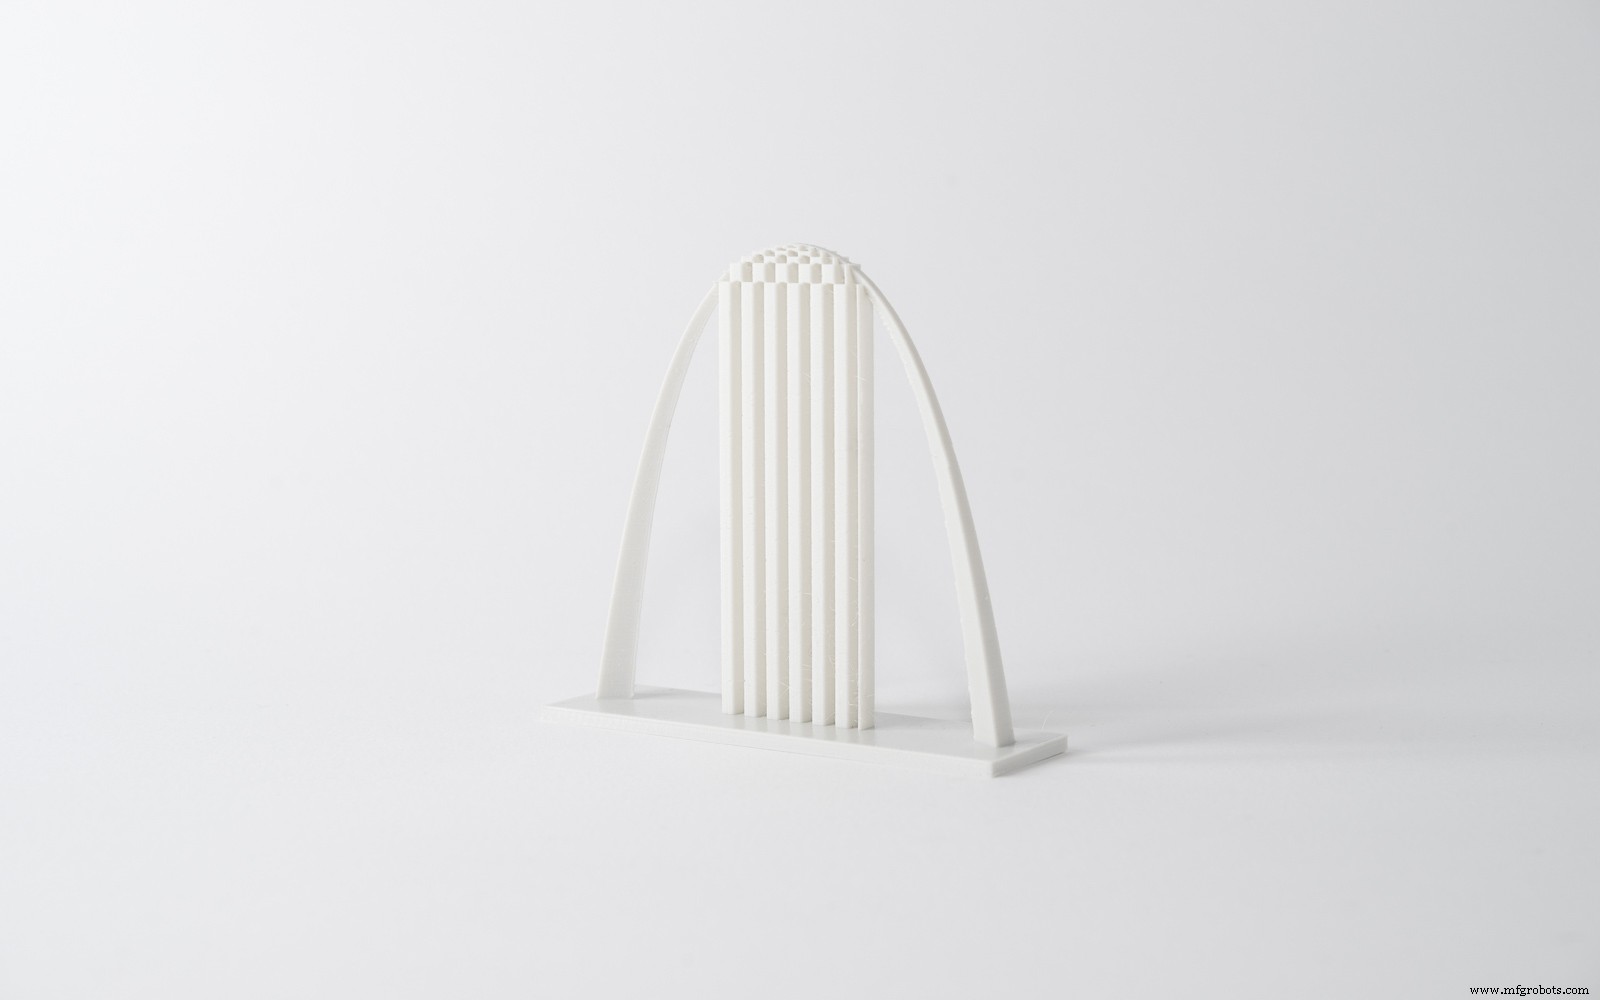
FDMプリントに必要なサポート量
以下のアーチ例は、正しい位置に限定的なサポートを配置するだけで精密造形可能です。
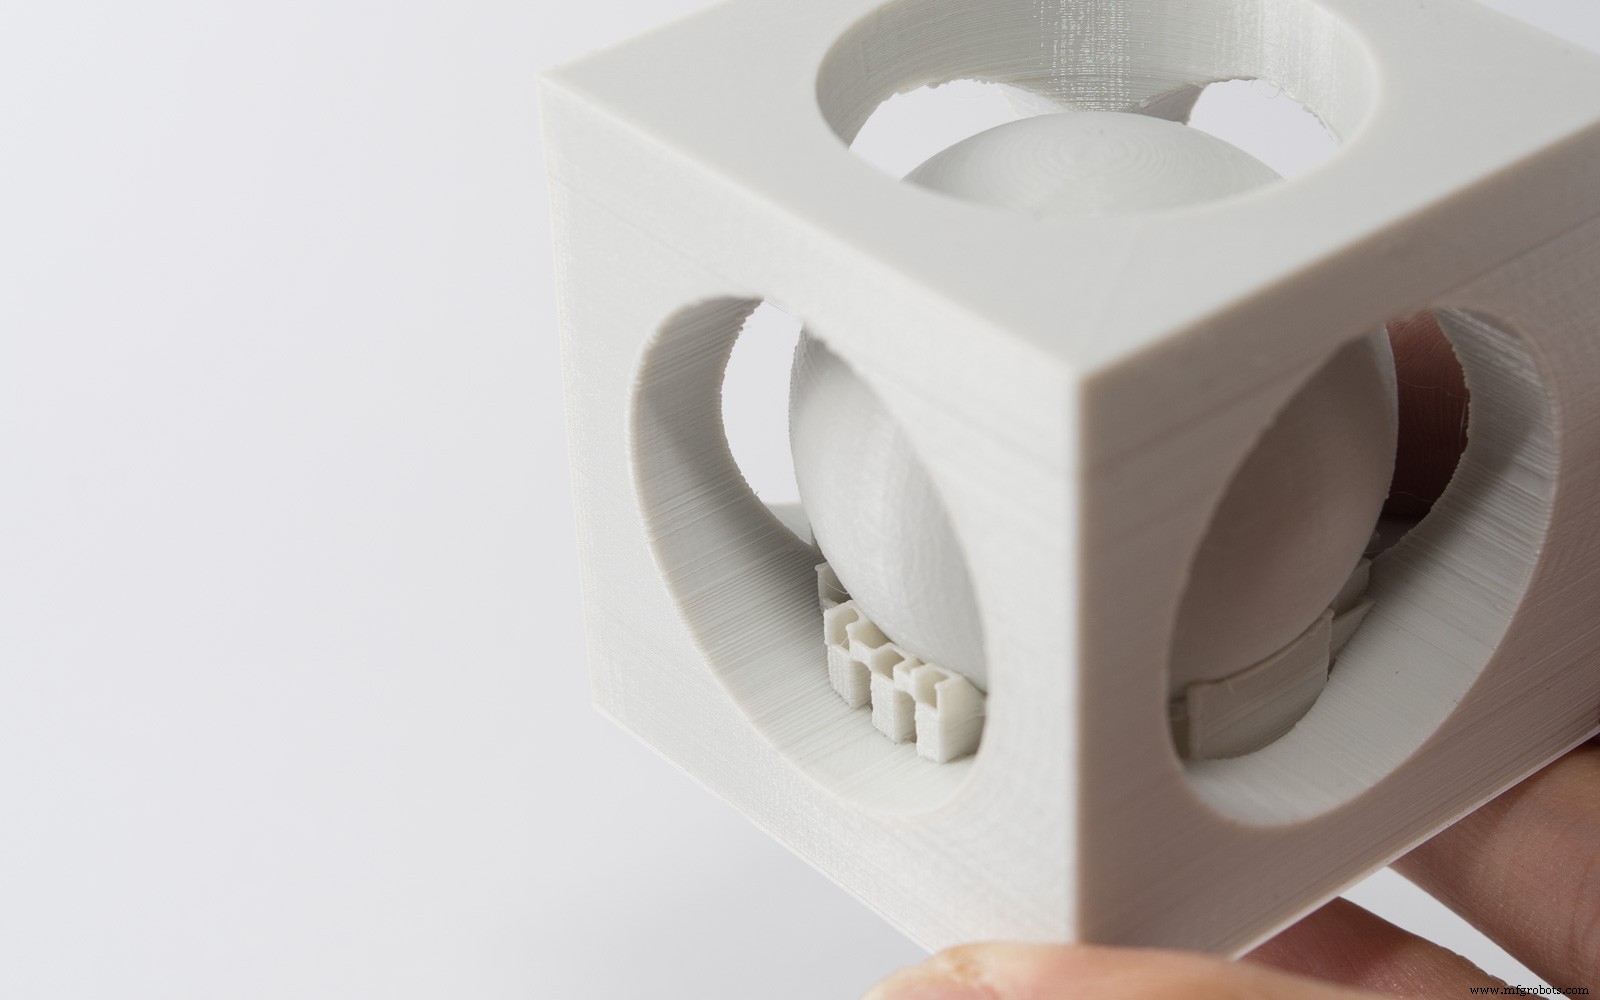
以下の「キューブ内のボール」は、大量のサポートを必要とする例です。
この例でのサポート除去は複雑で、ニードルノーズプライヤーで各サポート要素を除去しながら、周囲表面へのダメージを最小限に抑える必要があります。除去後のサンディングや平滑化も非常に困難です。
サポート材なしでは、品質と精度を妥協しない限り、このモデルをFDMでプリントすることは単純に不可能です。この場合、追加コストと造形時間がかかっても、追加サポート材は造形完了に不可欠です。
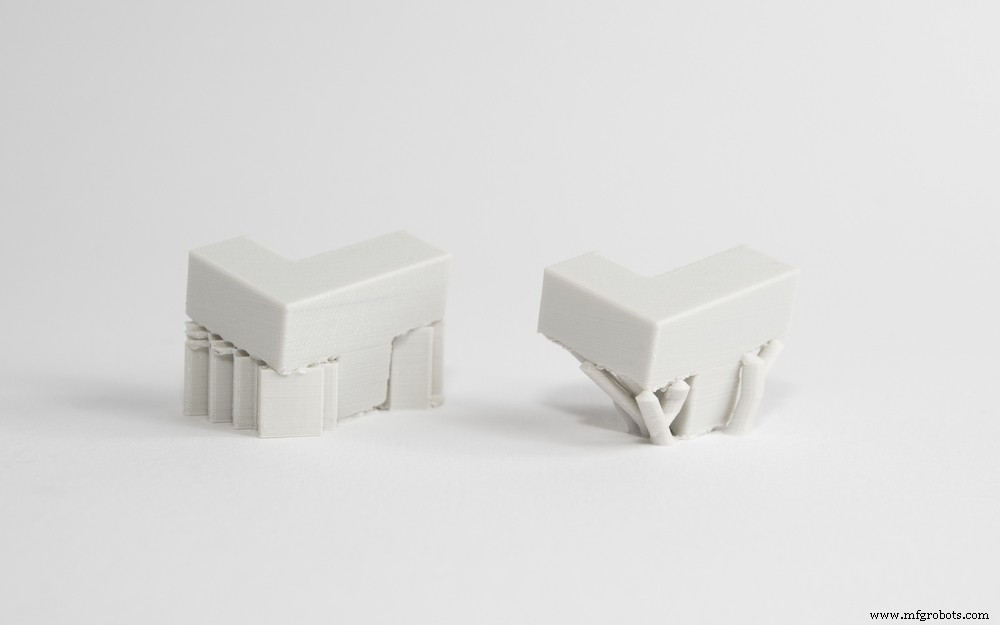
FDMサポートの2タイプ
FDM造形では2種類のサポートを使用します:
- 第1は平らなアコーディオン型または格子型で、最も一般的、ほとんどのFDMプリントに最適。
- もう1つは「ツリー型」サポートで、一部プリンターで採用。プリント面との接触が少なく、後処理後の表面仕上げが良好になり得る。ただし一般的ではない。
プリンターオペレーターが一般的に、用途に最適なサポートタイプを指定し、設計への美観影響を最小化します。
溶解性サポート
2つのプリントヘッドを持つ精密調整済みプリンターでは、サポート材を溶解性材料でプリントし、メイン材料に影響しない化学溶液で溶解除去可能です。
これにより、サポート接触部の表面仕上げが向上しますが、高コストかつ時間のかかるソリューションになり得ます。
例として、Ultimaker 3はPVAでプリントしたサポートを造形後に容易に溶解可能。すべての産業用FDM機は溶解性サポートを使用します。
SLA & DLPサポート構造
ステレオリソグラフィ(SLA)とデジタルライトプロセッシング(DLP)は、光源で液体材料を固化させ、液体(フォトポリマー)レジンから3Dプリントオブジェクトを作成します。
プリンタータイプにより、モデルが液体材料を含むバットから引き上げられる(ボトムアップ:底面の透明窓から光源で固化)、または液体に沈められながら上面を上部光源で処理される(トップダウン)方式があります。
SLA & DLPでサポートが必要な場合
プリントがプラットフォームに接着し、バット内で浮遊しないよう、SLAとDLPプリンターはほぼすべてのケースでサポート使用を必要とします。
これらプリンターのサポート構造は薄いリブ状で、モデルに実際に接触するのは小さな先端のみ。材料と造形時間を節約するためです。サポートの数、位置、接触点、構造はソフトウェアで計算され、造形部品の形状、配置、重量に依存します。
SLAとDLPは最も精度の高い技術の一部で、最小かつ最も複雑なオブジェクトも精密なディテールでプリント可能。適切な後処理により、サポート使用がプリント品質に影響することはありません。
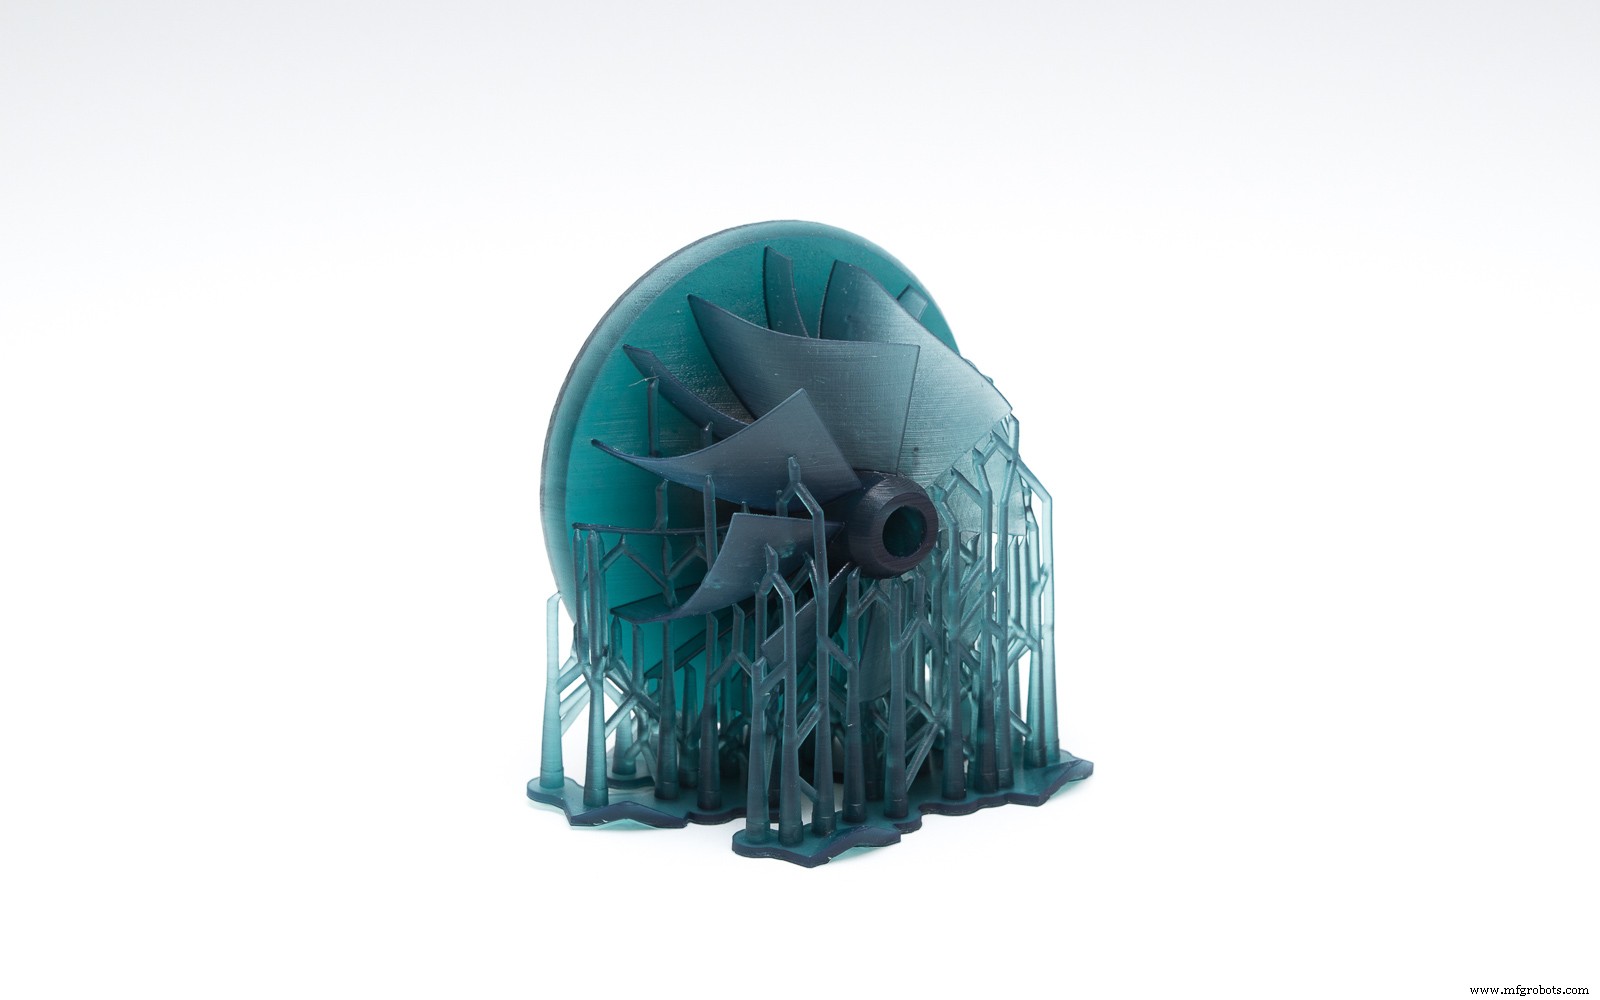
SLA & DLPプリントからのサポート材除去
まず、イソプロピルアルコール(IPA)で完成部品から液体レジンを洗浄。サポート構造はモデル表面から折り取るか、プライヤーで除去。サポートが接触していた箇所をサンディングして残り跡を除去します。
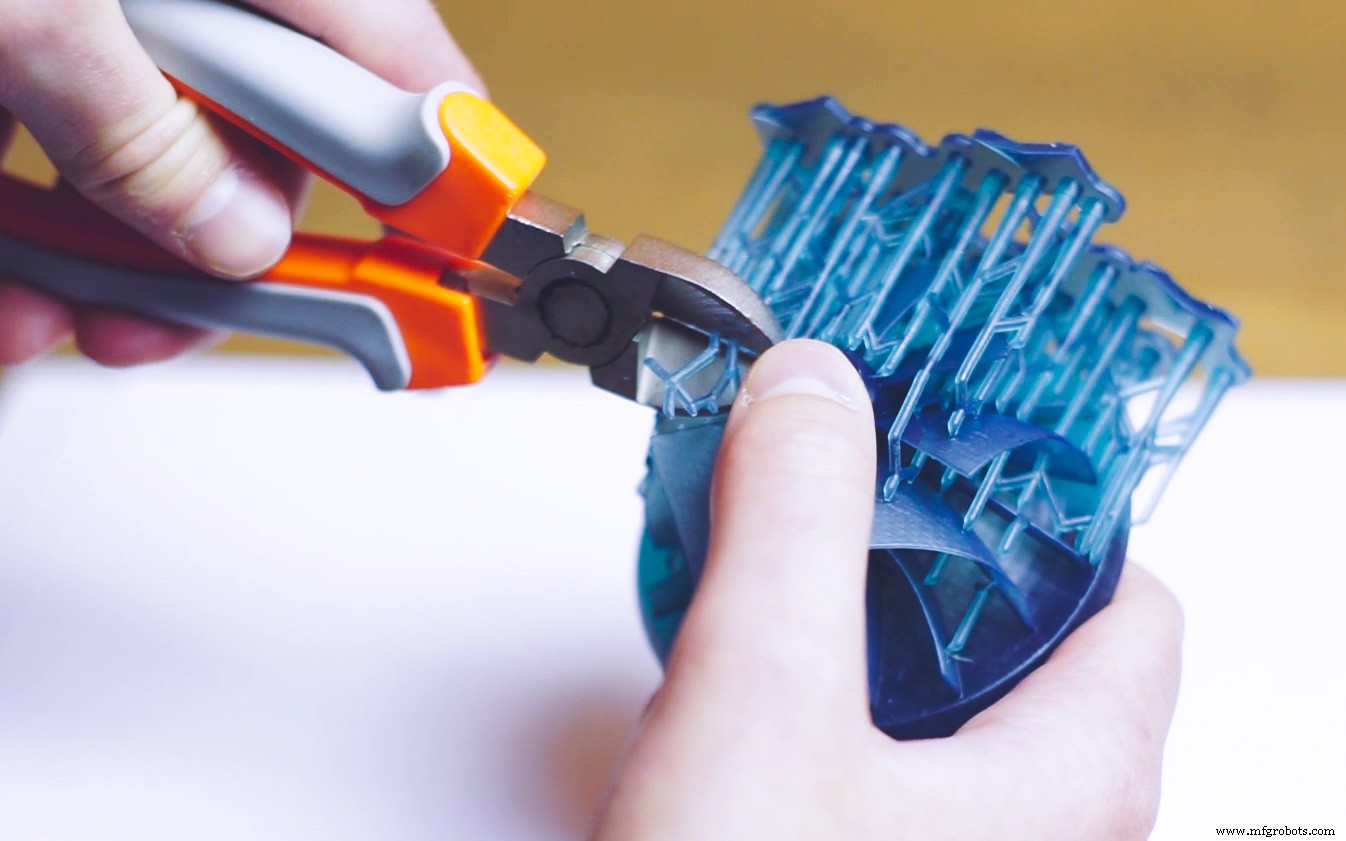
SLA & DLPにおけるサポートの設計考慮事項
部品配置は、SLAとDLP造形でのサポート位置に極めて重要な役割を果たします。部品を再配置することで、サポート量(従って造形コスト)を大幅に削減可能です。
配置はサポート位置にも重要な役割を果たします。コンポーネント表面の美観が最優先なら、その領域にサポートが接触しないよう配置することも選択肢です。
高ディテール・薄肉・複雑フィーチャーの多い複雑プリントでは、別セクションに分割してプリントし、後で組み立て(スナップフィット、インターロック、接着)することで、プリント品質と外観を改善可能です。
マテリアルジェッティングサポート構造
マテリアルジェッティング(Stratasys PolyJet、3D Systems MultiJet Modeling)技術はインクジェット印刷に類似していますが、紙にインク液滴を吐出する代わりに、液体フォトポリマー層をビルドトレイに吐出し、UV光で即座に硬化させます。
マテリアルジェッティングでサポートが必要な場合
これらプリンターは、角度に関わらずオーバーハング部分があるすべてのケースでサポート材を必要とします。サポートは水溶性か、後処理でプライヤー、ウォータージェット、超音波洗浄、サンドブラストで除去されます。
FDMとは異なり、これら技術のサポートは、プリントの外観、表面品質、技術的特性に一切悪影響を与えません。適切な後処理後は、サポートで覆われていた部分とその他を実質的に区別できません。
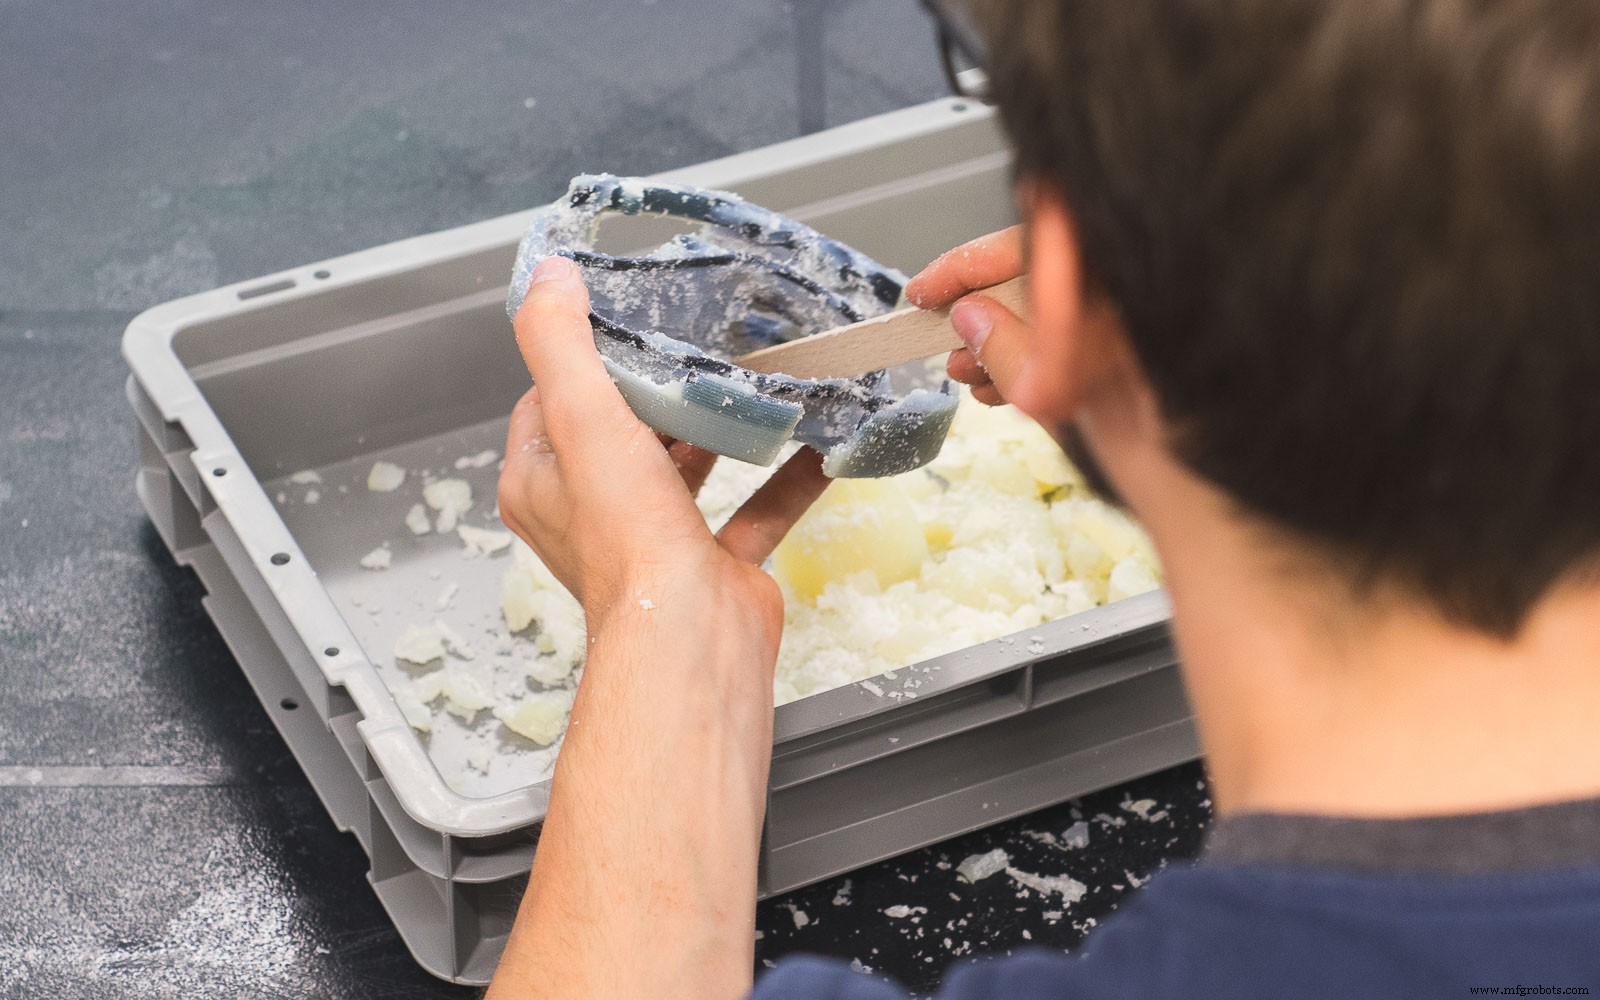
マテリアルジェッティングにおけるサポートの設計考慮事項
後処理で電動工具(ウォータージェット、サンドブラスター)を使用するため、モデルの複雑な部分が損傷・変形する可能性があります。マテリアルジェッティングルールに従って問題を回避してください。モデルに複雑な部分と細いワイヤーがある場合、SLS造形を推奨します。
SLSサポート構造
選択的レーザー焼結(SLS)は、チャンバー内でレーザーを用いて粉末材料を焼結します。
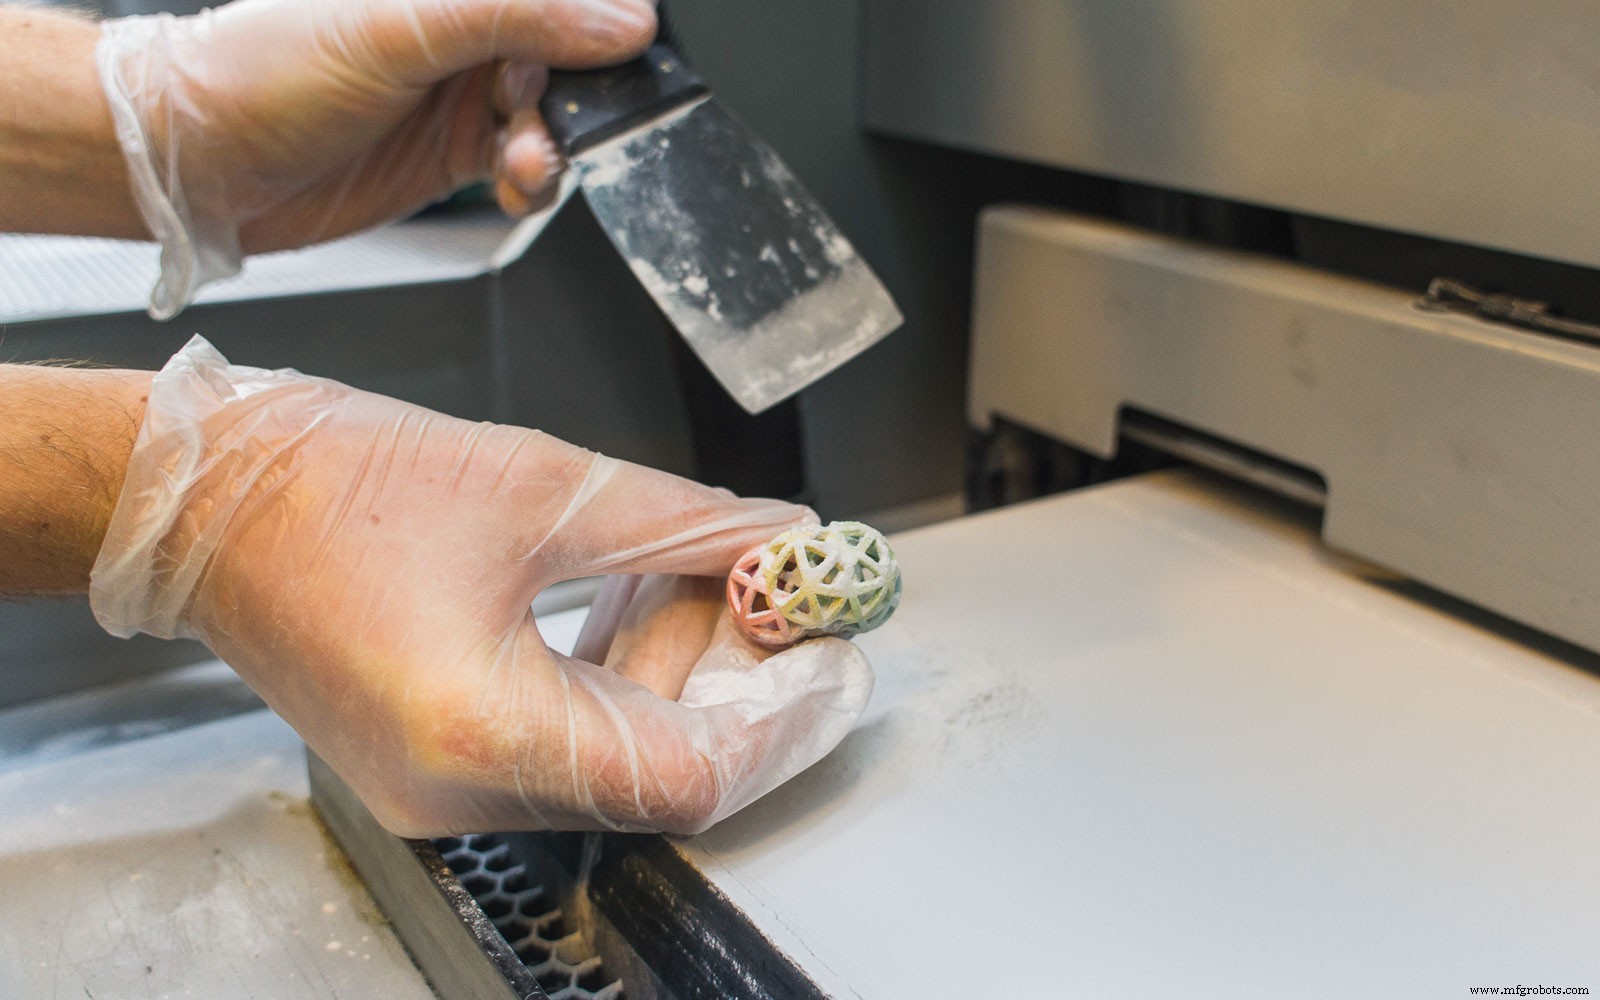
SLSでは、オブジェクトが層ごとに構築される際、粉末がサポートとして機能するため、サポート構造は不要です。これにより大きな設計自由度が得られますが、一般的にコストと造形時間が増加します。SLSはビルドチャンバー冷却時間と、未焼結粉末除去(通常エアガン使用)を含む複数ステップの仕上げプロセスが必要です。
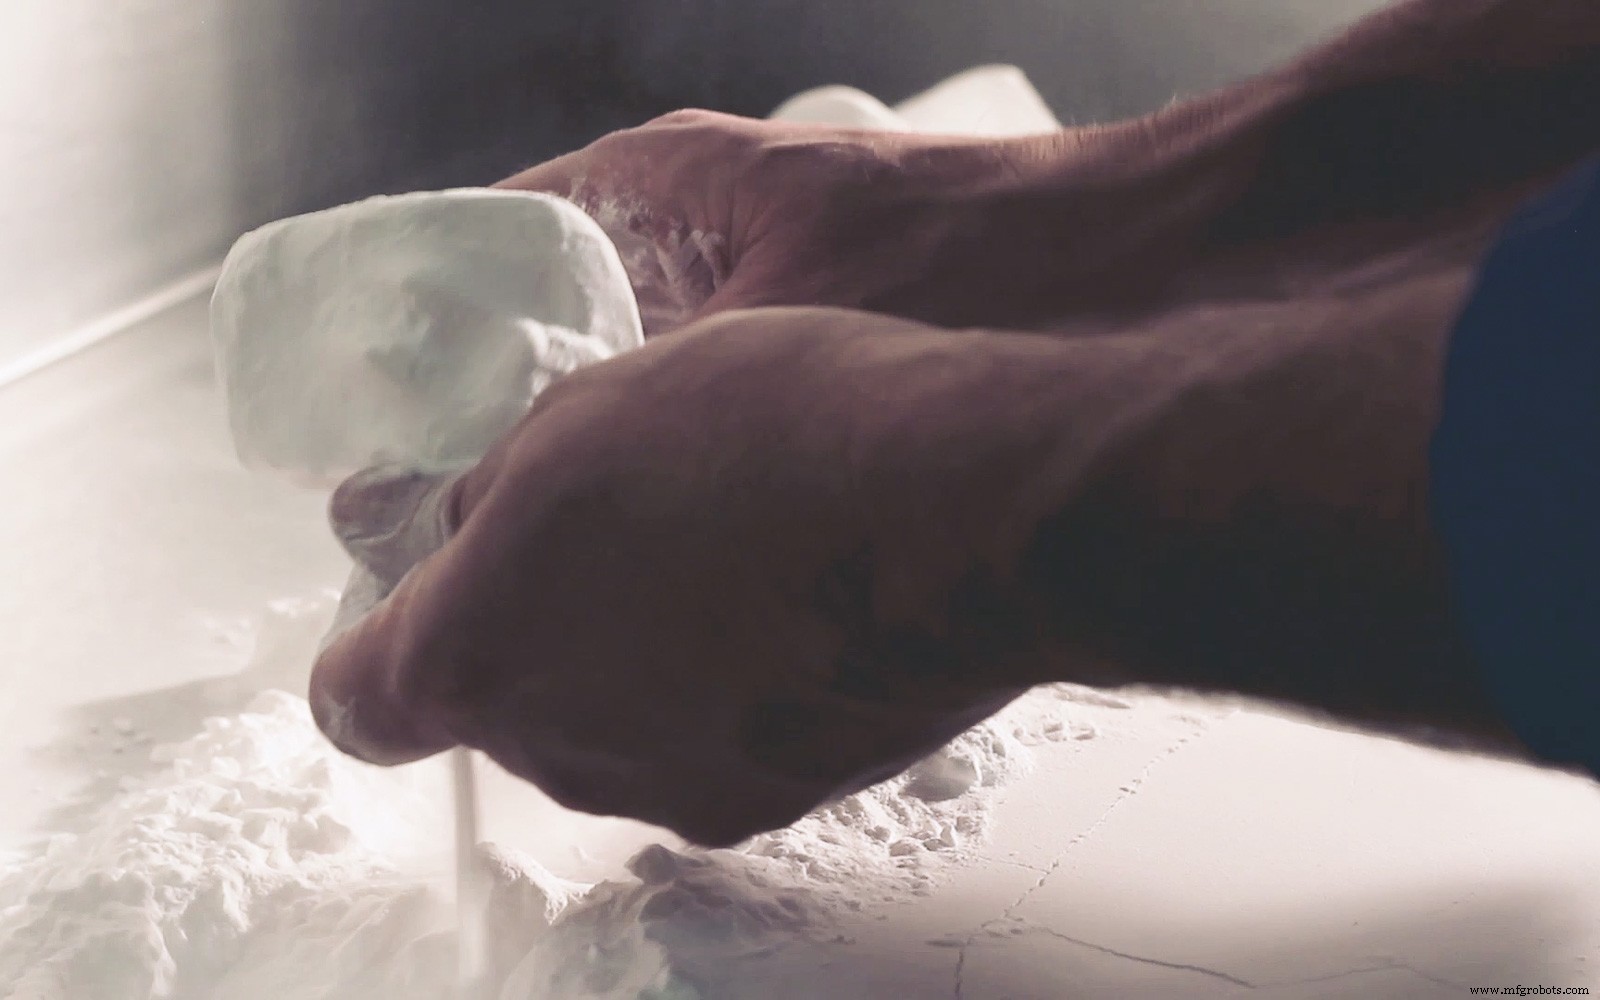
バインダージェッティングサポート構造
バインダージェッティングは、プリンターが薄い粉末材料層でオブジェクトを構築する点でSLSと類似していますが、レーザーで層を焼結する代わりに、ノズルから押出されるバインディング剤で粉末を結合します。
SLSと同様、粉末がオブジェクト構築時にサポートとして機能するため、サポート構造は不要です。ただし、清掃と後処理には複数ステップの仕上げプロセスが必要で、未結合粉末除去(通常エアガン使用)を含みます。
金属造形サポート構造
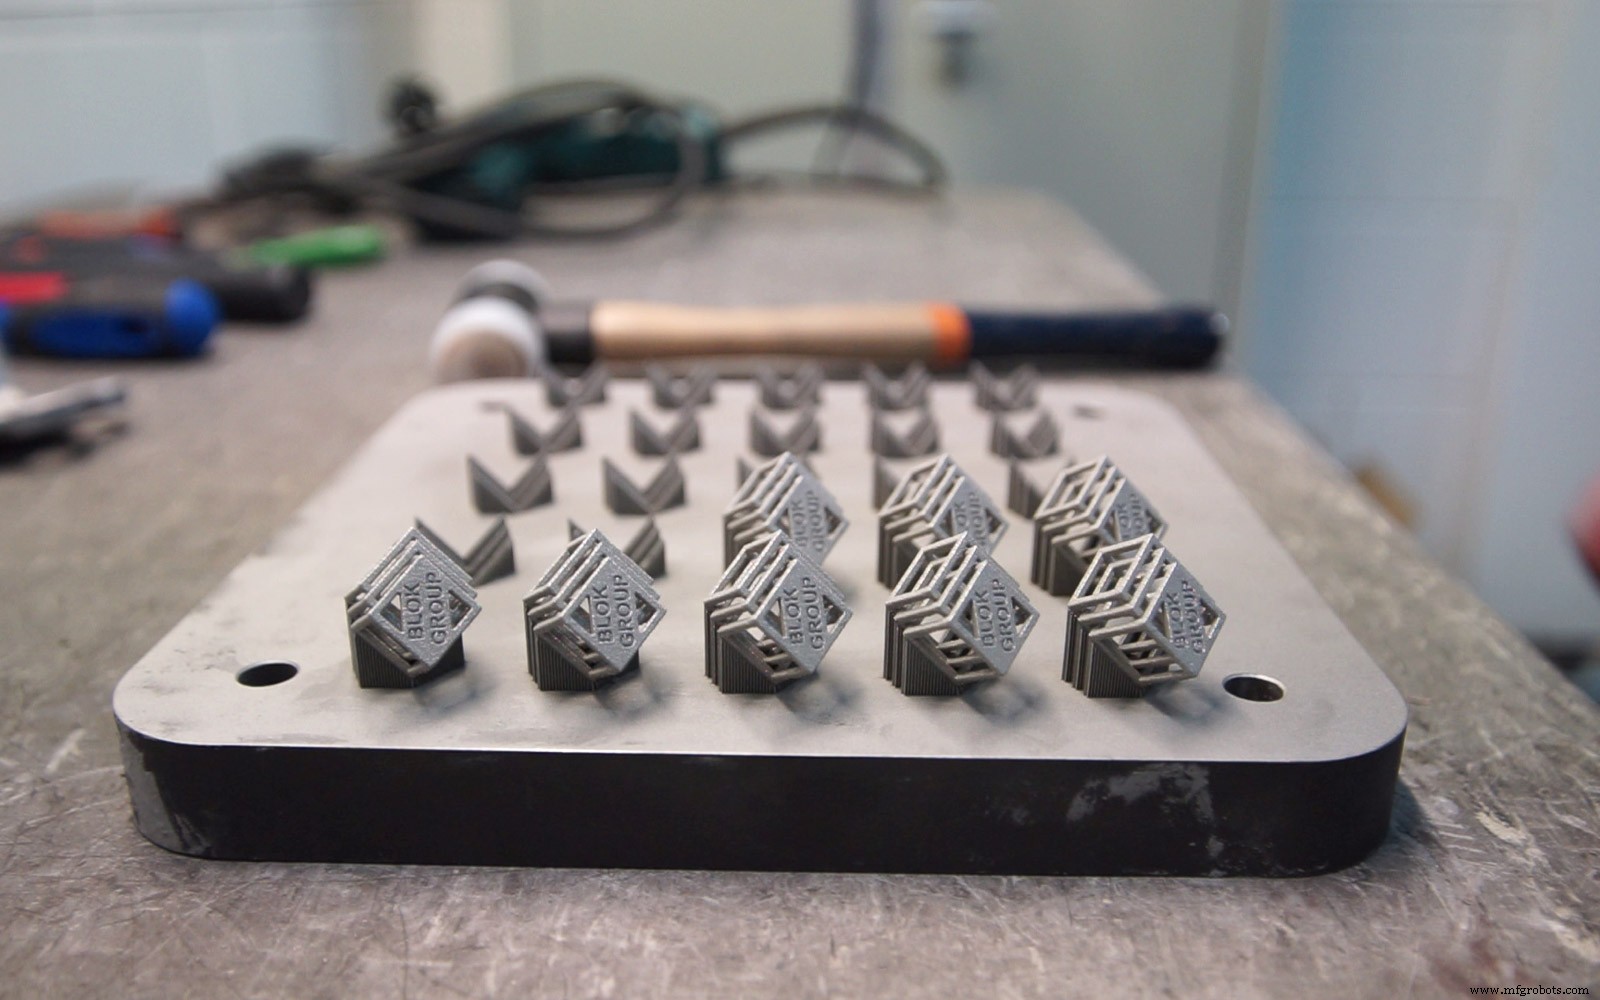
金属造形技術は、すべてのケースでビルドプロセス中にモデルをベースプレートに固定するためサポート構造を使用します。ただし、35°超のオーバーハングはサポートなしで構築可能。サポートが必要な場合、後処理で除去可能なようアクセスしやすくすることが重要です。
サポート使用はプリント品質に一切影響せず、適切な後処理でプリントモデルからすべての跡を除去可能です。
経験則
- サポートは一般的に部品外観に悪影響を与える(マテリアルジェッティングを除く)。サポート除去後の表面仕上げ改善には後処理が一般的に必要。
- サポートを多く追加するほど、より複雑な設計が可能。サポート量は(部品配置、要求精度等で)最適化可能で、コストと造形時間を削減できる。
- 以下の表は、各3Dプリンティング技術でサポートが必要かどうかをまとめたものです:
| 造形技術 | サポート必要性 |
|---|---|
| FDM | モデル形状依存 |
| SLA & DLP | 常に必要 |
| マテリアルジェッティング | 常に必要(溶解性) |
| SLS | 不要 |
| バインダージェッティング | 不要 |
| 金属造形 | 常に必要 |
3Dプリント
- 生体適合性 3Dプリントの包括ガイド
- 3Dプリントで鮮やかな色を実現する方法:ダイレクト造形 vs 後処理着色
- 金属 3Dプリント:適切な選択を見極める
- PolyJet 3Dプリント:産業精度を実現する先進的高速光重合技術
- 溶融積層造形(FDM)3Dプリント:包括的な技術概要
- Carbon DLS 3Dプリント:先進的デジタルライトシンセシス技術
- 直接金属レーザー焼結(DMLS):機能的金属パーツのための先進 3Dプリント技術
- ステレオリソグラフィ(SLA)3Dプリント:高精度パーツのための先進技術
- チタン合金3Dプリント:用途、メリット、産業事例
- 難融金属粉末と3Dプリンティング:高温金属のための最先端積層造形
- Python 概要:高水準、読みやすい、インタラクティブ、オブジェクト指向