



バインダージェッティング3Dプリンティング完全解説:仕組み・材料・メリット・制約
バインダージェッティングとは?
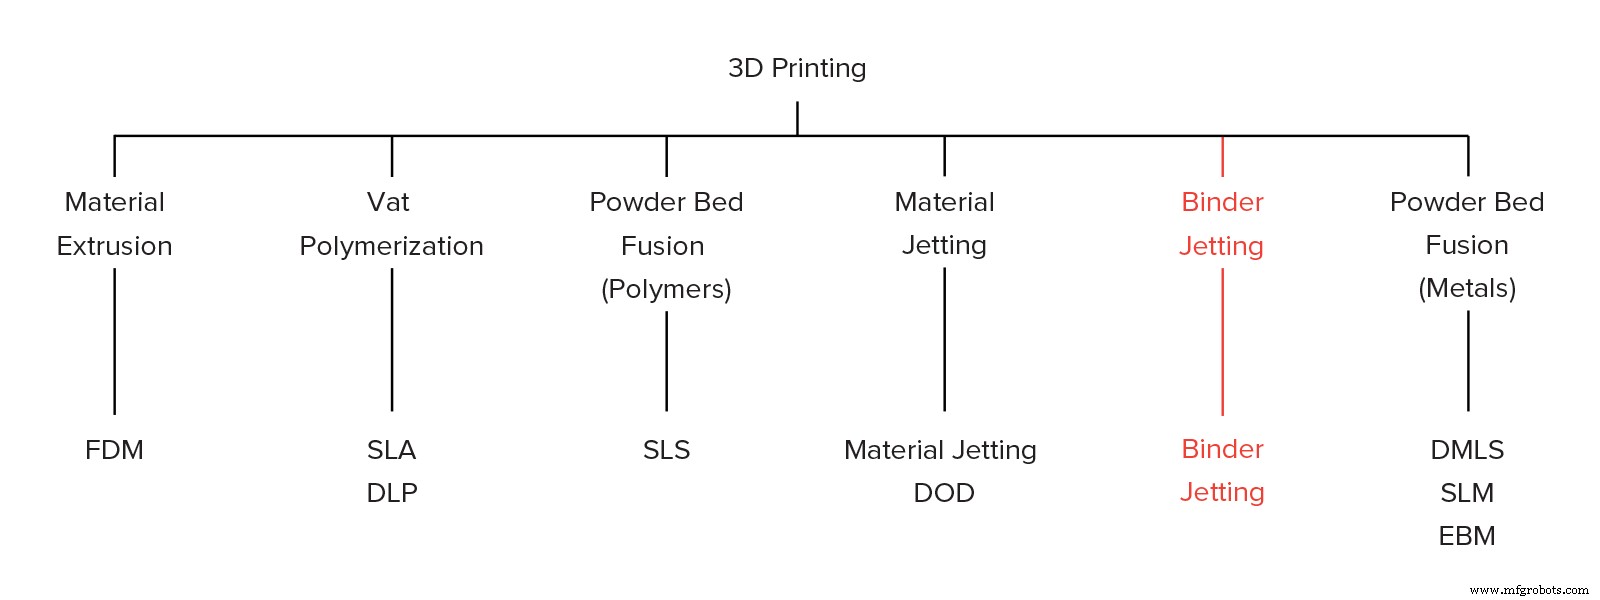
バインダージェッティングは、積層造形プロセスの一群です。バインダージェッティングでは、バインダー(結合剤)が粉末床上に選択的に堆積され、これらの領域を結合して1層ずつ固体部品を形成します。バインダージェッティングで一般的に使用される材料は、粒状の金属、砂、セラミックスです。
バインダージェッティングは、フルカラー試作(フィギュア等)、大型砂鋳造コア・金型の製造、低コスト金属3Dプリント部品の製造など、多様な用途で使用されます。
このように多様な用途があるため、バインダージェッティングの能力を最大限活用したい設計者にとって、プロセスの基本メカニズムと、それらが主要なメリット・制約とどう関連するかを理解することは不可欠です。
バインダージェッティングの仕組み
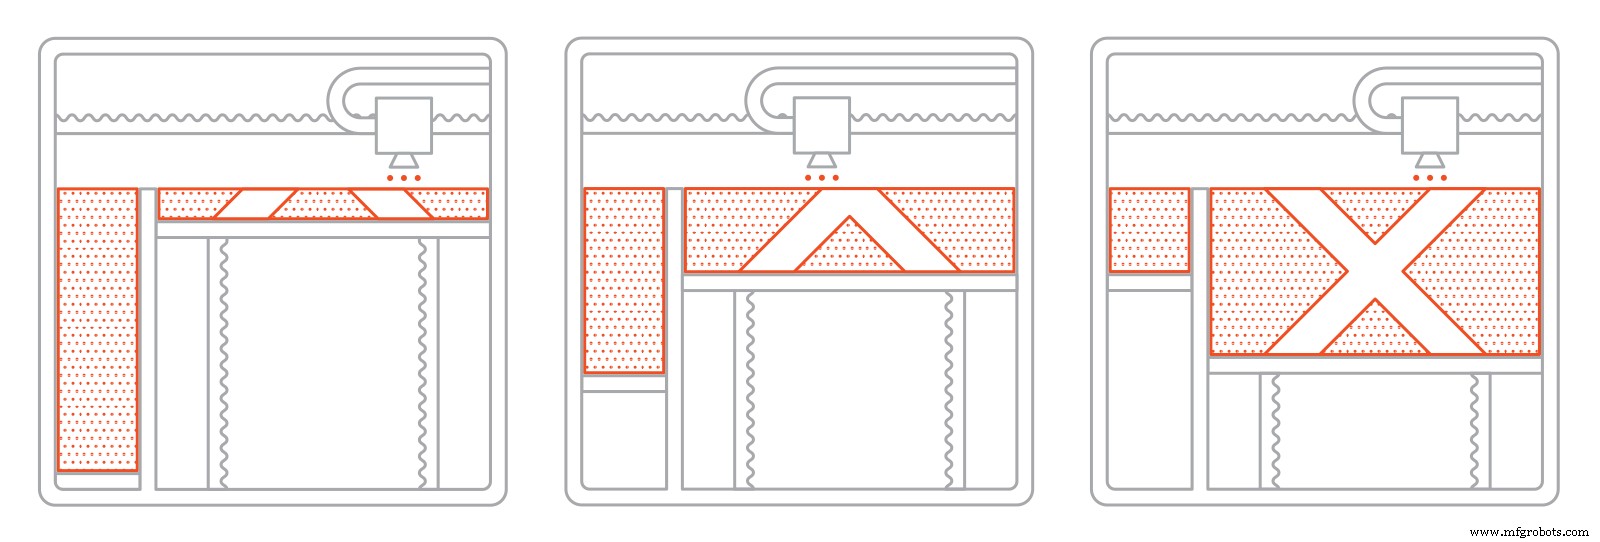
バインダージェッティングプロセスの流れ:
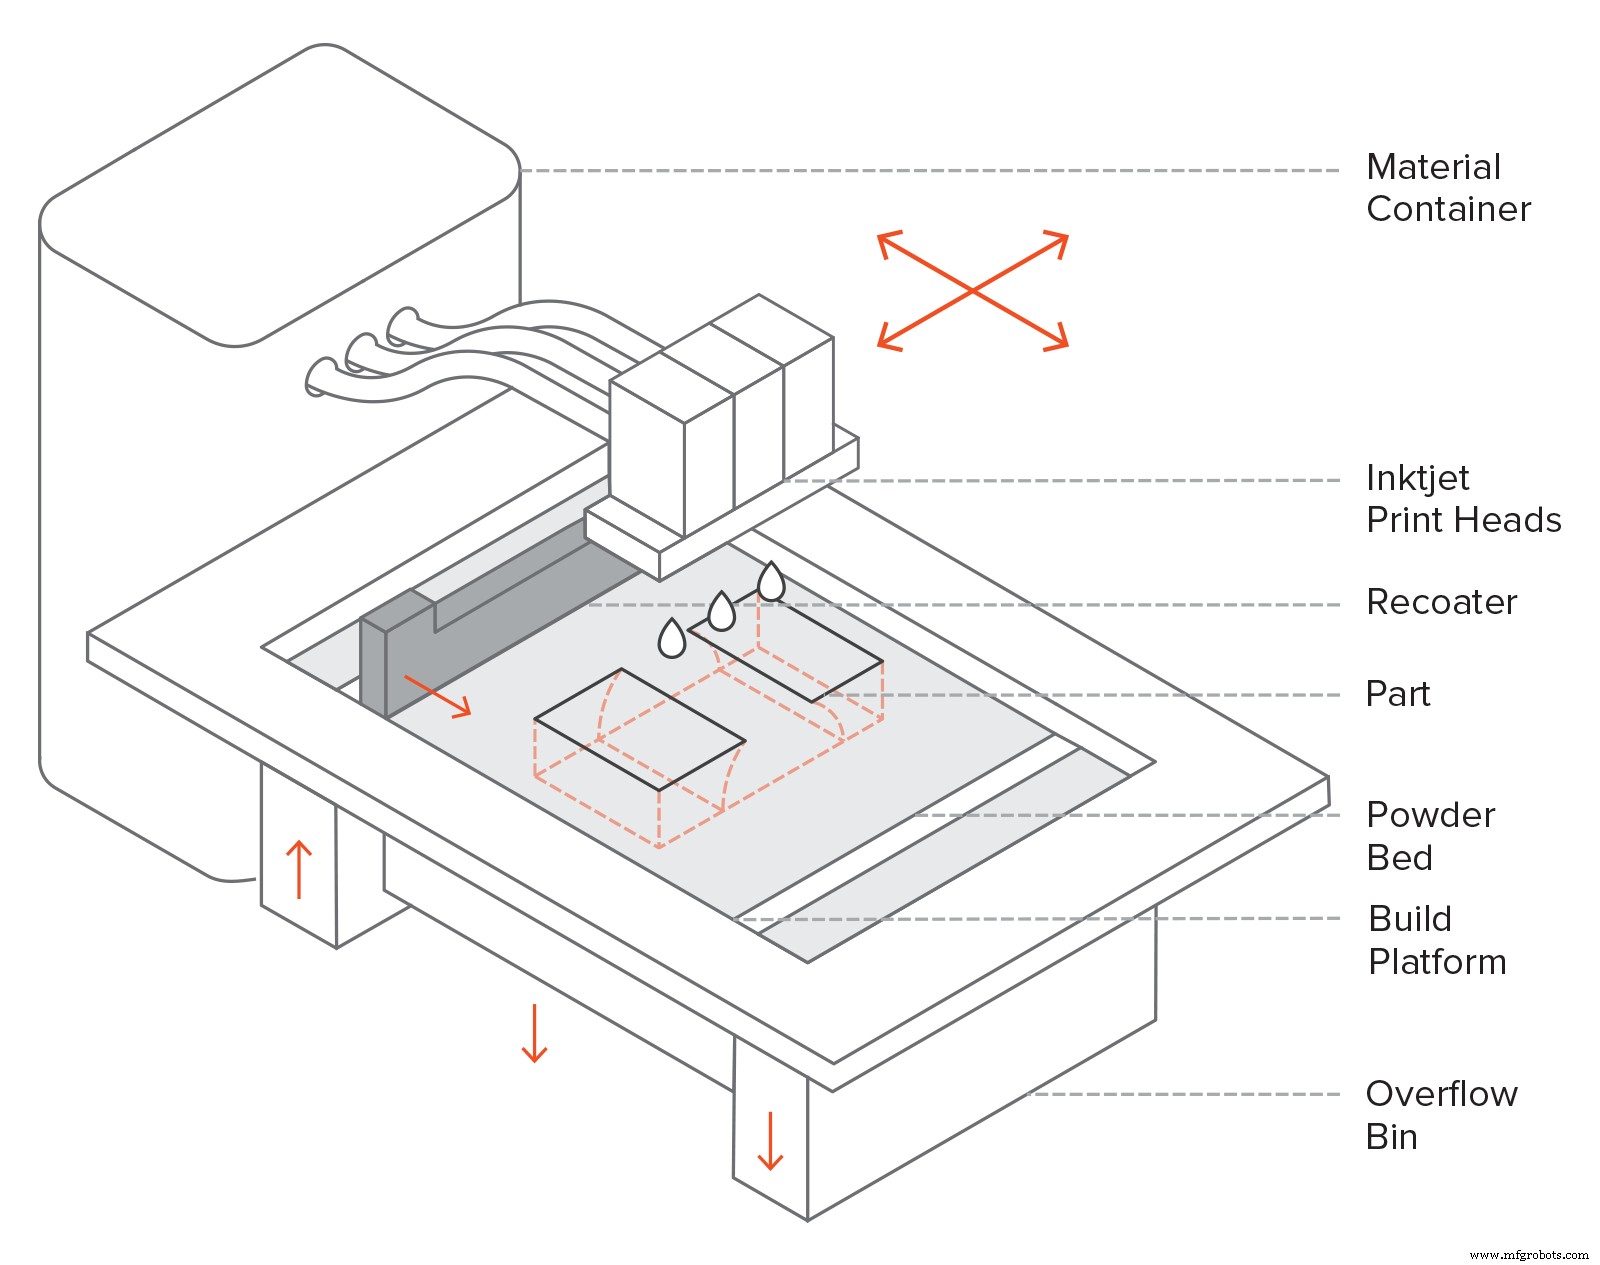
- まず、リコーティングブレードが薄い粉末層をビルドプラットフォーム上に広げます。
- 次に、インクジェットノズル(デスクトップ2Dプリンターで使用されるノズルと類似)を備えたキャリッジがベッド上を通過し、バインディング剤(接着剤)の液滴を選択的に堆積させ、粉末粒子を結合します。フルカラーバインダージェッティングでは、このステップで着色インクも同時に堆積されます。各液滴サイズは約80μm径で、高解像度が達成可能です。
- 層が完了すると、ビルドプラットフォームが下降し、ブレードが再コーティング。部品完成まで繰り返します。
- 造形後、部品は粉末に覆われた状態で硬化・強度確保のため放置。その後粉末ビンから取り出し、未結合の余分な粉末を加圧空気で清掃。
材料によって、通常後処理ステップが必要です。例えば、金属バインダージェッティング部品は焼結(または他の熱処理)または浸透(典型的には青銅などの低融点金属)が必要です。フルカラー試作もアクリル浸透とコーティングで色彩を向上。砂鋳造コア・金型は通常、3Dプリント後すぐ使用可能です。
これは、部品がプリンターから出る時点で「グリーン状態」にあるためです。バインダージェッティング部品のグリーン状態では、機械的特性が劣悪(非常に脆い)で、高い多孔性を持ちます。
バインダージェッティングの特性
プリンターパラメータ
バインダージェッティングでは、ほぼすべてのプロセスパラメータが機械メーカーによりプリセットされています。
典型的な層厚は材料依存:フルカラーモデルで100ミクロン、金属部品で50ミクロン、砂鋳造金型材料で200〜400ミクロン。
バインダージェッティングの他技術に対する主要な利点は、結合が室温で起こることです。これにより、FDM、SLS、DMLS/SLMのワーピングやSLA/DLPのカーリングなど、熱影響に起因する寸法歪みがバインダージェッティングでは問題になりません。
結果として、バインダージェッティング機の造形ボリュームは、全3Dプリンティング技術中最大級です(最大2200×1200×600mm)。これら大型機は一般的に砂鋳造金型製造に使用されます。金属バインダージェッティングシステムは、DMLS/SLMシステムより大きな造形ボリュームを持ち(最大800×500×400mm)、複数部品の並列製造が可能です。ただし、後処理ステップの関係で、最大部品サイズは推奨長さ50mmまでに制限されます。
さらに、バインダージェッティングはサポート構造不要です:周囲の粉末が部品に必要なサポートをすべて提供します(SLSと同様)。これは、通常広範なサポート構造を必要とする他の金属3Dプリンティングプロセスとの重要な違いであり、幾何学的制約が極めて少ないフリーフォーム金属構造の作成を可能にします。金属バインダージェッティングの幾何学的不正確さは主に後処理ステップ由来です(後ほど詳述)。
部品がビルドプラットフォームに固定不要なため、造形ボリューム全体を活用可能。 thus、バインダージェッティングは低〜中量バッチ生産に適しています。バインダージェッティングの能力を最大限活かすには、機械の造形ボリューム全体をいかに効果的に充填するか(ビンパッキング)を考慮することが極めて重要です。
フルカラーバインダージェッティング
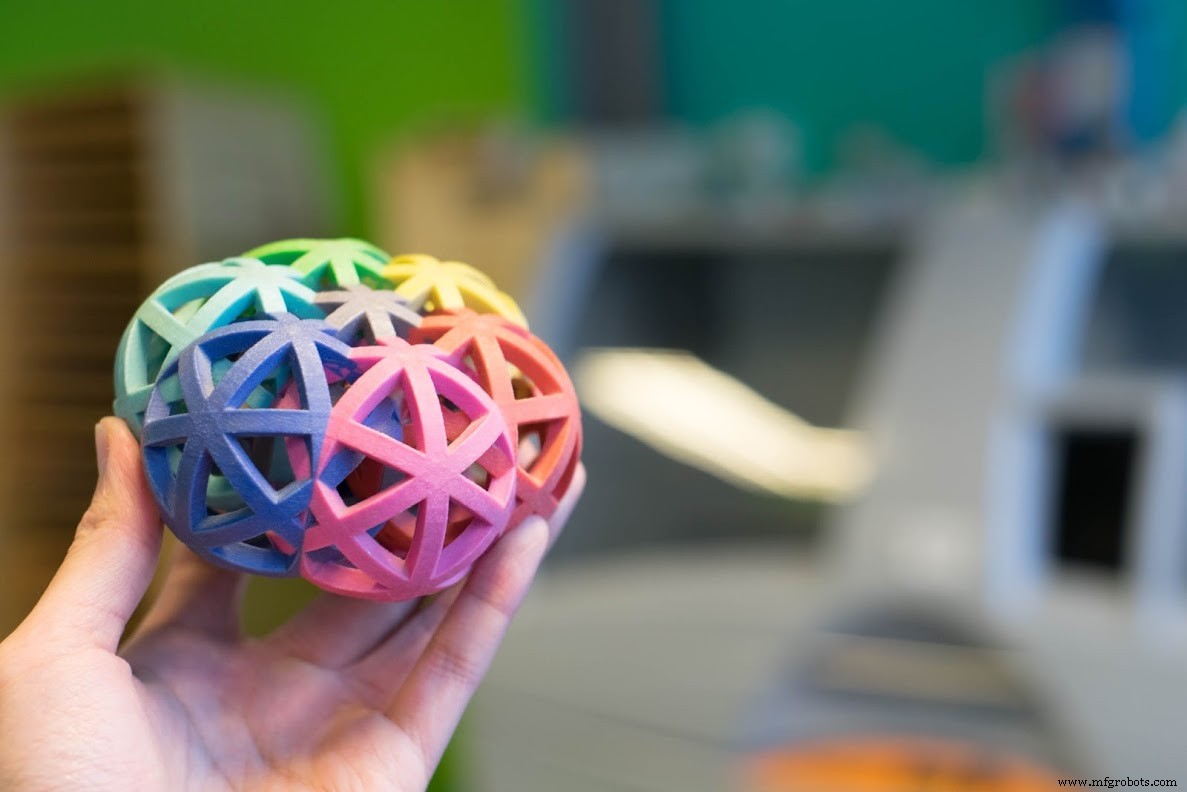
バインダージェッティングは、マテリアルジェッティングと同様にフルカラー3Dプリント部品を製造可能。低コストのため、フィギュアや地形図の3Dプリントによく使用されます。
フルカラーモデルは、サンドストーン粉末またはPMMA粉末で造形されます。メインプリントヘッドがまずバインディング剤を吐出し、セカンダリプリントヘッドが着色インクを吐出。異色インクを組み合わせ、2Dインクジェットプリンターと同様に非常に多くの色を生成可能です。
造形後、部品はシアノアクリレート(瞬間接着剤)や他の浸透剤でコーティングされ、部品強度と色彩の鮮やかさを向上。さらにセカンダリエポキシ層を追加して強度と色外観をさらに改善することも可能です。これら追加ステップ後も、フルカラーバインダージェッティング部品は非常に脆く、機能用途には推奨されません。
フルカラー造形には、色情報を含むCADモデルの提供が必要。色は面単位アプローチまたはテクスチャマップでCADモデルに適用可能。面単位は迅速・簡単ですが、テクスチャマップの方がより多くの制御と詳細が可能。ネイティブCADソフトの手順を参照してください。
砂鋳造コアと金型
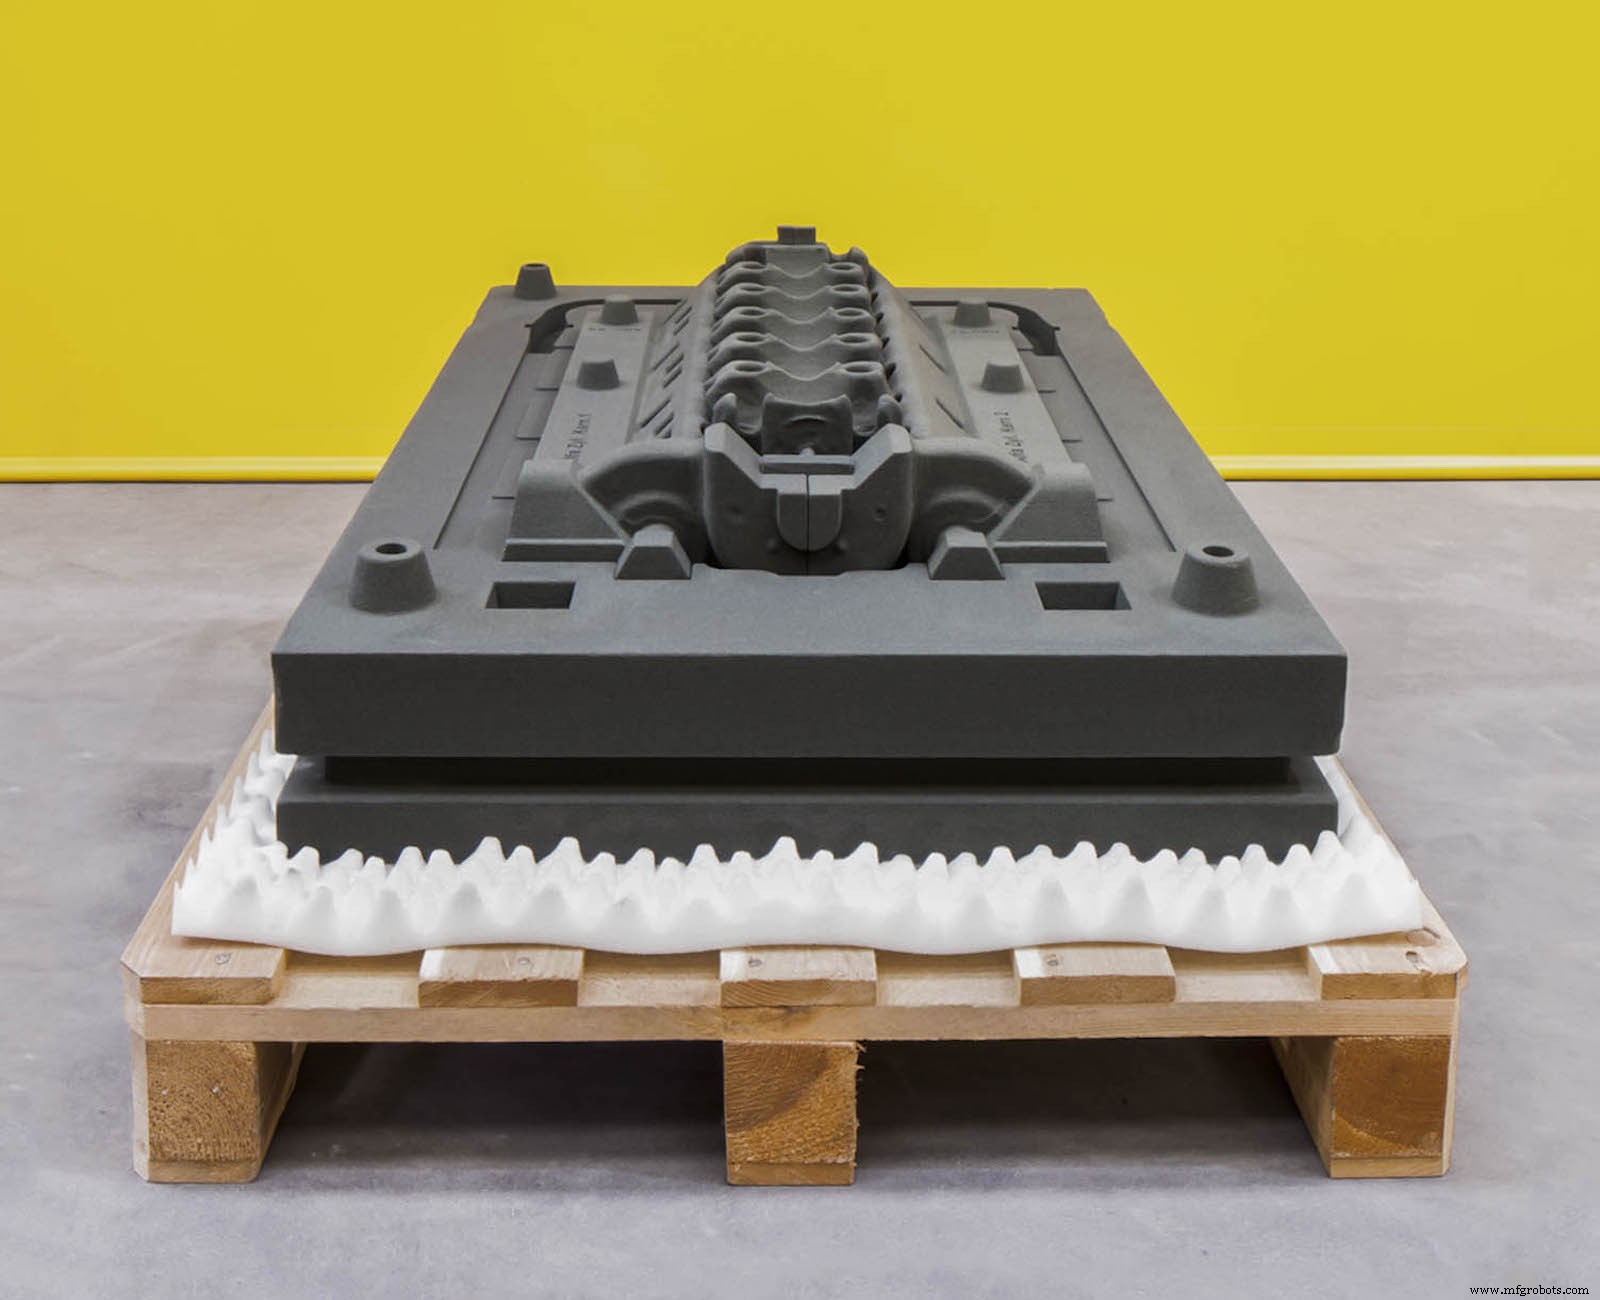
大型砂鋳造パターンの製造は、バインダージェッティングの最も一般的な用途の一つです。低コストと高速性により、従来技術では非常に困難または不可能な複雑パターン設計に優れたソリューションを提供します。
コアと金型は一般的に砂またはシリカで造形されます。造形後、金型は通常すぐ鋳造可能。鋳造後、金型を破壊して金属部品を取り出します。これら金型は1回限りの使用ですが、従来製造と比較して時間とコストの削減効果は絶大です。
金属バインダージェッティング
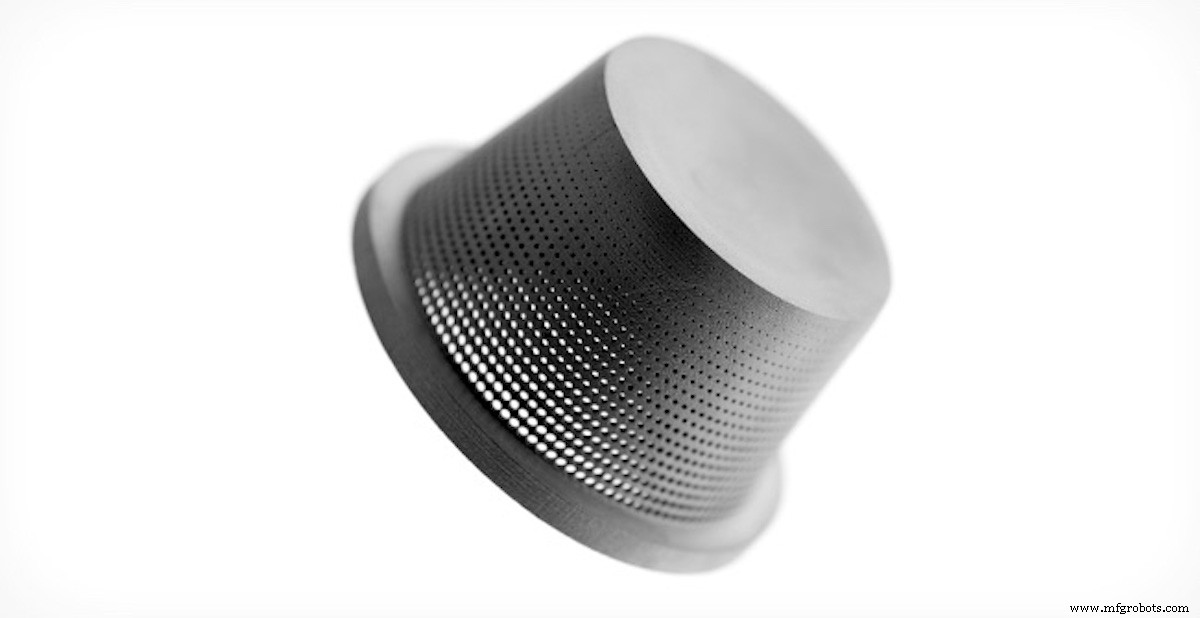
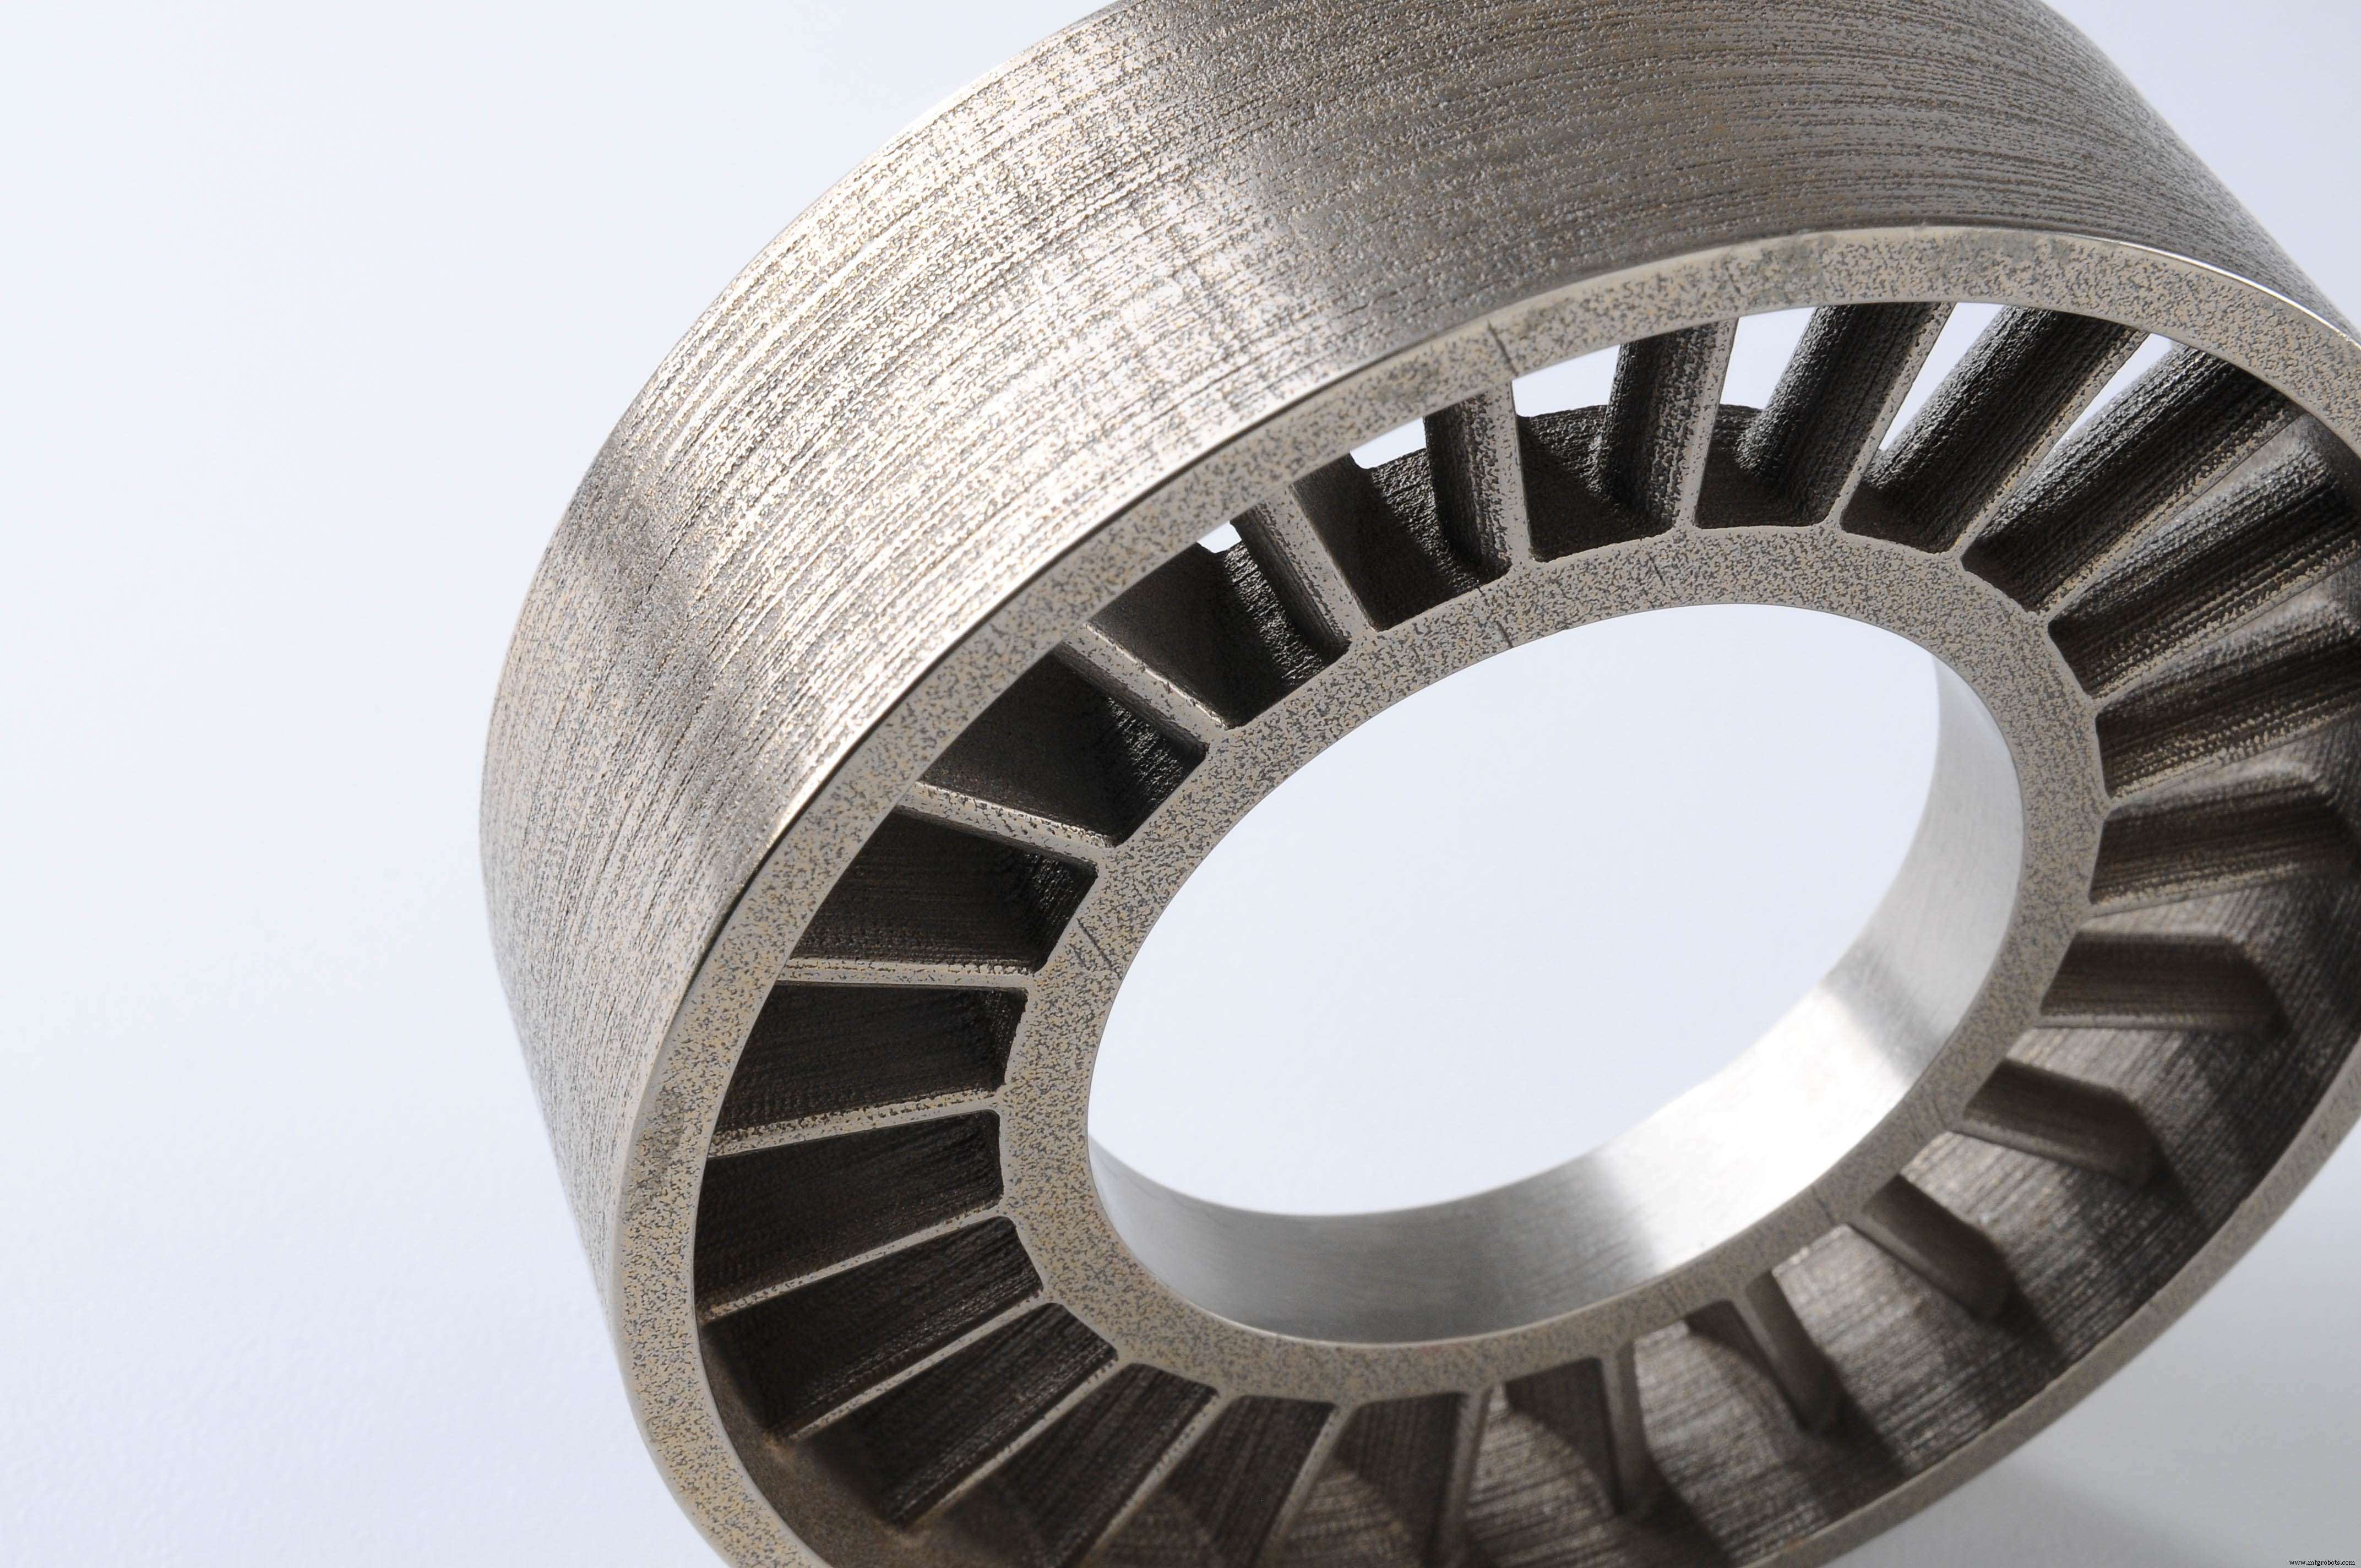
金属バインダージェッティングは、他の金属3Dプリンティングプロセス(DMLS/SLM)より最大10倍経済的です。さらに、造形サイズが相当大きく、造形時にサポート構造不要で複雑形状の作成が可能。これにより、金属バインダージェッティングは低〜中量金属生産に非常に魅力的な技術です。
金属バインダージェッティング部品の主な欠点は、機械的特性がハイエンド用途には不向きな点です。それでも、製造部品の材料特性は金属粉末射出成形(MIM)製部品と同等で、MIMは金属部品大量生産で最も広く使用される製造法の一つです。
浸透と焼結
金属バインダージェッティング部品は、造形後に浸透または焼結などの二次プロセスを経て、良好な機械的特性を獲得します。造形直後の部品は基本的に、ポリマー接着剤で結合された金属粒子の集合体だからです。
浸透: 造形後、部品を炉に入れバインダーを焼却除去し、空隙を形成。この時点で約60%多孔質。青銅を毛細管現象で浸透させ、低多孔性・良好強度の部品に。
焼結: 造形完了後、部品を高温炉に入れ、バインダーを焼却除去し、残った金属粒子を焼結(結合)。非常に低多孔性の部品に。
金属バインダージェッティングの特性
精度と公差はモデルにより大きく変動し、幾何学に大きく依存するため予測困難です。例:長さ25〜75mm部品は浸透後に0.8〜2%収縮、より大型部品は平均3%収縮推定。焼結では約20%収縮。部品寸法は機械ソフトウェアで収縮補正されますが、不均一収縮が問題となり、設計段階でバインダージェッティング機オペレーターと連携して考慮する必要があります。
後処理ステップも不正確さの原因になり得ます。例:焼結時、部品を高温加熱し軟化。この状態で非支持領域が自重で変形する可能性。また、部品収縮時に炉プレートと部品底面間で摩擦が発生し、ワーピングの原因に。ここでもオペレーターとの連携が最適結果の鍵です。
焼結または浸透されたバインダージェッティング金属部品は内部多孔性を持ちます(焼結で97%致密、浸透で約90%)。これは機械的特性に影響し、空隙がクラック発生源になり得ます。疲労・破壊強度と破断伸びが内部多孔性の影響を最も受けます。熱間等方圧縮(HIP)などの高度冶金プロセスで、ほぼ無多孔性部品の製造も可能。機械的性能がクリティカルな用途では、DMLSまたはSLMが推奨されます。
DMLS/SLMと比較した金属バインダージェッティングの利点は、製造部品の表面粗さです。典型的に、後処理後でRa 6μm、ビードブラストステップ採用でRa 3μmまで低減可能。一方、DMLS/SLM造形直後の表面粗さは約Ra 12〜16μm。これは特に内部形状(内部チャネル等)で後処理が困難な場合に有益です。
以下の表は、バインダージェッティングとDMLS/SLMで造形したステンレス鋼部品の主要機械的特性の違いをまとめたものです:
| バインダージェッティング ステンレス鋼316(焼結) | バインダージェッティング ステンレス鋼316(青銅浸透) | DMLS/SLM ステンレス鋼316L | |
|---|---|---|---|
| 降伏強度 | 214 MPa | 283 MPa | 470 MPa |
| 破断伸び | 34% | 14.5% | 40% |
| 弾性率 | 165 GPa | 135 GPa | 180 GPa |
一般的なバインダージェッティング材料
バインダージェッティング粉末は多様な材料で提供されます。部品の最終用途が最適な粉末を決定します。セラミックス粉末コストは通常低価格。金属粉末はより高価ですが、DMLS/SLM材料より経済的。SLSプロセスと異なり、未結合粉末の100%がリサイクル可能で、さらなる材料節約につながります。
| 材料 | 特性 |
|---|---|
| フルカラーサンドストーン | フルカラー非機能モデル/非常に脆い |
| シリカ砂 | 非常に高い耐熱性/砂鋳造用途に最適 |
| ステンレス鋼(青銅浸透) | 良好な機械的特性/機械加工可能/約10%内部多孔性 |
| ステンレス鋼(焼結) | 非常に良好な機械的特性/高耐食性/約3%内部多孔性 |
| インコネル合金(焼結) | 優れた機械的特性/良好な耐熱性/高耐薬品性 |
| タングステンカーバイド(焼結) | 非常に高硬度/切削工具製造用 |
メリットと制約
本技術の主要なメリットとデメリット:
- ✅ 金属部品とフルカラー試作を、DMLS/SLMとマテリアルジェッティングのそれぞれわずかなコストで製造可能
- ✅ 熱影響(ワーピング等)による制約がないため、超大型部品と複雑金属形状を製造可能
- ✅ バインダージェッティングの製造能力は、低〜中量バッチ生産に最適
- ❌ 金属バインダージェッティング部品は、より高い多孔性によりDMLS/SLM部品より機械的特性が劣る
- ❌ グリーン状態で非常に脆く、後処理中に破損するため、粗いディテールのみ造形可能
- ❌ 他3Dプリンティングプロセスと比較して、材料選択肢が限定的
バインダージェッティングの主要特性を以下の表にまとめます:
| バインダージェッティング | |
|---|---|
| 材料 | 金属、セラミックス(砂) |
| 寸法精度 | 金属:±2%または0.2mm(最大±0.5%または±0.05mm) フルカラー:±0.3mm 砂:±0.3mm |
| 典型的造形サイズ | 金属:400×250×250mm(最大800×500×400mm) フルカラー:200×250×200mm(最大500×380×230mm) 砂:800×500×400mm(最大2200×1200×600mm) |
| 一般的層厚 | 金属:35〜50μm フルカラー:100μm 砂:200〜400μm |
| サポート | 不要 |
経験則
- 高性能不要な用途で、金属部品を低コストで3Dプリントするなら金属バインダージェッティングを選択。
- 金属3Dプリント部品では、熱影響が製造プロセス中に問題にならないため、バインダージェッティングはDMLS/SLMより設計自由度が高い。
- フルカラーバインダージェッティング部品は非常に脆く、視覚目的のみに適する。
- 超大型砂鋳造コア・金型製造にはバインダージェッティングを使用。
3Dプリント
- 溶融積層造形(FDM):ホビイストからプロまでの実践ガイド
- 3Dプリント用プラスチック選び:包括的ガイド
- PolyJet 3Dプリントをマスターする:精度、ディテール、多用途アプリケーション
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- バインダージェッティング3Dプリント:仕組み、メリット、ベストプラクティス
- 選択的レーザー焼結(SLS)マスター:基礎から実践応用まで
- バインダージェット3Dプリント解説:プロセス、メリット、限界
- バインダージェット3Dプリント:仕組みと重要性
- 3Dマイクロファブリケーション:マイクロメートルスケール造形の技術と科学
- 指向性エネルギー堆積(DED)3Dプリント:プロセス、利点、用途