



レジン3Dプリンターにサポート材は必要?仕組みと必須理由を解説
多くの3Dプリント愛好家は、まず熱溶解積層法(FDM)プリンターからこの世界に入門します。FDMは現在市場で圧倒的シェアを誇り、今後もその地位は揺るがないでしょう。
それでも、両技術の違いを理解し、基本原理を把握しておくことは重要です。レジンプリンターについて最もよく受ける質問の一つが「サポート材は必要か?」です。
レジンプリンターの詳細とFDMとの主な違いを掘り下げますが、まず結論から:
レジン3Dプリンターでは、ほぼ全てのモデルで何らかのサポート材が必須です。前の層に接着できない箇所(オーバーハング等)を支えるため、また「PAD」と呼ばれるラフト類似のサポート構造でビルドプレートからの剥離を防ぐためです。
なぜレジン3Dプリンターにサポートが必要なのか?
レジン3Dプリンターについては誤解が多く存在します。FDMより高価で操作も複雑なため、初心者は敬遠しがちです。レジンプリンター運用には:
- 換気環境(有毒ガス排出対策)
- 手袋・保護メガネ(レジン皮膚刺激性、レーザー光眼障害リスク)
- 技術プロセスへの深い理解と知識
最後のポイントが最も重要で、これが「サポート必要か?」という疑問の根源です。「レーザーが瞬時に特定点のみ硬化させるなら、サポート不要では?」と考える方が多いのです。
実際には、レジン3DプリントでもFDMと同様にサポートは不可欠です。原理は同じ:「下に支える材料なしで層を作ることはできない」からです。
両技術の違いにより、サポートの役割に差異があります:
- FDM:フィラメントが重力で「落ちる」ため、空中に浮く形状は土台なしでは造形不可。
- レジン:造形方向が逆。ビルドプレート(造形面)が下向きで、層ごとに上昇。完成時は造形物が逆さまの状態になります。
具体例で理解しましょう。立った人物(腕を下ろし指先が下向き)を造形するとします。最初に靴底を造形、プレートが少し上昇し靴を造形、脚へと続きます。ここまではFDMと同じで、ただ人物が垂直軸180°回転しているだけです。
膝〜腰の間あたりで、指先の最初の層が造形されます。プレートが上昇すると、新しい層とプレートの間に「何もない」状態になります。支える材料がないため、指先層は層形成用フィルム(FEPフィルム)に張り付いたままになり、以降の層も同様です。
結果:腕のない人物と、周囲の大量の失敗造形物。高価なレジン材料を無駄にし、レジンプリンターを窓から投げ捨てたくなるフラストレーションが待ち受けています。
レジン3Dプリンターにおけるサポート必要性が理解できたところで、サポート構造の種類と、全愛好家が知るべき基本ガイドラインを深掘りします。
レジン3Dプリンターの仕組み
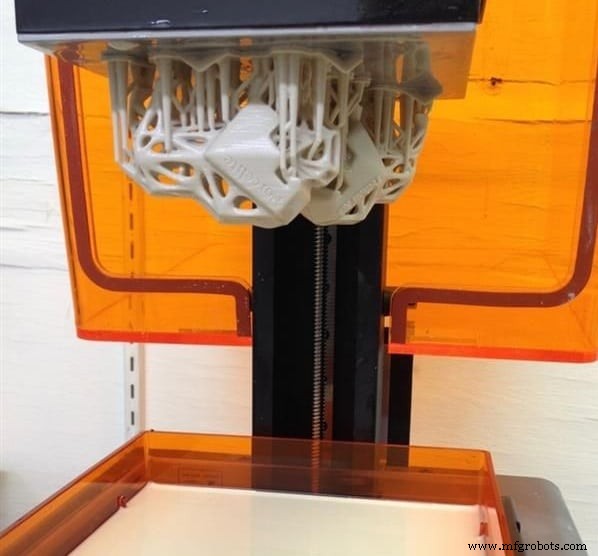
前節の説明でサポート必要性は理解いただけたはず。さらに仕組みを知ることは、興味深いだけでなく、造形失敗防止にも役立ちます。
レジン3Dプリンターは「光重合」プロセスベース。液体レジンを直接光照射(通常レーザー)で硬化させます。投影光ビームが極微小(レーザー)かつ機械可動部(FDMのエクストルーダー・ホットエンド等)がないため、振動が発生せず、層精度がFDMより高精度で安定しています。レーザーはミラーで反射・導光され、層を形成する正確な位置へ照射されます。
層間結合は化学結合により完全な致密性・防水性を実現。しかし依然として「薄い空気(この場合レジン)の上に層を造れない」ため、ほぼ全ての造形物でサポート配置が必須です。
レジン3Dプリンター用サポートの基本
まず、初層が正しく造形され、ビルドプレートへの接着力が造形物全体を引き上げるのに十分強いことを確保する必要があります。
ビルドプレートへの確実な接着のため、PrusaSlicer(およびほぼ全レジンスライサー)に「PAD」機能があります。これは造形物のサポートを含む「ラフト」を生成します。PADなしでは剥離リスクが大幅に上昇します。また、造形物取り外し時、造形物表面ではなくサポートとPADのみを犠牲にできるため安心です。
もう一つ重要な設定が「造形物の向き」です。FDMではベース面積を最大化(層接着向上)する向きが基本ですが、レジンでは10〜30度傾けて配置し、サポート本数を最小化し、FEPフィルムからの剥離しやすい層形状にします。
ビルドプレートと平行な大きな層を作らないよう注意。最適向きを見つける経験が浅い場合、PrusaSlicerの自動配置機能を使えますが、往々にしてサブオプティマル(造形時間無駄増)な結果になります。
「材料節約のためサポートを減らす」のは禁物(レジンはフィラメントより高価だが)。サポート材料を少し多く使っても、造形失敗で全材料を無駄にするよりマシです。レジンプリンターはフィラメント機よりオーバーハング失敗に敏感なので、要注意箇所を常に監視しましょう。
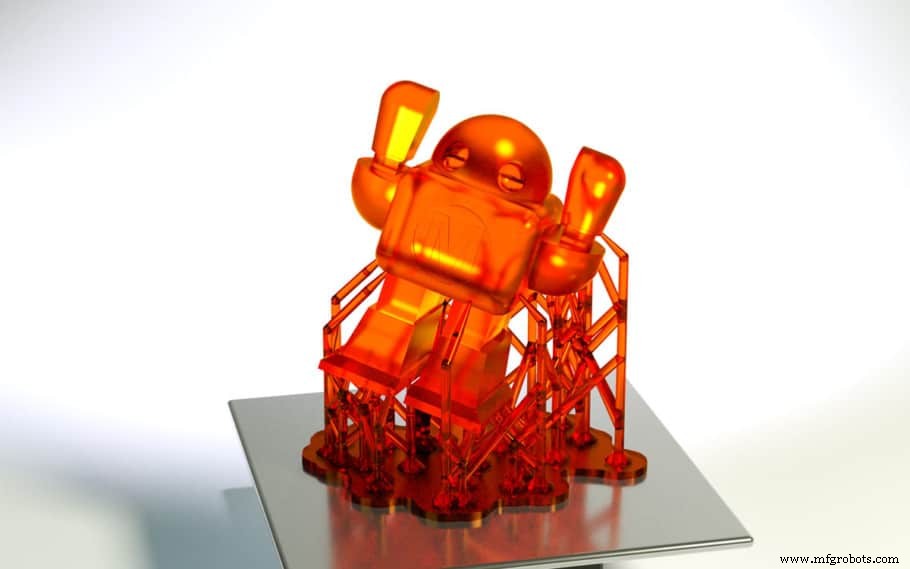
サポートなしでレジン造形は可能か?
前述の通り、造形物は底面から上向きに、ビルドプレート上昇で造形されます。各層はFEP(フッ素化エチレンプロピレン、非粘着性フィルム)上で硬化し、Z軸上昇時に前層とFEPフィルムの間で形成された層がフィルムから剥離されます。
ビルドプレートの接着力がFEPの接着力より強くなければ、造形物が剥がれて失敗します。このため初層の硬化時間は長めに設定されます。
FDMではサポートを極力避けます(見た目悪化、造形中破損、表面痕)。広いベース・適切幾何形状ならサポートなしでヒートベッド定着可能です。
しかしSLAプリンターで同じ発想は危険。初層が最大面積・最長硬化時間・FEPへの過剰接着となれば、ビルドプレートから剥離し、FDM同様に全失敗します。
サポートは「下に材料がない状態を防ぐ」だけでなく、「初層面積を小さくし接着問題を回避する」役割も果たします。
通常FDM同様、スライシング時に造形物の突出角度を考慮し、層間の十分なオーバーラップ(接着確保・剥離防止)を保証する必要があります。結論:SLAプリンターではほぼ常にサポートを使用すべきです。
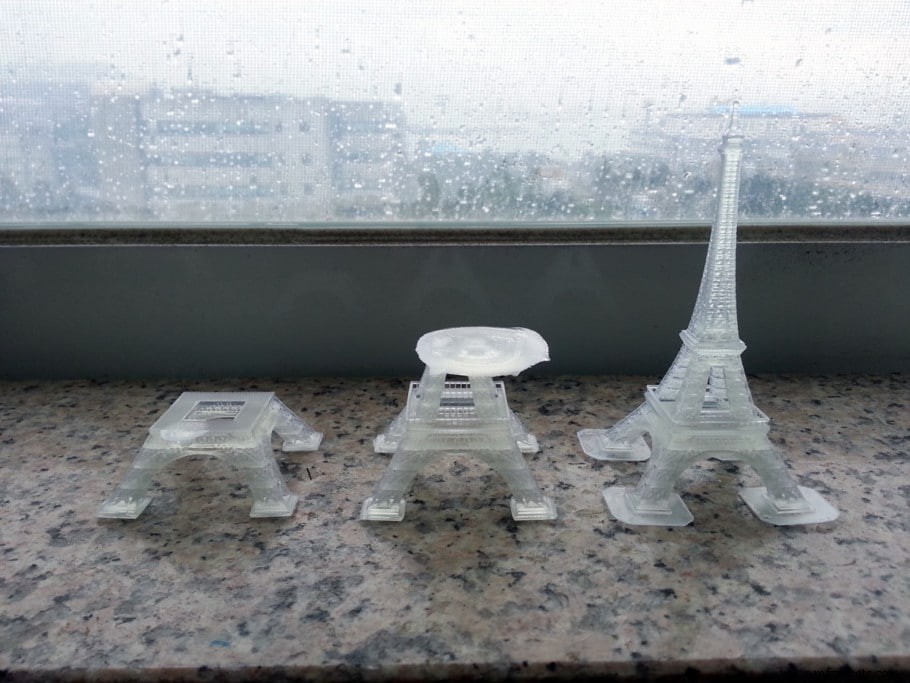
よくある質問
レジンプリンターのサポートはフィラメントプリンターと違うのか?
YouTubeで3Dプリントタイムラプス動画を見たことがあるなら、FDMとSLAでサポート構造が全く異なることに気づくはず。CuraやSimplify3D等のフィラメント用スライサーは、高速・効率的なライン・グリッドサポートを生成します。
一方レジンプリンターは「ツリーサポート(枝分かれ構造)」を採用。後続層の重量に耐えうる剛性を持ちつつ、造形物との接触点を最小限に抑え、サポート除去後の表面への傷を減らします。
なぜツリーサポートはFDMで普及しないのか?
Curaにも「Tree-Style」サポート機能があります。一見レジン用と似ていますが、中身は異なります。レジン用はより細く、「小枝」で連結され剛性・強度を確保。フィラメントは機械的特性が異なるため、同応力に耐えるにはより太くする必要があります。
またレジンサポートは造形物重量に耐える引張強度最大化で生成されます。FDMは機械的振動・加速度に耐える構造が必要で、ツリーサポートは体積が大きくなり、造形時間・材料消費が増えるため、他構造ほど普及していません。
結論
ここまでで、SLAマシンの内部動作と「ほぼ常にサポートが必要」な理由をしっかり把握できたはずです。要約すると:サポートは、層を硬化させる材料であるFEPフィルムからの剥離のため、および「前の層がない箇所」を支えるために必須です。
おすすめ製品セクションをチェック
プリンター、フィラメント、アップグレード選びの推測作業を排し、リサーチ時間を大幅短縮する「おすすめ製品セクション」を用意しました。この作業は非常に骨が折れ、往々にして混乱を招きます。
初心者から中級者、エキスパートまで幅広く対応できる厳選された3Dプリンター、およびフィラメント・アップグレードパーツを掲載。すべて実機検証・厳選済みのため、どれを選んでも期待通りに機能します。
3Dプリント
- サーボレーダー:Arduinoと超音波センサーで作る簡易レーダーシステム
- 3Dプリント:ラピッドプロトタイピングからオンデマンド製造へ
- ホビストvsプロフェッショナル3Dプリンタ:ニーズに合った機種選び
- 地形モデリング向け3Dプリンターおすすめ11選:FDMとレジン——2022年レビュー
- 光造形(レジン3Dプリンティング)の基礎:プロセス・用途・メリット・デメリット
- 3Dプリンティングの基礎:プロセス、用途、メリット
- FFF 3Dプリンター:知っておくべき5つのキーファクト
- ガントリークレーンの理解:種類、用途、移設のポイント
- PVC樹脂の基礎知識:特性・製法・添加剤・用途・弱点
- エポキシ樹脂クラフト:低コスト・家族向けホビー
- Python 概要:高水準、読みやすい、インタラクティブ、オブジェクト指向