



究極の3Dプリント用語集:主要用語を完全解説
3Dプリントには膨大な数の専門用語が存在します。よく使われる一般的な用語もあれば、滅多にお目にかからない用語もあり、文献を読んでいると用語の迷宮に迷い込んでしまいがちです。そこで、3Dプリントに関するあらゆる用語を網羅した究極の用語集を作成しました。
この記事では、3Dプリント用語をカテゴリー別に分かりやすく解説しています。
フィラメントの種類
ASA(アクリロニトリル・スチレン・アクリレート)
ABSの代替として開発されたフィラメントで、耐候性に優れ、反りが少ないのが特徴です。紫外線に強く、剛性と耐衝撃性に優れた機械的特性を持つため、主に屋外用途で使用されます。印刷時は有毒な煙が発生するため、換気の良い場所で行ってください。
ABS(アクリロニトリル・ブタジエン・スチレン)
最も古くからあり、最も人気のある3Dプリント用フィラメントの一つです。低コストで耐熱性と耐久性に優れています。適切に印刷するにはヒートベッドまたはヒートチャンバーが必要で、十分な熱がないと大きく反ります。溶融時に発生する煙を吸わないよう、換気の良い場所で使用してください(関連記事参照)。
PETG(ポリエチレンテレフタレートグリコール)
半剛性のフィラメントで、光沢のある滑らかな表面仕上がりになります。耐久性と使いやすさで知られ、最も一般的なPLAとABSの中間的な位置づけです。PLAより柔軟で耐久性があり、ABSより扱いやすいのが特徴です。吸湿性があるため、乾燥した涼しい場所で保管してください(関連記事参照)。
PLA(ポリ乳酸)
3Dプリントで最も一般的に使用されるフィラメントです。低温で溶け、反りが最小限で印刷しやすいため、初心者に最適です。耐熱性が低く、日光にさらされると変形するため、屋外用途には向きません(関連記事参照)。
ナイロン
強靭で耐久性があり、柔軟性に優れたフィラメントです。高温印刷とヒートベッドが必要なため、一部のプリンターではアップグレードが必要です。吸湿すると印刷不良の原因になるため、密閉容器で保管してください。
HIPS(高衝撃性ポリスチレン)
デュアル押出プリンターでABSと組み合わせ、溶解性サポート材として主に使用されます。リモネンに溶解し、ABSのみがサポート跡なしで残ります。単体フィラメントとしても使用でき、PLAより軽量で強度があり、ABSより反りが少ないのが特徴です。
PVA(ポリビニルアルコール)
デュアル押出3Dプリンターで複雑な造形のサポート材として使用されます。温水に溶解するため、HIPSがABS専用なのに対し、多くのフィラメントと組み合わせ可能です。吸湿性が非常に高いため、長期保存には密閉容器が必須です。
フレキシブルフィラメント(TPE、TPU、TPC)
ゴムのような特性を持ち、非常に弾力があり、曲げたり伸ばしたりしても破れにくいです。柔らかく耐久性があり、耐衝撃性に優れています。ボーデン式エクストルーダーではフィラメントがPTFEチューブに張り付いて破損する恐れがあるため注意が必要です(関連記事参照)。
カーボンファイバー
他のフィラメントを補強し、材料特性を向上させるために使用されます。カーボンファイバー入りフィラメントは強度と剛性が増し、強靭で軽量な構造用材料となります。しかし非常に研磨性が高く、真鍮ノズルを短期間で摩耗させるため、硬化ノズルの使用を推奨します。
ポリプロピレン(PP)
強靭で耐久性に優れ、耐熱性が高く滑らかな表面仕上がりが得られます。しかし反りが激しく、層間接着が弱いため、最も印刷が難しいフィラメントの一つとして知られています。
ポリカーボネート(PC)
最も強力な3Dフィラメントの一つで、非常に強く、耐久性がありながら柔軟性も備えています。耐熱性と耐衝撃性に優れ、過酷な環境下での使用に適しています。一般的なコンシューマープリンターではホットエンドのアップグレードが必要で、非常に高い印刷温度を要します。吸湿性があるため、乾燥した環境で保管してください。
導電性フィラメント
電気を通す特性を持ち、低電圧回路の造形に使用されます。ベース材料は主にPLAやABSですが、メーカーによって抵抗率は異なります。
磁性フィラメント
PLAまたはABSをベースに鉄粉を混入したフィラメントで、金属のように振る舞い磁場に反応します。研磨性があるため、硬化スチールノズルの使用が推奨されます(関連記事参照)。
ウッドフィラメント
PLAベースに木材繊維を混入し、木材のような見た目と手触りを実現した複合フィラメントです。通常のPLAより柔軟性が低く強度も劣ります。ノズルが摩耗しやすいため注意が必要です(関連記事参照)。
材料関連用語
ガラス転移温度(Tg)
材料が硬い固体から柔らかい粘弾性状態へ変化する温度です。PLAのようにTgが低い材料は低温で加工しやすく、Tgが高い材料は変形しにくく過酷な条件に耐えられます(詳細記事参照)。単位は℃または℉で表されます。
引張強度
材料が破断するまで耐えられる応力の限界です。強度と耐久性が求められるパーツには、プリンターが対応していればポリカーボネートなど高引張強度フィラメントを選択します。通常パスカルで表されます。
伝導率
材料が熱や電気を伝導する能力です。通常ジーメンス毎メートルで表されます。
弾性
物体に十分な力が加わったときに変形し、力が除去されると元の形状と大きさに戻る性質です。
疲労強度
材料が破断せずに耐えられる応力の大きさを、引張・圧縮サイクル数で示したものです。
粘度
流体が形状変化に対して示す抵抗、つまり流れにくさの尺度です。例えば水は蜂蜜より粘度が低いです。通常センチポアズ(cP)で表され、1 mPa·sに相当します。
吸湿性
材料が周囲の環境から水分を吸収する性質です。水分子を吸収すると物理的に変化し、特性が変わることがあります。乾燥状態と湿潤状態での体積比較で測定できます。
3Dプリンターのパーツ
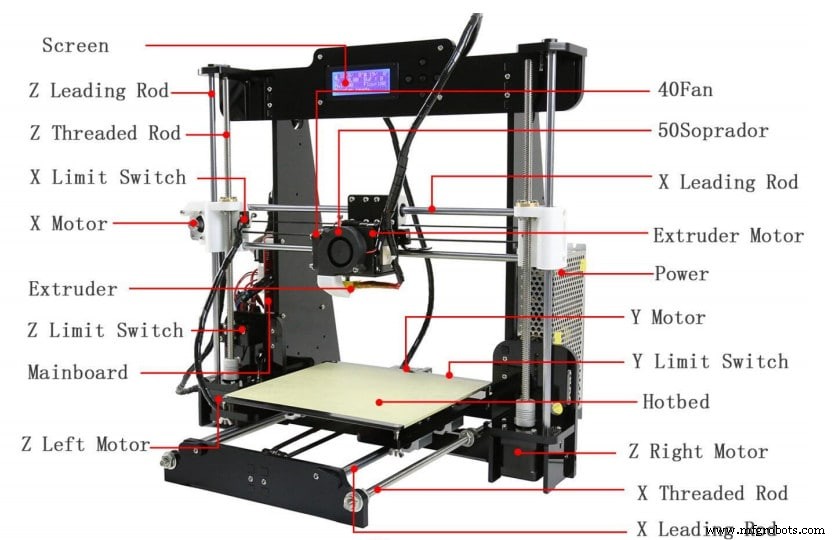
コントローラーボード
3Dプリンターの「脳」にあたる部分で、すべての電子機能を制御します。プリント基板(PCB)上でスライサーからGコードを受け取り、モーターや加熱部品への指令に変換します。
エクストルーダー
フィラメントを送り出し、溶かして積層造形する部分です。フィラメントを送る「コールドエンド」と、溶かして吐出する「ホットエンド」の2要素で構成されます。
コールドエンド
フィラメントを送り込む部分で、ドライブギアがフィラメントを掴んでホットエンドへ押し出します。ダイレクトドライブ式ではホットエンドの直上に、ボーデン式ではプリンター本体フレームに取り付けられます。
ホットエンド
フィラメントを溶かし、ノズルから造形台へ吐出する部分です。非導熱チューブを通ってヒーターブロックで溶融し、ノズルから押し出されます。
ノズル
ヒーターブロックにネジ込まれ、フィラメントが造形台へ到達する直前の最後のパーツです。直径と材質のバリエーションがあり、真鍮製0.4mmが最も一般的です。研磨性フィラメント使用時は真鍮ノズルを避け、硬化ノズルを使用してください。
ボーデンチューブ
ボーデン式では、フレームに固定されたドライブギアからホットエンドへフィラメントを導くチューブです。耐熱性のあるPTFE樹脂製で、フィラメントを保護します。
ヒーターブロック
ホットエンドの一部で、熱伝導体として機能します。ヒーターカートリッジで加熱され、その熱がノズルへ伝わります。優れた熱伝導性を持つアルミニウム製が一般的です。
ヒーターカートリッジ
3Dプリンターで熱を発生させる部品です。ヒーターブロックに挿入され、電流で発熱します。熱はヒーターブロックを経てノズルへ伝わり、フィラメントを溶かします。
サーミスタ
ヒーターブロックに挿入され、温度を検知してプリンターに伝えます。フィラメントの種類ごとに適切な溶融温度が異なるため、正確な温度制御に不可欠です。
冷却ファン
ホットエンドの一部で、ヒートシンクと連携して熱を放散します。これがないと高温の熱がホットエンド外へ漏れ、フィラメントが早溶けして詰まりの原因になります。
レイヤーファン
ノズル近くに配置され、吐出直後のフィラメントを冷却して素早く固め、変形を防ぎます。一部のフィラメントで成功させるには必須のパーツです。
エンドストップ
X、Y、Z軸それぞれの可動限界をプリンターに伝え、脱線や衝突を防ぎます。機械式スイッチが最も一般的ですが、光学式や磁気式もあります。
造形台(プリントベッド)
造形が行われる平面です。理想的には完全にフラットで、第1層が剥がれないよう接着性を提供します。材質によっては接着剤の塗布が必要です。ガラス製が最も一般的ですが、特性の異なる様々な材質があります。
X、Y、Z軸モーター
ノズルを各軸方向に移動させます。正確な動作が造形品質と速度を左右します。
トラブルシューティング用語
反り(ワーピング)
造形中にフィラメントの端が造形台から浮き上がる現象です。冷却時の収縮が不均一だと発生します。造形台への密着を高めると防止できます。材質によっては反りやすく、ヒートベッド必須のものもあります。
ヒートクリープ
溶融ゾーンの外側へ熱が伝わり、フィラメントが早溶けしてエクストルーダーが機能不全に陥り、最終的に詰まりを引き起こす現象です。印刷温度を下げ、冷却ファンが正常に働いているか確認してください。
ブリッジング
空中に浮いたフィラメントで2本の柱を繋ぐ造形のことです。失敗すると糸引きやたるみが発生します。レイヤーファンの回転数を上げ、印刷温度と速度を下げると改善しやすいです(関連記事参照)。
寸法精度
造形物のサイズが設計値と異なる問題です。原因は多岐にわたるため、まずテストキューブを印刷してプリンターの精度を確認してください。ABSは冷却時に最大8%収縮することで知られます。
ゴースティング/リンギング
造形物表面に不要な線やパターンが重なって現れる現象です。エクストルーダーの急激な速度・方向変化による振動が原因です。印刷速度を落とし、加速度とジャーク設定を下げると改善します(解決方法の詳細記事参照)。
オーバーエクストルージョン
ソフトウェアの想定より多くフィラメントが吐出される現象です。造形品質を著しく低下させます。印刷温度を下げ、押出流量を減らし、スライサーのフィラメント径設定が正しいか確認してください(解決方法の詳細記事参照)。
アンダーエクストルージョン
ソフトウェアの想定より少ないフィラメントしか吐出されない現象です。層が薄い、穴や隙間ができるといった症状が出ます。フィラメント径設定の確認、印刷温度と押出流量の増加で対処します(関連トラブルシューティング記事参照)。
ベッドアドヒージョン(造形台密着)
造形台の粘着力のことです。成功にはフィラメントが確実に張り付くことが必須です。不良だと反りなどの原因になります。造形台のレベリングと清掃、グルースティックやヘアスプレーの併用で改善できます。
層間剥離
層同士の結合不良で、層の間に隙間が見られます。造形物の強度を大きく損ないます。原因と対策については関連記事を参照してください。
エクストルーダー詰まり
ノズル内部の異物でフィラメントが正常に吐出されなくなる現象です。適切な印刷温度とフィラメントの清潔さ、ノズルと造形台の距離確保で予防できます(詰まり解消方法参照)。
隙間(ギャップ)
第1層や最上層のライン間、層間などに発生する一般的な問題です。発生箇所によって対策が異なります(隙間の直し方参照)。
ブロブとジット
外殻の印刷終了・開始地点にできる小さな突起です。スライサーのリトラクションとコースティング設定を最適化すると防止できます。
弱いインフィル
内部充填が弱く、造形物が簡単に割れる状態です。強力なインフィルパターンを選び、改善しなければ印刷速度を落としてインフィル率を上げてください(詳細記事参照)。
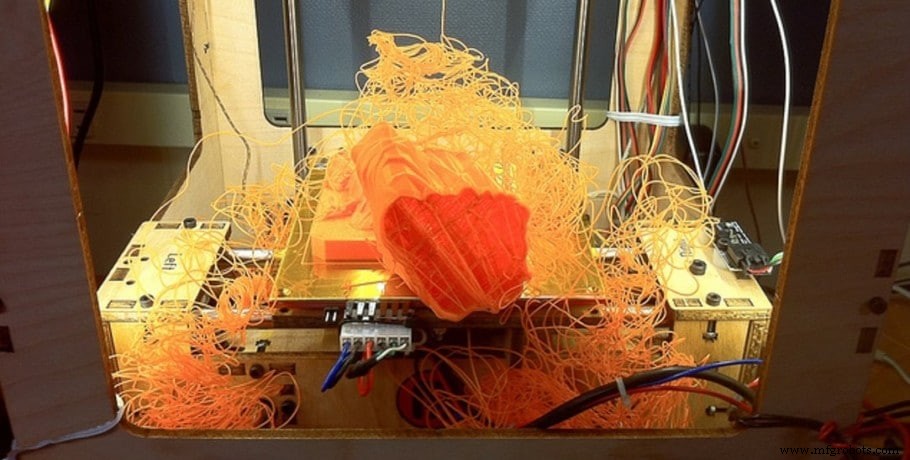
ストリンギング(糸引き)
移動中にノズルからフィラメントが漏れ、造形物に蜘蛛の巣のような糸が付着する現象です。印刷温度を下げ、適切なリトラクション設定で防止できます(詳細記事参照)。
レイヤーシフト
層が正しく積み重ならず、徐々にまたは一気にズレるエラーです。過度な速度、機械的・電気的問題が原因となります。
オーバーヒーティング
高温で吐出されたフィラメントが間に合わずに冷却されず、形状が崩れる現象です。適切な印刷温度とレイヤーファンで解決できます。
エレファントフット
第1層が上層よりわずかに広がる現象です。上層の重みで第1層が完全に冷える前に膨らむことが原因です。造形台レベリング、ヒートベッド温度低下、ラフト追加で対処できます(関連記事参照)。
3Dプリント技術
光造形(SLA)
レーザーで感光性樹脂を層ごとに硬化させる人気技術です。高精細、厳しい寸法公差、滑らかな表面が得られますが、造形速度は遅めで、材料は脆く、コストが高いのが欠点です。強度を高めるには造形後のUV二次硬化が推奨されます(関連記事参照)。
デジタルライトプロセッシング(DLP)
専用プロジェクターの光で感光性樹脂を硬化させる技術です。1層を一括で硬化するためSLAより高速です。光源と樹脂の間にあるデジタルマイクロミラーデバイス(DMD)が光を制御し、層のパターンを形成します。
熱溶解積層法(FDM)
最も普及した積層造形法です。熱可塑性フィラメントをガラス転移温度以上で溶かし、造形台へ層ごとに押し出します。FDMプリンターは樹脂プリンターより安価で、多様な材料が使用できます(関連記事参照)。
選択的レーザー焼結(SLS)
微細なポリマー粉末をレーザーで焼結し、積層造形する高速手法です。ローラーで薄く粉末を敷き、レーザーで溶融固着させます。層ごとに造形台を下げ、新しい粉末層を供給して繰り返します。粉末自体がサポートになるためサポート材が不要です。造形後は未焼結粉末を除去します。
選択的レーザー溶解(SLM)
金属粉末をレーザーで完全溶融・凝固させる高速積層造形技術です。ローラーで金属粉末を敷き、層ごとに造形台を下げて繰り返します。SLSと異なり、材料が重いためオーバーハングにはサポートが必要です。
電子ビーム溶解(EBM)
真空チャンバー内で高エネルギー電子ビームにより金属粉末を溶融積層し、金属パーツを造形する技術です。高速で複雑かつ高強度な造形が可能ですが、装置と材料が高価なため、高付加価値産業で主に使用されます。
積層切削法(LOM)
紙、プラスチック、金属シートを熱と圧力で接着積層し、レーザーで所望形状に切り出す高速積層造形プロセスです。
3Dプリント用ソフトウェア
3Dプリント向け主要CADソフトウェア
Blender
3Dパイプライン全体をカバーする無料オープンソースソフトウェアです。寸法精度より自然な生物的フォルムの外観を重視する芸術的デザインに最適です。オープンソースのため、Python開発者はBlenderのAPIを使って独自ツールを作成できます(詳細レビュー参照)。
ZBrush
洗練された膨大なスカルプティングブラシを備え、デジタル彫刻の王者と呼ばれます。非常に高いポリゴン数を扱え、驚異的なディテールのモデル作成が可能です。有料サブスクリプションが必要です(詳細レビュー参照)。
SketchUp
ブラウザベースの3D CADソフトで、無料版と有料版があります。建築・インテリア設計に興味を持つ初心者に最適で、最も取り組みやすい3D CADモデリングソフトの一つです(詳細レビュー参照)。
Fusion 360
クラウドベースの3D CADソフトで、製品設計と製造向けです。正確なモデリングに強く、厳密な公差と特定角度が求められる機能的3Dプリントに最適です。業務利用は有料サブスクリプション、個人利用は無料です(詳細レビュー参照)。
FreeCAD
無料オープンソースの3Dパラメトリックモデラーです。正確な交換部品や複雑な技術的オブジェクトなど、機械的用途のモデル設計向けです。完全パラメトリックなため、有機的形状のモデリングには不向きです(詳細レビュー参照)。
SolidWorks
エンジニアリング分野で業界標準とされる人気CADソフトです。パラメトリック設計に特化し、有機モデリングは不得意です。機構やアセンブリを統合した機械部品の構築を主眼として開発されました。有料ライセンスが必要です(詳細レビュー参照)。
Tinkercad
無料のブラウザベース3Dデザインソフトです。プリセット形状カタログを組み合わせて設計するため、子供たちに3Dモデリングの基礎を教えるのに最適です。選択肢は限られますが、驚くべきモデルも作成可能です(詳細レビュー参照)。
3Dプリント向け主要スライサー
Cura
非常に人気の高い無料オープンソーススライサーです。初心者からエキスパートまで幅広く対応し、親しみやすいインターフェースと推奨プリセットで簡単に始められます。エキスパート向けには400以上の設定項目で細かな調整が可能です(スライサー比較参照)。
Simplify3D
有料の3Dスライサーソフトで、コストの関係上主に商用目的のプロフェッショナルが使用します。複数プロセスの同時設定、同一モデル内での異なるレイヤー高さ指定、大容量ファイルの高速読み込みなどが強みです(スライサー比較参照)。
KISSlicer
無料版と有料版があるスライサーです。ほとんどのメーカーは無料版で十分ですが、デュアル押出オプションなど高度な設定が必要な場合はPro版を選択します。使いやすく、高品質造形のための高度な機能も備えています。
Slic3r
優れた無料オープンソーススライサーです。設定項目と実験的機能が非常に多いため、エキスパート向けです。FDMだけでなくSLA造形にも対応するオールラウンダーです。
OctoPrint
無料オープンソースのリモート3Dプリンターコントローラーアプリケーションです。Raspberry PiなどのWi-Fi対応デバイスをプリンターに接続すれば、Webブラウザや携帯端末から完全制御できます。CuraEngineを内蔵し、STLファイルのスライスも可能です。
PrusaSlicer
Slic3rベースの無料オープンソースソフトで、初心者・上級者・エキスパートの3モードを提供します。明確でシンプルなUIと相まって使いやすく、FDMと樹脂プリンターの両方に対応する多機能ソフトです(スライサー比較参照)。
ファイル形式
STL
3Dプリントで最も一般的なファイル形式です。モデリング完了時にSTLとして保存すると、3Dモデルの情報が三角メッシュとして格納されます。
ほとんどの3DプリンターはSTLを直接解釈できないため、印刷前にGコードへ変換します。STLには表面幾何学情報のみ含まれ、色・テクスチャ情報はなく、幾何学的整合性もチェックされないためエラーの原因になり得ます。
Gコード
3Dプリンター(およびほとんどのCNC工作機械)がモデル印刷の指示を読み取る形式です。押出移動、温度、ファン、速度など、プリンターが実行する全コマンドが順序立てて記述されています。
OBJ
モデリング完了時にプロジェクトを保存するもう一つの一般的な形式です。表面幾何学に加え、色とテクスチャ情報を格納できます。三角形以外のポリゴンも使用できるため、より滑らかな曲面表現が可能です。
AMF
STLに代わる次世代標準フォーマットとして設計されました。高速化を図り、表面幾何学、色、材質、向きなどの仕様をネイティブサポートします。しかし、3Dプリント業界で普遍的にサポートされているわけではありません。
3MF
積層造形向けのオープンソースファイル形式で、業界での採用が拡大しています。高精度で、モデル情報(表面幾何学、色、テクスチャ)に加え、スライサー設定などの製造データも格納できます。エラーが少なく、そのまま印刷可能な状態であることが多いです。
VRMLとX3D
Web上で3Dインタラクティブオブジェクトを表現する標準形式です。VRMLの後継がX3Dです。表面幾何学、色、テクスチャを指定でき、一部のスライサーはこれらを直接読み込めます。
DWG
CADプロジェクトの全データを含む独自バイナリ形式です。複数のCADソフトのネイティブ形式であり、エンジニア、デザイナー、建築家で広く使われています。
F3D
Fusion 360がモデル、デザイン、アセットのローカルアーカイブ用に使用するネイティブ形式です。
DXF
Autodeskが開発したCADデータ交換形式です。AutoCADと他ソフト間のデータ相互運用を可能にするために作られました。
STEP
全CADプログラム間の相互運用に用いられる形式です。このオープンソース形式は、3D幾何学の数学的表現(NURBS)を用いて、あらゆる形状を精密に記述できます。
SAT
3D幾何学データを標準テキスト形式で格納します。多くの3D CADソフトでサポートされ、相互運用に利用できます。SpatialのACISソリッドモデリング形式で保存されます。
X3G
MakerBotが開発したツールパスファイル形式です。Gコードを簡略化・効率化し、MakerBotプリンターでの処理を容易にしています。
おすすめ製品セクションをチェック
どのプリンター、フィラメント、アップグレードを購入すべきか迷わず決められるよう、おすすめ製品セクションを用意しました。リサーチにかかる時間と手間を大幅に削減できます。
初心者から中級者、エキスパートまで幅広く対応できる厳選された3Dプリンター、そして私たちが実際にテストし、慎重に選んだフィラメントとアップグレードパーツを掲載しています。掲載されている製品なら、どれを選んでも期待通りに機能するはずです。
3Dプリント
- ULTEM & PEEK:高性能3Dプリンティング材料をマスターする
- 3Dプリンティングコストを削減する6つの実証済み戦略
- ネスティングでポリマー3Dプリント性能を最大化:効率化の鍵
- 社内生産: Fuse 1が自らのパーツをプリント
- 3Dプリントが考古学と古生物学を変革:歴史を明らかにする
- 3Dプリントが開発途上国のコミュニティをエンパワーする
- 3D印刷の迷信を打ち破る:技術が真にできること
- 3Dプリントが製造・医療・航空宇宙・教育を変革する
- 3Dプリンティングが今後10年で製造業をどう変えるか
- 3Dプリンティングが現代製造業に革命をもたらす理由
- 環境用語必須ガイド:エコ・サステナブル・生分解性の違いを解説