



なぜ3Dプリンターは遅いのか? 高速化の方法とトレードオフ
詳細なモデルを3Dプリンターで造形するには多くの時間を要します。プリンターとモデル要件によりますが、単一造形に24時間以上かかることも珍しくありません。なぜこれほど時間がかかるのか? この技術を分単位造形から阻んでいるものは何か? 造形を高速化するには何ができるか?
この記事ではこれら疑問を詳細に掘り下げ、今後のプロジェクトに役立てていただきます。
3Dプリンターは材料を層ごとに積み上げるため、現在の造形物へこれら層を堆積させる物理的速度に限界があります。フィラメント式プリンターは機械機構で材料をインチ単位で堆積させるため、大型造形ではレジン式プリンターより著しく遅い傾向があります。レジン式は光を用い、一部は一度に1層全体を造形できるからです。
考慮すべき要因は他にもありますが、プロセス高速化のためにできることもいくつかあります。
FDM vs レジンプリンター
他の製造法なら数分で完成するものも、3Dプリンターが採用する層ごとの積層法は、FDM(熱溶解積層法)とレジンベースプリンターの両方で、技術固有の物理的制約により本質的に遅くなります。
FDMプリンター(熱溶解積層法)は熱可塑性材料を加熱・押出し、モーター駆動パーツで精密に動くノズルから現在のモデルへ堆積させます。
レジンベースプリンターはUV光で光重合性材料プールを硬化させ、固体オブジェクトを作ります。レジンプリンターにも技術差異があります:ステレオリソグラフィー(SLA)は単一レーザーで小領域を描画し層を形成(FDMに類似)、一方デジタルライトプロセッシング(DLP)と液晶ディスプレイ(LCD)はプロジェクターとバックライトLCDスクリーンをUV光源として使用します。
これら技術の詳細な違いと、いつどこでどれを選ぶべきかは別記事に譲りますが、現在のトピックでの要点は:
FDMプリンターは重い機械パーツ(モーター、ノズル、エクストルーダーギア等)を驚異的な精度で動かす必要があります。機構を動かし停止させるには多大なエネルギーを要し、一部パーツ(モーター等)が理論上より速く動けたとしても、通常は激しい振動を生じ結果を損ないます。また使用フィラメント材質によっては、溶融・堆積・固化により多くの時間を要します。
一方、SLAプリンターはレーザーがステッピングモーターより速く動けるためFDMより高速です。LCDとDLPプリンターはさらに高速で、1層を一括造形します。この差は、大型または高精細ピースで顕著になります。なぜなら各層にかかる時間がほぼ一定だからです。
造形完了後、残留レジンを最終ピース表面から手作業で洗浄除去する必要があり、追加時間と労力を要することも触れておきます。
プリンター自体の機械的側面に加え、ソフトウェアも造形速度に影響します。スライサープログラム設定次第で1時間と3時間の差が生じ、これは一般的なデスクトップ3Dプリンターで、トレードオフを理解した上で取り組める速度向上ポイントです。
3Dプリンターの速度を上げる方法
ソフトウェア側で速度向上できることは多く、主要設定を解説します。以下、FDMプリンター前提で進めます(別記載ない限り)が、圧倒的に普及しているためです。
印刷速度
FDMモデルでは、印刷速度がエクストルーダー移動速度(mm/s)を定義します。全スライサーで変更可能で、印刷時間短縮の主要パラメータの一つです。しかし全プリンターに機械的限界があり、無限に速度を上げて品質を維持することはできません。他にも、エクストルーダーがプラスチックを溶かせる速度という限界があります。多くのプリンターはデフォルト約50mm/sで動作しますが、仕様次第で750mm/s以上まで出せます。プリンターは造形中のモデル部位によって異なる速度で動作することも留意点です。
参考として、印刷速度に関連する留意点:
- 外壁速度を上げると表面品質が損なわれる可能性があり、モデル外観が重要でない場合のみ推奨。
- 内壁とインフィル速度を上げると強度・耐久性に影響。強度が優先でなければ高速化可能。
- トップ/ボトム速度は最上層・最下層の印刷速度。これら層の品質妥協はトラブルの元なので、確実な層閉鎖のため保守的速度推奨。
- サポートインフィル速度はサポート構造の印刷速度。サポートは高品質不要なことが多く、高速化して工程短縮が有効。
- サポートインターフェース速度はサポート天面・底面の印刷速度。これら層は接触面品質に影響するため、保守的パラメータ推奨。
移動速度(トラベルスピード)
移動速度は、フィラメントを押出していないときのヘッド移動速度です。上げると大幅な時間短縮になりますが、レイヤーシフト等の問題を誘発し、造形全体を台無しにする恐れがあります。自機の最適移動速度を見つけるには、メーカー情報を参照し、何よりこのリストのほぼ全設定同様、テスト造形で少しずつ上げて、プロジェクトを損なわない適正速度を見つけるのがベストです。ベルト緩みがレイヤーシフト主因なので、定期的に張り直してください。
リトラクション速度
FDM機では、再移動開始前のフィラメント引き戻し速度に影響します。遅すぎると糸引き、速すぎるとフィラメントグラインド(フィラメント削れ)でエクストルーダーとフィラメント破損、材料ロス等の問題発生。テスト造形で調整推奨。
インフィル削減
インフィルは造形モデル内壁の内側充填です。スライサーは様々なパターンで3Dモデル体積を充填し、パターンにより引張特性が異なります。インフィル率を下げると造形高速化、フィラメント消費削減、耐性低下のトレードオフです。
このパラメータは0%(モデル内壁間に何もなし)〜100%(壁完全充填)まで設定可能。30%以上への増加は限界効用逓減で、追加時間に見合わないことがほとんどです。
LCDやDLPプリンターは1イテレーションで1層全体を造形するためインフィルは時間への影響小さいですが、FDMとSLAではこの値が印刷時間とフィラメント消費の主要ドライバーの一つです。
シェル/壁の数を減らす
シェルは造形物外周を構成する層数です。増やせば外壁が厚くなり強度向上。サンディングで見た目を良くする予定なら、余分に数壁追加するのが賢明です。
レイヤー高さを増やす
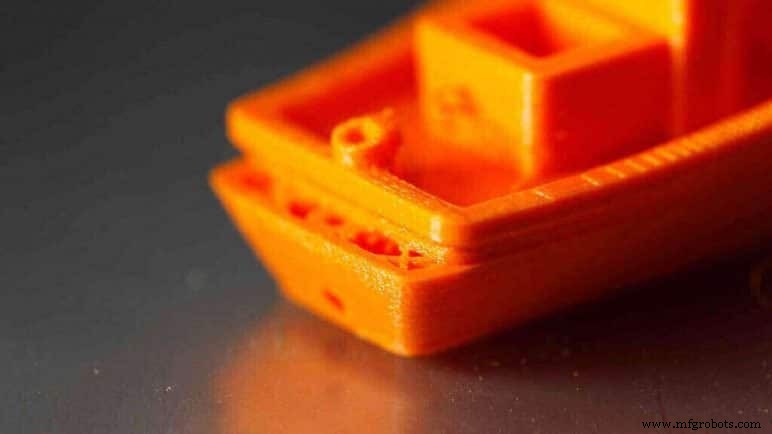
レイヤー高さはY軸方向の各層厚を定義し、モデルのディテール精度と見た目の主決定要因です。しかし造形時間の主要ドライバーでもあります。仕上げ品質が重要でない、またはモデルが十分大きい場合、レイヤー高さを大きくするのは時間短縮の有効な手段です。
高品質造形では0.1mm以下の値を取ります。しかし印刷時間とは1対1の逆相関があります:レイヤー高さを半分にすれば印刷時間は2倍になります。
サポート使用を最小限に
FDMでは各層、ビルドプレート表面または下層フィラメントの上に堆積する必要があります。モデルの一部で層が「薄い空気」の上から始まる形状だと、プロセス全体が失敗します。
サポートは多くの時間を消費し、避けられない場合もありますが、いくつかの工夫でどれだけ削減できるか驚くかもしれません:モデルを回転・調整してサポート不要・最小化で造形可能にする、または必要サポート量を減らすだけで大幅時間短縮可能です。経験則として、45度超えの角度を持つ表面積を最小化するようモデルを回転させてください。
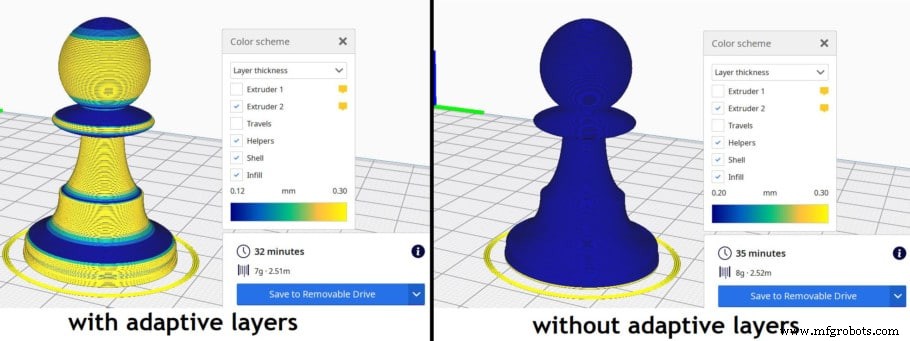
アダプティブレイヤー
簡単に言うと、アダプティブレイヤーは可変レイヤー高さで造形し、スライサーが細かいディテール必要箇所では自動的に薄く、形状が許す箇所では厚くします。この設定で品質をあまり犠牲にせず高速化できますが、制限もあります:全面高ディテール必要なピースや、異なる2オブジェクト同時造形では、アダプティブレイヤーが全体に悪影響を及ぼす可能性があります。詳細は別記事参照。
現在の3Dプリンター速度
現在の3Dプリント市場では、大半のプリンターが40〜50mm/sで造形し、より洗練されたモデルで120〜150mm/sまで出せます。しかし更なる高速機も既に登場しており、一部Voronプリンターは1000mm/s達成(まだ荒削りですが)。3Dプリンターマーケットは極めて高速で進化しており、将来的にはより高速・信頼性の高い造形を可能にする技術的ブレークスルーが期待できます。
結論
造形時間算出には多くの要素を考慮すべきです。造形技術と機械自体だけでなく、スライサーで選択する設定も重要です。これらはモデル形状・体積だけでなく、求める美的ディテールと物理的要件にも依存します。
ホビープリンターの改善率は驚異的で、いつか適切なプリント設定を知らなくても済む日が来るかもしれません。それまでは、品質を損なわずに1分でも削るべく、設定をいじり続ける必要があります。私たちの一部にとって、これはこの職業で最も楽しく興味深い側面の一つです!
おすすめ製品セクションをチェック
どのプリンター、フィラメント、アップグレードを買うべきか迷わず決められるよう、おすすめ製品セクションを用意しました。リサーチの手間と時間を大幅に削減できます。
初心者から中級者、エキスパートまで対応できる厳選プリンター、そして実際にテストし慎重に選んだフィラメントとアップグレードパーツを掲載しています。掲載製品ならどれを選んでも期待通りに機能するはずです。
3Dプリント
- CNCバーフィーダー:比類なき生産効率の鍵
- グローバルリーダーが3Dプリントを中核業務に統合する方法
- デスクトップ3Dプリンターが産業製造をどう再構築しているか
- 3Dプリントとソフトウェアが製造業のデジタル変革をどう推進するか
- インド歯科医療に革命:3Dプリントが患者ケアを変革
- なぜほとんどのプリント基板が緑色なのか:一般的な理由を解説
- 製造イノベーション加速へ:シリーズB資金調達の理由
- なぜ熱可塑性樹脂が3Dプリントを支えるのか:詳細解説
- 天井クレーン検査が安全性と信頼性に不可欠な理由
- なぜデジタル信号プロセッサ(DSP)が現代デバイスのあらゆる場所で使われているのか
- ギターのイントネーションと耐久性に最適な白銅フレットの利点