



レジン vs フィラメント:3Dプリント材料の強度比較
はじめに
3Dプリントコミュニティでは、レジン(光造形)とフィラメント(FDM/FFF)のそれぞれのメリット・デメリットについて長年議論されてきました。主な論点は造形品質、材料コスト、プリント時間の3点です。
しかし、引張強度や衝撃耐性といった特定の構造的特性が求められるケースでは、レジン造形品とフィラメント造形品のどちらが強いのかを知る必要があります。
結論から言うと、強度の面ではFDM造形品の方がレジン造形品より優れています。これは衝撃耐性、引張強度の両方で当てはまります。ABS、PLA、PETG、ナイロン、ポリカーボネートといった主要なフィラメントは、ほぼすべて通常のレジンを上回ります。ただし、「タフレジン」はABS、PETG、ナイロンより強い点は補足しておきます。
レジン vs フィラメント:引張強度比較
各フィラメントとレジンの引張強度(MPa)
| 材料 | MPa |
|---|---|
| ポリカーボネート | 67 |
| PLA | 64 |
| タフレジン | 55 |
| PETG | 50 |
| ナイロン | 48 |
| ABS | 38 |
| 通常レジン | 23 |
引張強度とは、材料が破断するまで引っ張り続けた際に耐えられる応力の最大値です。同一形状のパーツでも材料によって値が大きく異なります。
この試験は多くの業界で標準的に行われますが、正確な結果を得るには実際の造形プロセスを変数として考慮する必要があります。
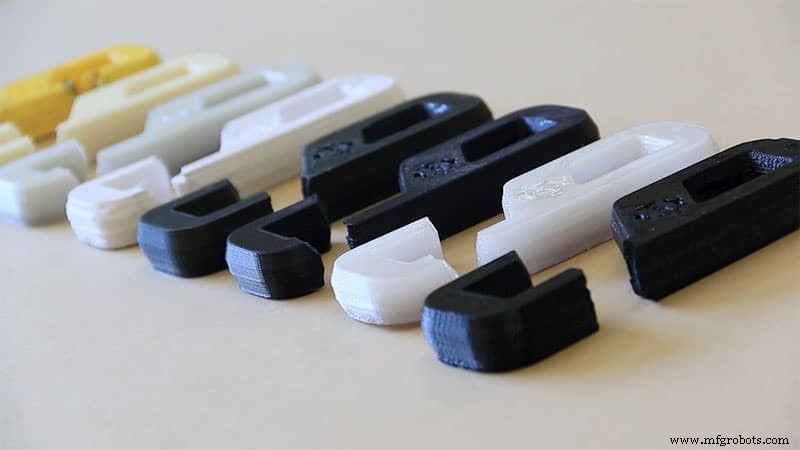
一般的にレジン造形品は衝撃耐性が低いと言われます。また、UV光に定期的にさらされることで後硬化が進み、特性が変化する懸念もあります。一方でPLAは「安価で低耐熱、最後の手段」とレッテルを貼られがちですが、これらの通説は必ずしも真実ではありません。公正かつ精密な試験によって真実が明らかになります。以下はAirwolf 3DがISO 527準拠で実施した各種FDMフィラメントの引張試験の概要です。フック形状の試験片を各材料で造形し、荷重をかけて破断点を測定しました。
※ISO 527:熱可塑性プラスチックの引張特性を規定条件下で求めるための一般原則を規定する規格
PLA
ベッド温度60℃、エンクロージャーなしで造形。PLA製フックは285ポンド(約129kg)に耐え、引張強度64.4MPaを記録しました。ただし注意点があります。PLAは経時的に引張強度を失うため、玩具や装飾品など本来の用途以外、高強度が求められる用途には不向きです。
PETG
PETGは50.0MPa。PLAより弱い結果に驚くかもしれません。toms3d.orgの別試験では、積層方向(垂直・水平)を変えて曲げ試験を実施。垂直造形では層間接着が試され、PLAが約8kg、PETGが5.9kg。水平造形では材料自体の強度が試され、PLAが16.6kgで破断したのに対し、PETGは破断せず曲がるのみでした。要するにPETGは柔軟で、PLAのように脆く折れることはありませんが、引張強度ではPLAに軍配が上がります。
ABS
ISO 527試験では38.6MPa。PLA、PETGより大幅に弱い結果です。フック試験でも同荷重(285ポンド)で即座に破断。ABSは実用的なエンジニアリング材料ですが、それらの用途は引張強度を必要としません。引張強度は4700psi(32.4MPa)程度です。
ポリカーボネート
ベッド温度145℃以上、押出温度290℃以上という高温造形が必要。一般的なホビープリンタでは到達困難な温度帯です。685ポンド(約310kg)に耐え、9800psi(67.6MPa)で圧倒的な強さを示しました。
ナイロン
ナイロンは均質ではなく、種類によって強度が異なります。推定値で7000psi(48.3MPa)。ABSより強くPLAより弱い位置づけです。フック試験ではNylon 910を使用(ノズル250℃、ベッド70-100℃)。数百ポンドで曲がり始め、485ポンドで破断。PETG同様、PLAよりよく曲がります。
レジン
同一条件下で試験を再現したため、結果は比較可能です。通常レジンは23.4MPaと、全フィラメントを大きく下回りました。しかし近年、SLA材料の進化は目覚ましく、引張強度改善に多くのメーカーが注力しています。主要メーカー各社から「タフレジン」が発売されており、これは単なるマーケティングではありません。例:eSunタフレジンは55MPaを記録。
通常レジンとタフレジンの違い
通常レジンは応力に弱く、太陽光(UV)による後硬化が進むため屋外使用に不向きです。しかし、高強度を実現したレジンも登場しています。レジン開発は急速に進み、ジュエリー用鋳造レジンや歯科用途など新たな応用が広がっています。
最大の違いは引張強度で、タフレジンは通常レジンの約2倍の強度を持ちます。試験ではAnycubicカラーUVレジン(通常)対Formlabs Tough 2000、eSun Hard-Tough、Siraya Tech Blu(タフ)で比較。通常レジン23.4MPaに対し、タフレジンはそれぞれ46、55、44MPaを記録。タフレジンが明確に強いことは証明されましたが、試験結果がそのままご自身のプロジェクトに当てはまるわけではありません。構造設計と用途が結果を左右するためです。
レジン vs フィラメント:衝撃強度比較
各材料・造形方向別の衝撃強度(J/m)
| フラット | 水平 | 垂直 | |
|---|---|---|---|
| ポリカーボネート | 354 | 515 | 42 |
| ナイロン | 325 | 249 | 60 |
| Prusaタフレジン | 280 | 280 | 280 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
衝撃強度は、試験片が吸収できる衝撃エネルギーを測るもので、引張強度とは異なります。IZOD衝撃試験法を用い、フラット・水平・垂直の3方向で実施。
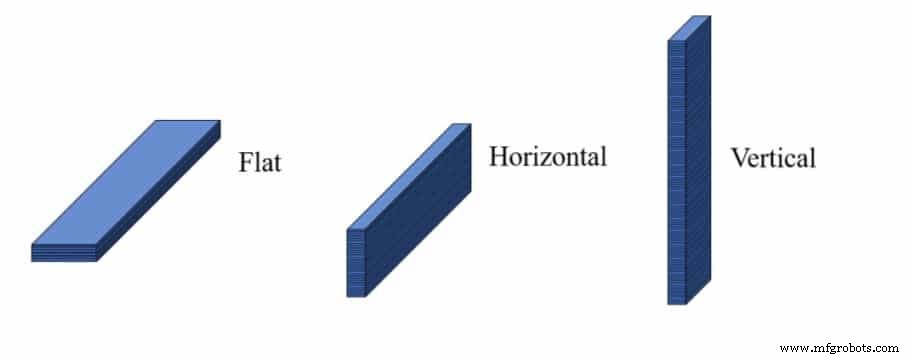
各材料の詳細数値
- PLA:フラット152.52、水平113.21、垂直77.42 J/m
- PETG:フラット238.98、水平178.09、垂直35.45 J/m
- ABS:フラット128.69、水平149.14、垂直55.14 J/m
- ポリカーボネート:フラット354.15、水平514.90、垂直42.03 J/m
- ナイロン:フラット324.90、水平248.86、垂直59.61 J/m
方向によるばらつきが大きいのがフィラメントの特徴です。垂直方向ではPLAが最高(77.42)、PETGが最低(35.45)。ポリカーボネートとナイロンは拮抗していますが、水平方向ではポリカーボネートが514.90 J/mとナイロンの2倍以上を記録。
通常レジンとタフレジンの衝撃強度差
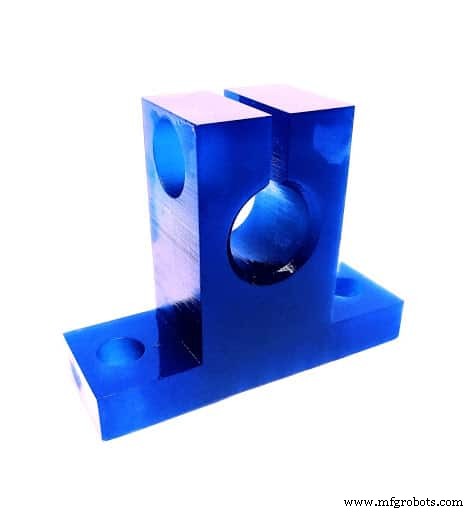
Tom'sテストでは、Elegoo ABS-likeクリアレッド(通常)とPrusaマルーン「タフ」レジンを比較。レジンは等方性(方向による差がない)のため、各1サンプルで測定可能。Prusaタフレジンは280mJで、PLAと同等レベルでした。
最強フィラメントは何か?
メーカー、レビュアー、ユーザーの間でコンセンサスとなっているのは「ポリカーボネート(PC)が最強フィラメント」という結論です。
適切な温度で造形すれば、PCは極めて強靭で長寿命なパーツを生み出せます。ただしオーバーハングや微細ディテールが苦手で、造形難易度は高め。高耐熱性と高い衝撃耐性を併せ持ちます(上記試験結果参照)。
ナイロンもPCに匹敵する高評価材料。AirwolfテストではNylon 910が7000psi、485ポンド保持。MatterHackersのNylon Xでも364ポンドを記録。多くのレビュアーがPLAより強く耐久性があると評価しています。
ナイロンは吸湿性が高く(乾燥必須)、造形温度220-270℃、反りやすいといった難点があります。しかし耐衝撃・耐疲労・耐熱性に優れ、PCより造形しやすいのが利点です。
おすすめナイロン・ポリカーボネートフィラメント:
FDMパーツを強くするには?
強いFDM造形を得るには、以下の手法が有効です(多くの専門家・愛好家によって実証済み)。
- 直線(レクチリニア)またはハニカムインフィルパターンの採用
- 冷却の抑制
- 押出幅の増加
- パリメータ(外周)数の増加
- 層高さを薄くする
レクチリニアまたはハニカムインフィルパターンを使う
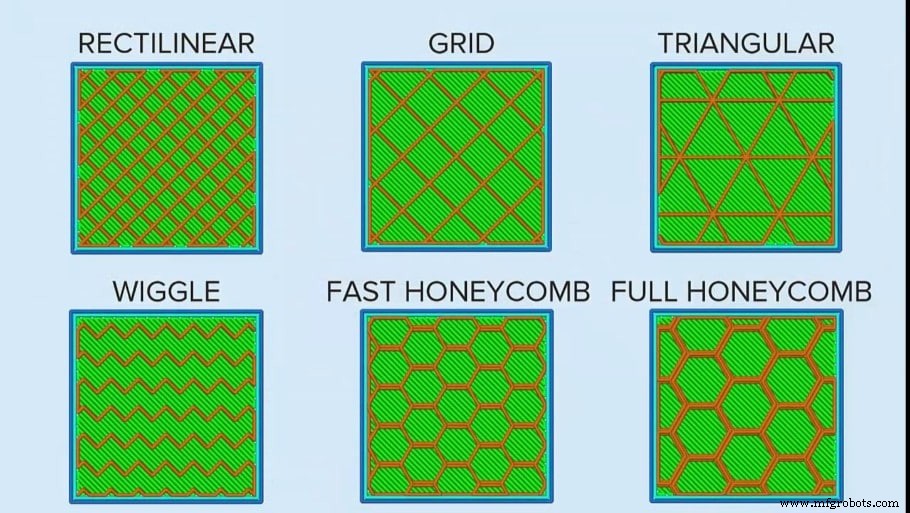
インフィルパターンは強度向上に寄与しますが、万能なものはありません。ハニカム構造はランフラットタイヤにも採用されるほどの強度を誇ります。技術的にはレクチリニアが最強ですが、力の方向に対してのみ有効で、直交方向には弱いです。レクチリニアは材料節約と造形速度向上(ハニカム比約30%高速)がメリット。ハニカムは全方向に均一な強度を発揮するオールラウンダーです。
3Dプリント品をアニーリング(焼きなまし)する
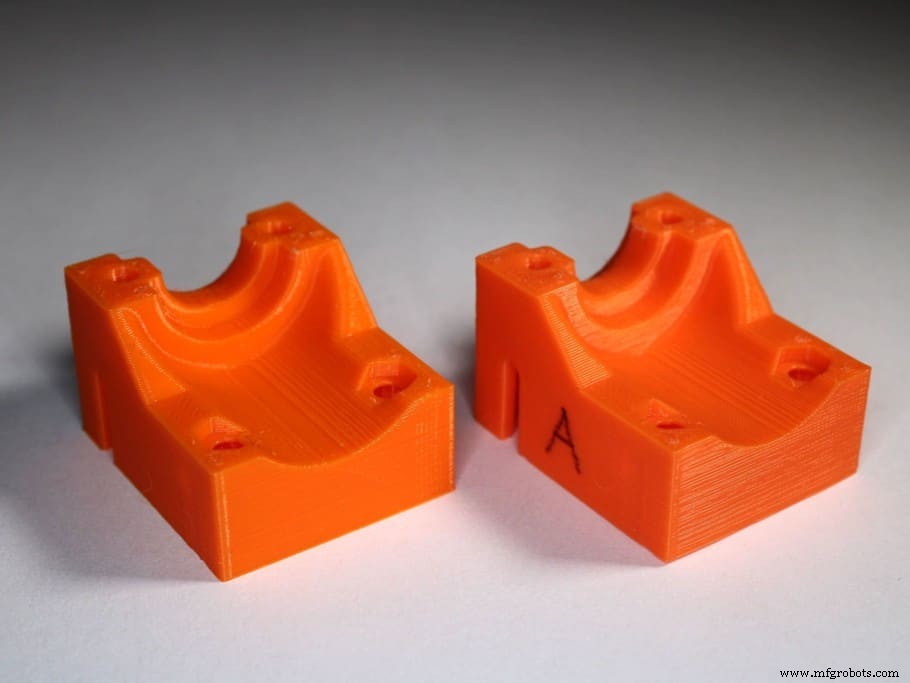
金属や射出成形品で一般的なアニーリングは、3Dプリントにも適用可能です。ガラス転移温度付近まで加熱し、分子鎖を再配列させることで内部応力を緩和し、強度と耐熱性を向上させます。家庭用オーブンでも可能ですが、温度管理と均一加熱が必須です。
ポリマーはアモルファス(非晶質)とセミクリスタリン(半結晶)構造を持ちます。ノズル内で溶融・急冷されるとアモルファス状態で固定されますが、アニーリングにより結晶化を促進し、より強固な構造へ変化させます。
PLAとPETGはアニーリングで顕著な改善が見られます(PLAは引張強度、PETGは衝撃耐久性)。一方、ASAとABSは反りが生じるだけで効果は薄いです。詳細な造形品では歪みのリスクがあるため注意が必要です。
その他の重要な考慮事項
造形物の用途に応じて強み・弱みを判断すべきです。材料選定以外にも、以下の要因が実用性を左右します。
異方性 vs 等方性
異方性:測定方向によって特性値が異なる(レクチリニアインフィル等)。等方性:方向によらず一定(ハニカム構造等)。
FDMは造形方向(Z軸)で層間接着が弱くなるため異方性を示します。これを考慮せずに設計すると、弱い方向に力がかかった際に破損します。一方、SLAはレジンが等方性のため、全方向で同一強度を発揮します。なお、レジン造形で中空にすると強度が落ちるため、強度重視なら中実造形が推奨されます。
スライサー設定
強い造形は、応力集中部に材料を厚く配置する設計(トポロジー最適化)から始まります。造形プロセスも強度に大きく影響し、スライサー設定で制御されます。例えば層高さを高くするとFDM・SLA双方で強度向上。インフィル構造、造形速度、押出厚、最適温度も寄与します。SLAでは通常100%インフィルですが、内部排出機能を使う場合でも中空設計は避けるべきです。
造形姿勢の影響
層厚と層間接着が強度を支配します。層厚と造形姿勢(垂直・横置き)を変えたフック試験では、横置き造形が圧倒的に強い結果となりました。造形層が荷重方向と平行であることが重要です。
0.4mmノズルで0.05-0.4mm層高さをテスト。両姿勢とも0.1-0.2mm層が最良、0.3-0.4mmが最悪。結論:ノズル径の半分以下の層高さに抑えるべきです。詳細はCNCKitchenの動画を参照。
おすすめ製品セクション
プリンタ、フィラメント、アップグレードパーツの選定に迷わないよう、厳選したおすすめ製品をまとめました。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを掲載しています。
3Dプリント
- 3Dプリンター価格の全貌:FDM vs レジン、エントリーから産業機まで徹底比較
- レジン vs フィラメント:FDMとSLA 3Dプリンターのコスト徹底比較
- 光造形(レジン3Dプリンティング)の基礎:プロセス・用途・メリット・デメリット
- 画期的ハイテク木材が建物温度を10℃下げ、冷房コスト60%削減
- デジタル調達:ポストパンデミック成功への確かな道筋
- 商業ビルの安全性確保:引張試験片準備装置の役割
- ポリウレタン引張強度の理解で優れた材料設計を実現
- 最も引張強さが高い金属はどれか?
- 引張強さを理解する:産業材料の3つの主要指標
- ファイバーグラスは鋼材より強いのか? 産業用途の決定的比較
- ジルコニア表面修飾がポリマーコンポジットの引張強度に与える影響