



3Dプリンター層飛び(レイヤースキップ)修正完全ガイド
プリンターブランド問わず、全3Dプリンターユーザーが一度は遭遇する問題です。本記事では層飛びを引き起こす様々な要因と、ケース別解決策を分析します。
層飛び問題をどう解決するか? 一般的に機械的問題であり、いくつかの簡単な調整と適切なメンテナンスで解決・予防可能です。
層飛び発生時の見分け方
層飛びが発生すると、以下画像のように材料不足または不規則・乏しいフローの層が観察され、造形物は不良・脆弱な外観になります。
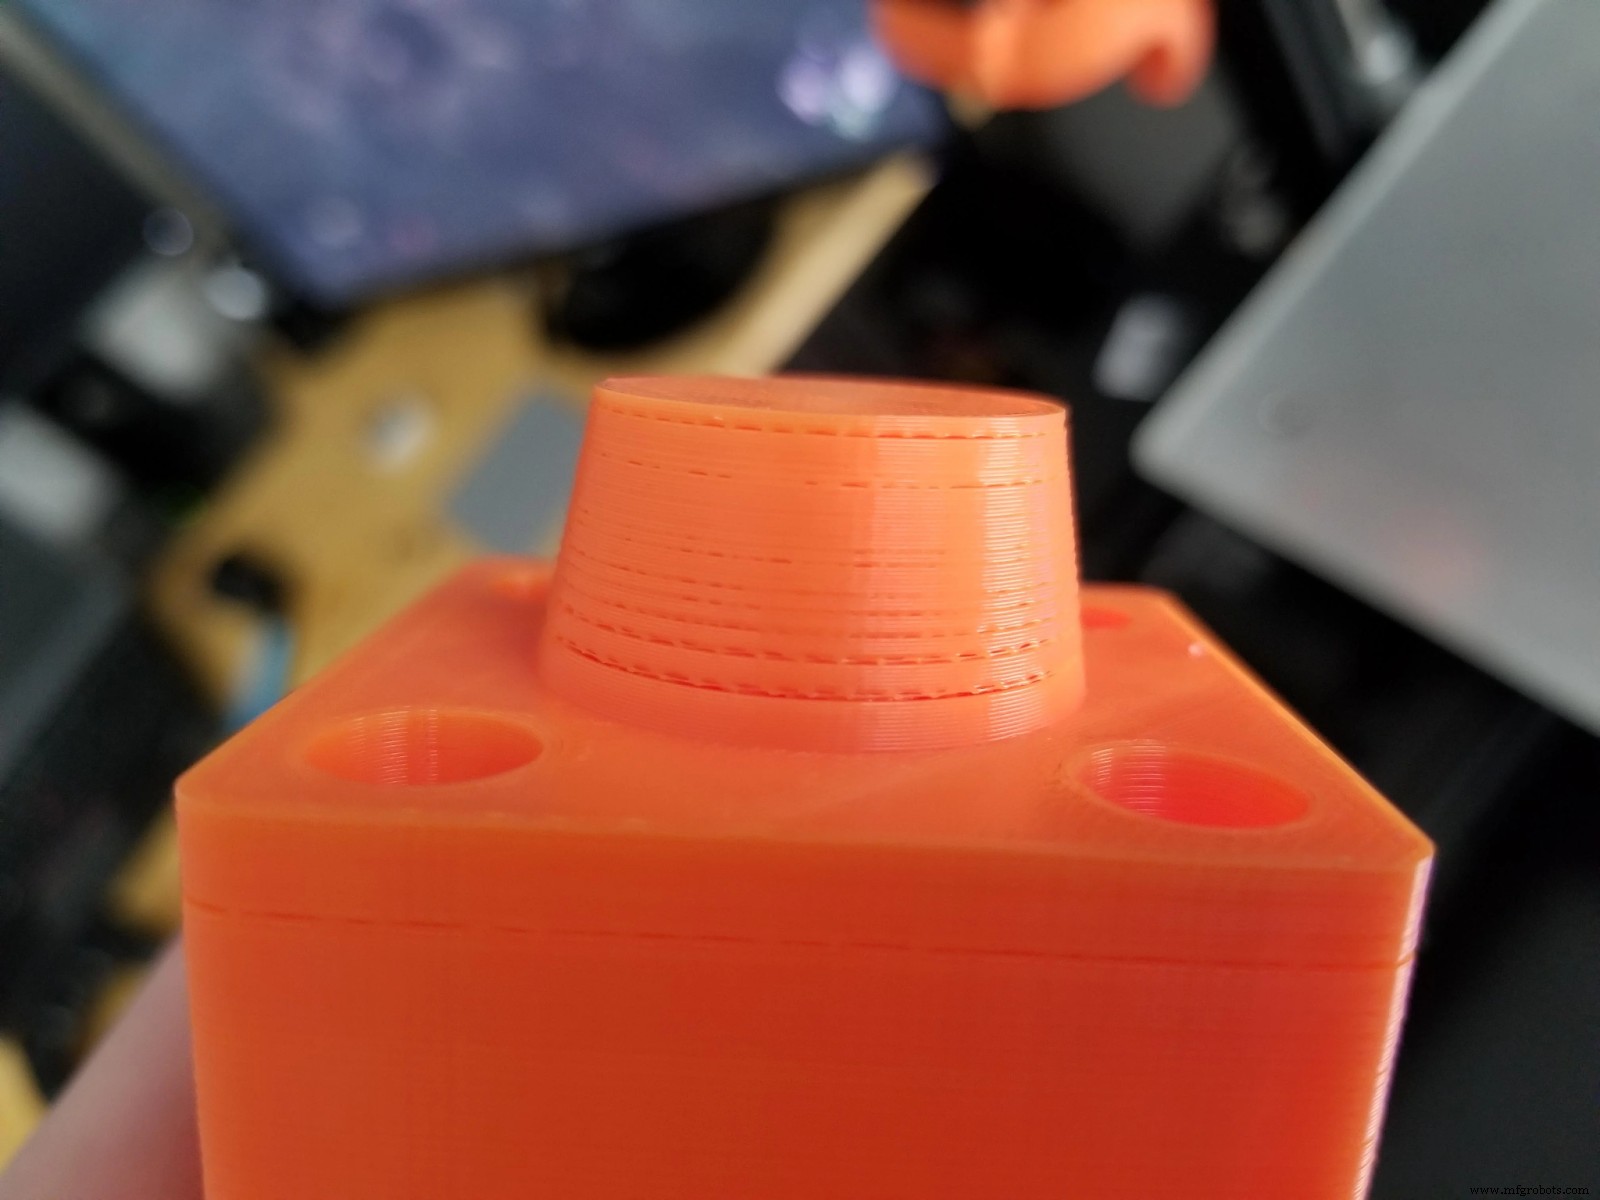
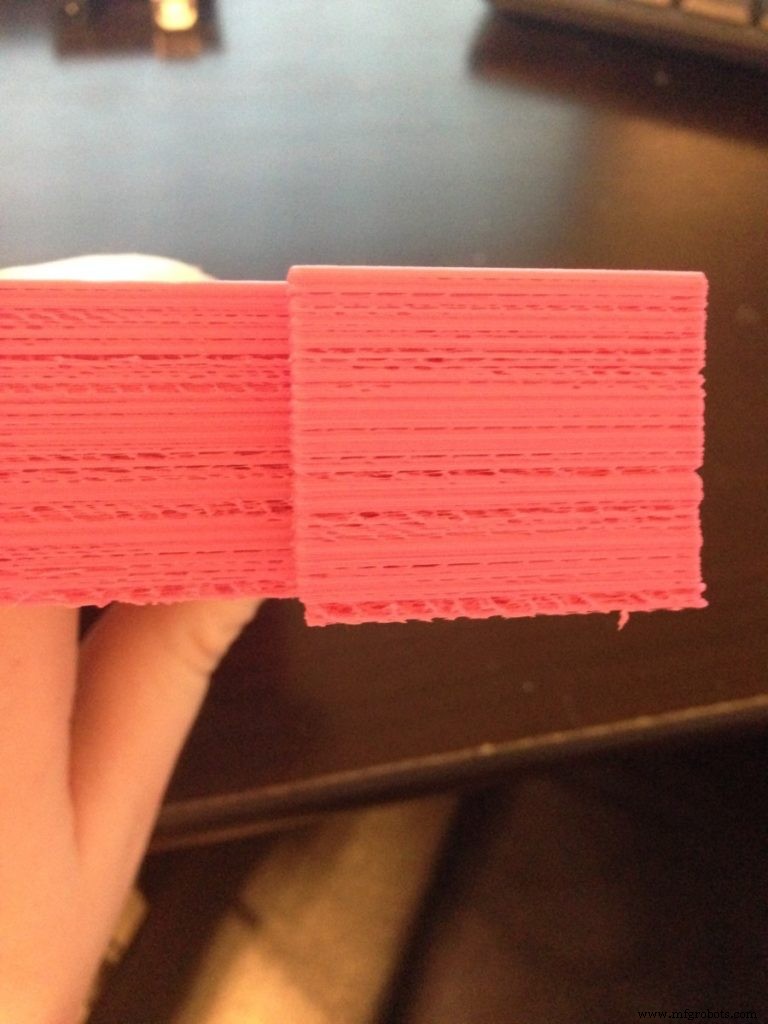
原因と解決策
この種の問題を引き起こす要因は多数。一般に層欠落・層飛びは機械的問題によることが多いです。一般的なものから具体的なものまで解決策を順に説明します。
機械メンテナンスから始める
プリンターの機械メンテナンス方法を学び、将来的トラブル予防と部品寿命延長を図ることは重要。あらゆる機械と同様、頻繁使用で部品摩耗、ネジ緩み、潤滑部乾燥等が発生します。
簡単なステップでメンテナンス実施:
全ネジ・ナット締め直し
定常移動による振動がネジ・ナット緩みの原因。適切に締められていないと、各軸やベルト等に微小なズレが生じます。
実施方法
六角レンチとナットサイズ対応のペンチまたはレンチ必要。
適切な六角レンチで全ネジをチェックし締め直し。通しネジで後ろにナットがある場合、ペンチやレンチでナット固定しながらネジ締めると空回り防止。
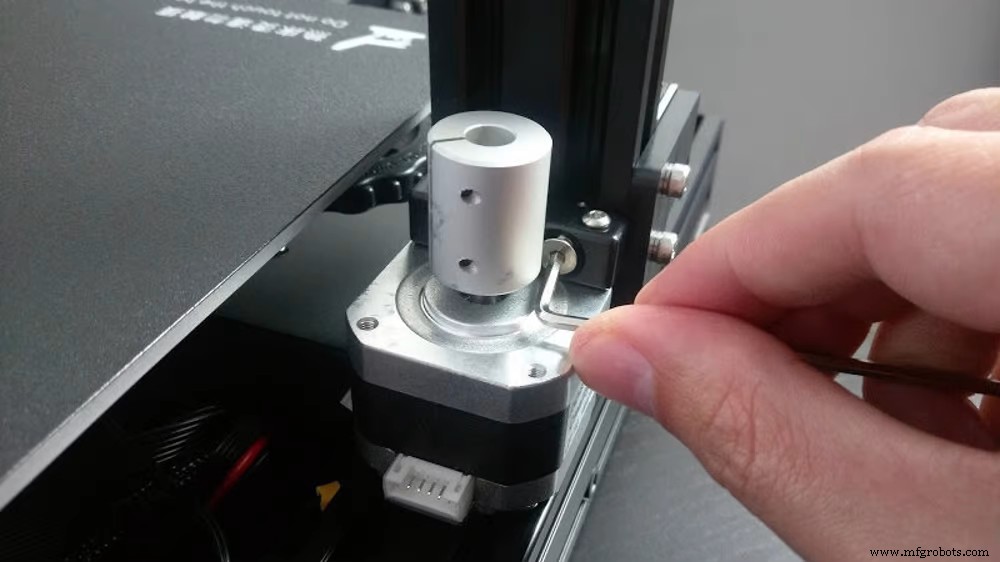
場合により通常ナットをセルフロッキングナット(内部にブレーキ材入り、振動で緩まない)へ交換も有効。
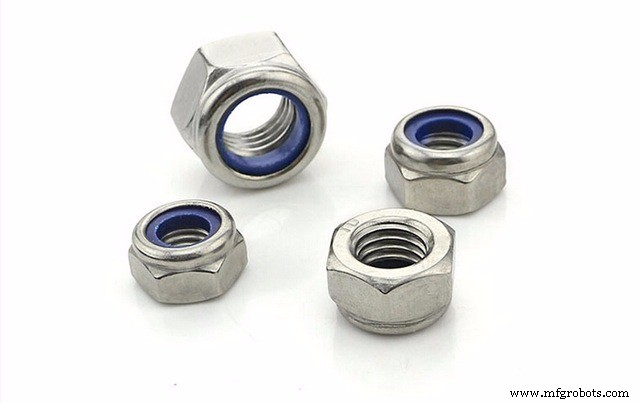
キャリッジベルト適切張力確保も重要。一般に手動張力調整システム搭載。ネジ緩めベルト張力解放、ベルト端手で保持し適度に張ってネジ再締め。
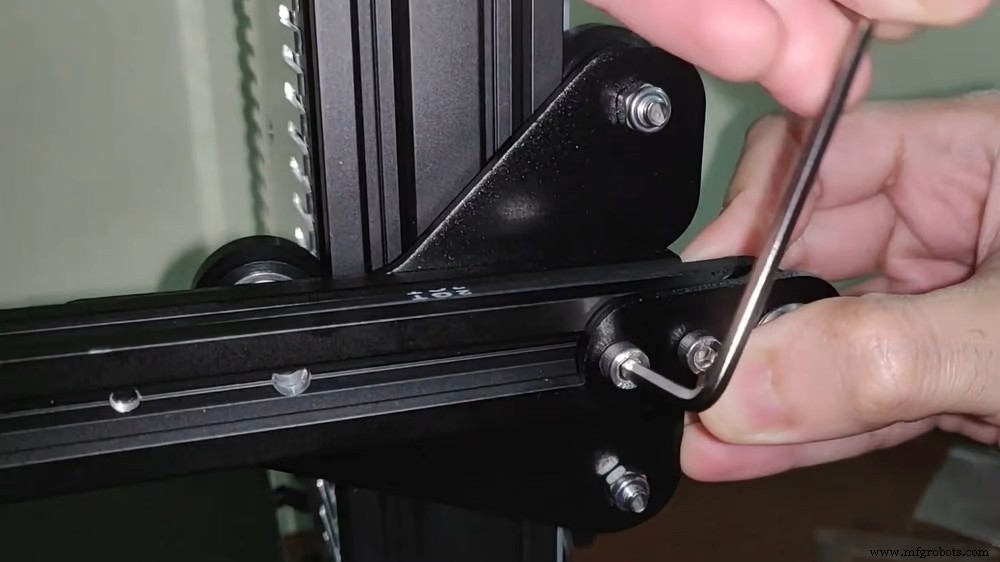
Ender系プリンターでは、ベアリングのエキセントリックナットをレンチで締め直すことも重要。
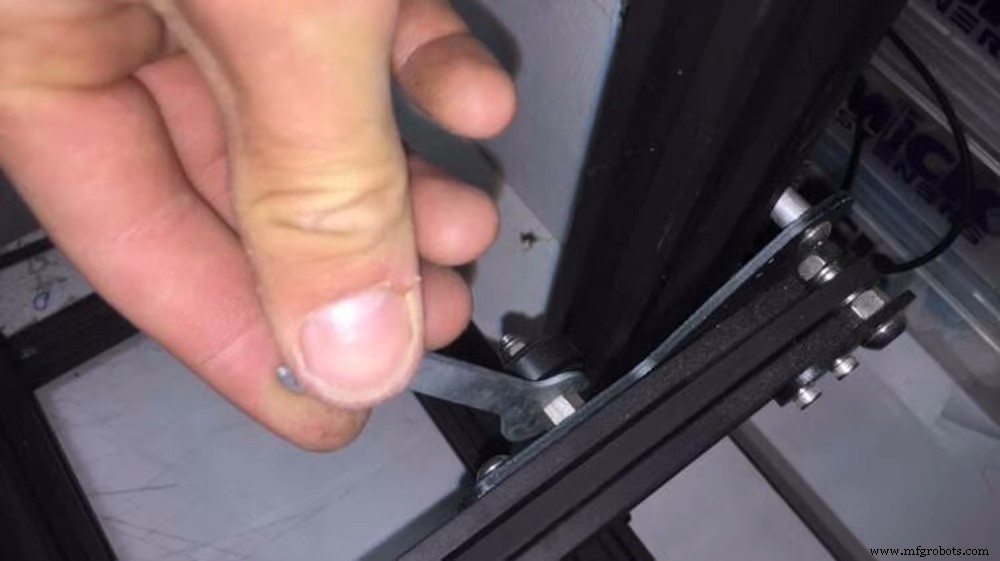
ロッド・サポートのズレ確認
実施方法
一部プリンターではZ軸移動を2モーター・ねじロッド同時駆動で行う。両端高さが同一であること必須。定規で各端測定し、高さ一致まで調整。
Ender系ではキャリッジ端部構造がスクエアを形成するため、この類のズレは起きにくい。
ノズル詰まり確認(押出フロー低下の原因)
ノズル部分詰まり時、押出フローが不規則になり層に材料不足発生。原因多岐:
- フィラメント内異物混入による粒子詰まり
- リトラクション設定不備による詰まり
- カーボンファイバー・木材混入等特殊フィラメント残留粒子が新フィラメントで除去しきれない
- 焼損フィラメント残留物
これら廃棄物がノズル内壁に付着しフロー減少。アンダーエクストルーションと呼ばれます。
良質フィラメント使用で異物混入・詰まり予防。粗悪フィラメントは径不整合で、太ければ詰まり、細ければフロー不良招く。
ノズル清掃方法
最一般的手法(プリンター付属針キット使用):
- ホットエンドをフィラメント温度まで加熱。例:PLAなら210〜230℃。
- ノズル径同径の針をノズル先から挿入、出し入れ運動。
- 針抜き取り、フィラメント手動押出。
上記で解消しない場合、「アトミックメソッド/コールドプル」試行:
- ホットエンドを材料作業温度まで加熱、使用中フィラメント除去。
- PLA挿入し少し押出。
- ホットエンドを約90℃まで冷却。
- フィラメント強く引き抜く。
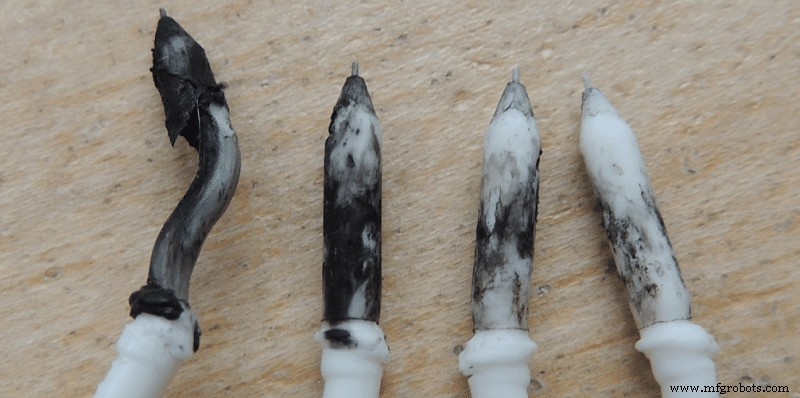
抽出時に先端付着廃棄物観察可能。先端がきれいになるまで繰り返し。下画像は繰り返しによる廃棄物減少推移。
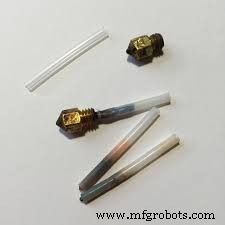
ホットエンド内PTFEチューブ状態確認も重要。使用とともに焼損・劣化し、詰まり原因に(下画像参照)。新品テフロンチューブへ交換、ノズルへ確実挿入確認。
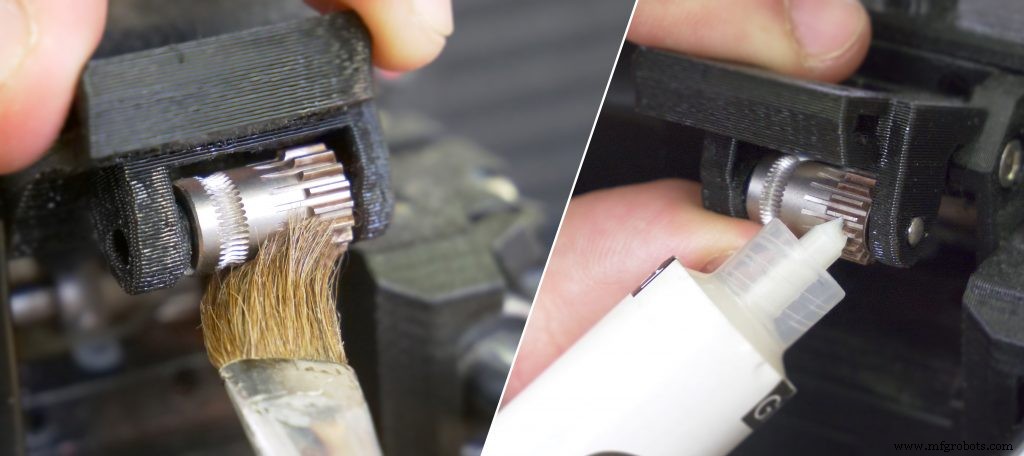
エクストルーダーギア(歯車)にフィラメント摩耗粉塵付着ないか確認。付着あればブラシ除去。
フィラメントスプール回転状態も重要。スプール形状はメーカー依存、中心穴がプリンターサポートより大幅に大きいケースあり。造形時エクストルーダーモーターがフィラメント引っ張り、ホットエンドへ誤送り招く。スプール中心固定用アダプター自作推奨:
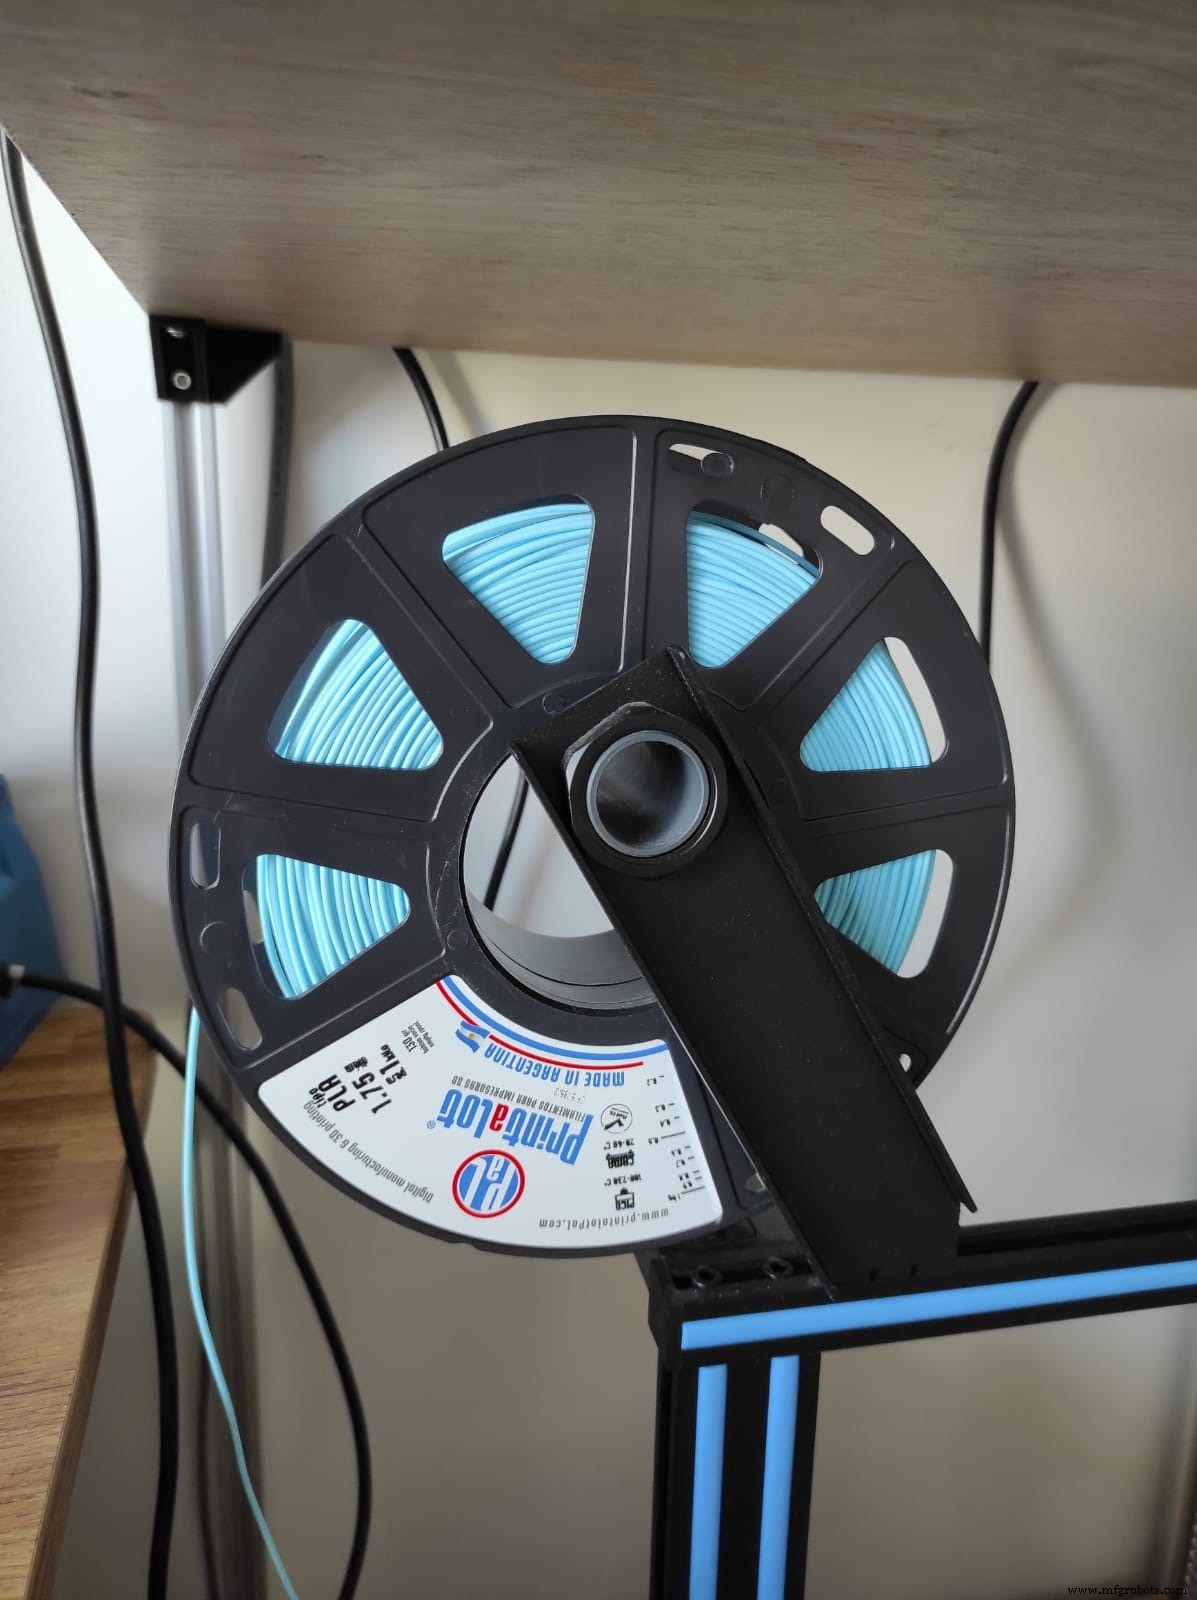
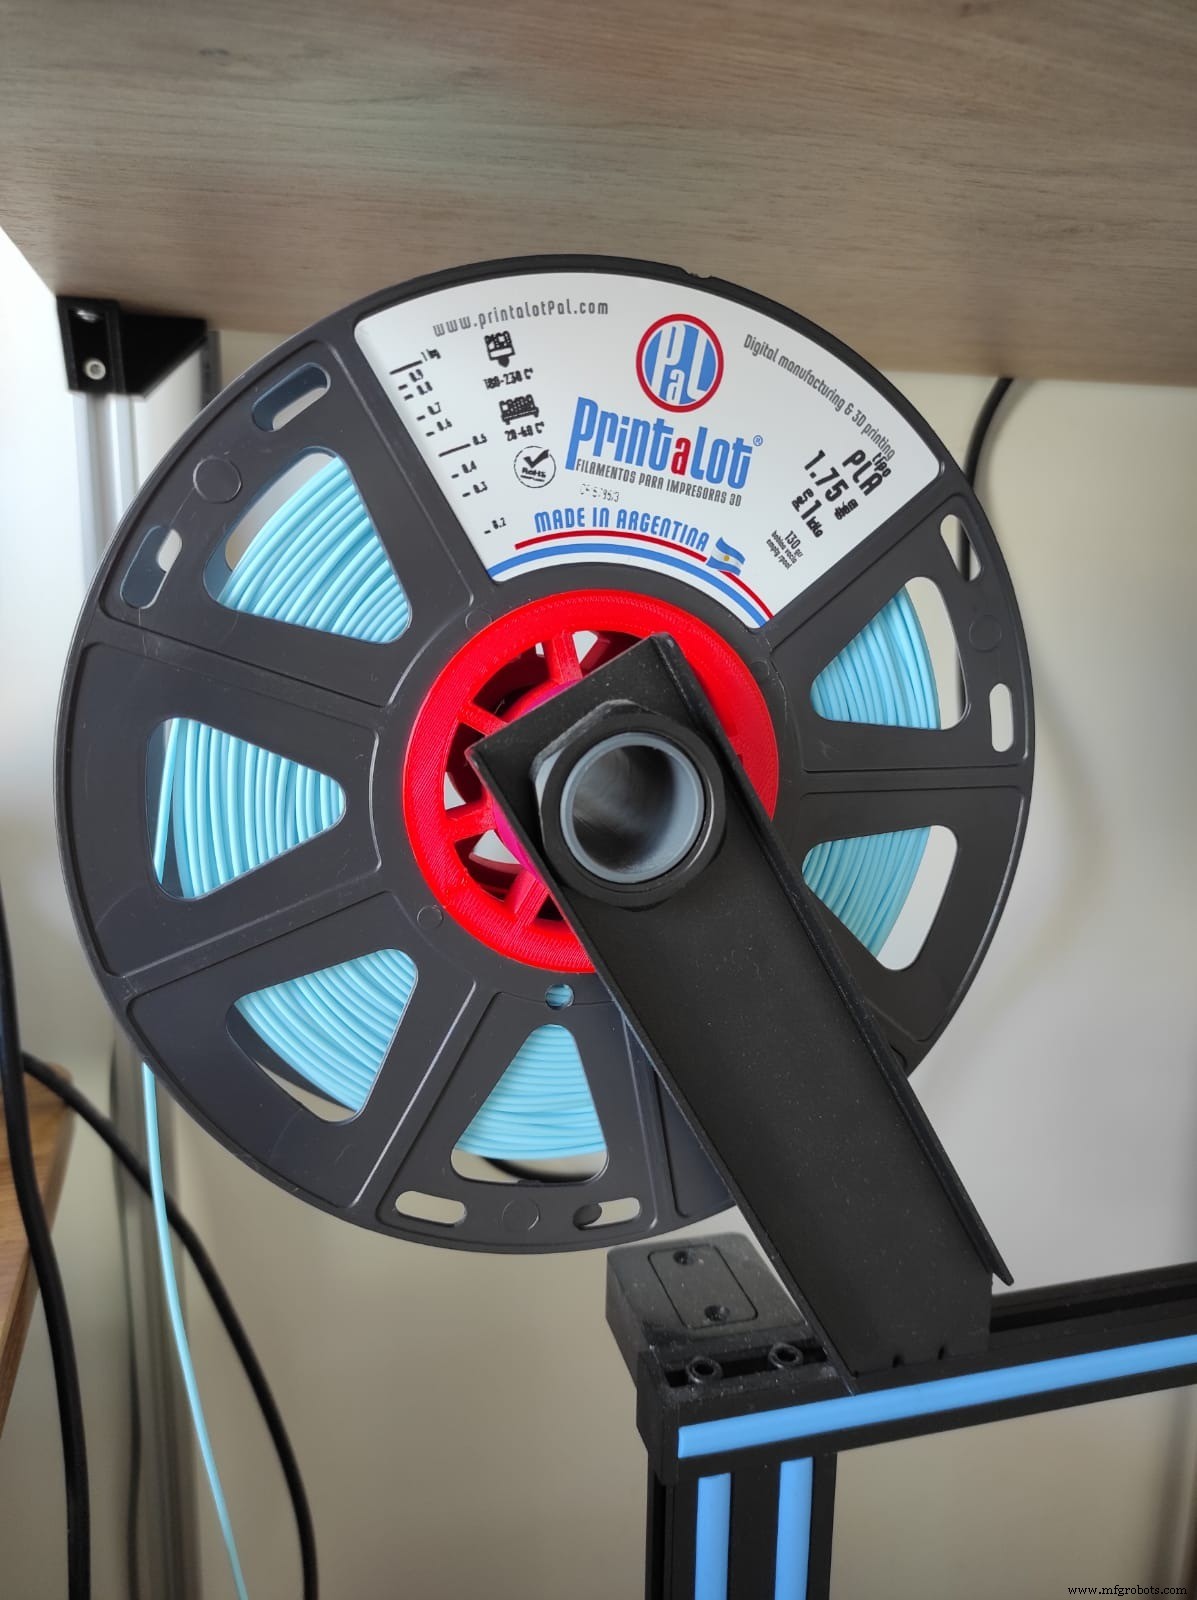
上記手順動画:こちら。
必要箇所へ潤滑
実施方法
スムースロッド・リニアベアリング使用機は、イソプロピルアルコールで古いグリス拭き取り後、ロッド正しく潤滑。WD-40は潤滑剤として不適(速乾・高摩擦・ベアリング損傷)。テフロン(PTFE)ベース潤滑剤適す。ベアリングとZ軸ねじロッドも潤滑。
ベッドレベリング
適切なベッドレベリングは正常造形開始の必須条件。手動(ベッド端スプリングネジ調整)またはセンサー自動。センサーは手動補正困難な微小歪み(ベッド面積大=9.84×9.84in超、または工場出荷時歪み)補正可能。
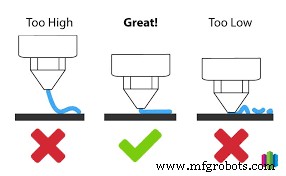
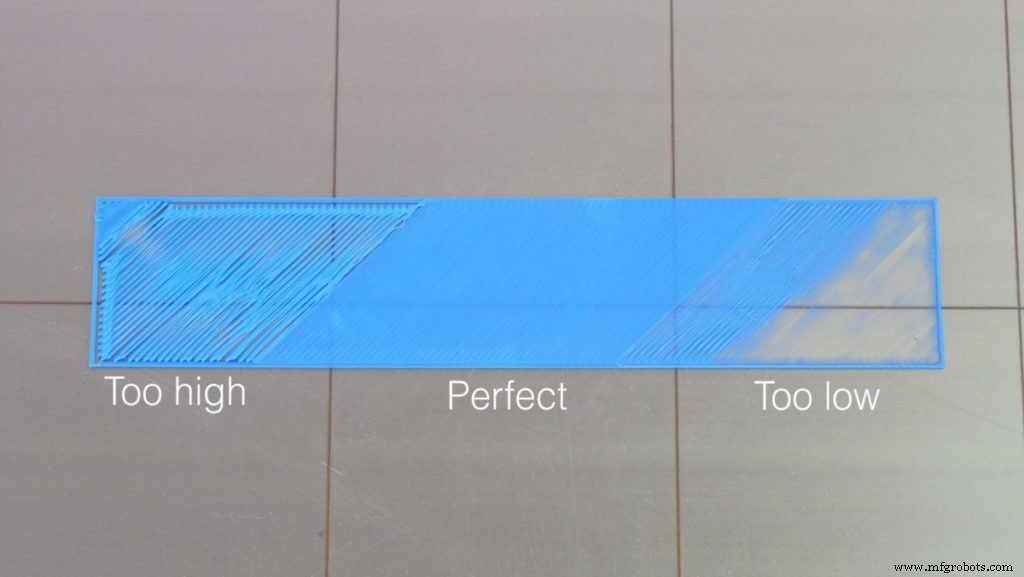
手動レベリング手順(オートレベリングセンサー非搭載機)
- 全軸を原点復帰
- モーター無効化しX/Y軸手動移動可能に
- プリントヘッドをコーナーへ移動、ノズルとベッド間に紙挟入
- 該当コーナーねじ締め・緩め調整し、紙動かしわずかな摩擦感得るまで
- 全コーナーで繰り返し
- ベッド上複数点で再確認
校正確認用クイックプリント:ベッド上複数点に円・四角配置(Ender 3 Level Test – Thingiverse)。紙・特殊厚ゲージ使用詳細手順は関連記事参照。
スライサー設定
スライシングソフトはユーザー設定パラメータで3Dモデルをスライス(層分割)し、プリンター読取コマンド(Gコード)生成。各軸移動、温度、速度等指示。
層飛び修正に役立つ設定:
フロー率調整
全フィラメントが完全同一径・材質でないため、フローパラメータ調整必要。デフォルト100%だが、一般に90〜110%範囲。
実施方法
キャリブレーションに定規/ノギスとマーカー必要。
- ホットエンド作業温度まで予熱
- 定規でフィラメントプリントヘッド挿入口から110mm(4.33in)測りマーカー印
- ディスプレイから合計100mm(3.93in)押出
- 再度定規測定、ヘッド先端から印まで距離記録。判定:
- a) 10mm(0.39in)ぴったり:フロー適正!
- b) 10mm未満:フロー過大(オーバーエクストルーション)
- c) 10mm超:フロー不足(アンダーエクストルーション)
10mmでない場合、簡単計算で補正。エクストルーダーモーターステップ値(一般にディスプレイ「制御>移動>エクストルーダー」で取得)必要。
新フロー[%] = (ステップ数[steps/mm] × 100mm) / (110mm − 実測値)
この値をスライサー設定。別法:テストピース印刷し特定角度ノギス測定でキャリブレーション(The Best Flowrate Calibration Method! by petrzmax – Thingiverse)。
解像度調整(ライン厚)
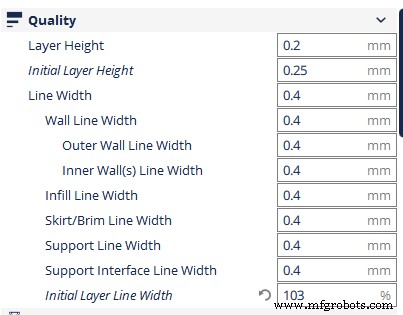
最大層高さはノズル径制限。一般ルール:ノズル径の20%未満。例:0.4mmノズルなら最大0.32mm層高。層間良好接着・隙間なし確保。
一部プリンターに「マジックナンバー」と呼ばれる、そのプリンターで最適動作する層高さ存在。実際魔法でなくZ軸ねじロッドピッチ由来。
Ender系推奨層高さ刻み:0.04mm。例:0.08, 0.12, 0.16, 0.20, 0.24mm。
実施方法
「層高さ」パラメータ調整で設定。
その他比較的稀な原因
ベッド反り
Enderユーザー間でベッド反り報告あり。手動レベリングいくらやっても、フィラメントがベッドに適切接着しない箇所が残る。
対処法
オートレベリングセンサー導入、ファームウェアでキャリブレーションポイント設定が最善。手順動画:こちら。
フィラメントがエクストルーダーギア歯で削られる・噛まれる
ノズル詰まりで材料フロー不良時、エクストルーダーモーターギア牽引力低下。材料正常押出不能ならギアがフィラメント食い、牽引力喪失。
別ケース:ギアシステム圧力過大でフィラメント変形。
対処法
前者:上記ノズル清掃実施。後者:ギアテンション緩和(通常ねじとスプリング)。フィラメント変形させず牽引できる圧力へ調整。適正確認簡易法:材料押出しつつ手動でフィラメント引張り。ギアが空回りならまだ締め込み必要。
3Dプリント
- Stratasys 3Dプリンターのノズルチップ交換ステップバイステップガイド
- Ender 3をWi-Fi接続するステップバイステップガイド:シームレスなプリントのために
- Ender 3 ベッドレベリング問題を完全解決:ガタツキ・片側浮き・ネジ空回り・スプリング交換
- 1kg 3Dプリンターフィラメントはどれくらい持つ?実践ガイド
- 3Dプリンターノズル液漏れ(糸引き)完全解決ガイド:原因特定から設定最適化まで
- デュアルエクストルーダー完全攻略:オージング・インフィル重なり解決とプライムタワー・ウーズシールド活用法
- コーナーのカール(反り上がり)対策:過押出との違いを見極め根本解決する方法
- フィラメントが送られない! 3Dプリンタ給排不良の段階的解決ガイド
- 3Dプリンターステッパーモーター故障の修理:ステップバイステップガイド
- 3Dプリンターのフィラメント詰まりを防止・解決する実践ガイド
- 絡まった3Dプリンターフィラメントスプールを解くクイックガイド