



フィラメントが送られない! 3Dプリンタ給排不良の段階的解決ガイド
はじめに
「フィラメントが正しく送られない」——この記事にたどり着いたあなたはまさにその状況のはず。前置き無しで解決策へ直行します。
主な原因:押出経路の詰まり、PTFEチューブ損傷、リトラクション設定不適、フィラメントテンション過大、押出温度不適(高すぎ/低すぎ)、ノズル詰まり、ドライブギア摩耗。
原因列挙だけでは役立たず、個別対処が必要です。トラブルシューティング記事は事後対応型ですが、再発防止のヒントも添えます。ブログ再訪を歓迎しますが、もっと楽しい記事もたくさん用意しています!
フィラメント不送出の主な原因
押出経路の詰まり
正常な給排にはクリアな押出経路が必須。障害物はフロー率を乱します。フィラメントスプールから押出ノズルまで全経路を確認。理想はスプールを押出ノズル近くに配置し、フィラメントが緩やかな曲線で供給されること。
PTFEチューブの損傷
ヒートシンク不良で熱が溶融ゾーン外へ漏れると、PTFEチューブが熱ダメージを受けフィラメントがジャムします。チューブ端部の変形をチェック。必要なら高品質チューブ(高断熱・高耐熱)に交換。
リンクの青いCapricornチューブ(チューブカッター・ノズル付属)は、Ender 3等付属の標準白/透明PTFEチューブより大幅に高性能です。
リトラクション設定不適
リトラクション設定は、押出位置変更時のフィラメント引き戻し長・速度を制御し、移動中の漏れ(オージング)を防ぎます。
引き戻し量過大や速度過高だと、前後運動でフィラメントが削られ、ドライブギアが正常に送れなくなります。開始値:速度40mm/s、引き戻し5mm。フィラメントにストレス兆候(削れ・変形)があれば下げてください。
フィラメントテンション
ドライブギアとスプール間のテンションが高すぎると、ギアが余分な仕事を強いられ、フィラメントを噛み潰して正常フローを阻害します。
押出温度
温度が低すぎるとフィラメント溶融不良で送りが重くなります。5-10℃上げてフロー改善を試みてください。必ずスプール推奨溶融温度を確認。逆に高すぎても熱クリープ(後述)でジャムります。
ドライブギア摩耗
長期使用でギア歯が摩耗し、フィラメントを正しく送れなくなります。歯の状態を確認し、必要なら交換。長期安定運用には高品質ホットエンド投資を。
ノズル詰まり
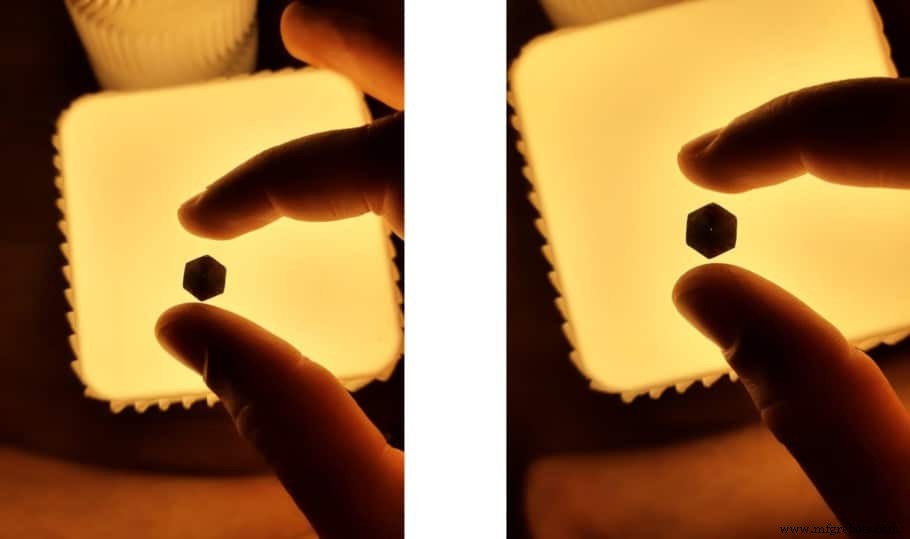
フィラメントがノズルを通らない、または糸を引くように出る場合、部分的/完全なノズル詰まりの疑い。3Dプリンタ寿命を通じてノズル清潔維持は品質確保の必須条件。溶融フィラメントを微細ノズルで押出し続けると、残留物が蓄積し最終的にジャムります。
最も一般的で、あなたの不送出原因である可能性が高いため、詳細解説と予防策、段階的解決法を説明します。
ノズル詰まりに至る原因
不適切な造形温度
温度低すぎ:フィラメントが十分溶けず、ドライブギアが送り続けられない。押出機内圧力上昇→ギアがフィラメントを削り取り(ストリッピング)→ノズル内残留フィラメントが固化して栓になる。
温度高すぎ:熱が溶融ゾーン外へ拡散し、本来溶けるべきでない箇所でフィラメントが軟化。これが「ヒートクリープ」。ドライブギアが軟化フィラメントを押せなくなり、最終的にノズル詰まり。使用材料の推奨温度厳守で予防可能。
フィラメント内の埃・汚れ
フィラメントに異物混入だと、溶融ゾーン通過時に焼却され、ノズル内壁に付着→正常フロー阻害→完全詰まりへ。対策困難。開封後はビニール袋保管で清潔維持に努めてください。
ノズルがビルドプレートに近すぎる
ノズル-ベッド間隙不足でフィラメントが正常押出できず、ノズル移動に伴いベッド全面に塗り広げられる。スペース不足で逆押出(リトラクション方向への押し戻し)が発生し、過圧でノズル詰まり誘発。
目安:高さ≦ノズル径。起点:ノズル径の1/4。0.4mmノズルならA4用紙(約0.1mm)がわずかな抵抗で挟まる高さでキャリブレーション。最も一般的な「キャリブレーションツール」です。
低品質フィラメント
低品質フィラメントは出荷前厳格試験を経ていません。径バラツキ:細部はギアが噛めず、太部は溶融遅延。溶融点バラツキで不均一・不清潔なフロー→詰まり誘発。ノギスで複数箇所測定し、バラツキ大なら銘柄変更を。
フィラメントレビュー記事多数ありますが、速報推奨リスト:
- Sunlu PLA
- Polymaker ABS
- Sunlu PETG
- Polymaker Nylon
- Polymaker ASA
- Polymaker Polycarbonate
ノズル詰まり解消法
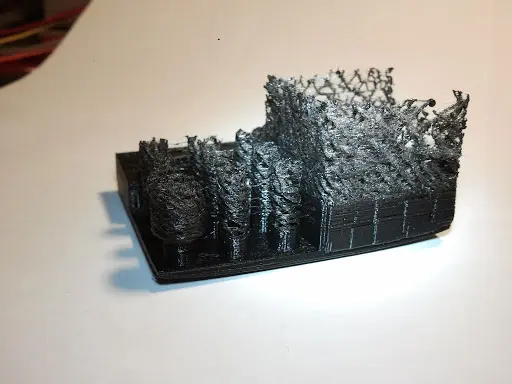
詰まり度合いに応じて複数手法あり。順に試してください。
部分的詰まりの解消
- 真鍮ワイヤーブラシ:ノズル外側清掃の第一選択。
- クリーニングフィラメント:ノズル洗浄専用フィラメント。パッケージ推奨設定でプリント。通過時に詰まり残留物を巻き取ります。フィラメント交換毎に実施すれば詰まり予防になります。
- 手動押出:フィラメント適正温度までノズル加熱し、手でフィラメントを押し込み押出。追加の力で詰まりが抜けることがあります。
完全詰まりの解消
- ギター弦/針:鍼灸針またはギター高音弦(E/B線・金属)を使用。ノズル径より細いこと必須(ノズル破損防止)。使用フィラメント適正温度まで加熱し、針/弦を優しく押し通して詰まり破壊。次回押出時に異物が排出されます。
- アトミック/コールドプル:ナイロンまたはABS推奨(PLAは脆い)。ノズル250℃で5分以上加熱→選択フィラメントを押し込み少し押出→室温まで冷却し固化→120℃まで再加熱→フィラメントを確実に一気に引き抜く。汚れがフィラメントに付着して出てきます。フィラメント先端がノズル形状を保って綺麗に出るまで繰り返し。
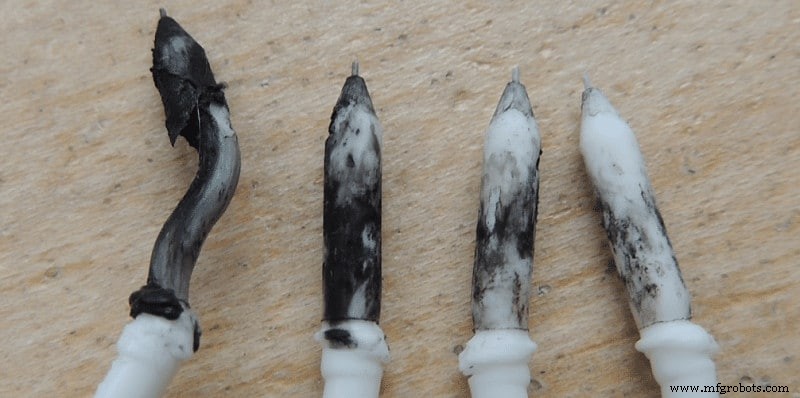
- アセトン:ノズルを外し容器に入れ、アセトンで完全浸漬。24時間放置、数時間毎に振って溶解促進。進行中に針で突いて破壊補助も可。24時間後取り出し、タオルでアセトン完全拭き取り。
- ヒートガン/バーナー:ノズル外し、ペンチで保持しヒートガンで加熱。バーナー使用時は直火回避(ノズル溶融防止)。光源透過で詰まり除去確認。残れば針で突く。
結論
ここまでで問題解決できたことを願います。フィラメント不送出に至る殆どの要因を網羅しました。解決しない場合、地元の3Dプリンタ修理専門家に依頼するのも一案。原因究明と修理をやってくれます。筆者みたいに質問攻めして解決プロセスを学ぶのも良いでしょう!
おすすめ製品セクション
プリンタ、フィラメント、アップグレード選びの迷いを解消し、リサーチ時間を短縮する厳選おすすめ製品を掲載。初心者からエキスパートまで対応可能な機種、実地テスト済みのフィラメント・パーツのみを紹介しています。
3Dプリント
- Ender 3 ノズル詰まり解消&クリーニング完全ガイド
- 3Dプリントのジャーク・ゴースティング(リンギング)を解消:滑らかな造形への実証済みテクニック
- 3Dプリンターの造形途中押出し停止を修正:クイックトラブルシューティングガイド
- 1kg 3Dプリンターフィラメントはどれくらい持つ?実践ガイド
- 3Dプリンターノズル液漏れ(糸引き)完全解決ガイド:原因特定から設定最適化まで
- 3Dプリンタのレイヤー冷却ファン故障:クイックトラブルシューティングガイド
- 3Dプリントのインフィルと壁の分離を解消:確実で速効性のある対策
- 3Dプリンターのフィラメント詰まりを防止・解決する実践ガイド
- 絡まった3Dプリンターフィラメントスプールを解くクイックガイド
- 3Dプリンター フィラメント供給トラブルの一般的原因と即効対処法
- 3Dプリンティング品質を左右する「リトラクション」設定の極意