



PLA vs PETG:3Dプリントフィラメント最強決定戦
3Dプリントにおいて、複数のフィラメントが使用されています。成功しやすい造形で最も一般的に好まれるのはPLAかPETGです。
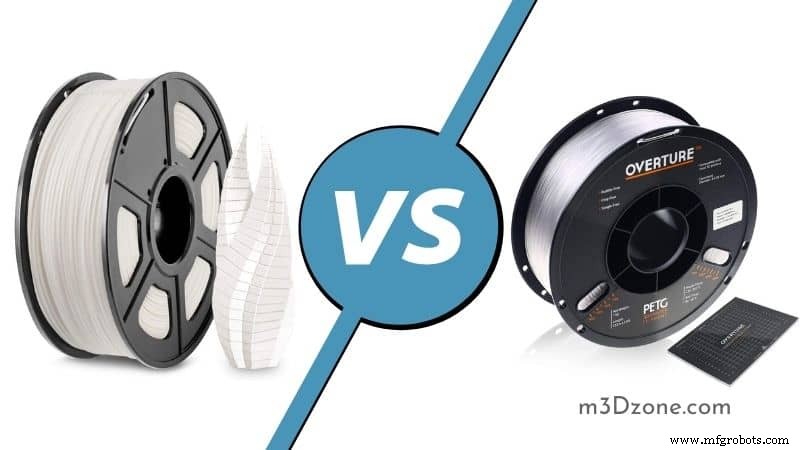
しかし現在、多くのユーザーがPLAよりPETGを好んでいます。なぜでしょうか?
本記事ではPLAとPETGフィラメントの違いを明確にし、あなたの3Dプリントニーズに最適な選択をサポートします。
PLA vs PETG:違いは何か?
PETGは一般的に引張強度でPLAを上回ります。また耐久性が高く、耐衝撃性に優れ、PLAより柔軟です。 この特性により、3Dプリント応用に最適な選択肢となります。
PETGはPLAより耐熱性と耐UV性が高く、強度面から屋外使用に適しています。
PETGとPLAの両フィラメントはポリエステル系プラスチックグループに属します。ほとんどのFDM 3Dプリントフィラメントと同様、これらは熱可塑性樹脂です。特定温度以上で軟化し、冷却後に再固化します。
このプロセスは材料品質の劣化なしに繰り返し可能です。
ほとんどのPETGとPLAフィラメントは1.75mm径と2.85mm径の両方で入手可能です。
PLA vs PETG:主な違い
安全性
PLAフィラメントはPETGより安全です。PLAは有機源から作られ、乳酸に変換されるため人体に無害です。
プリント中に心地よいリラックスした香りがするため、この点ではABSやナイロンより優れています。
PETGフィラメントはナイロンやABSより安全ですが、PLAほどではありません。
ユーザーによってはPETG使用時に奇妙な臭いを報告していますが、これは使用温度と購入ブランドに依存します。
造形のしやすさ
他ブランドと比較して、ポリ乳酸(PLA)の独自特性は初心者に最も適したフィラメントと見なされています。PLA vs PETGの利便性比較では、PLAが最良の選択です。
多くのユーザーが「PETGはABS並みの耐久性がありながら、PLA並みに造形しやすい」と述べています。
PETGで成功するには、特にリトラクション設定など、適切なプリント設定が必要です。
冷却時の収縮
PLAとPETGの両方とも冷却時の収縮はわずかです。しかし、他のフィラメントより収縮率は低いです。
冷却時の収縮率は約0.20〜0.25%です。
PLAの収縮はほぼ見えませんが、PETGはやや目立つ収縮を見せます(ABSほどではありません)。比較すると、ABS収縮率は約0.7%、ナイロンは最大1.5%に達します。
食品安全性
PLAとPETGの両フィラメントは食品安全と見なされ、造形物は食品保存に一般的に使用されます。
PLAフィラメントはサトウキビとトウモロコシの抽出物から作られる有機フィラメントのため、食品に安全です。
3Dプリントオブジェクトは通常単回使用向けで、層と隙間の性質上、再利用は推奨されません。
PETGは耐熱性、耐UV性、様々な溶剤への耐性に優れ、食品用フィラメント材料として安全です。屋外用途でも食品安全性が実証されています。
価格
PETGとPLAフィラメントの価格差はごくわずかです。PLAの方がわずかに安く、3Dプリントではより人気があります。希望色のPLAが見つけやすい一方、PETGは透明が一般的ですが、両方とも幅広いカラーバリエーションがあります。
PETGフィラメントとは?
PETGフィラメントは非常にタフな3Dプリント材料です。強固で頑丈なプリントを実現する特殊高強度フィラメントです。
PETGフィラメントの卓越した特徴の一つは極めて低い収縮率で、大型平面造形に最適です。
PLAとABSの完璧な代替と見なされ、より滑らかな仕上げ、高い強度、低い収縮を提供します。
PETGは何に適しているか?
PETGは現在3Dプリントで最も一般的なポリマーの一つです。ペットボトル、食品包装材、その他日用プラスチック製品の製造に使用されています。
PETGプラスチックは耐熱性、耐衝撃性、耐溶剤性を備え、様々な産業で応用されています。包装アイテム、広告ディスプレイ、電子絶縁体、医療パッケージなどで広く使用されています。
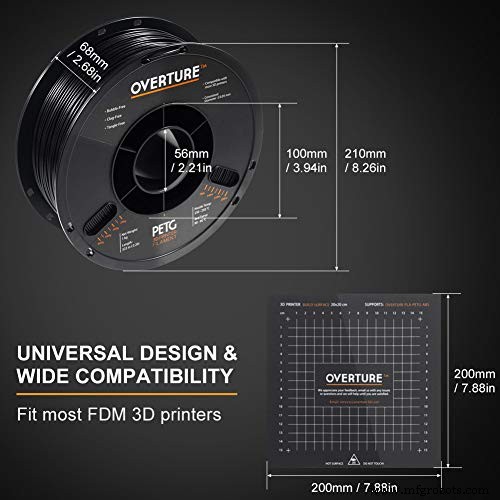
低温環境での優れた耐性、酸・アルカリへの耐薬品性、プリント時の最小変形、造形中の異臭なし、層間接着良好などの特徴により、PETGは3Dプリントで最も好まれる材料になりつつあります。
ポリエチレンテレフタレートグリコールは、衝撃圧力に対する優れた耐性を持つ柔軟なパーツ、保護用品、食品容器の製造に理想的なプリント材料です。
PETGは造形しやすいか?
PETGフィラメントは通常非常に造形しやすいです。エンクロージャーを必要とせず、ほぼ全てのFDMプリンターと互換性があります。
PETG材料は造形しやすさと高い耐久性・強度を兼ね備え、あらゆる3Dプリントに最適なフィラメント選択です。
PETGは日光で溶けるか?
屋外使用や直射日光にさらされる3Dプリントモデルが必要な場合、PETGはより長く熱に耐えられます。ただし、最終的に溶けないわけではありません。
PETGプリントフィラメントの融点は約260℃です。
PETGのガラス転移温度は80〜95℃の範囲で、PLAフィラメントなどと比較して高温気候や極端な温度に効率的に対応できます。
高強度と耐熱性により、PETGフィラメントは一般的に直射日光下での使用に適しています。他フィラメントよりUV放射に強いです。
屋外気温が40℃に達する地域でも、PETGモデルは長時間直射日光にさらされても柔らかくなったりウォーピングの兆候を見せたりしません。
PETGはPLAより造形が難しいか? PETGの方が優れているか?
PLAとPETGは同じ密度です。PETGはPLAよりわずかに造形が難しいです。これはPLAがプリンター設定に関してより寛容だからです。
PETGの顕著な特徴は、通常比類なき優れた層間接着で、非常に強く耐久性のある3Dプリントを残します。PLA使用時に3Dプリントを塗装する場合、アクリル塗料が非常に良く効きます。
PLAとPETGを比較し、耐衝撃性と接着特性を見ると、PLAパーツは取り外しやすい一方、PETGプリントは取り外しが難しく、よりタフな材料を生み出します。
PETGフィラメントは研磨性か?
PETGはPLAやABSと同様、単体では研磨性がなく、長時間・多数キロのプリントでも何も見られません。しかし、混合物によって研磨性が高まり、顔料からすでに始まっています。
PETGは耐水ペーパー、エポキシ樹脂、塗料で平滑化可能です。ジクロロメタンでも平滑化できますが、入手がかなり危険です。
ヒーテッドベッドが必要なのはどちら?
技術的には両フィラメントともベッドを必須としません。 しかし効率面では、PETGにはヒーテッドベッドが必要で、PLAは冷間造形可能です。PETG 3Dプリントには70℃〜80℃のプリント面温度が必要です。
一部ユーザーはPETG造形時にヒーテッドベッドを使用せず、ウォーピングが少ないため問題ないとしています。
しかし、PLAフィラメントと同様の温度に設定し、押出フィラメント材料が確実に密着するよう(PETG密着)、ヒーテッドベッドを持つことは重要です。
PETGのガラス転移温度(80℃)以上でプリント面を加熱することは推奨しません。ただし、PETGで効率的にオブジェクトをプリントするためにヒーテッドチャンバーは必要ありません。
PETG vs PLA:最終結論
フィラメントの物理的特性がプリント応用の重要な考慮事項なら、PETGが理想的な選択です。一方、プリントプロジェクトに正確で良好な美観が必要なら、PLAフィラメントを選ぶべきです。
この2大フィラメント材料の違いを深く見ることで、あなたの3Dプリントニーズに最適なオプションを見つけられるでしょう。
3Dプリント
- 最適な真空管テスター選びの総合ガイド
- 理想的なCNC旋盤を選ぶ:包括的ガイド
- 最適なスポット溶接機選びの重要ポイント
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- 2021年2月度 月間優秀社員:ビル・ライアン氏を表彰
- 2021年3月度 月間優秀社員:ロビン・ニコルズ氏——献身的なHRプロフェッショナル
- クラッチ材料の選び方:摩擦性能と寿命を最大化する 5 種類のライニング
- 2024 年最新:摩擦レスベアリングのエキスパート厳選ピックで最高性能を引き出す
- 適切なコンパクター選定:効率的廃棄物管理のための包括的ガイド
- ブレーキパッド材質選定ガイド:セラミック・セミメタリック・ハイブリッドの使い分け
- 2026年向けトップクラウドコンピューティングコース:AWS基礎からメリーランドMicroMastersまで