



3Dプリントを防水化する実証済みテクニック:気密・耐久性のある造形を実現
3Dプリントを防水化する方法はいくつかあります。厚いレイヤーでプリントする、耐水性フィラメントを使う、太いエクストルーダーを使う、パリメータ(周壁)を増やす、高温設定でプリントする、複雑でないモデルをプリントする、後処理を行う、などです。
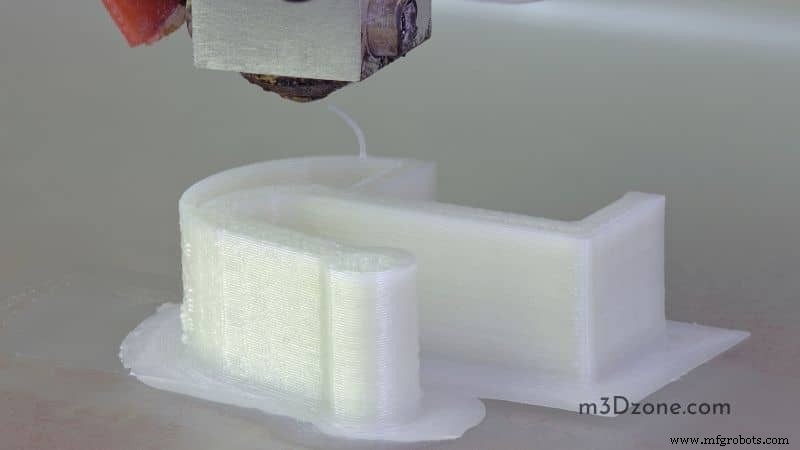
具体的なプロセスをこのガイドで確認してください。
3Dプリンター自体を防水化するには?
高品質な3Dプリンターエンクロージャーを導入することは、機械を偶発的な水濡れから守るだけでなく、他の理由でも有益です。埃や風から守れ、保温性も向上します。
温度維持は、3Dプリントの密着を促進する優れた環境を確保し、結果として耐水性を改善します。
プリンターの防水パーツ造形能力を高めるその他の対策:
- 欠陥を引き起こさない範囲で最高温度設定でプリントする
- 大口径ノズル搭載の3Dプリンターを選ぶ
- 耐水性フィラメント対応のプリンターを選ぶ
PLAプリントを防水化するには?
PLAプリントを防水化する手段の一つは、ワックスを塗布することです。ワックスは入手しやすく、プリントの防水化以外にも、例えばチタンアルミニウム窒化物で超硬工具をコーティングして強度を高める用途などでも使われます。
全ての3Dプリントは目的が異なります。コストを抑えたいなら、ワックスを塗るべき箇所と塗らない箇所を判断してください。
もう一つの選択肢は、定着スプレー塗料を使うことです。これもPLAプリントの耐UV性を向上させます。後処理での溶液による硬化処理も気密性改善に役立ちます。
PLAオブジェクトの防水化を含め、他の3Dプリントの防水化方法はこの後詳しく説明します。
PLAは水中でどのくらい持つか?
PLAは、条件が整えば1.5〜3ヶ月で水中分解します。これはPETベースの袋の約4倍の速さです。常温では分解は遅くなります。
2017年の研究によると、25℃の海水中で1年後もPLAは分解していませんでした。したがって、家庭用コンポストや埋立地では分解しにくいですが、高温の工業用コンポストではより良く分解されます。
PLAプリントは濡れるのか?
このバイオプラスチックはジャガイモ、米、トウモロコシなどの植物由来です。開放環境に放置すると、数ヶ月で水分・二酸化炭素・メタンに分解されます。
PLAが速く分解されることは、環境中の水分を吸収して分解を加速させる、つまり「濡れる」性質があることを示しています。
3Dプリント防水パーツのためのヒント
3Dプリントは通常、中空のレイヤー積み重ねで製品を作ります。これらの隙間から液体が浸透・漏出します。モデルの防水性を高めれば、容器として使用でき、風雨にも耐えられます。
以下のセクションで、この問題を解決するテクニックを見ていきます。
3Dプリントの防水化:10のベストメソッド
1. 耐水性材料を使用する
防水・耐水性のある3Dモデル作成に役立つフィラメント:
-
PP(ポリプロピレン)
ボトル、容器、食品包装などに人気の選択肢です。他の材料が水分を吸収するのに対し、ポリプロピレンは疎水性で水を弾きます。
このプラスチック(Amazonで見る)は、水密プリントが必要な人に適しています。層間密着が良く柔軟性があるため、プリント中にレイヤー間の穴や隙間ができにくいです。
防水性に加え、有機溶剤、アルカリ、酸などの強力な化学薬品にも耐性があります。
-
PP GF30
PP GF30は防水性に加え、UV、高熱、化学薬品など過酷な環境条件にも耐性があります。
PPとの違いは、30%のガラス繊維が追加されている点です。強化ガラス繊維により、防水性と軽量性を維持しつつ、剛性と強度が向上しています。航空宇宙産業でのプリントに人気です。
-
PET-G(ポリエチレンテレフタレートグリコール修飾)
PET-Gは耐水性があり、使いやすい材料を求める人に適しています。使いやすさはPLAに近いですが、より強靭な技術的特性を持ちます。
2. 壁厚を増やす
レイヤー高さをわずかに増やすことで、3Dプリントのインターフェースを最小化し、漏れを減らせます。
3. オーバーエクストルージョン(過剰押出)
スライサー設定で調整します。プリント速度を下げ、押出倍率を上げます。わずかに粗い押出しにすることで、フィラメントが既存レイヤーとより良く融合します。
ただし、オーバーエクストルージョンは設計品質を下げる可能性があります。
4. パリメータ(周壁・シェル)を増やす
デザインに大きく影響せずに3Dプリントを防水化する優れた方法です。3Dモデルの周りにパリメータやシェルを追加すると、プリントと水の間に余分な保護層と空間が生まれます。
5. 複雑でないモデルをプリントする
必ずしも第一選択肢ではありませんが、防水化には有効な手段です。鋭いコーナー、オーバーハング、複雑なライン・ディテールを持つデザインは、レイヤー密着のエラーと隙間が生じやすいです。
6. 高温プリント(ホットプリント)
レイヤーを可能な限り高温にしてレイヤー密着を改善し、隙間を通る流体を最小化します。冷却ファンをオフにしてレイヤー同士をより良く密着させます(プロジェクトを台無しにしない範囲で)。
7. 太いノズルを使用する
レイヤーが広く高ければ、流体が通過するインターフェースが減ります。太いノズル(Amazonで見る)でプリントすると、モデルが速く完成し、太い材料ストランドが残ります。結果として、新しいレイヤー堆積時、前のレイヤーがより高温な状態を保てます。
ノズル径0.6mmまたは0.8mm程度が、プリントの不浸透性向上に優れた選択です。
8. エポキシ樹脂コーティング
プリントにエポキシ樹脂をコーティングするのも防水化の一手法です。


エポキシは接着や仕上げ製品の平滑化にも適しています。考慮すべきは3Dオブジェクトの用途です。最良の解決策は食品安全性のあるエポキシを選ぶことです。
9. 溶剤を使用する
ABSにアセトン、PLAにクロロホルム(アセトンも可)を使うなど、溶剤塗布で表面を平滑化します。レイヤー同士を結合させ、気密性を高めます。
10. ワックスで3Dプリントを防水化
ワックスもエポキシ以外の優れたコーティング剤です。
- まず、3Dパーツを埃と全ての残留物から綺麗にします。
- ヒートガンなどの熱源でワックスを溶かします。3Dプリントオブジェクトにブラシで塗布し続ける間、ワックスを温かい状態に保ってください。
- ワックスを冷やし、余分なワックスを剥がします。
驚くべきことに、3Dオブジェクトを水密にするには少量のワックスで十分です。大量の3Dプリントパーツで構成される大型オブジェクトでない限り、1/4カップ程度で事足ります。
PLAは耐水性か?
PLAは耐水性ではありません。 成分の大半が有機物のため、水分を吸収します。これは有機成分ほど速く劣化するという意味ではありません。それでも、PETGやPPなど他の3Dプリント材料より速く分解されます。
最終考察
防水容器を作る最良のアプローチは、耐水性フィラメントを使うことです。しかし、上記で議論した様々なテクニックを組み合わせることで、頑丈な防水3Dオブジェクトを得ることができます。
3Dプリント
- 高品質SLSプリントのための最終仕上げマスター
- SLS 3Dプリントで鮮やかで長持ちする色を実現する方法
- FDM 3Dプリントのプロフェッショナル仕上げ技術
- 車用カスタムASAカップホルダーアダプターを設計・3Dプリント
- 3Dプリント強度アップ!強靭なパーツを作る5つの実証済み戦略
- PLAは水に溶ける?分解条件と防水化の実践テクニック
- PLA vs PETG:強度・品質・印刷しやすさで選ぶ最適フィラメント
- 3Dプリンターがスカート(外周ライン)を描く理由:スムーズな造形のための鍵
- オンラインで販売して利益を出せる3Dプリント作品—Etsy、eBayなど
- 製造設備の寿命を延ばす8つの実証済みメンテナンス戦略
- 製造と出荷を効率化:コスト削減と効率向上の実証済み戦略