



3Dプリンターノズル完全理解:種類、用途、エキスパート推奨
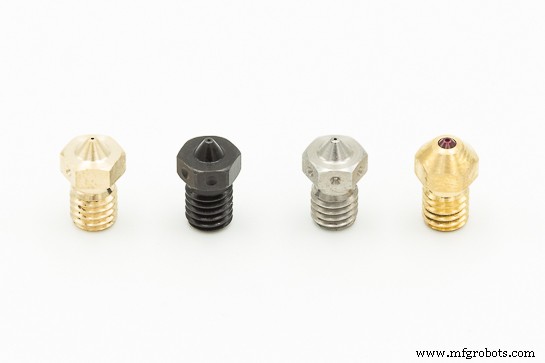
3Dプリントユーザーの大きな疑問の一つは、市場に出回る複数のノズルタイプ間にどんな違いがあるか、それぞれの場面でどれを使うべきか、どんな使用・メンテナンスのヒントを考慮すべきかだ。この記事とあと2記事で、**3D FDM/FFFプリンターのエクストルーダーノズル**について生じるすべての疑問を説明し回答しようとする。
3Dプリンターノズルの分類
ノズルを分類する際、主な特性2つを考慮する:材質と出口径だ。
出口径
径には0.20mm(すでに0.15mmや0.10mmノズルも存在)から1.2mmまで幅広い測定値がある。
材質
真鍮ノズル:エクストルーダーノズルで最も使用される材質だ。高い熱伝導性と安定性、加工容易性、経済的価格を持つため。主な欠点は、ファイバー含有研磨性材料への急速な摩耗**だ。
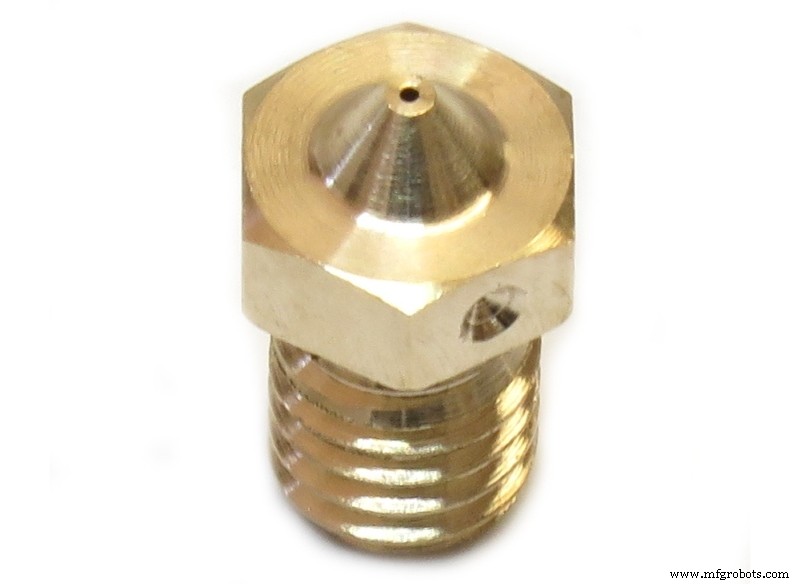
画像1:E3D-Online真鍮ノズル。出典:E3D-Online
硬化鋼ノズル:真鍮ノズルの急速摩耗問題を解決するため登場し、**最大10倍の耐摩耗性**を持ちながら同等の特性を維持。欠点として熱伝導が低く、鉛を含むため、皮膚や食品接触部品の造形には推奨されない。
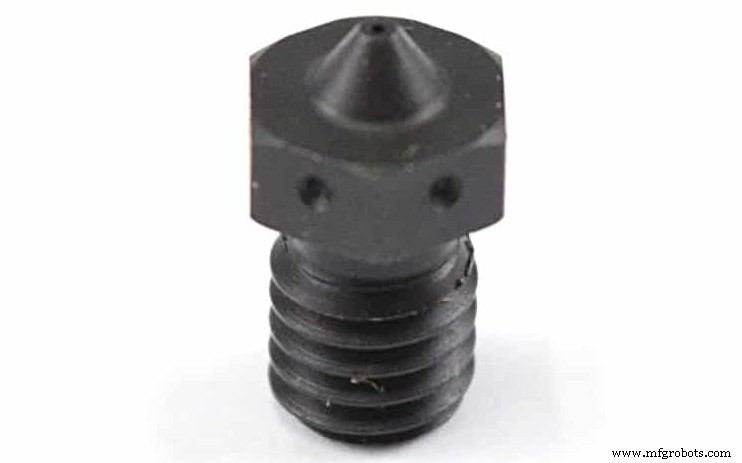
画像2:E3D-Online硬化鋼ノズル。出典:E3D-Online
ステンレス鋼ノズル:この材質は真鍮より高い硬度**を持ち、皮膚や食品接触部品製造に許可されていない鉛を含まない利点がある。そのため、ステンレス鋼ノズルはこれら用途で承認されたフィラメントでの3Dプリントに適し、最終部品が**FDA規制による承認**を失わない。
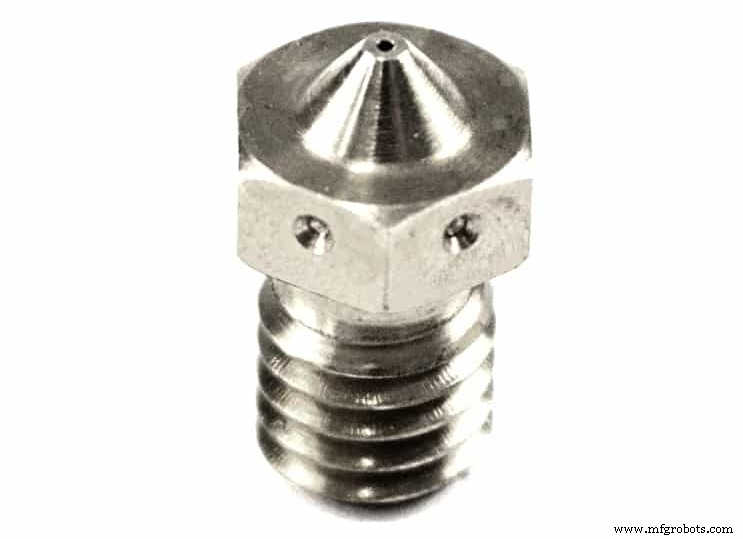
画像3:E3D-Onlineステンレス鋼ノズル。出典:E3D-Online
ルビーノズル:Olsson Rubyは特殊ノズルで、**真鍮ノズルにルビーチップを埋め込んで製造**される。この組み合わせは、安定した温度、**ほぼ無限の耐久性**と**比類なきプリント精度**を実現する理想的なものだ。
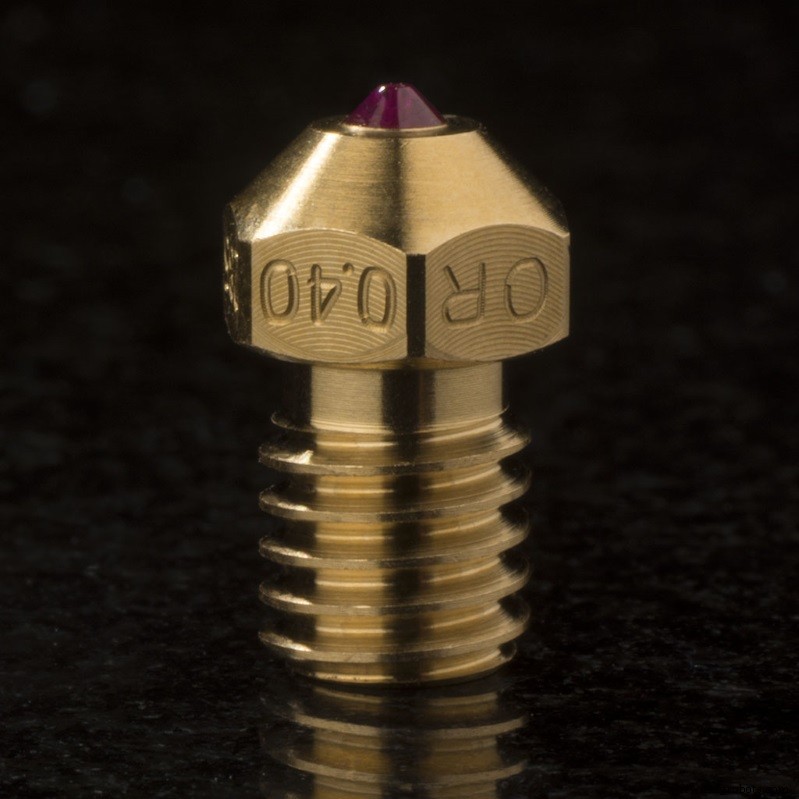
画像4:Olsson Rubyノズル。出典:Olsson Ruby
3Dプリンターノズル選択の推奨事項
出口径タイプとノズル材質を提示した後、我々の推奨は、各ユーザーが以下のガイドラインを考慮しニーズに合わせてノズルを選択することだ:
- 従来材料(PLAやABS)で中型部品を造形する場合、理想は真鍮ノズル0.40mm。小型で高ディテール部品なら真鍮ノズル0.25mm、逆のケース、**大型部品**なら真鍮ノズル0.8mm**を推奨。
- ファイバー含有研磨性材料(PLAカーボンファイバーなど)を使用する場合、**硬化鋼ノズル0.50mm**を使用すべき。より小径は避け、エクストルーダー詰まりを防ぐ。非常に研磨性の高い材料で長時間プリントする場合、推奨ノズルはOlsson Ruby。
- 皮膚・食品接触承認材料を使用する場合、この品質を維持する唯一の互換ノズルはステンレス鋼ノズル0.40mm**だ。小型**超高ディテール部品**ならステンレス鋼ノズル0.25mm**を、大型部品なら0.8mmステンレス鋼ノズルを推奨。
| 従来 材料 | 研磨性 材料 | FDA 材料 | |
|---|---|---|---|
| ノズルタイプ | 真鍮 | 硬化鋼 Olsson Ruby | ステンレス鋼 |
| 径(mm) | 0.25 - 0.40 - 0.80 | 0.50 - 0.80 | 0.25 - 0.40 - 0.80 |
表1:推奨ノズル径
ノズルタイプが明確になった後、このコンポーネントによって影響を受ける3Dプリント設定の非常に重要なパラメータ、**層高**を考慮しなければならない。このパラメータは、**3Dプリントの仕上げと時間の正しい組み合わせ**を達成する鍵だ。
まず、**層高の推奨最大値は使用ノズル出口径の80%**であることを知る必要がある。層高が低いほど表面仕上げは良くなるがプリント時間は長くなり、逆もまた然り。以下の表に各ノズル出口径の推奨値と最大値を示す。
| ノズル 出口径 | 層高 最大推奨 |
|---|---|
| 0.25mm | 0.2mm |
| 0.4mm | 0.32mm |
| 0.6mm | 0.48mm |
| 0.8mm | 0.64mm |
| 1mm | 0.8mm |
| 1.2mm | 0.96mm |
表2:最大推奨層高
このパラメータを100%効果的にするには、**ベースのレベリングとキャリブレーション**がノズルに対して正確でなければならない。プロセス詳細は「3Dプリンターベースのレベリングとキャリブレーション」記事を参照。
次の2記事ではノズルテーマを続け、ノズル交換タイミングと詰まりの回避・解決法を説明する。
コメントであなたの推奨事項や質問を躊躇なく残してください。
関連記事
3Dプリンターノズルのすべて (II):ノズル交換のタイミング
3Dプリンターノズルのすべて (III):ノズルの詰まり
3Dプリント
- 信頼性:保全だけの問題ではない
- 3Dプリントの迷信を打ち破る:強度、コスト、使いやすさ、生産量の真実
- 専門家が回答: 金属3Dプリントのよくある質問
- 3Dプリンティングよくある質問TOP5:専門家が詳しく回答
- 難削材・エキゾチック材の機械加工:技術と応用
- CNC加工におけるジグ・治具の基本:精度と効率を劇的に高める工作法
- 酸素燃料切断:100年以上の歴史を持つ、低コスト・汎用性の高い金属形状切断
- 金属表面処理マスターガイド:性能・耐久性・コンプライアンス向上
- アルミニウム合金完全ガイド:グレード、用途、主要特性の理解
- 旋盤オイル完全ガイド:選び方、使い方、メンテナンス
- ガラス繊維の分類と用途:種類、特性、応用