



適切なホットエンドの選び方:FDM 3Dプリントガイド
ホットエンドはFDM 3Dプリンターの基本部品の一つであり、その見かけのシンプルさにもかかわらず、最も複雑な部品の一つです。このコンポーネントは、プリンターの解像度だけでなく、材料(研磨性や高温材料など)をプリントする能力にも依存します。ホットエンドを選択する際には複数のオプションがあり、それぞれに複数のスペアパーツとアクセサリーがあります。すべての用途に完璧なホットエンドはなく、各ユーザーに最適なものを選ぶのは、3Dプリントへの優先的な用途や、通常使用する材料によって決まります。
各ユーザーに最適なホットエンドを選択し設定する方法を学ぶには、その仕組みと構成部品を理解する必要があります。
ホットエンドの仕組み
ホットエンドは、フィラメントを溶かして造形空間に堆積させる前に押し出すことを目的とした要素のセットです。 ホットエンドは常に押出機と連携して動作し、ダイレクトまたは間接(ボーデン)マウントのいずれかです。 基本的には:押出機がフィラメントを小さなチャンバーに押し込み、そこで溶かし、生成された圧力により溶融材料が小さな穴から出て、造形ベースまたはパーツに堆積すると固化します。 フィラメントが押し込まれるため、溶融領域に到達する前に最大剛性を維持する必要があります。 これを実現するには、ホットエンドに明確に区別された2つの部分、コールドゾーンとホットゾーンがあり、それらの間の移行が可能な限り短いことが必要です。
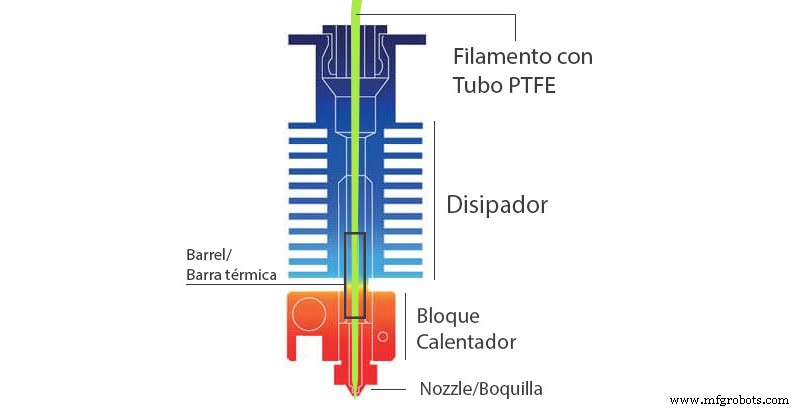
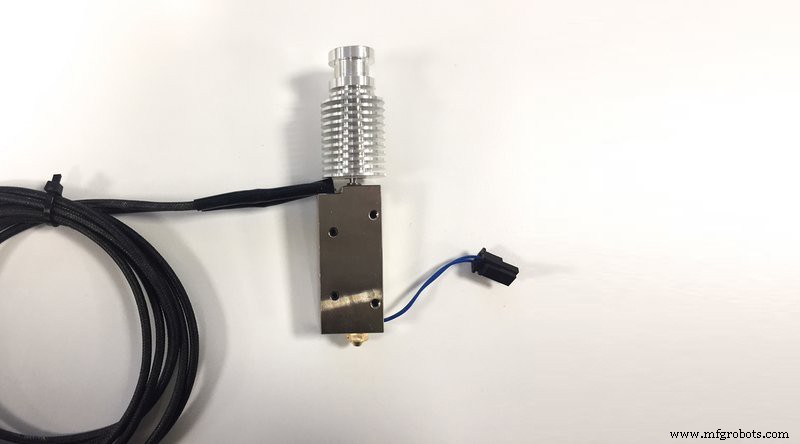
画像1:ホットエンドの概要。出典:impresoras3d.com
ホットエンドの構成部品
ホットエンドは主に6つのコンポーネントで構成されます:
- ノズル
- ヒーティングブロック。
- 温度プローブ。
- ヒーティングカートリッジ。
- ヒートブレーク。
- ヒートシンク
ノズル
ホットエンドの最終部分であり、XY平面でのプリンター解像度を決定します。最適なものを選択する際、3つのパラメータを考慮する必要があります:所属システム、直径、材質。
システム:
複数のホットエンドシステムがありますが、最も一般的なのは2つ:V6システムとMk8です。 これらに加え、Ultimaker、BCN3D、Raise 3Dなどの認知ブランドは独自のシステムを持っています。
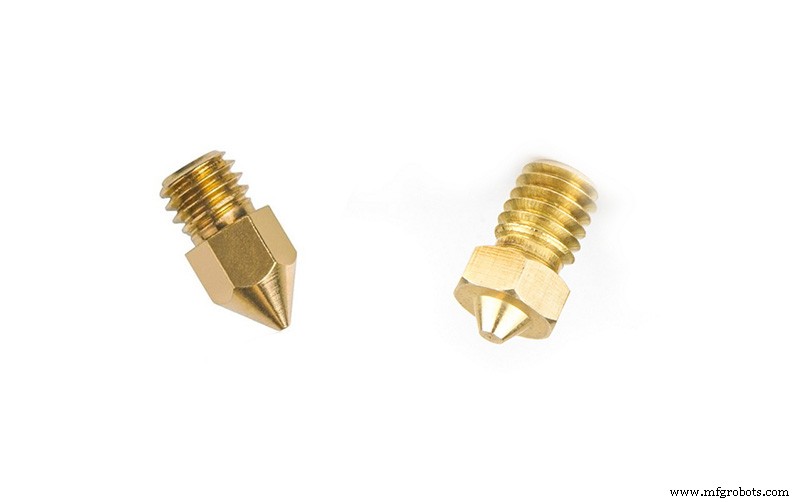
画像2:MK8とV6ノズル。
V6とMK8の両ノズルはM6x1ネジを持ち、一見互換性があるように見えますが、そうではありません。寸法はかなり異なります。MK8システムのノズルは長さ8mmですが、V6システムのものは5mmです。これは、レベルセンサーがヘッドにあるプリンターでは、ノズルが高くなりプリントできないことを意味します。他のシステムのホットエンドに適合させるためにプリンターを改造することは可能ですが、元のシステム内に留まり、他システムのコンポーネントを混在させないことが推奨されます。 現在、E3D、MicroSwiss、3DSolexのような両システムで並外れた品質のコンポーネントを製造するメーカーがあるため、これは問題ではありません。
直径:
一般的に、ほとんどのホットエンドはデフォルトで0.4mmノズルを使用します。これは解像度とプリント時間の理想的な妥協点と見なされるためです。しかし、特定のケースでより良い他の多くの直径オプションがあります。
利用可能なノズルの範囲はシステムとメーカーによって異なりますが、一般的に0.25〜0.8mmの範囲です。これはFDM技術の固有の制限によるものです。プラスチックは溶融時に相当な粘性を維持するため、直径が小さいほどより高い圧力を適用する必要があります。 そのため、0.25mm以下では必要圧力が高すぎて、粘性の高い一部のプラスチックをプリントすることが不可能です。しかし、E3Dのような一部メーカーは0.15mmまでの実験的ノズルを持ち、低速でPLAをプリントすることで優れた結果を得られます。
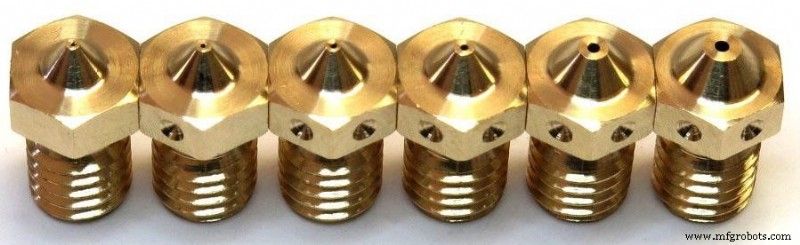
画像3:さまざまなサイズのノズル。出典:e3d-online.com
0.8mm以上のノズルでは、ホットエンドが適切な押出を維持するために十分なプラスチック体積流量を溶かす能力が制限となります。大径ノズルには非常に高い押出速度が必要で、フィラメントを同じ速度で溶かすことが不可能になる場合があります。それでも、最も認知された2つのメーカーが2つの異なる戦略でこの限界を部分的に解決しています。
一方、E3DはVolcanoとSupervolcanoとして知られる2つのV6サブシステムを提供し、ホットエンドのホットゾーンの長さを増やすことに基づいており、はるかに大きなプラスチック流量を溶かせます。これにより、標準サイズノズルでより高速プリントが可能になるだけでなく、最大1.4mmのノズル使用も可能になります。
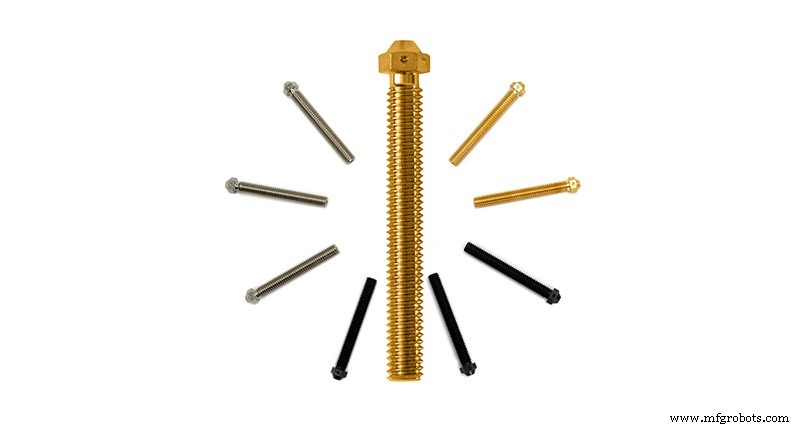
画像4:Supervolcanoノズル。出典:e3d-online.com
もう一方、メーカー3DSolexは、革新的な「コアヒーティングテクノロジー」を導入しました。この技術は、ホットエンド内部を3つのチャンバーに分割し、フィラメントと接触するホット表面積を大きくすることで、より速く均質な溶融をホットゾーンの長さを増やさずに実現します。これにより3DSolexは、V6システムと互換性のある最大2mm径のノズルを提供しています。
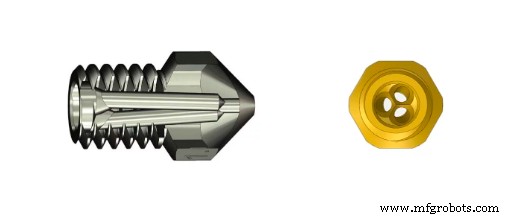
画像5:3DSolexノズル。出典:3DSolex.com
材質:
近年、新しい先進材料の出現は、新材質でのノズル設計の必要性も意味しました。現在、ノズル製造で最も一般的な材質は以下の通り:
- 真鍮: 最も一般的な材質。主な利点は低コスト、製造容易性、高い熱伝導係数。 主な欠点は低耐摩耗性、および低耐高温性、300℃以上での使用は推奨されません。PLA、ABS、ASAなどのみプリントする場合に理想的
- ニッケルメッキ真鍮: 最高品質ホットエンドで標準になりつつあります。薄いニッケルコーティングを施した真鍮ノズルです。 この表面処理により、耐摩耗性向上、摩擦係数低減、高い耐食性を得られます。これにより、真鍮ノズルより優れた耐久性を持ちます。
- ニッケルメッキ銅: 高温フィラメントプリント専用の特定材質。 同じ材質のヒーティングブロックと組み合わせる必要があります。 500℃までの温度に到達可能。
- 焼入れ鋼または工具鋼: 高耐摩耗性で際立っています。繊維や粒子で強化された高研磨性フィラメントでの作業用に設計されています。金属フィラメントやガラス繊維・カーボン強化材料では必須。主な欠点は、前のものより表面プリント品質が通常低いこと。一般的に0.4mmから入手可能ですが、0.5mm以上のサイズ使用が推奨されます。500℃まで耐えられますが、研磨性材料では350℃以上での使用は推奨されません
- ステンレス鋼: 前のものと似ているように見え、多くのユーザーが研磨性フィラメント用に購入しますが、これは主な用途ではありません。耐摩耗性が前のものよりはるかに低いためです。このタイプのノズルは主に医療と食品用途で使用され、高い耐食性により、溶融材料に混入する有毒粒子を放出しません。ノズル製造ではおそらく最も一般的でない材質。ニッケルメッキ銅ノズルと同様、高温用途に適し、500℃まで対応。
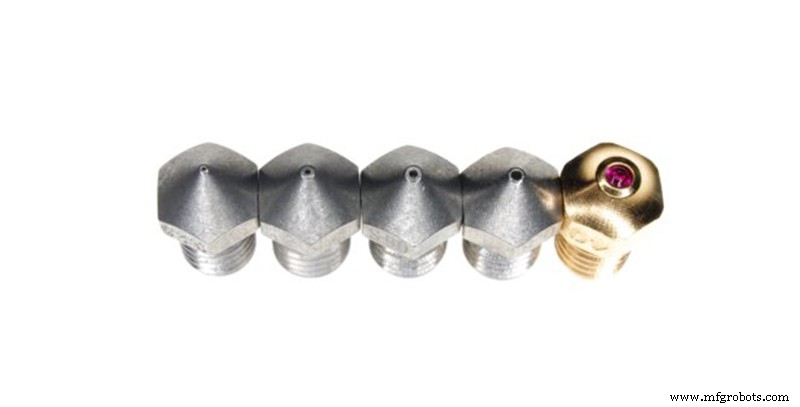
- ルビーチップ付き真鍮または銅: 真鍮または銅製で、チップにルビーをセットしたノズル。多くの人が摩耗しないノズルだと信じていますが、これは完全には正しくありません。 ルビーチップの高硬度により、チップ自体は摩耗せず、ノズル寿命全体で高いプリント品質を維持しますが、真鍮または銅製ボディは摩耗します。 無充填フィラメントではこのタイプのノズル耐久性は非常に高く、多くの場合プリンター寿命を超えますが、研磨性フィラメントでは真鍮または銅ボディの内部摩耗により、ルビーが時間とともにノズルから分離します。限定的な寿命を前提に、最高品質で研磨性材料をプリントするための理想的なノズルです。また、研磨性材料を使わず、棚寿命全体で最高品質を維持する高耐久性ノズルを望むユーザーにも理想的です。
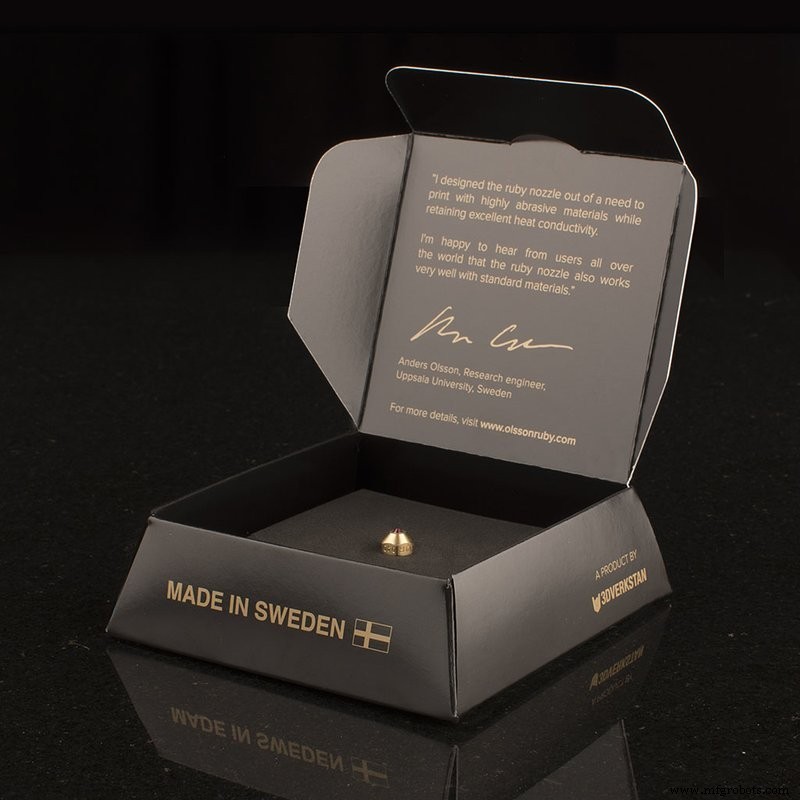
画像6:Olson Rubyノズル。出典:olssonruby.com
ヒーティングブロック:
ノズルとヒートブレークのホットゾーンに熱を伝達する要素です。主に標準と高温の2タイプがあります。標準ヒーティングブロックは一般的にアルミニウム製で、最も経済的ですが、300℃までしか耐えられません。高温タイプはニッケルメッキ銅製で、500℃まで耐えられます。
V6システムのものなどには、シリコンケースまたはソックスのオプションがあり、放射熱から保護します。これはPLAのような材料では特に重要です。
温度プローブ:
ヒーティングブロックの温度を測定する要素です。異なるフォームファクタとパラメータを持つ複数のタイプがあります。おそらく交換が最も難しい要素の一つです。 異なるフォームファクタがあるだけでなく、プリンターファームウェアの変更や追加電子部品の追加が必要になる場合があります。 最も一般的な3タイプは:
- サーミスタ: 最も一般的。低温で高精度、価格が非常に経済的。欠点として、285℃以上の温度には不向き。
- 熱電対: 非常に高温を精密に測定可能、しかし、特定範囲で較正されると、高温と低温を同時に高精度で測定できません。 通常安価ですが、追加電子機器が必要です。主な欠点の一つは、電磁ノイズに敏感で、ケーブルはシールドされ、電源やコイルから離しておく必要があります。
- PT100プローブ: 熱電対の使用をほぼ完全に置き換えました。500℃までの温度を精密に測定可能、サーミスタと熱電対の利点を組み合わせます。対価として、価格が最も高く、追加電子機器が必要です。
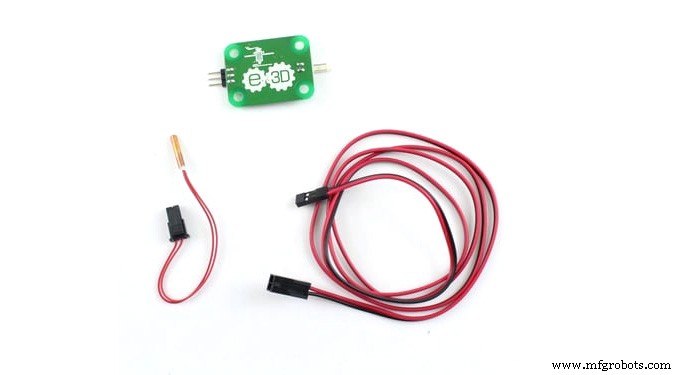
画像7:PT100プローブ。出典:e3d-online.com
ヒーティングカートリッジ:
基本的には、電流が流れるとヒーティングブロックに熱を伝える抵抗体です。 最も一般的なのは30Wまたは40Wの電力です。例外を除き、寸法は一般的にユニバーサルです。12Vと24Vバージョンが利用可能、プリンターボードに適した電圧を使用することが不可欠です。
ヒートブレーク:
ホットエンドの最も重要な要素の一つ。 その機能は、ホットエンドのホットゾーンとコールドゾーンを分離し、その品質が詰まりの防止に決定的です。内部がテフロンコーティングされているかどうかにより、ホットエンドがオールメタルタイプかどうかを決定するコンポーネントです。熱伝導係数の低い材料(ステンレス鋼等)で製造され、熱遮断効果を高めています。最高品質品はチタン製またはバイメタリック組み合わせ(Slice Engineering等)で製造されます。
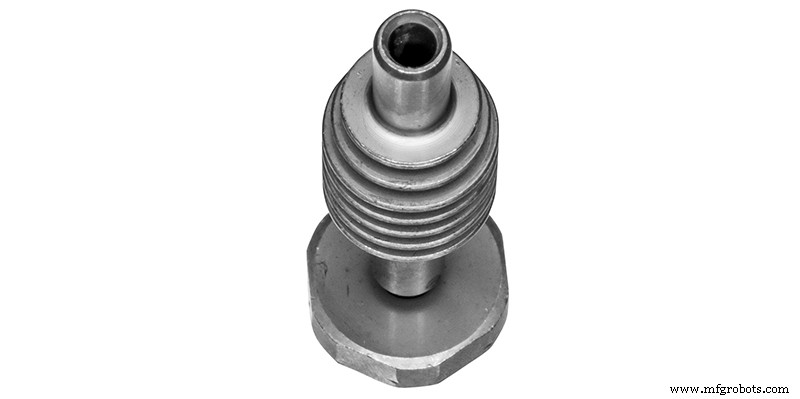
画像8:Slice Mosquitoによるバイメタリックヒートブレーク。出典:sliceengineering.com
ヒートシンク:
その機能は、ホットエンドのコールドゾーンを冷却し、フィラメントが溶融ゾーンに到達する前に再溶融しないよう防止することです。品質と性能が非常に高いことが重要で、特に高温やPLAのような低軟化温度ポリマー使用時には。ダイレクト押出機使用時、熱がこれに伝わるのを防ぐというもう一つの重要な機能があります。E3D AeroやHemeraのようなコンパクト押出機の例外を除き、押出機ボディ自体がヒートシンクとして機能します。
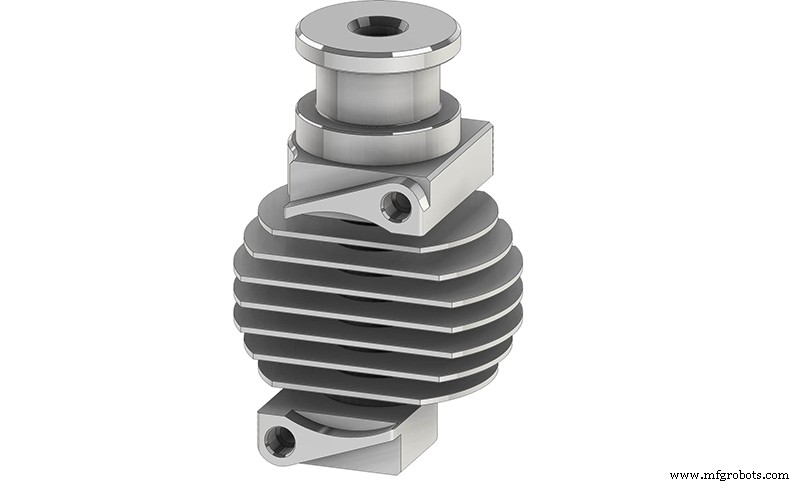
画像8:Slice Copperhead用ディシペーター。出典:sliceengineering.com
適切なホットエンドの選び方
冒頭で議論したように、すべてのケースで最大性能を発揮できる理想的なホットエンドは存在しません。 各状況に最適なモデルまたは組み合わせがあります。標準ホットエンドは一般的に基本材料での偶発的プリントでは良好に機能しますが、より要求の厳しい状況では、ホットエンドまたはその特定コンポーネントの交換が必要になる場合があります。これらの特別な状況の中で、最も一般的な6つは以下の通り:
- 高温を必要とする非研磨性材料でのプリント
- 高温を必要とする研磨性材料でのプリント
- 研磨性材料でのプリント
- 医療および食品用途
- 大型3Dプリント
- 高速プリント
高温を必要とする非研磨性材料でのプリント
一般的に最も一般的な材料のプリント温度は280℃以下ですが、一部のエンジニアリングフィラメントのプリント温度はわずかに以上、またはPEKKのように大幅に以上になる場合があります。これらの場合、コンポーネントが高温に耐えられるホットエンドを選択することが不可欠です。このため、ヒーティングブロックとノズルの両方がニッケルメッキ銅製である必要があります。さらに、可能な限り低い熱伝導係数を持つオールメタルヒートブレーク(チタン製またはバイメタリック化合物製等)が必要です。
サーミスタの制限により、ホットエンドが熱電対またはPT100プローブで温度測定を行うことが不可欠です。
ダイレクト押出機を使用する場合、ヒートシンクは高品質で可能な限り冷却される必要があります。
利用可能なオプションの中では、おそらくこのタイプの用途に最適なのは、Slice EngineeringのMosquitoとCopperheadホットエンドです。
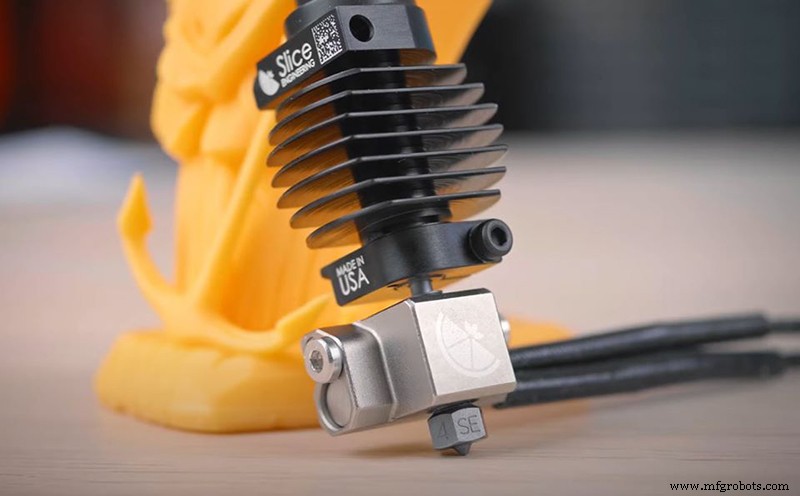
画像9:Slice Copperhead。出典:sliceengineering.com
高温を必要とする研磨性材料でのプリント
おそらく最も要求の厳しいケースの一つ。 選択は前のケースと同じですが、ニッケルメッキ銅ノズルを研磨性材料に適したもの(焼入れ鋼ノズルやE3D Nozzle Xの0.6mmサイズ等)に交換する必要があります。 両方ともSlice Engineeringホットエンドと互換性があります。
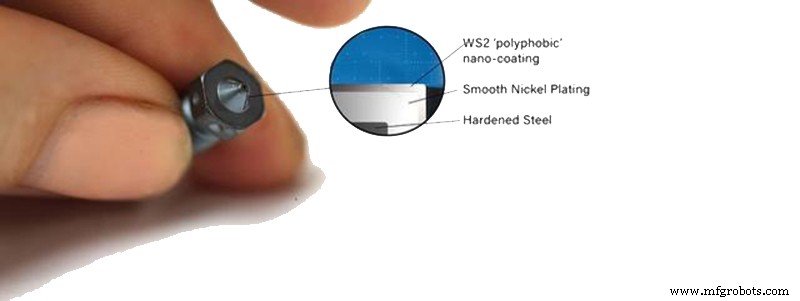
画像10:Nozzle X。出典:e3d-online.com
研磨性材料でのプリント
研磨性材料を使用するが、285℃以上の温度到達を必要としない場合、前のケースと同様に、推奨されます、研磨耐性ノズルとオールメタルヒートブレークを使用すること。 テフロンヒートブレークも正常に機能しますが、摩耗が高く、PTFEチューブを頻繁に交換する必要があります。金属ヒートブレークの中では、チタンヒートブレークが高硬度により研磨性材料に対してより高い耐久性を持ちます。しかし、このケースではアルミニウムヒーティングブロックで十分です。
医療および食品用途
生体適合性材料または食品用パーツをプリントする場合、不可欠なのは金属残留物による汚染を避けることです。フィラメントと接触するすべてのコンポーネントをステンレス鋼またはチタン製にするのが最適です。そのため、チタンヒートブレークとステンレス鋼ノズルを備えたE3D V6ホットエンドが完璧な組み合わせです。
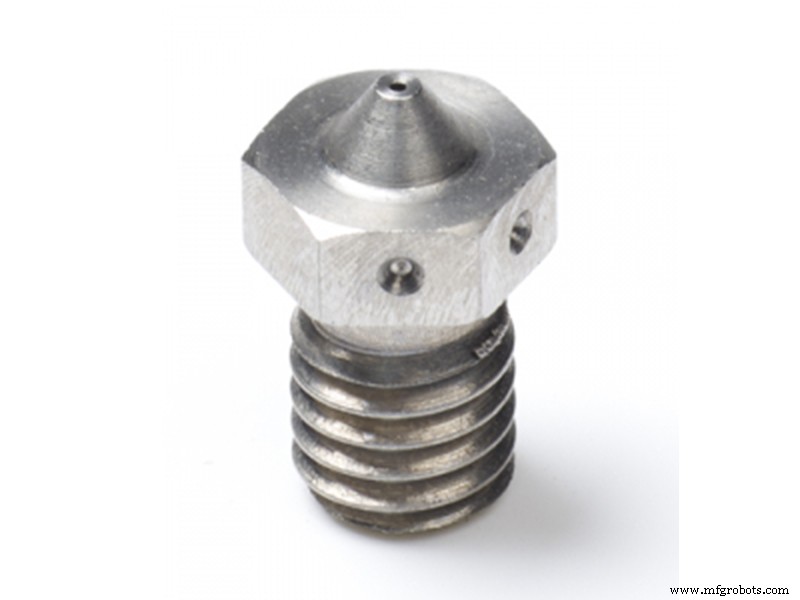
画像11:ステンレス鋼ノズル。出典:e3d-online.com
大型3Dプリント
大型ボリュームのパーツをプリントする場合、プリント時間が解像度より優先されることがあります。 これらの場合、1mm以上の大径ノズルを使用することが有用です。これには、大量フィラメント流量を適切な速度で溶かせるホットエンドが必要です。これらの状況では、V6 VolcanoまたはSupervolcanoシステムが最良のオプションの一つです。
画像12:V6 Supervolcano。出典:e3d-online.com
高速プリント
前のケースと同様、限界はホットエンドがフィラメントを溶かせる速度によって決まります。 このケースでもV6 VolcanoとV6 Supervolcanoシステムが適していますが、最適なオプションは「コアヒーティングテクノロジー」技術を持つSolexノズルを使用することです。これらは最大30mm³/sの流量に達し、E3DとSlice Engineeringの両ホットエンドと互換性があります。
画像13:3DSolexノズル。出典:3dsolex.com
多くの場合、ニーズはこれらのケースのいずれかだけに限定されません、そのため複数の状況で適切な性能を発揮する妥協点を見つける必要があります。
しかし、E3D V6やSlice Engineeringの新しいCopperheadのような高度にモジュラーなシステムを持つことが理想的です。 これら2つのシステムのおかげで、各状況で最大性能を発揮するようにホットエンドを再構成できます。
3Dプリント
- バンドソー最適鋸挽き速度の選定:実践ガイド
- 適切な潜水ポンプの選び方:エキスパートのヒントと主要機能
- ジュエリーデザインに最適なCADソフトウェア選び: 総合ガイド
- 最適ギアヘッド選定:トルクと効率を最大化するエキスパートのコツ
- 家具・機械用レベリングフット選びの完全ガイド:タイプ・ロック・チルト・材質
- 引き出しスライド選びの総合ガイド:耐荷重・移動方式・材質・ベアリング・長さ
- 適切なコンパクター選定:効率的廃棄物管理のための包括的ガイド
- 最適な産業用クラッチブレーキの選定:実践ガイド
- 専門家ガイド:生産ラインに最適なカートニングマシンの選び方
- ウォータージェット切断機の選び方:あなたの機械加工ショップに最適な1台を見つける
- 最適なチューブベンダー選び:ファブリケーションニーズに応える選定ガイド