



CNCフライス加工の最適工具パスモード選択:実践ガイド
現代製造と加工技術の継続的発展に伴い、CNC加工設備とその支援CAMシステムが広く使用・発展しています。CAMシステムが生成する加工工具軌跡(ツールパスパターン)は、制御装置の加工操作の核心です。これは加工ワークの精度、表面粗さ、全体加工時間、工作機械寿命などに直接影響し、最終的に生産効率を決定します。
この記事では、切削方法の異なる特性と選択に影響する要因を分析し、フライス加工における工程方法と切削方法を比較し、適切なツールパスモード選択の参考を提供します。
1. ツールパスモード
ツールパスモードの基本概念
CNC加工において、ツールパスパターンとは、工具がワーク切削を完了する際の経路計画方法を指します。同一部品の加工において、複数の切削方法が部品の寸法と精度要件を満たせますが、加工効率は異なります。
ツールパスモードの分類
ツールパスモードは4タイプに分類できます:片方向送り、往復送り、円形切削送り、複合送り。複合送りは最初の3タイプの混合送りです。片方向または往復送りは、加工戦略の観点からすべてライン切削です。したがって、異なる加工戦略に応じて、切削方法をライン切削、円形切削、その他特殊方法に分類できます。一般的に使用されるのはロウカットとリングカットです。
ライン切削は工作機械の最大送り速度に有利で、切削面品質も円形切削より優れています。しかし、複雑な平面キャビティに複数のボスがあり複数の内輪郭を形成する場合、追加の工具リフト動作が頻繁に発生します。つまり、工具パスのどこかで、工具とボスの干渉を避けるため、または未加工残り領域に工具を戻すため、工具を加工平面から一定高さまで持ち上げ、別の工具パス開始位置に移動してから切削を継続する必要があります。
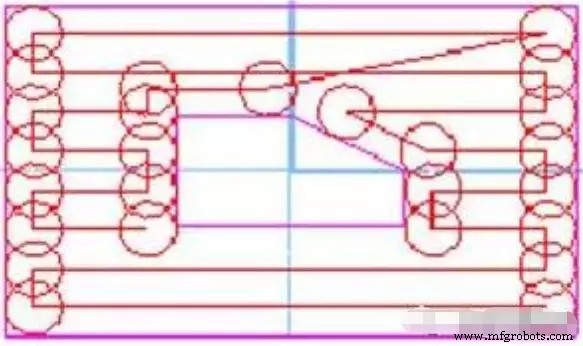
ロウカット工具パスは主に、一定固定方向に平行な一連の直線セグメントで構成され、計算が簡単です。シンプルなキャビティ仕上げや、大きな余代除去の荒加工に適しています。
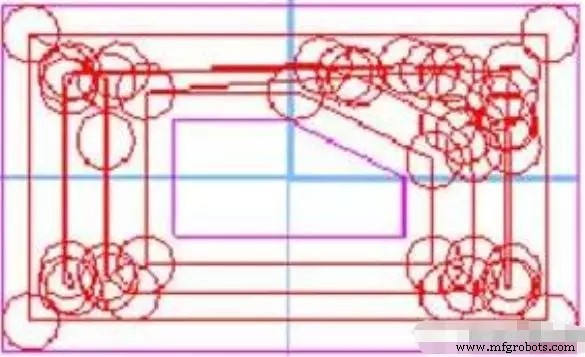
リングカットでは、工具が境界輪郭に類似したパスに沿って移動し、一組の閉曲線で構成され、工具が部品切削時に同じ切削状態を維持できることを保証します。リングカットプロセスは現在のループ軌跡グラフを連続的にオフセットして次のループ軌跡を計算するため、計算が複雑で時間がかかります。複雑なキャビティと曲面の加工に適しています。
2. ツールパスモードに影響する要因
ワークの形状と幾何要素
ワークの形状と幾何要素には、加工領域の幾何形状、アイランドのサイズと位置などが含まれます。これはワーク自体の固有特性であり、変更不能な要因ですが、ツール送り方式を決定する根本要因です。
工程ルート
工程ルートは加工目的達成の直接的プロセスであり、ツールパスモード選択の直接的根拠です。工程ルートは加工領域の順序、アイランドの統合と分割、荒加工・半仕上げ・仕上げの区分を決定します。目的達成のための工程ルートは多数あり、これが異なるツールパスモード選択を決定します。
ワーク材料
ワーク材料もツールパスモードを決定する要因の一つです。ワーク材料は直接的な加工対象で、ツール送りに直接影響しませんが、工具材料、サイズ、加工方法などの選択に影響し、間接的にツール方式に影響します。ワークブランクの形状とサイズにより、ワーク各部の加工余代分布が均一になります。同時に、選択可能なブランクのワークでは、ブランクのサイズと形状の使用がクランプ方法と加工領域の再分配を変え、加工戦略に影響し、異なるツール送りアプローチを導きます。
ワーククランプと固定方法
ワークのクランプと固定方法も間接的に切削方式に影響します。プレートによる新たな「アイランド」発生の影響、締付力が切削量と切削方式に与える影響、振動が切削方式に与える影響などです。
工具選択
工具選択には工具材料、工具形状、工具長さ、刃数などが含まれます。これらのパラメータは工具とワークの接触面積と頻度を決定し、単位時間当たりの切削材料体積、工作機械負荷、耐摩耗度を決定します。工具寿命は切削時間長を決定します。其中、工具サイズ(直径)は切削方法に直接影響します。異なる直径工具の選択は残余領域サイズに影響し、加工パス変更を引き起こし、異なる切削方法につながります。
加工領域選択
フライス加工プロセスにおいて、複雑な平面キャビティに複数のボスがあり複数の内輪郭を形成する場合、ライン切削では追加の工具リフト動作が頻繁に発生し、円形切削では加工パスが長くなります。このような追加工具リフト動作や加工パス延長は切削加工効率を深刻に低下させます。したがって、このような状況の発生回数を最小限に抑える方法が主要課題です。
加工ニーズに応じて全切削領域をいくつかの副領域に分割し、各副領域を個別に加工します。工具リフトは副領域間で発生します。同時に、これらの加工副領域は切削方法に応じて統合または分割、あるいは無視されます。この異なる加工領域選択は、工具リフト回数を減らすだけでなく、加工パスを相対的に長くしません。同時に、新しい領域に最も合理的な切削方法を採用でき、加工効率を向上させます。
3. ツールパスモードの合理的選択
基本選択原則
送り方式選択時に考慮すべき2点:加工時間の長さ、加工余代が均一かどうか。一般に、円形切削法はワーク形状ベースの切削法で、加工余代は比較的均一です。しかし、ロウカット法の加工余代は比較的不均一です。ロウカット後により均一な余代を残したい場合、通常境界周りに円形切削工具パスを追加する必要があります。余代不均一要件を無視すれば、ライン切削工具パス長は通常比較的短いです。余代不均一を考慮して円形切削工具パスを増やす場合、加工領域境界が長いとき、境界周りの円形切削工具パスは総加工時間により明確な影響を与え、一般に水平切削工具パスの方が円形切削工具パスより長くなります。ロウカット工具位置は計算しやすくメモリ占有が少ないが、工具リフト回数が多いです。円形工具パス使用時は、リング境界を複数回オフセットし、自己交差ループをクリアする必要があります。
外観特性による選択
ワーク形状特性が加工方式を決定します。異なる加工対象に応じて、ワークを平面キャビティタイプと自由形状面タイプに簡単に分類できます。平面形状キャビティは一般にロウカットで加工されます。このタイプのワークは荒加工フライスで形成されることが多く、箱体、ベースなどの部品で、加工余代が大きいためです。ロウカット法は工作機械の最大送り速度を活かし、加工効率を向上させ、切削面品質もリングカットより優れています。
自由形状面は一般に円周切削加工を使用します。主に表面が鋳造または規則形状から形成され、余代が均一でないためです。同時に、表面は加工精度に対する要求が高く、真の表面形状により良く近似でき、良好な表面加工特性を持ちます。
加工戦略による選択
部品加工は荒加工、半仕上げ、仕上げの3段階に分かれることが多く、場合によっては超仕上げ段階もあります。加工段階の合理的区分は加工精度確保に必要です。従来加工法は工作機械機能が比較的単一なので、工程ルートで各段階境界を明確に見ることができます。しかし、CNCフライス加工法では段階境界が比較的曖昧で混在することがあります。
荒加工の主目標は単位時間当たりの材料除去率を追求し、半仕上げ加工のためのワーク幾何輪郭を準備することです。したがって、ロウカット法または複合法による層切削がよく使用されます。半仕上げの主目標はワーク輪郭を滑らかにし、仕上げ余代を均一にすることです。したがって、リングカット法がよく使用されます。仕上げの主目標は、幾何寸法、形状精度、表面品質が要件を満たすワークを得ることです。ワーク幾何特性に応じて内部切削法を採用し、エッジと接合部には円形切削法を採用します。
プログラミング戦略による選択
プログラミング時の切削方式決定の主原則は:部品の加工精度と表面粗さ要件を確保できること;加工ルートをできるだけ短くし、工具空走時間を減らし、数値計算をシンプルにし、プログラムセグメント数を少なくし、プログラミング作業量を減らすこと。一般に、平面形状キャビティでは加工領域をロウカット法で分割して工具リフト回数を減らし、自由形状面では円形切削法で形状を近似します。選択したブランク形状サイズはプログラミング選択に影響します。ブランク形状を増やすことで、クランプしにくい形状加工をクランプしやすいライン切削法とキャビティ加工に変換したり、リングカットで加工される自由形状面を大余代のライン切削方式に変更して加工効率を向上させたりできます。
製造プロセス
- ワークショップに最適なミニCNCフライス盤選び
- 材料別切削液選定実践ガイド:被削材に最適なクーラントを選ぶ
- 最適CNCカッター選定とプログラミングでピーク性能を引き出す
- あなたのショップに最適なCNCプラズマ切断機を選ぶ:実践ガイド
- CNCフライス盤操作に必須のスキル
- CNC工作機械工具選定プロフェッショナルガイド:工具寿命と生産性の最適化
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- 最適なCNCルーター選び:包括的ガイド
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ
- 最適なCNC機械加工業者を選ぶためのプロフェッショナルガイド
- ウォータージェット切断機の選び方:あなたの機械加工ショップに最適な1台を見つける