



ラミネート設定マスター:プロフェッショナル3Dプリントのための必須パラメータ
プリント用ファイルを準備する際、基本パラメータとその働きを理解することが極めて重要です。今日のスライサーソフトウェアで利用可能なパラメータ数は増えていますが、ソフトウェアと技術に関する深い知識がない限り、基本パラメータのみを調整することから始めるのが賢明です。
3つのパラメータグループに分類できます:材料依存のもの、プリントプロファイルを定義するもの、ハードウェアを定義するもの。ソフトウェアによって異なるカテゴリに表示されたり、混在したりします。
ハードウェア定義パラメータ
通常、プリンターのノズルに関連し、異なる直径のノズルに変更する際に修正が必要です。
ノズル径: 使用するノズルの実径。0.4mmノズルなら0.4mmを選択。
- 押出幅: 押し出されるラインの実幅。レイヤー高さに依存し、通常ノズル径より大きい。実測値を知るには、カップモードでキューブをプリントし、実壁厚を測定。ノズル径の50%のレイヤー高さでは、押出幅は通常20%大きくなる。例:0.4mmノズル、0.2mmレイヤー高さなら押出幅は0.48mm。
材料パラメータ
各材料に直接依存するパラメータで、材料変更時に調整が必要。最重要項目は以下:
- プリント温度: プリント中のノズル温度。メーカー提供値だが、各プリンターでキャリブレーション推奨。
- ベッド温度: プリント温度と同様、メーカー情報を参照。プリント中のベッド温度。
- チャンバー温度: ヒートチャンバー搭載プリンターのみ。プリント中のチャンバー温度。通常、材料のTg(ガラス転移温度)より少し低い値を使用。
- フロー(Flow): 相対的な押出速度とプリント速度の補正係数。1(100%)未満で押出不足、1超でオーバー押出。一般的に1が正しいが、PLAやPETGは0.9〜0.95、TPEやTPUは1.05〜1.15が必要な場合がある。
- リトラクション速度: リトラクション距離と合わせて材料のリトラクション値を定義。プリンタータイプにも強く依存。各メディア・プリンター組み合わせで正しく設定必須。一般的に20〜40mm/sの範囲。
- リトラクション距離: 各移動前にフィラメントがリトラクトされる距離。リトラクション速度と同様、各材料・プリンター組み合わせで正しく設定必須。
- 冷却ファン速度: レイヤーファンの速度、つまりプリント中のパーツ冷却を定義。メーカー情報で材料が必要か確認。ABSでは通常オフ、PLAでは常に最大。PETGやASAは低速(20〜50%)の場合あり。一般的にスライサーは高さごとに異なる速度設定可能。初期レイヤーではファンをオフにし、ベッド密着を確保。
プリントプロファイル定義パラメータ
最終パーツの品質、仕上げ、強度を定義。材料に直接依存しないため、材料ごとの調整は不要。影響する要素別に分類可能。
レイヤーパラメータ
レイヤー高さ: 各層の厚さ。最適値は通常ノズル径の半分。例:0.4mmノズルなら0.2mm、0.6mmなら0.3mm。ノズル径の75%を超えるレイヤー高さは使用不可。
- 初期レイヤー高さ: ベッドと接触する最初のレイヤーの高さ。レイヤー高さよりわずかに低い値に設定し、ベッド密着を改善。
- 底面ソリッドレイヤー数: パーツ底面にプリントする高密度レイヤー数。底面ソリッドレイヤー数×レイヤー高さ=パーツ底面の壁厚。1mm以上の厚さが得られる十分なレイヤー数を推奨。
- 上面ソリッドレイヤー数: パーツ上面にプリントする高密度レイヤー数。上面ソリッドレイヤー数×レイヤー高さ=パーツ上面の壁厚。1mm以上の厚さが得られる十分なレイヤー数を推奨。
パリメータ(外周)パラメータ:
外周数: パーツの外周数。壁厚=外周数×押出幅。最低1mmの壁厚が得られる数を推奨。
- カップモード: ほとんどのソフトに搭載。有効化するとパーツ全体で1つの外周のみを連続プリント。
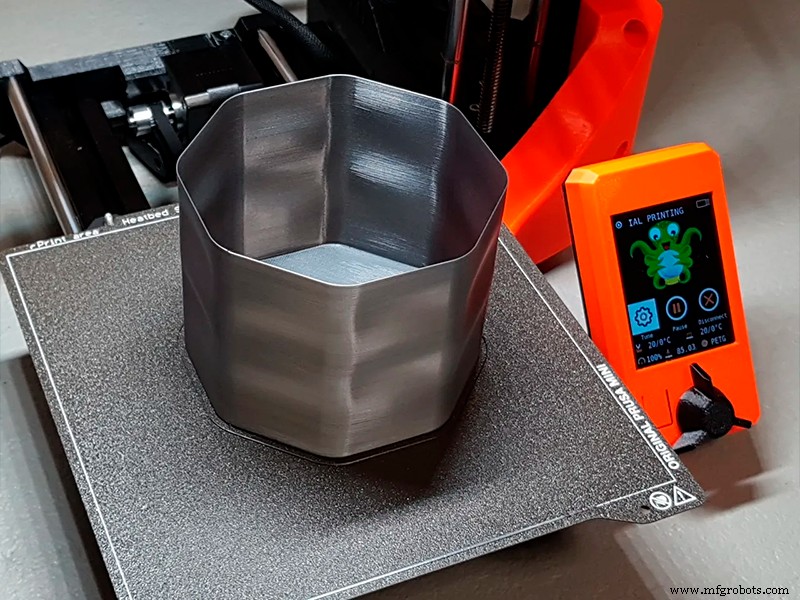
画像1:カップモードでプリントされたパーツ。出典:Prusaprinters
インフィル(充填)パラメータ:
インフィル密度: パーツ内部の充填率。材料体積/空洞体積の比率。50%なら内部体積の半分が空洞。通常10〜30%の値を使用。
- インフィルパターン: 充填ジオメトリを定義。ソフトによって異なるが、大きく3カテゴリ:
2次元・平面: 直線、グリッド、三角形など最も一般的。高速だがパーツの異方性が高い傾向。
3次元: ジャイロイド、キュービックなど。パーツ異方性が低いが、プリント時間が長くなる傾向。
同心円: フレキシブルパーツの最大柔軟性に適する。剛性パーツでは外周と重ならないため仕上げが良いが、機械的特性は最小限。視覚モデル・モックアップ向け。
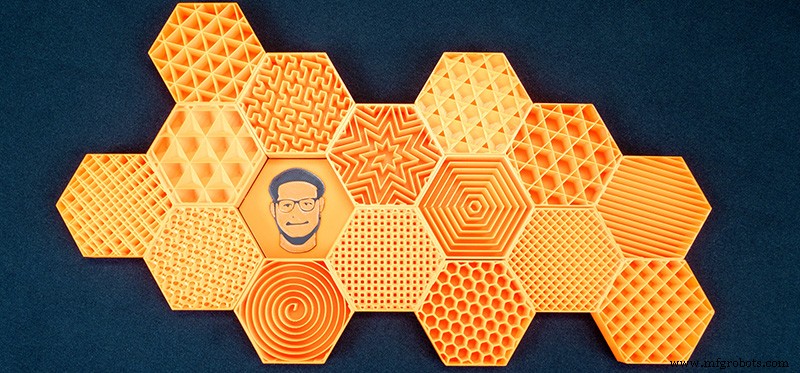
画像2:様々なインフィルパターン。出典:Prusaprinters.org
インフィルオーバーラップ: インフィルラインが外周にかかる距離。値が大きいと強度向上だが、パターンが表面に現れる可能性あり。
- インフィル結合: 非常に低いレイヤー高さ使用時にプリント時間を短縮する便利機能。例:0.1mmレイヤー高さ、0.4mmノズルで3層ごとにインフィルを結合すれば、外周は0.1mm、インフィルは0.3mmでプリントされ、表面仕上げを損なわず大幅に時間短縮。
これらの基本パラメータに、適切な速度設定、ベッドへの追加設定、正しい材料設定を組み合わせることで、完全で効率的なプリントプロファイルが構築できます。
3Dプリント