



ホットエンドメンテナンス完全ガイド:3Dプリンターの寿命を延ばす必須ケア
ホットエンドはFFF 3Dプリンターで最も重要なコンポーネントの一つであり、最も摩耗が激しい部分です。適切なメンテナンスを実施し、定期的に状態をチェックすることが不可欠です。
スタンドアロン型(E3D V6など)とコンパクトヘッド一体型(Hemera、LGX FFなど)の複数タイプがありますが、すべてに共通するコンポーネントがあります。
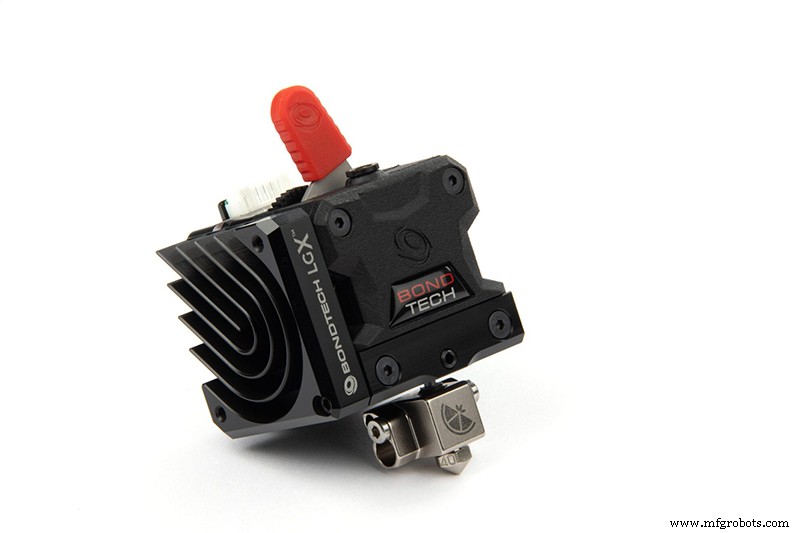
画像1:LGXコンパクトヘッドに一体化されたホットエンド。出典:bondtech.se
あらゆるホットエンドに含まれるコンポーネント:
- ノズル:溶融材料を押し出す要素。
- ヒーターカートリッジ:ヒーターブロックを加熱する抵抗体で構成。
- 温度センサー:サーミスタ、熱電対、PT100など種類様々。ヒーターブロックの温度を測定。
- ヒーターブロック:ノズルとヒートブレークのホットゾーンへ温度を伝達する要素。
- ヒートブレーク:熱遮断要素。フィラメントをノズルへ誘導し、早期溶融を防止。ホットゾーンとコールドゾーンで構成され、その熱性能はホットエンド正常動作の鍵。オールメタルとテフロンインサートの2タイプ。オールメタルは高温対応だが、熱性能が最適でないとヒートクリープが発生しやすい。テフロンインサートはフィラメントのヒートブレーク内溶融を防ぎ摩擦を最小化するが、265℃以上の材料には非推奨。
- ヒートシンク:ヒートブレークを冷却し、ホット/コールドゾーンを分離する要素。パッシブ型とアクティブ型がある。
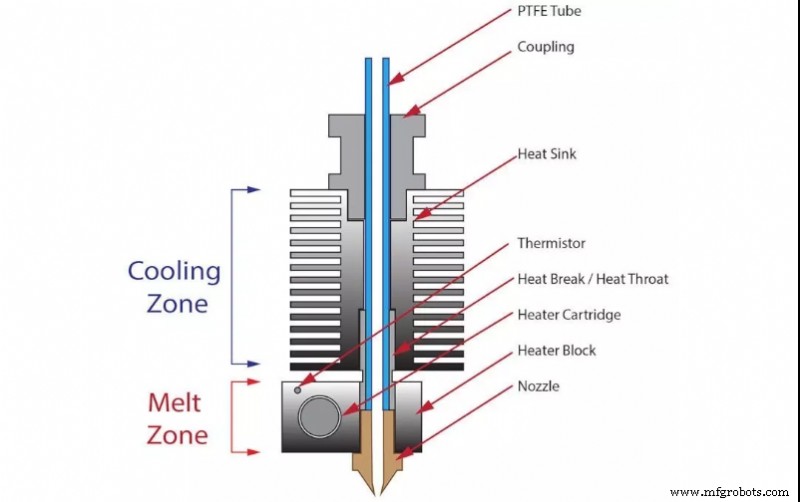
画像2:ホットエンドの構成部品。出典:cults3D.com
ホットエンドの正常動作を確保するには、各要素の状態とすべての組み立て状態をチェックする必要があります。
ノズル
消耗品であり寿命は限られています。ノズル摩耗は径の拡大と長さの減少を招き、不安定な押出とパーツ仕上げの劣化を引き起こします。
ノズル摩耗を加速する要因はいくつかあります。最も一般的なのは複合材料の使用です。フィラメント内の繊維や粒子がノズル内壁に高い摩耗を与えます。特にガラス繊維や炭素繊維フィラメント、セラミックや金属粒子充填フィラメント、蓄光フィラメントが高摩耗です。
一方、ノズル材質も耐久性を決定します。主な材質:
- 真鍮:非研磨性フィラメントでも耐久性は非常に限定的。プリント品質確保のため頻繁な交換推奨。
- ニッケルメッキ真鍮/銅:ニッケルメッキで表面硬度が向上し、耐摩耗性アップ。非研磨性フィラメントで非常に高耐久、研磨性フィラメントで中程度。
- ステンレス鋼:医療・食品接触用途向けだが、非研磨性フィラメントで良好な耐久性。研磨性フィラメントで中程度だが、推奨選択肢ではない。
- 焼入れ鋼等:研磨性材料で良好、非研磨性で非常に良好な耐久性。一般的に材質の粗さと溶融プラスチックとの付着によりプリント品質は劣るが、特殊コーティングで解決する製品もある。
- ルビーチップ:ルビーは最硬材料の一つで摩耗最小。ノズルチップのみルビーで、真鍮ノズルにカシメ。非研磨性材料で高耐久、寿命中品質が劣化しないのが最大の利点。長期間で真鍮部が摩耗しルビーチップが脱落。高研磨性材料では焼入れ鋼ノズル推奨。
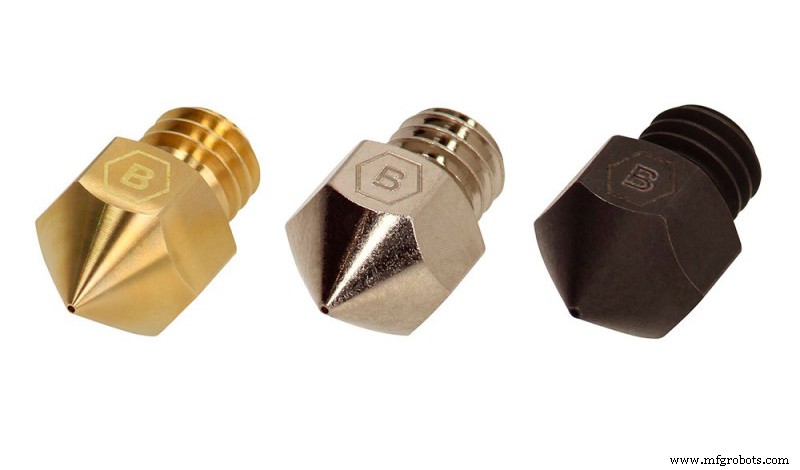
画像3:真鍮、ニッケルメッキ銅、焼入れ鋼製ノズル。出典:Brozzl.com
ノズル交換頻度の目安は使用材料と温度に大きく依存するため一概には言えませんが、目安として:
- 真鍮ノズル:
- 非研磨性材料:使用200時間ごと交換
- 研磨性材料:非推奨
- ニッケルメッキ真鍮ノズル
- 非研磨性材料:1000時間ごと交換
- 研磨性材料:100時間ごと交換
- ステンレス鋼:
- 非研磨性材料:1000時間ごと交換
- 研磨性材料:100時間
- 焼入れ鋼:
- 非研磨性材料:非推奨
- 研磨性材料:400時間
- ルビーチップ:
- 非研磨性材料:ルビー脱落時
- 研磨性材料:ルビー脱落時
ヒーターカートリッジ
最も頻繁な故障は接続不良です。カートリッジへの配線は通常、耐熱プラスチックシース2重で保護されています。これらは使用により劣化し、金属線が露出します。摩耗が見られたら即交換すべきです。絶縁不良はショート、火災、ユーザーの重大な怪我を招きます。
温度センサー
ヒーターカートリッジ同様、最もデリケートなのはケーブル接続部です。ケーブルや接続の損傷は、誤った不安定な温度測定を招きます。ケーブルが完全に断線すると、温度値が最大値で固定されます。接続状態を頻繁にチェックすることを推奨。
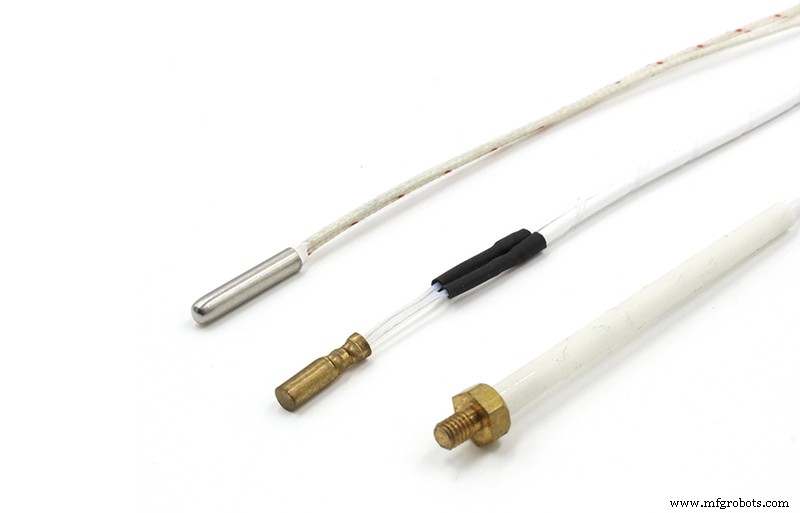
画像4:様々なNT100サーミスタ形式。出典:alibaba.com
ヒーターブロック
特別なメンテナンスは不要ですが、できるだけ清潔に保つことが重要です。蓄積したプラスチック片が剥離し、プリント中にパーツに付着すると、外観不良やプリント失敗の原因になります。シリコンスリーブや撥水塗料の使用でブロックを清潔に保てます(特にPETGプリント時)。シリコンスリーブ使用時は定期的に取り外し清掃し、劣化開始時点で交換。撥水塗料の場合、2〜3回プリントごとに再塗布推奨。
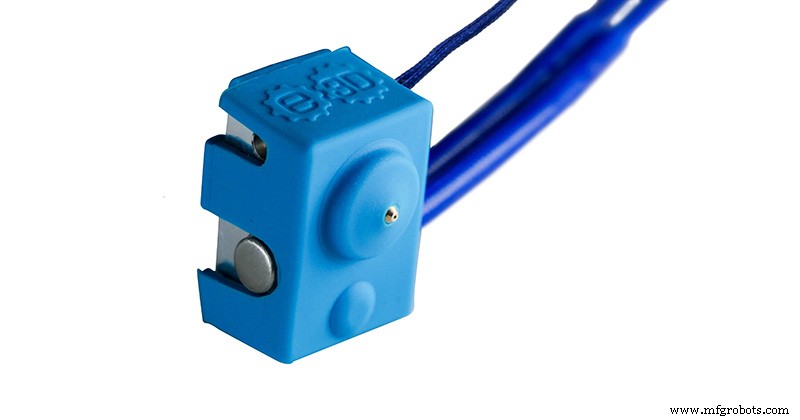
画像5:E3Dシリコンケース。出典:e3d-online.com
ヒートブレーク
オールメタルヒートブレークは特別なメンテナンス不要。研磨性材料を定期的にプリントする場合、500時間ごとに分解し内部スロートの摩耗をチェック。摩耗兆候が見られたら即交換。
テフロンインサート付きヒートブレークの場合、摩耗はインサートに直接現れます。PLAで500時間、ABS/PETGで300時間、研磨性フィラメントで80時間ごとにインサート交換推奨。
ヒートシンク
ヒートブレークは通常ヒートシンクに直接固定されます。パッシブ(フィン付きヒートシンク)またはアクティブ(フィン付きヒートシンク+ファン)。コールドゾーンからの放熱能力は、問題回避の観点から極めて重要です。コールドゾーンの過熱はフィラメントの軟化・圧縮を招き、詰まり(ヒートクリープ)の原因になります。これはメタルヒートブレークホットエンドでPLAプリント時によく起こります。
最適な放熱を確保するには、ヒートブレークとヒートシンクの接触面にサーマルペーストを塗布。非粘着性のもの(窒化ホウ素など)が推奨され、将来的なヒートシンク分解を容易にします。
アクティブヒートシンクの場合、プリント開始時にファンが正常動作しているか確認。一部プリンターはサーモスタット制御で、ホットエンドが50℃または100℃に達するまでファンがオフの場合があります。
組み立て
各ホットエンド要素は異なる材料でできており、熱膨張係数も異なるため、急激な温度変化で接合部が緩むことがよくあります。2〜3週間ごとに、すべてのホットエンド要素とボルトが正しく締め付けられているか確認することが非常に重要です。
ノズルが緩んでいた場合、熱い状態で再締め付け必須。ヒートブレークとノズルが密着して締まっていることが極めて重要で、わずかな隙間でも溶融漏れを招きホットエンドを破損させます。
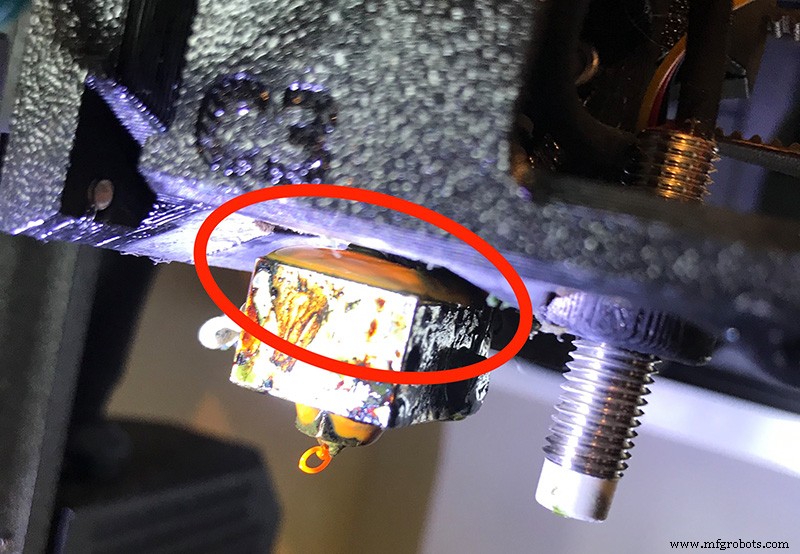
画像6:不適切なホットエンド締め付けによるプラスチック漏れ。出典:forum.prusaprinters.org
メーカーに各ホットエンドの最適トルクを確認すべきです。過度なトルクはヒーターブロックのネジ山を破損させます。参考値:E3Dは3 N·m、Slice Engineeringは1.5 N·m。メーカー基準値がない場合、1〜2 N·mの範囲で選択可能。
ヒーターカートリッジと温度センサーを固定するネジのチェックも重要です。
混合システム
常に純正スペアパーツ、または少なくとも同一システムのパーツを使用してください。異システムのコンポーネント間で互換性があるように見えても(ネジ山タイプが同じなど)、各要素の長さと寸法も極めて重要です。ホットエンドの各コンポーネントは互いにうまく機能するよう設計されており、同一システムに属さないコンポーネントを混在させると、誤動作やホットエンド破損の原因になります。
材料変更
フィラメントをホットエンドから抜く際、常に内部に残留物が残ります。前の材料より低いプリント温度の新材料をロードすると、未溶融の前材料残留物を巻き込み、詰まりを引き起こします。そのため、材料変更時は必ずクリーニングフィラメントでホットエンドを洗浄してください。前回使用材料の温度より10℃高い温度で、500〜800mmのクリーニングフィラメントを押し出します。
レイヤーファン
レイヤーファンはホットエンドの構成要素ではありませんが、通常ホットエンドの隣に配置されます。不適切な位置のレイヤーファンがブロックに直接風を当てると冷却され、ホットエンドが設定温度に達しない、または温度変動が激しくなり、プリンターの温度エラーを招くことがよくあります。この場合、レイヤーファンを無効化して同一プリントをテストし、温度センサーの故障かレイヤーファンの不適切な位置かを切り分けると良いでしょう。
フィラメント入口
ホットエンド内部への汚れ侵入経路の一つがフィラメント入口領域です。ボーデンシステムではフィラメントがPTFEチューブでホットエンドまで誘導されるため入口は保護され、粉塵侵入は稀ですが、ダイレクト押出機ではフィラメント入口が大気に露出し、粉塵がホットエンド内部に入りやすくなります。可能な限りPTFEチューブでスプールから押出機までフィラメントを誘導することを推奨。粉塵・汚れの侵入は詰まりの一般的原因です。
同様に、フィラメントスプールを清潔に保ち、粉塵が付着しないよう注意。保護されていないプリンタースタンドに置きっぱなしにせず、密閉袋や箱に保管してください。
複数ホットエンド搭載プリンター
複数ホットエンド搭載プリンターでは、ホットエンドの相対位置をキャリブレーションする必要があります。
まず、すべてのホットエンドのプリント面までの距離が同じか確認。メインホットエンドを基準に固定し、プリントベッドをそれに合わせてレベリング。次に、他のホットエンドの高さをメインホットエンド基準で調整。調整方法はプリンターによって異なるため、マニュアルまたはメーカーに確認。
ホットエンドの高さ設定後、各ホットエンドのメインホットエンドに対する相対XY位置を把握する必要があります。一般的に各メーカーがXYオフセットキャリブレーション用プリントファイルを提供していますが、有名リポジトリにも多数あります。この場合、ホットエンドのXY位置は変更できないため、オフセット値をファームウェアに入力し、プリント時に位置補正します。
ホットエンドの高さは2週間ごと、XYキャリブレーションはオフセットや各ホットエンドでのプリント部品重なりが検出された時のみ実施。
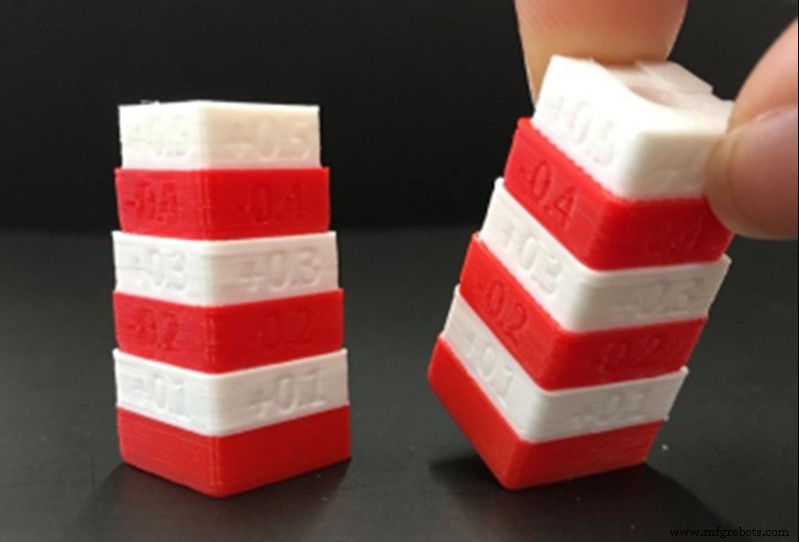
画像7:Raise Pro2プリンター用デュアル押出機キャリブレーションパターン。出典:Raise3D.com
ホットエンドはおそらくプリンターで最もメンテナンス頻度が高い部分ですが、良好なプリント品質を確保し、故障リスクを最小限に抑えるために良好な状態を維持することが極めて重要です。
注:このガイドは一般的な概念について説明しており、特定のメーカーやモデルに焦点を当てたものではありません(途中で言及される場合があります)。メーカーやモデルによってキャリブレーションや調整手順に重要な違いがある場合があるため、このガイドを読む前にメーカーのマニュアルを参照することを推奨します。
3Dプリント
- Solvay、Emerson AMS Suite導入で保全生産性15%向上
- ロッキード・マーティン、メンテナンスをMAGテクノロジーズにアウトソーシングし競争力強化
- GEが選ぶ2010年トップ監視・保全アプリ
- スキッドステアローダー必須メンテナンスガイド:最高性能を維持するために
- 公式MLB野球ボールの職人技と規格:コルク核から手縫いカウハイドまで
- メンテナンス作業効率化のための拡張現実活用
- 定期メンテナンス必須の発電機主要コンポーネント トップ3
- 状態基準保全(CBM)の仕組みとメリット
- EAMとCMMS:主な違いとコア機能を理解する
- 産業メンテナンス必携ツールガイド:技術者のための完全リスト
- クレーンブレーキメンテナンスの実施時期:見逃せない重要指標