



最新CNC工作機械:複雑加工における速度、精度、使いやすさを向上
CNCはより速く、より賢く、より使いやすく進化している
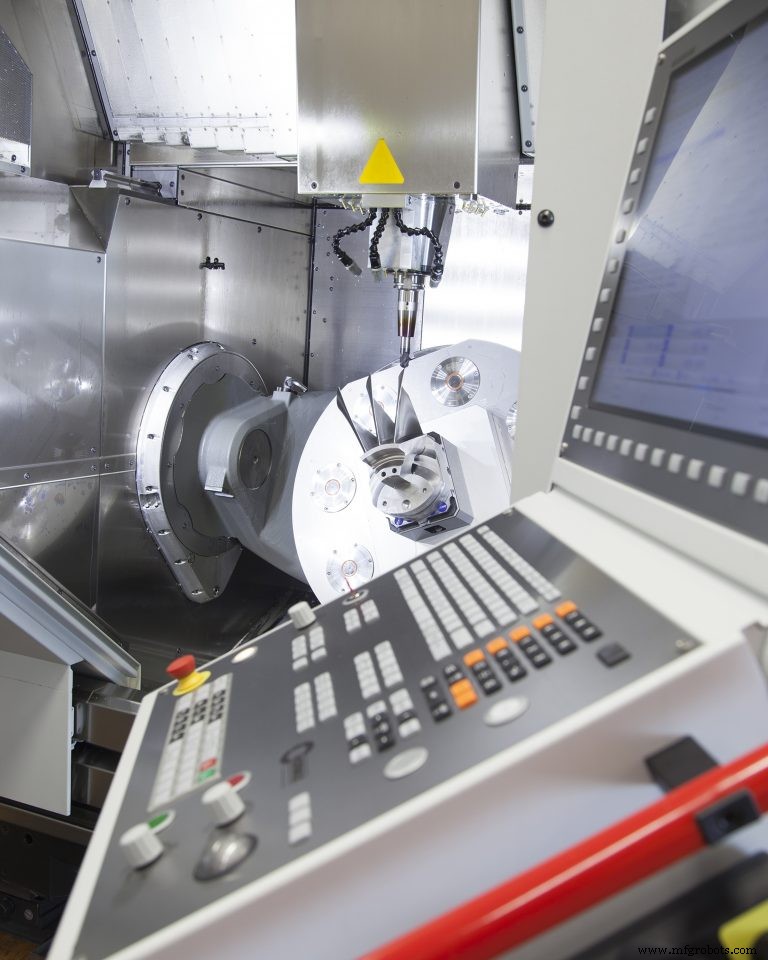
言葉に出さない機械工具の頭字語:CNC。多くの場合、「コンピュータ数値制御」を魔法をかけるブラックボックスと見なしても問題ありません。しかし、高速加工に苦労している、より良い仕上げ面や高精度が必要、教育と定着に課題がある、生産効率をより把握したい——そんな時、答えはこの3文字の最新版にあるかもしれません。
誰が速度を必要とするか
コンピュータ関連のすべてと同様、CNCは常により速くなっています。目まぐるしいスペックのいくつかを例に挙げると、ハイデンハイン制御はデータブロックを0.5ミリ秒以内で処理、ジーメンスSINUMERIK 840D slは単一プロセッサで最大31軸と10加工チャネルを制御可能、FANUCの最新ドライブとモーターではパルスカウントが1回転あたり最大3,200万。誰がこのレベルのパワーを必要とするのか?
第一に、複数軸を同時に、特に高速で動かそうとするすべての人です。Fagor Automation-USA(イリノイ州エルクグローブビレッジ)のシニアアプリケーションエンジニア、Tom Maxwell氏は、航空宇宙での複合材使用増加を指摘し、「より高速な5軸ルーターが一般的になり、より多くの処理能力を必要としています。高性能マシニングセンタでのアルミニウム5軸高速加工のニーズも見られます。」と語ります。
ハイデンハインのTNCビジネス開発マネージャー、Gisbert Ledvon氏はこう表現します。「高速加工には高速送りと等切りくず厚が必要です。熱をチップへ逃がし、工具へ逃がしたくありません。しかし、制御装置がCAD/CAMシステムやポストプロセッサからのデータを管理するのに遅すぎれば、等切りくず厚を保証できず、工具が急速に摩耗します。同じ仕上げ面と精度も得られません。80,000〜100,000 rpmまで主軸を回すにも、等切りくず厚維持のためにより高速な制御が必要です。CNCはこれら分野の成功の大きな要素です。」
フライス旋盤複合機やフライスと研削を両方行うマシンのような、加工手法を組み合わせたマシンも超高速プロセッサ需要を牽引しています。「例えば、部品がフライス盤テーブル上でセンターからズレていて旋削加工をしたい場合、回転軸だけでなく全軸で動きが必要になります」とLedvon氏。
ジーメンスインダストリーのDigital Factory Division、Machine Tool Business担当ビジネスデベロッパー、Steve Holmes氏は別の例を追加します:マシニングセンタのCNCで制御されるロボットが、部品ハンドリングと軽切削(デバーリング等)の両方を行うケース。SINUMERIK 840D制御には「Run My Robot」機能があり、別のロボット用制御装置やPLCを不要にします。制御装置が単純に別チャネルをそのタスクに割り当てます。
一方、あなたが期待する制御装置の速度が、別のコンポーネントによって妨げられないよう注意が必要です。FANUC America Corp.(イリノイ州ホフマンエステーツ)のナショナルセールスマネージャー、Jody Michaels氏が説明します:「『25,000ブロック先読み』のような機能を謳う競合もいます。それは結構ですが、CPUとドライブ/モーターに素早い応答のための処理速度がなければ、いくら先読みしても意味がありません。ジョンディアトラクターに1000馬力モーターを積んでも150マイル/時で走れるわけではありません。システム全体が必要です。」
速度の話を締めくくる前に、最新CNCの大半が一般に「アダプティブ送り制御」と呼ばれる機能を搭載していることは注目に値します。測定された主軸負荷を用いて切削速度を調整します。例えば「空気」を切削中なら制御装置が自動的に設定最大値まで送りを加速。工具が切削中に食い込めば、一定の安全なトルクを維持するよう送りを減速。全てオンザフライで。Ledvon氏の見解では、この機能は「無人加工とトロコイダルミリングに特に有効。予測除去体積に基づき加工速度を調整するCAD/CAMパッケージをさらに最適化します。」
更なる高精度、より良い仕上げ面
すでに示唆した通り、先進制御装置は運動学的複雑性と複数プロセスの処理、高速加工能力だけでなく、おそらく最も重要なことに、金型・ダイ等でこれらが極めて重要な用途において、より高い加工精度と改善された仕上げ面を提供します。一般的なアプローチの一つは、Fagorが例示するデュアルフィードバックで、デジタルモーターのエンコーダと別個の絶対リニアエンコーダの両方を用いて制御装置に情報を伝えます。Maxwell氏はこれが「滑らかな動きを維持しながら、遥かに高い精度を可能にする」と語ります。
工作機械メーカーHurco(インディアナポリス)のパスプラニング、フロントエンド設計、R&Dマネージャー、Paul J. Gray氏は、同社WinMax制御が特許取得済みのUltiMotion公差ベース制御アルゴリズムをサポートするためにより多くの処理能力を必要としたと述べます。これが4軸・5軸加工でサイクルタイム25%削減を実現しました。しかしそれ以上に、Hurcoの新しい5軸マシンはダイレクトドライブ回転軸トルクモーターを備え、UltiMotionの高ダイナミックレスポンスを最大限活用してより滑らかな仕上げ面を実現します。
「アルゴリズム」という言葉が、現代CNCがブラックボックスであるという一般的認識に立ち返らせます。確かに、あなたの加工プログラムで定義された動きを単純実行することを遥かに超えた洗練されたプログラムがバックグラウンドで走っていることがよくあります。
重要な例は、CAD/CAMポストプロセッサから出力されるスプライン曲線の再解釈です。Ledvon氏の説明によれば、こうした輪郭は通常、与えられた曲線の半径のすぐ外側に点が落ちます。
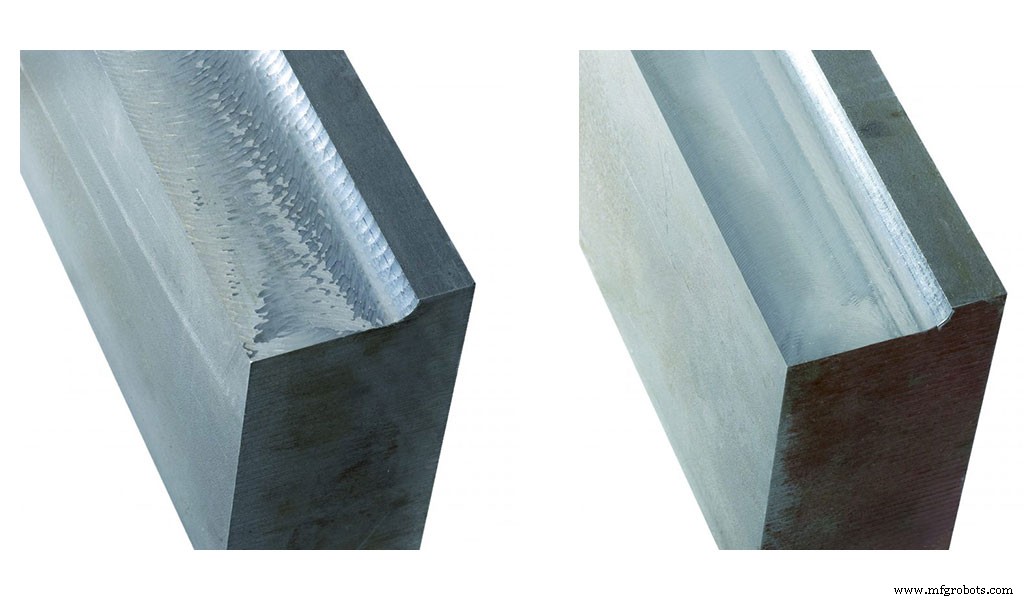
「こうした輪郭に沿って点から点へマシンを動かすと、ワークピースに振動とゲージマークが生じます。ハイデンハイン制御では、プログラム輪郭周辺の数ミクロンの帯域を設定し、マシンがこの公差帯内で滑らかに動けるようにできます。制御装置は輪郭形状に応じて速度と送りも最適化しながら精度を維持します。」ハイデンハインはこの機能をAdvance Dynamic Prediction(ADP)と呼び、先進制御装置で一般的です。FANUCは自社版をSmooth Tolerance Controlと呼んでいます。
固有のマシンエラーを補正する機能も多数あります。ハイデンハインのAdaptive Chatter Control(ACC)など。「マシンツールビルダーと協力し、そのマシンで振動がどう発生するかを特定します。マシンごとに異なるためです」とLedvon氏。「そして振動発生時に制御がとるべきアクションを決定します。これもマシンごとに異なります。マシンツールビルダーがこのデータをPLCに入れ、制御へフィードバックし、自動的に動作させます。」
ハイデンハイン、FANUC等は、工具中心点での加速度依存位置エラー補正機能も備えます。例えばLedvon氏によれば、質量と慣性がブレーキと加速時にピッチング動作を引き起こし、位置エンコーダでは認識されない位置エラーを生じさせます。
エラーは部分的にガイドウェイ剛性、送り力作用点と質量中心の距離、質量中心と工具中心点の距離に依存します。ハイデンハインはマシンビルダーと提携し、マシンの力学を理解し、それに基づく計算でこれらの加速度エラーを補正します。Ledvon氏はこうした調整はわずか数ミクロンであり、用途によっては常に必要とは限らないと付け加えます。
FANUCの用語は、マシンツールビルダー(従ってユーザー)が今利用可能な、一見魔法のような追加機能の感覚をよく伝えます:Smart Spindle Acc/Dec、Smart Feed Rate Acc/Dec、Smart Backlash Compensation、Smart Thermal Control。
Michaels氏はSmart Spindle Acc/Decがエネルギーコスト削減にも寄与することを指摘します。CAD/CAMプログラムが不要な電力消費を招く大幅な主軸速度変更を出力することが多いためです。しかし、これらの機能の主なメリットはより良い部品製造です。同氏の要約:「今日の公差制御とモーター/ドライブの高応答性により、バックグラウンドでこれほど多くのことが起きており、あなたの加工部品は鏡面仕上げのように見えます。」
HMIの進歩
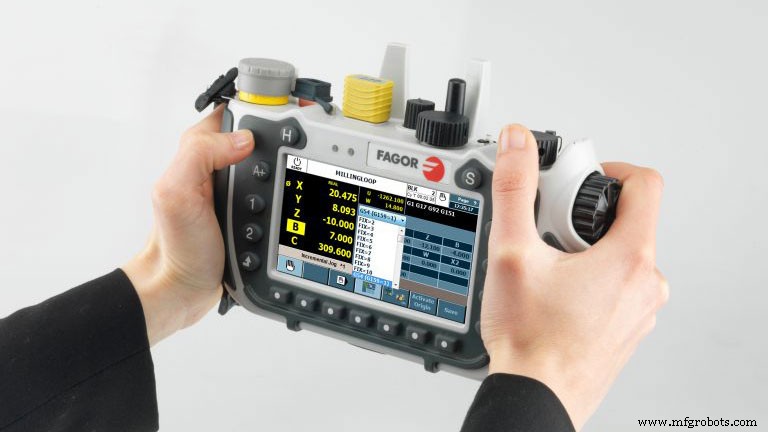
予想通り、ヒューマンマシンインターフェース(HMI)の最近の進歩には、アイコン駆動設計とスマートフォンで普及した指先操作(ピンチで縮小、スプレッドでズーム等)が含まれます。25年間ほぼ変わらなかったFANUCの至る所にあるHMIでさえ、Michaels氏が「全く異なるインターフェース」と呼ぶものを提供するようになりました。FANUCらしくないホーム画面で、工具データ、プログラム編集、メンテナンス等の異なるアイコンが並びます。カスタマイズも可能で、他ベンダーのプログラミングアプリ追加などもできます。最も重要なのは、これによりミレニアル世代にとって制御操作が遥かに受け入れやすくなったことです。
しかし変化はミレニアル世代への配慮だけではありません。CNCベンダーは、マシンオペレータにより多くのオフラインCAD/CAM非依存のプログラミング能力を与えるだけでなく、それを比較的容易にしました。
Gray氏によれば、Hurcoの新しいグラフィカル会話型プログラミングシステムは、オペレータに「ソリッドモデルCADファイルをインポートし、切削したい部品フィーチャーをクリックするだけで部品プログラムを生成する能力」を与えます。「3+2軸フィーチャー加工のために5軸マシンを自動的に向き付けます。プログラミングのシンプルさはオペレータ生産性を向上させるだけでなく、生産シーケンスにおけるヒューマンエラーの発生源をさらに排除します。」
ジーメンス、ハイデンハイン等も同等の機能を提供し、Holmes氏は「任意の標準3軸缶サイクルを任意の傾斜面で使用できるため、5面加工に高価なCAMシステムが不要になる」と付け加えます。
Holmes氏はまた、「今日の先進HMIは基本的な視覚的検証を超えています。プログラミング、工具と主軸セットアップ、部品プロービング、ツールパス効率の3Dグラフィカル検証を提供し、視覚的検証によって可能になる衝突回避等の新機能をサポートします。さらに、3軸から3+2、フル5軸加工まで、ショップ全体で同じ視覚的検証体験が可能です。」と観察しています。
Gray氏は、オンコントロールグラフィックスとマシンシミュレーションシステムはもはや特別ではなく、「ほとんどの制御がつまずくのはプログラミング側、特に5軸加工だ」と反論。これに対処するため、Hurcoは「会話型とNCプログラミングの両方でユニバーサルプログラムタイプを開発し、その構成に関わらずあらゆるHurco 5軸マシンで同じ部品を加工でき、部品プログラムに変更を加える必要がない」ようにしたと語ります。「これにより5軸オペレータトレーニングが簡素化され、顧客に相当な生産柔軟性を提供します。」
あるマシン向けに書かれたプログラムが別マシンで実行できる度合い(運動学非依存プログラミング)は、ジーメンスのもう一つの焦点です。
「このアプローチにより、異なる運動学を持つ複数の5軸マシンで同じプログラムを実行でき、マシンツールごとに別々のポストプロセッサを必要としません」とHolmes氏。「運動学非依存プログラミングでは、生成されるCNCプログラムもマシン非依存となり、5軸加工の柔軟性が高まります。例えば、アーティキュレーティングヘッド付きマシン向けに書かれた部品を、アーティキュレーティングヘッドなしだがトランニオンテーブル付きのVMCへ移動させる場合、制御装置が自動的にプログラムを再配向し、このマシンで部品を加工します。」部品をジーメンス独自のCAD/CAMパッケージNXでプログラミングする必要はありません。標準パッケージで構いません。
同時に、ジーメンスはフルCNCシステムとCAD/CAMソフトウェアパッケージの両方を提供するおそらく唯一のベンダーであり、両者が非常に統合されているため、一方の変更がポストプロセッシングなしで即座に他方に反映されます。より広範なリーチを持つジーメンスとFANUCは、フライスから旋削、研削マシンまで類似した「ユニバーサルHMI」を提供し、トレーニングを容易にしています。
Maxwell氏は、Fagorが「ユーザーが材料と工具を選択し、プログラミング中の特定部品の基本切削条件を取得できる新機能」を提供すると語ります。Fagorはまた、「荒加工では速度を上げ、仕上げでは精度を高める、速度と精度のオンザフライオペレータ調整」も実装しています。
同様に、Holmes氏はジーメンス制御に「荒、中仕上げ、仕上げ向けに加工プロセスを簡単に調整できる高速加工サイクルが含まれ、サイクル内の1〜2値を変えるだけで対応可能」と述べています。
その他のセットアップ支援
直感的インターフェースに加え、今日のCNCは各機能のガイダンスでもオペレータを支援します。ジーメンスは100本以上の短いビデオクリップ「Animated Elements」を搭載し、缶サイクルやセットアップ操作のほぼ全フィールドを説明します。
ハイデンハインにはVSC(Visual Setup Control)という新システムがあります。ワーク保持での部品向き最適化、ボルト締め付け等を終えた後のセットアップを撮影し、同一生産ロットの後続セットアップと比較し、レンチが部品に置きっぱなし、穴が欠けている等の異常をオペレータへ警告し、継続、次パレットへ切替、修正のため停止の選択肢を与えます。VSCは非常に感度が高く、過トルクでボルト頭が完全に平らでないことさえカメラが認識します。
KinematicsOptはもう一つ興味深いハイデンハイン機能です。「校正球をテーブルに置く」とLedvon氏。「プローブが球の円周を異なる角度で接触し、マシンをセンターピボットポイントに正確に自動校正します。これは5軸アプリケーションで極めて重要です。非常に強力な機能で、特に日中にショップで温度偏差がある場合に有効です。校正球をパレットに載せてシフト中にロードすれば、マシンが次のロット切削前に自動的に再校正できます。」
Hurcoとジーメンスも、回転軸を持つあらゆる運動学構成のマシンでこの機能を提供し、さらにセンターラインプロービングサイクルを部品プログラムに組み込み、生産中の自動測定も可能にしています。
最後に、全制御装置が工場で想定ワーク保持、部品サイズ等に基づきチューニングされていますが、現場での変更(意図的か否か)が調整を必要とする場合があります。そのためFANUC等は、Michaels氏が「一定程度の自己オートチューニング」と呼ぶ機能を提供しています。
Maxwell氏は「Fagor Finetuneソフトウェアによる軸の自動チューニングが標準機能になりました。このソフトウェアはBode図を用いてCNCとドライブのパラメータをチューニングし、高速切削機能を最適化します。Fagor等はCNCに内蔵オシロスコープも提供し、更なる高度なチューニングを可能にします。」
誰の制御装置なのか
HMIを去る前に、オペレータに提示されるインターフェースが、しばしば部分的、あるいは完全に工作機械メーカーの創造物であり、CNCベンダーのものではないことは留意すべきです。同様に、同一ビルダーから複数の制御オプションがあることも多いため、何が利用可能かを自分で把握する価値があります。
例えば、DMG MORIのCELOSフロントエンドの裏には、FANUC、ジーメンス、三菱、ハイデンハインのいずれかの制御がありますが、最後の例ではバックグラウンドではなく、同一画面上でサイドバイサイドで動作します。
Michaels氏は「マキノは主にFANUCを使いますが、分からないでしょう。我々がPanel iと呼ぶものを使い、制御装置をバックグラウンドに置き、ユーザーにビデオ画面を提示するコンピュータに接続しています。標準立形/横形マシニングセンタと旋盤は標準FANUC HMIをよく使います。研削のようなより専門的なアプリケーションでは、一般にOEM独自のHMIを持ちます。」Gleason歯切盤はFANUC制御を専門HMIで覆い隠します。もう一つの例は、ワイラー旋盤で、ジーメンス制御をビルダーが極めてカスタマイズしたHMIで動かし、「あなたはそれがジーメンスだとは気づかないでしょう」とHolmes氏。
データの力を活用する
「インダストリー4.0と産業用IoTは、今日の産業において間違いなく最も重要な推進力だ」とGray氏。「情報がより賢い意思決定の鍵であり、今日のCNCマシンは生産性と生産関連情報を公開し、他のインテリジェントデバイスとネットワーク接続してセットアップ時間とコストを削減することが期待されています。」
この取り組みの一環として、Hurcoは制御装置へのオープンソースインターフェースをGitHubで無償提供し、多数のロボティクスと生産性監視企業と提携して制御装置の相互接続能力を拡張しています。
ハイデンハイン制御は起こることを詳細に全て伝えられますが、Ledvon氏によればStateMonitorシステムで、「主軸オン、主軸オフ、エラーコードのような、比較的制約されたデータセットを、煩わしさなしに非常に明確で決定的な分析として取得しやすくなります。」また、マシンが稼働しなかった理由についてオペレータが入力できるため、完全自動化システムでは捕捉できない重要なデータポイントになります。
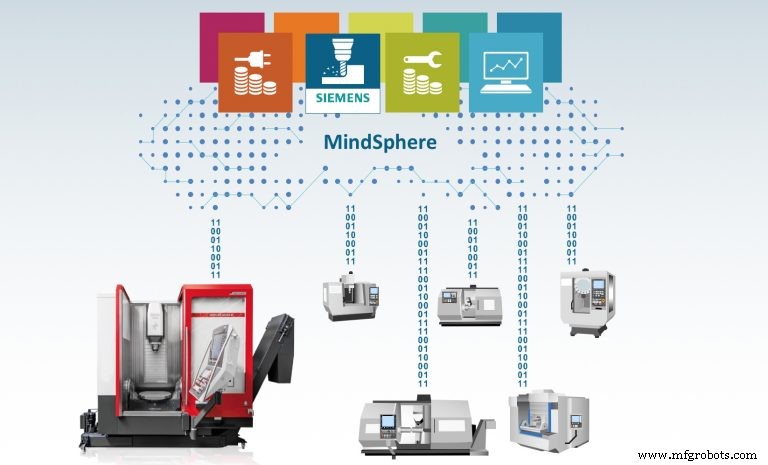
インダストリー4.0への先進的な取り組みとして、ジーメンスのMindSphereがあります。異なるメーカーのマシンがデータを安全にアップロードし、世界中のどこからでも保存、分析、監視できるオープンアーキテクチャのクラウドベースプラットフォームです。振動、電流消費、温度等を監視するインテリジェントセンサ搭載マシンがステータスレポートをMindSphereへアップロードします。
例えば、センサが特定タイプの工作機械のY軸から異常振動を検知した場合、(他ユーザーから収集された大量のスマートデータから導出されたアルゴリズムに基づき)その振動がY軸ボールネジのベアリング摩耗によるものと判断できます。その部品を顧客が問題に気づく前に発注・出荷できます。これは予防保全を超えた予知保全への、大きな一歩です。
自動制御システム
- メンテナンスアウトソーシング戦略ガイド:契約業者を信頼できるパートナーに変える
- メンテナンス起因のボトルネック防止:製造業者向け実践ガイド
- 包括的安全プログラムを機能させる実証済み戦略
- CNC加工をマスターする:精度と効率を高める実証済み技術
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- プラスチック機械加工の仕組み:技術・工具・材料選定の完全ガイド
- 研磨ジェット加工:仕組み、メリット、実用応用
- 宮野BX-26S二重スピンドル旋盤:複雑なバー部品の高精度・高速一括加工
- マザックHyper Quadrex 150 MSY:二重スピンドルバー加工システム
- ゲンツインダストリーズ:困難な課題を協働で解決する実証済みアプローチ
- ServiceNow導入を成功させる:よくある落とし穴を回避しROIを最大化