



材料バー直進度マスター: 機械工場必須のガイダンス
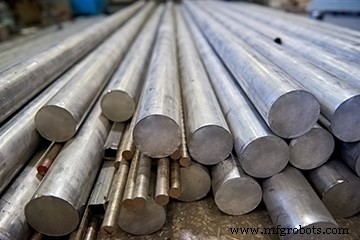
丸棒は最も矯正しやすいと誤解されがちで、顧客クレームの頻発対象です。しかし、対称形状こそが実際に最も矯正しやすいのです。
ある程度、バー直進度は私たちが吸う空気のようなものです──汚染されているか、全くない時にしか意識しません。
製造業でほぼ半世紀の経験を持ち、その大半が機械加工用金属バーの製造と使用に関わってきた私が学んだのは、バー直進度が機械加工の成否を分ける重要な特性だということです。適切なバー直進度が欠如すると、バー誤送り問題、公差外部品、過度な騒音、機械の早期摩耗、工具破損など、多様な問題を引き起こします。機械工場を所有・管理する皆様なら、このことを痛感されているでしょう。
明らかに、一部の機械加工プロセスはバー直進度の問題に他より敏感です。原料がコイル状の棒やバーである作業には、初期送り機構の一部として材料を矯正・保持する機械的設計特徴があります。
しかし、バー・フィーダーによって材料が工作機械に提示される市場セクターでは、高度なバー直進度が要求されることが多々あります。そのセクター向けに、バー・サプライヤーが良好な結果を確保するために取れる手順を簡潔にレビューします。この議論はアルミニウム、真鍮、青銅、鋼鉄を含むすべての材料に等しく適用されます。さらに、直進度問題が発生した際に材料サプライヤーへ投げかけられる質問を用意しています。
機械加工部品の原料として使用されるストレート・バー材には、基本的に3つのタイプまたは形状があります:丸棒、標準および対称形状(六角、八角、四角)、非対称特殊形状(ダブルD、涙型、キー、ツイン・ローブ)。各タイプは、機械加工顧客向けに適切な直進度を確保するため、製造時に異なるアプローチを必要とします。
バー直進度を制御(または損なう)機会は、製造と納品の8段階に存在します:
- 元の熱間加工プロセス(圧延または押出)
- 冷間引抜きプロセス
- 最終仕上げ(または矯正)
- 収集とバンドル
- バンドル取り扱いと保管
- 出荷
- 顧客施設での荷降ろしと保管
- 顧客の機械加工プロセスへのバー装填
単純に、引抜きダイから出てくるバーが一貫していることを保証する適切な標準作業手順を設けることが、特に冷間引抜き材でストレートな丸棒を供給する鍵です。その後の「矯正」作業は、絶対的な直進度ではなく内部応力を制御します。例えば、鉛入り合金は、2ロール矯正(MedartやMecco装置など)で積極的に矯正すると径が増大することがあります。このような内部応力の制御は、非鉛材でも、非対称に機械加工される際(自動車ステアリング・ラックのように、丸棒の片側のみを選択的に除去する場合)、バー・サプライヤーがその影響をよく理解し制御していないと、曲がった完成部品を生む原因となる可能性があります。
丸棒は最も矯正しやすいと誤解されがちで、顧客クレームの頻発対象です。しかし、対称形状こそが実際に最も矯正しやすいのです。バーは冷間仕上げダイからストレートに出てこなければなりません。このシンプルな概念には、バー・サプライヤーによる引抜き作業の徹底的な理解と、プロセスを入念に管理する「経営の意志」が必要です。
非対称形状は挑戦的ですが、顧客向けにストレートなバーを提供する鍵は製造の一貫性です。多くの場合、押出または引抜き作業でわずかだが一貫した弓なり(反り)が発生する技術が開発されており、最終矯正作業に提示されると、一貫した矯正圧力をかける機会となり、ストレートなバーが得られます。
事後的に積極的な矯正のみに焦点を当てた作業は、押出や引抜きで製品直進度をどこまで制御できるかを十分に理解していません。製造作業後の直進度制御は、根本的に事後ダメージを避けることです。バー取り扱い、バンドル、梱包、輸送、装填、荷降ろし、保管の慎重な設計と運用、多くは基本的な常識を用いるだけで、製品が顧客施設で工作機械がバーを掴む瞬間まで直進度を維持する上で大きく貢献します。
著者について
Roger Bassett氏は、金属業界で40年以上のキャリアを楽しんだ元企業社長かつ大学教授。現在はFranconia IndustriesとDiehl Brass Solutionsのビジネス開発を支援。長年にわたりPrecision Machined Products Associationで多くのリーダーシップ職を務め、地域および全国会議で講演。連絡先:586-212-5122 または bassett@tm.net.
自動制御システム