



バー・フィーダーのエッセンス: 大量旋削のための材料フロー最適化
バー・フィーダーは比較的シンプルな装置に見えます。大量旋削の世界で最も一般的な自動化アクセサリーであり、材料を工作機械に長期間確実に供給し、オペレーターがブランクをチャックに装填し続ける手間を省きます。
しかし現実には、バー・フィーダーには機種ごとに多くのニュアンスがあり、特定の工場環境に適したものになっています。長さと容量は単なる始まりに過ぎません。購入プロセスでは他の要因も考慮すべきです。
長さと容量
視覚的に最も明確なバー・フィーダーの違いは長さです。一般的に、フルサイズ・バー・フィーダーは12フィート長バー材(それ以上のものも)を送り出せます。ショート・ローダーは最大6フィートまで、スピンドル長バー・フィーダーは3フィートと4フィート長用に設計されています。購入タイプ決定の一考慮事項は床面積制約かもしれませんが、他の要因が工場に必要な床面積の確保を促すほど重要かもしれません。
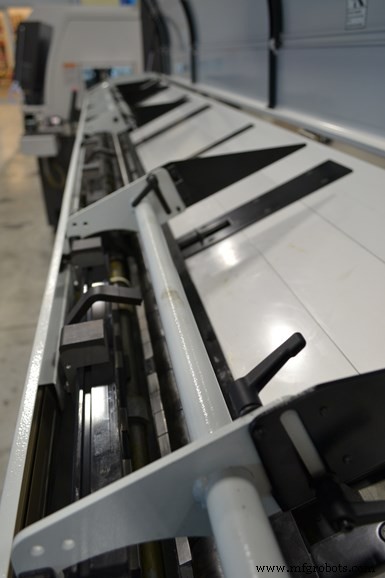
マガジン・バー・フィーダーは複数のバー材を予備として保持し、機械が無人運転できる時間を延長します。
12フィート・バー・フィーダーは、スライディング・ヘッドストック・スイス旋盤にはしばしば必須と見なされます。スピンドル長ローダーは旋盤スピンドル長分のバー材のみ装填します。明らかに占有床面積は大幅に少ないですが、顧客はバー材を旋盤スピンドル長に合わせて2、3、4フィート・セクションに切断しなければなりません。
12フィート・バー・フィーダーのもう一つの利点は、より少ない(かつ通常より短い)残材で済むことです。装填される各バー・セクションごとに単一の残材が出ると想定すると、12フィート・バーを3〜4本に切断すると3〜4本の残材が発生します。スイス機械は通常短いサイクル・タイムで稼働するため、12フィート機の方が生産ランを延長する上でより合理的です。
12フィート・バー・フィーダーの長時間ラン(しばしば8時間以上)を可能にする容量をフル活用するには、複数のバー材を予備保持するマガジン式を使用すべきです。逆に、12フィート・バー専用のシングル・チューブ・バー・フィーダーは、さらに多くの床面積を必要とします。短尺プッシャーと長尺プッシャーのデュアル・フィーダーがないため、全長約20フィートになります。
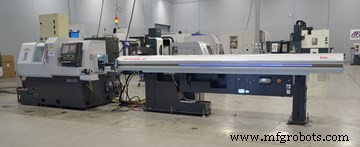
12フィート・バー・フィーダーは、スライディング・ヘッドストック・スイス旋盤にはしばしば必須と見なされます。
しかしバー径が約2インチまで大きくなると、12フィート・マガジン・バー・フィーダーは大幅に高価になりますと、CNC Indexing & Feeding Technologies社は述べています。同社は2インチ径までの12フィート機と、最大径2.5インチ〜4インチのショート・ローダーを提供しています。
バー直進度はショート・ローダーではそれほどクリティカルではありませんが、12フィート機では非常に重要です。バーが真直でないと、バー・フィーダー内で振動し、騒音が発生し、部品仕上げに影響します。バーは少しの曲がりやランアウトなら走行可能ですが、ひどいと激しい振動を引き起こし、部品仕上げに悪影響を与えます。直進度は多くの場合材料サプライヤー依存ですが、バーを研磨して直進度を出すこともできます。スイス機械で走らせるなら、ガイド・ブッシュに対応するためほぼ常に寸法と直進度で研磨されます。
マガジン・バー・フィーダーはライツアウト旋削作業で重要な役割を果たします。同社によると、複雑なワッシャーを生産する顧客は10秒サイクル・タイムを目標としています。単一の12フィート・バーだけなら1時間半しか稼働できません。マガジン・バー・フィーダーに10本のバーをセットすれば、楽にovernight運転できます。アルミニウム部品は寛容で、ダイヤモンドやPCB工具が信頼できる工具寿命を提供します。十分な材料があること以外に、ライツアウトの重要な要因には部品サイズと複雑さ、工具寿命があると同社は述べています。マガジン・バー・フィーダーは、プロセスが許す限り機械を無人稼働させます。
バー径はバー・フィーダー容量に直接影響します。ほとんどのバー・フィーダー・メーカーに典型的ですが、CNC Indexingが提供する12フィート・マガジン・バー・フィーダーの大半は、3/8インチ径で約23本保持可能です。スイス・スライディング・ヘッドストック作業では38mmが一般的な最大径サイズです。その場合、これらのバー・フィーダーは約7本保持可能です。
バー・フィーダー容量のもう一つの考慮点は、装填される材料の総重量です。1.5インチ4140ステンレスバー7本の総重量は相当です。CNC Indexingのバー・フィーダーには重量制限はありませんが、他社製品にはあるかもしれません。重量制限がある場合、装填可能なバー本数が制限され、機械が無人稼働できる時間にも影響します。
バーの送り出し
バー・フィーダーの他の利用可能機能は、バーが工作機械をどれだけ正確に送り出されるかに影響します。サーボ駆動バー・フィーダーでは、制御装置でオペレーターが次の部品に必要な分だけバーをスピンドルを通してどれだけ送り出すかを指定できます。一方、空圧システムはエアでプッシャーを駆動し、バーをタレット・ストップに当たるまで押し出します。両スタイルとも、コスト、精度、速度の観点でそれぞれ利点があります。
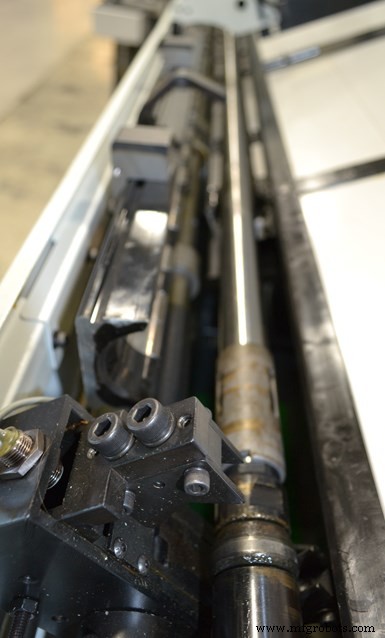
運転中、プッシャーがフィーダー端まで完全に退避し、新しいバーがチャンネルに落ち、プッシャーが必要に応じてバーを送り込みます。チャンネルがバーの振動や上下動を防ぎます。
空圧バー・フィーダーは一般的に安価ですが、より多くの残材や廃棄物を生む可能性があります。バー送り時にストップが正確に位置決めされないことがあり、バーが必要以上に最大1/4インチ送り出されることがあります。この材料は面取りされるため、バーがインクリメントされるたびにそれだけの材料がロスし、バー末端の残材に加算されます。一方、サーボ駆動フィーダーで送られるバーも面取りされることが多いですが、最小限です(サーボ駆動フィーダーはより精密で、通常ストップが不要、工具ポジションを1つ節約)。もちろん、使用材料のタイプがどちらのコスト優位性を決定する上で重要で、チタンやインコネルなどのエキゾチック材料ではいかなるロスも急速に積み上がります。
ショート・バー・フィーダーを購入する際、12フィート・バーを半分に切って6フィート・バーとして走らせられると思い込む人もいます。しかしこれらのショート・バー・フィーダーでは、ヘッドストック長によって制限されます。ヘッドストック長とバー長の差がそのまま残材長になります。バー・フィーダーはヘッドストック開始位置を越えて押し出せず、機械内で回転中のバーを扱わないからです。
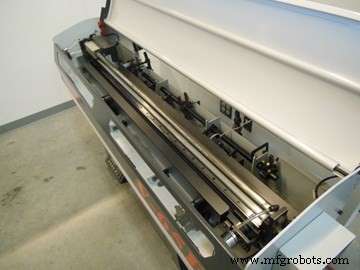
ショート・バー・ローダーはスピンドル長バー材を旋盤スピンドルに装填可能。コンパクトなサイズは床面積が限られた工場に最適です。
代わりに、12フィート・バーを購入し、ヘッドストック長に基づき、12フィート・バーを半分に切って2本の6フィート材にするのではなく、4本の3フィート材や3本の4フィート材に切断することがあります。これにより残材ピースは増えますが、12フィート・バーの大部分を長い1本の残材として捨てるのではなく活用できます。
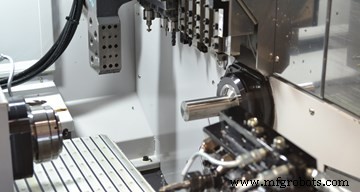
サーボ駆動バー・フィーダーでは、制御装置でオペレーターが次の部品に必要な分だけバーをスピンドルを通してどれだけ送り出すかを指定できます。空圧システムはエアでプッシャーを駆動し、バーをタレット・ストップに当たるまで押し出します。
多くの場合、残材は必ずしも廃棄物ではありません。別の機械でチャックにブランクとして装填して部品を作るのに使えます。しかし大量生産を行う生産工場では、それらすべての残材ピースをチャッカーに入れるのは現実的ではないため、廃棄物になります。この状況はスイス市場で典型的で、一般的な残材長は2〜6インチです。短いサイクル・タイムのため、これらはほぼ常に廃棄物です。
適切なフィット
バー材径とスピンドル径に応じて、スピンドル・ライナーを使用してかなりの差異を補正できます。ライナーは様々なバー・サイズに合うよう異なる径で提供されます。長い間、スピンドル・ライナーは鋼製で、真円でないストックでは騒音が発生し、振動でライナーが摩耗していました。過去10年以上、ポリウレタン・ライナーが普及し、静かな運転と、他の機械向けに必要な場合のライナー容易な修正を可能にしています。
ライナーはスピンドルに装着され、バーに良いフィットを保持して真直度を維持し、材料送り中心線をチャックの中心線上に保ちます。CNC Indexingによると、ライナーなしで1.5インチ・バーを3インチ・スピンドルに通すと、重力で材料がスピンドル底部に下がります。チャックを通過する際、中心線がズレます。
スピンドル・ライナー径の経験則として、材料サイズより100/1000インチ(0.1インチ)以内大きいことが推奨されますと同社。材料のプラス/マイナス公差があるため、バーは見積もりサイズより大きく入荷する可能性があり、ライナーはその差を吸収できる必要があります。スピンドル・ライナー内に多少の遊びは必要ですが、材料が回転時の鞭打ちを避けるため可能な限り密着させるべきです。
小径とバー直進度の欠如は鞭打ち傾向を増大させ、したがってスピンドル・ライナーでの良いフィットの重要性を高めます。3インチ・スピンドル・ライナーを装着してから2インチ・バーに変更する場合、バーがかなり真直であれば、より小さいライナーに変更する必要は必ずしもありません。しかしスピンドル・ライナーは、材料サイズが小さくなるほどより材料サイズに合わせるべきです。
効率改善
オペレーター介入を最小化し、ライツアウト運転まで実現することがバー・フィーダー使用の主理由です。しかし工場は雇用コストも考慮すべきです。人員と床面積は工場が通常直面する最大の費用だからです。したがってバー・フィーダーが占めるスペースを検討する際、工場オーナーはそれが生産プロセスをどう効率化するかも考えるべきです。
バー・フィーダーを最大活用するには、同じ部品を繰り返し生産ランで走らせる必要があると考えがちです。CNC Indexing and Feeding Technologiesは、それは単純に真実ではないと言います。ほとんどの工場はほぼ同じタイプの材料と類似部品サイズを走らせています。バー・ローダーで500個走らせながら、オペレーターが他の2台の機械を監視できます。最初のジョブ完了後、オペレーターが類似サイズの別部品プログラムを素早くロードし、機械を再稼働させられます。従来旋盤でサイクル・タイム3分でも、オペレーターに立って待って、ドアを開け、部品を取り出し、次のブランクを入れる作業を1個ごとにさせるより、バー・ローダーで解放して他の機械を同時に走らせる方が生産的ではないでしょうか? 小ロットでも、工場は常に効率化を求め、より短いリードタイムでスループット増加を目指しています。
他の自動化形態と同様、バー・フィーダーは工場の効率と高い生産レートに大きな違いをもたらせます。異なるモデルの利点を比較検討し、各状況に最適なフィットを決定することが重要ですが、スペースとコストが許す限り、バー・フィーダーは旋削作業に適切なブーストを提供するでしょう。
自動制御システム
- 旋盤用ショートバーフィーダー選定ガイド:生産効率・材料歩留まり・設置スペースの最適解
- バーフィーダー最新自動化技術:CNC旋盤の無人化・生産性向上を実現する仕組み
- 自動バーフィーダー完全ガイド:特徴・メリット・運用ベストプラクティス
- CNCバーフィーダー:比類なき生産効率の鍵
- プレスフィーダー:プレス作業の効率と安全性を向上
- 長尺バーフィーダー:自動旋削効率を最大化する周辺装置
- GT 112-Eマガジンバーフィーダー:無人・ライツアウト旋盤生産をシームレスに実現
- Edge Technologies Ranger 112:医療機器製造向け精密バーフィーダー
- バー機による短納期旋削の加速
- ロミCNC 30 G:油圧チャック搭載の高生産量バー切削機
- Javaアプレット入門:基礎と主要な違い