



エッジバンディングマシン導入前に知っておくべき基礎知識と選定ポイント
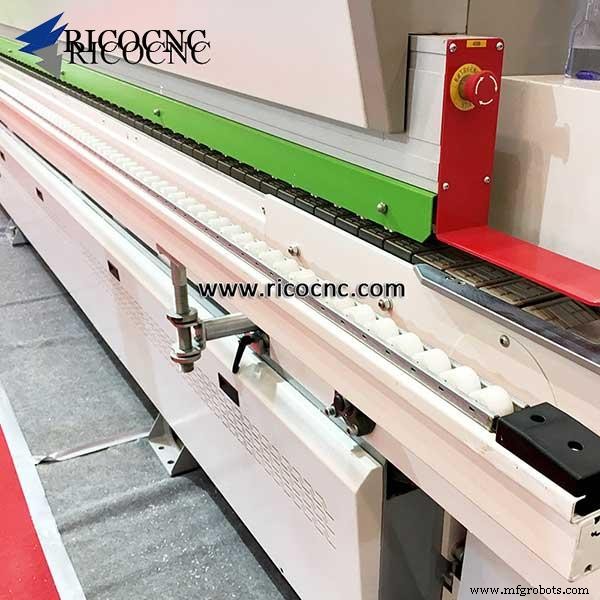
エッジバンディングマシン導入を決定する際に知っておくべき基礎知識
ストレートエッジバンディングマシンの作業工程
- プレミリング: ワークピースのエッジが接着に十分な平滑度でない場合に実施します。再封止板材のエッジにわずかなチップや余分な接着剤がある場合、製品品質に応じて最大1mmずつ削り取れます。
- 剥離剤(アンチグルーコーティング剤)塗布: 別離剤とも呼ばれます。接着前に板材エッジの上下端に塗布し、封止時に接着剤が板材表面に付着するのを防ぎます。清掃機能も兼ねます。
- 板材の予熱: エッジ封止プロセスでは温度が重要な要素で、環境温度、ワークピース温度、ホットメルト接着剤温度を適切に管理する必要があります。EVAホットメルト接着剤の接着温度は通常150℃前後です。ワークピース温度が低すぎると、塗布後のホットメルト接着剤温度が急激に低下し、エッジバンディングの接着強度に影響します。したがって、特に冬季は板材の予熱が必要です。一般的に赤外線照射で予熱効果を得ます。
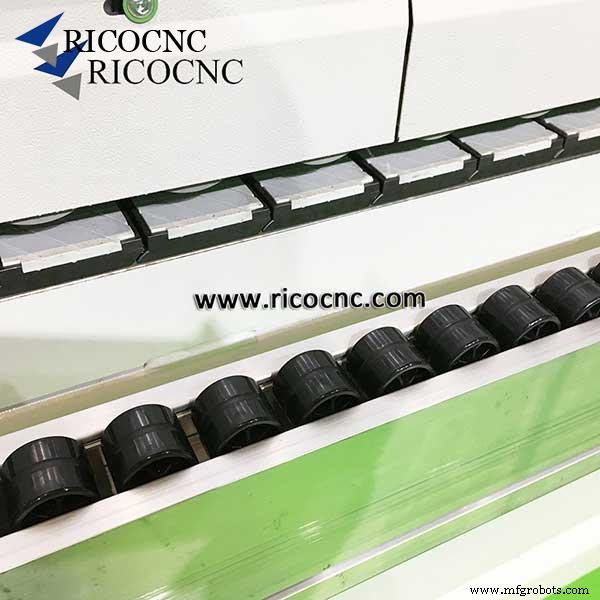
- 圧着と切断: 板材が予熱された後、接着装置でエッジに接着剤を塗布し、プレッシャーローラーでエッジストリップを板材エッジへ送り、自動的に切断します。
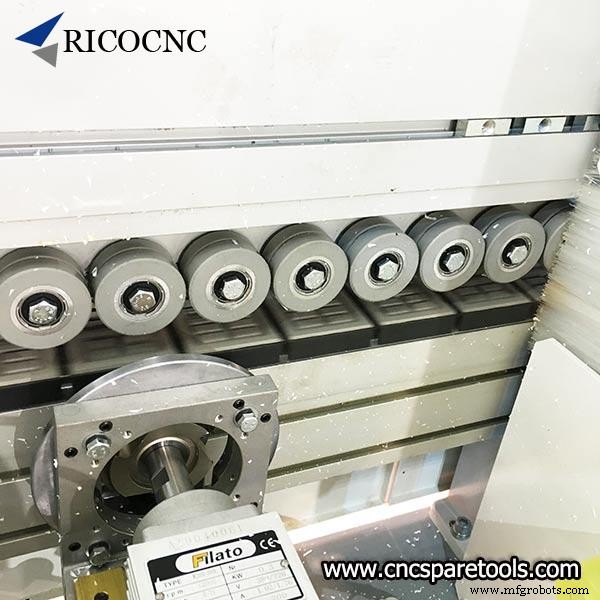
- 前後トリミングと上下荒取り: コンベアベルトで板材を前後トリミング装置へ送ります。キャビネット、仕切りなどの家具部品には薄いエッジバンディング(通常0.4mm)を使用し、上下荒取りで直接エッジバンディングを加工量まで処理できるため、上下仕上げが不要です。家具扉パネル、パネルなどの部品には厚いエッジバンディング(通常3mm)が多く、エッジに2〜3mmのR角があるため、荒取り後に上下仕上げが必要です。
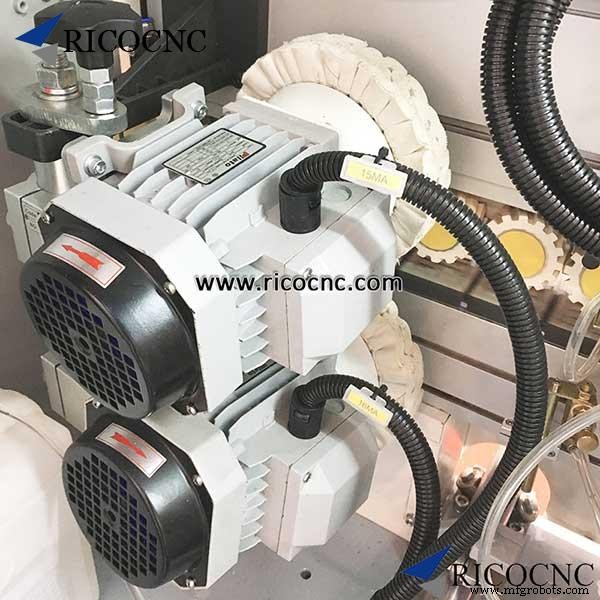
- 傷補修と研磨: スクレーパー装置でエッジバンディングのエッジに残るフライス加工痕を除去し、板材表面とより一体化させます。最後に、研磨ユニットで残留ホットメルト接着剤と別離剤を除去します。
異なる種類のワークピースによってエッジ封止プロセスとプロセスパラメータは異なります。製品要件に応じて工具、エア圧などを調整する必要があります。エッジバンディング材の種類と仕様、ホットメルト接着剤の種類、環境温度も重要な考慮要素です。温度や送り速度などのプロセスパラメータも同様です。したがって、実際の生産プロセスでは、具体的な条件に応じてエッジバンディングマシンを調整する必要があります。
木工エッジバンディングは複雑ではなく、わずか数ステップですが、生産効率と品質に焦点を当てるなら、ステップバイステップの生産習慣を身につける必要があります。木工エッジバンディングには正しい操作手順があります。全工程の各ステップが存在する理由は、エッジ封止のメリットを最大化するためであり、それらのプロセスを理解することでエッジ封止の生産効率を向上させられます。
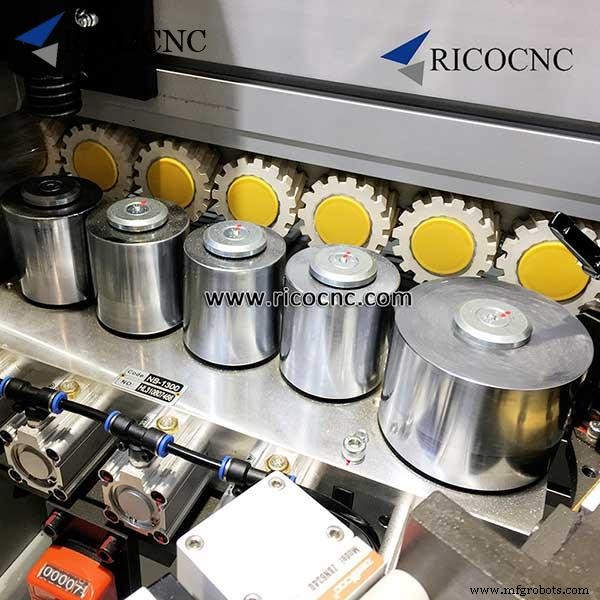
エッジバンディングマシン使用時のヒント
扉パネル、特にアクリル扉パネルを製造する場合、エッジバンディングマシンに最低限必要な機能は、荒取り補修、追従プレミリング、さらに前後クリーニング機能の追加です。これにより製品が高品質な表面ディテールを持ち、よりハイエンドな製品製造が可能になります。
前後クリーニングについては、実際には接着剤除去装置です。接着剤除去処理をしていない板材と、処理済みの板材では結果が大きく異なります。特にアクリル扉パネルとキャビネットエッジ封止では顕著です。十分な予算があるなら、これらのステップを省略しないでください。
自動エッジバンディングマシンで最も無駄な機能は:フラットスクレーピングと空圧調整ナイフです。一部の人は、切削工具の手動調整が不要で、空圧調整ナイフや自動ナイフ調整のみで済む機械を望みますが、そんな機械は存在しません。最良のパフォーマンスを得るには、依然としてそれらの切削工具を手動で調整する必要があります。
参考までに、キャビネット製造と扉パネル製造に必須のエッジバンディングマシン機能をまとめます。
キャビネット製造向け:接着、圧着、切断、整列、スクレーピング、研磨、前後クリーニング、荒取り、仕上げ、プレミリング
扉パネル製造向け:接着、圧着、切断、整列、スクレーピング、研磨、前後クリーニング、荒取り、仕上げ、輪郭追従
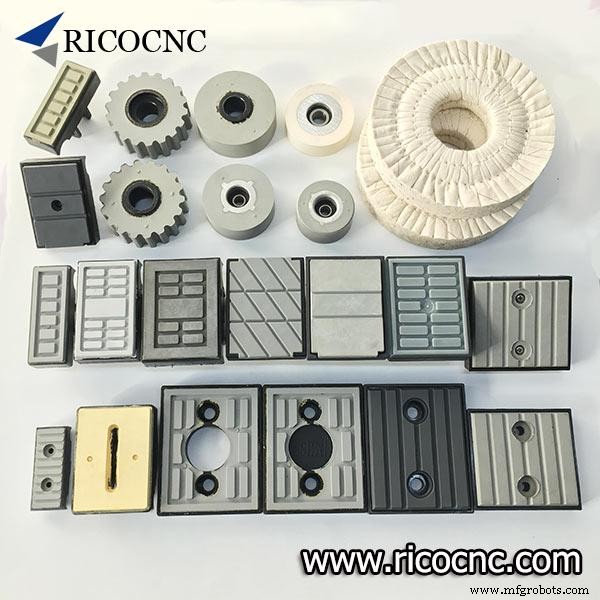
エッジバンディングマシン使用時によくある問題
1. 使用中にエッジバンディングがうまく封止されない。接着剤が滑らかで均一かつ等量に塗布されないケース。
(1) 接着剤量が適切に調整されていない可能性があります。接着剤量を調整してみてください。
(2) 接着剤ポットが適時に清掃されていない。
(3) 接着剤ポット下のヒーターチューブが破損していないか確認してください。
この3つが最もよく発生する状況です。
2. ヘッドクリーニング機能が作動しない。 この場合、空圧コンポーネントと制御スイッチの問題かどうかをチェックしてください。この状況では、専門家の指導の下で機械を調整する必要があります。
3. エッジバンディングマシンが一定期間後に自動停止する。 誤操作をしていないなら、通常はメイン電源に問題があります。電気技師に配線をチェックしてもらってください。
この記事がエッジバンディングマシンの基本理解の一助となれば幸いです。エッジバンダー・スペアパーツの在庫リストを備えておくことは、エッジバンダーを良好に稼働させるために重要です。
あなたの木工プロジェクトの成功をお祈りします!
産業技術
- ボール盤(ドリルプレス)完全ガイド:種類・操作・メンテナンス・メリットデメリット
- フライス盤完全ガイド:機能・操作・用途・メリット・デメリット
- プレーナー完全ガイド:定義・構造・原理・種類・用途・長所短所
- シェーパー完全ガイド:定義・原理・種類・部品・用途・長所短所
- CNC工作機械完全ガイド:定義・構造・原理・種類・仕様・メリットデメリット
- プレス機械完全ガイド:種類・構造・用途・安全・操作資格
- 精密測定入門:製造卓越性のための必須計量技術
- 医療機器加工の極意:精度と効率を両立する5つの必須戦略
- 知っておくべき機械学習の必須アプリケーション9選
- リーディングエッジSRLを選ぶ理由と必須となる場面
- 精密カット金属部品を短納期・低コストで調達する方法