



電解研削の仕組みと主なメリット:難削材加工の切り札
電解研削(エレクトロケミカル・グラインド)について知りたいですか?なら、最適なページにたどり着きました。本記事ではその全容を解説します。早速始めましょう。
電解研削とは
電解加工(ECM)と非常に似たプロセスです。名称通り、研削プロセスと電解プロセスを組み合わせた金属除去プロセスです。「電解研削(エレクトロライティック・グラインド)」や「陽極加工(アノーディック・マシニング)」とも呼ばれます。
この技法では、ワークが陽極(アノード)、砥石(グラインドホイール)が陰極(カソード)の役割を果たします。使用電解質について疑問に思う方もいるでしょう。複数の電解質が使用可能です:炭酸ナトリウム、水酸化ナトリウム、塩素酸ナトリウム、硝酸ナトリウムなど。
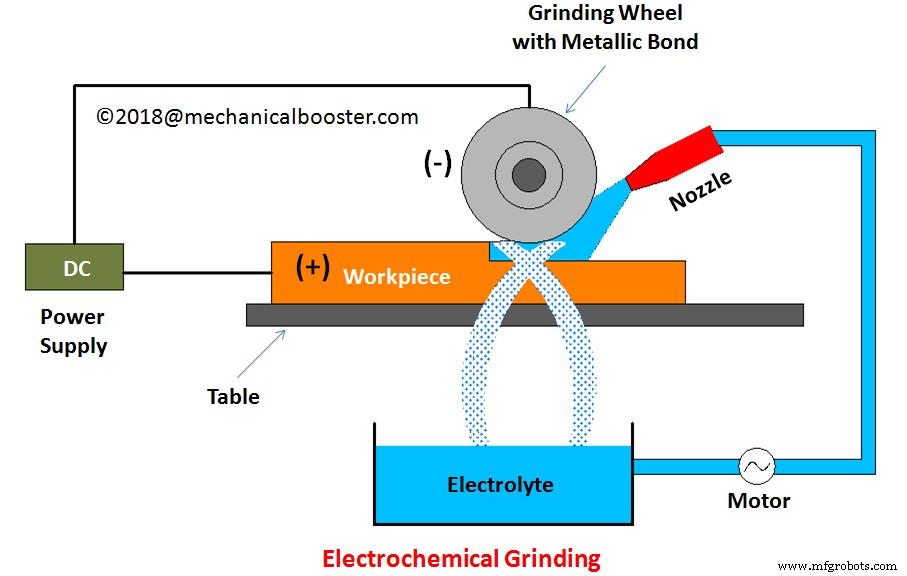
砥石は円形金属プレートで、炭化ケイ素、炭化ホウ素、酸化アルミニウム、ダイヤモンド粉などの研磨粒子で構成されます。
電解液はワークと砥石の隙間を通ってポンプで送られます。ここで、電解液とワークの反応で大部分の金属が除去され、砥石の研磨材がワークから不要材料の5%未満を除去します。砥石回転速度は1,200〜2,000 m/minの範囲で維持されます。
材料除去率は以下で与えられます: G·I / (p·F)
- F:ファラデー定数
- I:供給総電流
- G:ワーク材料の総質量
- p:ワーク材料の密度
上式から、金属除去率はワーク総質量と供給電流に比例し、ワーク密度に反比例することがわかります。
したがって、金属除去率を高めたい場合は、供給電流量と砥石回転速度を増やせばよいです。
上図は上記プロセスを明確に示しています。電流印加により、電解液が砥石とワークの微小隙間を通過。陽極(+)ワークと陰極(−)砥石の間で電気化学反応が発生し、ワークから金属が除去され始めます。
メリット
電解研削のメリットを紹介します:
- 極めて短時間でプロセスが完了する。
- 他の機械加工プロセスよりスムーズ。
- 多くの機械加工プロセスはワークを損傷させるが、電解研削ではワークが全く影響を受けない。
- 砥石の摩耗が非常に小さい割合で済む。
- ワーク材料の大部分が陽極と陰極の電気化学反応で除去されるため、高効率な金属除去プロセス。
- 金属表面に熱を発生させない。
デメリット
あらゆるプロセスにメリット・デメリット両方があるように、電解研削にもいくつかの欠点があります:
- ワーク表面の腐食を引き起こす場合がある。
- 適用材料が極めて限定的。ワーク材料と砥石材料の両方が導電性である必要がある。
- 空洞を持つワークへの適用不可。
- 従来機械加工よりスムーズ・高速だが、プロセスがやや複雑。
- 熟練作業者が必要で、導入コストが高くなる。
応用
電解研削の主な応用:
- ステンレス鋼など非常に硬い材料に最適。硬質材料では従来機械加工の10倍速く、かつスムーズに金属除去可能。
- タービンブレード研削に最適なプロセス。
- 航空宇宙産業で広く採用。
- 針の研磨にも使用。
- 金属表面の欠陥除去に活用。
本記事では電解研削を簡潔に概説しました。お役に立てば幸いです。価値ある知識を得られたなら、ぜひシェアしてください!
産業技術
- プロセス再設計とCMMS成功を可能にする:実践ガイド
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- 電解研削(ECG)の仕組みとメリット:難削材加工の切り札
- ホーニング加工:定義、プロセス、工具、メリット・限界、用途
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- プラズマアーク加工(PAM)の原理・応用・メリット・デメリット
- 放電加工(EDM)の仕組みと重要性:原理・種類・メリット・デメリット・応用
- 自動指紋識別システム(AFIS)の仕組みと応用
- 在庫会計の理解:手法、種類、ビジネスへの影響
- ロボットマシンテンディング:定義、機能、産業メリットを徹底解説