



放電加工(EDM)の仕組みと重要性:原理・種類・メリット・デメリット・応用
放電加工(EDM:Electrical Discharge Machining)は、非伝統的機械加工かつ電気熱プロセスであり、電気放電(スパーク)を用いてワークから材料を除去します。
- 1770年、イギリスの物理学者ジョセフ・プリーストリーにより初めて観測。
- EDM機では、電極間で電流の急速な反復放電(繰り返し)により材料除去。電極は誘電液体で分離され、高電圧が印加される。
- 機械加工が困難で高強度・高温耐性を持つ材料の加工に使用。
- EDMは導電性材料のみ加工可能。非導電性材料には使用不可。
- 一方の電極を工具、他方をワークと呼ぶ。工具を電源負極、ワークを正極に接続。
作動原理
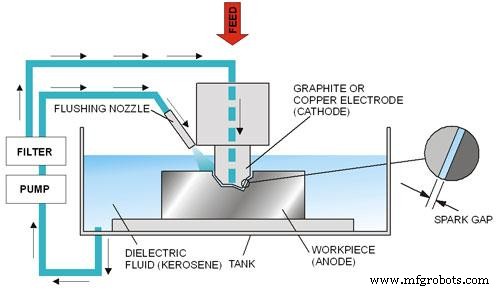 画像出典
放電加工では、パルス形で工具とワーク間に電位差印加。工具とワークは導電性必須、微小ギャップを維持。工具とワークを誘電媒質(灯油または脱イオン水)に浸漬。
電位差印加により、工具から電子がワークへ移動開始。工具が負、ワークが正。工具からワークへ移動する電子が誘電媒質分子と衝突。
電子と分子の衝突によりイオン化。工具・ワーク間ギャップの電子・イオン濃度上昇。電子はワークへ、イオンは工具へ移動。
工具・ワーク間に電流確立、プラズマ状態となる。電子・イオンがワーク・工具に衝突し、運動エネルギーが熱エネルギーに変換。発生熱温度は約10,000℃。この熱でワーク材料が気化・溶融。電圧降下で工具・ワーク間電流停止。溶融材料が循環誘電媒質で洗い流され、クレーターが残る。
スパーク生成は連続的ではない。電極間に定電圧印加されないため。パルス形で電圧印加される。
関連記事:
- 電子ビーム加工プロセスの仕組み?
- ウォータージェット加工プロセスとは?その仕組み
- レーザービーム加工 – 主要部品、原理、動作、応用
放電加工機の種類
EDM機には2種類あります:
(i) ラム/シンカーEDM: 工具とワークが誘電媒質に浸漬。ラム型工具で、ワークに生成したい形状・フォームに合わせて作成可能。キャビティ型またはボリュームEDMとも呼ばれる。
(ii) ワイヤーEDM: 細い単線ワイヤーでワークから材料切断。ワイヤーは通常黄銅製。ワイヤーとワーク間に恒常的ギャップ維持。ワイヤーは誘電媒質槽に浸漬されたワークを連続送り。ワイヤーとワーク間ギャップでスパーク発生。最大300mm厚金属切断、他工法で切断困難な硬質金属からパンチ・ダイ・工具製作に使用。
装置構成
放電加工で使用される各種装置:
1. 誘電液貯蔵槽、ポンプ、循環システム
ポンプで二電極(工具とワーク)間に誘電媒質循環。灯油または脱イオン水を誘電媒質として使用。
2. 電源発生装置と制御ユニット
発生装置で電位差印加。本加工プロセス電圧は定常でなくパルス形印加。制御ユニットで加工中の各種操作制御。
3. ワーク保持装置付き作業槽
ワーク保持装置付き作業槽。ワークを保持装置に固定。槽に誘電媒質充填。
4. 工具ホルダー
工具保持用。5. 工具移動用サーボシステム
サーボシステムで工具制御。電極(工具とワーク)間の必要ギャップ維持。
放電加工(EDM)の動作手順
- EDMではまず工具とワークを機械にクランプ。サーボ機構で微小ギャップ(髪の毛程度)を工具・ワーク間に維持。
- 工具とワークを誘電媒質(灯油または脱イオン水)に浸漬。
- 電極間に電位差印加。工具・ワーク間に電気スパーク発生。約10,000℃の熱発生。この熱でワーク材料が気化・溶融開始。
- 電気放電加工のスパーク生成は連続的でない。電圧降下で誘電流体が溶融材料を洗い流し、クレーター残存。
- このプロセス継続でワーク加工完了。
放電加工プロセスのより良い理解のため動画視聴推奨:
メリット
- 導電性材料ならあらゆる材料加工可能。
- ウェブやフィンなど薄く脆弱なセクションを変形させずに容易加工可能。
- 複雑なダイセクション・金型を精密・高速・低コストで製造可能。
- バリフリープロセス。
- 工具とワークの接触なし。デリケートセクション・ワーク材料を無歪みで容易加工。
- 従来工作機械では製造不能な複雑形状加工可能。
- テーパー穴加工可能。
デメリット
- 導電性材料のみ加工可能。
- 金属除去率が低い。
- 加工中の工具摩耗が多い。
- ラム/シンカーEDM用電極準備に追加コスト・時間必要。
- 高電力消費。
- オーバーカット発生。
応用
- 主に金型・ダイ製造業界で使用。
- 航空宇宙、自動車、電子産業のプロトタイプ製造に使用。
- コイン金型製造に使用。
- 様々な用途の小径穴あけに使用。
- スタッド、ボルト、ドリルビット、タップ等の破損工具をワークから除去・分解に使用。
以上が放電加工(EDM)の原理、装置、種類、動作、メリット、デメリット、応用です。ご質問あればコメントください。記事が価値あるならFacebookとGoogle+でシェアを。
産業技術