



軟窒化処理解説:鋼部品の表面硬度と耐久性を向上
精密加工やインベストメント鋳造を経た部品は、加工プロセスにより表面が弱まることがあります。低合金鋼や炭素鋼部品は、実運用での継続的な摩耗に耐えられない場合があります。より硬い表面と、強度、耐熱性、延性、表面硬度などの有益な機械的特性を付与するため、熱処理プロセスを実施します。
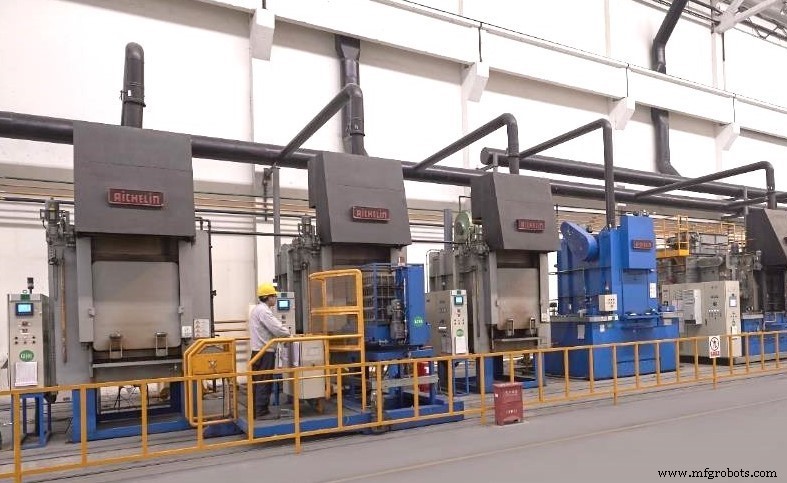
熱処理プロセスは多数あります。 그중の一つが軟窒化(カーボナイトライディング)で、浸炭窒化焼入れの一種とされます。浸炭窒化焼入れは、密閉チャンバー内で高温に加熱された部品に化学元素を添加するプロセスです。部品の「ケース(表面層)」が浸炭窒化処理を受けます。ケース硬化層の深さは、硬化温度、焼入れ速度、材質の焼入れ性、部品寸法、軟窒化深さなど多様な要因で決まります。
軟窒化処理
軟窒化は、金属の結晶微細組織を変化させて特定の優れた性質を付与するオーステナイト焼入れプロセスです。オーステナイト系金属は熱のみでは硬化しないため、炭素と窒素(添加アンモニア由来)を熱化学プロセスで導入します。これらの元素が部品表面の微細組織に浸透し、組織を変化・歪ませることで、ケース層をより延性・耐久性・硬度の高いものにします。
プロセス
低炭素鋼または低合金鋼部品を約1500°F(850°C)まで加熱します。密閉チャンバーに窒素と碱を導入し、部品表面層に拡散浸透させます。その後、油で焼き戻し(焼入れ)を行います。このプロセスで金属が硬化し、耐摩耗性が向上します。軟窒化深さは約0.1〜0.75mmに達します。
用途
軟窒化は、表面層を熱処理して金属をより耐久性・強度の高いものにする必要がある、比較的安価な金属に最適です。低炭素・低焼入れ性鋼部品が幅広いメリットを得られます。一般的な適用部品には以下があります。
- ピストン
- ファスナー
- ピン
- ギア
- シャフト
- ギア歯
- ダイス
- 工具
- レバー
部品が軟窒化を受けるべきかは、使用金属、部品仕様、アプリケーションでの使用態様を考慮して判断します。
軟窒化のメリット
軟窒化は小型部品に耐摩耗性を付与します。表面層の微細組織を変化させるため、他金属部品との摩擦で摩耗・剥離する外部コーティングとは異なり、日常使用で外部コーティングを繰り返し施す必要がありません。シンプルから複雑な部品まで適用可能です。
軟窒化を含む熱処理プロセスの詳細については、Improまでお問い合わせください。
産業技術
- プロセス再設計とCMMS成功を可能にする:実践ガイド
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- ポンプキャビテーションを防ぐ:原因、症状、回避方法
- サンドブラストの主なメリット:表面処理と金属加工における活用
- 粉末冶金完全解説:定義、プロセス、メリット、用途、FAQ
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- はんだ付け(ソルダリング)完全ガイド:種類・技術・ステップバイステップ手順
- ケミカルマシニング:応力なしで精密に金属を除去する技術
- ガス溶接:プロセス、装備、用途、メリット・デメリット
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- 溶接気孔(ポロシティ)完全ガイド:原因・検出・防止・修復・許容基準まで徹底解説