



旋盤機械の基本操作22種類:完全ガイド
この記事では、旋盤機械で実行されるさまざまな種類の旋盤機械操作について学びます。
旋盤機械操作
旋盤は、工作物を軸を中心に回転させ、旋削、端面加工、テーパー旋削、ナーリング、溝入れ、切断、ねじ切り、リーマ加工などのさまざまな操作を実行する工作機械です。
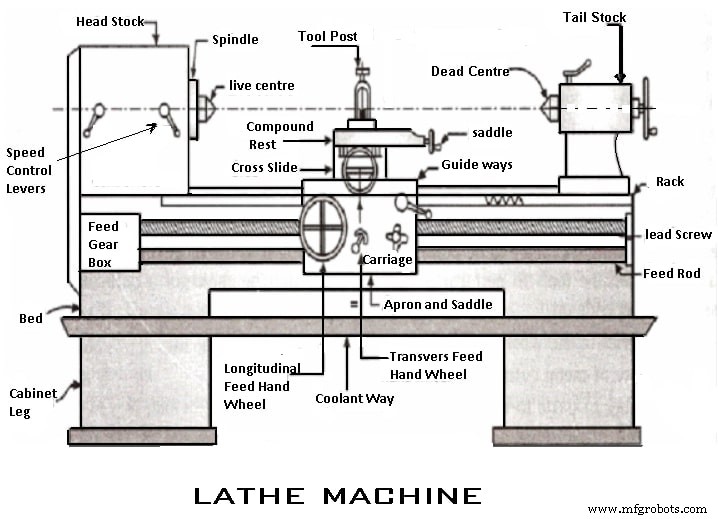
すべての旋盤機械操作を順番に説明します。
旋盤でさまざまな旋盤機械操作を実行するには、工作物を以下のいずれかの方法で支持し、駆動することができます:
- 工作物をセンター間に保持し、キャリアとキャッチプレートで工具を駆動する。
- 工作物をセンター間で支持されるマンドレルに保持し、キャリアとキャッチプレートで駆動する。
- チャックで保持・駆動し、もう一方の端をテールストックセンターで支持する。
- チャック、フェイスプレート、またはアングルプレートで保持・駆動する。
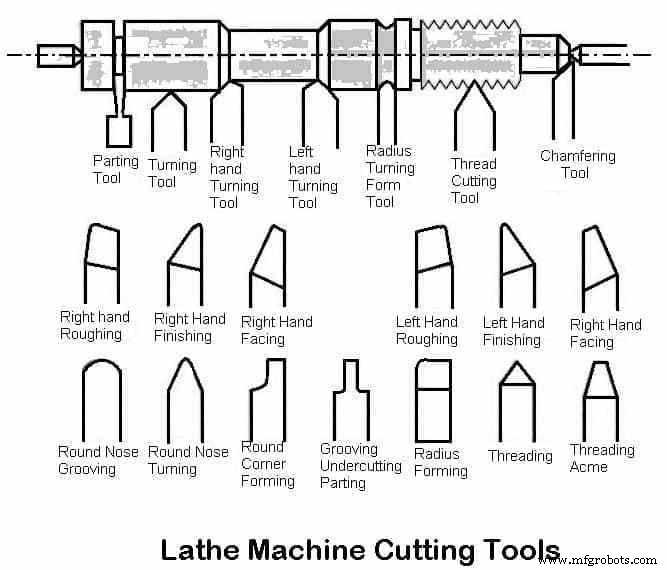
上記の工作物保持方法は、以下の2つの見出しに分類できます:
- 工作物をセンター間で保持。
- チャックまたはその他の治具で工作物を保持。
旋盤機械操作の種類
旋盤機械操作は、主に以下の3つのカテゴリに分類されます:
センター間で工作物を保持するか、チャックで保持して行う旋盤機械操作:
- 旋削操作
- 平行(ストレート)旋削
- 荒旋削
- 肩旋削
- テーパー旋削
- 偏心旋削
- 端面加工操作
- 面取り操作
- ナーリング操作
- ねじ切り操作
- ヤスリがけ操作
- 研磨操作
- 溝入れ操作
- スピニング操作
- ばね巻き操作
- 成形操作
チャック、フェイスプレート、またはアングルプレートで工作物を保持して行う旋盤機械操作:
- ドリル加工
- リーマ加工
- ボーリング加工
- カウンターボア加工
- テーパーボーリング
- タッピング
- アンダーカット
- 内部ねじ切り
- 切断
特殊アタッチメントを使用して行う操作:
- 研削
- フライス加工
旋盤機械についてさらに読む:
- 旋盤機械:部品、種類、アクセサリー、アタッチメント
- 旋盤チャックの7種類 [画像付き]
- 旋盤における切削速度、送り、切込み深さ、加工時間
- 旋盤切削工具の14種類
1. センター間で工作物を保持して行う操作
旋削:
すべての旋盤機械操作の中で最も一般的な操作です。旋削は、工作物から余分な材料を除去して、所望の長さの円筒面を生み出す操作です。
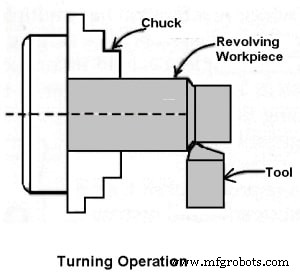
工作物はセンター間またはチャックで保持され、必要な速度で回転します。工具は縦方向に移動してヘッドストック方向に送り、適切な切込み深さを与えます。仕上げ面は非常に良好です。
1. 平行旋削:
工作物はチャックに保持され、軸を中心に回転させ、工具は旋盤軸に平行に送られます。平行旋削は、工作物から余分な金属を除去して円筒面を生み出します。
2. 荒旋削:
高送り率と大きな切込み深さを適用して、工作物から余分な材料を最短時間で除去するプロセスです。荒旋削では、平均切込み深さ2〜4mm、送りは工作物1回転あたり0.3〜1.5mmを与えることができます。
3. 肩旋削:
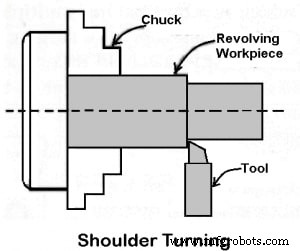
工作物が異なる直径を持ち、旋削が必要な場合、ある直径から別の直径への段差を形成する面を「肩」と呼び、この部分を機械加工することを肩旋削と呼びます。
偏心旋削:
円筒面が2つの別個の回転軸を持ち、第1軸が第2軸に対してオフセットされている場合、そのような工作物は偏心旋削と呼ばれる操作で機械加工されます。ここでは3組の中心穴がドリル加工されます。
これら3つのセンターで工作物を保持することで、各面の機械加工操作を完了できます。
テーパー旋削:
- 「テーパー」とは、工作物の直径がその長さに沿って均一に増加または減少することです。
- テーパー旋削とは、円筒工作物の直径を徐々に減らして円錐形状を生み出すことを意味します。
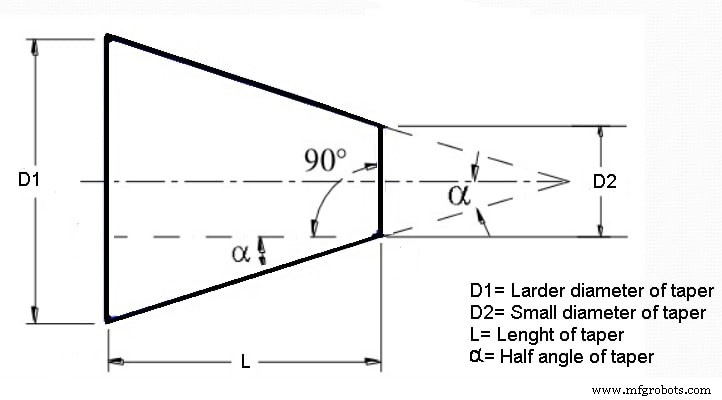
工作物のテーパー量は、通常、テーパーの直径差をその長さに基づいて指定されます。これはコーンと呼ばれ、文字Kで示されます。
工作物にテーパーを生み出す式は K = (D-d) / L です。
- D = テーパーの大径
- d = テーパーの小径
- L = テーパーの長さ
旋盤の場合、工作物を回転させ、工具を角度に送ることで、工作物の直径の徐々な増減を生み出し、テーパーを得ます。
- 重要な2種類のテーパー:
- 「モールステーパー」:角度が非常に小さく、1.4°〜1.5°の範囲で変化します。
- 「メトリックテーパー」:標準的なテーパー角度を持つ7つの標準サイズで利用可能です。
- テーパー旋削の方法:
- 成形工具法
- 合成送り法
- 複合レスト法(スライド旋回法)
- テールストックセットオーバー法
- テーパー旋削アタッチメント法
1. 成形工具法
ここで得られるテーパー長さは、成形工具の幅に等しくなります。必要なテーパーサイズを得るために、クロススライドを操作して旋盤軸に垂直に成形工具を工作物にゆっくりと送り込みます。
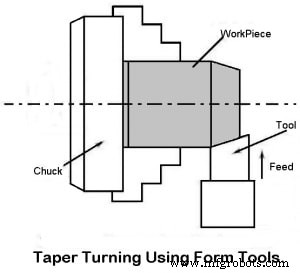
これは最もシンプルなテーパー旋削方法です。工作物の側面の面取りなど、小さなテーパー長さの取得に限定されます。この方法はより速い速度で行えます。
2. 合成送り法
工作物を動かしながら、工具を縦方向と横方向に同時に移動させることで合成送りを行います。
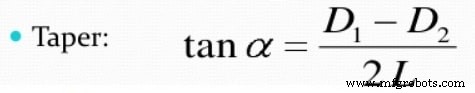
得られるテーパーは、縦送りと横送りの大きさの合成結果に等しくなります。両方向の送り速度を変更することで、方向とテーパー角度を変更できます。
3. 複合レスト旋回法
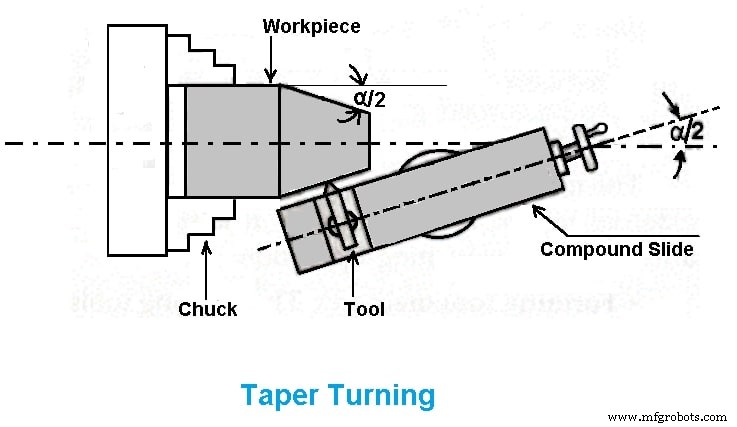
ここでは工作物が回転し、旋回された複合レストによって切削工具が角度に送られます。複合レストのベースは度数で目盛られています。
複合レストを回転させるテーパー角度αは、tanα = (D-d) / (2L) の式で計算されます。ここで、D=大径、d=小径、L=工作物の長さです。
複合レストを必要な角度αに旋回できます。複合レストが特定の角度に設定されると、工具は複合レストとハンドホイールによって移動されます。
4. テーパー旋削アタッチメント法
- この方法は複合レスト法と似ています。
- ここでは工作物が回転し、工具がテーパー角度αで送られます。
- この装置では、度数で目盛られたガイドブロックがあり、これによりブロックを旋盤軸に対して必要なテーパー角度に設定できます。
- テーパー角度は、複合レスト法と同様に tanα = (D-d) / (2L) の式で計算されます。
テーパー旋削アタッチメントの利点:
- 内部テーパーを正確に得られます。
- 大型テーパーを容易に得られます。
- アタッチメントを一度設定すれば、テーパー旋削操作をより速い速度で行えます。
- テーパー角度を「ゼロ」に設定することで、平行旋削を実行できます。
テーパー旋削アタッチメントの欠点:
- 追加の取り付け設備が必要です。
- アタッチメントの取り付けと取り外しに時間がかかります。
- アタッチメントは大きな力を受けます。
テールストックセットオーバー法:
ここでは工作物が必要なテーパー角度で傾けられます。工具は軸に平行に送られます。
工作物またはジョブを必要なテーパー角度に傾けることは、テールストックセットオーバーねじの助けを借りてテールストックを移動させることで達成されます。この方法は小さなテーパーに有用です。
端面加工:
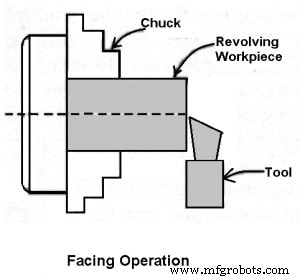
旋盤軸に垂直に送ることで工作物の長さを減らす操作です。工作物の端に平面を生み出す操作です。この操作には、通常の旋削工具または端面加工工具を使用できます。工具の切れ刃は、工作物の中心と同じ高さに設定する必要があります。
- 端面加工は2つの操作で構成されます:
- 荒加工:切込み深さは1.3mm
- 仕上げ加工:切込み深さは0.2〜0.1mm
面取り操作:
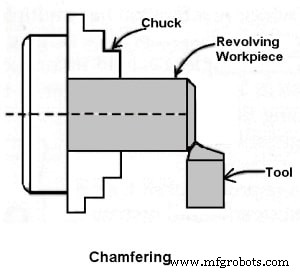
円筒工作物の端部にベベル面を得る操作です。この操作は、ボルト端部とシャフト端部の場合に行われます。面取りは、鋭利な端部の損傷を防ぎ、他の操作中に作業者が怪我をするのを防ぎます。ボルトの面取りは、ナットを容易にねじ込むのに役立ちます。
ナーリング操作:
把持目的で工作物にダイヤモンド形状を得る操作です。手で操作する際により良い把持面を提供するために行われます。ナーリング工具を使用して行われます。工具は一組の硬化鋼ローラーで構成され、工具台に剛性よく保持されます。
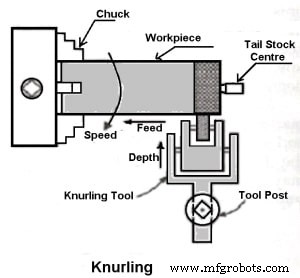
ナーリングは、旋盤で利用可能な最低速度で行われます。ハンドルやゲージの端部などで行われます。送りは工作物1回転あたり1〜2mmの範囲で変化します。完全な印象を与えるために2〜3回の切削が必要な場合があります。
ねじ切り:
連続した「螺旋溝」または「ねじ」を得るための旋盤での重要な操作です。
ねじまたは螺旋溝が工作物の外面に形成される場合を外部ねじ切りと呼びます。ねじまたは螺旋溝が工作物の内面に形成される場合を内部ねじ切りと呼びます。工作物は旋盤の2つのセンター間、すなわちライブセンターとデッドセンター間で回転します。
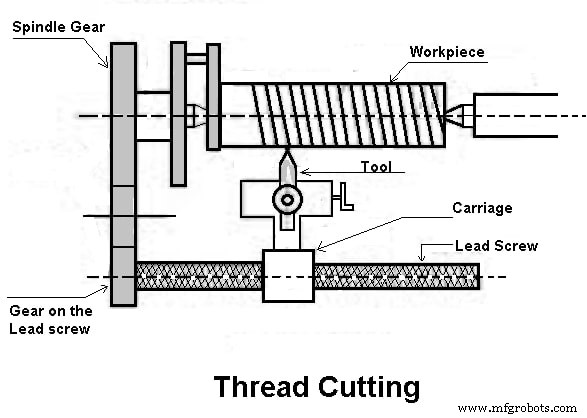
ここでは、必要な種類のねじを得るために工具を縦方向に移動させます。工具が右から左に動くと左ねじが得られます。同様に、工具が左から右に動くと右ねじが得られます。
ここでのキャリッジの動きはリードスクリューによって提供されます。一組のチェンジギアがリードスクリューを駆動し、ハンドルを回転させることで切込み深さを制御できます。
ヤスリがけ:
旋削後に実施される仕上げ操作です。これは、工作物のバリ、鋭利なコーナー、送りマークを除去し、非常に少量の金属を除去して寸法を合わせるために旋盤で行われます。
この操作は、平らな単目ヤスリを工作物に通すことで行われ、工作物は高速で回転します。速度は通常、旋削の2倍です。
研磨:
この操作は、ヤスリがけ後に工作物の表面品質を向上させるために実施されます。ヤスリがけ後に段階的に細かい番手のエメリクロスで研磨すると、非常に滑らかで光沢のある表面が得られます。旋盤は1500〜1800m/分の高速で回転し、エメリクロスにオイルを使用します。
溝入れ:
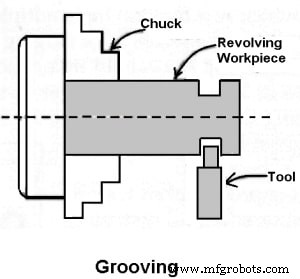
工作物の直径を非常に狭い面で減らすプロセスです。溝入れ工具で行われます。溝入れ工具は切断工具に似ています。ねじの端部または肩に隣接して行われ、小さな余白を残すことがよくあります。
スピニング:
薄い金属板をヘッドストック主軸に押し付けながら、工作物を高速で回転させることで成形するプロセスです。テールストック側からも支持が与えられます。
ばね巻き:
チャック上またはセンター間で回転するマンドレルにワイヤーを巻き付けてコイルばねを作るプロセスです。工具台で支持される鋼棒に小さな穴が開けられ、ワイヤーがそれを通過するようになっています。
成形:
凸形、凹形、または任意の不規則な形状に旋削するプロセスです。成形旋削は以下の方法で達成できます:
- 成形工具を使用する。
- 横送りと縦送りを組み合わせる。
- テンプレートをトレースまたはコピーする。
成形工具は多くの材料を除去することを意図せず、主に成形面の仕上げに使用されます。一般的に、ストレート型と円形型の2種類の成形工具が使用されます。ストレート型は広い面に、円形型は狭い面に使用されます。
2. チャックで工作物を保持して行う操作
チャック、フェイスプレート、またはアングルプレートで工作物を保持して行う旋盤機械操作:
ドリル加工:
ドリル加工は、工作物に円筒穴を生み出す操作です。回転工具、すなわちドリルの回転側の切れ刃によって行われます。この操作では、工作物がチャックまたはフェイスプレートで回転し、ドリルがテールストックドリルホルダーまたはドリルチャックに保持されます。
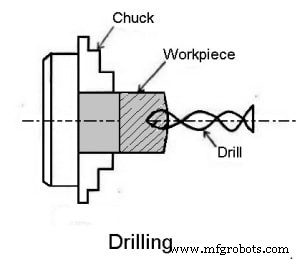
採用される送りは、テールストック主軸の移動によって実現されます。この方法は、規則的な形状の工作物のドリル加工に採用されます。
リーマ加工:
リーマ加工は、すでにドリル加工またはボーリング加工された穴を仕上げ・寸法仕上げする操作です。使用される工具はリーマと呼ばれ、複数の切れ刃を持っています。
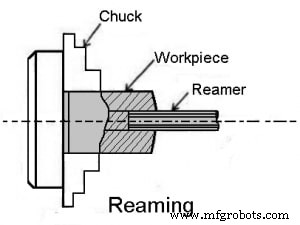
リーマはテールストック主軸に直接、またはドリルチャックを通じて保持され、工作物が非常に低速で回転している間、静止した状態で保持されます。
ボーリング加工:
ボーリング加工は、すでにドリル加工、パンチング、または鍛造された穴を拡大する操作です。穴を生み出すことはできません。ボーリングは外部旋削操作と類似しており、旋盤で実行できます。この操作では、工作物がチャックまたはフェイスプレートで回転し、工具台に取り付けられた工具が工作物に送られます。
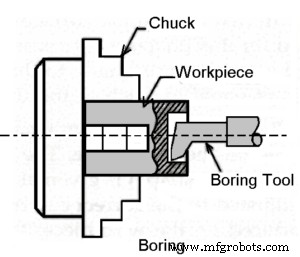
単一切れ刃工具を持つボーリングバーで構成され、穴を拡大します。また、穴の真円度からの外れも修正します。この方法は小型工作物のボーリングに採用されます。このプロセスの速度は遅いです。
カウンターボア加工:
カウンターボア加工は、穴の端部を一定距離拡大する操作です。これは外部旋削における肩加工に類似しています。
この操作はボーリングと類似しており、プレーンボーリング工具またはカウンターボアを使用できます。使用される工具をカウンターボアと呼びます。速度はドリル加工よりわずかに低くなります。
テーパーボーリング:
テーパー穴を旋削する原理は、外部テーパー旋削操作と類似しており、工作物をチャックまたはフェイスプレートで回転させることで完了します。送り工具は工作物の回転軸に対して角度を持っています。
ボーリング工具を工具台に取り付け、複合スライドを所望の角度に旋回させることで、手動送りで短いテーパー穴を機械加工します。
タッピング:
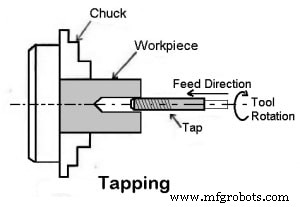
タッピングは、多点切削工具と呼ばれるタップを使用して、小径の内部ねじを切削する操作です。旋盤では、工作物をチャックまたはフェイスプレートに取り付け、非常に低速で回転させます。必要なサイズのタップを特殊治具に保持し、テールストック主軸に取り付けます。
アンダーカット:
穴の中で実行される場合、溝入れ操作と類似しています。穴の端から一定距離で溝または大きな穴をボーリングするプロセスです。
これはボーリング操作と類似していますが、角型の切断工具が使用されます。アンダーカットは、内部ねじまたはカウンターボアの端部で行われ、工具や部品のクリアランスを提供します。
3. 特殊アタッチメントを使用して行う旋盤操作
特殊アタッチメントを使用して行う旋盤機械操作:
フライス加工:
フライス加工は、複数の切れ刃を持つ回転カッターに対して工作物を送ることで金属を除去する操作です。
キー溝や溝を切削するために、工作物を特別なアタッチメントでクロススライドに支持し、チャックで保持された回転フライスカッターに対して送ります。切込み深さは、アタッチメントによって提供される工作物の垂直調整によって与えられます。
切込み深さは、アタッチメントによって提供される工作物の垂直調整によって与えられます。送り動きはキャリッジによって提供され、カッターの垂直移動はアタッチメントに配置されます。
研削:
研削は、回転砥石(研削ホイール)に対して工作物を送ることで、微細なチップの形で金属を除去する操作です。
クロススライドに取り付けられた特殊アタッチメントを使用して、工作物の内面と外面の両方を研削できます。外面研削の場合、工作物はセンター間またはチャックで回転させることができます。内面研削の場合、工作物はチャックまたはフェイスプレートで回転させる必要があります。
送りはキャリッジによって行われ、切込み深さはクロススライドによって提供されます。研削は、工作物の仕上げ、カッターの研磨、焼入れ後の工作物の寸法仕上げのために旋盤で実行されます。
結論:
議論したように、旋盤は製造業界で幅広い用途を持っています。旋盤でのあらゆる操作は、他の機械よりもはるかに簡単であり、この機械について学ぶことも同様に容易です。
以上です。読んでいただきありがとうございます。「旋盤機械操作」に関する記事が気に入ったら、友達と共有してください。このトピックについて質問があればコメントでお聞きください。
ニュースレターを購読して、メールで最新情報を入手してください。
産業技術
- ターニングセンタ(CNC旋盤・複合加工機)の定義・特長・周辺技術・導入メリット完全解説
- 旋盤作業の種類と用途:旋削・ねじ切り・キー溝・成形加工まで
- 旋盤の種類と分類:ベンチ・エンジン・タレット・CNC・特殊旋盤まで完全網羅
- 旋盤の主要部品と機能:主軸台・心押台・送り機構・チャック等を解説
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- 旋盤完全ガイド:種類、機能、用途を徹底解説
- 旋盤作業と切削工具:精密加工をマスターする
- フライス盤の理解:定義、プロセス、種類
- ドリリングマシン完全解説:定義、種類、操作方法
- マシンターニングを理解する:重要な精密機械加工プロセス
- 多用途FBL-460重切削旋盤:混合生産対応