



CNC加工解説:精密金属加工の基礎と歴史
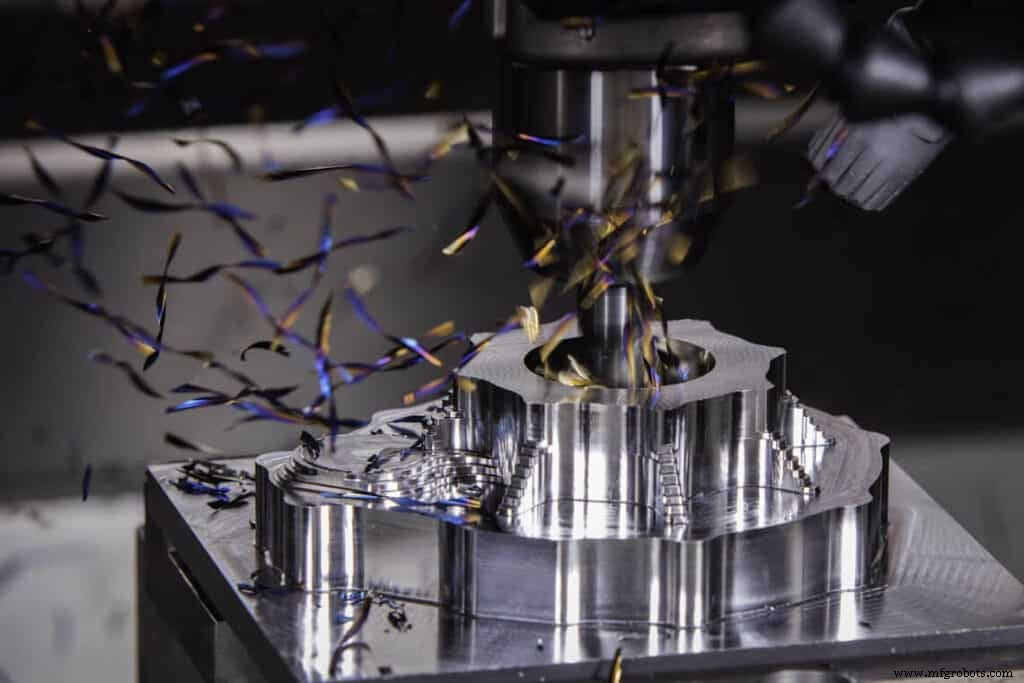
金属製品の精密成形
金属から物体を作るには多くの製造プロセスがあります。その中の一つが機械加工で、現代の大量生産において不可欠な要件です。工作機械は、切削や研削面で材料を除去することで、金属を切断、穴あけ、研削、またはその他の形状加工を行います。通常、工作機械には2つの部分があります:一方は加工対象の金属を保持・ガイドし、もう一方が成形作業を行います。特にコンピュータ時代において、機械加工は精密で微細な金属加工を可能にします。
鋳造、鍛造、機械加工
金属形状を作る主要な形態はいくつかあります。
- 鋳造:溶融合金を金型に流し込み、冷却凝固させるプロセス
- 鍛造:圧縮力を加えて金属格子を変化させ、材料特性を変える加工。曲げ、ねじり、叩き、折り曲げ等が一般的
- 機械加工:切削、研削、穴あけ、またはその他の方法で金属を成形。木工職人が木材を扱うのと似ており、材料の塊自体は変わらないが、形状と仕上げが加工される
現代では、機械加工は鍛造や鋳造で作られた製品の仕上げ工程として、精密公差内に仕上げるためによく用いられます。フライス加工された板材、ビレット、バーも、最も原始的な幾何学形状から機械加工で形状を作り出せます。
鋳造と鍛造は通常、機械加工の前に行われます。機械加工された物体は、金属製品として完成する前にさらなる加工を経ることがあります。ファスナーや溶接で接合されたり、熱処理されたり、その他の表面処理が施されたりします。
CNC加工とは
CNCはComputer Numerical Control(コンピュータ数値制御)の略です。CNC工作機械では、コンピュータが工作機械の動きを精密に制御します。CADソフトウェアで作成された設計が、X、Y、Z軸の動きに変換されます。これにより、コンピュータ制御の機械工場は、金属を3次元で精密公差内に削り出すことができます。
機械加工の歴史
最初の工作機械は手作りでした。弓旋盤と弓ドリルは、木材、象牙、鉛などの軟らかい金属を旋削・穴あけするために使用されました。
1774年、ジョン・ウィルキンソンという発明家が、水車の連続回転で駆動する旋盤を設計しました。彼はこれを「ボーリングミル」と呼びました。これは現代的な意味での最初の真の工作機械であり、「摩耗した薄いシリング」の厚さ精度を提供しました。しかし、このボーリングミルはネジ山のような螺旋切削はできませんでした。各切削に手動での再位置決めが必要だったためです。1800年、ヘンリー・モーズレーが設計を改良し、再位置決めを可能にしました。蒸気機関の進歩(ウィルキンソンのボーリングミルが効率的に動作するために必要だった)により、現代工作機械の発展が急速に進みました。機械加工の歴史は、機械が機械自身を構築し完成させる反復設計の歴史なのです。
一般的な金属工作機械
一般的な工作機械は以下の通りです:
- 旋盤(レーザ) – ワークを切削工具に対して回転させる
- ボール盤 – ドリルを金属表面に押し付ける
- 研削盤 – 砥石または研削工具をワークに対して回転させる
- バンドマシン – 連続ノコ刃で金属を切断
- フライス盤 – 回転切削工具をワーク表面に動かして成形
- ブローチ盤 – 物体をヤスリがけし、少量の材料を除去
- レーザー切断・エッチング – 光ビームで切断、穴あけ、エッチング
- 超音波加工 – 超音波と研削スラリーで金属除去
- 電子ビーム加工 – 電子ビームで高熱を発生させ金属を気化
- 化学・電気化学的方法 – 化学薬品で金属を除去・成形
旋盤は現代の多くの工作機械の祖先です。旋盤は物体を切削工具の刃に対して回転させます。したがって、ワークが回転可能であれば、穴あけ、ねじ切り、フライス加工、研削などに旋盤を他の工具の代わりに使用できます。
Reliance Foundryと機械加工
機械加工は当社製品の多くにとって重要なステップです。例えば、工業用ホイールのボア研磨、ボラード表面の平滑化、ボルト穴の定義などを機械加工ステップで行っています。大口注文にはカスタム機械加工も対応可能です。
レーザー切断CNCマシンを使用することで、一部のステンレス製ボラードをカスタマイズされたハードワイヤード照明ボラードに変換できます。営業チームへお問い合わせいただき、プロジェクトの可否をご相談ください。
参考文献
産業技術