



精密鋳造完全解説:歴史・工程・現代技術とPrecise Castの取り組み
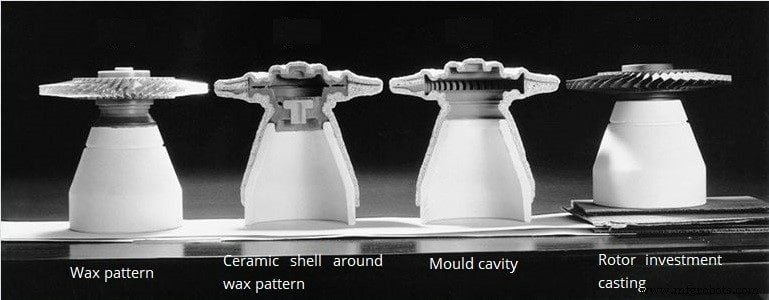
- 精密鋳造は数世紀にわたる金属製造プロセスで、その起源は5,000年前まで遡ります。初期にはミツロウをパターン形成に使用しました。今日では、より高度なワックス、耐火材料、特殊合金がパターン製作に用いられます。溶融金属を、ワックスパターンを含む耐火セラミック材料で形成した消失型モールドに注湯。ワックスを溶出させ、セラミックモールド内で溶融金属を凝固させ、金属鋳造部品を取り出します。そのため「ロストワックス鋳造」と呼ばれます。
- 「インベストメント(投資・被覆)」の名は、パターンを耐火材料で被覆(投資)してモールドを作り、溶融物を鋳込むことに由来します。アルミ合金、真鍮、銅合金、青銅合金、鋼合金、鋳鉄、ステンレス鋼など、ほぼ全ての金属を精密鋳造で製造可能です。
- 耐火モールド内のキャビティは、所望部品の完全な複製です。使用される耐火材料の硬度により、ロストワックス鋳造は複雑で高精度な部品を優れた表面仕上げで製造できます(タービンブレード、火器部品等)。高温用途も一般的で、自動車、航空機、軍事産業の部品に採用されます。場合によっては機械加工を削減・不要化でき、経済的製造の唯一の手段となることもあります。
- 現在の主流はウォーターガラス法とシリカゾル法の2通り。主な違いは表面粗さとコストです。ウォーターガラス法は高温水で脱ワックスし、ウォーターガラス石英砂でセラミックモールドを形成。シリカゾル法はフラッシュファイヤーで脱ワックスし、シリカゾルジルコニア砂でセラミックモールドを形成。シリカゾル法はコスト高だが表面品質が優れます。Precise Castでは両工法を提供し、様々な重量の鋳造部品に対応しています。
精密鋳造プロセスの主要ステップ
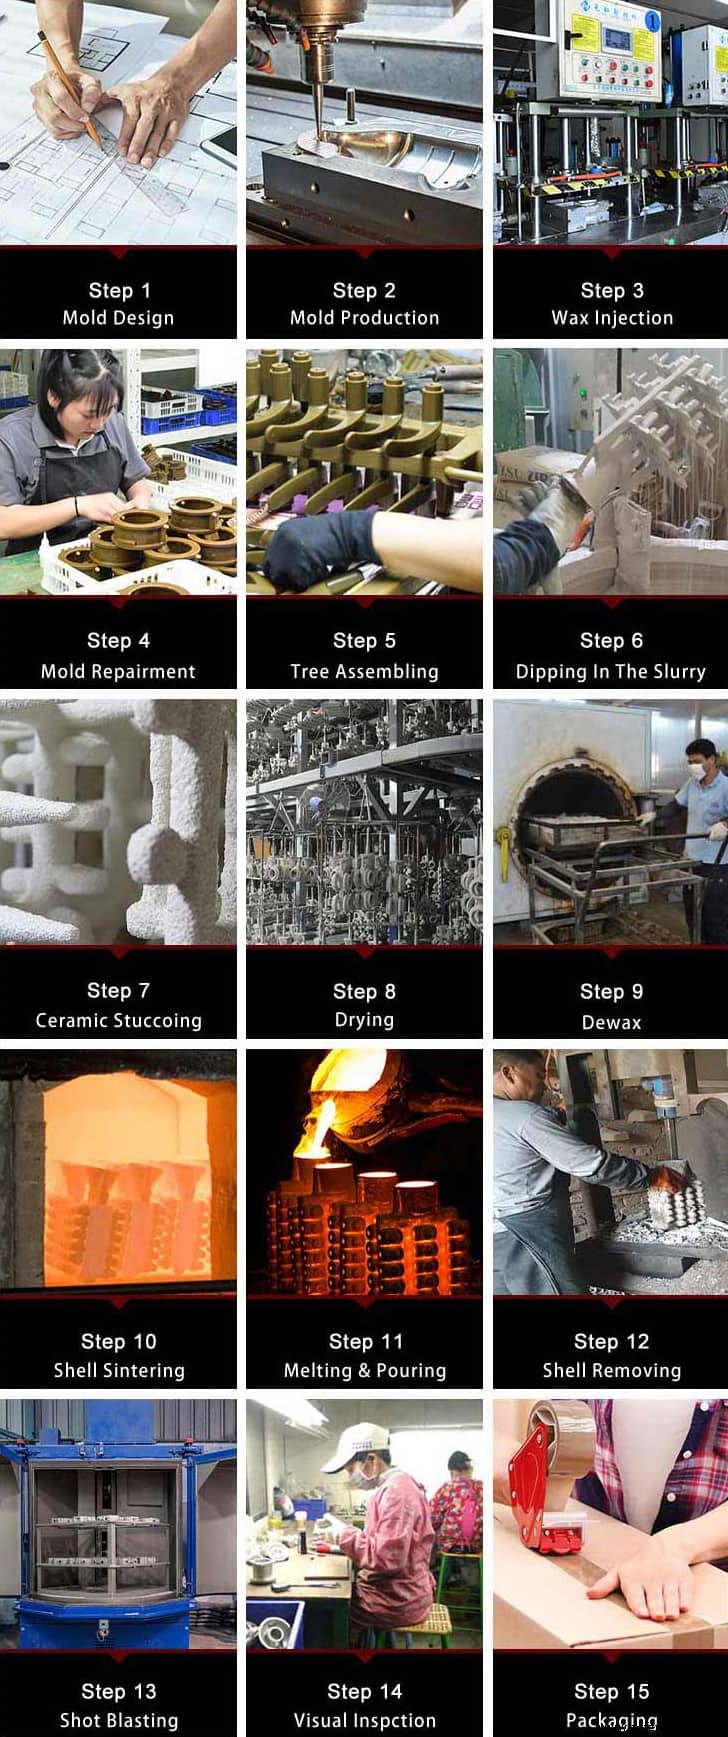
Precise Castにおける精密鋳造プロセスステップ
様々な寸法・形状のトップレベル精密鋳物を製造可能。中国国内で最も先進的な技術で運営し、全金属合金に対応、お客様の材質仕様に合わせたカスタマイズが可能です。
精密鋳造金型の設計・製造
金属精密鋳造プロセスの第一歩であり、精密製品実現の基盤、ワックスパターン製作の基本工程です。Precise Castは世界トップクラスのCNC加工センターを保有し、高精度鋳造金型製造とラピッドツーリングサービスを提供しています。
ワックスパターン製造
完成品形状を複製するパターンを、主に2つの方法で作ります:
- ワックス射出金型:ワックスを金型に射出してワックスパターンを取得。所望製品と同寸法のモデルが得られ、これを繰り返して複数のワックスパターンを量産
- 3Dプリントワックスパターン
ワックス組立(ツリー組み)
完成したワックスパターンをランナーに組み立て、ディッピング準備完了のツリー(ツリー構造)を形成します。
スタッコーイング(砂撒き)
スラリー被覆後、湿ったツリー組立体表面に砂粒を落下させ、ワックス組立体表面の被覆層を肥厚・強化します。
脱ワックス
新しく構築されたシェル内のワックスを、スチーム脱ワックスオートクレーブまたはフラッシュファイヤー炉に入れて除去。高温でワックスが溶け、ゲートと注湯口から流出します。セラミックシェルモールドは焼成され、残留パターン材料を完全に焼き切り、鋳造準備としてモールドを予熱します。通常1,600〜2,000°F(約870〜1,090℃)の範囲で、これが「ロストワックス鋳造」と呼ばれる所以です。
鋳造・注湯
溶融金属を予熱済みモールドキャビティに注湯。精密鋳造プロセス全体の鍵となるステップです。
冷却
モールドを放置し、溶融金属を室温で冷却凝固させ、最終鋳物とします。
シェル除去
ハンマーノックアウト、振動、スチールグリットブラスト等のプロセスでシェル材料を除去します。
鋳物切り離し
完成鋳物部品をスプルーとランナーシステムから切り離し、鋳物本体から余分な金属を研削除去します。
仕上げ
熱処理、研削、研磨、ショットブラスト/サンドブラスト、コーティング等の各種仕上げ技術を用いて、要求される最終表面を実現します。
- 熱処理:鋳造ブランクの機械的性質を改善。主なプロセスは正火、焼戻し、焼鈍、焼入れ、浸炭等
- ショットブラスト/サンドブラスト:スケール除去と表面仕上げ向上のため、小さな鋼球でショットブラストまたはサンドブラストを実施
- 防錆油塗布・表面処理:防錆のため防錆水または油に浸漬。塗装、亜鉛めっき等の他の表面処理もこの段階で実施可能
品質検査
検査は精密鋳造部品品質管理の最重要ステップの一つ。仕上げ作業完了後、図面・要求仕様に従って検査。目視検査と蛍光浸透探傷検査で表面を、X線検査で内部欠陥を特定します。
精密鋳造の主な適用分野
- 高融点金属の鋳造に有利。多様な製品製造が可能なため、普遍的な産業用途を持つ
- タービンブレードや火器部品(レシーバー、トリガー、ハンマー)等の複雑構造部品が典型的。飲料産業装置、石油ガス産業の国際的安全弁メーカーでも採用。航空宇宙、医療、宝飾、自動車、航空機、軍事産業でも広く使用
- 歯科フィクスチャー、ギア、カム、ラチェット、宝飾品、機械部品、その他複雑形状部品も製造可能。どの業界であっても、精密鋳造部品の利点を活かせるなら、あらゆるプロジェクトに最適な金属選択肢となり得る
精密鋳造プロセスの利点
サイズ範囲
1,000ポンド(約450kg)超の鋳物製造も可能だが、ほとんどの精密鋳造部品は小型。この能力は少数の精密鋳造メーカーに限られ、特殊な専門処理が必要。一般的な鋳物重量はオンス〜20ポンド(約9kg)範囲。
多機能・複雑形状対応
- 高精度公差と複雑な外形輪郭を実現、工作機械では達成困難な技術要求にも対応可能。ネットシェイプ・ニアネットシェイプレベルに達し、鋳造後加工コストを大幅削減
- 精密鋳造プロセスは溶接・組立工程の最良の代替。複数部品を単一鋳物に統合して生産可能で、生産複雑性低減、効率向上、寸法精度向上を同時に実現
高精度で滑らかな表面
- 研磨アルミ金型にワックスを注入し、滑らかなパターンを作成。125マイクロフィニッシュが標準、さらに細かな表面も一般的
- セラミックシェルはパターンベースで構築。砂型鋳造の二分割金型と異なり、精密鋳造は一体モールドのためパーティングラインなし。表面瑕疵基準は機能に基づき顧客と協議の上決定
寸法精度
- 一般的に、精密鋳造の最初の1インチ(25.4mm)公差は±0.010インチ(±0.254mm)、以降1インチごとに±0.004インチ(±0.102mm)
- 図面設計ステップで鋳物の後工程機械加工要求を削減・不要化可能(同一部品で図面設計なしの場合と比較)
- 鋳造品、機械加工品、組立品のいずれも、製造コストは寸法精度要求に比例。部品設計の厳格な見直しにより、公差、アンダーカット、止まり穴等を修正し、歩留まり向上とワークコスト削減を実現。鋳造公差精度が高いほど、他の従来鋳造や組立部品と比較して精密鋳造の後工程機械加工が少なくて済む
品質と完全性
このプロセスにおける極めて重要な特性は鋳造完全性です。精密鋳造は、ガスタービンエンジン、石油、化学、防衛、医療など要求の厳しい分野への長年の供給実績を持ちます。
精密鋳造使用時の注意点
加工コスト
少量生産要件の場合、金型製作を伴う精密鋳造は他製造プロセスより高コストになる可能性があります。その場合、SLAまたは3Dプリントがコスト効率の良い代替手段となります(数量1個でも)。
初期金型コストも、精密鋳造が最大価値をもたらすかの判断要因です。精密鋳造金型は通常、複雑形状部品を作るため複数パーツで構成されます。この初期金型コストは無視できませんが、後工程の機械加工・組立が不要になることで相殺可能です。
サイズ制限
精密鋳造は様々なサイズの部品を幅広く製造可能で、砂型鋳造など他鋳造プロセスと比較して制約が少ないです。
時間
多工程の精密鋳造プロセスは他工法より時間を要しますが、他プロセスより後工程CNC加工工程が少なくて済みます。
Precise Castの設備
| 設備名 | 台数 | 平均稼働年数 |
|---|---|---|
| ワックス射出機 | 30台 | 4年 |
| 振動研磨機 | 12台 | 3年 |
| 水溶接機 | 3台 | 3年 |
| 溶接機 | 15台 | 4年 |
| ブローチ盤 | 2台 | 5年 |
| 熱処理炉 | 2台 | 5年 |
| 研磨・バフスタンド | 50台 | 4年 |
| サンドブラスト機 | 15台 | 8年 |
| 焼結炉 | 9台 | 8年 |
| 洗浄機 | 10台 | 8年 |
| スイスタイプCNC自動旋盤 | 20台 | 4年 |
| CNC旋盤 | 30台 | 5年 |
| CNCマシニングセンタ | 25台 | 4年 |
| タッピング・ドリルユニット | 80台 | 6年 |
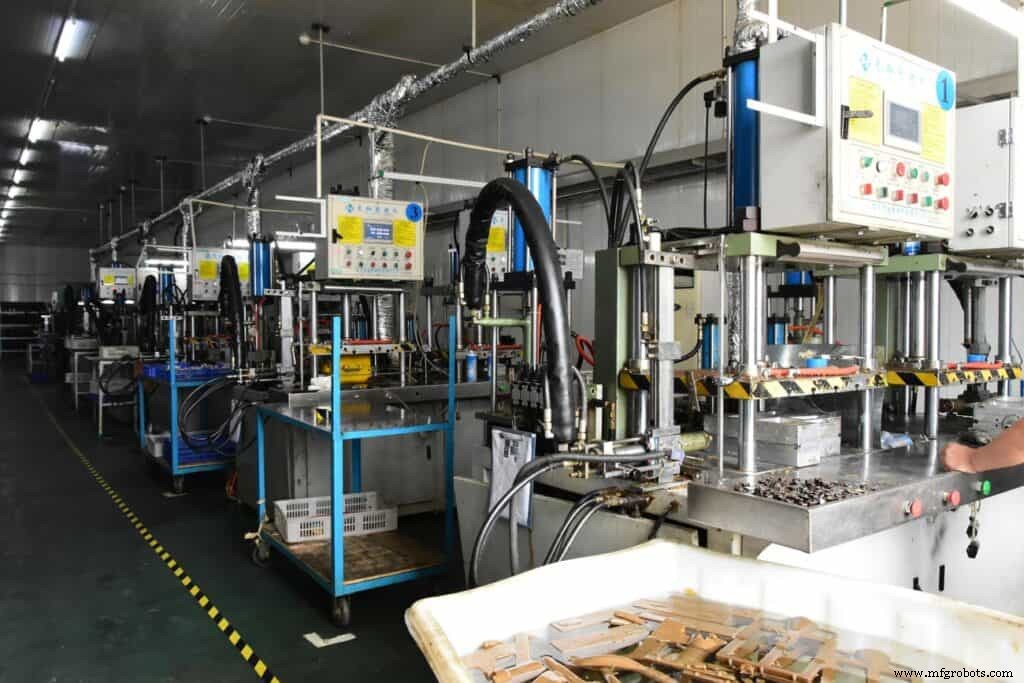
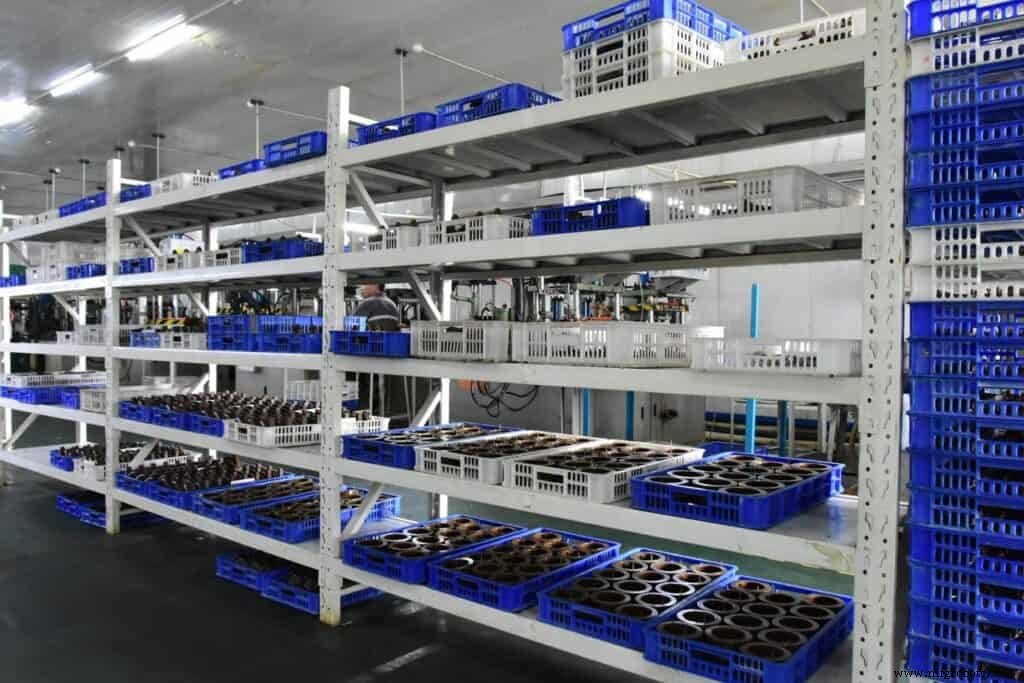
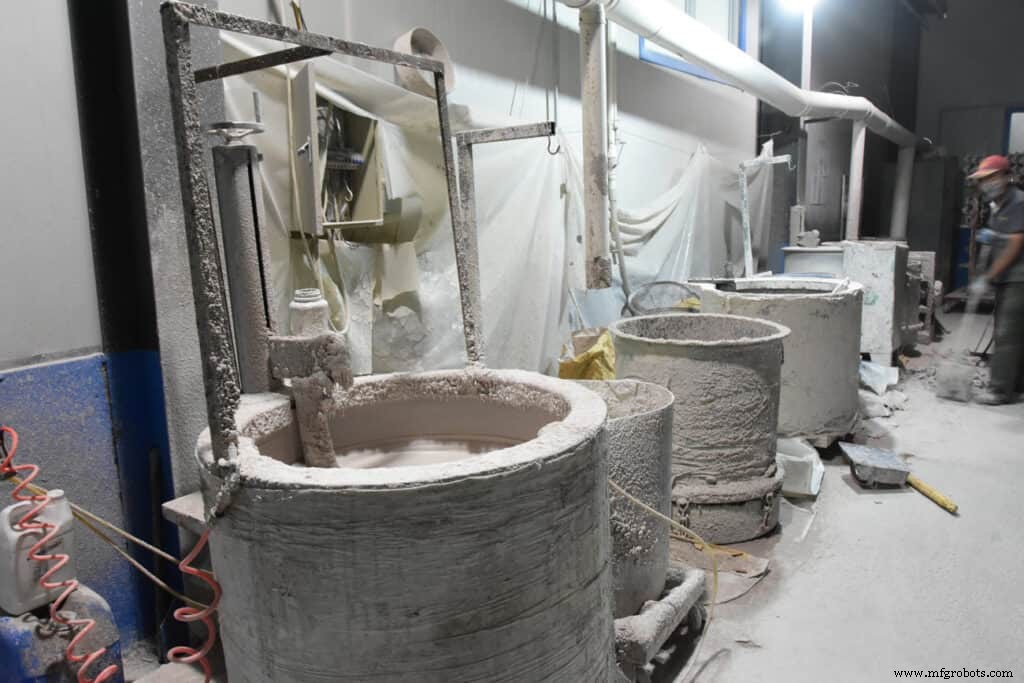

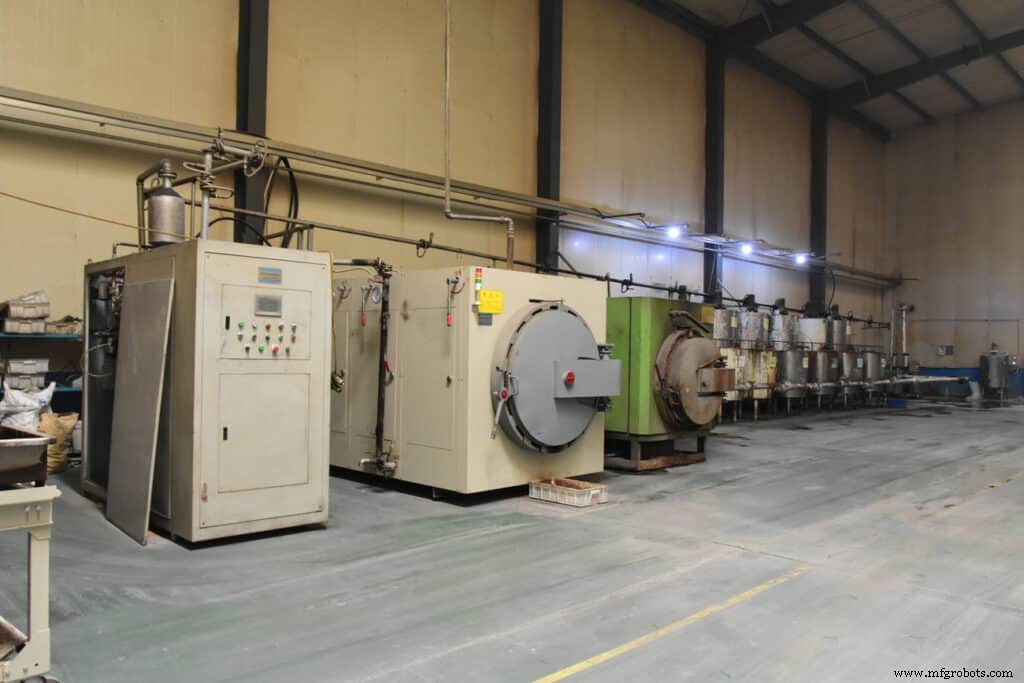
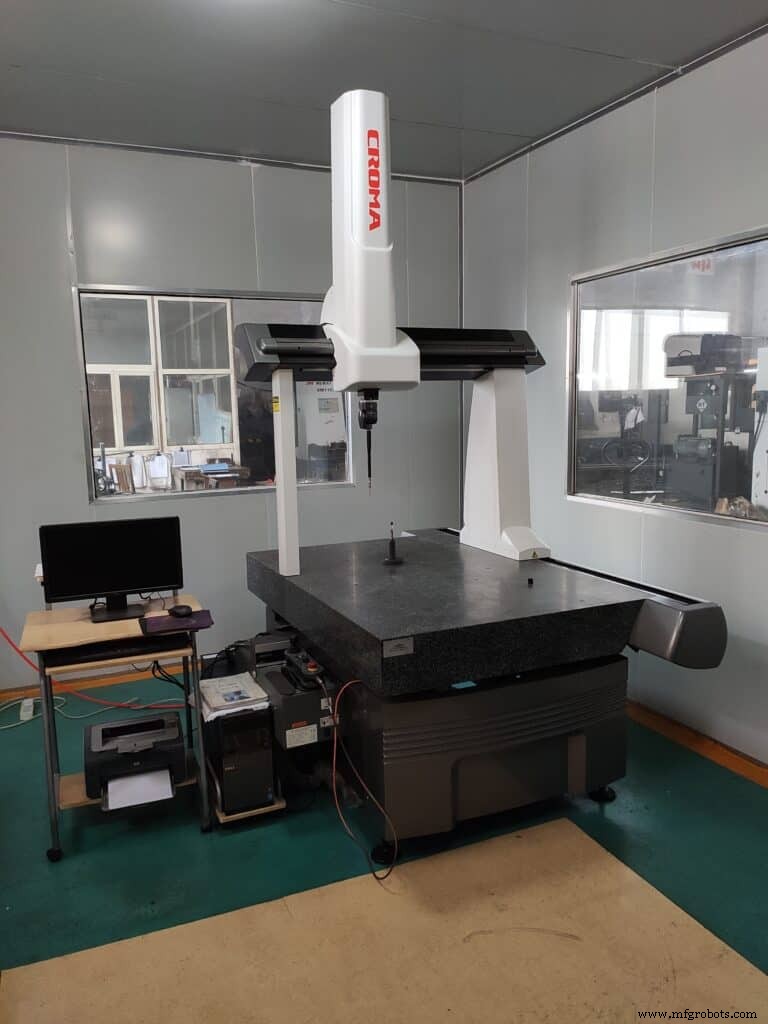
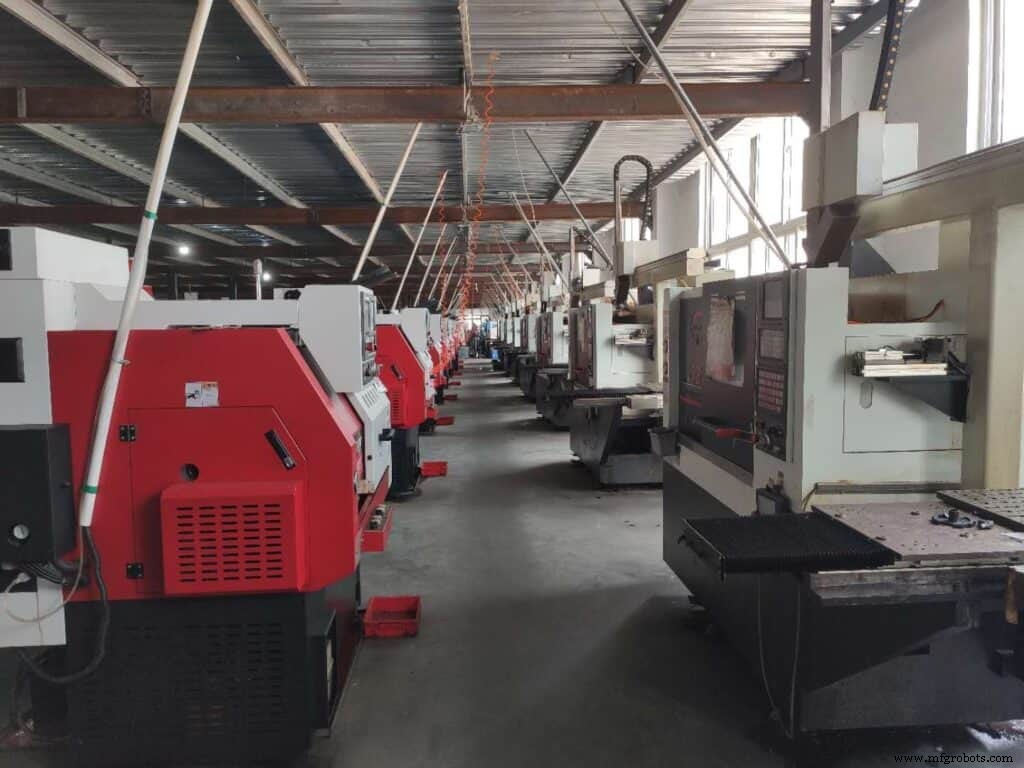
Precise Castでは、お客様固有のラピッドプロトタイプ精密鋳造ニーズすべてに対応可能です。ラピッドプロトタイプおよび量産サービスを継続的・安定的に提供し、お客様の設計アイデア実現に全力で取り組みます。試作精密鋳造に関する具体的なご要望があれば、お見積もりをご依頼ください。
産業技術
- インベストメント鋳造:金属製品が作られるプロセス
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 積層造形(アディティブマニュファクチャリング)完全ガイド:種類・プロセス・応用
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- ケミカルマシニング:応力なしで精密に金属を除去する技術
- 超音波加工:原理、種類、用途を徹底解説
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- 摩擦溶接とは?原理、プロセス、メリット、用途を徹底解説
- スマートマニュファクチャリング:定義、メリット、実装